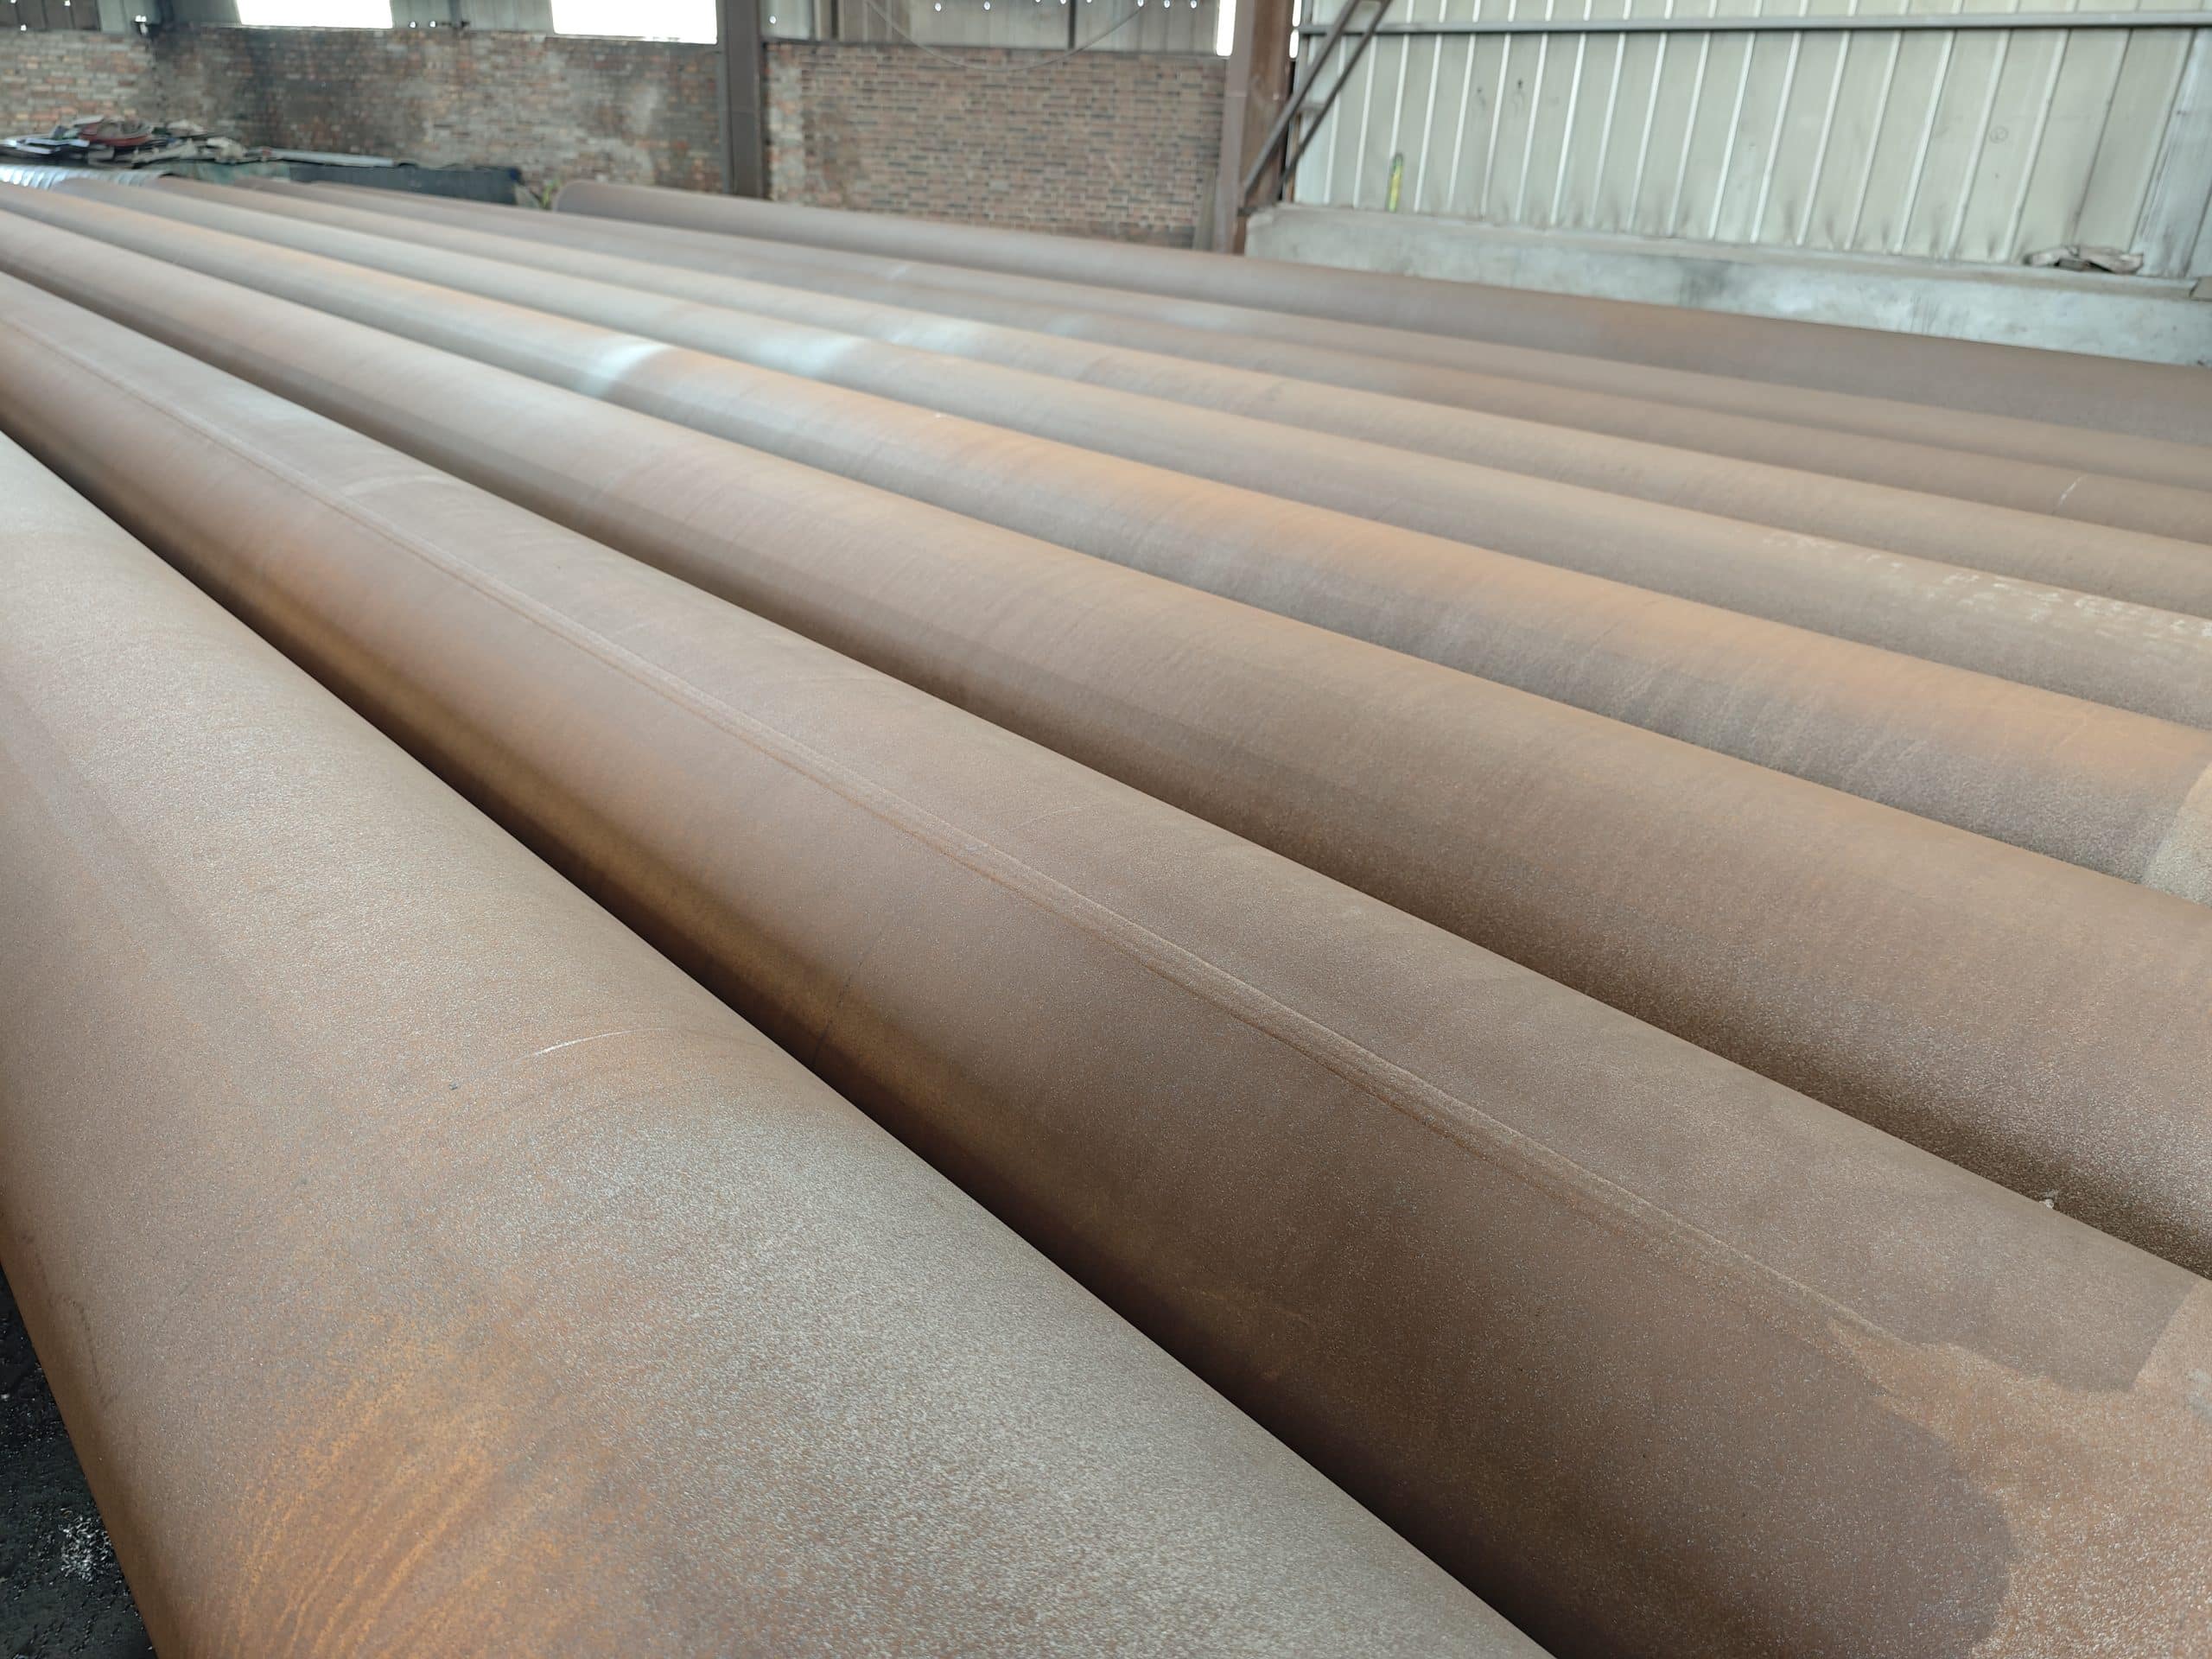
- 1. اللحام بالقوس الكهربائي واللحام بالقوس المغمور: نظرة عامة على مبادئ العملية
- 2. مقارنة بين اللحام بالقوس الكهربائي واللحام بالقوس المغمور: 10 معايير أساسية
- 3. دراسة معمقة لأداء اللحام: المزايا والتحكم في المخاطر
- 4. سيناريوهات التطبيق الصناعي: أي عملية نختار؟
- 5. فحص اللحام: المعايير الدولية ونظام التحكم الخاص بشركة لونغما
- 6. قرار الاختيار: 5 أسئلة لتحديد العملية المناسبة بسرعة
- 7. الأسئلة الشائعة: أسئلة شائعة حول المشتريات
- 8. نبذة عن لونغما: مورد محترف لأنابيب الصلب الملحومة بالقوس الكهربائي والملحومة بالقوس المغمور
المجالات التطبيقية: النفط والغاز · أوعية الضغط · المعالجة الكيميائية · هندسة الطاقة · الهندسة البحرية · الهندسة الإنشائية
في قطاعات مثل النفط والغاز، وأوعية الضغط، والكيماويات، والطاقة، والهندسة البحرية، تُعدّ جودة اللحام عاملاً حاسماً في تحديد سلامة الأنابيب الفولاذية ومتانتها وتكاليف تشغيل المشاريع. يُعتبر لحام القوس الكهربائي ولحام القوس المغمور (SAW) من أكثر تقنيات اللحام استخداماً في تصنيع الأنابيب الفولاذية؛ إذ يتميز الأول بمرونته العالية، بينما أصبح الثاني العملية الرئيسية لإنتاج أنابيب فولاذية ذات أقطار كبيرة وضغط عالٍ، وذلك بفضل مستوى الأتمتة العالي وجودة اللحام المتسقة.
تقدم هذه المقالة مرجعًا تقنيًا شاملًا يغطي مبادئ العمليات، ومقارنات الأداء، وتحليل 4 عمليات فرعية رئيسية، ومخاطر جودة اللحام، ومعايير الفحص غير المتلف، واتخاذ قرارات الاختيار - مما يساعد مديري المشتريات والمهندسين على تخفيف مخاطر الاختيار واتخاذ قرارات شراء مدروسة
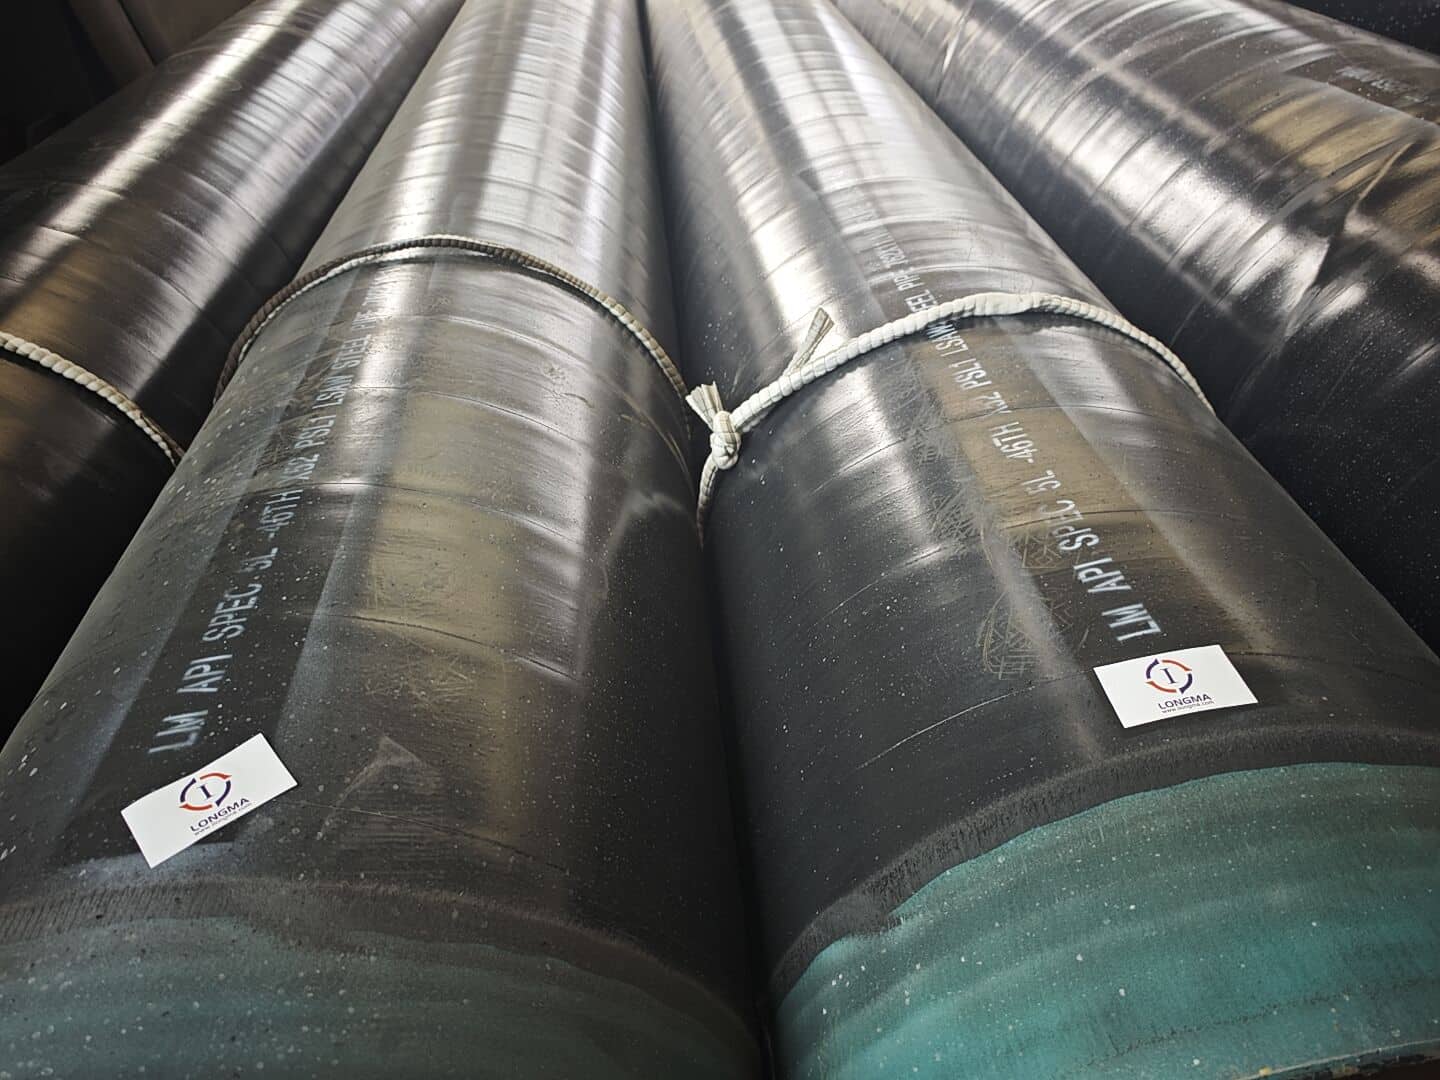
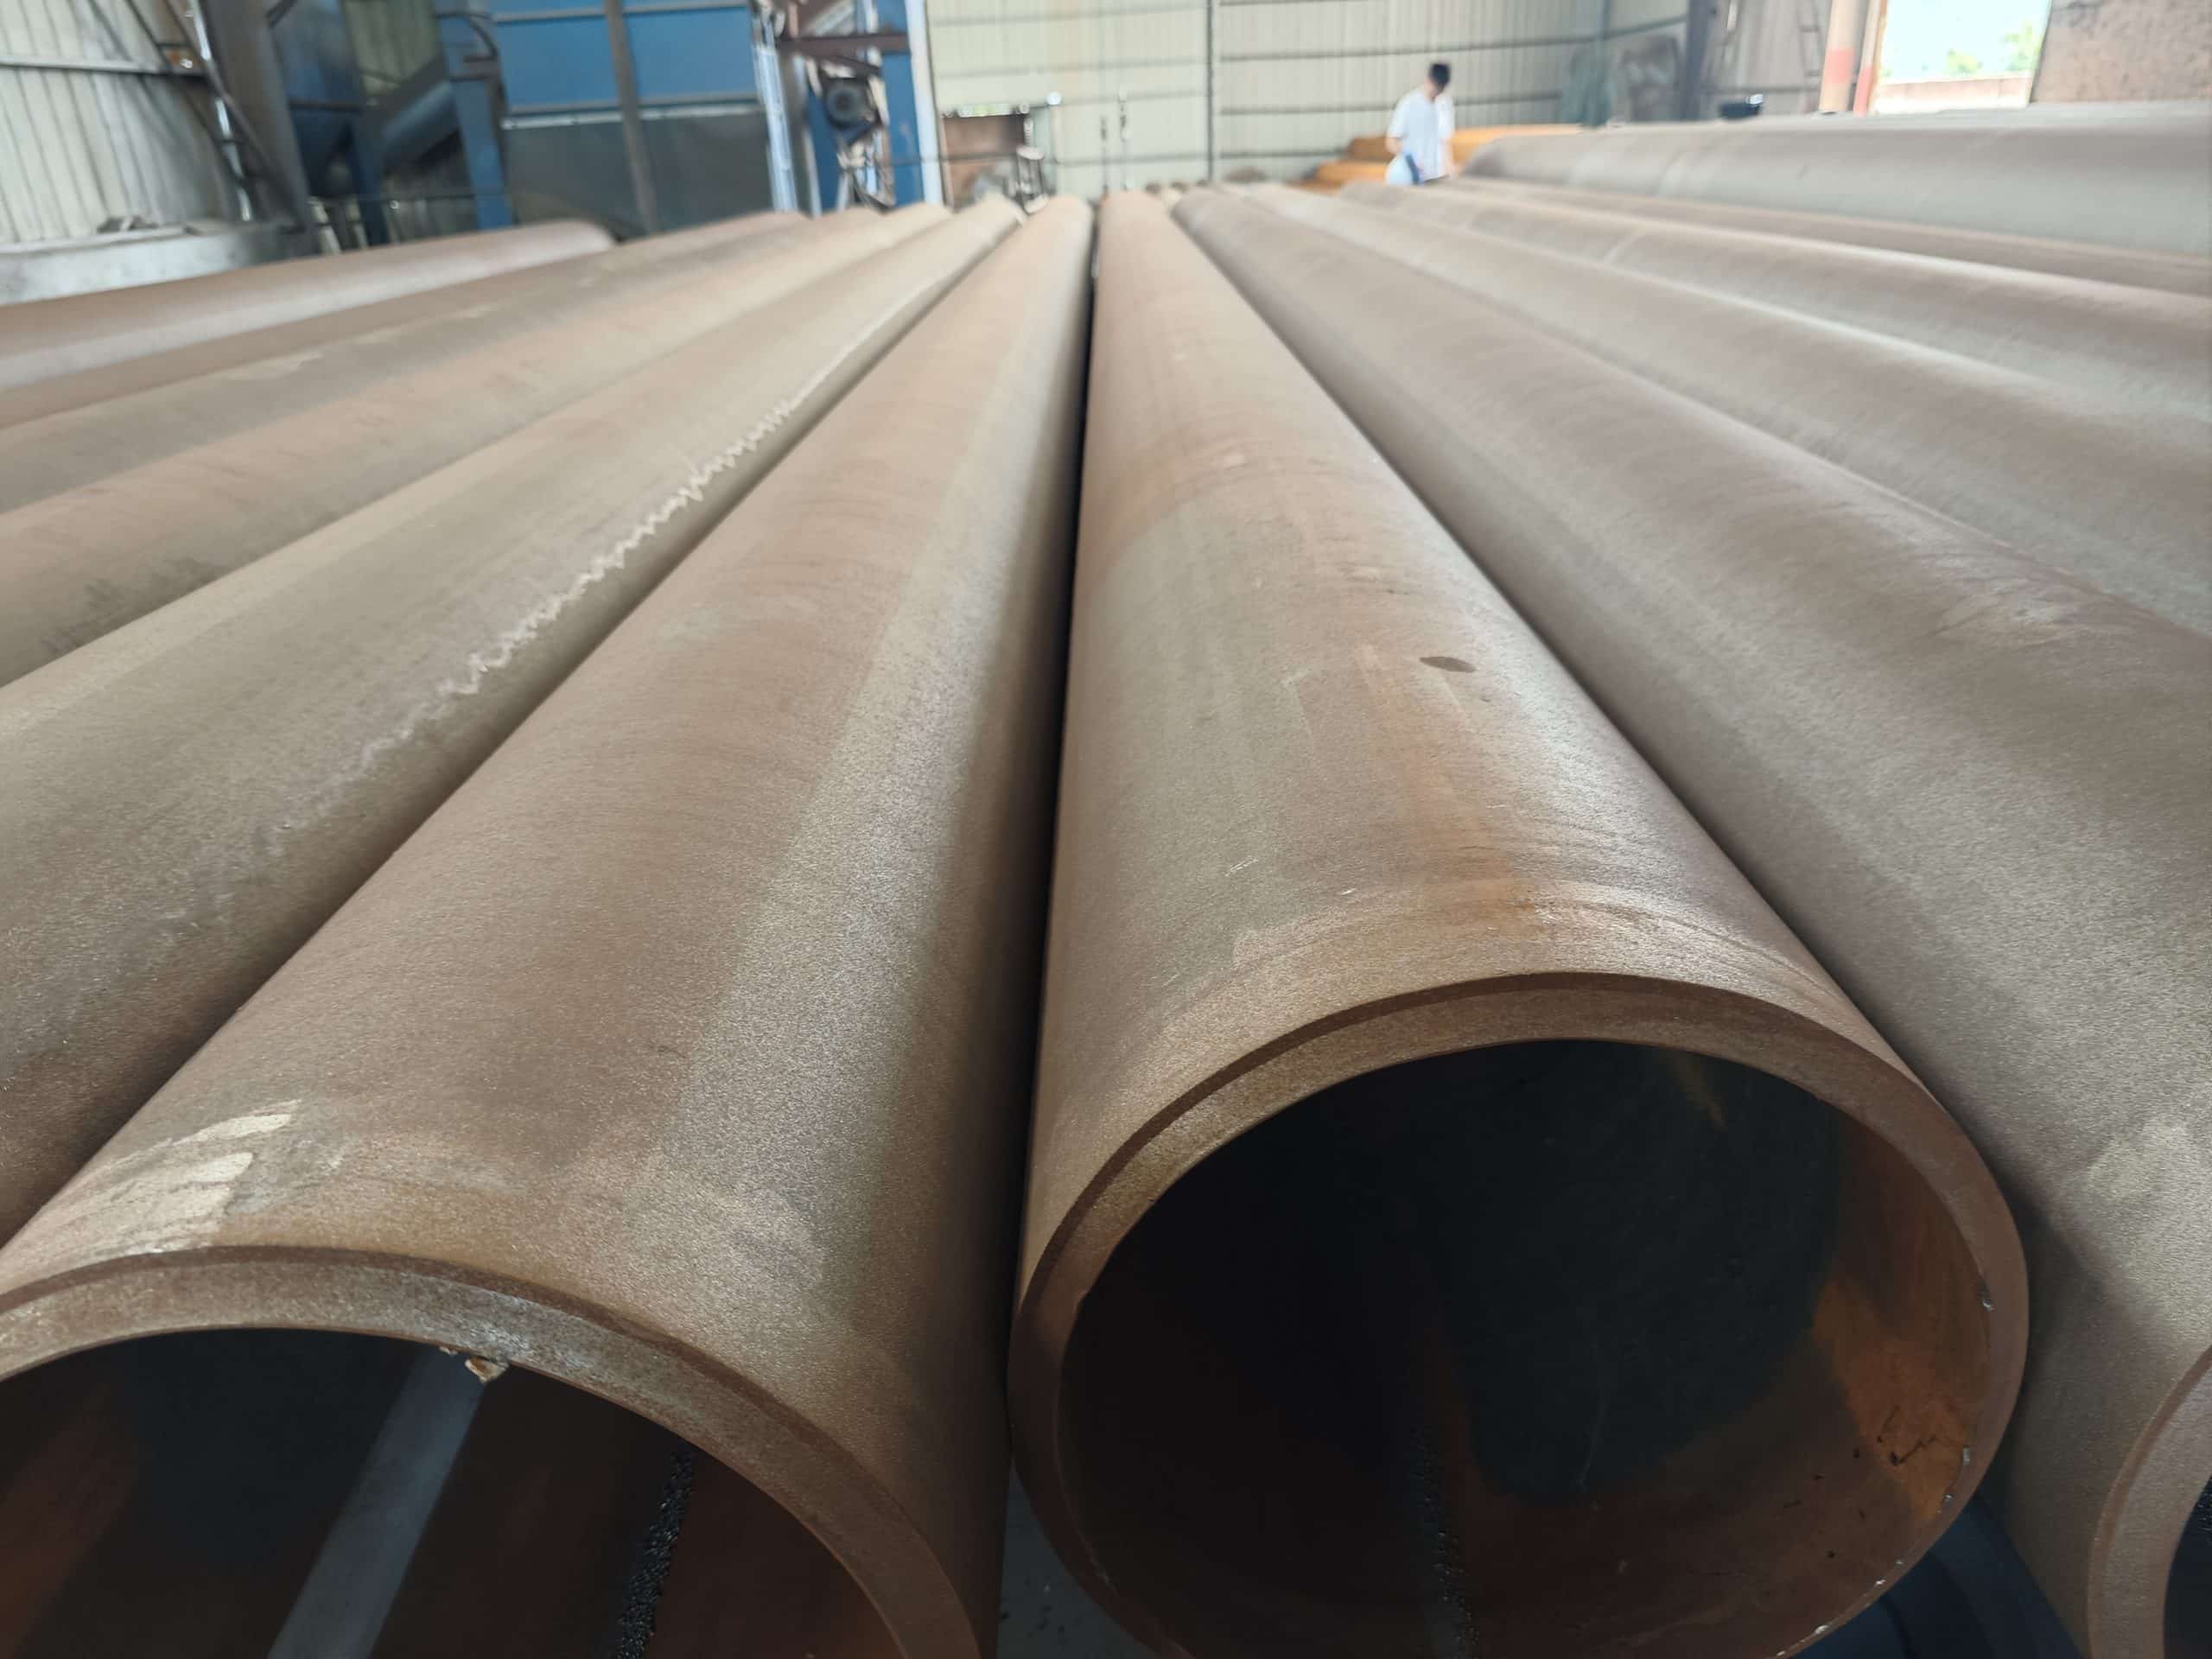
اللحام بالقوس الكهربائي واللحام بالقوس المغمور: نظرة عامة على مبادئ العملية
1.1 لحام القوس الكهربائي وعملياته الفرعية الأربع الرئيسية
تعتمد عملية اللحام بالقوس الكهربائي على الحرارة العالية الناتجة عن القوس الكهربائي لصهر المعدن الأساسي ومادة الحشو، مما يؤدي إلى تكوين وصلة دائمة. وبناءً على طرق التنفيذ المحددة، ينقسم هذا النوع من اللحام بشكل أساسي إلى الفئات الأربع التالية:
| عملية فرعية | الاسم الكامل | الخصائص | تطبيقات نموذجية |
| SMAW | اللحام بالقوس المعدني المحمي (اللحام بالقضيب) | معدات بسيطة، مرونة عالية، تعتمد بشكل كبير على مهارة اللحام | اللحام في الموقع، والصيانة، والتصنيع بكميات صغيرة |
| GMAW | اللحام بالقوس المعدني الغازي (MIG/MAG) | كفاءة أعلى، تناثر أقل، مناسب للتشغيل شبه الآلي | الهياكل الفولاذية، خزانات التخزين، تركيب خطوط الأنابيب |
| GTAW | لحام قوس غاز التنغستن (TIG) | أعلى جودة لحام، سرعة لحام بطيئة، تكلفة أعلى | أنابيب دقيقة من الفولاذ المقاوم للصدأ، وأنظمة عالية النظافة |
| فكاو | التلال لها عيون | كفاءة عالية، لحام في جميع الأوضاع، مناسب للصفائح السميكة | الهياكل الفولاذية الثقيلة، وبناء السفن، والجسور |
1.2 اللحام بالقوس المغمور (SAW) والاختلافات بين اللحام بالقوس المغمور الطولي (LSAW) واللحام بالقوس المغمور المربع (SSAW)
تُجرى عملية اللحام بالقوس المغمور تحت طبقة واقية من التدفق الحبيبي. القوس غير مرئي، والحرارة المدخلة منتظمة، وجودة اللحام متسقة، مما يجعلها العملية المفضلة لإنتاج أنابيب الصلب الصناعية ذات الأقطار الكبيرة.
| النوع | قالب لحام التماس | المزايا الأولية | سيناريوهات قابلة للتطبيق |
| ل منشار | التماس الطولي | دقة أبعاد عالية، وسماكة جدار موحدة، وطول لحام قصير | خطوط أنابيب الضغط العالي، API 5L X65/X70, الغاز الطبيعي المسال |
| SSAW | درزة حلزونية | تصنيع مرن، أقطار متعددة يتم إنتاجها من نفس عرض الصفيحة | الحفاظ على المياه، ونقل المياه غير المضغوطة، والأنابيب الهيكلية ذات الأقطار الكبيرة |
المعايير النموذجية المطبقة: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
مقارنة بين اللحام بالقوس الكهربائي واللحام بالقوس المغمور: 10 معايير أساسية
يغطي جدول المقارنة التالي أهم 10 أبعاد لاتخاذ قرارات الشراء، وهو مصمم لتقييم الموردين واختيار المشاريع:
| عنصر المقارنة | لحام القوس | لحام القوس المغمور (SAW) | نقطة تركيز المشتريات |
| طريقة اللحام | قوس مفتوح، يدوي أو شبه أوتوماتيكي | مغطى بالتدفق، أوتوماتيكي بالكامل | توفر تقنية اللحام بالقوس المغمور (SAW) اتساقًا أعلى |
| مستوى الأتمتة | يدوي / شبه أوتوماتيكي | اوتوماتيك كليا | جودة دفعات SAW أكثر استقرارًا |
| سرعة اللحام | معتدل | مرتفع | توفر تقنية اللحام بالقوس الكهربائي كفاءة توصيل أعلى |
| مستوى الرش | يوجد تناثر، ويتطلب معالجة لاحقة | لا يوجد تناثر تقريبًا | ينتج عن تقنية القطع بالمنشار السطحي سطح أنظف |
| اتساق اللحام | تتأثر بشكل كبير بمهارة اللحام | مستقر ومتسق | يفضل استخدام تقنية اللحام القوسي المغمور (SAW) للإنتاج بكميات كبيرة |
| سُمك الجدار المناسب | صفائح رقيقة إلى متوسطة السماكة في المقام الأول | أطباق متوسطة السماكة إلى سميكة جداً | اختر تقنية اللحام بالقوس المغمور (SAW) للأنابيب ذات الجدران السميكة والضغط العالي |
| قطر الأنبوب القابل للتطبيق | مرن، جميع الأقطار | الأفضل للأقطار المتوسطة إلى الكبيرة | يفضل استخدام تقنية اللحام القوسي المغمور بالليزر (LSAW) للأقطار الكبيرة |
| خصائص الميكانيكية | جيد، يعتمد ذلك على مستوى مهارة اللحام | معايير فائقة وقابلة للتحكم | اختر تقنية اللحام بالقوس المغمور (SAW) للظروف الحرجة ذات الضغط العالي |
| تكلفة الانتاج | تكلفة المعدات منخفضة | استثمار أولي مرتفع في المعدات | توفر شركة SAW تكلفة إجمالية أفضل للمشتريات بالجملة |
| القدرة على الإنتاج الضخم | معرض | أسعار | تُعد تقنية SAW أكثر ملاءمة للمشاريع واسعة النطاق |
دراسة معمقة لأداء اللحام: المزايا والتحكم في المخاطر
3.1 وصلات اللحام بالقوس الكهربائي: المزايا والمخاطر الشائعة
تُعدّ اللحام بالقوس الكهربائي تقنية ناضجة وقابلة للتكيف، مما يجعلها الخيار الأمثل للتركيبات الميدانية والهياكل المعقدة. ومع ذلك، فإنّ تقلبات الجودة الناتجة عن التشغيل اليدوي تُمثّل التحدي الأكبر الذي يواجهها.
| بُعد الجودة | ميزة | المخاطر المشتركة | تدبير وقائي |
| مرونة اللحام | لحام متعدد الأوضاع، قابل للتكيف مع الوصلات المعقدة | - | اختر العملية الفرعية المناسبة (GTAW للحصول على أعلى دقة) |
| الاعتماد على اللحام | - | تأثير كبير لمهارة اللحام على الاتساق | تنفيذ إجراءات اللحام/سجلات تأهيل اللحام بدقة وتقييمات تأهيل اللحامين |
| مخاطر المسامية | - | تزداد احتمالية حدوث المسامية إذا لم تكن الحماية كافية. | تحقق من نقاء غاز الحماية وظروف تخزين الأقطاب الكهربائية |
| خطر التشقق | - | يحدث ذلك عندما يكون معدل التبريد سريعًا جدًا | التحكم في درجات حرارة التسخين المسبق ودرجات الحرارة بين المراحل |
| ترشيش | - | يؤدي التناثر المفرط إلى زيادة عبء العمل بعد العلاج | تحسين معلمات FCAW/GMAW |
| إمكانات الأتمتة | يمكن لتقنية اللحام بالقوس المعدني المحمي بالغاز/اللحام بالقوس المحمي بالغاز تحقيق شبه أتمتة. | - | تحسين قابلية التكرار والدقة |
3.2 وصلات اللحام بالقوس المغمور: المزايا والمخاطر الشائعة
تُحقق تقنية اللحام بالقوس المغمور (SAW) أداءً استثنائياً في الإنتاج الصناعي الضخم، لكن الأتمتة الكاملة لا تعني انعدام المخاطر. يبقى التحقق من مؤهلات اللحام قبل اللحام ومراقبة المعايير في الوقت الفعلي أمراً لا غنى عنه.
| بُعد الجودة | ميزة | المخاطر المشتركة | تدبير وقائي |
| تشكيل اللحام | تعزيز موحد ومتسق ومضبوط | - | قم بمعايرة لفائف التحجيم وأجهزة استشعار تتبع الدرزات بانتظام. |
| عمق الاختراق | اختراق عميق، قوة مفصلية عالية | - | تطبيق المعايير المحددة في WPS بشكل صارم |
| خصائص الميكانيكية | مقاومة ممتازة للصدمات، مناسبة لدرجات الحرارة المنخفضة | - | إدارة إمكانية تتبع دفعات مواد اللحام |
| مخاطر المسامية | حماية من التدفق، معدل مسامية منخفض للغاية | قد يتسبب التدفق الرطب في حدوث مسامية | تطبيق إدارة تجفيف وتخزين التدفق |
| مخاطر شوائب الخبث | مخاطر منخفضة في اللحام أحادي المرور | إزالة الخبث غير الكاملة في اللحام متعدد المراحل | إجراء عمليات تفتيش صارمة لتنظيف الخبث بين مراحل المعالجة |
| خطر التشقق | - | يحدث التكسير الساخن إذا كانت المعلمات غير صحيحة | تحقق من درجة حرارة التسخين المسبق وقيمة مكافئ الكربون (CE). |
⚠️ ملاحظة هامة بشأن المشتريات
عند شراء أنابيب الصلب الملحومة بالقوس المغمور، لا تعتمد فقط على شهادة اختبار المصنع. يجب عليك في الوقت نفسه طلب وثائق تأهيل إجراءات اللحام (WPS/PQR) وتقارير الفحص غير المتلف (NDT) - جميع هذه الوثائق الثلاث ضرورية.
سيناريوهات التطبيق الصناعي: أي عملية نختار؟
لا توجد أفضلية مطلقة بين اللحام بالقوس الكهربائي واللحام بالقوس المغمور؛ يكمن السر في مطابقة العملية مع متطلبات المشروع المحددة:
| سيناريو التطبيق | العملية الموصى بها | الأساس المنطقي الرئيسي |
| أعمال الصلب الإنشائي | اللحام بالقوس الكهربائي (SMAW/GMAW) | مرونة عالية، معدات بسيطة، كفاءة عالية في الإنشاء الميداني |
| تركيب خطوط الأنابيب في الموقع | اللحام بالقوس الكهربائي (GTAW/SMAW) | عمليات ميدانية غير مقيدة بالمساحة، وقدرة على اللحام في جميع الأوضاع |
| أنابيب دقيقة من الفولاذ المقاوم للصدأ | اللحام بالقوس الكهربائي (GTAW) | توفر تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) أعلى جودة للحام، وهي مناسبة لمتطلبات النظافة العالية. |
| إصلاح خزانات التخزين / المعدات | اللحام بالقوس الكهربائي (SMAW/FCAW) | حالات الإصلاح التي تكون فيها معدات اللحام بالقوس المغمور غير مناسبة للاستخدام الميداني |
| خطوط نقل النفط والغاز | منشار كهربائي (منشار كهربائي جانبي) | API 5L PSL2، ضغط عالٍ؛ موثوقية لحام LSAW لا مثيل لها |
| أنابيب البخار / الغلايات ذات الضغط العالي | منشار كهربائي (منشار كهربائي جانبي) | ASTM A671/A672، جدار سميك، قطر كبير؛ اللحام المغمور بالقوس الكهربائي إلزامي |
| هندسة الغاز الطبيعي المسال / هندسة التبريد | منشار كهربائي (منشار كهربائي جانبي) | متطلبات صارمة لمقاومة الصدمات في درجات الحرارة المنخفضة؛ صلابة اللحام بالقوس المغمور أكثر موثوقية |
| المنصات البحرية / خطوط الأنابيب تحت سطح البحر | منشار كهربائي (منشار كهربائي جانبي) | يواجه اللحام بالقوس المغمور تحديات مزدوجة تتمثل في الضغط العالي والتآكل؛ مما يوفر متانة أقوى على المدى الطويل. |
| الهندسة النووية / الهندسة الخاصة | اللحام بالقوس المغمور + الاختبارات غير الإتلافية الصارمة | أعلى مستوى من السلامة، فحص غير متلف بنسبة 100%، إمكانية تتبع اللحام إلى أقصى حد |
| أقطار كبيرة جدًا (قطر خارجي > 600 مم) | منشار كهربائي (منشار كهربائي طولي/منشار كهربائي قصير) | لا يمكن تحقيق الإنتاج الصناعي الضخم في نطاق الأقطار هذا عن طريق اللحام بالقوس الكهربائي. |
فحص اللحام: المعايير الدولية ونظام التحكم الخاص بشركة لونغما
5.1 طرق الفحص غير المتلف الأساسية والمعايير المطبقة
| طريقة الفحص | الهدف | المعايير الأولية | العملية المعمول بها |
| الاختبار البصري (VT) | مظهر سطح اللحام، العيوب الهندسية | ISO 17637 / ASTM A530 | لحام القوس الكهربائي + اللحام بالمنشار المغمور |
| اختبار الموجات فوق الصوتية (UT) | تشققات داخلية، عدم اندماج، ترقق | ASTM E213 / ISO 10893-10 | لحام القوس الكهربائي + اللحام بالمنشار المغمور |
| اختبار التصوير الشعاعي (RT) | صور توضح المسامية، والخبث، والاختراق غير الكامل | ASTM E94 / ISO 10893-7 | تُستخدم بشكل أساسي في القطع بالقوس المغمور |
| اختبار تيار إيدي (ECT) | الشقوق السطحية والقريبة من السطح | ASTM E309 / ISO 10893-2 | مخصص بشكل أساسي للكتابة الإلكترونية |
| اختبار الهيدروستاتيكي | التحقق من الإحكام وقدرة تحمل الضغط | ASTM A999 / API 5L | لحام القوس الكهربائي + اللحام بالمنشار المغمور |
| اختبار الشد | يتحقق من قوة اللحام واستطالته | ASTM A370 | لحام القوس الكهربائي + اللحام بالمنشار المغمور |
| اختبار الانحناء | يتحقق من قدرة اللحام على التشوه البلاستيكي | ASTM A370 | لحام القوس الكهربائي + اللحام بالمنشار المغمور |
| اختبار شاربي ذو الشق على شكل حرف V (CVN) | التحقق من المتانة في درجات الحرارة المنخفضة | ASTM A370 / API 5L PSL2 | مخصصة بشكل أساسي لأنابيب اللحام المغمور عالية الضغط |
💡 نصيحة احترافية
API 5L PSL2 وتفرض المواصفة القياسية ASTM A672 متطلبات إلزامية لنسب تغطية الاختبارات غير الإتلافية، ودرجات حرارة اختبار الصدمات، وحدود مكافئ الكربون (CE). وقد يؤدي الاكتفاء بتحديد اسم المواصفة القياسية دون تحديد مستوى المنتج أثناء عملية الشراء إلى متطلبات اختبار أقل من متطلبات المشروع الفعلية.
5.2 مختبر لونغما الداخلي لمراقبة الجودة الكاملة للعملية
يجب التحقق من جودة أنابيب الصلب الملحومة الموثوقة من خلال البيانات، وليس من خلال السمعة وحدها. يغطي مختبر لونغما الداخلي كل مرحلة حيوية بدءًا من استلام المواد الخام وحتى شحن المنتج النهائي.
| مرحلة التفتيش | اختبار العناصر | هدف مراقبة الجودة |
| استلام المواد الخام | التركيب الكيميائي (طيف الانبعاث الضوئي) / تحديد التركيب الكيميائي / الخواص الميكانيكية / التحليل المعدني | تحقق من درجة الفولاذ، ومكافئ الكربون، وقابلية اللحام |
| عملية اللحام المباشر | التيار / الجهد / السرعة / مدخلات الحرارة / جودة التدفق / شكل اللحام | مراقبة المعايير في الوقت الفعلي لضمان الامتثال الكامل لكل وصلة لحام |
| اختبار المنتج النهائي | اختبار الضغط الهيدروستاتيكي / الموجات فوق الصوتية / الأشعة السينية / اختبار الشد الكهربائي / الشد / الانحناء / الصدم / الأبعاد | التحقق الشامل من جودة اللحام النهائي وجسم الأنبوب |
| التوثيق والتتبع | EN 10204 3.1 تقارير اختبار المواد / الاختبارات غير المتلفة / سجلات الضغط الهيدروستاتيكي / إجراءات اللحام / تأهيل إجراءات اللحام | يدعم قبول الأطراف الثالثة، وعمليات تدقيق المشاريع، والتخليص الجمركي للصادرات |
تدعم شركة LONGMA عمليات التفتيش التي تجريها جهات خارجية مثل SGS وBV وTÜV وDNV، حيث تقدم شهادات اختبار المواد EN 10204 3.1 / 3.2 لتلبية متطلبات التوثيق الصارمة لمختلف المشاريع والمالكين.
قرار الاختيار: 5 أسئلة لتحديد العملية المناسبة بسرعة
ستساعدك الإجابة على هذه الأسئلة الخمسة قبل الشراء على تحديد ما إذا كان مطلوبًا استخدام أنابيب فولاذية ملحومة بالقوس الكهربائي أو ملحومة بالقوس المغمور (SAW) بسرعة:
| السؤال الرئيسي | الإجابة ← لحام القوس الكهربائي | الإجابة ← لحام القوس المغمور (SAW) |
| التطبيق: التصنيع في المصنع أم التركيب الميداني؟ | التركيب الميداني / الإصلاح | الإنتاج الضخم في المصانع |
| قطر الأنبوب وسماكة جداره؟ | مرن لجميع الأقطار (غالباً من الرقيقة إلى المتوسطة) | أقطار متوسطة إلى كبيرة / سماكة متوسطة إلى سميكة جدًا |
| تصنيف ضغط التصميم؟ | السوائل العامة ذات الضغط المنخفض إلى المتوسط | الضغط العالي (API 5L X65/X70 وما فوق) |
| هل يلزم إجراء اختبار تأثير درجات الحرارة المنخفضة؟ | لا توجد متطلبات لدرجة حرارة منخفضة | متطلبات درجة حرارة التأثير والطاقة المحددة |
| المعيار المطبق؟ | معايير ASTM A53 / AWS D1.1 / المعايير الإنشائية | أستم A671/A672 / أبي 5L PSL2 / إسو 3183 |
💡 قاعدة القرار
إذا أشارت ثلاث إجابات أو أكثر إلى اللحام بالقوس المغمور، فإن اللحام بالقوس المغمور الخطي (LSAW) هو الخيار الأفضل عمومًا. أما إذا كان الإنشاء الميداني هو الشرط الأساسي، فإن مرونة اللحام بالقوس الكهربائي (GTAW/SMAW) لا غنى عنها.
الأسئلة الشائعة: أسئلة شائعة حول المشتريات
س1: هل أنابيب الصلب الملحومة بالقوس المغمور (SAW) دائماً أفضل جودة من أنابيب الصلب الملحومة بالقوس الكهربائي؟
ليس بالضرورة. توفر لحام القوس المغمور مزايا واضحة في الإنتاج الصناعي الضخم، والأنابيب ذات الأقطار الكبيرة والجدران السميكة، وتطبيقات الضغط العالي، وذلك بفضل اتساق اللحام الفائق. كما يوفر لحام القوس مرونة لا مثيل لها في التركيب الميداني، والوصلات غير المنتظمة، والمعالجة بكميات صغيرة. ينبغي أن يستند الاختيار إلى متطلبات المشروع المحددة بدلاً من مجرد تصنيف العمليات.
س2: أيهما أكثر ملاءمة لخطوط أنابيب نقل الضغط العالي، اللحام القوسي المغمور الطولي (LSAW) أم اللحام القوسي المغمور المربع (SSAW)؟
تُفضّل خطوط الأنابيب ذات الضغط العالي والمسافات الطويلة عادةً استخدام تقنية اللحام القوسي المغمور الطولي (LSAW). تتميز أنابيب LSAW بدقة أبعاد عالية، ولحامات أقصر، وسماكة جدار موحدة، واندماج أفضل بفضل اللحام القوسي المغمور ثنائي الجانب، مما يجعلها مثالية لأنواع الفولاذ عالية الجودة مثل API 5L X65/X70. في حين أن تقنية اللحام القوسي المغمور الجانبي (SSAW) توفر مرونة في التصنيع وتكلفة أقل، إلا أن لحامها الحلزوني أطول، كما أن بعض مواصفات مشاريع الضغط العالي تفرض قيودًا إضافية على استخدامها.
س3: بالإضافة إلى شهادة المطابقة، ما هي المستندات المطلوبة عند شراء أنابيب الصلب الملحومة بالقوس المغمور؟
يجب أن تتضمن حزمة وثائق الشراء الكاملة لأنابيب الصلب الملحومة بالقوس المغمور ما يلي:
1. EN 10204 3.1 شهادة اختبار المواد (MTC) (تغطي التركيب الكيميائي والخواص الميكانيكية)
2. WPS/PQR (مواصفات إجراءات اللحام / سجل تأهيل الإجراءات)
3. تقارير فحص الاختبارات غير المتلفة (UT/RT/ECT وفقًا للمعيار/المستوى المطبق)
4. سجلات الاختبار الهيدروستاتيكي
5. تقرير فحص الأبعاد
6. سجلات المعالجة الحرارية (عند طلبها بموجب مواصفات الفئة)
*بالنسبة لمشاريع التصدير، يجب أيضاً إرفاق تقرير فحص من طرف ثالث.*
س4: كيف يختلف معيار API 5L PSL1 ومعيار PSL2 فيما يتعلق بمتطلبات فحص اللحام؟
يحدد معيار PSL1 المتطلبات الكيميائية والميكانيكية الأساسية مع قواعد اختبار غير إتلافي واختبارات صدمية مرنة نسبيًا. أما معيار PSL2 فيُلزم بالتحكم في مكافئ الكربون (CE)، وفحص اللحام بالموجات فوق الصوتية بنسبة 100%، واختبار صدم شاربي ذي الشق V عند درجات حرارة محددة ومستويات طاقة دنيا، بالإضافة إلى حدود عليا أكثر صرامة للتركيب الكيميائي. ينبغي لمشاريع النفط والغاز ذات الضغط العالي دائمًا تحديد معيار PSL2 لضمان عدم قصور معايير التسليم عن تلبية احتياجات المشروع.
س5: كيف يمكن للمشتري التحقق مما إذا كان المورد يمتلك بالفعل قدرات لحام القوس المغمور API 5L PSL2؟
يمكنك التحقق من الإمكانيات من خلال الخطوات التالية:
• طلب وثائق WPS/PQR صالحة (بما في ذلك سجلات اختبار PQR الأساسية).
• فحص منطق ترقيم تقارير الاختبارات غير الإتلافية التاريخية وإمكانية تتبع أرقام التسخين.
• تأكد من أن آلات الإنتاج مزودة بنظام تسجيل آلي لمعايير اللحام.
• اطلب نماذج من شهادات المطابقة التاريخية لمنتجات API 5L PSL2.
• قم بترتيب عملية تدقيق للمصنع أو فحص ما قبل الشحن بحضور شاهد من خلال وكالات خارجية مثل SGS أو BV أو TÜV للتحقق المباشر.
نبذة عن لونغما: مورد محترف لأنابيب الصلب الملحومة بالقوس الكهربائي والملحومة بالقوس المغمور
بفضل خبرتها التي تزيد عن 20 عامًا في تصنيع أنابيب الصلب الملحومة بالمقاومة الكهربائية (ERW) والملحومة بالقوس المغمور الطولي (LSAW)، تكمن الميزة الأساسية لشركة لونغما في نظام مراقبة الجودة الشامل والقابل للتحقق:
- شهادات متعددة المعايير: أستم A53 / A358 / A671 / A672 / A691 / API 5L (PSL1/PSL2) / ISO 3183
- إنتاج واسع النطاق بتقنية اللحام القوسي المغمور بالقوس الكهربائي: إنتاج ضخم لأنابيب سميكة الجدران ذات أقطار كبيرة تغطي درجات الصلب من API 5L X52 إلى X70
- اختبارات داخلية شاملة: تغطية شاملة للاختبارات الكيميائية / PMI / الميكانيكية / المعدنية / UT / RT / ECT / الهيدروستاتيكية
- مؤهلات اللحام الكاملة: تم توثيق إجراءات اللحام/سجلات تأهيل إجراءات اللحام بشكل كامل، وهي متوافقة بدقة مع درجات الفولاذ وسماكات الجدران.
- الوثائق القابلة للتتبع: شهادات المطابقة EN 10204 3.1 / 3.2 مع إمكانية تتبع كاملة لرقم الدفعة
- معاينة الشهود من طرف ثالث: يدعم بشكل كامل عمليات المعاينة في الموقع واختبارات ما قبل الشحن التي تجريها شركات SGS وBV وTÜV وDNV
- الخدمات المخصصة: الطلاءات المضادة للتآكل، وتجهيز الأطراف، والتغليف المتخصص، ودعم مشاريع تصنيع المعدات الأصلية.
إذا كنت بصدد اختيار أنابيب فولاذية ملحومة بالقوس الكهربائي أو الملحومة بالقوس المغمور لمشروعك، فاتصل بشركة لونغما لطلب ما يلي: نصائح حول اختيار العملية، تأكيد المواصفات، عينات من شهادات اختبار المواد، تقارير الاختبارات غير الإتلافية، عروض أسعار المشاريع.