- 1. لماذا يؤثر الطلاء المضاد للتآكل بشكل مباشر على عمر خدمة خطوط الأنابيب؟
- 2. ستة أنواع شائعة من الطلاءات المضادة للتآكل: مرجع سريع
- 3. شرح كامل لأنواع عيوب الطلاء السبعة: تحديدها، أسبابها الجذرية، وتقييم المخاطر
- 4. ثلاثة أسباب جذرية لعيوب الطلاء المضاد للتآكل
- 5. أربع طرق لفحص مقاومة التآكل: خطوات التنفيذ والمعايير
- 6. مصفوفة اتخاذ القرار بشأن إصلاح عيوب الطلاء
- 7. مختبر لونغما الداخلي: مراقبة جودة كاملة لعملية مقاومة التآكل
- 8. قائمة التحقق لتقييم موردي أنابيب مقاومة التآكل
- 9. الأسئلة الشائعة: طلاء الأنابيب الفولاذية المقاوم للتآكل - أسئلة شائعة حول الشراء
- 10. نبذة عن لونغما: مورد أنابيب فولاذية مع نظام شامل لمراقبة الجودة ضد التآكل
التطبيقات: النفط والغاز · إمدادات المياه البلدية · مصانع البتروكيماويات · هندسة الطاقة · الهندسة البحرية · خطوط الأنابيب لمسافات طويلة
تُظهر بيانات الصناعة أن أكثر من 60% من حالات فشل أنابيب الصلب عالميًا مرتبطة بالتآكل، وأن نسبة كبيرة من هذه الحالات تنشأ من عيوب في طبقة الطلاء المقاومة للتآكل. يكفي وجود ثقب صغير لا يتجاوز 1 مم لبدء تآكل موضعي حاد والتسبب في تلف مبكر لخط الأنابيب. يُطيل الطلاء عالي الجودة المقاوم للتآكل عمر خدمة أنابيب الصلب إلى 30-50 عامًا، ويُقلل بشكل كبير من تكاليف الصيانة طوال عمر الخدمة.
يقدم هذا الدليل شرحًا منهجيًا لسبعة أنواع شائعة من عيوب الطلاء مع تحليل السبب الجذري، وأربع طرق فحص غير مدمرة مع خطوات التنفيذ، ومصفوفة قرار الإصلاح، وقائمة مرجعية لتقييم الموردين - مما يمنح المشترين إطارًا كاملاً لتقييم جودة الطلاء المضاد للتآكل.
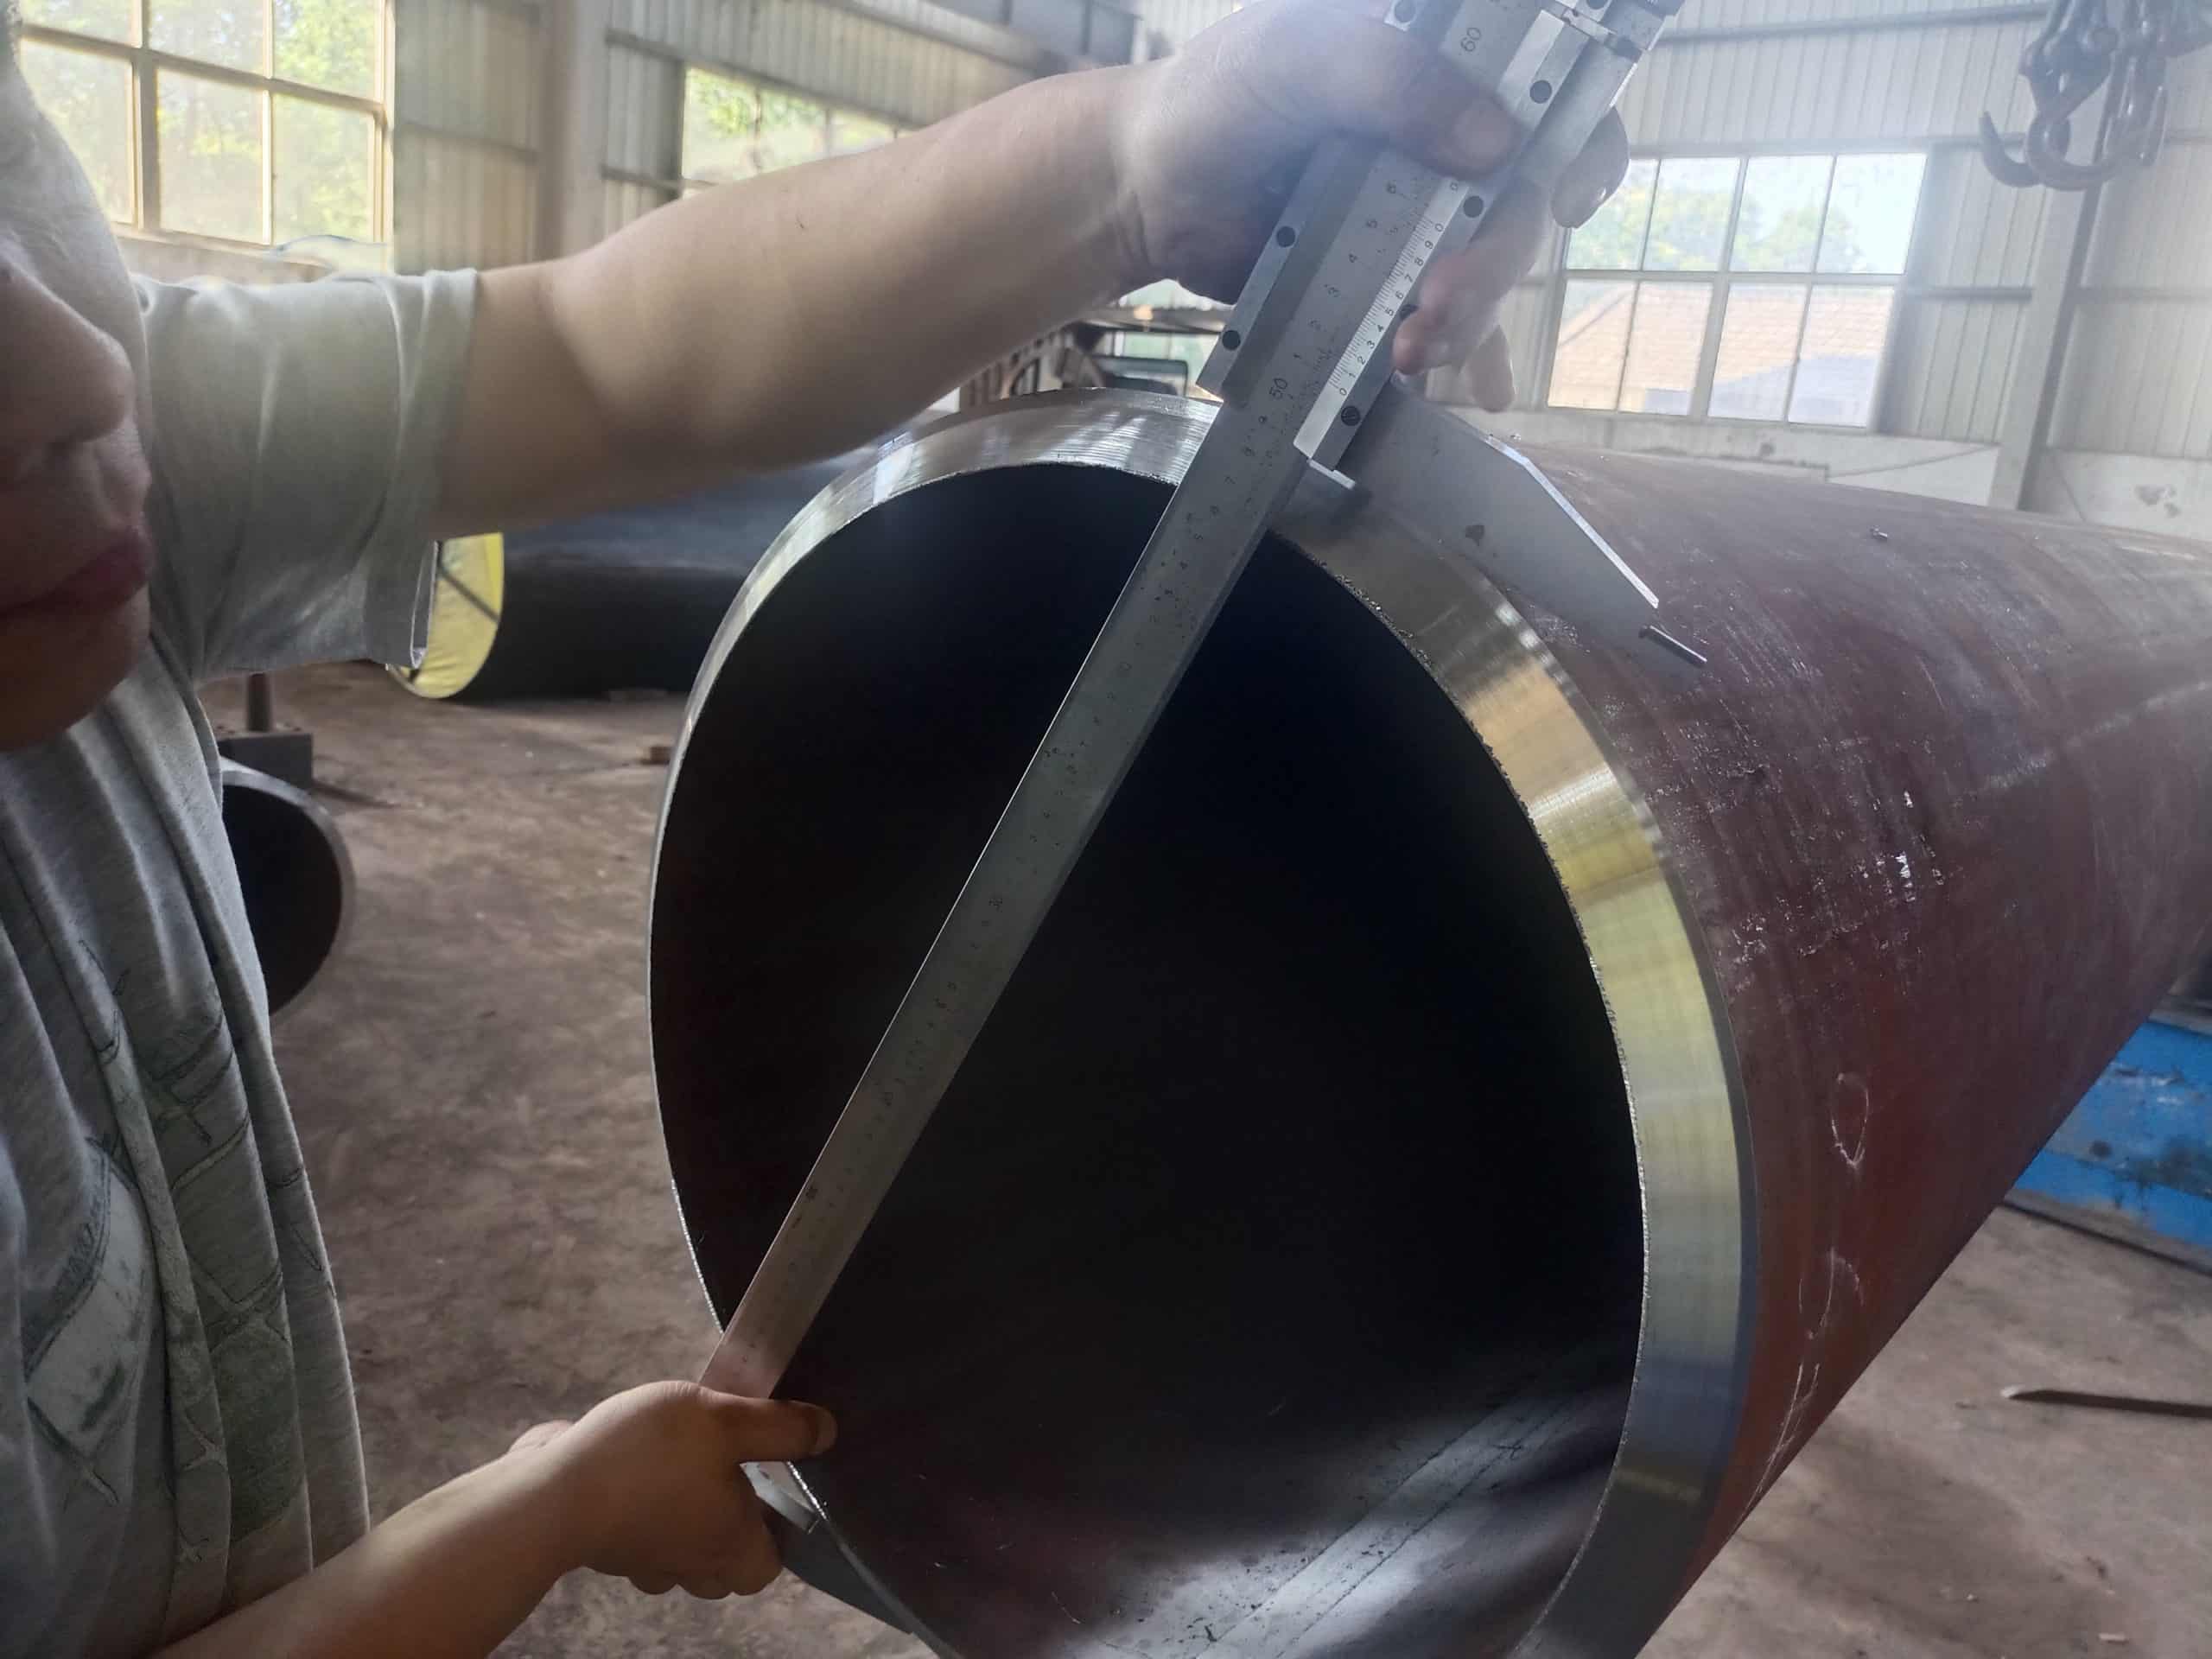
لماذا يؤثر الطلاء المضاد للتآكل بشكل مباشر على عمر خدمة خطوط الأنابيب؟
تعمل الأنابيب الفولاذية لعقود في بيئات رطبة، أو مدفونة، أو بحرية، أو ذات درجات حرارة عالية، أو ذات مواد كيميائية عدوانية. بمجرد تلف الطلاء، تبدأ سلسلة الأعطال التالية:
| وضع الفشل | حالة الزناد | التأثير على خط الأنابيب |
| تآكل / تنقر الجدار الخارجي | تلف الطلاء؛ عيوب العطلات | ترقق الجدار؛ انخفاض قدرة تحمل الضغط |
| تكسير التآكل الناتج عن الإجهاد (SCC) | الإجهاد العالي + الوسط المسبب للتآكل يعملان معاً | كسر هش مفاجئ؛ عواقب وخيمة للغاية |
| انفصال الطلاء / ظهور فقاعات | عدم كفاية الالتصاق؛ عدم اكتمال المعالجة | مساحة كبيرة غير محمية؛ انتشار متسارع للتآكل |
| الانفصال الكاثودي | جهد حماية كهروكيميائي سلبي للغاية + جودة طلاء رديئة | يتسارع التآكل في المنطقة التي فشلت فيها الحماية الكاثودية |
| تسرب الوسائط المنقولة | ثقب ناتج عن التآكل في جدار الأنبوب | إغلاق؛ حادث بيئي؛ خسارة مالية كبيرة |
ستة أنواع شائعة من الطلاءات المضادة للتآكل: مرجع سريع
تتطلب بيئات الخدمة المختلفة أنظمة طلاء مختلفة. يوضح الجدول التالي أنواع الطلاء الستة الأكثر شيوعًا في مشاريع خطوط الأنابيب الدولية:
| نوع الطلاء | الخصائص الرئيسية | تطبيق نموذجي | المعيار الرئيسي |
| 3PE (البولي إيثيلين ثلاثي الطبقات) | مقاومة ممتازة للأضرار الميكانيكية؛ أفضل أداء شامل؛ الأكثر استخدامًا على مستوى العالم | خطوط أنابيب مدفونة لمسافات طويلة (النفط والغاز والمياه) | DIN 30670 / ISO 21809-1 |
| FBE (الإيبوكسي المترابط بالانصهار) | يلتصق جيداً بالخرسانة؛ ويستخدم للطلاء الداخلي والخارجي على حد سواء | الانحناءات، وصلات الحقول، البطانة الداخلية، أنابيب المياه | CSA Z245.20 / ISO 21809-2 |
| تقنية FBE ثنائية الطبقات (DL-FBE) | طبقة أساسية + طبقة لاصقة مدمجة؛ مقاومة فائقة للانفصال الكاثودي | التربة عالية التآكل؛ خطوط الأنابيب تحت سطح البحر | وكالة الفضاء الكندية Z245.20 |
| إيبوكسي قطران الفحم | تكلفة منخفضة؛ مقاومة جيدة للماء؛ مناسب للتطبيقات غير الحرجة | أنابيب مدفونة عامة؛ قيعان الخزانات | SY / T 0447 |
| طلاء عازل من البولي يوريثان | يجمع بين الحماية من التآكل والعزل الحراري | معابر الطرق/الأنهار؛ أنابيب نقل الزيت المعزولة | ISO-21809 3 |
| الإيبوكسي السائل (البطانة الداخلية) | سطح داخلي أملس؛ يقلل من مقاومة التدفق؛ يمنع التآكل الداخلي | أنبوب الغاز الطبيعي من الداخل؛ أنبوب مياه الشرب | ISO 15741 |
شرح كامل لأنواع عيوب الطلاء السبعة: تحديدها، أسبابها الجذرية، وتقييم المخاطر
استنادًا إلى معيار ISO 21809 ومعايير ASTM المعمول بها، تندرج عيوب الطلاء المضاد للتآكل ضمن الفئات السبع التالية - ولكل منها تصنيف مخاطر واستراتيجية إصلاح مميزة:
العيب الأول: فراغ (عدم تجانس الطلاء) - تقييم المخاطر ★★★★★
| الابعاد | تفاصيل |
| الأسباب الجذرية | عدم تغطية الرش بالكامل؛ ملوثات سطحية تتسبب في تمزق الطلاء؛ تلف ميكانيكي أثناء المناولة |
| الخصائص البصرية | عادة ما تكون غير مرئية للعين المجردة؛ يتم اكتشافها عن طريق اختبار الشرارة فقط |
| التأثير على خط الأنابيب | يؤدي وجود فراغ أصغر من 1 مم إلى تكوين خلية جلفانية موضعية، مما يؤدي إلى بدء التآكل النقطي والثقب. |
| طريقة الكشف | اختبار العطل (اختبار الشرارة) - ASTM G62 / ISO 21809-3 |
| طريقة الإصلاح | استخدم معجون إصلاح الإيبوكسي أو طبقة رقعة من الإيبوكسي السائل؛ أعد الاختبار بعد التصلب |
العيب الثاني: فقاعة - تقييم المخاطر ★★★★★
| الابعاد | تفاصيل |
| الأسباب الجذرية | وجود رطوبة أو تلوث ملحي على سطح الأنبوب؛ درجة حرارة التطبيق المرتفعة؛ عدم اكتمال المعالجة |
| الخصائص البصرية | سطح الطلاء مرتفع على شكل قباب بأحجام مختلفة |
| التأثير على خط الأنابيب | عندما تتمزق الفقاعات، ينكشف الركيزة الفولاذية؛ فيفشل الالتصاق وينتشر التآكل بسرعة. |
| طريقة الكشف | الاختبار البصري (VT) + اختبار الالتصاق بالسحب |
| طريقة الإصلاح | قم بصقل السطح حتى يظهر المعدن الخام؛ نظفه وجففه؛ ثم أعد وضع الطلاء. |
العيب الثالث: انفصال المنتج - تصنيف المخاطر ★★★★★
| الابعاد | تفاصيل |
| الأسباب الجذرية | تحضير السطح أقل من Sa2½؛ معالجة غير مكتملة؛ لم يبلل البرايمر الركيزة بشكل كافٍ |
| الخصائص البصرية | ينفصل الطلاء عن سطح الأنبوب؛ ويمكن تقشيره. |
| التأثير على خط الأنابيب | يؤدي فقدان الحماية من التآكل على مساحة واسعة إلى تسريع التآكل العام في جميع أنحاء المنطقة. |
| طريقة الكشف | اختبار قوة الالتصاق (ASTM D4541) + اختبار الانفصال الكاثودي |
| طريقة الإصلاح | أزل جميع المواد المنفصلة؛ أعد السفع الرملي إلى درجة Sa2½؛ ضع طبقة طلاء جديدة |
العيب الأول: شرخ - تقييم المخاطر ★★★★★
| الابعاد | تفاصيل |
| الأسباب الجذرية | الإجهاد الحراري المفرط (درجة حرارة معالجة غير طبيعية)؛ طبقة سميكة جدًا؛ هشاشة التطبيق في درجات الحرارة المنخفضة |
| الخصائص البصرية | تشققات خطية مرئية على سطح الطلاء أو في المقطع العرضي |
| التأثير على خط الأنابيب | يؤدي انتشار الشقوق إلى كشف الطبقة الفولاذية الأساسية؛ وتتلامس المواد المسببة للتآكل مباشرة مع جدار الأنبوب. |
| طريقة الكشف | الاختبار البصري (VT) + اختبار العطلات |
| طريقة الإصلاح | الشقوق الموضعية: يتم قصها وتغطية الشقوق بطبقة واقية. الشقوق الواسعة: يتم إرجاعها إلى المصنع لإعادة طلائها بالكامل. |
العيب رقم 5: ثقب صغير - تقييم المخاطر ★★★★★
| الابعاد | تفاصيل |
| الأسباب الجذرية | سرعة رش مفرطة؛ لزوجة عالية جدًا؛ سمك الطلاء غير كافٍ |
| الخصائص البصرية | نمط كثيف من الثقوب الصغيرة الشبيهة بالإبر عبر سطح الطلاء |
| التأثير على خط الأنابيب | يُنشئ مواقع متعددة لبدء التآكل في وقت واحد؛ ويسرع من ترقق الجدار |
| طريقة الكشف | اختبار العطلة (اختبار الشرارة) |
| طريقة الإصلاح | ضع طبقة إضافية للوصول إلى الحد الأدنى المحدد للسمك؛ أعد الاختبار بعد التجفيف والتصلب. |
العيب السادس: سماكة غير منتظمة - تصنيف المخاطر ★★★★☆
| الابعاد | تفاصيل |
| الأسباب الجذرية | انحراف في معايير معدات الرش؛ أسلوب تشغيل غير مستقر؛ سرعة دوران غير منتظمة للأنابيب |
| الخصائص البصرية | قد تبدو المناطق ذات السماكة الأقل شبه شفافة. |
| التأثير على خط الأنابيب | المناطق الرقيقة ذات مقاومة منخفضة للصدمات؛ عرضة لتلف الحجارة بعد الردم |
| طريقة الكشف | مقياس سمك مغناطيسي متعدد النقاط (ASTM D7091 / ISO 19840) |
| طريقة الإصلاح | قم بتطبيق طبقة إضافية في المناطق ذات السماكة الأقل للوصول إلى نطاق السماكة المحدد |
العيب رقم 7: الترهل - تقييم المخاطر ★★★☆☆
| الابعاد | تفاصيل |
| الأسباب الجذرية | تم تطبيق الطلاء بسماكة زائدة؛ درجة حرارة بيئة التطبيق منخفضة للغاية؛ سرعة المعالجة بطيئة للغاية. |
| الخصائص البصرية | قد يتسبب الطلاء في تقطير أو سيلان، أو تشكيل خطوط على شكل دمعة أو سطح غير مستوٍ. |
| التأثير على خط الأنابيب | يؤثر على المظهر وتجانس السماكة؛ وقد يؤدي الترهل الشديد إلى تشقق الطلاء. |
| طريقة الكشف | الفحص البصري + التحقق من مقياس السماكة |
| طريقة الإصلاح | قم بتسوية المنطقة المترهلة؛ ثم ضع طبقة إضافية لاستعادة السماكة الموحدة. |
ثلاثة أسباب جذرية لعيوب الطلاء المضاد للتآكل
4.1 عدم كفاية تحضير السطح
السبب الجذري الأكثر شيوعًا لفشل الطلاء. يتطلب معيار ISO 8501-1 درجة تنظيف بالرمل Sa2½، مع خشونة سطح تتراوح بين 40 و100 ميكرومتر. أي من ظروف السطح التالية ستؤدي إلى انخفاض الالتصاق:
| عيب في السطح | المتطلبات القياسية | التأثير على الطلاء |
| مخلفات المطحنة | معدل الإزالة ≥ 95% (Sa2½) | يمنع الترابط بين الطلاء والركيزة |
| تلوث الزيت/الملح | ISO 8502-9: محتوى الملح ≤ 20 ملغم/م² | يسبب ظهور البثور وانفصال الأنسجة |
| غبار | ISO 8502-3: تصنيف الغبار ≤ 2 | يُنشئ شوائب مضمنة داخل طبقة الطلاء |
| خشونة غير كافية | Rz المستهدف: 40-100 ميكرومتر | شكل تثبيت ضعيف؛ قوة التصاق منخفضة |
4.2 سُمك الطلاء خارج عن السيطرة
يؤدي كل من نقص السماكة وزيادة السماكة إلى حدوث عيوب - ولكن في اتجاهات فشل مختلفة:
| نوع الطلاء | نطاق السُمك القياسي | النحافة المفرطة: خطر | سميك جدًا: خطر |
| FBE | 300-500 ميكرومتر | عرضة للثقب؛ مقاومة ضعيفة للصدمات | معالجة غير منتظمة؛ تشققات إجهاد داخلي |
| طبقة خارجية من البولي إيثيلين ثلاثي الطبقات | 2.0–4.5 مم (حسب القطر) | مقاومة أقل للتلف الميكانيكي | إجهاد انكماش حراري عالٍ؛ عرضة للتشقق |
| بطانة داخلية من الإيبوكسي السائل | 50-200 ميكرومتر | مقاومة أقل للتآكل | ترهل؛ تصلب غير كامل |
4.3 درجة حرارة المعالجة غير الطبيعية
مادة FBE هي مادة حرارية، وتحدد درجة حرارة المعالجة بشكل مباشر أداء الطلاء النهائي. لذا، ينبغي تجهيز خطوط الإنتاج الحديثة بنظام تحكم في درجة الحرارة ذي حلقة مغلقة PLC.
| انحراف درجة الحرارة | التأثير على الطلاء | تدابير الرقابة |
| منخفض جدًا (علاج غير مكتمل) | انخفاض الالتصاق؛ ضعف المقاومة الكيميائية؛ زيادة خطر الإصابة بالبثور | قياس درجة الحرارة بالأشعة تحت الحمراء + تعويض تلقائي لدرجة الحرارة |
| مرتفع جدًا (علاج مفرط) | تدهور الراتنج؛ انخفاض المرونة؛ كسر هش في الخدمة الباردة | إنذار الحد الأقصى لدرجة حرارة وحدة التحكم المنطقية القابلة للبرمجة وحماية من الإيقاف |
| غير مستقر / متقلب | خصائص طلاء غير متجانسة؛ تباين كبير في الأداء المحلي | مستشعر درجة حرارة كامل الخط مع تسجيل في الوقت الفعلي |
أربع طرق لفحص مقاومة التآكل: خطوات التنفيذ والمعايير
يجب التحقق من جودة الطلاء من خلال فحص منهجي، فالتقييم البصري وحده غير كافٍ. تغطي الطرق الأربع التالية جميع أبعاد الجودة الحرجة:
| طريقة الفحص | الهدف | ملخص التنفيذ | المعايير الرئيسية |
| قياس سماكة الطلاء | تأكد من أن طبقة مقاومة التآكل تفي بالسماكة التصميمية | تنظيف منطقة الفحص ← قياس متعدد النقاط باستخدام مقياس مغناطيسي (≥ 5 نقاط/أنبوب) ← تسجيل القيم القصوى / الدنيا / المتوسطة | أستم D7091 / إسو 19840 |
| اختبار العطلة (اختبار الشرارة) | يكشف عن الثقوب والفراغات غير المرئية للعين المجردة | توصيل مصدر الطاقة عالي الجهد ← يقوم القطب الكهربائي بمسح 100% من سطح الأنبوب ← تحديد مواقع الشرارات كمناطق متضررة ← الإصلاح وإعادة الاختبار | ASTM G62 / ISO 21809-3 |
| اختبار قوة الالتصاق | تحقق من قوة الترابط بين الطلاء والركيزة الفولاذية | عربة اختبار الترابط ← اختبار السحب الهيدروليكي ← تسجيل حمل الفشل ونمط الفشل ← التقييم وفقًا لمعايير القبول | أستم D4541 / إسو 4624 |
| اختبار مقاومة الصدمات | تحقق من قدرة الطلاء على تحمل تأثيرات النقل والبناء | إسقاط وزن بطاقة محددة على عينة الأنبوب ← اختبار العيوب عند نقطة الاصطدام ← ناجح إذا لم يتم الكشف عن أي عيوب | ASTM G14 / ISO 21809 |
⚠️ يُعدّ اختبار التلف الناتج عن التآكل أهمّ فحصٍ لمكافحة التآكل في صناعة النفط والغاز. يجب إجراؤه على جميع الأنابيب بنسبة 100%، ولا يُقبل الفحص الجزئي كبديلٍ عنه. يجب إعادة اختبار أيّ تلفٍ تمّ إصلاحه قبل قبول الأنبوب.
مصفوفة اتخاذ القرار بشأن إصلاح عيوب الطلاء
تعتمد استراتيجية الإصلاح المناسبة على نوع العيب والمنطقة المتضررة ودرجة خطورته. يمكن استخدام المصفوفة أدناه مباشرةً لاتخاذ قرارات التصرف في الموقع:
| نوع العيب | المنطقة / شدة الحالة | طريقة الإصلاح | إصلاح ميداني؟ | الفحص الإلزامي بعد الإصلاح |
| عطلات | نقطة واحدة / مبعثرة | عصا إصلاح الإيبوكسي أو رقعة الإيبوكسي السائلة | ✓ نعم | إعادة فحص اختبار العطلة |
| نفطة | موضعي (< 5%) | قم بصنفرة المعدن حتى الوصول إلى المعدن الخام + أعد وضع الطلاء | ✓ نعم | اختبار السماكة + اختبار العطلات |
| نفطة | واسع النطاق (> 20٪) | إعادة الطلاء بالكامل إلى المصنع | ✗ العودة إلى المصنع | مجموعة اختبارات القبول الكاملة |
| الانفصال | موضعية | قم بإزالة المنطقة المنفصلة + طبقة الترقيع | ✓ نعم | اختبار الالتصاق + اختبار العطلات |
| الانفصال | واسع | إعادة الطلاء بالكامل إلى المصنع | ✗ العودة إلى المصنع | مجموعة اختبارات القبول الكاملة |
| صدع | تشققات سطحية دقيقة | قم بقص المنطقة المصابة + وضع طبقة واقية | ✓ يعتمد على الموقف | إعادة فحص اختبار العطلة |
| صدع | شقوق تخترق سمك الجدار | إعادة الطلاء بالكامل إلى المصنع | ✗ العودة إلى المصنع | مجموعة اختبارات القبول الكاملة |
| سُمك أقل | موضعية | طبقة إضافية للوصول إلى السماكة المطلوبة | ✓ نعم | اختبار السماكة + اختبار العطلات |
| ترهل | موضعية | قم بتسوية السطح ثم ضع طبقة إضافية | ✓ نعم | فحص السماكة |
مختبر لونغما الداخلي: مراقبة جودة كاملة لعملية مقاومة التآكل
بالنسبة للمشاريع الدولية الكبرى، لا تكفي عينات المنتج النهائي بأي حال من الأحوال. وقد أنشأت شركة لونغما نظامًا متكاملًا لمراقبة الجودة ضد التآكل يغطي كل مرحلة بدءًا من المواد الخام الواردة وحتى شحن المنتج النهائي.
| مرحلة التفتيش | العناصر التي تم فحصها | الهدف |
| المواد الخام الواردة | التركيب الكيميائي / الخواص الميكانيكية / محتوى الملح / خشونة السطح | تحقق من جودة ركيزة الأنابيب وفعالية التنظيف بالرمل |
| تطبيق الطلاء أثناء العملية | درجة حرارة المعالجة (مسجل بواسطة وحدة التحكم المنطقية القابلة للبرمجة) / مراقبة السماكة أثناء التشغيل / سرعة الرش | اكتشاف وتصحيح انحرافات العمليات في الوقت الفعلي |
| المنتج النهائي - النطاق الكامل | اختبار العطلات / الالتصاق / مقاومة الصدمات / الانفصال الكاثودي / تآكل رذاذ الملح / أداء الانحناء | التحقق الشامل من جودة الطلاء النهائي |
| أرشفة المستندات | سجلات عملية الطلاء / تقارير الفحص / EN 10204 3.1 MTC | يدعم قبول الطرف الثالث والتخليص الجمركي للتصدير |
تُوفر شركة لونغما طلاءات عازلة من البولي إيثيلين ثلاثي الطبقات (3PE)، والبولي إيثيلين المُلصق بالحرارة (FBE)، والبولي إيثيلين المُلصق بالحرارة ثنائي الطبقات، والبولي يوريثان، وذلك عبر أنواع متعددة من الطلاءات. كما تُقدم الشركة خدمات التحقق من الجودة من قِبل جهات خارجية معتمدة مثل SGS وBV وTÜV وDNV. وتُربط تقارير فحص الطلاء بشكل كامل بأرقام درجات حرارة الأنابيب ووثائق شهادة المطابقة.
قائمة التحقق لتقييم موردي أنابيب مقاومة التآكل
يمكن استخدام أبعاد التقييم أدناه مباشرة في صياغة طلبات عروض الأسعار وتقييم مؤهلات الموردين:
| بند التقييم | المتطلبات الموصى بها | كيفية التحقق |
| الامتثال لمعايير الطلاء | ISO 21809 / DIN 30670 / CSA Z245.20 | طلب وثائق الاعتماد وتقارير التفتيش التاريخية |
| قدرة تحضير الأسطح | تنظيف بالرمل Sa2½؛ Rz 40–100 ميكرومتر | طلب سجلات معايرة مقياس الخشونة |
| التحكم في السماكة | نظام قياس مباشر؛ ≥ 5 نقاط لكل أنبوب | مراجعة سجلات الفحص وقائمة المعدات |
| اختبار قدرة العطلات | مسح كامل للأنبوب بنسبة 100%؛ يتم ضبط الجهد لكل سمك طلاء | طلب وثائق معدات الاختبار والتقارير التاريخية |
| نتائج اختبار الالتصاق | ≥ 10 ميجا باسكال (FBE) / ≥ 14 ميجا باسكال (طبقة وسيطة ثلاثية البولي إيثيلين) | طلب بيانات اختبار السحب |
| اختبار الانفصال الكاثودي | 28 يومًا / 65 درجة مئوية (معيار DL-FBE) | طلب تقرير الاختبار |
| التفتيش من طرف ثالث | SGS / BV / TÜV / DNV | حدد جهة التفتيش ونقاط الانتظار في أمر الشراء |
| إمكانية تتبع مركز الاتصالات المتنقلة | EN 10204 3.1؛ رقم الدفعة مُشار إليه في سجلات الطلاء | اطلب عينة من شهادة المطابقة للاختبار للتحقق منها |
الأسئلة الشائعة: طلاء الأنابيب الفولاذية المقاوم للتآكل - أسئلة شائعة حول الشراء
س1: أيهما أفضل لخطوط أنابيب النفط والغاز المدفونة - 3PE أم FBE؟
تؤدي هذه المواد أدوارًا مختلفة ولا يمكن استبدالها. يُعدّ نظام 3PE الخيار الأمثل لخطوط نقل النفط والغاز المدفونة: إذ يجمع هيكله ثلاثي الطبقات (طبقة أساسية من FBE + مادة لاصقة + طبقة خارجية من البولي إيثيلين) بين قوة الالتصاق الممتازة والحماية الميكانيكية، مما يوفر أفضل أداء شامل. يُستخدم FBE في وصلات الحقول والانحناءات والتبطين الداخلي، كما يعمل كطبقة أساسية ضمن نظام 3PE. أما بالنسبة للتربة عالية التآكل أو خطوط الأنابيب تحت سطح البحر، فإن نظام FBE ثنائي الطبقات (DL-FBE) هو الخيار الأفضل نظرًا لمقاومته العالية للانفصال الكاثودي.
س2: كيف يتم تحديد جهد اختبار العطلة؟
يجب حساب جهد الاختبار بناءً على سُمك الطلاء وفقًا للمعيار المطبق. القيم المرجعية الشائعة: FBE (300-500 ميكرومتر) - حوالي 1,500-2,500 فولت؛ 3PE (2.0-4.5 مليمتر) - حوالي 10,000-25,000 فولت. يجب تحديد القيمة الدقيقة باستخدام صيغة الحساب في ASTM G62 أو ISO 21809-3، ويجب تسجيل الجهد الفعلي المستخدم في تقرير الفحص.
س3: ما هي الاحتياطات اللازمة عند نقل الأنابيب الفولاذية المطلية؟
أكثر الأضرار شيوعًا التي تلحق بطبقات الطلاء المقاومة للتآكل أثناء النقل هي اصطدام أطراف الأنابيب واحتكاكها بجسم الأنبوب. الإجراءات الموصى بها: تركيب أغطية بلاستيكية على أطراف الأنابيب؛ فصل الأنابيب بحشوات مطاطية أو خشبية بين الطبقات؛ استخدام أشرطة ربط مشدودة بشكل مضبوط - فالشد الزائد يضغط على الطلاء؛ عند التسليم، فحص أطراف الأنابيب وجسمها بحثًا عن خدوش في الطلاء، وإجراء اختبار إعادة فحص فوري على أي مناطق يُشتبه في تعرضها للتلف.
س4: ما الذي يقيسه اختبار الانفصال الكاثودي؟
يحاكي اختبار الانفصال الكاثودي (CD) ميل الطلاء للانفصال عن ركيزة الأنبوب تحت تأثير نظام الحماية الكاثودية. يُجرى الاختبار القياسي عادةً عند درجة حرارة 65 درجة مئوية لمدة 28 يومًا (وفقًا لمواصفات DL-FBE)، حيث يُقاس نصف قطر الانفصال من نقطة الاختبار. يشير نصف قطر الانفصال الأصغر إلى مقاومة أفضل للانفصال الكاثودي، وبالتالي ملاءمة أكبر للخدمة المدفونة طويلة الأمد بجانب نظام الحماية الكاثودية.
س5: كيف يمكنني التحقق من جودة مقاومة التآكل لدى المورد في مرحلة الشراء؟
تحقق من الجوانب التالية: ① اطلب تقارير اختبارات التلف السابقة وبيانات اختبار قوة الالتصاق؛ ② راجع سجلات درجة حرارة معالجة FBE / 3PE (السجلات التي تم إنشاؤها بواسطة PLC أكثر مصداقية من السجلات اليدوية)؛ ③ تأكد من درجة تنظيف السفع الرملي وسجلات قياس الخشونة؛ ④ اطلب تقارير اختبار الانفصال الكاثودي (إلزامي لـ DL-FBE)؛ ⑤ رتب حضورًا ميدانيًا لمراقبة عملية الطلاء من قبل SGS أو BV أو TÜV - هذه هي الطريقة الأكثر مباشرة وموثوقية للتحقق المتاحة.
نبذة عن لونغما: مورد أنابيب فولاذية مع نظام شامل لمراقبة الجودة ضد التآكل
تتمتع شركة لونغما بخبرة تزيد عن 20 عامًا في تصنيع أنابيب الصلب، مع خدمات مقاومة التآكل التي تغطي طلاء 3PE، وFBE، وFBE ثنائي الطبقات، وطلاء العزل البولي يوريثان:
معايير الطلاء: ISO 21809 / DIN 30670 / CSA Z245.20 / SY/T 0413 — تغطية كاملة للنظام
التنظيف بالرمل: درجة Sa2½؛ خشونة السطح Rz 40-100 ميكرومتر؛ محتوى الملح متوافق مع معيار ISO 8502-9
اختبار العطل بنسبة 100% + قياس سمك الأنبوب بالكامل + اختبار الالتصاق / الانفصال الكاثودي
▸ نظام تحكم آلي بدرجة الحرارة PLC مع تسجيل كامل لدرجة حرارة المعالجة؛ إمكانية تتبع كاملة لمعلمات عملية الطلاء
▸ EN 10204 3.1 MTC مع تقارير فحص الطلاء المرتبطة بأرقام حرارة الأنابيب في جميع أنحاء
▸ دعم التفتيش من طرف ثالث: SGS / BV / TÜV / DNV — تتوفر خدمات المراقبة أثناء عملية التصنيع والتفتيش قبل الشحن
تتوفر مواد طلاء وصلات الحقول؛ حلول تغليف نقل مخصصة
إذا كنت تبحث عن أنابيب فولاذية مطلية بـ 3PE، أو أنابيب مطلية بـ FBE، أو لديك أسئلة حول جودة مقاومة التآكل، فاتصل بشركة LONGMA للحصول على: إرشادات اختيار نوع الطلاء · تقارير فحص العينات · وثائق عملية الطلاء · عرض أسعار المشروع.