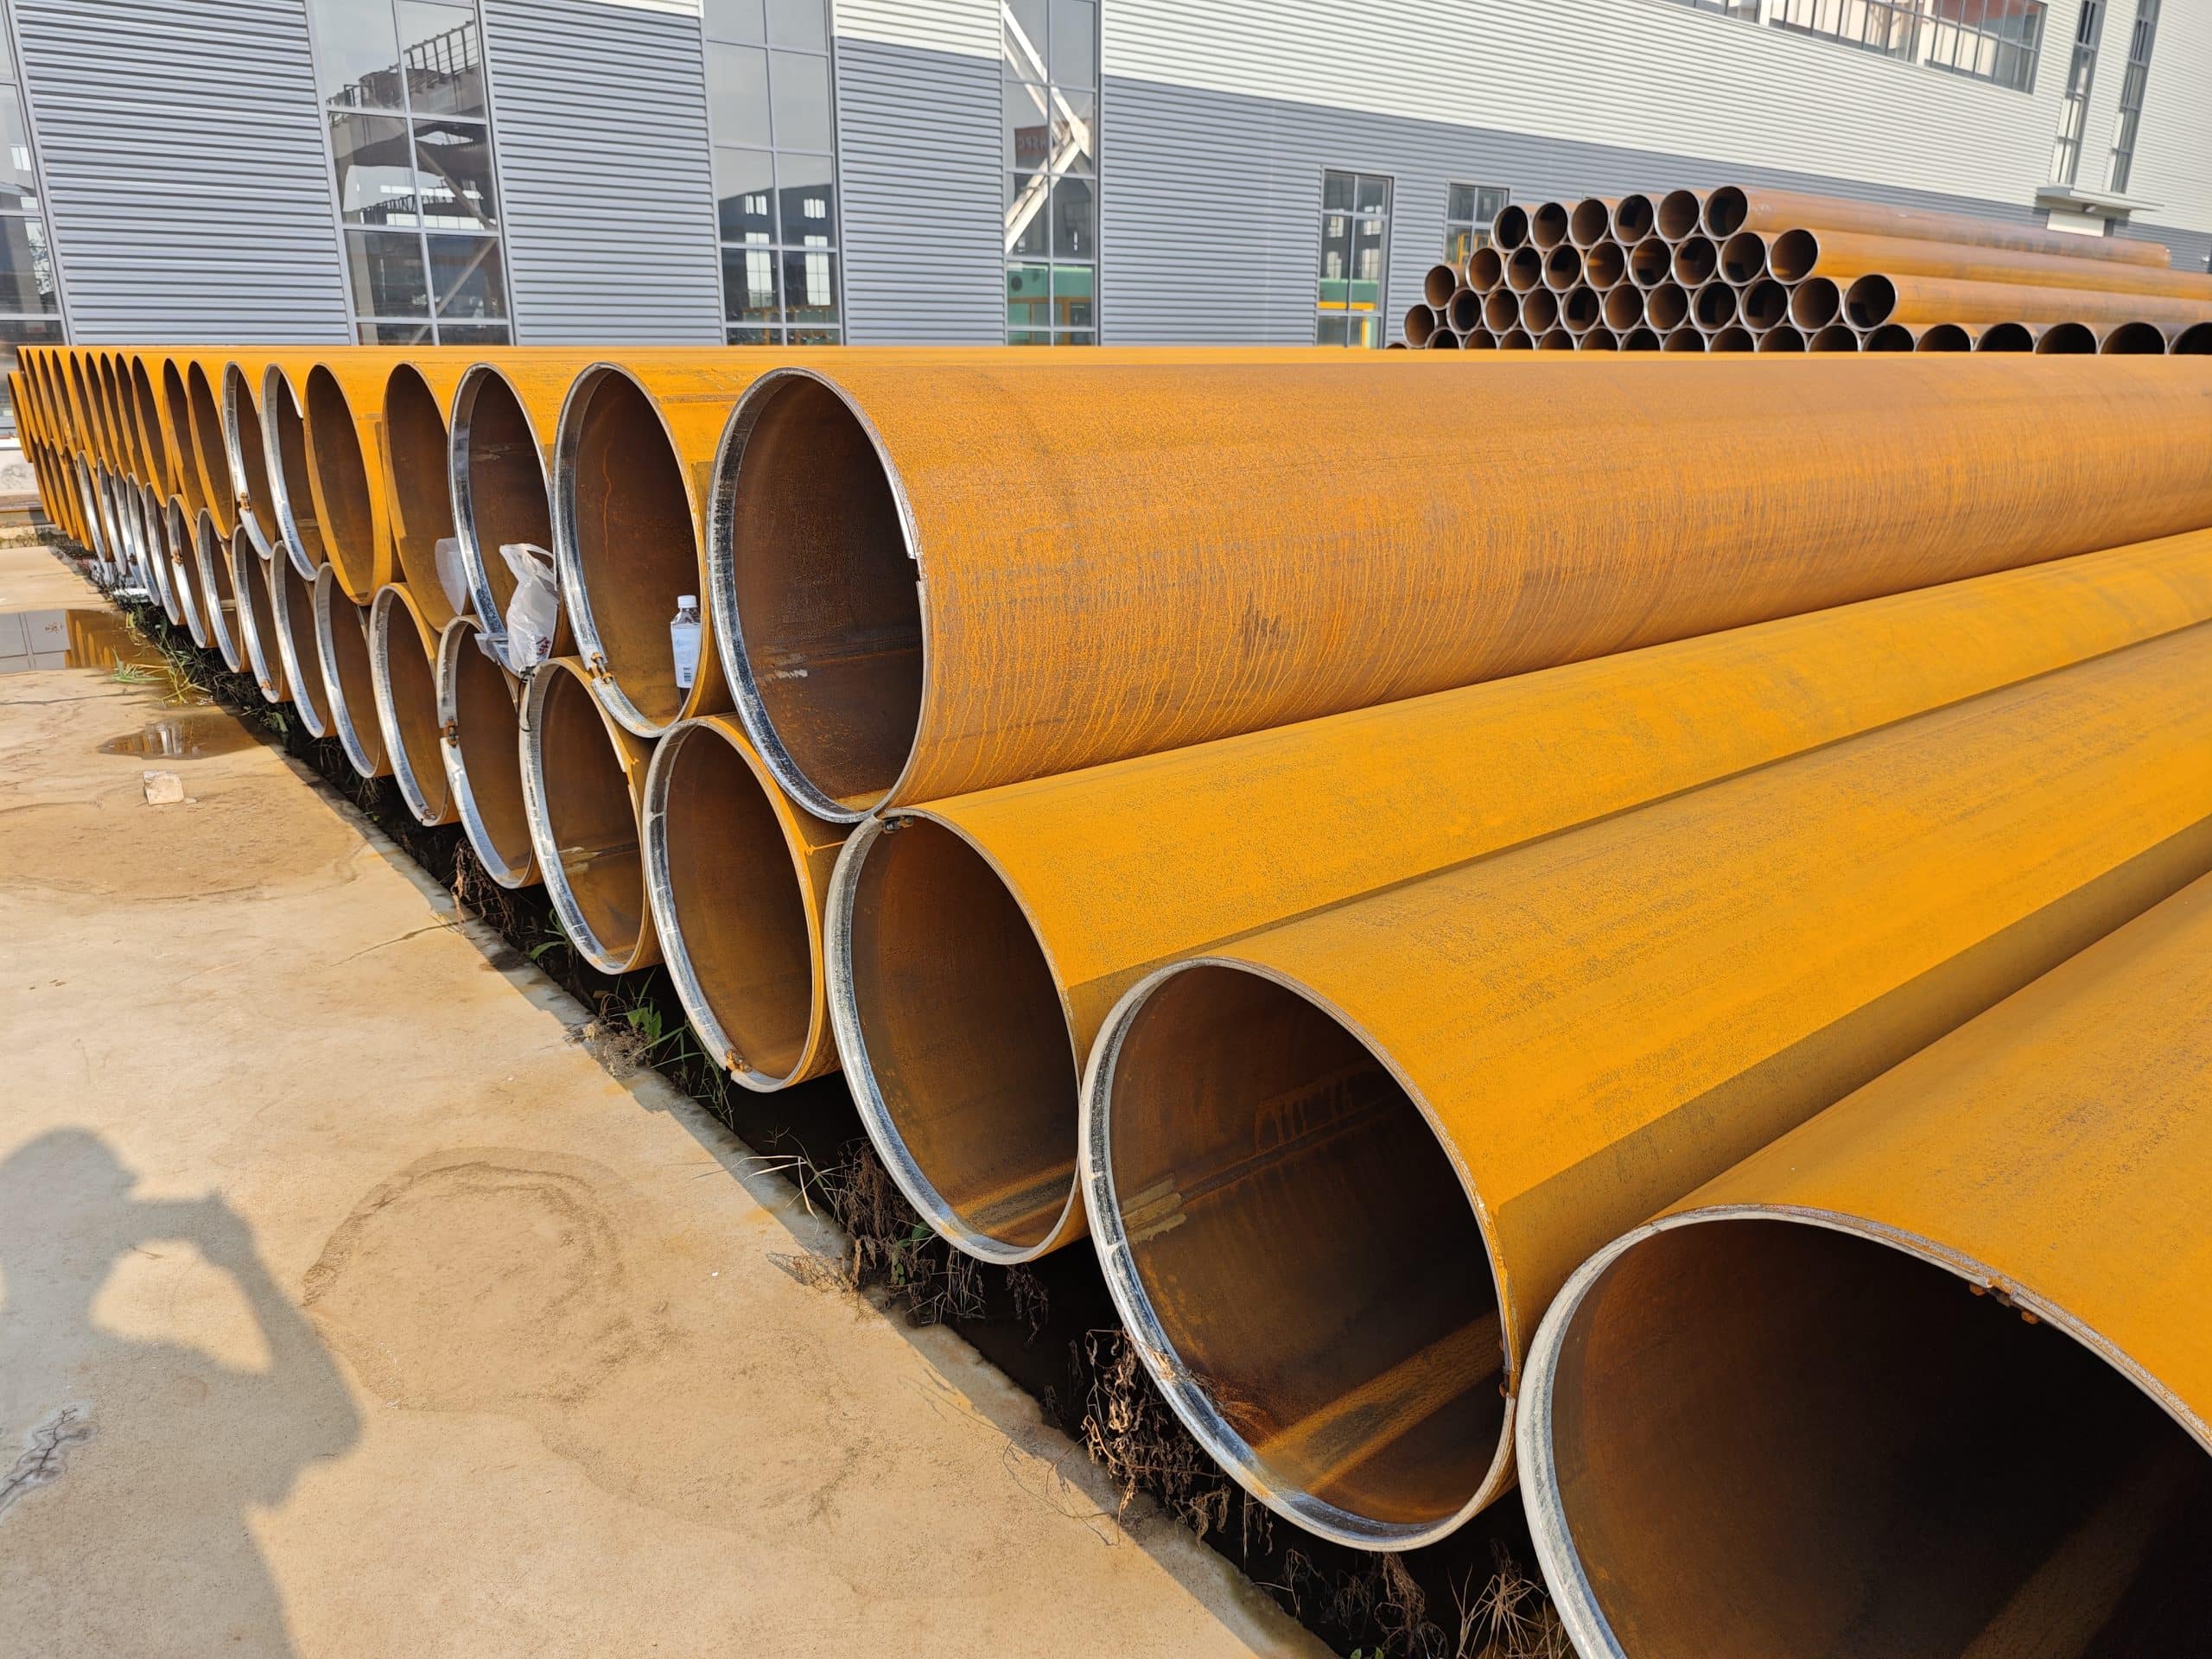
- 1. لماذا تعتبر المعالجة الحرارية بعد اللحام خطوة إلزامية لأنابيب الصلب عالية الضغط؟
- 2. خمسة أنواع من عمليات المعالجة الحرارية بعد اللحام: المبادئ، والتأثيرات الميكانيكية، والمنتجات القابلة للتطبيق
- 3. تأثير المعالجة الحرارية بعد اللحام على أربع خصائص ميكانيكية رئيسية
- 4. التحقق من الجودة بعد المعالجة الحرارية اللاحقة للحام: نظام الاختبار الميكانيكي
- 5. الاختبارات غير المتلفة: التحقق من جودة اللحام الداخلي بعد المعالجة الحرارية بعد اللحام
- 6. مختبر لونغما الداخلي: ضمان جودة عملية المعالجة الحرارية بعد اللحام بالكامل
- 7. قائمة التحقق لتقييم موردي أنابيب الصلب القادرين على المعالجة الحرارية بعد اللحام
- 8. الأسئلة الشائعة: المعالجة الحرارية لأنابيب الصلب بعد اللحام - أسئلة شائعة حول الشراء
- 9. نبذة عن لونغما: مورد أنابيب الصلب الملحومة مع قدرة كاملة على المعالجة الحرارية بعد اللحام
التطبيقات: خطوط أنابيب النفط والغاز · أوعية الضغط · غلايات محطات الطاقة · الهندسة البحرية · أنابيب نقل ذات قطر كبير
تُعدّ المعالجة الحرارية اللاحقة للحام (PWHT) إحدى أهم خطوات عملية ضمان جودة وصلات أنابيب الصلب الملحومة وعمرها التشغيلي. في بيئات التشغيل ذات الضغط العالي أو درجات الحرارة المرتفعة أو درجات الحرارة المنخفضة جدًا، قد تعاني وصلات اللحام التي لم تخضع لمعالجة حرارية كافية من إجهاد متبقٍ مفرط، أو صلابة خارج المواصفات، أو متانة غير كافية، مما يؤدي إلى تشقق التآكل الإجهادي، أو التشقق المتأخر، أو فشل الإجهاد الذي يُهدد سلامة خط الأنابيب بشكل مباشر.
يغطي هذا الدليل مبادئ عملية المعالجة الحرارية بعد اللحام، ومقارنة بين خمس طرق للمعالجة الحرارية، وتأثيراتها على أربع خصائص ميكانيكية رئيسية، وطرق التحقق من الاختبارات غير المدمرة، وقائمة مرجعية لتقييم الموردين - مما يوفر مرجعًا تقنيًا كاملاً لمساعدة مشتري ومهندسي EPC على تحديد مخاطر المعالجة الحرارية والتخفيف منها في مرحلة الشراء.
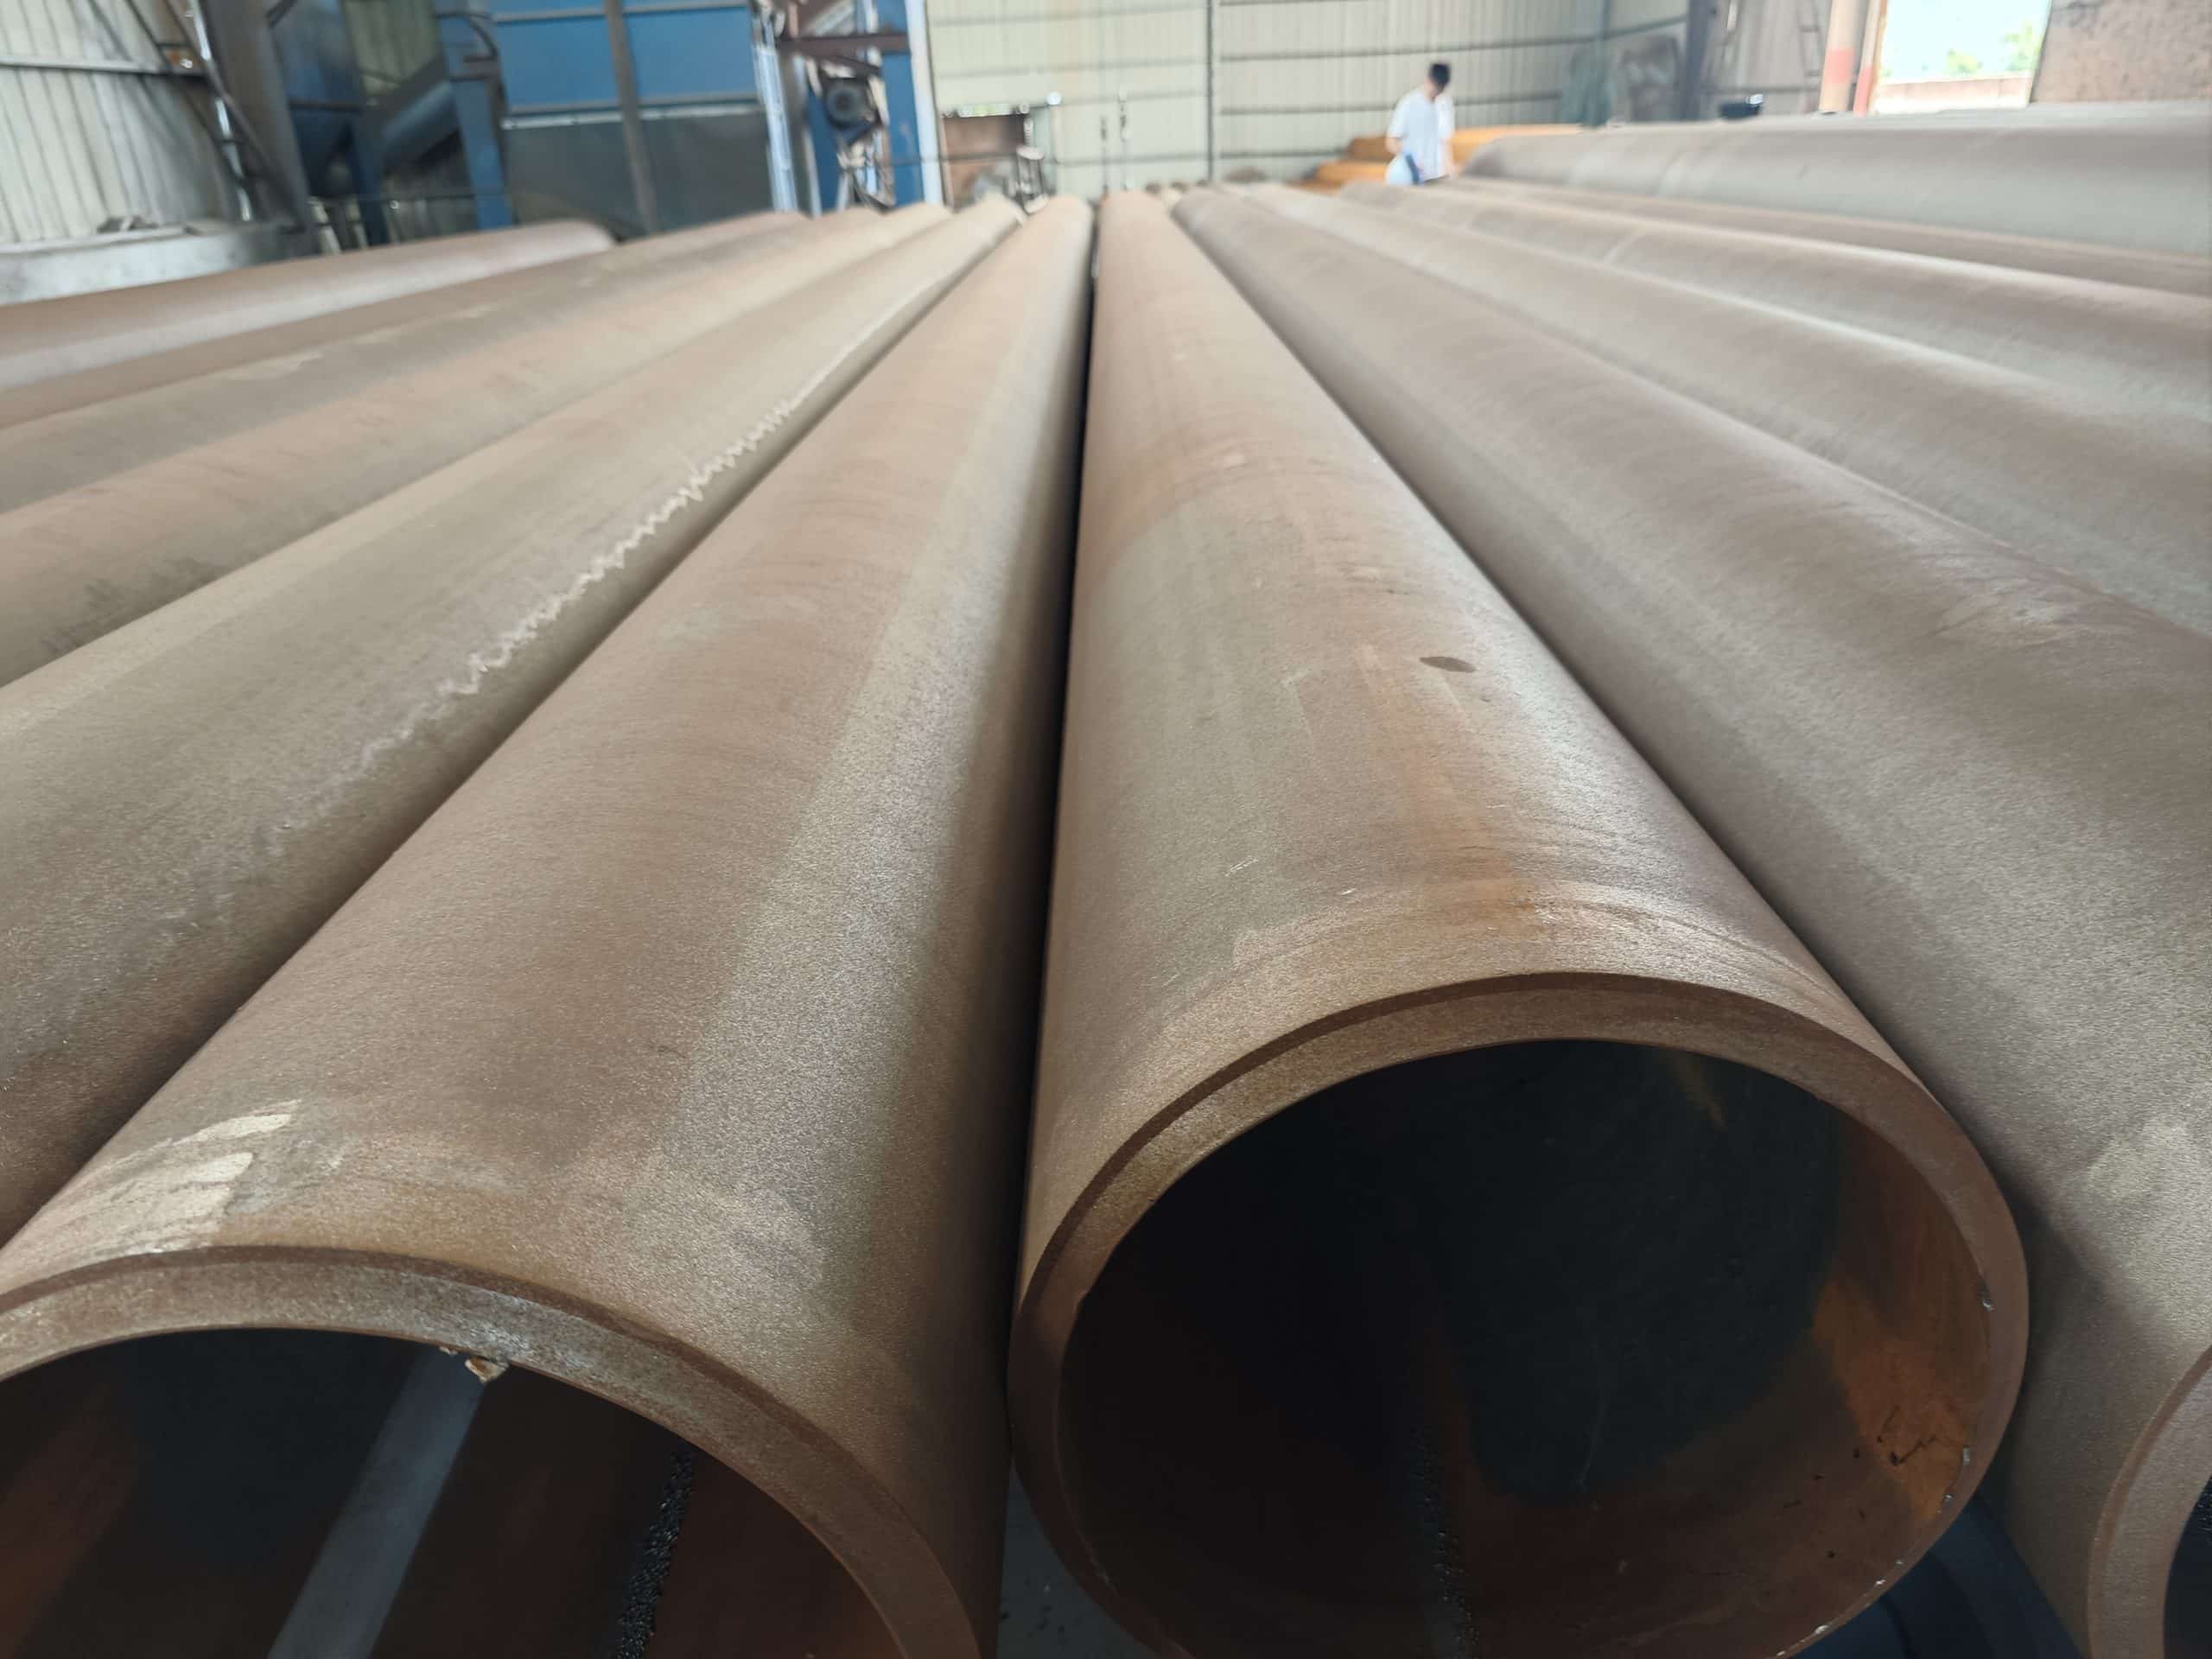
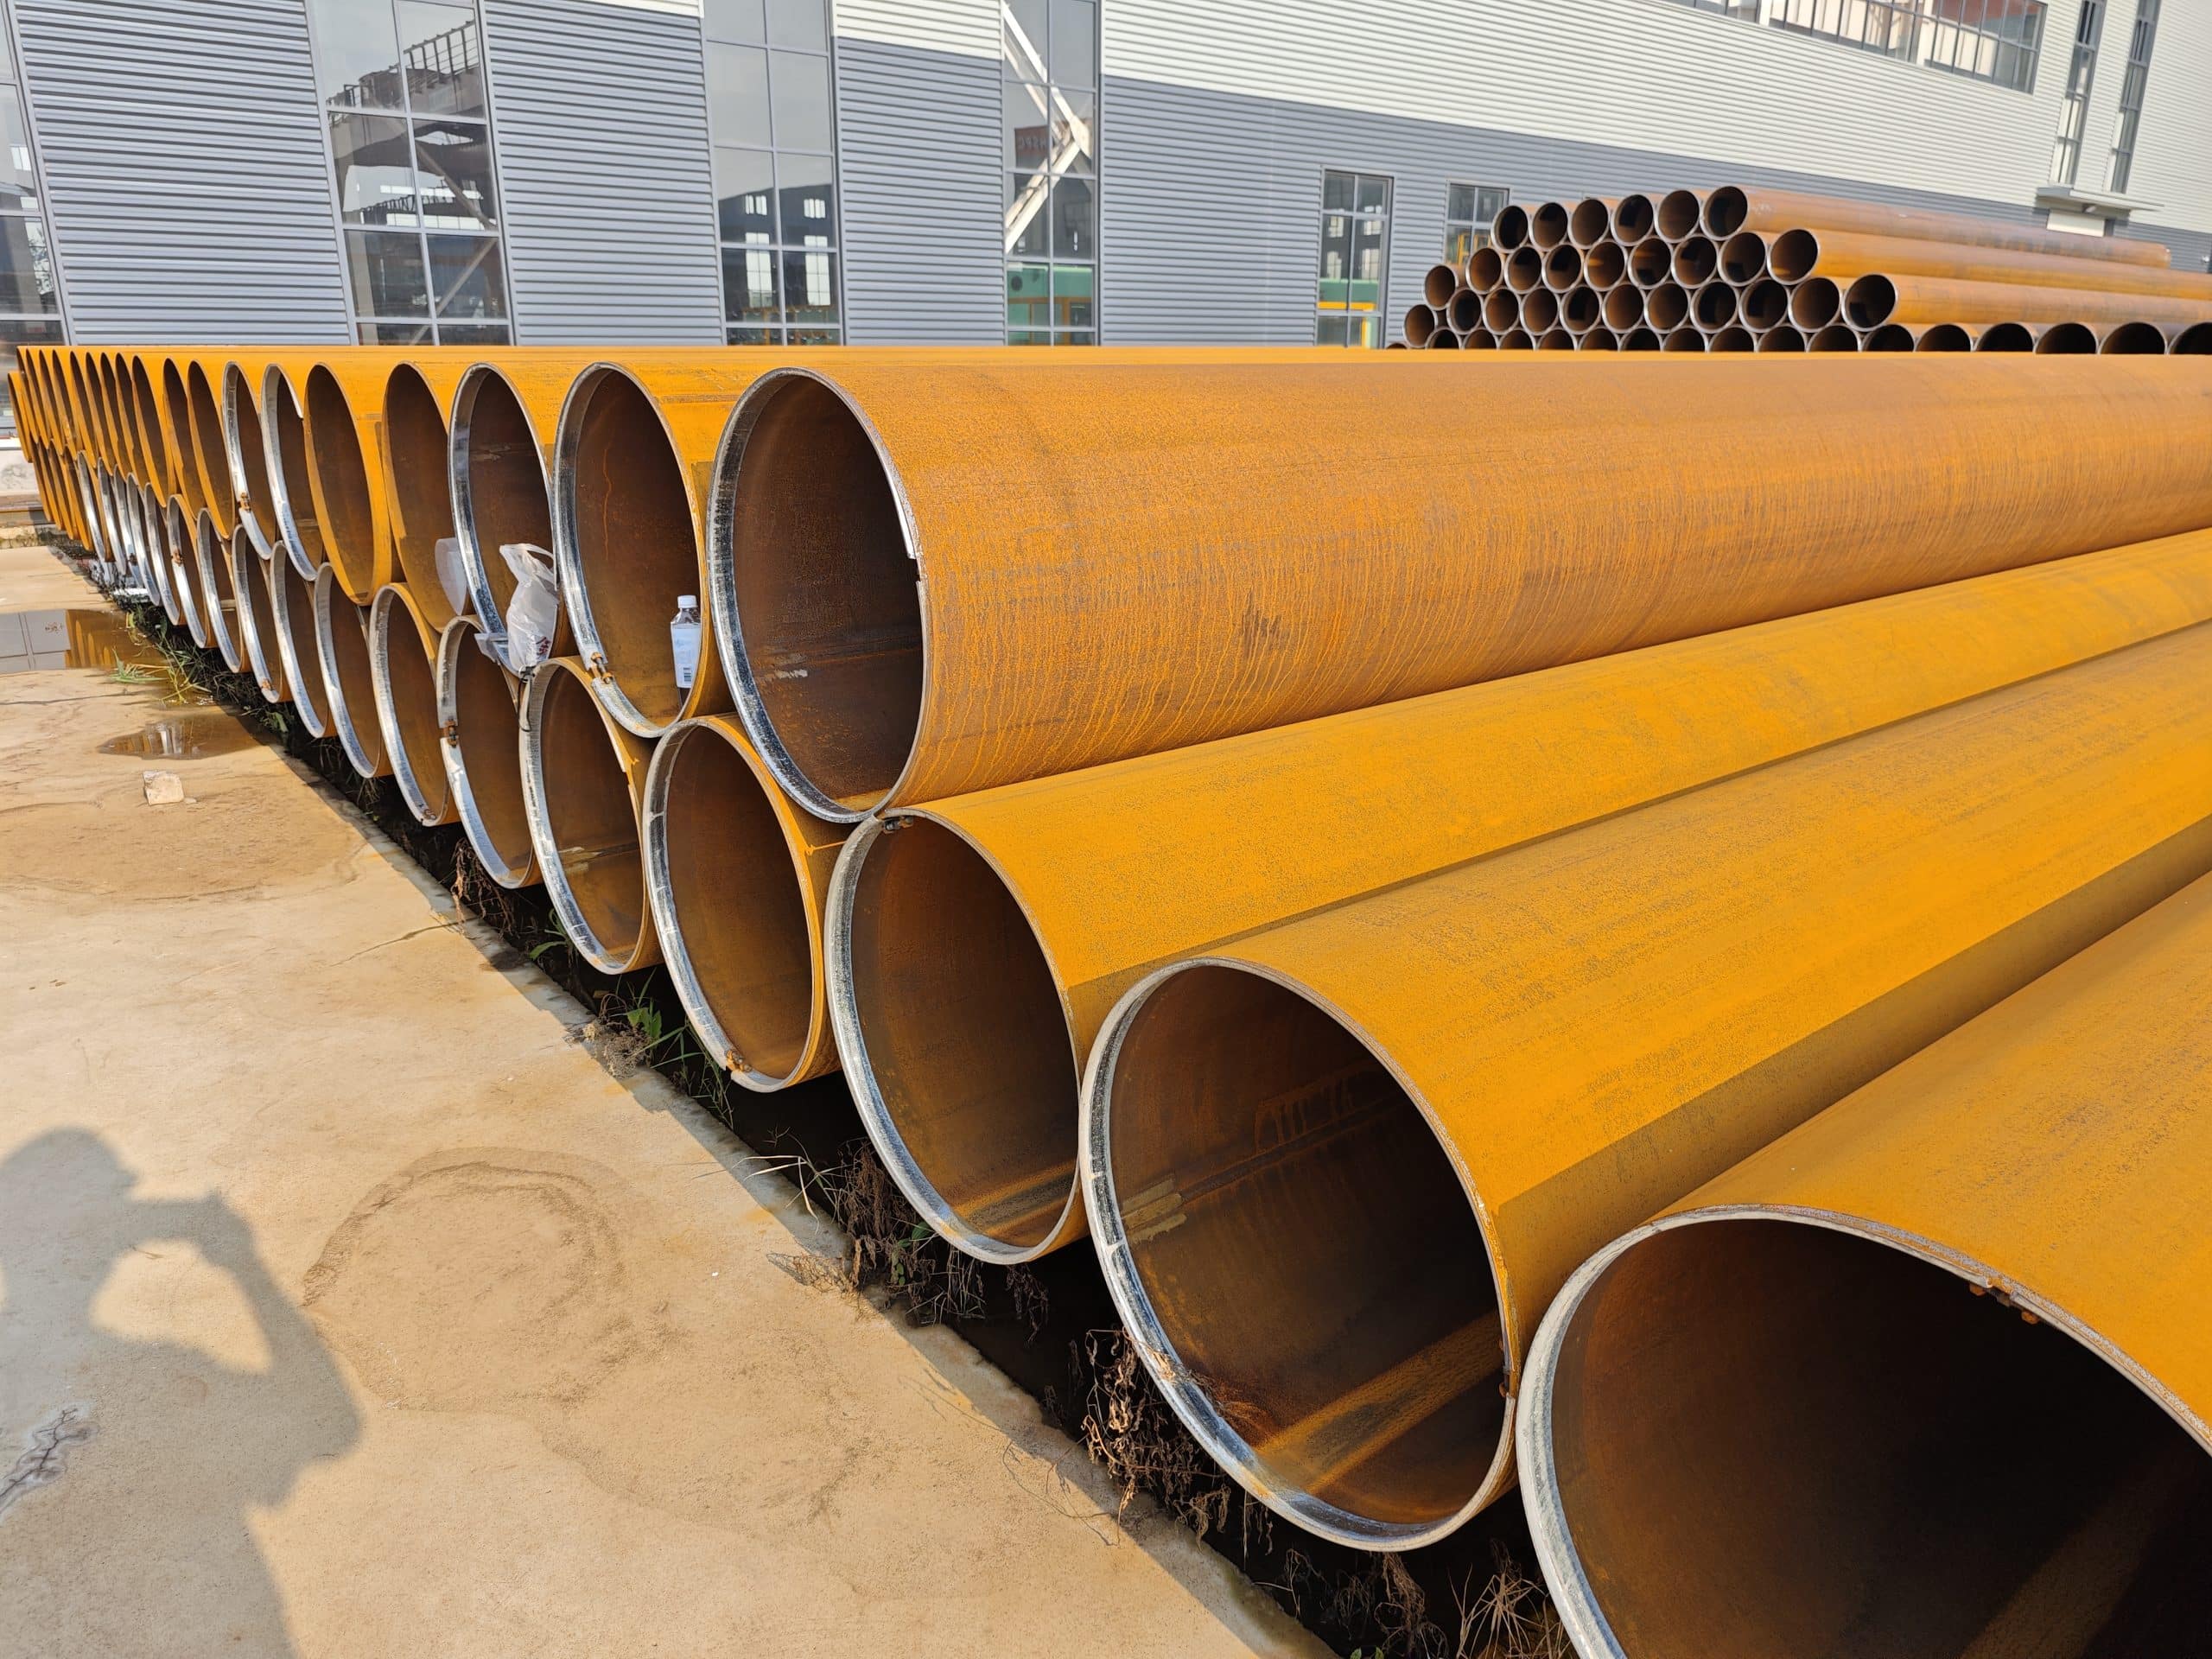
لماذا تعتبر المعالجة الحرارية بعد اللحام خطوة إلزامية لأنابيب الصلب عالية الضغط؟
أثناء عملية اللحام، تتعرض منطقة اللحام لتسخين وتبريد سريعين، مما يؤدي إلى المشاكل التالية التي، إذا تُركت دون حل، ستؤدي إلى عواقب وخيمة أثناء الخدمة:
| مشكلة اللحام | السبب الجذري | العواقب أثناء الخدمة | المعايير المعتمدة |
| الإجهاد المتبقي في اللحام | انكماش غير منتظم في اللحام أثناء التبريد | تكسير التآكل الناتج عن الإجهاد (SCC) | ASME BPVC / API 5L |
| التصلب المارتنسيتي | معدل التبريد المفرط | التصدع الناجم عن الهيدروجين (HIC) / التصدع المتأخر | نيس MR0175 |
| هشاشة المواد الخطرة | زيادة خشونة الحبيبات؛ انخفاض المتانة | الكسر الهش عند درجات الحرارة المنخفضة؛ فشل الإجهاد | اختبار شاربي للصدمات API 5L PSL2 |
| لحام تشويه | مدخلات حرارية غير منتظمة | عدم مطابقة الأبعاد؛ صعوبات في التركيب | القسم 10 من معيار API 5L |
| صلابة زائدة في منطقة التأثير الحراري | تصلب التبريد السريع للمنطقة المتأثرة بالحرارة | تآكل الإجهاد الكبريتي (SSC) | NACE MR0175 (≤ 22 HRC) |
تحدد معايير ASME وAPI وASTM متطلبات المعالجة الحرارية لأنواع معينة من أنابيب الصلب الملحومة، وذلك تبعًا لنوع الصلب وسماكة الجدار وظروف التشغيل. ويُعدّ عدم التأكد من متطلبات المعالجة الحرارية بعد اللحام (PWHT) في مرحلة الشراء أحد أكثر الأخطاء شيوعًا في مشاريع خطوط الأنابيب ذات الضغط العالي.
خمسة أنواع من عمليات المعالجة الحرارية بعد اللحام: المبادئ، والتأثيرات الميكانيكية، والمنتجات القابلة للتطبيق
تعالج طرق المعالجة الحرارية المختلفة أوجه القصور المختلفة في الأداء. ويجب أن يستند الاختيار إلى درجة الفولاذ وسماكة الجدار ومواصفات المشروع.
| نوع المعالجة الحرارية | الغرض الأساسي | التأثير على الخواص الميكانيكية | المنتجات النموذجية القابلة للتطبيق |
| تخفيف التوتر (SR) | تقليل الإجهاد المتبقي الناتج عن اللحام | يحسّن الثبات البُعدي؛ ويمنع التآكل الإجهادي | أنابيب LSAW؛ أنابيب ملحومة متوسطة إلى سميكة الجدران |
| التطبيع (N) | تحسين بنية الحبيبات؛ تجانس البنية المجهرية | يحسّن القوة ومقاومة الصدمات في درجات الحرارة المنخفضة | ASTM A672 / أنبوب خط متوسط إلى عالي الجودة |
| التصليد (T) | تقليل صلابة منطقة التأثير الحراري؛ تحسين الليونة | يعزز المتانة؛ ويمنع التآكل الناتج عن الإجهاد. | أنبوب عالي الضغط؛ أنبوب خدمة كبريتيد الهيدروجين |
| التطبيع والتلطيف (N+T) | تحسين التوازن بين القوة والمتانة | يحقق أفضل مزيج من القوة والمتانة | أنبوب عالي الجودة ASTM A691 / X70 |
| الحل الصلب | إذابة رواسب الكربيد؛ استعادة مقاومة التآكل | يحسن بشكل كبير مقاومة التآكل | أنبوب من الفولاذ المقاوم للصدأ الأوستنيتي؛ أنبوب من الفولاذ المزدوج |
💡 لا تقتصر فوائد المعالجة الحرارية بعد اللحام (PWHT) المُنفذة بشكل صحيح على استعادة خصائص منطقة اللحام فحسب، بل يمكنها أيضًا رفع أداء الوصلة الملحومة إلى مستوى يُقارب أو يُضاهي أداء المادة الأساسية. يجب تحديد نوع المعالجة الحرارية صراحةً في أمر الشراء في مرحلة التوريد من خلال تصنيف الفئة أو مواصفات المشروع المُطبقة. ولا يُمكن إضافتها بأثر رجعي بعد الإنتاج.
تأثير المعالجة الحرارية بعد اللحام على أربع خصائص ميكانيكية رئيسية
3.1 قوة الخضوع
بعد المعالجة الحرارية المناسبة، يصبح تركيب الحبيبات أكثر تجانسًا، وتستقر مقاومة الخضوع، ويقل تباين الخواص في المادة. وهذا أمر بالغ الأهمية لأنابيب الخطوط عالية الجودة مثل API 5L X65 وX70 ، حيث تتميز هذه المواد بنطاقات ضيقة لدرجات حرارة المعالجة الحرارية، وأي انحرافات في أي اتجاه ستؤثر على ما إذا كانت مقاومة الخضوع النهائية تفي بالحد الأدنى المطلوب وفقًا لمعيار API 5L.
| نوع المعالجة الحرارية | التأثير على مقاومة الخضوع | المخاطر الرئيسية |
| تطبيع | يعمل على تثبيت وتجانس قوة الخضوع | قد تؤدي درجات الحرارة المرتفعة للغاية إلى تقليل القوة إلى ما دون الحد الأدنى |
| تخفيف الاجهاد | انخفاض طفيف (عادةً أقل من 5%) | يجب أن يستوفي الحد الأدنى القياسي لمتطلبات الإنتاجية |
| التطبيع + التلطيف | أقل قليلاً من القيمة المعيارية فقط؛ صلابة فائقة | يجب التحقق من الامتثال للقيم الدنيا المحددة في معيار API 5L |
3.2 مقاومة الصدمات شاربي
تُعد مقاومة الصدمات هي النتيجة الميكانيكية التي يوليها المشترون أكبر قدر من الاهتمام بعد المعالجة الحرارية بعد اللحام - فهي تحدد بشكل مباشر ما إذا كان الأنبوب يمكن أن يعمل بأمان في ظروف الخدمة ذات درجات الحرارة المنخفضة.
| الحالة | مستوى طاقة التأثير | مخاطر انخفاض درجات الحرارة |
| كما تم لحامها (بدون معالجة حرارية بعد اللحام) | بنية حبيبية خشنة؛ انخفاض ملحوظ في مقاومة الصدمات | عرضة بشدة للكسر الهش عند درجات الحرارة المنخفضة |
| بعد تخفيف التوتر | تحسن معتدل في الصلابة | مناسب للاستخدام في درجات حرارة محيطة إلى معتدلة فقط |
| بعد التطبيع | تحسين الحبيبات؛ زيادة ملحوظة في الطاقة الممتصة | يمكن أن يفي بمتطلبات PSL2 لمقاومة الصدمات في درجات الحرارة المنخفضة |
| بعد التزجيج والتلطيف | أفضل صلابة؛ تقترب من مستوى المادة الأساسية | مناسب لتطبيقات الغاز الطبيعي المسال، والمناطق القطبية، وغيرها من التطبيقات التي تتطلب درجات حرارة منخفضة للغاية. |
يشترط معيار ASTM A672 إخضاع المنتجات ذات الدرجات المختلفة لاختبارات الصدم وفقًا لاتفاقية الشراء. ويجب تحديد درجة حرارة الاختبار والحد الأدنى للطاقة الممتصة المطلوبة بشكل صريح في وثيقة الشراء.
3.3 صلابة منطقة التأثير الحراري
تُعدّ المنطقة المتأثرة بالحرارة (HAZ) عادةً المنطقة ذات الصلابة الأعلى في الأنبوب بأكمله. ولا تؤثر الصلابة المفرطة على قابلية التشغيل فحسب، بل تُؤدي أيضًا إلى حدوث تشققات ناتجة عن الهيدروجين وخطر تآكل الإجهاد الكبريتي (SSC).
| حالة الصلابة | المخاطرة المالية | المعيار / الحد المطبق |
| صلابة منطقة التأثير الحراري مفرطة (> 22 HRC) | ارتفاع خطر الإصابة بالتهاب الدماغ والتهاب الجلد التأتبي | NACE MR0175 / ISO 15156: ≤ 22 HRC |
| بعد التلطيف | انخفضت الصلابة؛ وانخفض خطر الإصابة بتشقق الفولاذ المقاوم للصدأ بشكل ملحوظ | مناسب للاستخدام مع الوسائط المحتوية على كبريتيد الهيدروجين أو الوسائط الحمضية |
| بعد التزجيج والتلطيف | صلابة موحدة؛ منطقة التأثير الحراري تقترب من المادة الأساسية | يلبي متطلبات الخدمة الصعبة في بيئات التآكل |
3.4 قوة الشد والليونة
تعمل المعالجة الحرارية بعد اللحام على إزالة العيوب الميكروية وتقليل تركيز الإجهاد، مما يحسن كلاً من قدرة تحمل الأحمال الإجمالية وقابلية التكيف مع الانحناء لوصلة اللحام:
| أبعاد الملكية | قبل المعالجة الحرارية بعد الجراحة | بعد المعالجة الحرارية بعد الجراحة | معيار التحقق |
| قوة الشد | مناطق محتملة ذات قوة منخفضة موضعية في اللحام | يقترب من المادة الأساسية؛ متجانس ومستقر | اختبار الشد ASTM A370 |
| استطالة | انخفاض الليونة في منطقة اللحام | تحسين قدرة التشوه البلاستيكي في منطقة اللحام | متطلبات الاستطالة وفقًا لمعيار ASTM A370 |
| أداء الانحناء | عرضة للتشقق في منطقة اللحام | تحسن معدل قبول الانحناء بشكل ملحوظ | اختبار الانحناء الموجه وفقًا لمعيار ASTM A370 |
التحقق من الجودة بعد المعالجة الحرارية اللاحقة للحام: نظام الاختبار الميكانيكي
بعد إتمام المعالجة الحرارية اللاحقة للحام، يُشترط إجراء اختبارات منهجية للتحقق من تحقيق المعالجة الحرارية للأثر المرجو. وتتطلب المعايير الدولية الاختبارات التالية:
| عنصر اختبار | الهدف | المعيار المرجعي | التركيز الرئيسي |
| اختبار الشد | التحقق من قوة الخضوع، وقوة الشد، والاستطالة | ASTM A370 | هل يفي بالحد الأدنى من متطلبات درجة الفولاذ؟ |
| اختبار تأثير شاربي | تحقق من المتانة في درجات الحرارة المنخفضة | ASTM A370 / ISO 148-1 | درجة حرارة الاختبار وقيمة الطاقة الممتصة الدنيا |
| اختبار الصلابة (برينل / روكويل) | منع زيادة صلابة منطقة التأثير الحراري مما يؤدي إلى التآكل الناتج عن الإجهاد والتآكل الناتج عن الهيدروجين | ASTM E10 / ASTM E384 | يجب ألا تتجاوز عادةً 22 HRC |
| فحص المعادن | لاحظ شكل الحبيبات والتغيرات في بنيتها المجهرية | ASTM E3 / ASTM E407 | تصنيف حجم الحبيبات وتجانس البنية المجهرية |
| اختبار الانحناء الموجه | تحقق من قدرة اللحام على التشوه البلاستيكي | ASTM A370 | معايير تقييم زاوية الانحناء والتشقق |
| سجل المعالجة المسبقة للحام | أثبت أن معايير العملية تتوافق مع المواصفات. | بطاقة إجراءات معالجة حرارية لمشروع WPS | يتم تسجيل منحنى درجة الحرارة والزمن بالكامل تلقائيًا |
⚠️ تُعدّ سجلات المعالجة الحرارية بعد اللحام (منحنيات درجة الحرارة والزمن) أكثر الوثائق التي يتم إغفالها في قبول المشتريات. لا يستطيع المورّد الذي لا يُقدّم سجلات المعالجة الحرارية إثبات تنفيذ المعالجة الحرارية بعد اللحام وفقًا للمواصفات. لذا، اطلب دائمًا هذه الوثيقة صراحةً في أمر الشراء.
الاختبارات غير المتلفة: التحقق من جودة اللحام الداخلي بعد المعالجة الحرارية بعد اللحام
بعد اكتمال المعالجة الحرارية بعد اللحام، لا يكفي الفحص البصري وحده لتقييم حالة اللحام الداخلية. يجب تطبيق طرق الاختبار غير الإتلافي الأربع التالية مجتمعة:
| طريقة NDT | الهدف | العيوب القابلة للكشف | المعايير الرئيسية |
| اختبار الموجات فوق الصوتية (UT) | الكشف عن عيوب اللحام الداخلي وجسم الأنبوب | اختراق غير كامل، تشققات، طبقات رقيقة، شوائب الخبث | ASTM E164 / ISO 17640 |
| اختبار التصوير الشعاعي (RT) | الحصول على صورة فوتوغرافية للجزء الداخلي من اللحام | المسامية، وعدم الانصهار، والتشقق | ASTM E1032 / ISO 17636-1 |
| اختبار الجسيمات المغناطيسية (MT) | الكشف عن العيوب السطحية والقريبة من السطح | تشققات سطحية، تآكل سفلي | ASTM E709 / ISO 17638 |
| اختبار السائل المخترق (PT) | الكشف عن عيوب السطح المكشوفة | الشقوق الدقيقة، والثقوب الصغيرة (المواد غير المغناطيسية) | ASTM E1417 / ISO 3452 |
💡 بالنسبة لخطوط الأنابيب ذات الضغط العالي وبيئات الخدمة المسببة للتآكل H₂S، يوصى بشدة بإجراء فحص بالموجات فوق الصوتية + الأشعة السينية بنسبة 100٪ على جميع اللحامات بعد اكتمال المعالجة الحرارية بعد اللحام - للتأكد من أن عملية المعالجة الحرارية نفسها لم تُدخل عيوبًا داخلية جديدة مثل تشققات المعالجة الحرارية.
مختبر لونغما الداخلي: ضمان جودة عملية المعالجة الحرارية بعد اللحام بالكامل
يُوفر المصنع الذي يمتلك مختبرًا داخليًا متكاملًا اتساقًا أفضل بين الدفعات وإمكانية تتبع الجودة بشكل أفضل من المصنع الذي يعتمد فقط على اختبارات جهات خارجية. يغطي مختبر لونغما جميع نقاط الفحص الحرجة قبل وبعد المعالجة الحرارية اللاحقة للحام.
| مرحلة التفتيش | العناصر التي تم فحصها | الهدف |
| المواد الخام الواردة | التركيب الكيميائي (OES) / PMI / الخواص الميكانيكية | تأكد من مكافئ الكربون وقابلية اللحام؛ وحدد متطلبات التسخين المسبق أو المعالجة الحرارية بعد اللحام. |
| أثناء اللحام | سجلات معلمات اللحام / درجة حرارة التسخين المسبق / درجة حرارة ما بين اللحامات | منع تصلب منطقة التأثير الحراري والتشقق البارد |
| أثناء العلاج الحراري بعد الجراحة | تسجيل منحنى درجة الحرارة والوقت تلقائيًا (PLC) | إثبات أن معايير المعالجة الحرارية تتوافق تماماً مع إجراءات اللحام ومواصفات المشروع. |
| بعد المعالجة الحرارية بعد الجراحة | الشد / الصدم / الصلابة / علم المعادن / الانحناء / الموجات فوق الصوتية / الأشعة السينية | التحقق الشامل من فعالية المعالجة الحرارية وسلامة اللحام |
| أرشفة المستندات | EN 10204 3.1 تقارير MTC / NDT / سجلات PWHT | يدعم قبول الطرف الثالث، ومراجعة المشروع، والتخليص الجمركي للتصدير |
تدعم شركة لونغما عمليات التفتيش الميدانية التي تجريها جهات معتمدة مثل SGS وBV وTÜV وDNV وغيرها من هيئات التفتيش الخارجية، ويمكنها توفير شهادات اختبار المصنع وفقًا للمعيار EN 10204 3.1 / 3.2. كما يتم ربط سجلات عملية المعالجة الحرارية بعد اللحام (PWHT) بشكل كامل بأرقام تسخين الأنابيب ووثائق اختبار المصنع.
قائمة التحقق لتقييم موردي أنابيب الصلب القادرين على المعالجة الحرارية بعد اللحام
يمكن استخدام أبعاد التقييم أدناه مباشرة في صياغة طلبات عروض الأسعار وتقييم مؤهلات الموردين:
| بند التقييم | المتطلبات الموصى بها | كيفية التحقق |
| معدات المعالجة الحرارية | التحكم التلقائي في درجة الحرارة مع تسجيل درجة حرارة العملية الكاملة باستخدام وحدة تحكم منطقية قابلة للبرمجة (PLC). | اطلب قائمة المعدات وسجلات درجات الحرارة التاريخية النموذجية |
| تنفيذ إجراءات المعالجة الحرارية بعد الجراحة | تم التنفيذ وفقًا لمعايير ASME / API / ASTM؛ بدعم من WPS مؤهل | طلب مستندات WPS/PQR |
| القدرة على إجراء الاختبارات الميكانيكية | تغطية كاملة: الشد / الصدم / الصلابة / التركيب المعدني / الانحناء | طلب تقارير الاختبارات التاريخية |
| قدرة الاختبار غير المتلف | الموجات فوق الصوتية + الأشعة السينية + التصوير بالرنين المغناطيسي + التصوير المقطعي بالإصدار البوزيتروني — جميع الطرق الأربع متاحة | مراجعة قائمة المعدات ونماذج تقارير الاختبارات غير الإتلافية |
| مختبر داخلي | مختبر مستقل يغطي نطاق الفحص الكامل قبل وبعد المعالجة الحرارية بعد اللحام. | تدقيق المصنع أو تقييم طرف ثالث |
| وثائق MTC | EN 10204 3.1؛ يتضمن سجلات المعالجة الحرارية | اطلب عينة من منحنيات معامل انتقال الحرارة (MTC) ومنحنيات درجة الحرارة والزمن |
| التفتيش من طرف ثالث | تتوفر شهادات SGS / BV / TÜV / DNV للتصديق. | حدد جهة التفتيش ونقاط الانتظار في أمر الشراء |
| سجل إنجازات المشروع | مشاريع النفط والغاز / الطاقة / المشاريع البحرية واسعة النطاق | طلب قائمة المشاريع المرجعية |
الأسئلة الشائعة: المعالجة الحرارية لأنابيب الصلب بعد اللحام - أسئلة شائعة حول الشراء
س1: هل المعالجة الحرارية بعد اللحام إلزامية لجميع أنابيب الصلب الملحومة؟
لا، ليس كل الأنابيب الملحومة تتطلب معالجة حرارية بعد اللحام (PWHT). يعتمد ذلك على نوع الفولاذ، وسماكة الجدار، ومكافئ الكربون (CE)، وظروف التشغيل. عادةً ما تكون المعالجة الحرارية بعد اللحام مطلوبة في الحالات التالية: عندما تتجاوز سماكة الجدار الحدّ المُحدد في الكود المُطبق (مثل ASME B31.3)؛ عند التشغيل في درجات حرارة عالية أو منخفضة؛ عند التعامل مع مواد أكالة تحتوي على كبريتيد الهيدروجين (H₂S)؛ عند وجود متطلبات عالية الجودة مثل API 5L PSL2 أو ASTM A672. يجب توضيح متطلبات المعالجة الحرارية بعد اللحام بوضوح في مواصفات الشراء في مرحلة التوريد لتجنب أي نزاعات بعد الإنتاج.
س2: هل ستؤدي المعالجة الحرارية بعد اللحام إلى تقليل قوة الأنبوب الفولاذي؟
لن يؤدي تطبيق المعالجة الحرارية اللاحقة للحام (PWHT) بشكل صحيح إلى انخفاض قوة المنتج عن الحد الأدنى المطلوب. قد يؤدي تخفيف الإجهاد إلى انخفاض طفيف في مقاومة الخضوع (عادةً أقل من 5%)، ولكن التطبيع أو التطبيع مع التقسية يحسنان عمومًا كلاً من القوة والمتانة في آن واحد. الشرط الأساسي هو أن تكون عملية المعالجة الحرارية معتمدة من خلال إجراءات اللحام (WPS/PQR) وأن تُنفذ بدقة ضمن نطاق درجة الحرارة والوقت المحددين.
س3: ما هي المستندات التي يجب أن أطلبها عند شراء أنابيب الصلب المعالجة حرارياً بعد اللحام؟
يجب أن تتضمن مجموعة وثائق شراء الأنابيب الكاملة للمعالجة الحرارية بعد اللحام ما يلي: ① شهادة مطابقة المواد (MTC) وفقًا للمعيار EN 10204 3.1، والتي تتضمن التركيب الكيميائي والخواص الميكانيكية؛ ② سجلات منحنى درجة الحرارة والزمن للمعالجة الحرارية بعد اللحام؛ ③ وثائق تأهيل إجراءات اللحام (WPS/PQR)؛ ④ تقارير اختبارات الشد/الصدم/الصلابة/الفحص المعدني؛ ⑤ تقارير الاختبارات غير الإتلافية (الموجات فوق الصوتية/التصوير الإشعاعي)؛ ⑥ تقرير فحص الأبعاد. في حال فقدان أي من هذه الوثائق الست، يكون نظام تتبع الجودة غير مكتمل.
س4: ما هي العلاقة بين مكافئ الكربون (CE) ومتطلبات التسخين المسبق / PWHT؟
يُعدّ مُكافئ الكربون المؤشر الأساسي لتقييم قابلية لحام الفولاذ وتحديد ما إذا كانت هناك حاجة إلى التسخين المُسبق. كلما ارتفعت قيمة مُكافئ الكربون، زاد خطر التصدع البارد أثناء اللحام، مما يستلزم عادةً درجات حرارة تسخين مُسبق أعلى ومتطلبات معالجة حرارية لاحقة أكثر صرامة. يُحدد معيار API 5L PSL2 حدودًا عليا صريحة لمُكافئ الكربون لكل درجة من درجات الفولاذ؛ ويجب التحقق من هذه الحدود في شهادة اختبار المواد. قد تبدو الأنابيب ذات قيمة مُكافئ الكربون التي تتجاوز الحد المسموح به مقبولة عند الفحص الخارجي، ولكنها تنطوي على خطر كامن فيما يتعلق بقابلية اللحام.
س5: كيف يمكنني التحقق من أن المورد لديه بالفعل القدرة على المعالجة الحرارية بعد اللحام؟
تحقق من الجوانب التالية: ① اطلب مواصفات معدات فرن المعالجة الحرارية ووصف نظام التحكم بدرجة الحرارة PLC؛ ② اطلب عينة من سجلات منحنى درجة الحرارة والزمن التاريخية لعملية المعالجة الحرارية بعد اللحام (PWHT)؛ ③ تأكد من أن وثائق إجراءات اللحام (WPS) / سجلات تأهيل إجراءات اللحام (PQR) تتضمن معلمات عملية المعالجة الحرارية؛ ④ اطلب تقارير اختبار شاربي للصدمات بعد المعالجة الحرارية بعد اللحام (PWHT) بما في ذلك درجة حرارة الاختبار وقيم الطاقة؛ ⑤ رتب عملية تدقيق للمصنع أو معاينة ميدانية لعملية المعالجة الحرارية بعد اللحام (PWHT) من قبل SGS أو BV أو TÜV - فهذه هي الطريقة الأكثر مباشرة وموثوقية للتحقق.
نبذة عن لونغما: مورد أنابيب الصلب الملحومة مع قدرة كاملة على المعالجة الحرارية بعد اللحام
تتمتع شركة لونغما بخبرة تزيد عن 20 عامًا في تصنيع أنابيب الصلب الملحومة بالمقاومة الكهربائية (ERW) والملحومة بالقوس المغمور الطولي (LSAW). تشمل قدراتنا في المعالجة الحرارية بعد اللحام (PWHT) جميع عمليات المعالجة الحرارية - تخفيف الإجهاد، والتطبيع، والتلطيف، والتطبيع والتلطيف معًا.
▸ شهادة متعددة المعايير: API 5L (PSL1/PSL2) / ASTM A672 / ASTM A691 / ISO 3183 — تم تنفيذ المعالجة الحرارية بعد اللحام وفقًا لإجراءات اللحام المؤهلة (WPS/PQR).
أفران معالجة حرارية آلية مزودة بنظام تسجيل درجة الحرارة الكامل للعملية بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)؛ يتم توفير منحنيات درجة الحرارة والزمن مع شهادة قياس درجة الحرارة (MTC).
▸ مختبر داخلي: اختبار الشد / اختبار الصدم في درجات الحرارة المنخفضة / اختبار الصلابة / اختبار التركيب المعدني / اختبار الانحناء / اختبار الموجات فوق الصوتية / اختبار الأشعة السينية — تغطية شاملة
▸ شهادات اختبار المصنع وفقًا للمعيار EN 10204 3.1؛ سجلات المعالجة الحرارية بعد اللحام مرتبطة بشكل كامل بأرقام حرارة الأنابيب في جميع مراحل سلسلة التوريد
▸ دعم التفتيش من جهات خارجية: SGS / BV / TÜV / DNV — مراقبة عملية المعالجة الحرارية بعد اللحام في الموقع وتدقيق المصنع متاحان
▸ إمكانية معالجة الأنابيب ذات الجدران السميكة الملحومة بالقوس المغمور الطولي (LSAW) ذات الأقطار الكبيرة بعد اللحام (PWHT)، والتي تغطي درجات الصلب من API 5L X52 إلى X70
إذا كنت تبحث عن أنابيب فولاذية تتطلب معالجة حرارية بعد اللحام، أو لديك أسئلة فنية حول المعالجة الحرارية بعد اللحام، فاتصل بشركة LONGMA للحصول على: خطة عملية المعالجة الحرارية بعد اللحام · تقارير الاختبارات التاريخية · تأكيد المواصفات · عرض أسعار المشروع.