- 1. الأنابيب الفولاذية غير الملحومة مقابل الأنابيب الفولاذية الملحومة: أين تكمن مخاطر العيوب؟
- 2. الدليل الشامل لعيوب اللحام: تصنيف المخاطر، والأسباب الجذرية، وطرق الكشف لجميع الأنواع الخمسة
- 3. مقارنة بين خمس طرق للاختبارات غير الإتلافية: القدرات وسيناريوهات التطبيق
- 4. متطلبات المعايير الدولية لفحص لحام التماس
- 5. مختبر لونغما الداخلي: التحقق من جودة العملية الكاملة من المواد الخام إلى المنتج النهائي
- 6. قائمة التحقق من مراقبة مخاطر جودة شراء أنابيب الصلب
- 7. الأسئلة الشائعة: عيوب لحام الأنابيب الفولاذية وفحص الجودة
- 8. نبذة عن شركة لونغما: شركة مصنعة لأنابيب الصلب تتمتع بقدرة شاملة على فحص اللحامات
التطبيقات: النفط والغاز · مصانع البتروكيماويات · هندسة الطاقة · تصنيع الهياكل · الهندسة البحرية
في قطاعات النفط والغاز، والبتروكيماويات، وتوليد الطاقة، والهندسة البحرية، تُعدّ منطقة اللحام أكثر المواقع عرضةً للتلف في أنظمة الأنابيب الفولاذية. فقد يتسبب عيب لحام واحد مخفي في تسرب خط الأنابيب، أو تمزقه، أو حتى توقف المشروع، ما يُؤدي إلى عواقب وخيمة على السلامة والتكاليف المالية.
يقدم هذا الدليل شرحًا منهجيًا لأنواع العيوب في الأنابيب الفولاذية الملحومة وغير الملحومة، وخمس طرق أساسية للاختبار غير المدمر (NDT)، ومتطلبات الفحص القياسية الدولية، وقائمة مرجعية للتحكم في مخاطر الشراء - مما يمنح مشتري B2B والمهندسين إطارًا كاملاً لتقييم جودة الأنابيب الفولاذية.
الأنابيب الفولاذية غير الملحومة مقابل الأنابيب الفولاذية الملحومة: أين تكمن مخاطر العيوب؟
تُصنع الأنابيب غير الملحومة عن طريق التثقيب والدرفلة على الساخن أو السحب على البارد، ولا يوجد بها خط لحام، لذا تنشأ العيوب في المقام الأول من المادة الأساسية نفسها. أما الأنابيب الملحومة (ERW / LSAW / SSAW) فتُصنع من خلال عملية اللحام، مما يجعل خط اللحام والمنطقة المتأثرة بالحرارة (HAZ) مواقع الخطر الرئيسية. ويحمل نوعا الأنابيب هذان خصائص مخاطر عيوب مختلفة تمامًا.
| عنصر المقارنة | الأنابيب الملحومة | الأنابيب الملحومة (ERW / LSAW / SSAW) |
| طريقة التصنيع | ثقب الجسم + الدرفلة الساخنة / السحب البارد | اللحام عالي التردد ERW / اللحام بالقوس المغمور LSAW / اللحام الحلزوني SSAW |
| يوجد خط لحام | لا التماس اللحام | وجود خط لحام (طولي أو حلزوني) |
| أنواع العيوب الأساسية | الشقوق، والتداخلات، والشوائب، وتفاوت سمك الجدار | اختراق غير كامل، عدم انصهار، مسامية، شوائب خبث، تشققات، تآكل سفلي |
| منطقة الخطر الأساسية | المادة الأساسية (جسم الأنبوب) | خط اللحام + المنطقة المتأثرة بالحرارة (HAZ) |
| التركيز على التفتيش | سلامة مادة جسم الأنبوب | سلامة خط اللحام + استقرار البنية المجهرية للمنطقة المتأثرة بالحرارة |
| مخاطر المشاريع ذات الضغط العالي | قوة ومتانة المادة الأساسية | قدرة تحمل ضغط اللحام وسلامة الإحكام |
⚠️ الأنابيب غير الملحومة لا تحتوي على لحام، ولكنها قد تحتوي على عيوب داخلية مثل الشقوق والتداخلات والشوائب. يتطلب شراء الأنابيب غير الملحومة نفس الحرص على وثائق شهادة المطابقة وسجلات الفحص غير المتلف.
الدليل الشامل لعيوب اللحام: تصنيف المخاطر، والأسباب الجذرية، وطرق الكشف لجميع الأنواع الخمسة
استنادًا إلى معيار ISO 6520-1 (تصنيف العيوب الهندسية في المواد المعدنية) ومعيار AWS D1.1، تندرج عيوب اللحام ضمن الفئات الخمس التالية - لكل منها تصنيف مخاطر محدد وطريقة فحص مقابلة:
العيب الأول: شرخ - تقييم المخاطر ★★★★★
تُعدّ الشقوق أخطر عيوب اللحام. ففي ظل ظروف التشغيل ذات الضغط العالي، تنتشر هذه الشقوق بسرعة ويمكن أن تتسبب في انهيار كارثي للأنابيب.
| الابعاد | تفاصيل |
| تقييم المخاطرة | ★★★★★ أقصى درجات المخاطرة - لا تسامح مطلق؛ غير مقبول بأي شكل من الأشكال |
| الأسباب الجذرية | الإجهاد الحراري للحام؛ معدل التبريد المفرط؛ التصدع الناتج عن الهيدروجين (HIC)؛ مكافئ الكربون العالي (CE) في المادة الأساسية |
| أكثر المواقع شيوعاً | خط مركز اللحام؛ المنطقة المتأثرة بالحرارة (HAZ)؛ طرف اللحام |
| التأثير على خط الأنابيب | تحت الضغط العالي، تنتشر الشقوق بسرعة، مما يتسبب بشكل مباشر في تمزق الأنابيب أو تسربها. |
| الكشف الموصى به | UT / TOFD / PAUT (داخلي)؛ اختبار الجسيمات المغناطيسية MT (الشقوق السطحية) |
| المعايير المرجعية | ASME BPVC القسم الخامس / API 5L / ISO 3183 |
العيب الثاني: عدم الاندماج - تقييم المخاطر ★★★★☆
يحدث عدم الانصهار عندما يفشل معدن اللحام في تحقيق ترابط معدني كامل مع المادة الأساسية أو بين طبقات اللحام. وهو أحد أكثر العيوب الخفية شيوعًا في الأنابيب الملحومة تحت ضغط عالٍ.
| الابعاد | تفاصيل |
| تقييم المخاطرة | ★★★★☆ مخاطرة عالية — تتطلب تغطية تفتيش بنسبة 100% |
| الأسباب الجذرية | مدخلات حرارية غير كافية؛ سرعة حركة مفرطة؛ نظافة ضعيفة للأخدود؛ معايير لحام غير مستقرة |
| أكثر المواقع شيوعاً | واجهة اللحام مع المادة الأساسية؛ مناطق ما بين الطبقات في اللحامات متعددة الطبقات |
| التأثير على خط الأنابيب | يقلل من قدرة تحمل اللحام للأحمال؛ ويعمل كموقع لبدء تشقق الإجهاد |
| الكشف الموصى به | الفحص الإشعاعي RT / الفحص بالموجات فوق الصوتية بتقنية PAUT / الفحص بالموجات فوق الصوتية UT |
| المعايير المرجعية | أستم A671 / أستم A672 / أبي 5L PSL2 |
العيب الثالث: اختراق غير كامل - تصنيف المخاطر ★★★★☆
يحدث عدم اكتمال الاختراق عندما يفشل اللحام في اختراق كامل سماكة المقطع العرضي للوصلة. وهو شائع في الأنابيب ذات الجدران السميكة والوصلات ذات تصميم الأخاديد غير المتقن.
| الابعاد | تفاصيل |
| تقييم المخاطرة | ★★★★☆ مخاطرة عالية — غير مقبولة في خدمة الضغط العالي |
| الأسباب الجذرية | تيار لحام غير كافٍ؛ تصميم غير مناسب لزاوية الأخدود؛ سرعة حركة مفرطة |
| أكثر المواقع شيوعاً | طبقة جذر اللحام |
| التأثير على خط الأنابيب | يقلل من قدرة تحمل الضغط في المقطع العرضي للحام؛ ويؤدي تركيز الإجهاد عند الجذر إلى تشقق الإجهاد. |
| الكشف الموصى به | الفحص بالموجات فوق الصوتية / الفحص الإشعاعي |
| المعايير المرجعية | ASME B31.3 / API 5L / ASTM A671 |
العيب الرابع: المسامية - تصنيف المخاطر ★★★☆☆
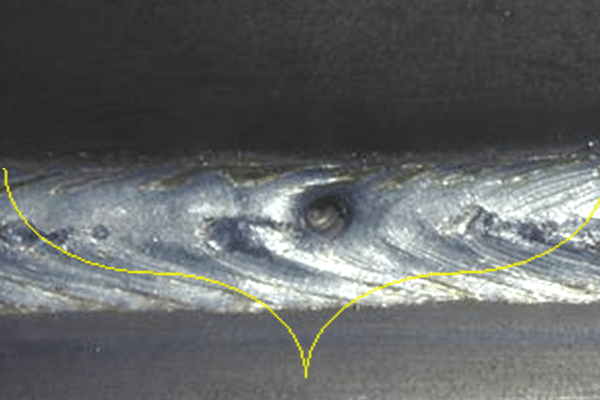
تتكون المسامية من فراغات غازية محصورة داخل معدن اللحام أثناء التصلب. وهي تقلل من كثافة اللحام وتؤثر سلباً على أداء منع التسرب.
| الابعاد | تفاصيل |
| تقييم المخاطرة | ★★★☆☆ مخاطرة متوسطة — تم تقييمها وفقًا لمعايير القبول لكل معيار |
| الأسباب الجذرية | عدم كفاية تغطية غاز الحماية؛ وجود رطوبة في سلك اللحام؛ تلوث منطقة اللحام بالزيت أو الماء |
| أكثر المواقع شيوعاً | الجزء الداخلي من خط اللحام (توزيع معزول أو متكتل) |
| التأثير على خط الأنابيب | يقلل من كثافة اللحام؛ ويسرع التآكل الموضعي في الأوساط المسببة للتآكل |
| الكشف الموصى به | الفحص الإشعاعي (المؤشر البصري الأكثر مباشرة) / الفحص بالموجات فوق الصوتية |
| المعايير المرجعية | ASTM E94 / ISO 5817 / API 5L |
العيب رقم 5: شوائب الخبث - تصنيف المخاطر ★★★☆☆
شوائب الخبث هي جزيئات خبث اللحام المحصورة داخل معدن اللحام. وهي شائعة بشكل خاص في اللحامات متعددة الطبقات ولحام القوس المغمور بتقنية LSAW.
| الابعاد | تفاصيل |
| تقييم المخاطرة | ★★★☆☆ مخاطر متوسطة — يقلل من التعب وعمر الخدمة |
| الأسباب الجذرية | إزالة غير كاملة للخبث بين المراحل؛ سرعة حركة مفرطة؛ سيولة ضعيفة لحوض الصهر |
| أكثر المواقع شيوعاً | بين طبقات اللحام في اللحامات متعددة الطبقات؛ داخل طبقات لحام LSAW |
| التأثير على خط الأنابيب | يُنشئ نقاط تركيز الإجهاد؛ ويقلل من مقاومة الصدمات؛ ويعمل كموقع لبدء التشققات |
| الكشف الموصى به | الفحص الإشعاعي RT / الفحص بالموجات فوق الصوتية UT |
| المعايير المرجعية | AWS D1.1 / ISO 5817 / ASTM A671 |
مقارنة بين خمس طرق للاختبارات غير الإتلافية: القدرات وسيناريوهات التطبيق
تكشف طرق الاختبار غير الإتلافي المختلفة عن أنواع مختلفة من العيوب، ولا يمكن الاستغناء عن بعضها البعض. يجب اختيارها ودمجها بناءً على نوع الأنبوب وخصائص العيب ومتطلبات معايير المشروع.
| طريقة NDT | مبدأ الكشف | العيوب القابلة للكشف | سيناريو التطبيق | الميزة الرئيسية |
| اختبار الموجات فوق الصوتية (UT) | تحليل انعكاس الموجات الصوتية | تشققات داخلية، عدم اندماج، ترققات، اختراق غير كامل | أنابيب ERW / LSAW / API | كفاءة عالية؛ قدرة على تحديد الحجم الكمي |
| اختبار التصوير الشعاعي (RT) | التصوير بالأشعة السينية / أشعة غاما | المسامية، شوائب الخبث، اختراق غير كامل (صورة مرئية مباشرة) | ASTM A671 / أنبوب ملحوم عالي الضغط | يمكن أرشفة صور العيوب وإعادة تقييمها. |
| اختبار الموجات فوق الصوتية باستخدام المصفوفة المرحلية (PAUT) | مسح شعاع المصفوفة متعدد الزوايا | عيوب اللحام الداخلية المعقدة (التصوير ثلاثي الأبعاد) | مشاريع اللحام بالقوس المغمور ذي الجدران السميكة / مشاريع النفط والغاز الراقية | دقة كشف أعلى؛ بيانات قابلة للأرشفة بالكامل |
| اختبار الجسيمات المغناطيسية (MT) | يجذب التدفق المغناطيسي المتسرب الجسيمات المغناطيسية الحديدية | تشققات سطحية وقريبة من السطح، تآكل سفلي | سطح لحام التماس على المواد المغناطيسية الحديدية | حساسية عالية؛ سهل التشغيل |
| اختبار التيار إيدي (ET) | يكشف الحث الكهرومغناطيسي عن تغيرات الموصلية | انقطاعات قريبة من السطح | الفحص السريع المباشر لأنابيب ERW | سرعة عالية؛ مناسبة تمامًا للتطبيقات المباشرة |
💡 بالنسبة لخطوط أنابيب النفط والغاز ذات الضغط العالي، فإن النهج الموصى به هو الجمع بين UT (العيوب الداخلية) + RT (سجلات الصور) + MT (السطح) - لا ينبغي استخدام أي طريقة NDT واحدة كبديل لنظام فحص كامل.
تقنية PAUT (الفحص بالموجات فوق الصوتية باستخدام المصفوفة المرحلية): الطريقة المفضلة لأنابيب LSAW ذات الجدران السميكة
يُعاني الفحص بالموجات فوق الصوتية التقليدي من مناطق غير ظاهرة عند تطبيقه على أشكال اللحام المعقدة. يستخدم فحص الموجات فوق الصوتية بالمصفوفة الطورية (PAUT) حزمًا متعددة الزوايا لتوليد صور ثلاثية الأبعاد، مما يُتيح الكشف المتزامن عبر زوايا متعددة مع تسجيل البيانات تلقائيًا. وهو مناسب بشكل خاص لأنابيب اللحام القوسي المغمور بالقوس الكهربائي (LSAW) ذات الجدران السميكة ومشاريع النفط والغاز عالية المواصفات. ويُصنّف عدد متزايد من مشاريع API 5L PSL2 فحص الموجات فوق الصوتية بالمصفوفة الطورية (PAUT) كطريقة فحص إلزامية.
متطلبات المعايير الدولية لفحص لحام التماس
تحدد معايير المنتجات المختلفة أساليب فحص ومتطلبات تغطية ومعايير قبول متباينة. يقارن الجدول التالي متطلبات الفحص الأساسية لأكثر المعايير المرجعية شيوعًا:
| Standard | المنتج المعمول به | متطلبات الفحص الأساسية | جملة المفتاح |
| API 5L PSL1 | خط أنابيب نقل النفط والغاز | اختبار غير متلف + اختبار هيدروستاتيكي (متطلبات PSL1 مرنة نسبياً) | قسم 10 |
| API 5L PSL2 | أنبوب نقل النفط والغاز عالي الضغط | اختبار الموجات فوق الصوتية الإلزامي + الاختبار الهيدروستاتيكي + اختبار شاربي للصدمات + مراقبة الجودة الأوروبية | القسم 10 / الملحق ح |
| ISO 3183 | خط أنابيب دولي | يتم تصنيف PSL1/PSL2 إلى مستويين؛ ويتطلب PSL2 اختبارًا غير إتلافي شاملًا. | المادة 10 |
| ASTM A53 | أنابيب فولاذية صناعية عامة | الاختبار الهيدروستاتيكي أو الاختبار الكهربائي غير المدمر (ET) | القسم 9-10 |
| ASTM A671 | أنبوب فولاذي عالي الضغط EFW | اختبار اللحام بنسبة 100% بالأشعة السينية/الموجات فوق الصوتية + اختبار الضغط الهيدروستاتيكي | يتم التقييم حسب تصنيف الفئة |
| ASTM A672 | أنبوب EFW عالي الحرارة والضغط | اختبار الأشعة فوق البنفسجية + اختبار الموجات فوق الصوتية + اختبار الضغط | يتم التقييم حسب تصنيف الفئة |
⚠️ يفرض معيار API 5L PSL2 متطلبات إلزامية على مكافئ الكربون (CE)، ودرجة حرارة اختبار شاربي للصدمات، ونسبة تغطية الاختبارات غير المتلفة. قد يؤدي الاكتفاء بتحديد "API 5L" دون ذكر مستوى PSL إلى تسليم منتج لا يفي بمتطلبات المشروع.
مختبر لونغما الداخلي: التحقق من جودة العملية الكاملة من المواد الخام إلى المنتج النهائي
لا يمكن الاعتماد على ضمانات الموردين وحدها لضمان جودة أنابيب الصلب الموثوقة، بل يجب إثباتها بالبيانات. يغطي مختبر لونغما الداخلي جميع نقاط الفحص الحرجة بدءًا من المواد الخام الواردة وحتى شحن المنتج النهائي.
| عنصر اختبار | المعدات / الطريقة | غرض مراقبة الجودة |
| تحليل التركيب الكيميائي | مطياف الانبعاث البصري (OES) | يتحقق من درجة الفولاذ ومكافئ الكربون؛ ويؤكد قابلية اللحام |
| اختبار الشد | آلة اختبار عالمية | يتحقق من قوة الخضوع، وقوة الشد، والاستطالة. |
| اختبار تأثير شاربي | معدات اختبار الصدمات شاربي | يُقيّم متانة المباني في درجات الحرارة المنخفضة؛ وهو شرط إلزامي لمشاريع PSL2 والمشاريع التي تتطلب درجات حرارة منخفضة. |
| اختبار صلابة | جهاز اختبار صلابة روكويل/برينل | توزيع صلابة منطقة التأثير الحراري؛ يمنع التشققات الباردة |
| التحليل المعدني | مجهر ميتالوجرافيك | تحليل بنية الحبيبات؛ التحقق من فعالية المعالجة الحرارية |
| فحص سمك الجدار والقطر الخارجي | نظام قياس ليزري / مقياس فوق صوتي | قياس متعدد النقاط؛ يؤكد مطابقة الأبعاد للطلب والمعيار |
| اختبار الهيدروستاتيكي | آلة اختبار الضغط الهيدروستاتيكي | التحقق من سلامة إحكام إغلاق المنتج النهائي لكل أنبوب أو لكل دفعة |
| فحص الموجات فوق الصوتية المضمن | معدات اختبار الموجات فوق الصوتية الآلية | فحص كامل لدرزة اللحام أثناء عملية اللحام؛ يقلل من مخاطر العيوب المخفية |
تتوفر شهادة اختبار المصنع (MTC) وفقًا للمعيار EN 10204 3.1 لكل دفعة. تدعم شركة لونغما عمليات التفتيش الميدانية التي تُجريها جهات خارجية معتمدة مثل SGS وBV وTÜV وDNV، مما يُساعد المشترين على تقليل مخاطر القبول والتخليص الجمركي.
قائمة التحقق من مراقبة مخاطر جودة شراء أنابيب الصلب
تُلخص القائمة المرجعية أدناه نقاط المخاطر التي غالباً ما يتجاهلها المشترون الدوليون. ويمكن استخدامها مباشرةً لتقييم الموردين أو عند صياغة طلب عرض أسعار.
| نوع المخاطرة | مشكلة شائعة | الإجراء الموصى به |
| النسخة القياسية والنسخة العادية | الاسم القياسي مذكور بدون سنة الإصدار أو مستوى PSL | حدد سنة الإصدار ومستوى PSL في أمر الشراء، على سبيل المثال API 5L 2018 PSL2 |
| تغطية غير كافية للاختبارات غير الإتلافية | الاختبار الهيدروستاتيكي فقط مطلوب؛ لا يلزم إجراء اختبار الموجات فوق الصوتية أو اختبار الأشعة تحت الحمراء. | اشترط صراحةً إجراء اختبار غير إتلافي بنسبة 100% على خط اللحام؛ وحدد طريقة الفحص ومعايير القبول. |
| إمكانية تتبع مركز التحكم في النقل | رقم الدفعة الموجود على شهادة المنتج لا يتطابق مع المنتج الفعلي | يتطلب ذلك المواصفة EN 10204 3.1؛ تحقق من أرقام الدفعات مقابل قائمة التعبئة |
| تم حذف اختبار الصدم | مشروع ذو درجة حرارة منخفضة لا يتطلب اختبار شاربي للصدمات | حدد درجة حرارة الاختبار والحد الأدنى لمتطلبات الطاقة في وثيقة الشراء |
| غياب التفتيش من طرف ثالث | لم يتم ترتيب أي شهود حضوريين من SGS / BV / TÜV | حدد جهة التفتيش ونقاط التفتيش في أمر الشراء |
| لم يتم تأكيد قيمة CE | لم يتم التحقق من بيانات مكافئ الكربون الخاصة بالمورد MTC | يشترط ذكر قيمة CE في شهادة الاختبار الطبي؛ والتحقق من مطابقتها للحد الأعلى القياسي. |
| مقارنة الأسعار فقط | تم تجاهل نظام إدارة الجودة والمعدات وقدرات التفتيش | يُطلب من المورد تقديم إجراءات العمل/سجلات تأهيل إجراءات العمل، وإثباتات التأهيل المختبري، وسجلات اختبار المواد السابقة. |
الأسئلة الشائعة: عيوب لحام الأنابيب الفولاذية وفحص الجودة
س1: هل الأنابيب الفولاذية الملحومة أقل جودة بطبيعتها من الأنابيب غير الملحومة؟
لا. الأنابيب الملحومة عالية الجودة، مثل أنابيب ERW أو LSAW المصنعة وفقًا لمعيار API 5L PSL2، قادرة تمامًا على تلبية متطلبات نقل الضغط العالي عند تصنيعها في ظل رقابة صارمة على عملية اللحام وفحصها بنسبة 100% باستخدام الاختبارات غير المتلفة. يجب أن يستند اختيار الأنابيب الملحومة أو غير الملحومة إلى تقييم شامل للقطر، وسماكة الجدار، وتصنيف الضغط، ونوع المادة، والتكلفة، وليس فقط على وجود خط لحام من عدمه.
س2: أيهما أفضل - اختبار التصوير الشعاعي RT أم اختبار الموجات فوق الصوتية UT؟
لكلتا الطريقتين مزاياها الخاصة، ولا يمكن الاستغناء عن إحداهما الأخرى. يوفر التصوير الإشعاعي سجلاً دائماً للصور الداخلية للحام، مما يجعله أكثر سهولة في تحديد المسامية وشوائب الخبث، كما يمكن تخزين الصور وإعادة تقييمها بشكل متكرر. أما التصوير بالموجات فوق الصوتية، فهو أكثر حساسية للعيوب المستوية كالتشققات وعدم الانصهار، ويتميز بكفاءة فحص أعلى، ولا يستخدم الإشعاع. تتطلب المشاريع ذات الضغط العالي عادةً استخدام الطريقتين معاً؛ حيث يوفر نظام المصفوفة الطورية للتصوير بالموجات فوق الصوتية المتقدمة (PAUT) ترقية متطورة تعالج قصور كلتا الطريقتين.
س3: كيف يمكنني التحقق من أن المورد لديه بالفعل القدرة على إجراء الاختبارات غير المتلفة؟
قم بالتقييم من عدة زوايا: اطلب قائمة معدات الاختبار غير المتلف وسجلات المعايرة الخاصة بالمورد؛ راجع نظام ترقيم تقارير الاختبار غير المتلف ومنطق تتبع أرقام التسخين الخاصة بها؛ اطلب عينات من شهادات الاختبار غير المتلف وتقارير الاختبار غير المتلف للتحقق المتبادل؛ وقم بترتيب تدقيق للمصنع أو حضور ما قبل الشحن من قبل وكالة خارجية مثل SGS أو BV أو TÜV - فهذه هي الطريقة الأكثر مباشرة وموثوقية للتحقق.
س4: هل يمكن للاختبار الهيدروستاتيكي أن يحل محل الاختبار غير المتلف؟
لا. يتحقق الاختبار الهيدروستاتيكي من سلامة الإحكام العام وقدرة المنتج النهائي على تحمل الضغط، ولكنه لا يستطيع تحديد أو وصف العيوب الداخلية. أما طرق الاختبار غير الإتلافي - وخاصةً التصوير بالموجات فوق الصوتية والتصوير الإشعاعي - فهي قادرة على كشف الانقطاعات الداخلية الصغيرة في خط اللحام. هاتان الطريقتان متكاملتان، وليستا بديلتين؛ فالمشاريع التي تتطلب ضغطًا عاليًا تستلزم استخدام كلتيهما.
س5: ما الفرق بين معيار EN 10204 3.1 MTC ومعيار 3.2 MTC؟
تُصدر شهادة اختبار المصنع EN 10204 3.1 ويوقعها ممثل التفتيش المعتمد من الشركة المصنعة، وهي أكثر أنواع شهادات اختبار المصنع شيوعًا لمشاريع التصدير الدولية. أما شهادة اختبار المصنع 3.2 فتتطلب توقيعًا مشتركًا من جهة تفتيش مستقلة (مثل TÜV أو BV أو DNV) أو من الممثل المعتمد للمشتري. وتمثل شهادة اختبار المصنع 3.2 مستوى أعلى من الاعتماد، وهي مطلوبة عادةً لمحطات الطاقة النووية، أو شهادات هيئات التصنيف، أو المشاريع ذات المتطلبات الخاصة للمالك.
نبذة عن شركة لونغما: شركة مصنعة لأنابيب الصلب تتمتع بقدرة شاملة على فحص اللحامات
تتمتع شركة لونغما بخبرة تزيد عن 20 عامًا في تصنيع أنابيب الصلب الملحومة بتقنية ERW وLSAW. وتكمن قوتنا الأساسية في نظام مراقبة جودة شامل وقابل للتحقق.
إنتاج متعدد المعايير: API 5L (PSL1/PSL2)، ISO 3183، ASTM A53، ASTM A671، ASTM A672
فحص كامل لخط اللحام بالموجات فوق الصوتية؛ اختبار الضغط الهيدروستاتيكي للدفعة الكاملة؛ تطبيق مشترك لتقنيات التصوير الإشعاعي/المغناطيسي/الكهربائي
▸ إمكانية فحص المصفوفة المرحلية بتقنية PAUT لأنابيب LSAW ذات الجدران السميكة ومشاريع النفط والغاز عالية المواصفات
▸ مختبر داخلي: تغطية كاملة للاختبارات الكيميائية، واختبارات الشد، واختبارات الصدم، واختبارات الصلابة، والاختبارات المعدنية، واختبارات الاختبارات غير المتلفة
▸ شهادات اختبار المطاحن EN 10204 3.1 مع إمكانية تتبع رقم التسخين بالكامل عبر سلسلة التوريد
▸ دعم التفتيش من طرف ثالث: SGS / BV / TÜV / DNV — تتوفر خدمات المراقبة في الموقع والتفتيش قبل الشحن
إذا كنت تقوم بتقييم موردي أنابيب الصلب أو لديك متطلبات مشروع خط أنابيب عالي الضغط، فاتصل بشركة LONGMA للحصول على: نماذج شهادات الاختبار والاختبار · تقارير الاختبارات غير المتلفة · ترتيبات تدقيق المصنع · عروض أسعار المشاريع · إرشادات الاختيار الفني.