- 1. Warum die Schweißqualität die Sicherheit von Hochdruckpipelines direkt bestimmt
- 2. Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren: Alle 8 Phasen erklärt
- 3. Sechs Beschaffungsrisiken, die beim Kauf von Hochdruckrohren am häufigsten übersehen werden
- 4. Häufig gestellte Fragen: Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren
- 5. Über LONGMA: Umfassende Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren
Anwendungsbereiche: Öl- und Gastransportleitungen · Raffinerien und Petrochemie · Kraftwerkskessel · Hochdruckdampf · Offshore-Technik
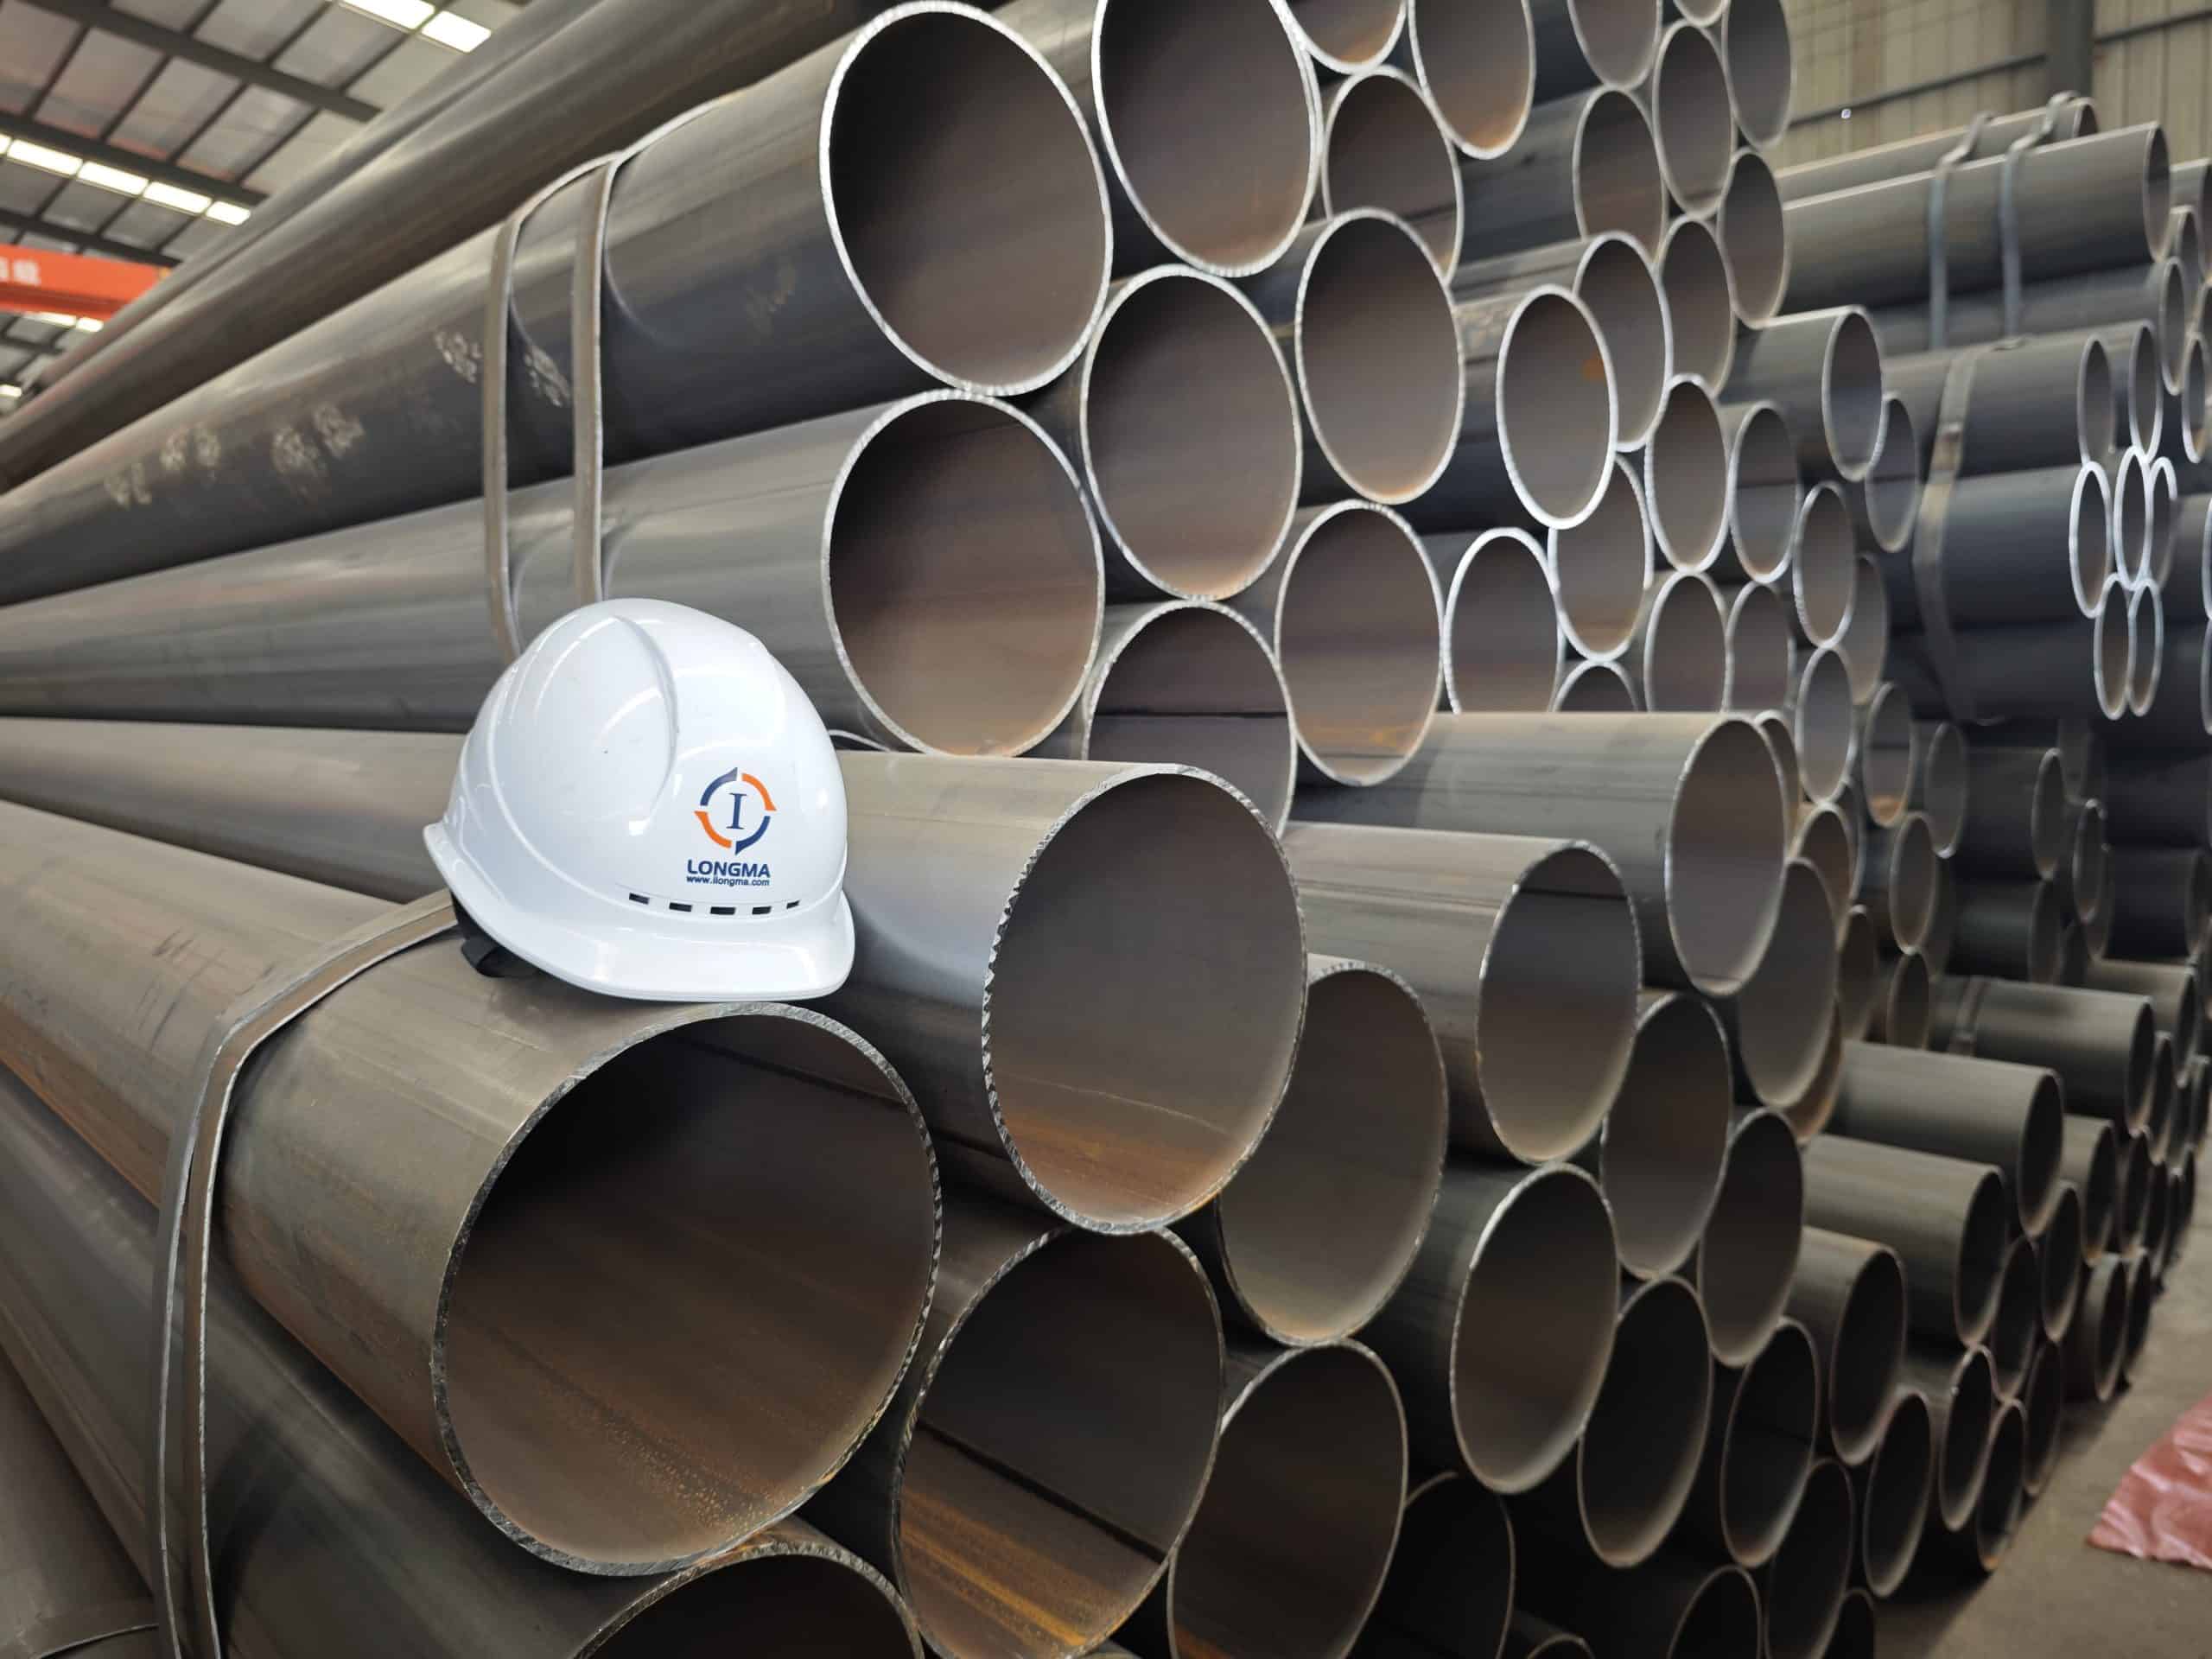
Die Qualitätskontrolle beim Schweißen ist der mit Abstand wichtigste Faktor für die Sicherheit, Zuverlässigkeit und Lebensdauer von Hochdruck-Stahlrohrsystemen. In der Öl- und Gasindustrie, der Petrochemie, der Energieerzeugung und im Offshore-Bereich ist die Schweißnaht stets die fehleranfälligste Stelle einer Pipeline – und die Folgen von Fehlern können von ungeplanten Stillständen über schwerwiegende Sicherheitsvorfälle bis hin zu erheblichen Projektverlusten reichen.
Dieser Leitfaden bietet eine systematische Aufschlüsselung der 8 wichtigsten Phasen der Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren und behandelt die Auswirkungen der Schweißparameter, zerstörungsfreie Prüfverfahren, Laborverifizierung und eine Checkliste für Beschaffungsrisiken – und bietet EPC-Käufern und -Ingenieuren damit einen kompletten Rahmen zur Bewertung der Leistungsfähigkeit von Lieferanten.
Warum die Schweißqualität die Sicherheit von Hochdruckpipelines direkt bestimmt
Unzureichende Kontrolle von Wärmeeintrag, Schweißgeschwindigkeit, Vorwärmtemperatur, Zwischenlagentemperatur oder Abkühlgeschwindigkeit beim Schweißen kann zu schwerwiegenden Schweißnahtfehlern führen. Die häufigsten Schweißnahtfehler bei Hochdruckleitungen sind:
| Fehlertyp | Ursache | Auswirkungen auf Hochdruckleitungen |
| Unvollständige Penetration | Unzureichende Wärmezufuhr; zu hohe Fahrgeschwindigkeit | Verringerte Belastbarkeit des Schweißnahtquerschnitts; wirkt als Rissinitiierungsstelle |
| Fehlende Fusion | Mangelhafte Nutreinheit; instabile Schweißparameter | Schweißnaht und Grundmaterial erreichen keine zuverlässige metallurgische Verbindung. |
| Spaltung | Übermäßige Abkühlungsrate; hoher Kohlenstoffäquivalent (CE) | Unter hohem Druck breiten sich Risse schnell aus und führen zum Versagen der Rohrleitung. |
| Porosität | Unzureichendes Schutzgas; Feuchtigkeit im Grundmaterial | Verringert die Schweißnahtdichte; beeinträchtigt die Dichtheit |
| Schlackeneinschluss | Unvollständige Zwischenlagen-Schlackenentfernung | Erzeugt Spannungskonzentrationen; verringert die Schlagzähigkeit |
| HAZ-Härtung | Übermäßige Abkühlungsrate in der Wärmeeinflusszone | Lokalisierte Sprödigkeit; Risiko von Sprödbrüchen bei niedrigen Temperaturen |
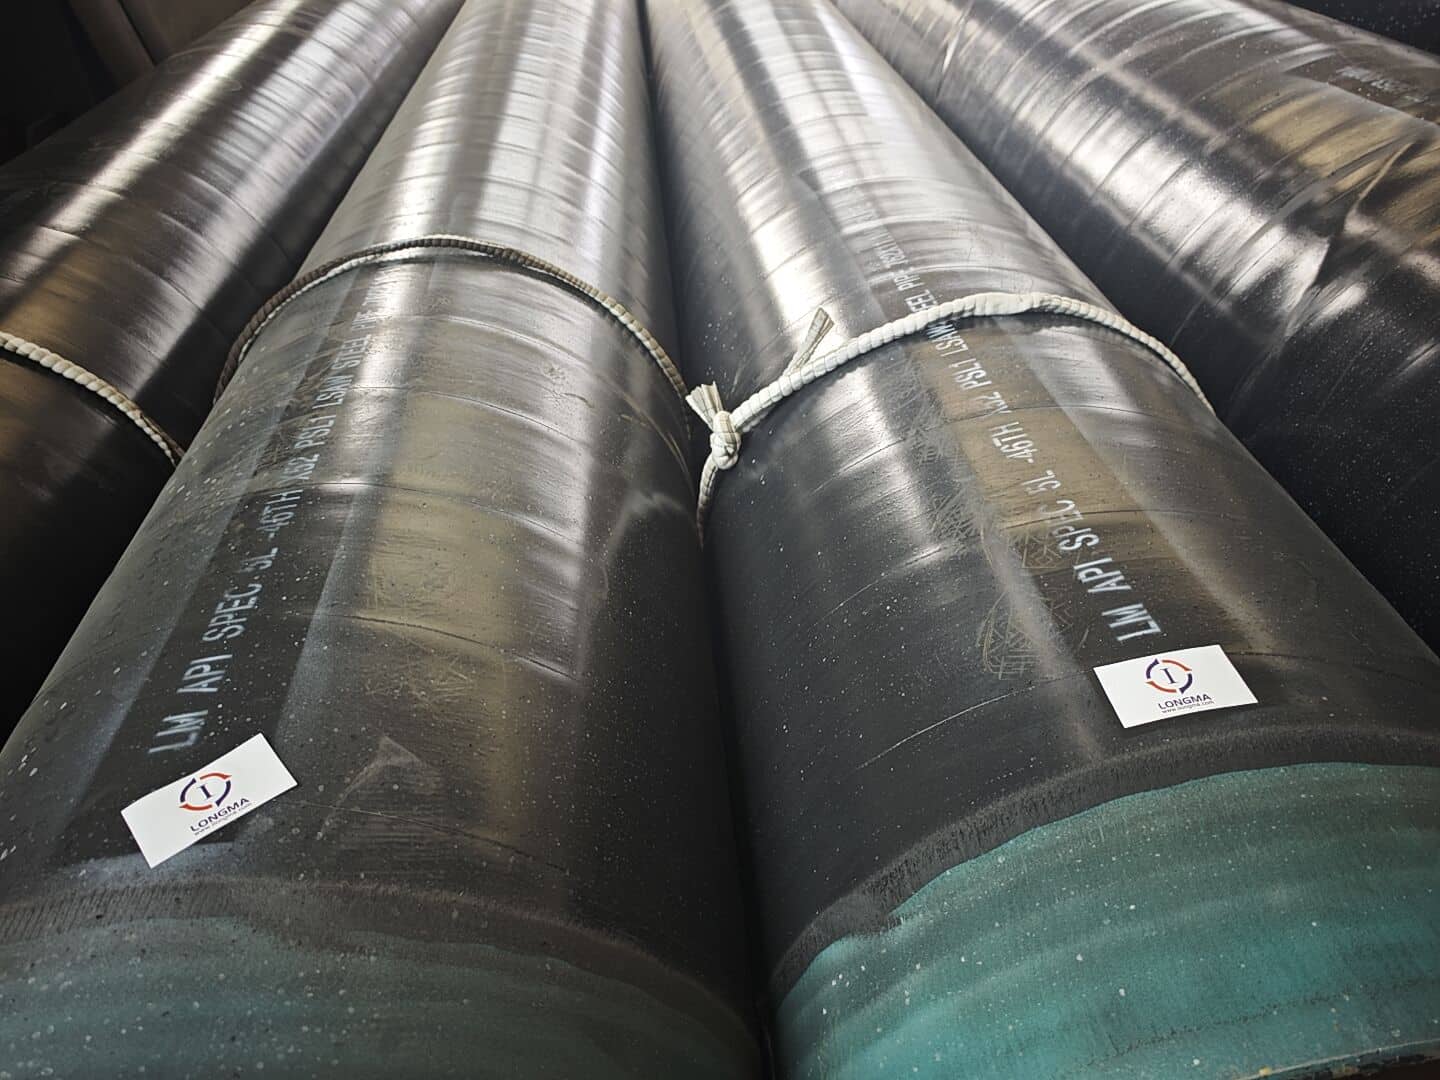
API Spec 5L legt die Anforderungen an Fertigung, Inspektion, Prüfung und Kennzeichnung von Stahlrohren für den Öl- und Gastransport fest. ISO 3183 definiert darüber hinaus gestaffelte Qualitätskontrollanforderungen gemäß PSL1 und PSL2. Bei Hochdrucktransportprojekten – insbesondere bei PSL2-Produkten – muss die Schweißqualitätskontrolle in den gesamten Fertigungsprozess integriert sein und darf sich nicht auf die Endkontrolle beschränken.
Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren: Alle 8 Phasen erklärt
LONGMA strukturiert die Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren in 8 definierten Stufen, von denen jede spezifische Kontrollanforderungen und obligatorische Qualitätsaufzeichnungen aufweist:
Phase 1: Qualitätskontrolle der Rohstoffe
Die Schweißqualität beginnt mit der Qualität des Grundmaterials. Folgende Punkte müssen vor Produktionsbeginn einzeln geprüft werden:
| Bestätigungsartikel | Kontrollanforderung | Beschaffungsrisiko bei Vernachlässigung |
| Laufnummernrekorde | Stahlblech/Stahlcoil, rückverfolgbar auf MTC-Dokument | MTC lässt sich keiner Chargennummer zuordnen; Abnahme fehlgeschlagen. |
| Chemische Zusammensetzung | Entspricht den Anforderungen von API 5L / ASTM. | Eine nicht spezifikationsgemäße Zusammensetzung verringert die Schweißbarkeit |
| Kohlenstoffäquivalent (CE) | CE-Wert innerhalb der Projektspezifikationsgrenze | Erhöhte CE-Werte erhöhen das Risiko von Kälterissen |
| Mechanische Eigenschaften | Streckgrenze, Zugfestigkeit, Dehnung | Sich nur auf die Streckgrenze zu konzentrieren und dabei die Zusammensetzung zu ignorieren, ist ein häufiger blinder Fleck. |
| Lieferbedingung | Warmgewalzt, normalisiert, TMCP usw. | Die Lieferbedingungen beeinflussen die Einstellung der nachfolgenden Schweißparameter. |
| Stahlgüte & Standardausgabe | Im Einklang mit den Kaufdokumenten | Falsche Güteklasse führt zu Festigkeitsungleichgewicht |
Phase 2: Vorbehandlung von Platten und Streifen
Eine qualitativ hochwertige Schweißnaht beginnt mit einer gleichbleibenden Formgebungsqualität. LONGMA prüft vor dem Schweißen die folgenden Punkte – jeder Kantenfehler kann die Stabilität der nachfolgenden Schweißnaht beeinträchtigen:
| Vorbehandlungsartikel | Kontrollkriterium | Auswirkungen bei Nichteinhaltung |
| Kantenqualität | Frei von Graten, Rissen und Falten | Beeinflusst das Schweißnahtprofil und die Schmelzqualität |
| Gleichmäßigkeit der Streifenbreite | Abweichung innerhalb der vorgegebenen Toleranz | Beeinträchtigt die Außendurchmessergenauigkeit und die Schweißnahtausrichtung |
| Oberflächenoxidschicht | Walzzunder und Rost entfernt | Verhindert Porosität und Einschlüsse |
| Nutwinkel | Entspricht der Schweißverfahrensspezifikation | Bestimmt direkt die Schweißnahtdurchdringungstiefe und das Schweißprofil |
| Abweichung der Plattendicke | Innerhalb der Standardtoleranz | Beeinträchtigt die Kompatibilität mit den Schweißparametereinstellungen |
| Flatness | Erfüllt die Anforderungen an Umformanlagen. | Beeinträchtigt die Formgenauigkeit und die Walzpressqualität |
Phase 3: Steuerung des ERW- und LSAW-Schweißprozesses
Unterschiedliche Fertigungsprozesse erfordern unterschiedliche Qualitätskontrollstrategien. LONGMA betreibt sowohl ERW- als auch LSAW-Produktionslinien:
| Vergleichsartikel | ERW Rohr | LSAW-Rohr |
| Rohstoff | Warmgewalztes Stahlband | Stahlplatte |
| Schweißmethode | Hochfrequenz-Widerstandsschweißen (ohne Zusatzwerkstoff) | Doppelseitiges Unterpulverschweißen (mit Zusatzwerkstoff) |
| Anwendbarer Bereich | Kleiner bis mittlerer Durchmesser; Produktion in großen Stückzahlen | Großer Durchmesser, dicke Wandstärke; geeignet für Hochdruck- und Schwerlastanwendungen |
| Kernkontrollpunkte | HF-Wärmeeintrag, Pressdruck, V-Öffnungswinkel | Schweißparameter, Nahtqualität, Flussmittelmanagement |
| Inline-Wärmebehandlung | Normalisieren der Schweißzone | Ausgeführt gemäß den Projektanforderungen |
Phase 4: Präzise Steuerung der Schweißparameter
Jede Abweichung der Schweißparameter kann die Schweißqualität direkt beeinträchtigen. Die folgende Tabelle zeigt die typischen Risiken, wenn die wichtigsten Parameter zu niedrig oder zu hoch ausfallen:
| Parameter | Zu niedrig: Risiko | Zu hoch: Risiko | LONGMA-Kontrollmethode |
| Aktuell | Mangelnde Fusion | Durchbrennen | Das Schweißfenster wird anhand der Güteklasse und der Wandstärke festgelegt. |
| Stromspannung | Schweißnaht zu schmal | Schweißnaht zu breit | Angepasst an den aktuellen Strom |
| Wärmeeintrag | Unvollständige Fusion | Kornvergröberung; Verlust der Zähigkeit | Ausgeführt gemäß WPS-Spezifikation |
| Fahrgeschwindigkeit | Lokale Überhitzung | Unzureichende Eindringtiefe | Inline-Geschwindigkeitsüberwachung |
| Vorheiztemperatur | Kälterissgefahr | Vergrößerter Gefahrenbereich | Berechnet aus dem CE-Wert |
| Zwischenlagentemperatur | Reduzierung der Zähigkeit | Mikrostrukturelle Vergröberung | Zwischenpass-Temperaturmessung und -aufzeichnung |
💡 LONGMA unterhält eine nach Stahlsorte, Wandstärke und Einsatzumgebung geordnete Datenbank für Schweißprozesse – um sicherzustellen, dass jede Rohrgröße unter Verwendung qualifizierter, vorab verifizierter Schweißparameter hergestellt wird.
Phase 5: Qualifizierung des Schweißverfahrens (WPS / PQR)
Die Herstellung von Hochdruckstahlrohren muss nicht nur Produktnormen, sondern auch Schweißqualifikationsanforderungen erfüllen. Ein vollständiges Dokumentationssystem für Schweißverfahren umfasst:
| Dokumenttyp | Zweck | Referenzstandard |
| WPS (Schweißverfahrensspezifikation) | Definiert zulässige Schweißparameterbereiche und Betriebsanforderungen | ASME BPVC Abschnitt IX / AWS |
| PQR (Verfahrensqualifizierungsprotokoll) | Zeigt, dass das WPS durch physische Tests verifiziert wurde. | ASME BPVC Abschnitt IX |
| Schweißerqualifikationsnachweis | Bestätigt, dass der Schweißer für die Durchführung des jeweiligen Verfahrens qualifiziert ist. | Projektspezifikation / ASME |
| Chargenprotokolle für Verbrauchsmaterialien | Verknüpft Chargennummern von Drähten und Flussmitteln mit Prüfdaten. | API 5L / ISO 3183 |
| Kalibrierungsaufzeichnungen für Schweißgeräte | Bestätigt, dass die Gerätegenauigkeit den Verfahrensanforderungen entspricht. | Internes Qualitätsmanagementsystem |
⚠️ Wichtiger Hinweis: Ein Rohr mit API- oder ASTM-Werksprüfzeugnis bedeutet nicht automatisch, dass die Schweißverfahren für die Montage vor Ort qualifiziert sind. Diese beiden Anforderungen müssen unabhängig voneinander bestätigt werden.
Phase 6: Inline-Qualitätskontrolltechnologien
Die moderne Produktion geschweißter Rohre ist nicht mehr allein auf die Erfahrung der Bediener angewiesen. LONGMA setzt folgende Inline-Steuerungstechnologien ein, um Prozessabweichungen in Echtzeit zu erkennen und zu korrigieren:
| Inline-Technologie | Kontrollziel | Qualitätswert |
| Automatische Schweißnahtverfolgung | Stabile Schweißnahtposition beibehalten | Verhindert durch Fehlausrichtung bedingte Fusionsdefekte |
| Automatische HF-Leistungsregelung | Schweißwärmeeintrag stabilisieren | Reduziert Defekte, die durch Schwankungen der Wärmezufuhr verursacht werden. |
| Echtzeit-Temperaturüberwachung | Vorwärm- und Zwischenzugstemperaturen überwachen | Verhindert Kaltrissbildung und Mikrostrukturvergröberung |
| Automatische Schweißnahtbreitenmessung | Gleichmäßigkeit der Schweißnahtbreite kontrollieren | Stellt sicher, dass die Schweißnahtgeometrie den Spezifikationen entspricht. |
| Laser-Dimensionsprüfung | Inline-Überwachung von Außendurchmesser und Wandstärke | Ermöglicht die rechtzeitige Erkennung von Maßabweichungen |
| In-Line-Ultraschallprüfung | Interne Schweißnahtfehler erkennen | Verringert das Risiko, dass verdeckte Mängel ins Feld gelangen |
Phase 7: Umfassende interne Labortests
Labortestergebnisse schaffen nachhaltigeres Kundenvertrauen als jede Marketingaussage. Das hauseigene Labor von LONGMA deckt alle folgenden Prüfpunkte ab:
| Testgegenstand | Inhalt testen | Wert für Hochdruckrohr |
| Analyse der chemischen Zusammensetzung | Spektroskopische Analyse von C, Mn, P, S, Si und anderen Elementen | Bestätigt die Schweißbarkeit und Materialkonsistenz gemäß den Konstruktionsanforderungen |
| Zugtest | Streckgrenze, Zugfestigkeit, Dehnung | Prüft, ob das Rohr nach dem Schweißen weiterhin die mechanischen Anforderungen erfüllt. |
| Charpy-Aufpralltest | Tieftemperatur-Kerbschlagprüfung von Grundwerkstoff, Schweißnaht und Wärmeeinflusszone | Obligatorische Verifizierung für PSL2-Produkte und Tieftemperaturanwendungen |
| Härteprüfung | Härteverteilung in der Wärmeeinflusszone | Prüft die Angemessenheit der Wärmezufuhr; verhindert Kälterisse |
| Abflachungstest | Überprüfung der Schweißnahtduktilität | Prüft die Qualität der Schweißverbindung zwischen Rohrkörper und Schweißnaht. |
| Hydrostatischer Test | Pro Rohr oder pro Charge, je nach Bedarf | Direkte Überprüfung der Druckdichtigkeit des fertigen Produkts |
Phase 8: Integrierte zerstörungsfreie Prüfung (ZfP)
Unterschiedliche zerstörungsfreie Prüfverfahren (ZfP) erkennen unterschiedliche Fehlertypen und sind nicht gegeneinander austauschbar. Sie müssen in Kombination angewendet werden, basierend auf der geltenden Produktnorm und den Projektanforderungen:
| NDT-Methode | Zweck | Typische festgestellte Defekte | Anwendbares Szenario |
| Ultraschallprüfung (UT) | Interne Volumendefekte erkennen | Risse, Einschlüsse, mangelnde Verschmelzung, Laminierungen | Obligatorisch gemäß API 5L / ISO 3183 |
| Röntgenprüfung (RT) | Erfassung von internen Schweißnahtbildern | Porosität, Schlackeneinschlüsse, unvollständige Durchdringung | ASTM A671 / Hochdruck-Schweißrohr |
| Magnetpulverprüfung (MT) | Oberflächen- und oberflächennahe Defekte erkennen | Oberflächenrisse, Hinterschneidung | Schweißnahtoberfläche auf ferromagnetischen Werkstoffen |
| Flüssigkeitseindringprüfung (PT) | Offene Oberflächenfehler erkennen | Mikrorisse, Nadellöcher | Austenitischer Stahl oder nichtmagnetische Werkstoffe |
| Wirbelstromprüfung (ET) | Schnelle Inline-Inspektion | Diskontinuitäten nahe der Oberfläche | In-line-Inspektion von ERW-Rohren |
Sechs Beschaffungsrisiken, die beim Kauf von Hochdruckrohren am häufigsten übersehen werden
Die folgenden Risiken stammen aus realen Beschaffungsfällen. Jedes einzelne birgt das Potenzial, zu Problemen bei der Zollabfertigung, Ablehnungen der Annahme oder Sicherheitsvorfällen vor Ort zu führen:
| Risikotyp | Spezifische Manifestation | Empfohlene Prävention |
| Nicht näher spezifizierte Standardausgabe | Bestellung von „API 5L“ ohne Angabe der Jahrgangsstufe | Geben Sie das Ausgabejahr in der Bestellung an, z. B. API 5L 2018 |
| PSL-Niveau ausgelassen | Angabe lediglich der Stahlsorte ohne Spezifizierung von PSL1 oder PSL2 | Geben Sie die PSL-Stufe explizit an; PSL2 erfordert eine Charpy-Schlagprüfung. |
| Schlagprüfungstemperatur nicht definiert | Niedertemperaturprojekt ohne festgelegte Charpy-Prüftemperatur | Geben Sie die Prüftemperatur und den Mindestenergiebedarf im Kaufdokument an. |
| Inspektion durch Dritte nicht erforderlich | Keine Notwendigkeit für eine SGS-/BV-/TÜV-Vor-Ort-Beglaubigung | Nennen Sie die Prüfstelle und die Prüfhaltepunkte in der Bestellung. |
| MTC nicht rückverfolgbar | Die MTC-Chargennummer entspricht nicht dem tatsächlichen Produkt. | Dokumentation gemäß EN 10204 3.1 erforderlich; Heizwerte mit den Angaben auf dem Rohr vergleichen. |
| Preisvergleich | Vernachlässigung des Qualitätsmanagementsystems und der Prüffähigkeit | Der Lieferant ist verpflichtet, WPS/PQR und Nachweise über die Laborqualifizierung vorzulegen. |
Häufig gestellte Fragen: Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren
Frage 1: Worin unterscheiden sich die Anforderungen an die Schweißqualität zwischen API 5L PSL1 und PSL2?
PSL1 legt die Mindestanforderungen an die chemische Zusammensetzung und die mechanischen Eigenschaften fest, die Anforderungen an die zerstörungsfreie Prüfung (ZfP) und die Kerbschlagprüfung sind jedoch relativ flexibel. PSL2 schreibt strengere Kontrollen der chemischen Zusammensetzung (einschließlich Grenzwerten für den Kohlenstoffäquivalent), obligatorische Kerbschlagprüfungen nach Charpy, eine umfassendere ZfP-Abdeckung und eine detailliertere Verfahrensdokumentation vor. Für Hochdruckübertragungsprojekte ist in der Regel PSL2 erforderlich.
Frage 2: Welches Rohr eignet sich besser für Hochdruckanwendungen – ERW- oder LSAW-Rohr?
Beide Verfahren eignen sich für Hochdruckanwendungen; die Wahl hängt von Durchmesser, Wandstärke und Projektspezifikation ab. ERW ist ideal für kleine bis mittlere Durchmesser (typischerweise NPS 2–24) und bietet hohe Maßgenauigkeit sowie effiziente Serienfertigung. LSAW eignet sich besser für große Durchmesser (NPS 16 und größer), dickwandige Hochdruckanwendungen – die Unterpulverschweißnaht erzielt eine vollständigere metallurgische Verschmelzung und ist daher besser für höherwertige Produkte wie API 5L X65 und X70 geeignet.
Frage 3: Kann die hydrostatische Prüfung die zerstörungsfreie Prüfung (ZfP) ersetzen?
Nein – sie erfüllen unterschiedliche und sich ergänzende Funktionen. Die hydrostatische Prüfung bestätigt die Dichtheit und Druckfestigkeit des Endprodukts, kann aber innere Defekte weder präzise lokalisieren noch charakterisieren. Zerstörungsfreie Prüfverfahren (ZfP) – insbesondere Ultraschallprüfung (UT) und Röntgenprüfung (RT) – sind in der Lage, kleine innere Unregelmäßigkeiten in der Schweißnaht zu erkennen. Beide sind für Hochdruckprojekte erforderlich; keines kann das andere ersetzen.
Frage 4: Welche schweißbezogenen Inhalte sollte ein Werksprüfzeugnis (MTC) enthalten?
Ein Materialprüfzeugnis (MTC) nach EN 10204 3.1 für hochdruckgeschweißte Rohre sollte folgende Angaben enthalten: Chargennummer und chemische Zusammensetzung der Bleche, Ergebnisse der mechanischen Prüfungen (Zug-, Schlag- und Härteprüfung), Schweißverfahrensbezeichnung, Referenznummern der NDT-Prüfberichte, Aufzeichnungen der hydrostatischen Prüfung, Aufzeichnungen der Wärmebehandlung (falls zutreffend), Daten der Maßprüfung sowie eine Konformitätserklärung. Für Exportprojekte sind zusätzlich Prüfberichte von Drittanbietern beizufügen.
Frage 5: Wie wirkt sich das Kohlenstoffäquivalent (CE) auf die Schweißqualität von Hochdruckrohren aus?
Der Kohlenstoffäquivalentwert (CE) ist der wichtigste Indikator für die Schweißbarkeit von Stahl. Je höher der CE-Wert, desto größer ist das Risiko von Kaltrissen beim Schweißen – was typischerweise höhere Vorwärmtemperaturen, eine präzisere Temperaturregelung zwischen den Schweißlagen und langsamere Abkühlgeschwindigkeiten erfordert. API 5L PSL2 legt explizite CE-Obergrenzen für jede Stahlsorte fest. Die CE-Werte müssen im Materialprüfzeugnis (MTC) bei der Beschaffung bestätigt werden.
Über LONGMA: Umfassende Qualitätskontrolle beim Schweißen von Hochdruck-Stahlrohren
Mit über 20 Jahren Erfahrung als Hersteller von geschweißten Stahlrohren liegt die Kernkompetenz von LONGMA nicht nur in der Produktionseffizienz, sondern auch in einem nachweisbaren, durchgängigen Qualitätskontrollsystem:
▸ Produktionsfähigkeit nach mehreren Standards: API 5L, ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ Zwei Produktionslinien – ERW und LSAW – für Rohre mit kleinem bis mittlerem Durchmesser bis hin zu dickwandigen Rohren mit großem Durchmesser
▸ Vollständige Schweißprozessdatenbank (WPS/PQR) mit auf Stahlsorte und Wandstärke abgestimmten Parametern
▸ Inline-Ultraschallprüfung + hydrostatische Prüfung + Laser-Dimensionsmessung – kontinuierliche Überwachung während der gesamten Produktion
▸ Hauseigenes Labor: Umfassende Prüfung in den Bereichen Chemie, Zugfestigkeit, Schlagfestigkeit, Härte, Abflachung und zerstörungsfreie Prüfung (ZfP).
▸ EN 10204 3.1 Werksprüfzeugnisse mit vollständiger Rückverfolgbarkeit der Chargennummern entlang der gesamten Lieferkette
▸ Unterstützung durch externe Prüfstellen: SGS / BV / TÜV / DNV – Vorversandbegleitung möglich
Wenn Sie Hochdruckstahlrohre beschaffen und einen zuverlässigen Lieferanten benötigen, wenden Sie sich an LONGMA für: Bestätigung der Projektspezifikation · Schweißverfahrensplan · Qualitätskontrollprogramm · Angebot · Musterprüfberichte.