- 1. Vor- und Nachteile des WIG-Schweißens
- 2. WIG-Schweißstromversorgung
- 3. Grundlegendes Arbeitsprinzip
- 4. Physikalischer Prozess des Lichtbogens
- 5. Vergleich der WIG-Schweißverfahren
- 6. Wichtige Prozesskontrollpunkte beim WIG-Schweißen
- 7. Typische Fehler und Gegenmaßnahmen beim WIG-Schweißen
- 8. Wichtige Punkte beim WIG-Schweißen
- 9. Typische Anwendungsszenarien des WIG-Schweißens
- 10 Zusammenfassung des WIG-Schweißens
Das Wolfram-Inertgas-Schweißen (WIG) ist ein Lichtbogenschweißverfahren, bei dem die Wärme zwischen einer nicht abschmelzenden Elektrode und dem Werkstück entsteht. Die Elektrode, das Schmelzbad, der Lichtbogen und der erhitzte Bereich in Werkstücknähe werden durch ein Schutzgas geschützt, um Verunreinigungen aus der Atmosphäre zu verhindern. Dieser Schutz wird durch ein einzelnes Gas oder ein Gasgemisch gewährleistet, das vollständigen Schutz bieten muss – selbst geringfügige Lufteintritte können die Schweißnaht verunreinigen. Als Schutzgasschweißverfahren mit nicht abschmelzender Elektrode basiert WIG/GTAW auf dem Grundprinzip, einen Lichtbogen mittels einer Wolframelektrode zu zünden und aufrechtzuerhalten. Unter Argon-Schutzgas schmilzt das Grundmaterial oder der Schweißdraht, um hochwertige Schweißnähte zu erzielen.
Im Folgenden wird eine systematische Analyse durchgeführt: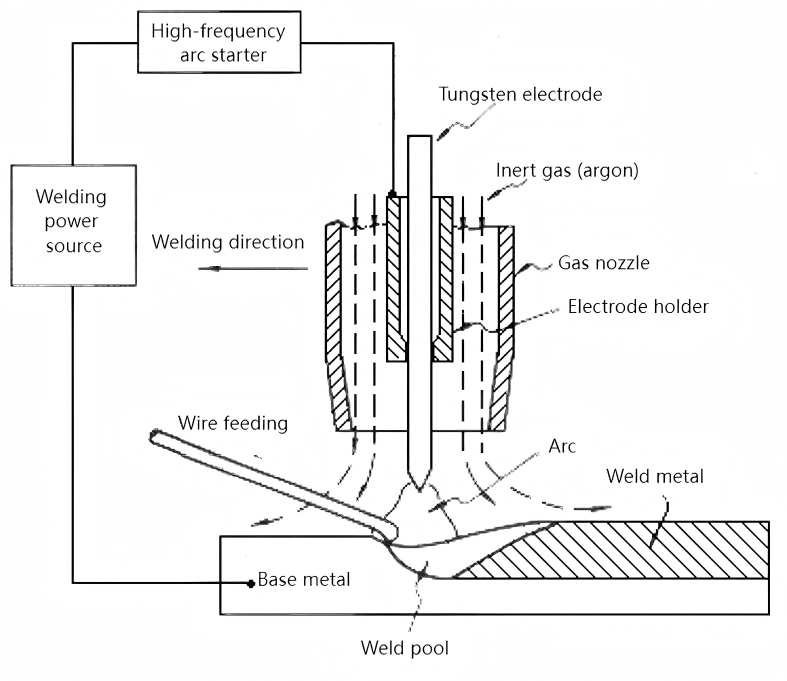
Vor- und Nachteile des WIG-Schweißens
1. Vorteile
(1) Argon isoliert die Umgebungsluft wirksam, löst sich nicht in Metallen und reagiert nicht mit ihnen und entfernt automatisch Oxidschichten von der Schmelzbadoberfläche. Daher eignet es sich zum erfolgreichen Schweißen von Nichteisenmetallen, Edelstählen und verschiedenen Legierungen, die zu Oxidation neigen und chemisch hochreaktiv sind.
(2) Der Wolfram-Elektrodenbogen ist stabil – selbst bei sehr niedrigen Schweißströmen (<10 A) brennt er gleichmäßig. Er eignet sich besonders zum Schweißen dünner und ultradünner Bleche. Schweißen in allen Positionen ist möglich; durch gepulstes WIG-Schweißen lässt sich die Wärmeeinbringung reduzieren, wodurch auch 0.1 mm dicker Edelstahl geschweißt werden kann.
(3) Wärmequelle und Schweißdraht lassen sich unabhängig voneinander steuern, wodurch die Wärmeeinbringung einfach reguliert werden kann. Das Verfahren ermöglicht Schweißungen in verschiedenen Positionen und eignet sich ideal für einseitiges Schweißen mit beidseitiger Umformung.
(4) Da die Schweißdrahttropfen nicht durch den Lichtbogen hindurchtreten, entstehen keine Spritzer, was zu einer ästhetisch ansprechenden Schweißnaht führt.
2. Nachteile
(1) Geringe Schweißnahtdurchdringung, niedrige Abschmelzleistung und relativ geringe Produktivität.
(2) Wolframelektroden haben eine begrenzte Stromtragfähigkeit. Zu hohe Ströme können zum Schmelzen und Verdampfen der Elektrode führen, wobei Mikropartikel in das Schmelzbad gelangen und Verunreinigungen (Wolfram-Einschlüsse) verursachen können.
(3) Inertgase (Argon, Stickstoff) sind relativ teuer, was im Vergleich zu anderen Lichtbogenschweißverfahren (z. B. manuelles Wechselstrom-Lichtbogenschweißen, Unterpulverschweißen, CO₂-Schutzgasschweißen) zu höheren Produktionskosten führt.
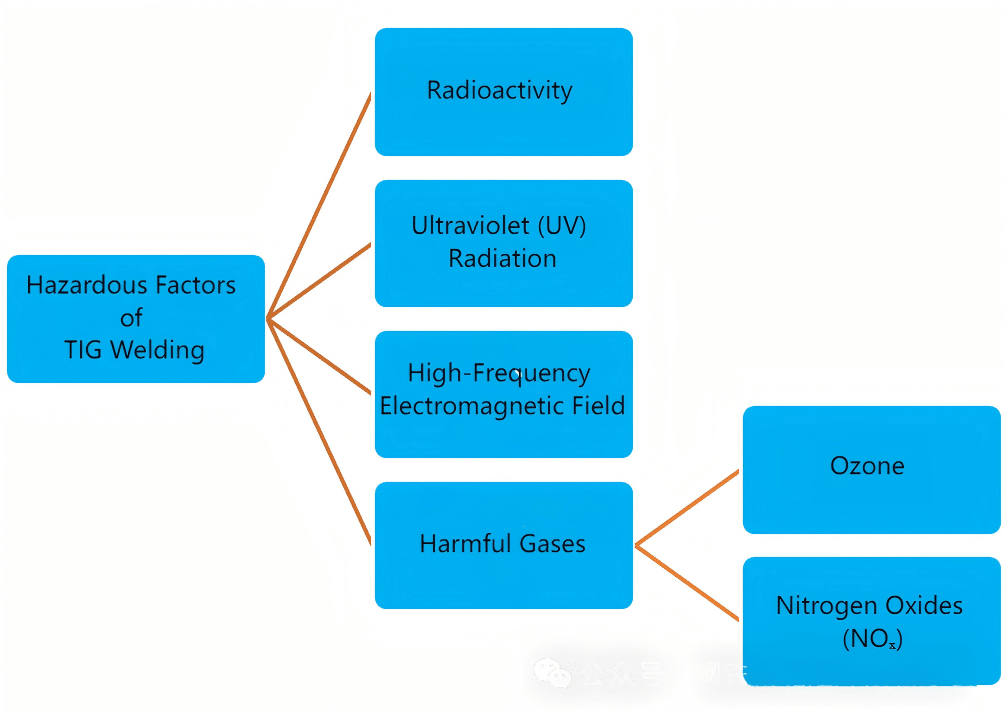
WIG-Schweißstromversorgung
| Komponente | Funktion | Technische Punkte |
| Wolframelektrode | Zündet und erhält den Lichtbogen aufrecht (Schmelzpunkt 3422℃, nicht verbrauchbar) | Cer-Wolfram (CeO₂) besitzt eine niedrige Austrittsarbeit, wodurch die Lichtbogenzündspannung um 20 % reduziert wird. |
| Argon-Abschirmsystem | Bildet eine Inertgasbarriere | Reinheit ≥99.99 %, Durchflussrate 8-15 l/min |
| Hochfrequenzoszillator | Zersetzt die Luft, um den Lichtbogen zu zünden (5-15 kV Hochfrequenz). | Ionisierungsabstand ≤ 3 mm; verhindert Beschädigung des Werkstücks durch Kontakt |
| Konstantstrom-Netzteil | Hält einen stabilen Strom aufrecht (Schwankung <±3%) | Gesteuert durch eine steil abfallende externe Kennlinie |
1 Netzteil
Um Stromschwankungen aufgrund von Lichtbogenlängenänderungen zu minimieren und zu eliminieren, benötigt das WIG-Schweißen ein Netzteil mit fallender externer Kennlinie. Die beim Wolfram-Inertgas-Schweißen verwendeten Stromarten sind: Gleichstrom mit negativer Elektrode (DCEN), Gleichstrom mit positiver Elektrode (DCEP) und Wechselstrom (AC). Gängige DC-WIG-Schweißgeräte sind beispielsweise die Modelle WS-250 und WS-400; AC-WIG-Schweißgeräte die Modelle WSJ-150 und WSJ-500; AC/DC-WIG-Schweißgeräte die Modelle WSE-150 und WSE-400. (W – Wolfram; S – Mehrzweck.)
DCEN bedeutet, dass das Werkstück an den Pluspol und die Wolframelektrode an den Minuspol angeschlossen wird. Die Wolframelektrode erzeugt weniger Wärme, überhitzt seltener und besitzt eine hohe thermionische Emissionsfähigkeit, was zu einem stabilen und konzentrierten Lichtbogen führt. Bei gleichem Elektrodendurchmesser kann ein höherer Strom verwendet werden. Das Werkstück absorbiert einen Großteil der Wärme, wodurch ein tiefes, schmales Schmelzbad mit hoher Produktivität und minimaler Werkstückschrumpfung und -verformung entsteht. DCEP funktioniert umgekehrt. Daher eignet sich DCEN für die meisten Metalle. Zum Schweißen von Aluminium, Magnesium, deren Legierungen und oxidationsanfälligen Kupferlegierungen (z. B. Aluminiumbronze) wird das Wechselstrom-WIG-Schweißen bevorzugt.
2. Kontrollbox
(1) Lichtbogenzünd- und Stabilisierungsvorrichtungen
- Kurzschlusszündung
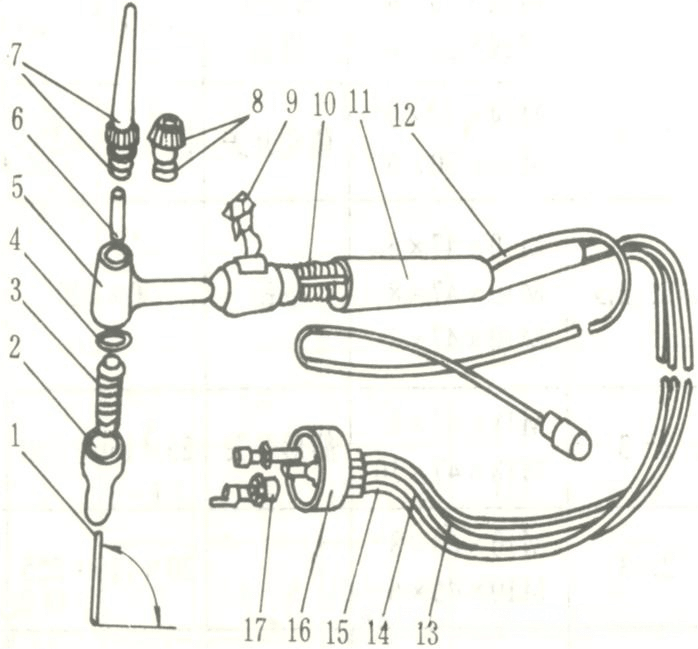
Die Wolframelektrode wird in einem nahezu senkrechten Winkel auf die Werkstückoberfläche gehalten. Nach dem Zünden wird die Elektrode schnell angehoben, um mit dem Schweißen zu beginnen. Durch den Kurzschlusskontakt entstehen hohe Ströme, die zu erheblichem Verschleiß der Wolframelektrode führen – diese Methode sollte daher nur sparsam angewendet werden.
- Hochfrequenzzündung
Das Verfahren nutzt eine von einem Hochfrequenzoszillator erzeugte Hochspannung, um den Spalt (ca. 3 mm) zwischen der Wolframelektrode und dem Werkstück für die Lichtbogenzündung zu durchbrechen. Es wird üblicherweise zur ersten Zündung des Lichtbogens eingesetzt. Hochfrequenzoszillatoren sind jedoch gesundheitsschädlich und dürfen nicht dauerhaft eingeschaltet bleiben.
- Hochspannungsimpulszündung
Durch Anlegen eines Hochspannungsimpulses zwischen Wolframelektrode und Werkstück wird das Gasmedium ionisiert und der Lichtbogen gezündet. Beim Schweißen können Hochspannungsimpulse sowohl den Lichtbogen zünden als auch stabilisieren. Nach der Lichtbogenzündung werden automatisch Stabilisierungsimpulse erzeugt, während die Zündimpulse aufhören. Daher ist die Hochspannungsimpulszündung ein bevorzugtes Verfahren.
(2) Schweißablaufsteuerungsgerät
Die Schweißsequenzvorrichtung muss folgende Anforderungen erfüllen:
Das Schutzgas sollte 1.5 bis 4 Sekunden vor dem Schweißen zugeführt werden, um die innere Luft zu verdrängen.
Die Gasabschaltung sollte nach dem Schweißen um 5 bis 15 Sekunden verzögert werden, um die noch abkühlende Wolframelektrode und das Schweißbad zu schützen;
Automatisches Ein-/Ausschalten der Lichtbogenzünd- und Stabilisierungsschaltungen;
Steuerung des Ein- und Ausschaltens der Stromversorgung;
Die Stromstärke wird vor Abschluss der Schweißung automatisch reduziert, um Kraterfehler zu beseitigen und Kraterrisse zu verhindern – dies ist besonders wichtig beim Umfangsschweißen und beim Schweißen wärmeempfindlicher Werkstoffe.
3. Schweißbrenner
Der Schweißbrenner dient dazu, die Wolframelektrode zu halten, den Schweißstrom zu leiten, Argon zuzuführen und das Schweißgerät zu starten/stoppen. Schweißbrenner werden nach Größe (klein, mittel, groß) und Kühlmethode (luft- oder wassergekühlt) klassifiziert. Wassergekühlte Schweißbrenner sind für Schweißströme über 100 A vorgeschrieben.
4. Gasversorgungssystem und Wasserkühlsystem
(1) Gasversorgungssystem
Besteht aus einer Argonflasche, einem Argon-Durchflussregler und einem elektromagnetischen Gasventil.
- Argonflasche: Außen grau lackiert, mit grüner Aufschrift „Argon“. Maximaler Druck: 15 MPa; Volumen: 40 l.
- Elektromagnetisches Gasventil: Steuert den Gasfluss ein/aus, geregelt durch ein Zeitverzögerungsrelais, um Vorspül- und Nachflussfunktionen zu ermöglichen.
- Argon-Durchflussregler: Reduziert und stabilisiert den Druck und passt die Argon-Durchflussrate an.
(2) Wasserkühlsystem
Die Wasserkühlung kühlt Schweißkabel, Brenner und Wolframelektrode. Bei Schweißströmen unter 100 A ist sie nicht erforderlich. Bei Strömen über 100 A ist sie zwingend notwendig und wird durch einen Wasserdruckschalter gesteuert, der sicherstellt, dass vor dem Start des Schweißgeräts Kühlwasser mit dem erforderlichen Druck zugeführt wird.
Grundlegendes Arbeitsprinzip
1. Betriebsdiagramm der Schweißmaschine

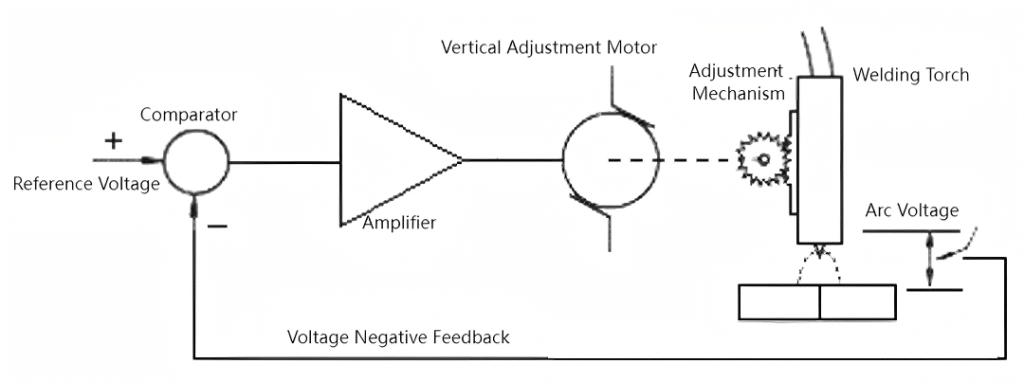
2. Automatische Bogenlängenverstellvorrichtung:
Zwischen Lichtbogenspannung und Lichtbogenlänge besteht ein guter linearer Zusammenhang. Die PID-Regelung mit Lichtbogenspannungsrückführung erreicht eine Genauigkeit von 0.3 V. Schweißbrenneroszillator:
Physikalischer Prozess des Lichtbogens
1. Lichtbogenzündung
Lichtbogenzündungsphase
Hochfrequente Impulse ionisieren Argon → Elektronenlawineneffekt → Bildung eines Plasmakanals (Widerstand <0.1Ω).
Hochfrequente Hochspannung oder Kontaktzündung führt zum Durchschlag von Argon (Durchschlagspannung ≈2000-5000 V) und zur Ionisierung neutraler Argonatome:
e⁻ + Ar → Ar⁺ + 2 e⁻
Bildung einer ersten Elektronenlawine (Townsend-Entladung).
Elektronen und Ionen bewegen sich unter dem Einfluss des elektrischen Feldes gerichtet und bilden so einen Strompfad. Die Lichtbogenspannung sinkt auf 10–20 V, um die Verbrennung aufrechtzuerhalten.
2. Kathodenbereich (Wolfram-Elektrodenspitze): Zentrum der Elektronenemission
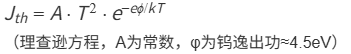
Thermionische Emission (dominanter Mechanismus):
Die Wolframelektrode wird durch Strom auf über 3000 K (>2700 °C) erhitzt, wodurch Elektronen thermische Energie aufnehmen und entweichen können. Die Stromdichte erreicht 10⁶–10⁷ A/m².
Feldemission:
Wenn die elektrische Feldstärke in der Nähe der Kathodenspitze 10⁹ V/m überschreitet, verstärkt der Quantentunnel-Effekt die Elektronenemission.
Kathodenspannungsabfall:
Auf der Kathodenoberfläche bildet sich ein Potentialabfall von etwa 3-15 V, der den Ionenbeschuss der Kathode beschleunigt und so die Elektronenemission aufrechterhält.
3. Lichtbogensäulenbereich: Hochtemperatur-Plasmaenergieübertragung
Kinetische Energie der Elektronen → Thermische Energie: Hochenergetische Elektronen kollidieren mit neutralen Atomen/Ionen und wandeln dabei kinetische Energie in thermische Energie um (primäre Methode der Wärmeerzeugung).
Strahlungswärmeübertragung: Hochtemperaturplasma strahlt ultraviolette und infrarote Strahlen ab.
Plasmaeigenschaften:
Ionisierungsgrad >70 %, Temperatur 6000-8000 K, intensive thermische Teilchenbewegung und kontinuierliche Stoßionisation:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
Energietransfermechanismus:
Effekt der Bogenverengung:
Durch elektromagnetische Einschnürungskräfte (F∝I²/r) und thermische Einschnürungen wird der Durchmesser der Lichtbogensäule auf nur 2-5 mm reduziert, bei einer Energiedichte von bis zu 10⁴-10⁵ W/cm².
4. Anodenbereich (Werkstückoberfläche): Energieabsorption und Schmelzbadbildung
Wärmeerzeugung durch Elektronenbeschuss:
Der Elektronenfluss trägt kinetische Energie (etwa 70 % der gesamten Lichtbogenenergie) und trifft auf die Anodenoberfläche, wo er in thermische Energie zur Bildung des Schmelzbades umgewandelt wird:

(Va ist der Anodenspannungsabfall ≈0-2V, φ ist die Austrittsarbeit des Materials, VT ist die thermische kinetische Energie der Elektronen)
Anodenstelle:
Am konzentrierten Elektronenaufprallpunkt bildet sich eine Hochtemperaturzone (etwas niedriger als die Temperatur der Lichtbogensäule), in der das Grundmaterial lokal aufgeschmolzen wird, um das Schmelzbad zu erzeugen.
Kinetische Energie der Elektronen → Thermische Energie: Hochenergetische Elektronen kollidieren mit neutralen Atomen/Ionen und wandeln dabei kinetische Energie in thermische Energie um (primäre Methode der Wärmeerzeugung).
Strahlungswärmeübertragung: Hochtemperaturplasma strahlt ultraviolette und infrarote Strahlen ab.
Plasmaeigenschaften:
Ionisierungsgrad >70 %, Temperatur 6000-8000 K, intensive thermische Teilchenbewegung und kontinuierliche Stoßionisation:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (Dynamisches Gleichgewicht) e + A r ⇌ A r + 2 e (Dynamisches Gleichgewicht)
Energietransfermechanismus:
Durch elektromagnetische Einschnürungskräfte (F∝I²/r) und thermische Einschnürungen wird der Durchmesser der Lichtbogensäule auf nur 2-5 mm reduziert, bei einer Energiedichte von bis zu 10⁴-10⁵ W/cm².
Vergleich der WIG-Schweißverfahren
| Model | Schweißstromart | Anwendbare Materialien | Vorteile |
| DC-Elektrode negativ (DCEN) | DCEN (Wolframelektrode negativ) | Edelstahl/Kohlenstoffstahl/Kupferlegierungen | Tiefer Schweißdurchdringungsgrad, geringe Erwärmung der Wolframelektrode (70 % Wärme auf dem Werkstück) |
| Gleichstromelektrode positiv (DCEP) | DCEP (Wolframelektrode positiv) | Aluminium-Magnesium-Legierungen (Entfernung der Oxidschicht) | Kathodische Reinigungswirkung, jedoch starke Überhitzung der Wolframelektrode |
| Wechselstrom (AC) | AC | Aluminium/Magnesium-Legierungen (ausgewogene Erwärmung) | Vereint die Vorteile von DCEN/DCEP; erfordert eine Lichtbogenstabilisierungsschaltung |
Kathodischer Reinigungseffekt:
Während der DCEP-Phase oder der negativen Halbperiode der Wechselstrombehandlung bombardieren positive Ionen die Oxidschichten (z. B. Al₂O₃) auf der Werkstückoberfläche und zerstören sie, wodurch diese entfernt werden.
Wichtige Prozesskontrollpunkte beim WIG-Schweißen
1. Herstellung der Wolframelektrode
- Dünne Bleche (1-3 mm): 30° Kegelwinkel → konzentrierter Bogen.
- Dicke Bleche (>6 mm): 60-90° Kegelwinkel → diffuser Lichtbogen.
Spitzenwinkel:
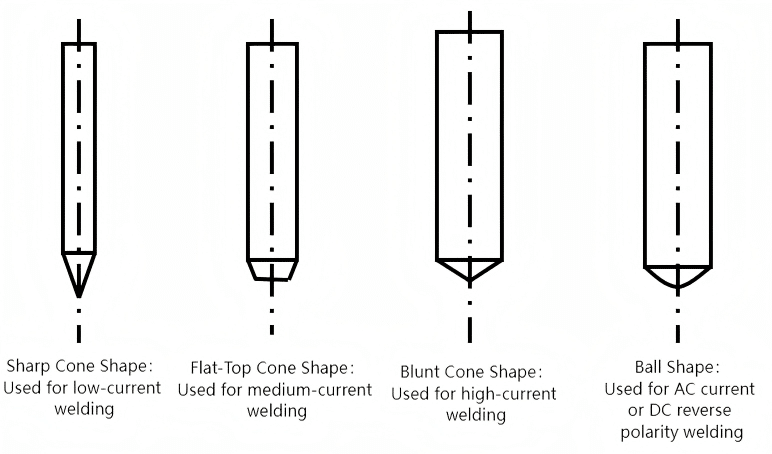
Schleifanforderung: Parallel zur Elektrodenachse (radiale Rillen verursachen Lichtbogenabweichungen).
2. Verbesserte Gasabschirmung
- Gaslinse: Ein mehrlagiges Edelstahlgewebe im Inneren des Brenners laminiert den Gasstrom (reduziert Turbulenzen um 50 %).
- Nachlaufende Schutzgasabdeckung: Beim Schweißen von Titanlegierungen wird eine verlängerte Schutzgasabdeckung hinzugefügt, um die Hochtemperaturbereiche (>400℃) am Schweißnahtende abzudecken.
3. Steuerung der Wärmezufuhr:
Frequenz 1-100Hz → reduziert den Wärmeeintrag um 30% und die Verformung um 60%.
4. Schweißtechniken: Rechts- vs. Linksschweißen
- Rechtsschweißen: Geeignet für dicke Werkstücke. Der Brenner bewegt sich von links nach rechts, wobei der Lichtbogen auf den Schweißbereich gerichtet ist. Dies erleichtert die Argonabschirmung der Schweißoberfläche vor Hochtemperaturoxidation.
- Linksschweißen: Geeignet für dünne Werkstücke. Der Brenner bewegt sich von rechts nach links, wobei der Lichtbogen zur Vorwärmung auf den noch nicht verschweißten Bereich gerichtet ist. Dies ermöglicht eine einfache Beobachtung und Kontrolle der Schmelzbadtemperatur, was zu einer guten Schweißnahtbildung und einfacher Handhabung führt. Linksschweißen wird im Allgemeinen bevorzugt.
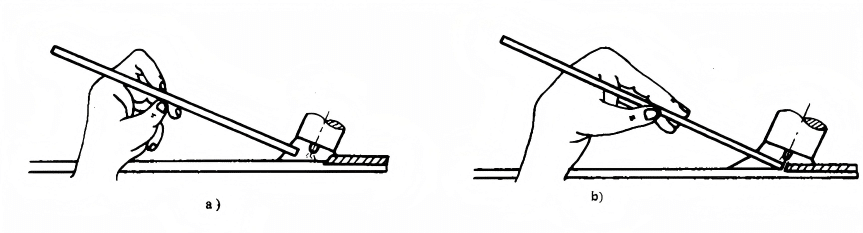
5. Methoden zur Drahtzufuhr beim Schweißen
Methode 1: Halten Sie den Draht mit Daumen und Zeigefinger der linken Hand und stützen Sie ihn mit Mittelfinger und dem sogenannten „Tigermaul“ für eine einfachere Handhabung. Um den Draht zuzuführen, strecken Sie Daumen und Zeigefinger (siehe Abbildung b) und führen Sie den Draht gleichmäßig in die Schweißnaht ein. Biegen Sie die Finger anschließend schnell, um den Griff neu zu positionieren (siehe Abbildung a). Wiederholen Sie den Vorgang, bis die Schweißnaht vollständig gefüllt ist.
Methode 2: Halten Sie den Draht mit Daumen, Zeigefinger und Mittelfinger der linken Hand zum Vorschub, während Sie mit Ring- und kleinem Finger die Richtung steuern. Führen Sie durch Arm- und Handgelenksbewegungen geschmolzene Tropfen an der Drahtspitze in das Schmelzbad. Diese Methode wird häufig beim Schweißen in allen Positionen angewendet.
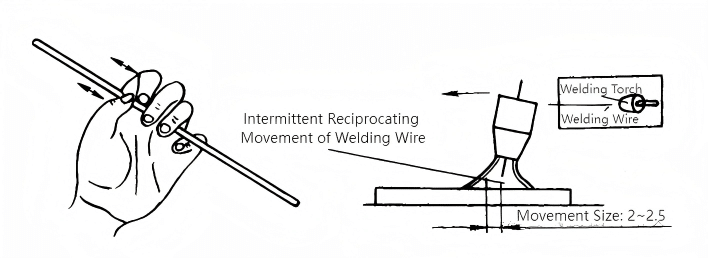
6. Schutzgase für das WIG-Schweißen
Argon (Ar):
- Einatomiges Gas, farb- und geruchlos, 25 % schwerer als Luft – ermöglicht eine bessere Abschirmung.
- Macht etwa 1 % der Luft aus und ist kostengünstig.
- Reinheitsanforderung für das Schweißgut: 99.9~999%.
- Inert: Löst sich nicht auf und reagiert nicht, wodurch das Ausbrennen von Legierungselementen in der Schweißnaht verhindert wird (außer durch Verdampfung).
- Niedrige Wärmeleitfähigkeit, ausgezeichnete Verbrennungsstabilität (Spannungsbereich: 8-15V).
Helium (He):
- Macht 0.0005 % der Luft aus, ist leichter als Luft – hat daher eine geringe Abschirmwirkung.
- Hohe Wärmeleitfähigkeit, hohe Lichtbogentemperatur.
- Teuer.
- He+Ar: Wird zum Schweißen dicker Bleche, Metalle mit hoher Wärmeleitfähigkeit und hohem Schmelzpunkt verwendet (Doppelschicht-Schutzgas).
Argon-Helium (Ar+He):
- Die Zugabe von Helium zu Argon erhöht die Lichtbogenleistung und die Temperatur.
Argon-Sauerstoff (Ar+O₂):
- Verbessert die Fließfähigkeit des Metalls und die Lichtbogenstabilität. Sauerstoffarme Gemische für das Schweißen von Edelstahl; sauerstoffreiche Gemische für das Schweißen von Kohlenstoffstahl.
Argon-Wasserstoff (Ar+H₂):
- Ein H₂-Gehalt von 2–5 % sorgt für glatte Schweißnähte, verhindert Oberflächenoxidation, erhöht die Lichtbogentemperatur und verbessert die Effizienz. Geeignet zum Schweißen von Edelstahl, Nickelbasislegierungen und Nickel-Kupfer-Legierungen.
Argon-Stickstoff (Ar+N₂):
Wird zum Schweißen von Kupferlegierungen verwendet. 2.5 % N₂ eignet sich zum Schweißen von Duplex-Edelstahl, um das Phasengleichgewicht aufrechtzuerhalten.
Typische Fehler und Gegenmaßnahmen beim WIG-Schweißen
| Fehlertyp | Ursachen | Lösungen |
| Verunreinigungen der Wolframelektrode | Kontakt mit dem Schweißbad oder dem Schweißdraht | Verlängern Sie den Lichtbogen (>3 mm) und ersetzen Sie die Wolframelektrode. |
| Porosität | Unzureichender Argonfluss/Lufteintritt | Gasleitungsdichtungen prüfen, Durchflussrate um 20 % erhöhen |
| Wolframeinschluss | Übermäßiger Stromfluss oder Schmelzen der Wolframelektrode | Verwenden Sie eine dickere Wolframelektrode und reduzieren Sie den Strom um 10-15 %. |
Wichtige Punkte beim WIG-Schweißen
- Elektrodenvorbereitung: Die Wolfram-Elektrodenspitze muss auf einen bestimmten Winkel (z. B. 20°-Verjüngung) geschliffen werden, um eine optimale Lichtbogenkonzentration zu gewährleisten.
- Düsen-Werkstück-Abstand: Ein zu großer Abstand verschlechtert die Schutzgasabdeckung, während ein zu geringer Abstand die Sicht behindert und die Gefahr eines Kurzschlusses zwischen Wolframelektrode und Schmelzbad (mit der Folge von Wolfram-Einschlüssen) birgt. Der optimale Abstand zwischen Düsenspitze und Werkstück beträgt 8–14 mm.
- Gasvorspülung/Gasnachspülung: Zum Schutz von Hochtemperaturmetallen wird 0.5 bis 1 Sekunde vor der Zündung Schutzgas zugeführt und die Abschaltung um 2 bis 5 Sekunden nach dem Erlöschen des Lichtbogens verzögert.
- Drahtvorschubtechnik: Den Draht in einem Winkel von 15° bis 20° in die Vorderkante des Schmelzbades einführen und dabei den Kontakt mit der Wolframelektrode vermeiden (um Verunreinigungen zu verhindern).
- Lichtbogenspannung: Beim WIG-Schweißen werden typischerweise kurze Lichtbögen verwendet – eine Lichtbogenlänge von weniger als dem 1.5-fachen des Elektrodendurchmessers liefert die besten Ergebnisse.
Typische Anwendungsszenarien des WIG-Schweißens
- Luft- und Raumfahrt: Schweißen von Triebwerkskomponenten aus Titanlegierung und Gehäusen aus Aluminiumlegierung (erfordert 100% zerstörungsfreie Prüfung).
- Chemische Rohrleitungen: Dichtschweißen von Rohren aus Edelstahl/Nickelbasislegierungen (hohe Anforderungen an die Korrosionsbeständigkeit).
- Präzisionsfertigung: Schweißen von dünnen Blechen (0.5 mm ultradünner Edelstahl) und Kernreaktor-Brennstofftanks (Null-Fehler-Anforderung).
Zusammenfassung des WIG-Schweißens
Das WIG-Schweißen ermöglicht präzises Schweißen durch den Einsatz von Wolfram-Elektroden mit hohem Schmelzpunkt für die Wärmeübertragung im Lichtbogen und Argon-Schutzgas zur Isolation von der Atmosphäre. Zu den Kerntechnologien gehören:
- Hochfrequente, berührungslose Lichtbogenzündung zur Vermeidung von Verunreinigungen;
- DCEN/AC-Modi, angepasst an verschiedene Materialien;
- Pulstechnologie für präzise Wärmezufuhrsteuerung.
Es eignet sich für Anwendungsbereiche, die eine extrem hohe Schweißnahtqualität erfordern, wie beispielsweise Rohrleitungen in der Luft- und Raumfahrt sowie Dichtungen in Kernkraftwerken.