- 1. Soldadura por arco y soldadura por arco sumergido: Descripción general de los principios del proceso.
- 2. Soldadura por arco vs. soldadura por arco sumergido (SAW): comparación de 10 parámetros clave
- 3. Análisis en profundidad del rendimiento de la soldadura: ventajas y control de riesgos.
- 4. Escenarios de aplicación en la industria: ¿Qué proceso elegir?
- 5. Inspección de soldaduras: Normas internacionales y sistema de control de LONGMA
- 6. Decisión de selección: 5 preguntas para orientar rápidamente el proceso correcto.
- 7. Preguntas frecuentes: Preguntas comunes sobre adquisiciones
- 8. Acerca de LONGMA: Proveedor profesional de tuberías de acero soldadas por arco y SAW.
Campos de aplicación: Petróleo y gas · Recipientes a presión · Procesamiento químico · Ingeniería energética · Ingeniería offshore · Ingeniería estructural
En industrias como la del petróleo y el gas, los recipientes a presión, la química, la energética y la de ingeniería marina, la calidad de la soldadura determina directamente la seguridad, la durabilidad y los costes operativos de las tuberías de acero. La soldadura por arco y la soldadura por arco sumergido (SAW) son las dos tecnologías de soldadura más utilizadas en la fabricación de tuberías de acero. La primera destaca por su flexibilidad, mientras que la segunda se ha convertido en el proceso principal para la producción de tuberías de acero de gran diámetro y alta presión gracias a su alto nivel de automatización y a la calidad constante de la soldadura.
Este artículo proporciona una referencia técnica completa que abarca los principios del proceso, comparaciones de rendimiento, análisis de 4 subprocesos clave, riesgos de calidad de la soldadura, estándares de inspección NDT y toma de decisiones de selección, lo que ayuda a los gerentes de compras e ingenieros a mitigar los riesgos de selección y tomar decisiones de compra bien fundamentadas.
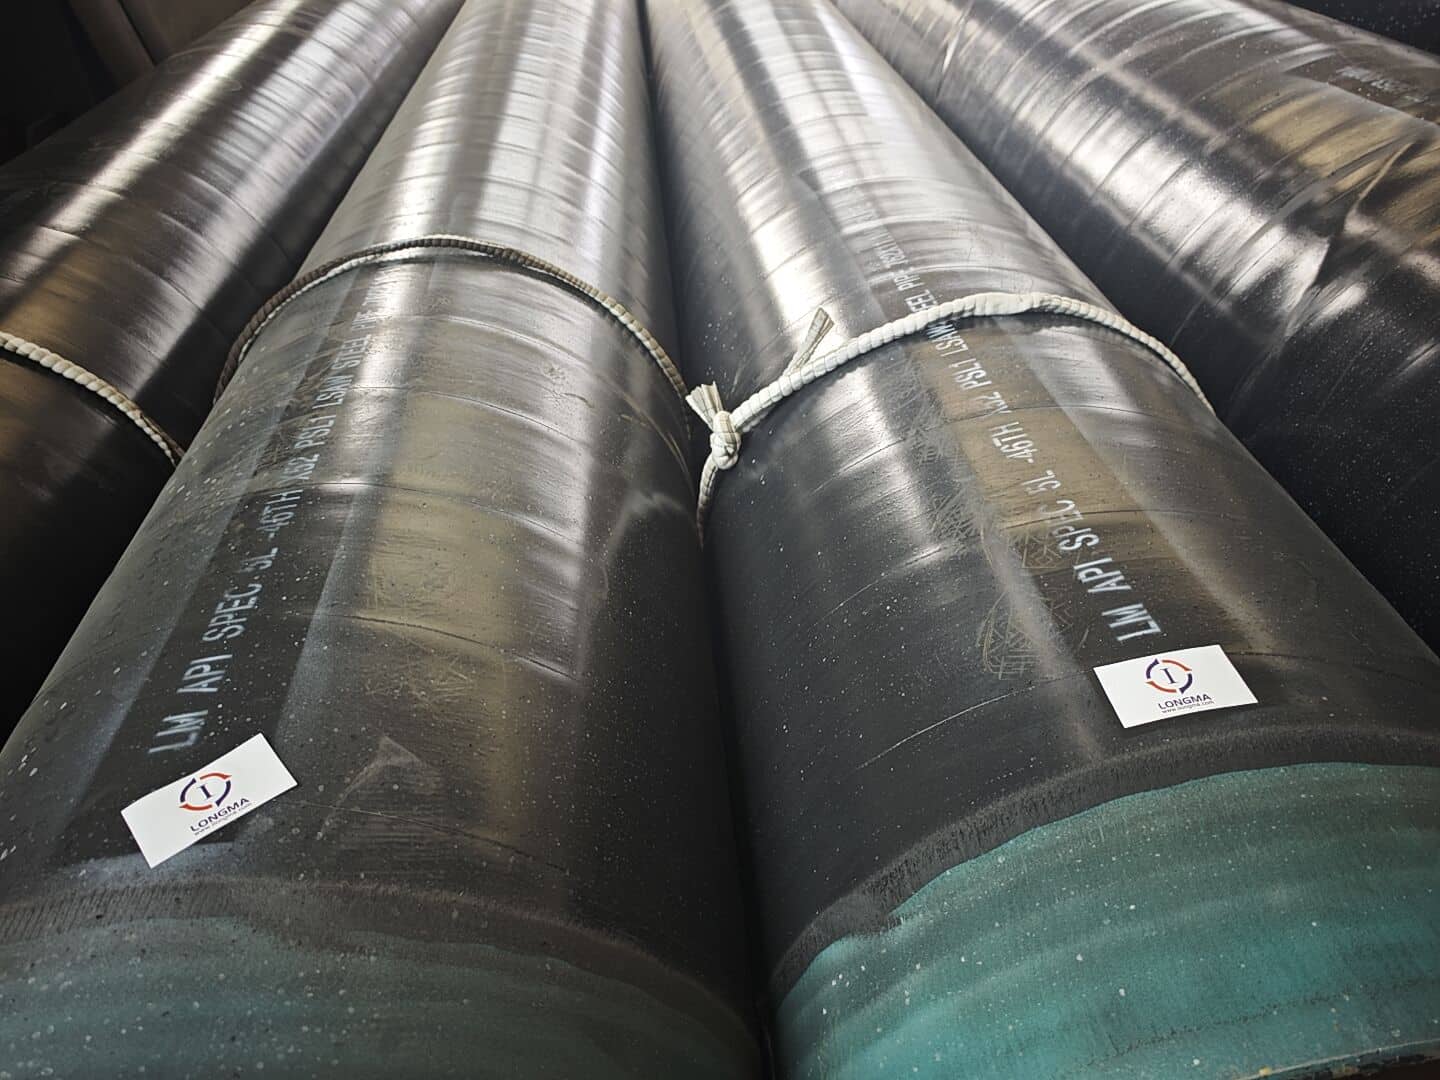
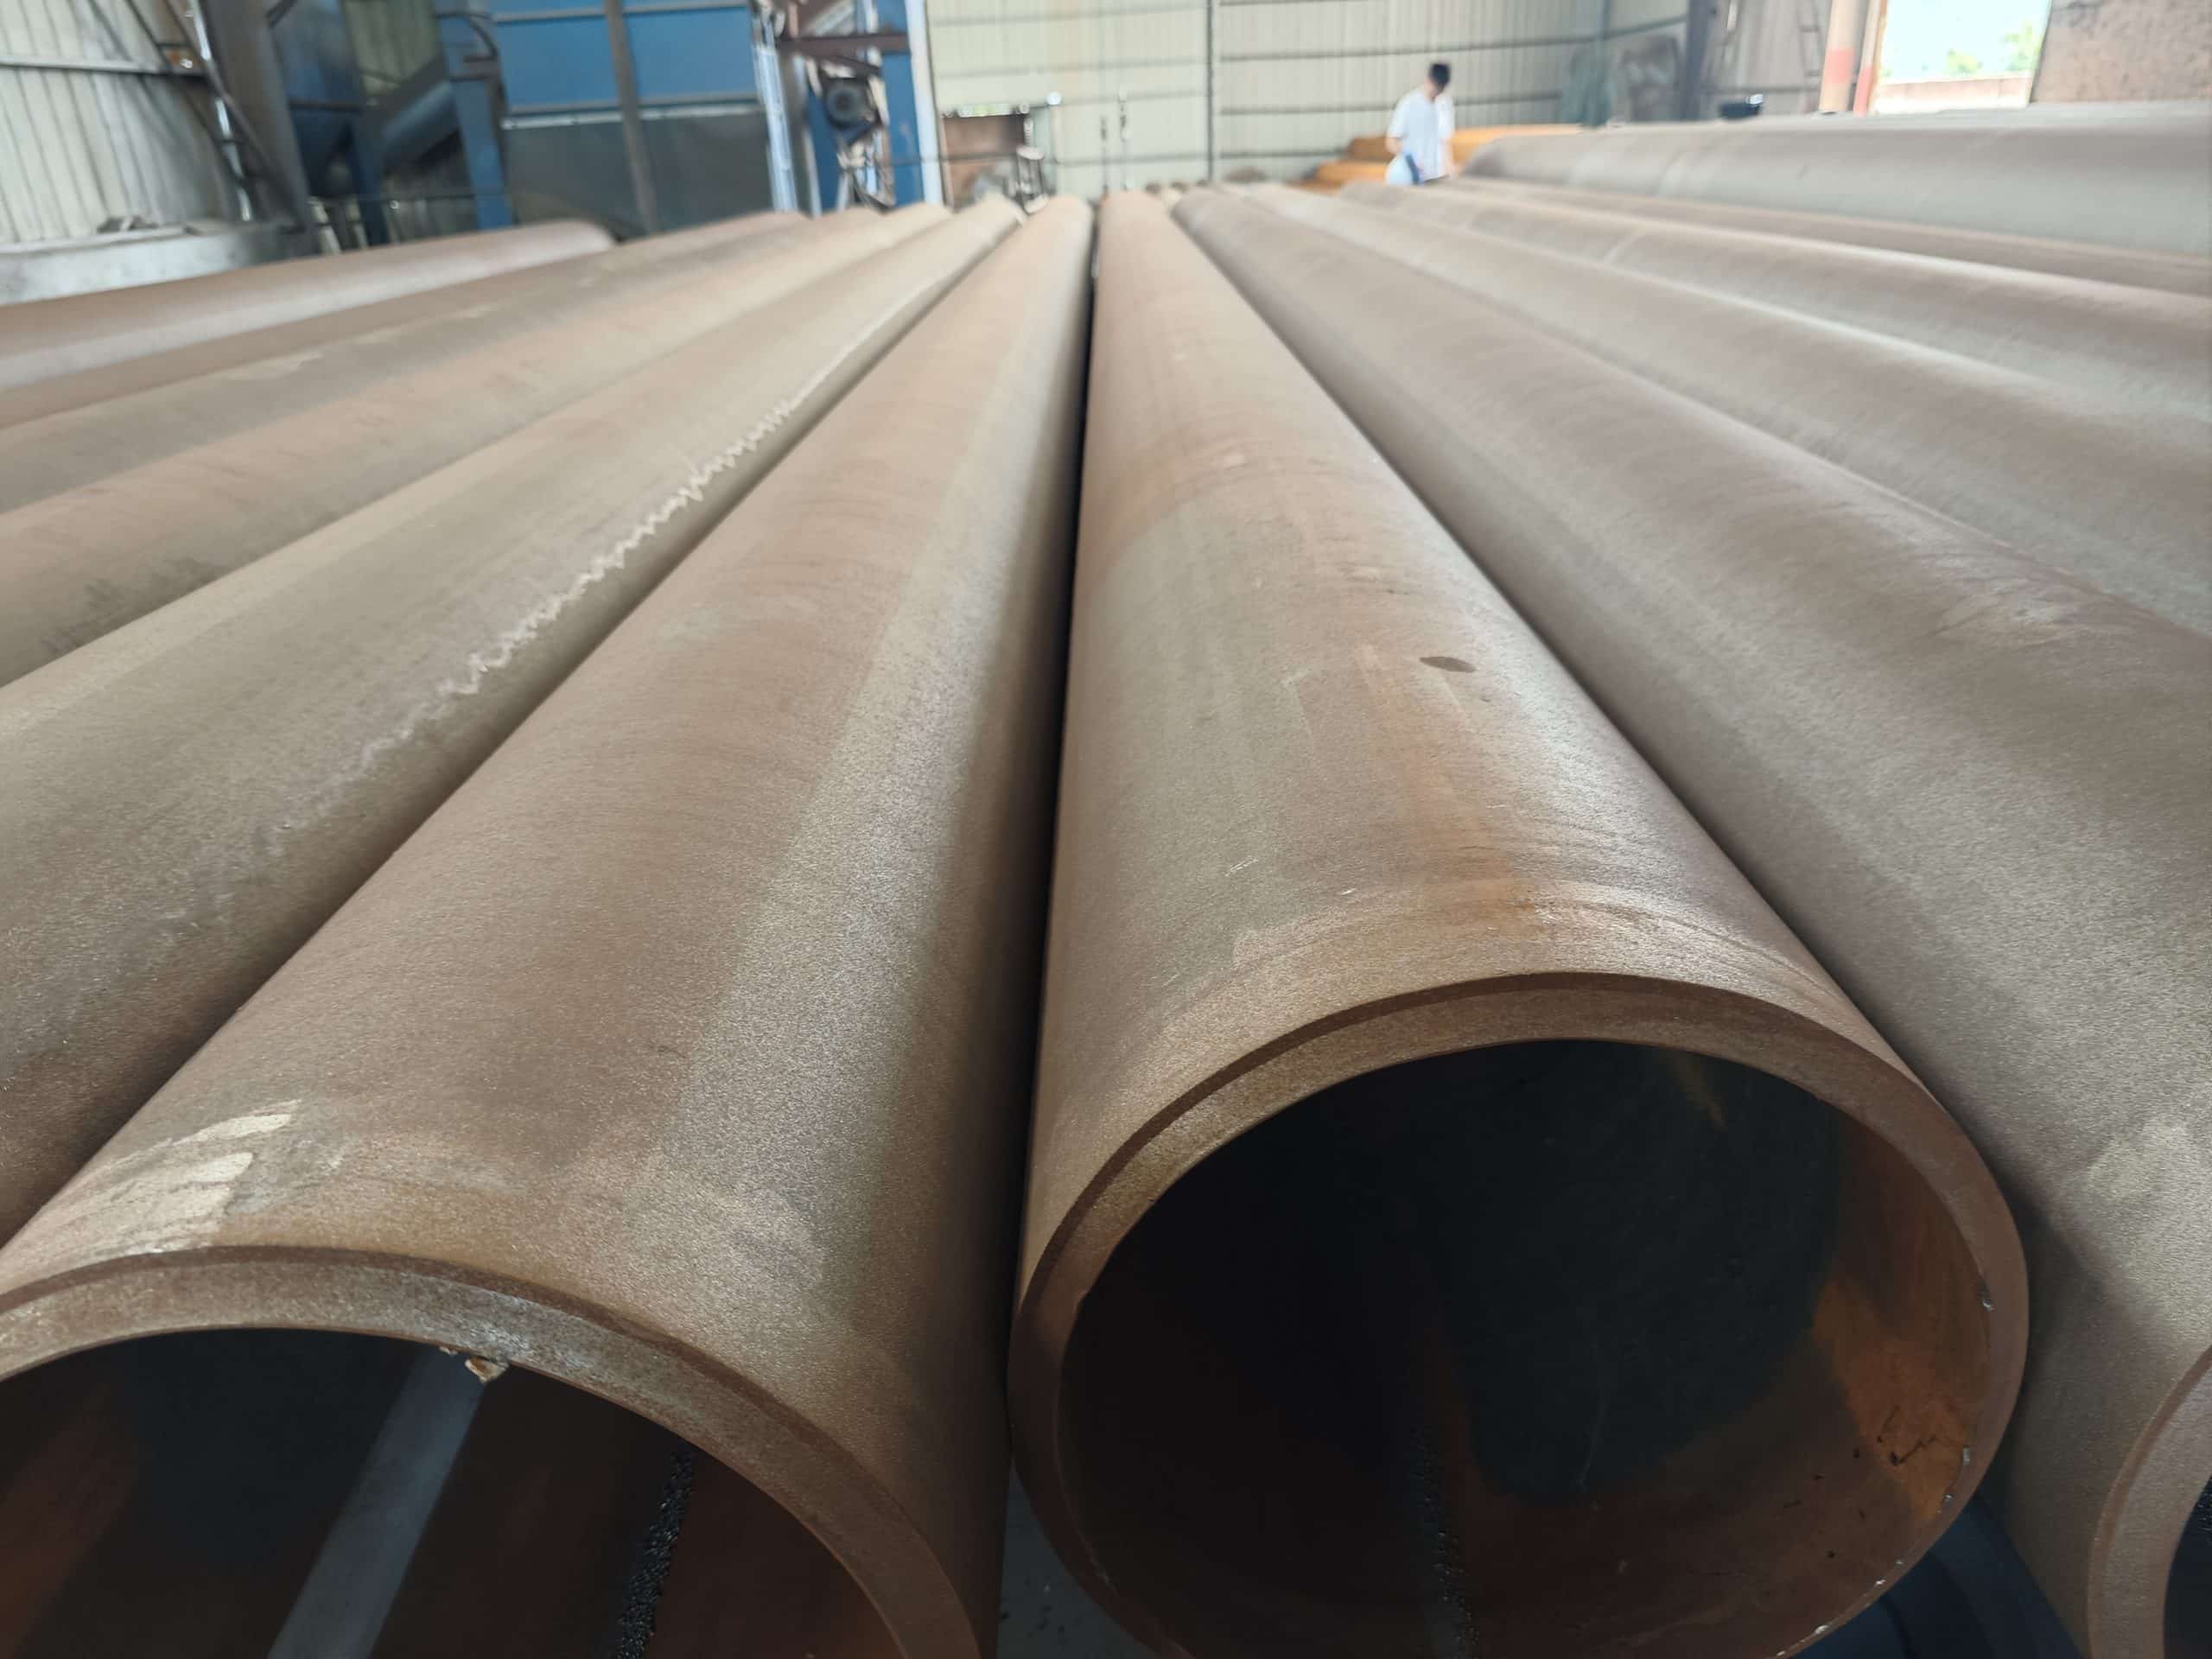
Soldadura por arco y soldadura por arco sumergido: Descripción general de los principios del proceso.
1.1 Soldadura por arco y sus 4 subprocesos principales
La soldadura por arco utiliza el calor intenso generado por un arco eléctrico para fundir el metal base y el material de aporte, formando una unión permanente. Según los métodos de ejecución específicos, se divide principalmente en las siguientes 4 categorías:
| Subproceso | Nombre completo | Características | Aplicaciones principales |
| SMAW | Soldadura por arco metálico protegido (electrodo) | Equipo sencillo, máxima flexibilidad, muy dependiente de la habilidad del soldador. | Soldadura in situ, mantenimiento, fabricación de bajo volumen. |
| GMAW | Soldadura por arco metálico con gas (MIG/MAG) | Mayor eficiencia, baja salpicadura, apto para la semiautomatización. | Estructuras de acero, tanques de almacenamiento, instalación de tuberías |
| GTAW | Soldadura por arco de tungsteno con gas (TIG) | Máxima calidad de soldadura, velocidad de soldadura lenta, mayor coste. | Tubos de precisión de acero inoxidable, sistemas de alta limpieza |
| FCAW | Soldadura por arco con núcleo fundente | Soldadura de alta eficiencia en todas las posiciones, apta para placas gruesas. | Estructuras de acero pesado, construcción naval, puentes |
1.2 Soldadura por arco sumergido (SAW) y diferencias entre LSAW y SSAW
La soldadura por arco sumergido se realiza bajo una capa protectora de fundente granular. El arco es invisible, el aporte de calor es uniforme y la calidad de la soldadura es constante, lo que la convierte en el proceso preferido para la producción industrial de tuberías de acero de gran diámetro.
| Tipo | Forma de costura de soldadura | Ventajas principales | Escenarios Aplicables |
| LSAW | Costura longitudinal | Alta precisión dimensional, espesor de pared uniforme, longitud de soldadura corta. | Tuberías de alta presión, API 5L X65/X70, GNL |
| SSAW | Costura en espiral | Fabricación flexible, producción de múltiples diámetros a partir del mismo ancho de placa. | Tuberías estructurales de gran diámetro para el transporte de agua sin alta presión. |
Normas típicas aplicables: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
Soldadura por arco vs. soldadura por arco sumergido (SAW): comparación de 10 parámetros clave
La siguiente tabla comparativa abarca las 10 dimensiones más importantes para la toma de decisiones en materia de adquisiciones, diseñada para la evaluación de proveedores y la selección de proyectos:
| Elemento de comparación | Soldadura por arco | Soldadura por arco sumergido (SAW) | Punto de enfoque de adquisiciones |
| Método de soldadura | Arco abierto, manual o semiautomático. | Cubierto por flujo, totalmente automático | SAW ofrece mayor consistencia |
| Nivel de automatización | Manual / Semiautomático | Completamente automático | La calidad del lote SAW es más estable. |
| Velocidad de soldadura | Moderado | Alto | SAW ofrece una mayor eficiencia de entrega. |
| Nivel de salpicaduras | Presencia de salpicaduras, requiere tratamiento posterior. | Prácticamente sin salpicaduras | El proceso SAW produce una superficie más limpia. |
| Consistencia de soldadura | Significativamente afectado por la habilidad del soldador. | Estable y consistente | Prefiero SAW para la producción en masa. |
| Espesor de pared aplicable | Principalmente platos delgados a medianos | Platos de grosor medio a extragrueso | Seleccione SAW para tuberías de alta presión de paredes gruesas. |
| Diámetro de tubería aplicable | Flexible, todos los diámetros | Ideal para diámetros medianos a grandes. | LSAW es la opción preferida para diámetros grandes. |
| Propiedades mecánicas | Bien, depende del nivel de habilidad del soldador. | Parámetros superiores y controlables | Seleccione SAW para condiciones críticas de alta presión. |
| Costo de producción | Bajo costo de equipo | Alta inversión inicial en equipos | SAW ofrece un mejor coste total para compras al por mayor. |
| Capacidad de producción en masa | Suficientemente bueno | Excelente | SAW es más adecuado para proyectos a gran escala. |
Análisis en profundidad del rendimiento de la soldadura: ventajas y control de riesgos.
3.1 Uniones soldadas por arco: Ventajas y riesgos comunes
La soldadura por arco es una técnica madura y adaptable, lo que la convierte en la mejor opción para instalaciones en campo y estructuras complejas. Sin embargo, las fluctuaciones de calidad causadas por la operación manual representan su mayor desafío:
| Dimensión de calidad | La Ventaja | Riesgo común | Medida preventiva |
| Flexibilidad de soldadura | Soldadura en todas las posiciones, adaptable a uniones complejas. | - | Seleccione el subproceso apropiado (GTAW para obtener la máxima precisión). |
| Dependencia del soldador | - | Gran impacto de la habilidad del soldador en la consistencia. | Ejecutar rigurosamente los procedimientos de trabajo (WPS), los registros de calificación de procedimientos (PQR) y las evaluaciones de calificación de soldadores. |
| Riesgo de porosidad | - | La porosidad tiende a aparecer si el blindaje es inadecuado. | Verifique la pureza del gas de protección y las condiciones de almacenamiento de los electrodos. |
| Riesgo de agrietamiento | - | Ocurre cuando la velocidad de enfriamiento es demasiado rápida. | Controlar las temperaturas de precalentamiento y entre pasadas. |
| Salpicar | - | Las salpicaduras excesivas aumentan la carga de trabajo posterior al tratamiento. | Optimizar los parámetros FCAW/GMAW |
| Potencial de automatización | GMAW/FCAW puede lograr la semiautomatización | - | Mejorar la repetibilidad y la precisión |
3.2 Uniones soldadas mediante SAW: Ventajas y riesgos comunes
La soldadura por arco sumergido (SAW) ofrece un rendimiento excepcional en la producción industrial en masa, pero la automatización total no significa riesgo cero. La cualificación previa a la soldadura y la monitorización de parámetros en tiempo real siguen siendo indispensables:
| Dimensión de calidad | La Ventaja | Riesgo común | Medida preventiva |
| Formación de soldadura | Refuerzo uniforme, constante y controlado | - | Calibre periódicamente los rodillos de encolado y los sensores de seguimiento de costuras. |
| Profundidad de penetración | Penetración profunda, alta resistencia de la unión | - | Aplicar estrictamente los parámetros especificados en WPS. |
| Propiedades mecánicas | Excelente resistencia al impacto, apto para bajas temperaturas. | - | Gestionar la trazabilidad de los lotes de material de soldadura. |
| Riesgo de porosidad | Protección contra el flujo, tasa de porosidad extremadamente baja | El flujo húmedo puede causar porosidad. | Aplicar la gestión del secado y almacenamiento del fundente |
| Riesgo de inclusión de escoria | Bajo riesgo en soldadura de una sola pasada | Eliminación incompleta de escoria en soldadura multipaso | Realizar inspecciones rigurosas de limpieza de escoria entre pasadas. |
| Riesgo de agrietamiento | - | El agrietamiento en caliente ocurre si los parámetros son inadecuados. | Verifique la temperatura de precalentamiento y el valor de equivalente de carbono (CE). |
⚠️ Nota crítica sobre adquisiciones
Al adquirir tuberías de acero SAW, no se fíe únicamente del Certificado de Prueba de Fábrica (MTC). Debe exigir simultáneamente los documentos de calificación del procedimiento de soldadura WPS/PQR y los informes de inspección NDT; los tres documentos son esenciales.
Escenarios de aplicación en la industria: ¿Qué proceso elegir?
No existe una superioridad absoluta entre la soldadura por arco y la soldadura por arco sumergido; la clave reside en adaptar el proceso a los requisitos específicos del proyecto:
| Escenario de aplicación | Proceso recomendado | Fundamento fundamental |
| Trabajos de estructuras de acero | Soldadura por arco (SMAW/GMAW) | Alta flexibilidad, equipos sencillos, alta eficiencia en la construcción sobre el terreno. |
| Instalación de tuberías en el sitio | Soldadura por arco (GTAW/SMAW) | Operaciones de campo sin restricciones de espacio, capacidad de soldadura en todas las posiciones. |
| Tubos de precisión de acero inoxidable | Soldadura por arco (GTAW) | La soldadura TIG ofrece la máxima calidad de soldadura, adecuada para requisitos de alta limpieza. |
| Reparación de tanques de almacenamiento/equipos | Soldadura por arco (SMAW/FCAW) | Escenarios de reparación en los que el equipo SAW no es adecuado para su uso en campo. |
| Líneas de transmisión de petróleo y gas | Sierra de cinta (LSAW) | API 5L PSL2, alta presión; la fiabilidad de la soldadura LSAW es inigualable. |
| Tubos de caldera/vapor de alta presión | Sierra de cinta (LSAW) | ASTM A671/A672, pared gruesa, gran diámetro; SAW es obligatorio |
| Ingeniería criogénica/GNL | Sierra de cinta (LSAW) | Requisitos estrictos de resistencia al impacto a bajas temperaturas; la resistencia a la soldadura por arco sumergido es más fiable. |
| Plataformas marinas / Oleoductos submarinos | Sierra de cinta (LSAW) | Doble desafío: alta presión y corrosión; SAW ofrece mayor durabilidad a largo plazo. |
| Ingeniería nuclear / ingeniería especial | SAW + Ensayos No Destructivos Estrictos | Máximo nivel de seguridad, inspección 100% no destructiva, máxima trazabilidad de la soldadura. |
| Diámetros ultragrandes (OD > 600 mm) | Sierra (LSAW/SSAW) | La soldadura por arco no puede lograr la producción en masa industrial en este rango de diámetros. |
Inspección de soldaduras: Normas internacionales y sistema de control de LONGMA
5.1 Métodos primarios de inspección no destructiva y normas aplicables
| Método de inspección | Propósito | Normas primarias | Proceso aplicable |
| Pruebas visuales (VT) | Perfil de la superficie de soldadura, defectos geométricos | ISO 17637 / ASTM A530 | Soldadura por arco + soldadura por arco sumergido |
| Pruebas ultrasónicas (UT) | Grietas internas, falta de fusión, laminación | ASTM E213 / ISO 10893-10 | Soldadura por arco + soldadura por arco sumergido |
| Pruebas radiográficas (RT) | Registros de imágenes de porosidad, escoria, penetración incompleta | ASTM E94 / ISO 10893-7 | Utilizado principalmente para SAW |
| Prueba de corrientes de Foucault (ECT) | Grietas superficiales y subsuperficiales | ASTM E309 / ISO 10893-2 | Principalmente para ERW en línea |
| Prueba hidrostática | Verificación de la estanqueidad y la capacidad de soportar presión. | ASTM A999 / API 5L | Soldadura por arco + soldadura por arco sumergido |
| Prueba de tracción | Verifica la resistencia y el alargamiento de la soldadura. | ASTM A370 | Soldadura por arco + soldadura por arco sumergido |
| Prueba de curvatura | Verifica la capacidad de deformación plástica de la soldadura. | ASTM A370 | Soldadura por arco + soldadura por arco sumergido |
| Charpy V-Notch (CVN) | Verificación de la tenacidad a bajas temperaturas | ASTM A370 / API 5L PSL2 | Principalmente para tuberías de alta presión SAW. |
💡 Consejo profesional
API 5LPSL2 Las normas ASTM A672 imponen requisitos obligatorios para los índices de cobertura de los ensayos no destructivos (END), las temperaturas de los ensayos de impacto y los límites del equivalente de carbono (EC). Especificar únicamente el nombre de la norma sin indicar el nivel del producto durante la adquisición puede resultar en requisitos de ensayo inferiores a las necesidades reales del proyecto.
5.2 Control de calidad integral del proceso en el laboratorio interno de LONGMA
La calidad de las tuberías de acero soldadas debe verificarse mediante datos, no solo por reputación. El laboratorio interno de LONGMA abarca cada etapa crítica, desde la entrada de la materia prima hasta el envío del producto terminado:
| Etapa de inspección | Artículos de prueba | Objetivo del control de calidad |
| Recepción de materia prima | Composición química (espectro OES) / PMI / Propiedades mecánicas / Análisis metalográfico | Verificar el grado del acero, el equivalente de carbono y la soldabilidad. |
| Proceso de soldadura en línea | Corriente / Voltaje / Velocidad / Aporte de calor / Calidad del fundente / Perfil de soldadura | Monitorización de parámetros en tiempo real para garantizar el cumplimiento total de cada cordón de soldadura. |
| Pruebas de productos terminados | Ensayo hidrostático / UT / RT / ECT / Tracción / Flexión / Impacto / Dimensiones | Validación exhaustiva de la calidad de la soldadura terminada y del cuerpo de la tubería. |
| Documentación y Trazabilidad | EN 10204 3.1 Informes MTC / NDT / Registros hidrostáticos / WPS / PQR | Admite la aceptación por parte de terceros, las auditorías de proyectos y el despacho de aduanas de exportación. |
LONGMA ofrece asistencia para inspecciones realizadas por organismos externos como SGS, BV, TÜV y DNV, proporcionando certificados de ensayo de materiales EN 10204 3.1 / 3.2 para cumplir con los estrictos requisitos de documentación de diversos proyectos y propietarios.
Decisión de selección: 5 preguntas para orientar rápidamente el proceso correcto.
Responder a estas 5 preguntas antes de la adquisición le ayudará a determinar rápidamente si se requiere tubería de acero soldada por arco o soldada por arco sumergido (SAW):
| Pregunta clave | Respuesta → Soldadura por arco | Respuesta → Soldadura por arco sumergido (SAW) |
| Aplicación: ¿Fabricación en fábrica o instalación en campo? | Instalación/Reparación en campo | Producción en masa en fábrica |
| ¿Diámetro y espesor de pared de la tubería? | Flexible para todos los diámetros (principalmente de finos a medianos). | Diámetros medianos a grandes / Grosor medio a extra grueso |
| ¿Presión nominal de diseño? | Fluidos de presión baja a media, en general. | Alta presión (API 5L X65/X70 y superior) |
| ¿Se requieren pruebas de impacto a baja temperatura? | No requiere bajas temperaturas. | Requisitos específicos de temperatura de impacto y energía |
| ¿Norma aplicable? | Normas estructurales ASTM A53 / AWS D1.1 | ASTM A671/A672/API 5L PSL2/ISO 3183 |
💡 Regla de decisión
Si tres o más respuestas apuntan a la soldadura por arco sumergido, la LSAW suele ser la mejor opción. Si la construcción en obra es la condición principal, la flexibilidad de la soldadura por arco (GTAW/SMAW) es insustituible.
Preguntas frecuentes: Preguntas comunes sobre adquisiciones
P1: ¿La tubería de acero SAW siempre tiene mejor calidad que la tubería de acero soldada por arco?
No necesariamente. La soldadura por arco sumergido ofrece claras ventajas en la producción industrial en masa, tuberías de gran diámetro y paredes gruesas, y aplicaciones de alta presión, gracias a la excelente consistencia de la soldadura. Proporciona una flexibilidad insustituible en la instalación en campo, juntas irregulares y procesamiento de bajo volumen. La selección debe basarse en los requisitos específicos del proyecto, en lugar de en simples clasificaciones de procesos.
P2: ¿Qué es más adecuado para oleoductos de transmisión de alta presión, LSAW o SSAW?
Los oleoductos de alta presión y larga distancia suelen preferir la soldadura LSAW. Las tuberías soldadas con LSAW ofrecen alta precisión dimensional, cordones de soldadura más cortos, espesor de pared uniforme y mejor fusión mediante soldadura por arco sumergido de doble cara, lo que las hace ideales para aceros de alta calidad como API 5L X65/X70. Si bien la soldadura SSAW ofrece flexibilidad de fabricación y menor costo, su cordón de soldadura en espiral es más largo y ciertas especificaciones de proyectos de alta presión imponen restricciones adicionales a la soldadura SSAW.
P3: Además del MTC, ¿qué otros documentos se requieren para la adquisición de tuberías de acero SAW?
Un paquete completo de documentación de adquisición para tuberías de acero SAW debe incluir:
1. EN 10204 3.1 Certificado de Ensayo de Materiales (MTC) (que abarca la composición química y las propiedades mecánicas)
2. WPS/PQR (Especificación del procedimiento de soldadura / Registro de calificación del procedimiento)
3. Informes de inspección no destructiva (UT/RT/ECT según la norma/nivel aplicable)
4. Registros de pruebas hidrostáticas
5. Informe de inspección dimensional
6. Registros de tratamiento térmico (cuando lo exija la especificación de la clase)
*Para proyectos de exportación, también se debe adjuntar un informe de Inspección por Terceros (TPI).*
P4: ¿En qué se diferencian las normas API 5L PSL1 y PSL2 en lo que respecta a los requisitos de inspección de soldadura?
PSL1 especifica los requisitos químicos y mecánicos básicos con reglas de ensayos no destructivos (END) y de impacto relativamente flexibles. PSL2 exige el control del equivalente de carbono (CE), la inspección ultrasónica (UT) de soldaduras en línea al 100 %, el ensayo de impacto Charpy con entalla en V a temperaturas y niveles de energía mínimos específicos, junto con límites superiores más estrictos en la composición química. Los proyectos de petróleo y gas a alta presión siempre deben especificar PSL2 para evitar que los estándares de entrega no cumplan con las necesidades del proyecto.
P5: ¿Cómo puede un comprador verificar si un proveedor realmente posee capacidades de soldadura SAW API 5L PSL2?
Puede verificar la capacidad siguiendo estos pasos:
• Solicitar documentos WPS/PQR válidos (incluidos los registros de pruebas PQR subyacentes).
• Examinar la lógica histórica de numeración de informes de END y la trazabilidad de los números de lote.
• Confirme que la maquinaria de producción cuenta con registro automatizado de los parámetros de soldadura.
• Solicite ejemplos de MTC históricos para productos API 5L PSL2.
• Organice una auditoría de fábrica o una inspección previa al envío a través de agencias externas como SGS, BV o TÜV para una verificación directa.
Acerca de LONGMA: Proveedor profesional de tuberías de acero soldadas por arco y SAW.
Con más de 20 años de experiencia en la fabricación de tuberías de acero ERW y LSAW, la principal ventaja de LONGMA reside en su sistema de control de calidad integral y verificable:
- Certificaciones multiestándar: ASTM A53 / A358 / A671 / A672 / A691 / API 5L (PSL1/PSL2) / ISO 3183
- Producción de LSAW a gran escala: Producción en serie de tuberías de gran diámetro y paredes gruesas que abarcan grados de acero API 5L X52 a X70.
- Pruebas internas exhaustivas: Cobertura completa de ensayos químicos, PMI, mecánicos, metalográficos, UT, RT, ECT e hidrostáticos.
- Cualificaciones completas en soldadura: Documento WPS/PQR totalmente documentado y alineado con precisión con los grados de acero y los espesores de pared.
- Documentación rastreable: Certificados de tipo de material (MTC) EN 10204 3.1 / 3.2 con trazabilidad completa del número de colada.
- Inspección por testigos externos: Ofrece soporte completo para la supervisión in situ y las pruebas previas al envío realizadas por SGS, BV, TÜV y DNV.
- Servicios a medida: Recubrimientos anticorrosión, preparación de extremos, embalaje especializado y soporte para proyectos OEM.
Si actualmente está seleccionando tuberías de acero soldadas por arco o SAW para su proyecto, póngase en contacto con LONGMA para solicitar: Asesoramiento sobre la selección del proceso · Confirmación de especificaciones · Muestras de MTC · Informes de END · Presupuestos del proyecto