- 1. Ventajas y desventajas de la soldadura TIG
- 2. Fuente de alimentación para soldadura TIG
- 3. Principio básico de funcionamiento
- 4. Proceso físico de arco
- 5. Comparación de los modos de soldadura TIG
- 6. Puntos clave de control del proceso para la soldadura TIG
- 7. Defectos típicos y contramedidas en la soldadura TIG
- 8. Puntos clave de la operación de soldadura TIG
- 9. Escenarios típicos de aplicación de la soldadura TIG
- 10. Resumen de la soldadura TIG
La soldadura con gas inerte de tungsteno (TIG) es un proceso de soldadura por arco que genera calor entre un electrodo no consumible y la pieza de trabajo. La varilla del electrodo, el baño de fusión, el arco y la zona calentada adyacente a la pieza de trabajo están protegidos por un medio gaseoso para evitar la contaminación atmosférica. Esta protección se proporciona mediante un solo gas o una mezcla de gases, que debe ofrecer una protección completa; incluso una mínima infiltración de aire puede contaminar el cordón de soldadura. Como proceso de soldadura con gas inerte de electrodo no consumible, la TIG/GTAW se basa en el principio fundamental de encender y mantener un arco mediante un electrodo de tungsteno, fundiendo el metal base o el alambre de aporte bajo protección de argón para lograr soldaduras de alta calidad.
A continuación se presenta un análisis sistemático: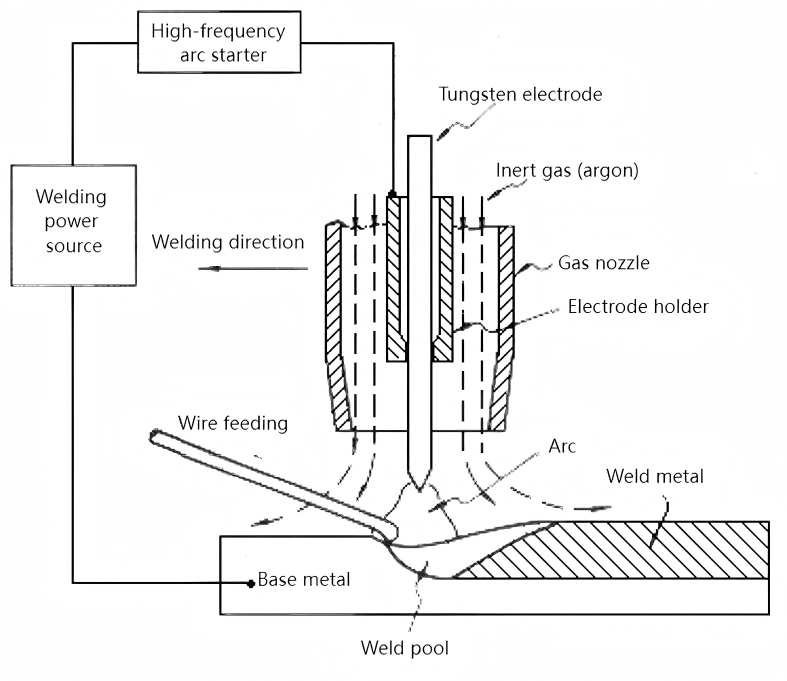
Ventajas y desventajas de la soldadura TIG
1. Ventajas
(1) El argón aísla eficazmente el aire ambiente, no se disuelve ni reacciona con los metales y elimina automáticamente las películas de óxido de la superficie del baño de soldadura. Por lo tanto, permite soldar con éxito metales no ferrosos, aceros inoxidables y diversas aleaciones propensas a la oxidación y altamente reactivas químicamente.
(2) El arco del electrodo de tungsteno es estable: incluso con corrientes de soldadura muy bajas (<10 A), puede arder de forma constante. Es especialmente adecuado para soldar chapas delgadas y ultradelgadas. Permite la soldadura en cualquier posición; la soldadura TIG pulsada reduce la entrada de calor, lo que permite soldar acero inoxidable de 0.1 mm de espesor.
(3) La fuente de calor y el alambre de relleno se controlan de forma independiente, lo que facilita el ajuste de la entrada de calor. Permite soldar en diversas posiciones y es un método ideal para la soldadura de una sola cara con conformado de doble cara.
(4) Dado que las gotas de alambre de relleno no pasan a través del arco, no se generan salpicaduras, lo que da como resultado un cordón de soldadura estéticamente agradable.
2. Desventajas
(1) Penetración de soldadura poco profunda, baja tasa de deposición y productividad relativamente baja.
(2) Los electrodos de tungsteno tienen una capacidad limitada para transportar corriente. Corrientes excesivamente altas pueden provocar la fusión y evaporación del electrodo, lo que puede provocar la entrada de micropartículas en el baño de soldadura y la contaminación (inclusión de tungsteno).
(3) Los gases inertes (argón, nitrógeno) son relativamente caros, lo que genera mayores costos de producción en comparación con otros métodos de soldadura por arco (por ejemplo, soldadura por arco manual con CA, soldadura por arco sumergido, soldadura con protección con gas CO₂).
Fuente de alimentación para soldadura TIG
| Componente | Función | Puntos técnicos |
| Electrodo de tungsteno | Enciende y mantiene el arco (punto de fusión 3422℃, no consumible) | El cerio-tungsteno (CeO₂) tiene una función de trabajo de electrones baja, lo que reduce el voltaje de ignición del arco en un 20 %. |
| Sistema de protección de argón | Forma una barrera de gas inerte. | Pureza ≥99.99%, caudal 8-15 L/min |
| oscilador de alta frecuencia | Descompone el aire para encender el arco (alta frecuencia de 5 a 15 kV) | Distancia de ionización ≤3 mm; evita daños en la pieza de trabajo por contacto |
| Fuente de alimentación de corriente constante | Mantiene la corriente estable (fluctuación <±3%) | Controlado por una curva característica externa que desciende bruscamente |
1. Fuente de alimentación
Para minimizar y eliminar las fluctuaciones de corriente causadas por los cambios en la longitud del arco, la soldadura TIG requiere una fuente de alimentación con una característica externa de caída. Los tipos de corriente utilizados en la soldadura con gas inerte de tungsteno incluyen: CC electrodo negativo (DCEN), CC electrodo positivo (DCEP) y corriente alterna (CA). Las máquinas de soldadura TIG de CC más comunes incluyen los modelos WS-250 y WS-400; las máquinas de soldadura TIG de CA incluyen los modelos WSJ-150 y WSJ-500; y las máquinas de soldadura TIG de CA/CC incluyen los modelos WSE-150 y WSE-400. (W: Tungsteno; S: Multiusos).
DCEN significa que la pieza de trabajo se conecta al terminal positivo y el electrodo de tungsteno al terminal negativo. El electrodo de tungsteno genera menos calor, es menos propenso al sobrecalentamiento y tiene una alta capacidad de emisión termoiónica, lo que resulta en un arco estable y concentrado. Para el mismo diámetro de electrodo, se puede utilizar una corriente mayor. La pieza de trabajo absorbe una cantidad considerable de calor, lo que produce un baño de soldadura profundo y estrecho con alta productividad y mínima contracción y deformación de la pieza. El DCEP funciona de forma opuesta. Por lo tanto, el DCEN es adecuado para la mayoría de los metales. Para soldar aluminio, magnesio, sus aleaciones y aleaciones de cobre propensas a la oxidación (p. ej., bronce de aluminio), se prefiere la soldadura TIG de CA.
2. Caja de control
(1) Dispositivos de ignición y estabilización del arco
- Encendido por cortocircuito
Toque la superficie de la pieza de trabajo con el electrodo de tungsteno en un ángulo casi perpendicular y, a continuación, levántelo rápidamente para comenzar a soldar tras la ignición. Debido al cortocircuito, se generan grandes corrientes que provocan un desgaste considerable del electrodo de tungsteno; este método debe utilizarse con moderación.
- Encendido de alta frecuencia
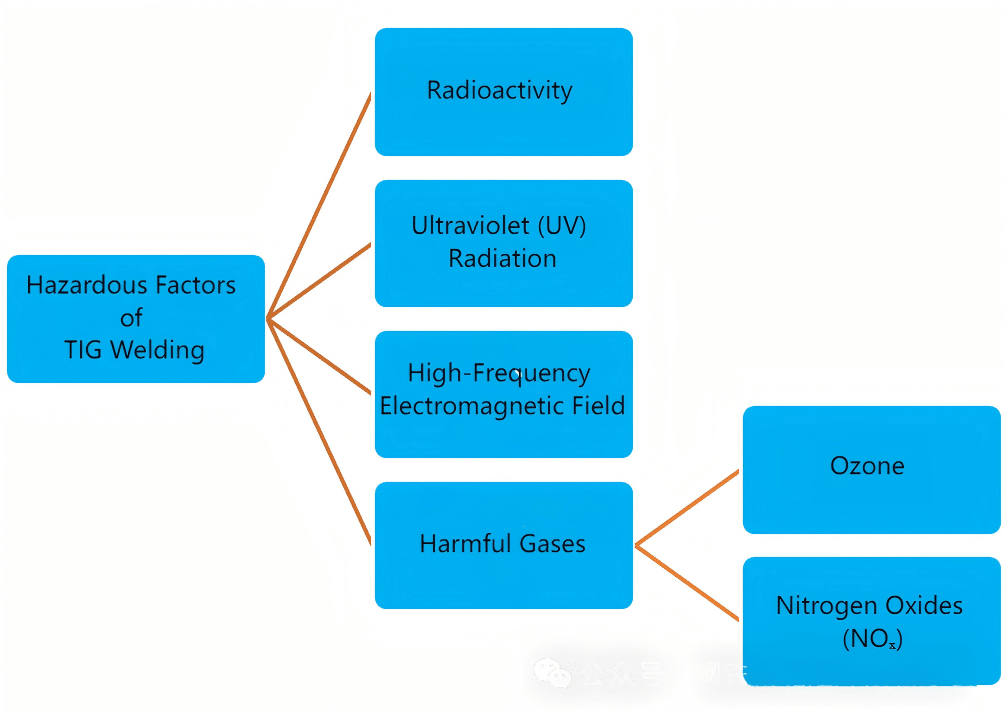
Utiliza un alto voltaje de alta frecuencia generado por un oscilador de alta frecuencia para reducir la separación (aproximadamente 3 mm) entre el electrodo de tungsteno y la pieza de trabajo para la ignición del arco. Generalmente se utiliza para la ignición inicial del arco. Sin embargo, los osciladores de alta frecuencia son perjudiciales para el cuerpo humano y no deben permanecer encendidos continuamente.
- Encendido por pulsos de alto voltaje
Aplica un pulso de alto voltaje entre el electrodo de tungsteno y la pieza de trabajo para ionizar el gas y encender el arco. Durante la soldadura, los pulsos de alto voltaje pueden encender y estabilizar el arco. Tras el encendido del arco, se generan automáticamente pulsos de estabilización del arco, mientras que los pulsos de encendido cesan. Por lo tanto, el encendido por pulsos de alto voltaje es el método preferido.
(2) Dispositivo de control de secuencia de soldadura
El dispositivo de secuencia de soldadura debe cumplir los siguientes requisitos:
Entregue gas protector entre 1.5 y 4 segundos antes de soldar para purgar el aire interno;
Retrasar el apagado del gas durante 5 a 15 segundos después de soldar para proteger el electrodo de tungsteno aún enfriado y el baño de soldadura;
Enciende/apaga automáticamente los circuitos de encendido y estabilización del arco;
Controlar el encendido/apagado de la fuente de alimentación;
Reduce automáticamente la corriente antes de finalizar la soldadura para eliminar defectos de cráter y evitar el agrietamiento por cráter, algo especialmente crítico para la soldadura circunferencial y la soldadura de materiales sensibles al calor.
3. Soplete de soldadura
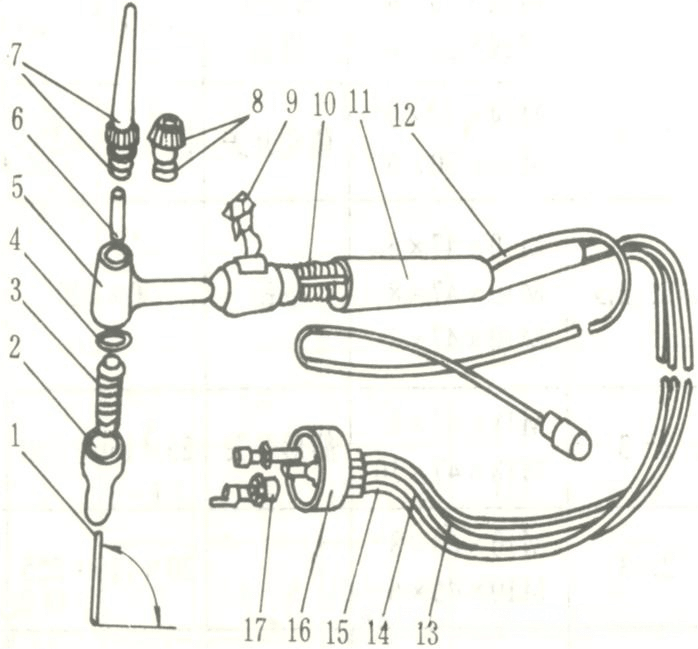
La función del soplete de soldadura es sujetar el electrodo de tungsteno, conducir la corriente de soldadura, suministrar el flujo de argón y encender/apagar la máquina de soldar. Los sopletes se clasifican en pequeños, medianos y grandes, y según su método de refrigeración, se pueden refrigerar por aire o por agua. Los sopletes refrigerados por agua son obligatorios para corrientes de soldadura superiores a 100 A.
4. Sistema de suministro de gas y sistema de refrigeración por agua
(1) Sistema de suministro de gas
Compuesto por un cilindro de argón, un regulador de flujo de argón y una válvula de gas electromagnética.
- Cilindro de argón: Exterior pintado de gris con la palabra "Argón" marcada en verde. Presión máxima: 15 MPa; volumen: 40 L.
- Válvula de gas electromagnética: controla el encendido y apagado de la ruta del gas, regulada por un relé de retardo de tiempo para habilitar funciones de prepurga y postflujo.
- Regulador de flujo de argón: reduce y estabiliza la presión y ajusta el caudal de argón.
(2) Sistema de refrigeración por agua
Refrigera el cable de soldadura, la antorcha y el electrodo de tungsteno. No es necesario refrigerar con agua para corrientes de soldadura inferiores a 100 A. Para corrientes superiores a 100 A, es obligatorio refrigerar con agua, controlada por un presostato para garantizar que el agua de refrigeración se suministre a la presión necesaria antes de arrancar la máquina de soldar.
Principio básico de funcionamiento
1. Diagrama de funcionamiento de la máquina de soldar

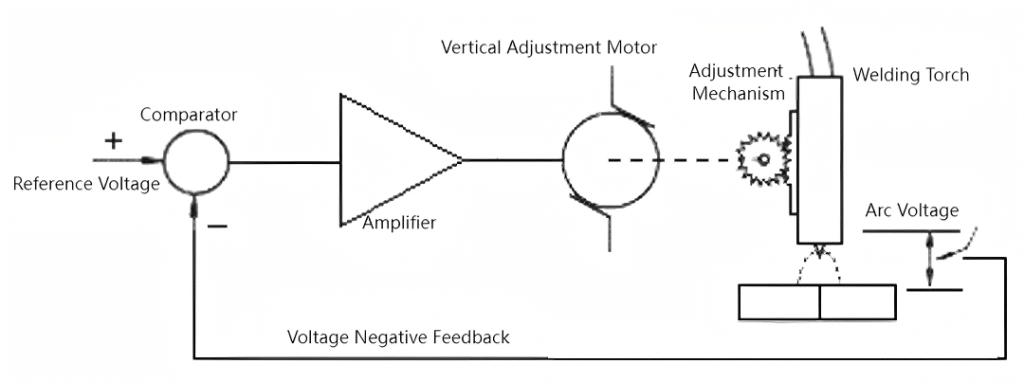
2. Dispositivo de ajuste automático de la longitud del arco:
Existe una buena correlación lineal entre el voltaje y la longitud del arco. El control de lazo cerrado PID con retroalimentación del voltaje del arco alcanza una precisión de 0.3 V. Oscilador de la antorcha de soldadura:
Proceso físico de arco
1. Ignición por arco
Etapa de ignición del arco
Los pulsos de alta frecuencia ionizan el argón → efecto de avalancha de electrones → formación de un canal de plasma (resistencia <0.1Ω).
El encendido por contacto o alto voltaje de alta frecuencia descompone el argón (voltaje de ruptura ≈2000-5000 V), ionizando los átomos de argón neutros:
e⁻ + A r → A r ⁺ + 2 e⁻
formando una avalancha inicial de electrones (descarga de Townsend).
Los electrones e iones se mueven direccionalmente bajo el campo eléctrico, formando una trayectoria de corriente. El voltaje del arco se reduce a 10-20 V para mantener la combustión.
2. Región del cátodo (punta del electrodo de tungsteno): núcleo de emisión de electrones
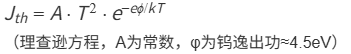
Emisión termoiónica (mecanismo dominante):
El electrodo de tungsteno se calienta mediante corriente a más de 3000 K (>2700 ℃), lo que permite que los electrones adquieran energía térmica y escapen. La densidad de corriente alcanza entre 10⁶ y 10⁷ A/m².
Emisión de campo:
Cuando la intensidad del campo eléctrico cerca de la punta del cátodo supera los 10⁹ V/m, el efecto de túnel cuántico mejora la emisión de electrones.
Caída de tensión del cátodo:
Se forma una caída de potencial de aproximadamente 3-15 V en la superficie del cátodo, lo que acelera el bombardeo de iones del cátodo para mantener la emisión de electrones.
3. Región de la columna de arco: transferencia de energía de plasma de alta temperatura
Energía cinética de los electrones → Energía térmica: los electrones de alta velocidad chocan con átomos/iones neutros, convirtiendo la energía cinética en energía térmica (método primario de generación de calor).
Transferencia de calor radiativa: el plasma de alta temperatura irradia rayos ultravioleta e infrarrojos.
Características del plasma:
Grado de ionización >70%, temperatura 6000-8000K, intenso movimiento térmico de partículas e ionización por impacto continuo:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
Mecanismo de transferencia de energía:
Efecto de constricción del arco:
La fuerza de constricción electromagnética (F∝I²/r) y la constricción térmica reducen el diámetro de la columna del arco a solo 2-5 mm, con una densidad de energía de hasta 10⁴-10⁵ W/cm².
4. Región del ánodo (superficie de la pieza de trabajo): absorción de energía y formación de un charco de soldadura
Generación de calor a partir del bombardeo de electrones:
El flujo de electrones transporta energía cinética (aproximadamente el 70% de la energía total del arco) e impacta la superficie del ánodo, convirtiéndose en energía térmica para la formación del baño de soldadura:

(Va es la caída de tensión del ánodo ≈0-2 V, φ es la función de trabajo del material, VT es la energía cinética térmica del electrón))
Punto de ánodo:
Se forma una zona de alta temperatura (ligeramente inferior a la temperatura de la columna del arco) en el punto de impacto del electrón concentrado, que funde localmente el metal base para crear el baño de soldadura.
Energía cinética de los electrones → Energía térmica: los electrones de alta velocidad chocan con átomos/iones neutros, convirtiendo la energía cinética en energía térmica (método primario de generación de calor).
Transferencia de calor radiativa: el plasma de alta temperatura irradia rayos ultravioleta e infrarrojos.
Características del plasma:
Grado de ionización >70%, temperatura 6000-8000K, intenso movimiento térmico de partículas e ionización por impacto continuo:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (Equilibrio dinámico) e + Ar ⇌ Ar + 2 e (Equilibrio dinámico )
Mecanismo de transferencia de energía:
La fuerza de constricción electromagnética (F∝I²/r) y la constricción térmica reducen el diámetro de la columna del arco a solo 2-5 mm, con una densidad de energía de hasta 10⁴-10⁵ W/cm².
Comparación de los modos de soldadura TIG
| Moda | Tipo actual | Materiales aplicables | Ventajas |
| Electrodo negativo de CC (DCEN) | DCEN (electrodo de tungsteno negativo) | Acero inoxidable/acero al carbono/aleaciones de cobre | Penetración profunda de la soldadura, bajo calentamiento del electrodo de tungsteno (70 % de calor en la pieza de trabajo) |
| Electrodo positivo de CC (DCEP) | DCEP (electrodo de tungsteno positivo) | Aleaciones de aluminio y magnesio (eliminación de película de óxido) | Efecto de limpieza catódica, pero sobrecalentamiento severo del electrodo de tungsteno. |
| Corriente alterna (AC) | AC | Aleaciones de aluminio/magnesio (calentamiento equilibrado) | Combina las ventajas de DCEN/DCEP; requiere circuito de estabilización de arco |
Efecto de limpieza catódica:
Durante el DCEP o semiciclo negativo de CA, los iones positivos bombardean y descomponen las películas de óxido (por ejemplo, Al₂O₃) en la superficie de la pieza de trabajo, eliminándolas.
Puntos clave de control del proceso para la soldadura TIG
1. Preparación del electrodo de tungsteno
- Láminas delgadas (1-3mm): ángulo de cono de 30° → arco concentrado.
- Chapas gruesas (>6mm): ángulo de cono 60-90° → arco difuso.
Ángulos de punta:
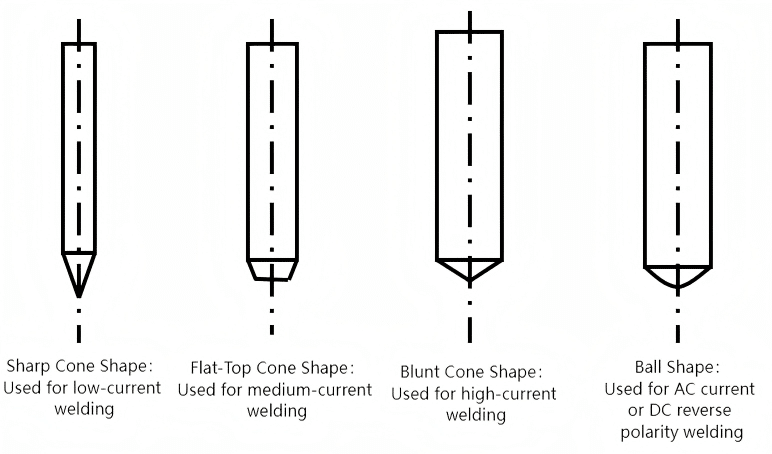
Requisito de rectificado: paralelo al eje del electrodo (las ranuras radiales provocan divergencia del arco).
2. Protección de gas mejorada
- Lente de gas: La malla de acero inoxidable multicapa dentro de la antorcha laminariza el flujo de gas (reduce la turbulencia en un 50%).
- Escudo protector: para la soldadura de aleación de titanio, se agrega un escudo protector de gas extendido para cubrir áreas de alta temperatura (>400 ℃) en la cola de la soldadura.
3. Control de entrada de calor:
Frecuencia 1-100Hz → reduce la entrada de calor en un 30% y la deformación en un 60%.
4. Técnicas de soldadura hacia la derecha vs. hacia la izquierda
- Soldadura hacia la derecha: Adecuada para piezas gruesas. La antorcha se mueve de izquierda a derecha, con el arco apuntando hacia la zona soldada, lo que facilita la protección con argón de la superficie de la soldadura contra la oxidación a alta temperatura.
- Soldadura a la izquierda: Adecuada para piezas delgadas. La antorcha se mueve de derecha a izquierda, con el arco apuntando a la zona sin soldar para precalentarla. Esto facilita la observación y el control de la temperatura del baño de fusión, lo que resulta en una buena formación de la soldadura y una operación sencilla. Generalmente se prefiere la soldadura a la izquierda.
5. Métodos de alimentación del alambre de soldadura
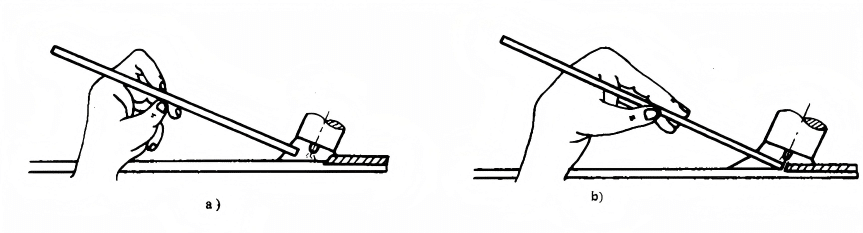
Método 1: Sujete el alambre con el pulgar y el índice de la mano izquierda, sujetándolo con el dedo medio y la boca de tigre para facilitar la operación. Para introducir el alambre, estire los dedos pulgar e índice curvados (como se muestra en la Figura b) para introducirlo firmemente en la soldadura. Luego, dóblelos rápidamente para reposicionar el agarre (como se muestra en la Figura a). Repita el procedimiento para rellenar la soldadura.
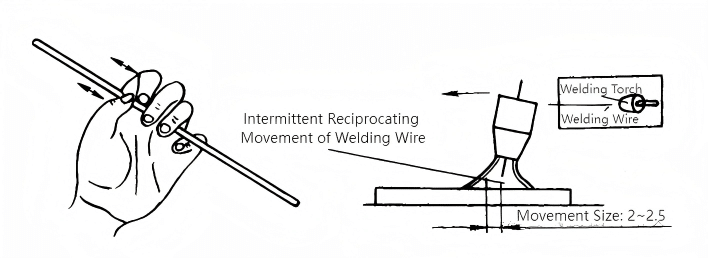
Método 2: Sujete el alambre con los dedos pulgar, índice y medio de la mano izquierda para alimentarlo, mientras que con los dedos anular y meñique controla la dirección. Mueva el brazo y la muñeca para introducir las gotas fundidas de la punta del alambre en el baño de soldadura. Este método se utiliza comúnmente para la soldadura en cualquier posición.
6. Gases de protección para soldadura TIG
Argón (Ar):
- Gas monoatómico, incoloro e inodoro, 25% más pesado que el aire, facilita el blindaje.
- Representa aproximadamente el 1% del aire, lo que resulta rentable.
- Requisito de pureza de soldadura: 99.9 ~ 999%.
- Inerte: No se disuelve ni reacciona, evitando la quema de los elementos de aleación en la soldadura (excepto evaporación).
- Baja conductividad térmica, excelente estabilidad de combustión (rango de voltaje: 8-15 V).
Helio (He):
- Representa el 0.0005% del aire, es más ligero que el aire y tiene un efecto de protección deficiente.
- Alta conductividad térmica, alta temperatura de arco.
- Caro.
- He+Ar: Se utiliza para soldar placas gruesas, alta conductividad térmica y metales con alto punto de fusión (gas de protección de doble capa).
Argón-Helio (Ar+He):
- Agregar He a Ar aumenta la potencia y la temperatura del arco.
Argón-Oxígeno (Ar+O₂):
- Mejora la fluidez del metal y la estabilidad del arco. Mezclas bajas en oxígeno para soldadura de acero inoxidable; mezclas altas en oxígeno para soldadura de acero al carbono.
Argón-Hidrógeno (Ar+H₂):
- Un contenido de H₂ del 2 al 5 % produce soldaduras suaves, previene la oxidación superficial, aumenta la temperatura del arco y mejora la eficiencia. Adecuado para soldar acero inoxidable, aleaciones a base de níquel y aleaciones de níquel-cobre.
Argón-Nitrógeno (Ar+N₂):
Se utiliza para soldadura de aleaciones de cobre. El 2.5 % de N₂ es adecuado para la soldadura de acero inoxidable dúplex para mantener el equilibrio de fase.
Defectos típicos y contramedidas en la soldadura TIG
| Tipo de defecto | Causas | Soluciones |
| Contaminación de electrodos de tungsteno | Contacto con el baño de soldadura o alambre de relleno | Aumente la longitud del arco (>3 mm), reemplace el electrodo de tungsteno |
| Porosidad | Flujo de argón/infiltración de aire insuficiente | Inspeccionar los sellos de las tuberías de gas, aumentar el caudal en un 20 % |
| Inclusión de tungsteno | Corriente excesiva o fusión del electrodo de tungsteno | Utilice un electrodo de tungsteno más grueso y reduzca la corriente entre un 10 y un 15 %. |
Puntos clave de la operación de soldadura TIG
- Preparación del electrodo: La punta del electrodo de tungsteno debe rectificarse en un ángulo específico (por ejemplo, cono de 20°) para garantizar la concentración del arco.
- Distancia entre la boquilla y la pieza de trabajo: Una distancia mayor degrada la protección del gas, mientras que una distancia demasiado corta dificulta la visibilidad y corre el riesgo de cortocircuito entre el electrodo de tungsteno y el baño de soldadura (causando inclusiones de tungsteno). La distancia óptima es de 8 a 14 mm entre la punta de la boquilla y la pieza de trabajo.
- Prepurga/posflujo de gas: suministra gas protector 0.5~1 s antes del encendido y retrasa el apagado 2~5 s después de extinguir el arco para proteger metales a alta temperatura.
- Técnica de alimentación de alambre: Alimente el alambre hacia el borde delantero del baño de soldadura en un ángulo de 15° a 20°, evitando el contacto con el electrodo de tungsteno (para evitar la contaminación).
- Voltaje del arco: la soldadura TIG generalmente utiliza arcos cortos: una longitud de arco menor a 1.5 veces el diámetro del electrodo produce los mejores resultados.
Escenarios típicos de aplicación de la soldadura TIG
- Aeroespacial: Soldadura de componentes de motores de aleación de titanio y carcasas de aleación de aluminio (requiere pruebas 100% no destructivas).
- Tuberías Químicas: Soldadura de sello de tuberías de acero inoxidable/aleación a base de níquel (requerimientos de alta resistencia a la corrosión).
- Fabricación de precisión: Soldadura de láminas delgadas (acero inoxidable ultrafino de 0.5 mm) y tanques de combustible de reactores nucleares (se requiere cero defectos).
Resumen de la soldadura TIG
La soldadura TIG logra una soldadura de precisión mediante electrodos de tungsteno de alto punto de fusión para la transferencia de calor del arco y gas argón para el aislamiento atmosférico. Sus principales tecnologías incluyen:
- Encendido por arco sin contacto de alta frecuencia para evitar contaminación;
- Modos DCEN/AC adaptados a diferentes materiales;
- Tecnología de pulso para un control preciso de la entrada de calor.
Es adecuado para escenarios que requieren una calidad de soldadura extremadamente alta, como tuberías aeroespaciales y sellos de plantas de energía nuclear.