- 1. جوشکاری قوسی و جوشکاری زیرپودری: مروری بر اصول فرآیند
- 2. جوشکاری قوسی در مقابل SAW: مقایسه 10 پارامتر اصلی
- 3. بررسی عمیق عملکرد جوش: مزایا و کنترل ریسک
- 4. سناریوهای کاربرد در صنعت: کدام فرآیند را انتخاب کنیم؟
- 5. بازرسی جوش: استانداردهای بینالمللی و سیستم کنترل LONGMA
- 6. تصمیم گیری برای انتخاب: ۵ سوال برای انتخاب سریع فرآیند درست
- 7. سوالات متداول: سوالات متداول در مورد تدارکات
- 8. درباره LONGMA: تامین کننده حرفه ای لوله های فولادی قوسی جوش داده شده و SAW
زمینههای کاربردی: نفت و گاز · مخازن تحت فشار · فرآوری شیمیایی · مهندسی نیرو · مهندسی فراساحل · مهندسی سازه
در صنایعی مانند نفت و گاز، مخازن تحت فشار، مواد شیمیایی، نیرو و مهندسی فراساحل، کیفیت جوشکاری مستقیماً ایمنی، دوام و هزینههای عملیاتی پروژه لوله فولادی را تعیین میکند. جوشکاری قوسی و جوشکاری قوسی زیرپودری (SAW) دو فناوری جوشکاری پرکاربرد در تولید لولههای فولادی هستند - اولی از نظر انعطافپذیری برتری دارد، در حالی که دومی به دلیل سطح بالای اتوماسیون و کیفیت جوش ثابت، به فرآیند اصلی برای تولید لولههای فولادی با قطر بزرگ و فشار بالا تبدیل شده است.
این مقاله یک مرجع فنی جامع ارائه میدهد که اصول فرآیند، مقایسه عملکرد، تجزیه و تحلیل ۴ زیر فرآیند کلیدی، خطرات کیفیت جوش، استانداردهای بازرسی NDT و تصمیمگیری در انتخاب را پوشش میدهد - به مدیران و مهندسان تدارکات کمک میکند تا خطرات انتخاب را کاهش داده و تصمیمات خرید آگاهانهای بگیرند.
جوشکاری قوسی و جوشکاری زیرپودری: مروری بر اصول فرآیند
۱.۱ جوشکاری قوسی و ۴ زیرفرآیند اصلی آن
جوشکاری قوسی از گرمای بالای تولید شده توسط قوس الکتریکی برای ذوب فلز پایه و ماده پرکننده و تشکیل یک اتصال دائمی استفاده میکند. بر اساس روشهای خاص اجرا، عمدتاً به ۴ دسته زیر تقسیم میشود:
| فرآیند فرعی | نام و نام خانوادگی | مشخصات | برنامه های کاربردی معمولی |
| SMAW | جوشکاری قوس الکتریکی با الکترود دستی (استیک) | تجهیزات ساده، بالاترین انعطافپذیری، وابستگی زیاد به مهارت جوشکار | جوشکاری در محل، تعمیر و نگهداری، ساخت با تیراژ کم |
| GMAW | جوشکاری قوس فلزی گازی (MIG/MAG) | راندمان بالاتر، پاشش کم، مناسب برای نیمه اتوماسیون | سازههای فلزی، مخازن ذخیره، نصب خطوط لوله |
| GTAW | جوشکاری قوسی تنگستن گازی (TIG) | بالاترین کیفیت جوش، سرعت جوشکاری پایین، هزینه بالاتر | لولههای دقیق از جنس استیل ضد زنگ، سیستمهای با تمیزی بالا |
| FCAW | جوش قوسی با هسته شار | راندمان بالا، جوشکاری در همه موقعیتها، مناسب برای صفحات ضخیم | سازههای فولادی سنگین، کشتیسازی، پلسازی |
۱.۲ جوشکاری زیرپودری (SAW) و تفاوتهای بین LSAW / SSAW
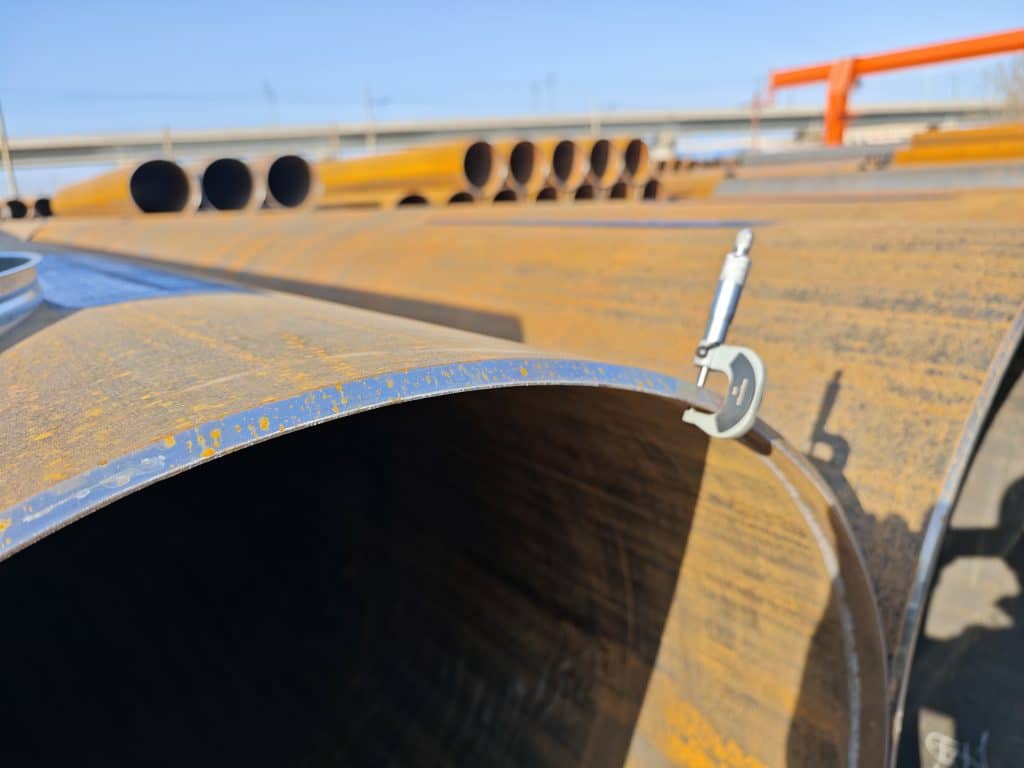
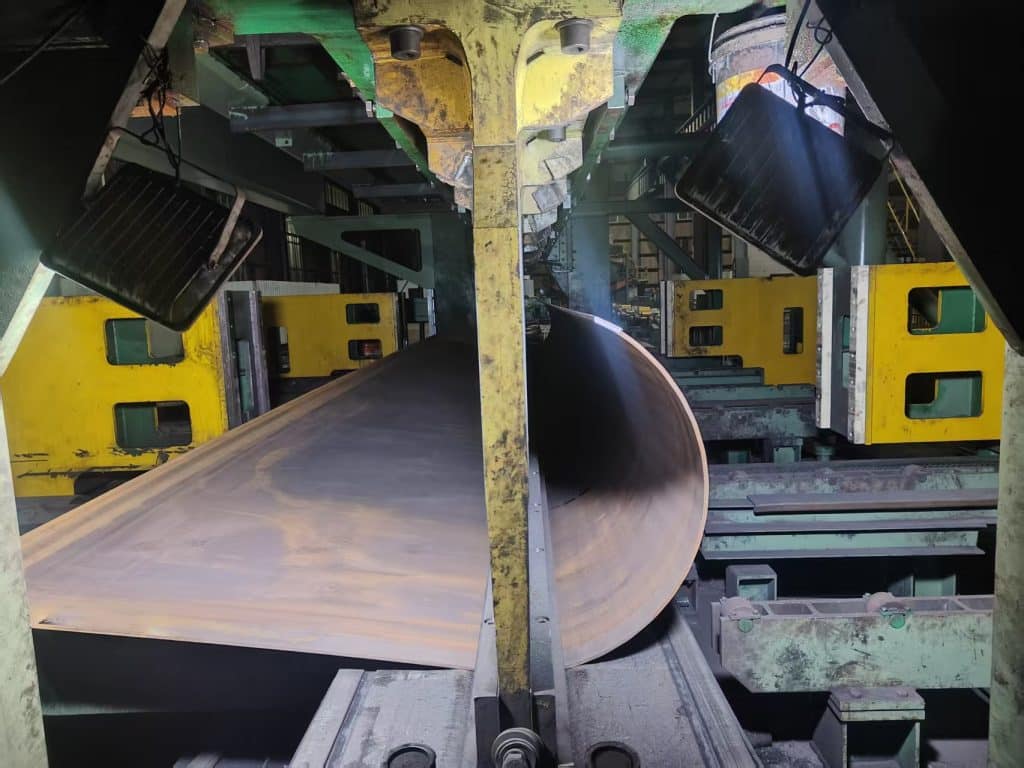
جوشکاری زیرپودری زیر یک لایه محافظ از پودر روانساز دانهای انجام میشود. قوس نامرئی است، حرارت ورودی یکنواخت است و کیفیت جوش ثابت است، که آن را به فرآیند ترجیحی برای تولید لولههای فولادی با قطر بزرگ صنعتی تبدیل میکند.
| نوع | فرم درز جوش | مزایای اولیه | سناریوهای قابل اجرا |
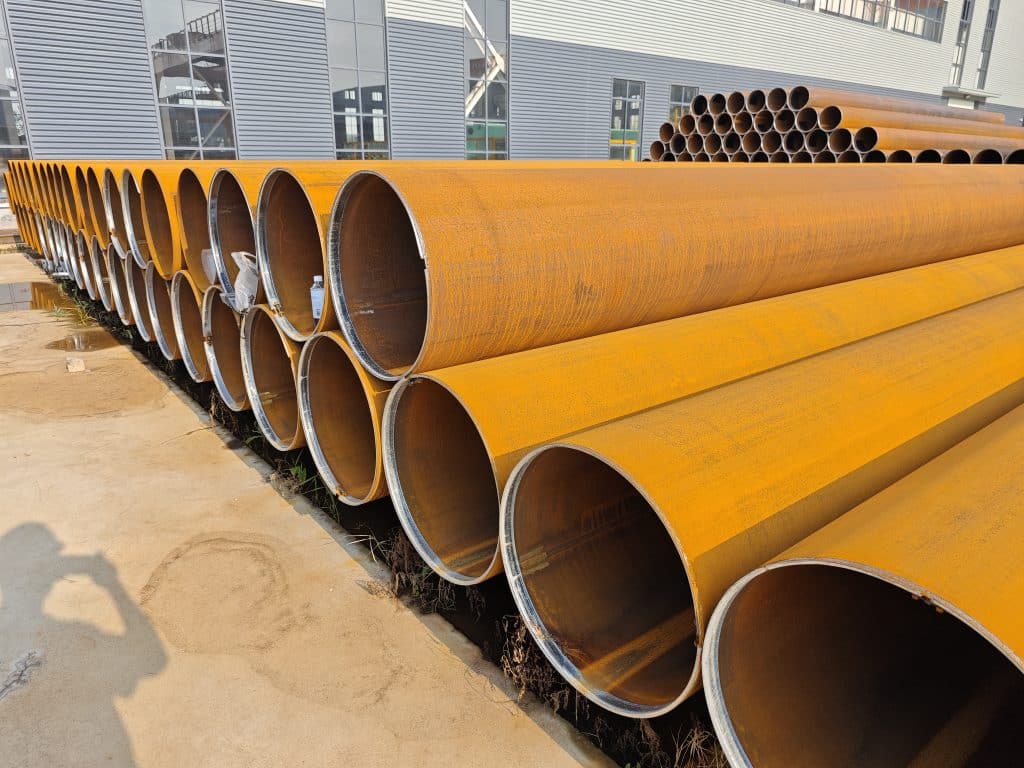
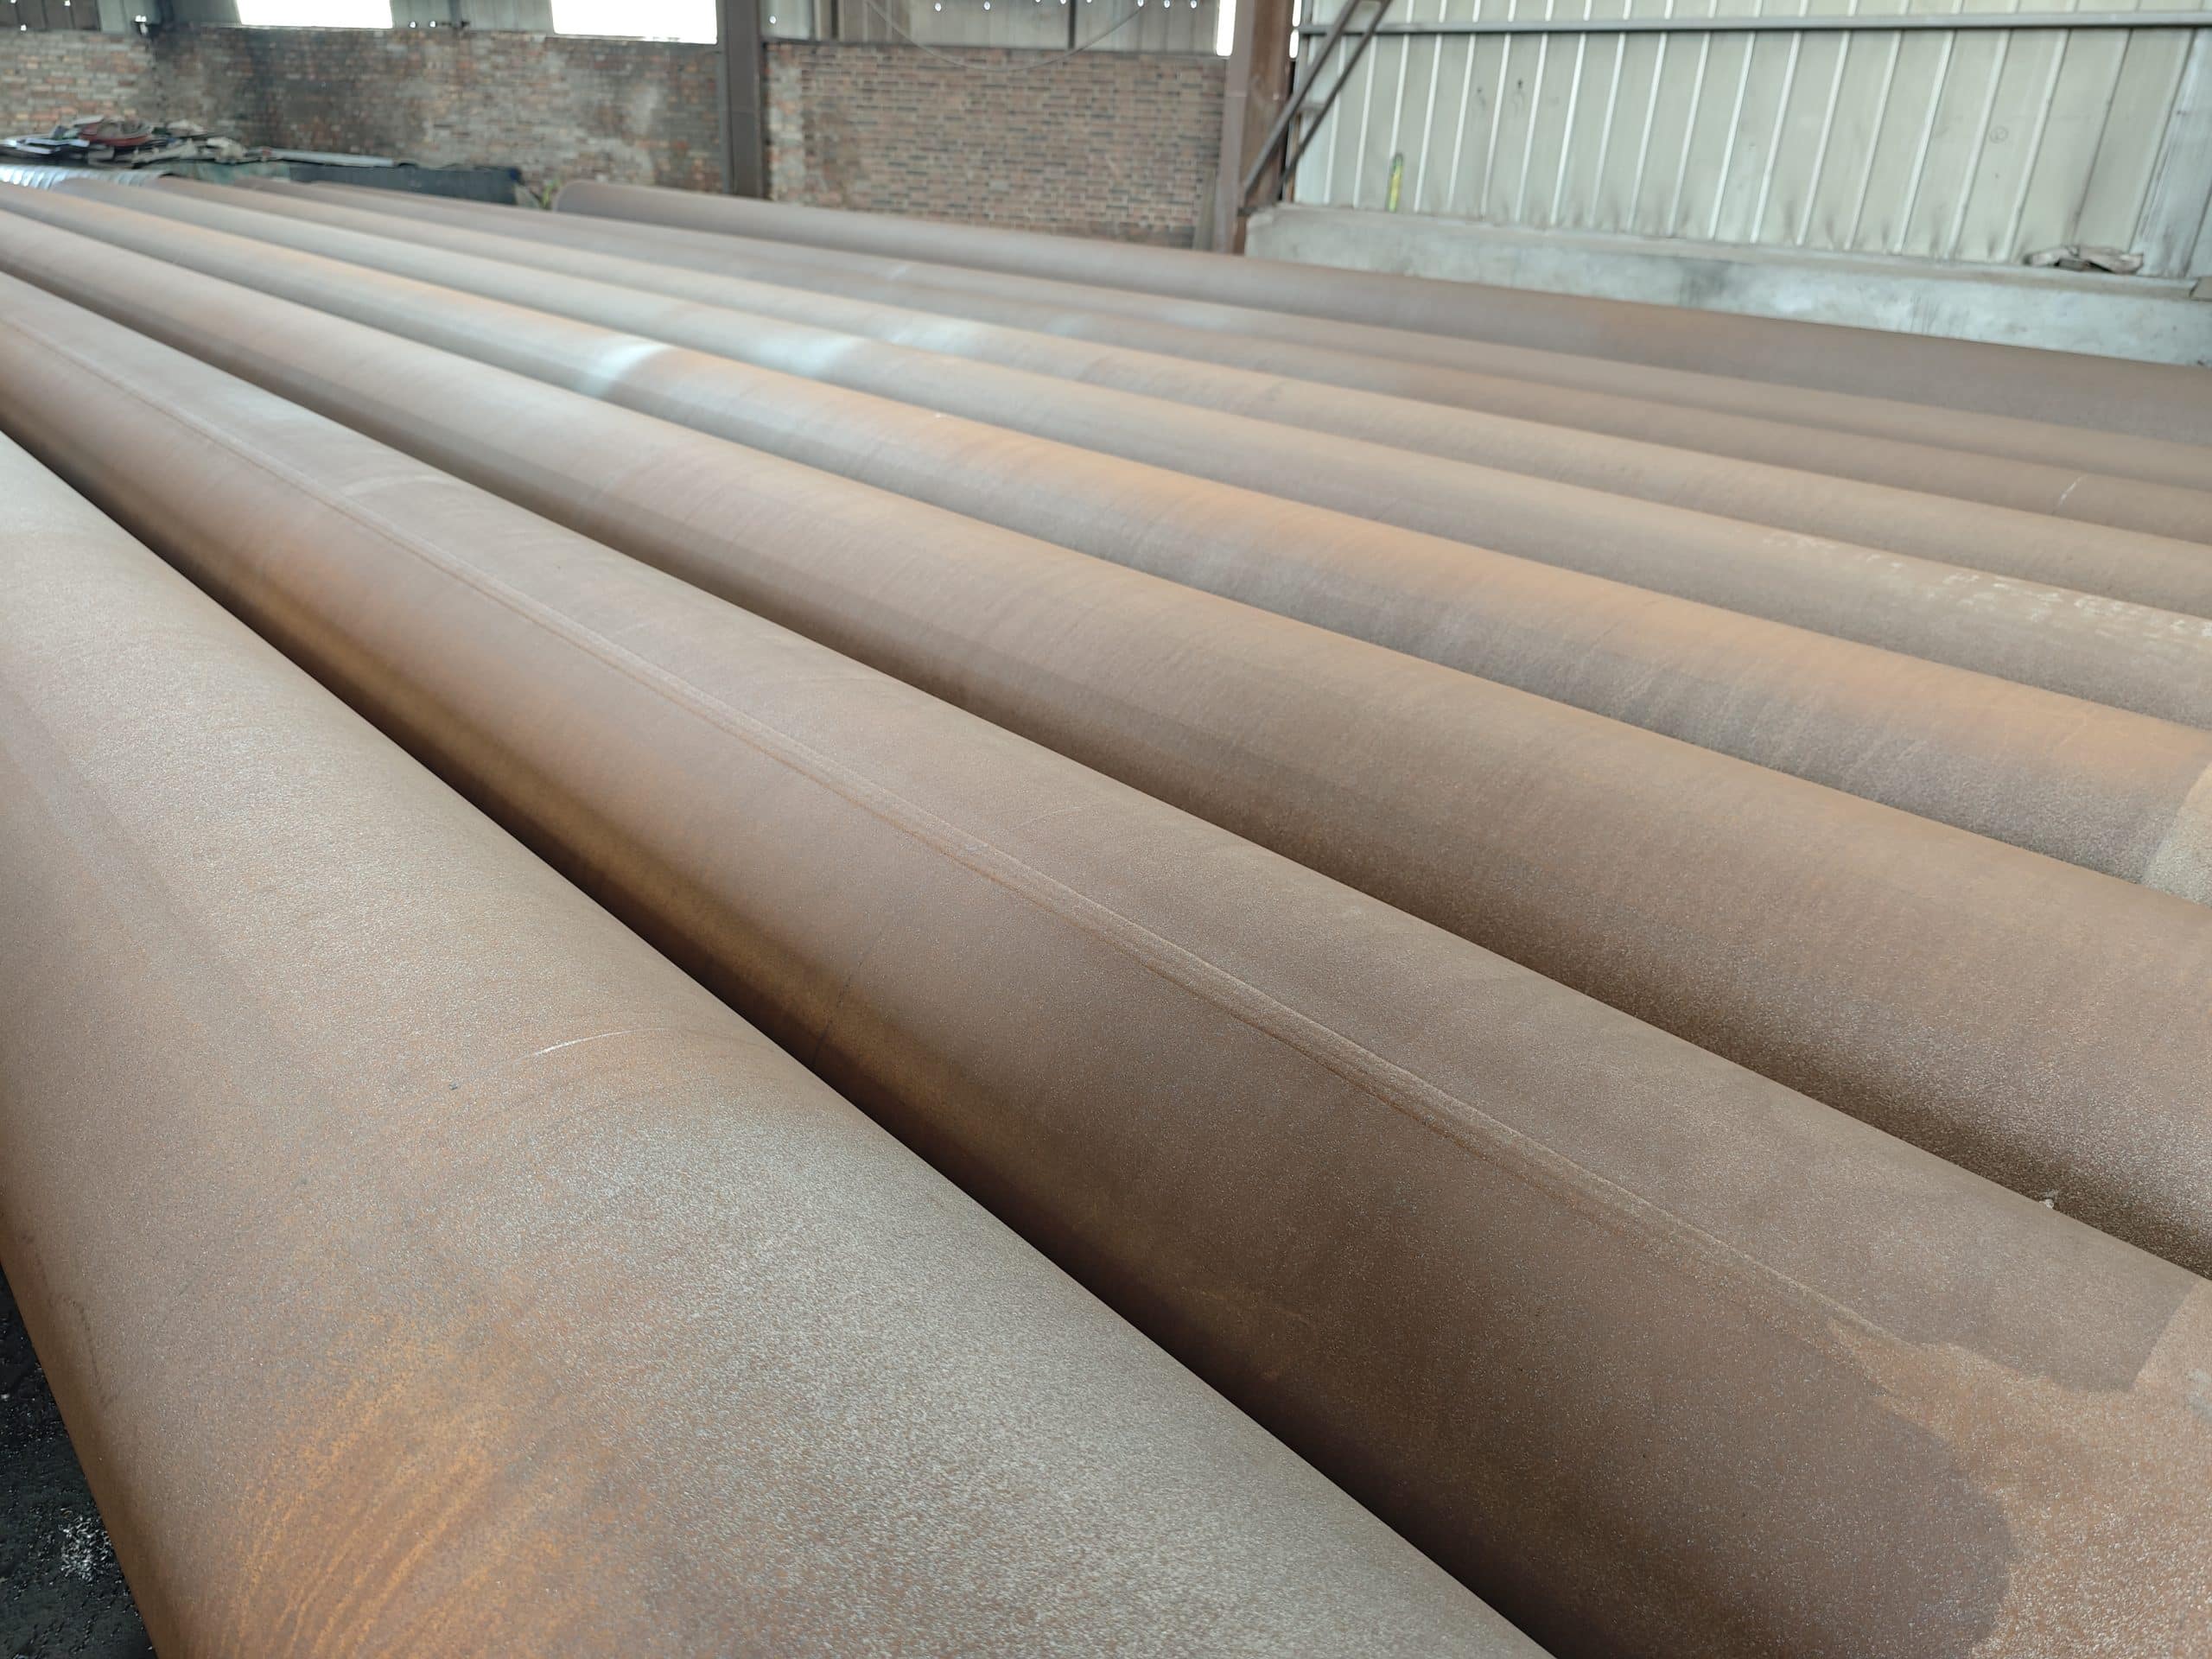
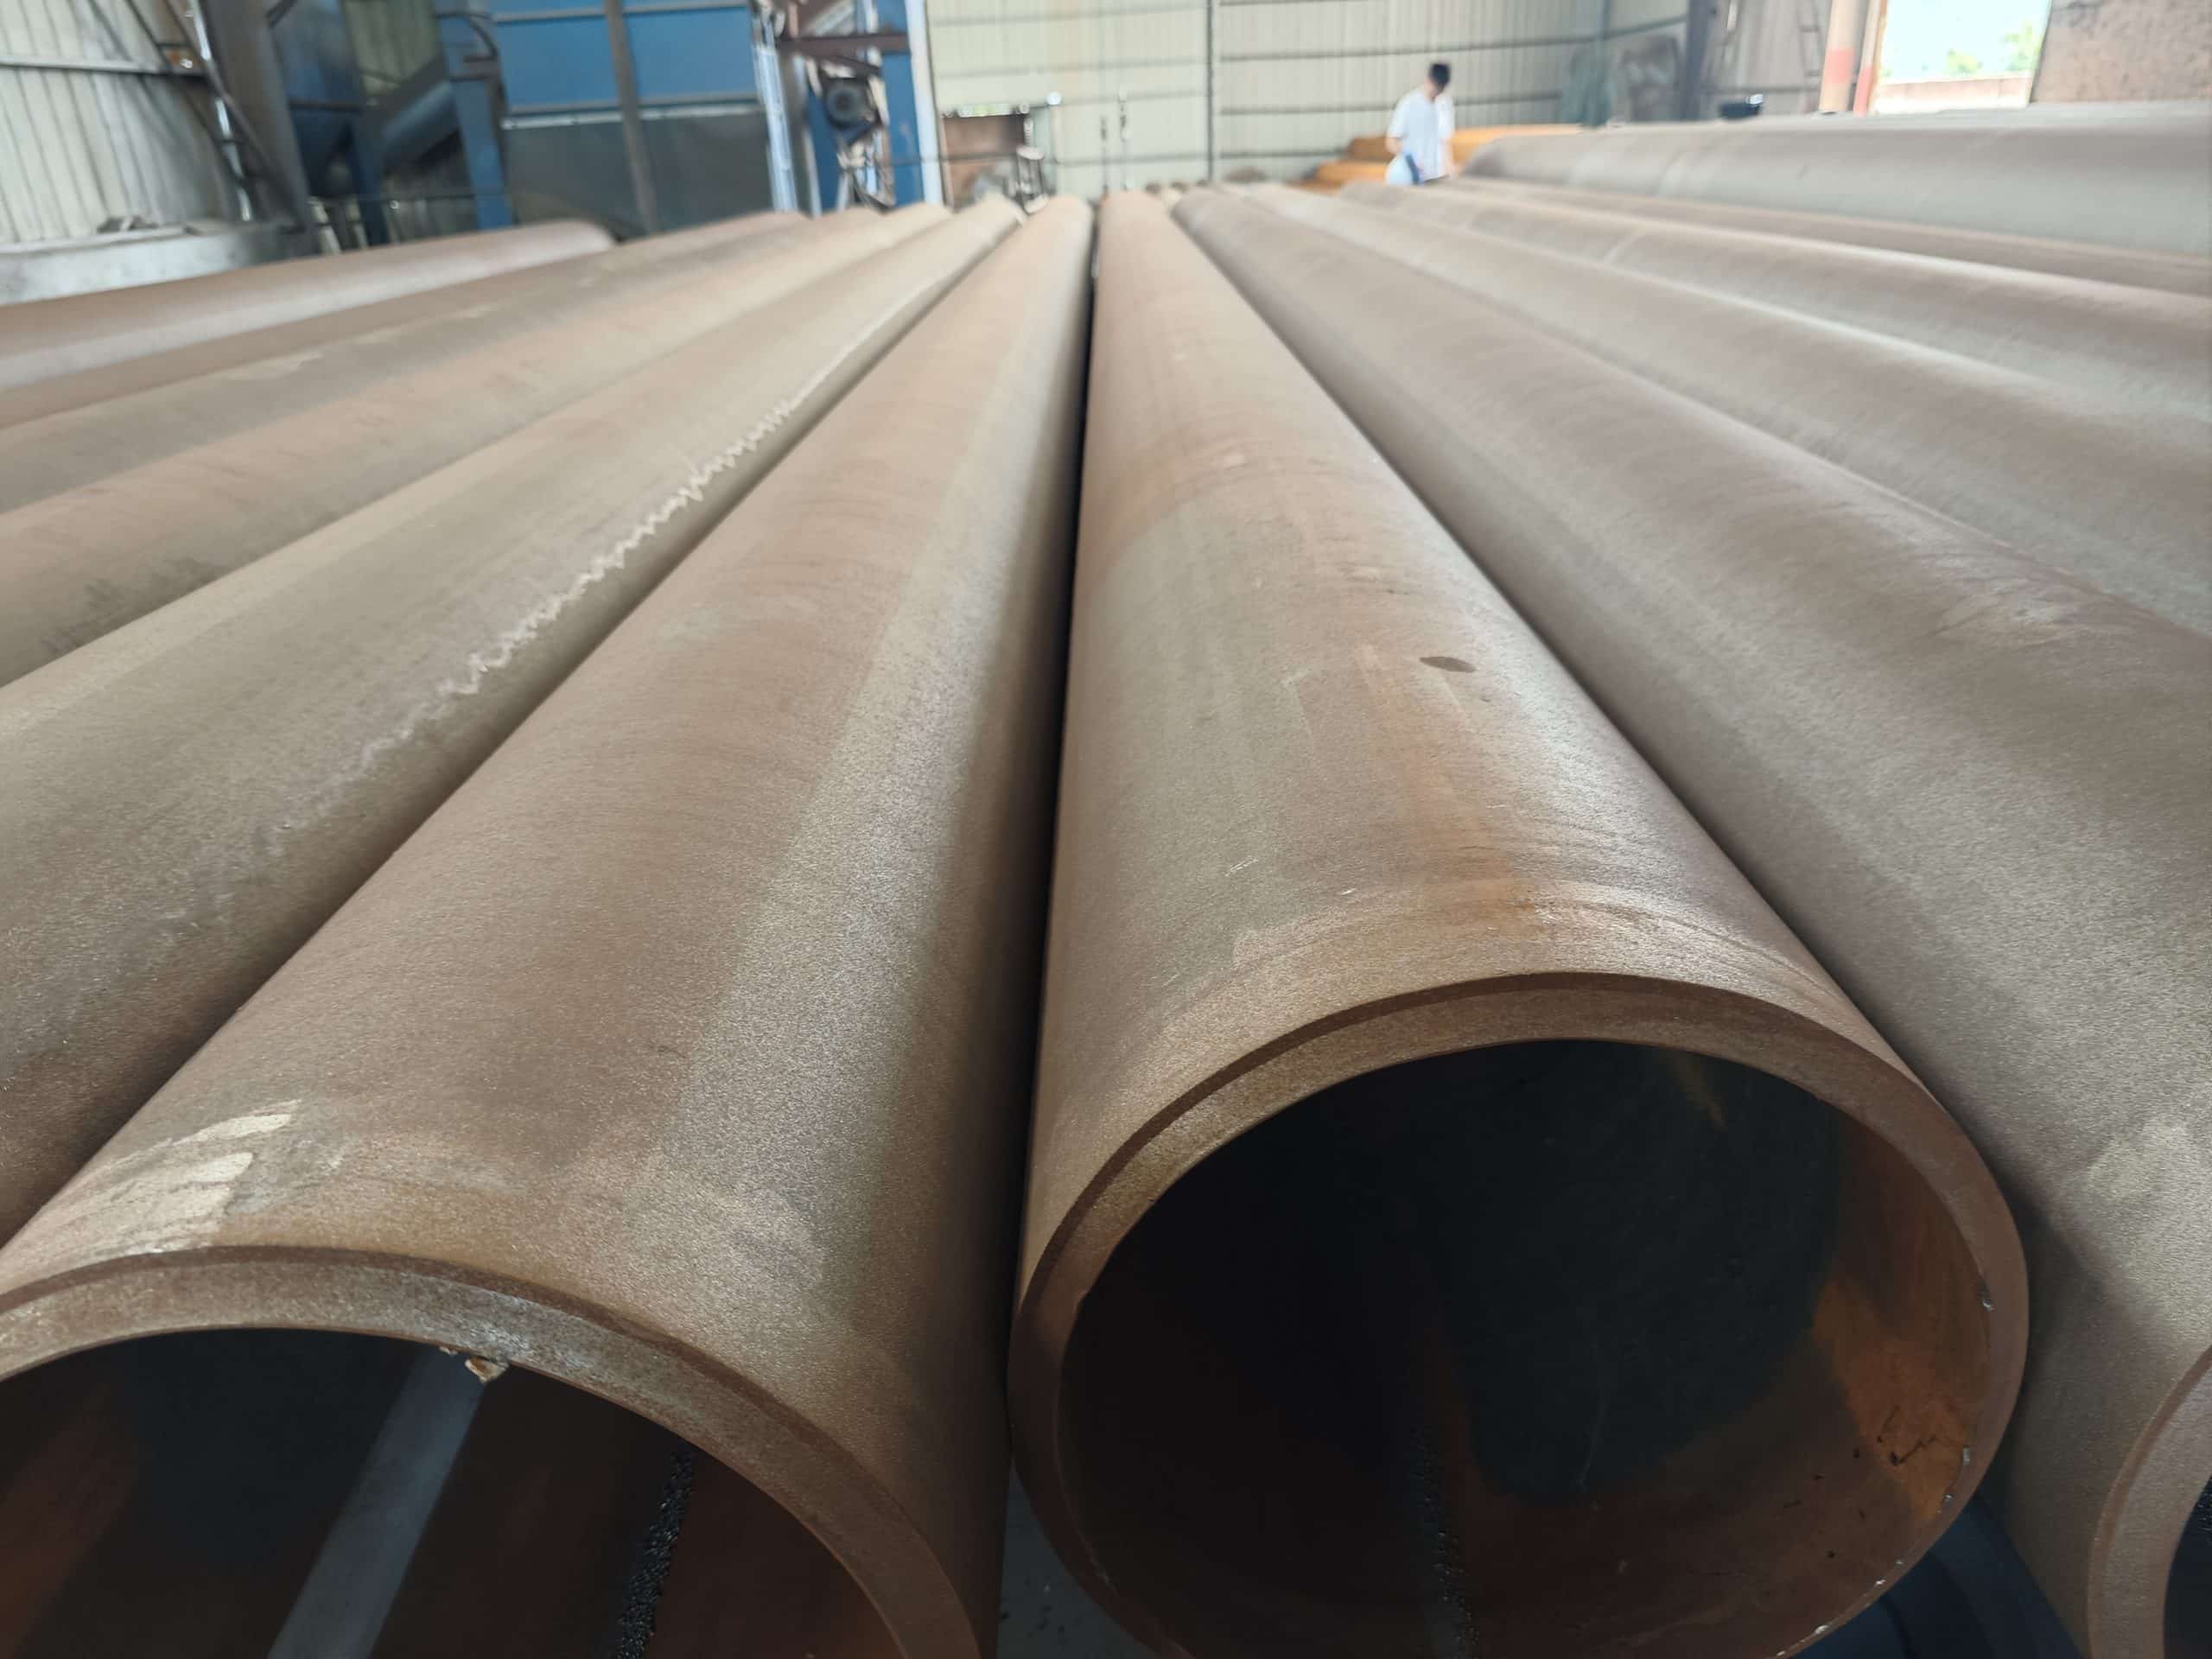
| LSAW | درز طولی | دقت ابعادی بالا، ضخامت دیواره یکنواخت، طول جوش کوتاه | خطوط لوله فشار قوی، API 5L X65/X70، ال ان جی |
| SSAW | درز مارپیچی | تولید انعطافپذیر، تولید قطرهای مختلف از یک عرض صفحه | حفاظت از آب، انتقال غیر فشار بالا، لولههای سازهای با قطر بزرگ |
استانداردهای قابل اجرا: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
جوشکاری قوسی در مقابل SAW: مقایسه 10 پارامتر اصلی
جدول مقایسهای زیر، 10 بُعد حیاتی برای تصمیمگیری در مورد تدارکات را که برای ارزیابی تأمینکنندگان و انتخاب پروژه طراحی شدهاند، پوشش میدهد:
| مورد مقایسه | جوش قوس الکتریکی | جوشکاری زیر آب (SAW) | نقطه تمرکز تدارکات |
| روش جوشکاری | قوس باز، دستی یا نیمه اتوماتیک | پوشیده شده با فلاکس، کاملاً اتوماتیک | SAW ثبات بالاتری ارائه میدهد |
| سطح اتوماسیون | دستی / نیمه اتوماتیک | تمام اتوماتیک | کیفیت دسته SAW پایدارتر است |
| سرعت جوشکاری | در حد متوسط | زیاد | SAW راندمان تحویل بالاتری را ارائه میدهد. |
| سطح پاشش | پاشش وجود دارد، نیاز به عملیات تکمیلی دارد | عملاً بدون پاشش | SAW سطح تمیزتری تولید میکند |
| قوام جوش | به طور قابل توجهی تحت تأثیر مهارت جوشکار قرار دارد | پایدار و ثابت | برای تولید انبوه، SAW را ترجیح دهید |
| ضخامت دیواره قابل اجرا | صفحات عمدتاً نازک تا متوسط | صفحات با ضخامت متوسط تا خیلی ضخیم | برای لولههای فشار قوی با دیواره ضخیم، SAW را انتخاب کنید |
| قطر لوله قابل اجرا | انعطافپذیر، در تمام قطرها | بهترین برای قطرهای متوسط تا بزرگ | LSAW برای قطرهای بزرگ ترجیح داده میشود |
| ویژگی های مکانیکی | خوب، بستگی به سطح مهارت جوشکار دارد | پارامترهای برتر و قابل کنترل | انتخاب SAW برای شرایط بحرانی فشار بالا |
| هزینه تولید | هزینه تجهیزات کم | سرمایهگذاری اولیه بالا برای تجهیزات | SAW هزینه کل بهتری را برای تهیه عمده ارائه میدهد. |
| ظرفیت تولید انبوه | منصفانه | نرخ | SAW برای پروژههای بزرگ مناسبتر است |
بررسی عمیق عملکرد جوش: مزایا و کنترل ریسک
۳.۱ اتصالات جوش داده شده با قوس الکتریکی: مزایا و خطرات رایج
جوشکاری قوسی بالغ و سازگار است و آن را به انتخاب برتر برای نصب در محل و سازههای پیچیده تبدیل میکند. با این حال، نوسانات کیفیت ناشی از عملیات دستی، بزرگترین چالش آن است:
| بعد کیفیت | مزیت | ریسک مشترک | اقدام پیشگیرانه |
| انعطافپذیری جوشکاری | جوشکاری در همه موقعیتها، سازگار با اتصالات پیچیده | - | زیرفرآیند مناسب را انتخاب کنید (GTAW برای بالاترین دقت) |
| وابستگی به جوشکار | - | تأثیر زیاد مهارت جوشکار بر ثبات | اجرای دقیق WPS/PQR و ارزیابی صلاحیت جوشکاران |
| خطر تخلخل | - | در صورت ناکافی بودن پوشش، احتمال ایجاد تخلخل وجود دارد | خلوص گاز محافظ و شرایط نگهداری الکترود را بررسی کنید |
| خطر ترک خوردگی | - | زمانی رخ میدهد که سرعت سرد شدن خیلی زیاد باشد | کنترل دمای پیش گرمایش و بین پاسی |
| پاشیدن | - | پاشش بیش از حد، حجم کار پس از درمان را افزایش میدهد. | بهینهسازی پارامترهای FCAW/GMAW |
| پتانسیل اتوماسیون | GMAW/FCAW میتواند به نیمهخودکارسازی دست یابد | - | بهبود تکرارپذیری و دقت |
۳.۲ اتصالات جوش داده شده با SAW: مزایا و خطرات رایج
جوشکاری SAW در تولید انبوه صنعتی عملکرد فوقالعادهای دارد، اما اتوماسیون کامل به معنای صفر بودن ریسک نیست. بررسی صلاحیت قبل از جوشکاری و نظارت بر پارامترها در زمان واقعی همچنان ضروری هستند:
| بعد کیفیت | مزیت | ریسک مشترک | اقدام پیشگیرانه |
| تشکیل جوش | تقویت یکنواخت و مداوم و کنترلشده | - | غلتکهای اندازهگیری و حسگرهای ردیابی درز را مرتباً کالیبره کنید |
| عمق نفوذ | نفوذ عمیق، استحکام اتصال بالا | - | پارامترهای مشخص شده در WPS را به شدت اجرا کنید |
| ویژگی های مکانیکی | مقاومت ضربه عالی، مناسب برای دماهای پایین | - | مدیریت قابلیت ردیابی دستههای مواد جوشکاری |
| خطر تخلخل | محافظت در برابر شار، تخلخل بسیار کم | روانساز مرطوب ممکن است باعث تخلخل شود | مدیریت خشک کردن و ذخیرهسازی فلاکس را اعمال کنید |
| خطر ورود سرباره | ریسک کم در جوشکاری تک پاسه | حذف ناقص سرباره در جوشکاری چند پاسه | بازرسیهای دقیق تمیز کردن سرباره بین پاسی را انجام دهید |
| خطر ترک خوردگی | - | اگر پارامترها نامناسب باشند، ترک خوردگی داغ رخ میدهد | دمای پیش گرمایش و مقدار معادل کربن (CE) را تأیید کنید |
⚠️ اطلاعیه مهم تدارکات
هنگام تهیه لولههای فولادی SAW، صرفاً به گواهی آزمایش کارخانه (MTC) اکتفا نکنید. شما باید همزمان مدارک صلاحیت روش جوشکاری WPS/PQR و گزارشهای بازرسی NDT را درخواست کنید - هر سه مدرک ضروری هستند.
سناریوهای کاربرد در صنعت: کدام فرآیند را انتخاب کنیم؟
هیچ برتری مطلقی بین جوشکاری قوسی و جوشکاری زیرپودری وجود ندارد؛ نکته کلیدی در تطبیق فرآیند با الزامات خاص پروژه نهفته است:
| سناریوی برنامه | فرآیند توصیه شده | منطق اصلی |
| کار سازههای فولادی | جوشکاری قوسی (SMAW/GMAW) | انعطافپذیری بالا، تجهیزات ساده، راندمان بالای ساخت و ساز میدانی |
| نصب خط لوله در محل | جوشکاری قوسی (GTAW/SMAW) | عملیات میدانی بدون محدودیت فضا، قابلیت جوشکاری در همه موقعیتها |
| لوله های دقیق ضد زنگ | جوشکاری قوسی (GTAW) | TIG بالاترین کیفیت جوش را ارائه میدهد، مناسب برای نیازهای تمیزی بالا |
| تعمیر مخزن ذخیره / تجهیزات | جوشکاری قوسی (SMAW/FCAW) | سناریوهای تعمیر که در آن تجهیزات SAW برای استقرار میدانی مناسب نیستند |
| خطوط انتقال نفت و گاز | اره (LSAW) | API 5L PSL2، فشار بالا؛ قابلیت اطمینان درز جوش LSAW بینظیر است |
| لولههای بخار/بویلر فشار بالا | اره (LSAW) | ASTM A671/A672، دیواره ضخیم، قطر بزرگ؛ SAW الزامی است |
| مهندسی گاز طبیعی مایع (LNG) / کرایوژنیک | اره (LSAW) | الزامات سختگیرانه برای مقاومت در برابر ضربه در دمای پایین؛ چقرمگی SAW قابل اطمینانتر است |
| سکوهای دریایی / خطوط لوله زیر دریا | اره (LSAW) | چالشهای دوگانه فشار بالا و خوردگی؛ SAW دوام طولانیمدت قویتری را ارائه میدهد |
| مهندسی هستهای / ویژه | SAW + آزمایش غیر مخرب دقیق | بالاترین سطح ایمنی، بازرسی ۱۰۰٪ NDT، حداکثر قابلیت ردیابی جوش |
| قطرهای بسیار بزرگ (OD > 600mm) | اره (LSAW/SSAW) | جوشکاری قوسی در این محدوده قطر نمیتواند به تولید انبوه صنعتی برسد. |
بازرسی جوش: استانداردهای بینالمللی و سیستم کنترل LONGMA
۵.۱ روشهای بازرسی اولیه NDT و استانداردهای مربوطه
| روش بازرسی | هدف | استانداردهای اولیه | فرآیند قابل اجرا |
| تست بصری (VT) | پروفیل سطح جوش، عیوب هندسی | ایزو ۱۷۶۳۷ / ASTM A530 | جوشکاری قوسی + SAW |
| تست اولتراسونیک (UT) | ترکهای داخلی، عدم جوش خوردگی، لایه لایه شدن | ASTM E213 / ISO 10893-10 | جوشکاری قوسی + SAW |
| آزمایش رادیوگرافی (RT) | ثبت تصاویر تخلخل، سرباره، نفوذ ناقص | ASTM E94 / ISO 10893-7 | در درجه اول برای SAW استفاده می شود |
| تست جریان گردابی (ECT) | ترکهای سطحی و نزدیک به سطح | ASTM E309 / ISO 10893-2 | در درجه اول برای ERW آنلاین |
| تست هیدرواستاتیک | تأیید سفتی و ظرفیت تحمل فشار | ASTM A999 / API 5L | جوشکاری قوسی + SAW |
| تست کششی | استحکام و ازدیاد طول جوش را تأیید میکند | ASTM A370 | جوشکاری قوسی + SAW |
| تست خم | ظرفیت تغییر شکل پلاستیک جوش را تأیید میکند | ASTM A370 | جوشکاری قوسی + SAW |
| شیار V شکل چارپی (CVN) | تأیید چقرمگی در دمای پایین | ASTM A370 / API 5L PSL2 | در درجه اول برای لولههای فشار قوی SAW |
💡 نکته حرفهای
API 5L PSL2 و ASTM A672 الزامات اجباری برای نسبتهای پوشش NDT، دمای آزمایش ضربه و محدودیتهای معادل کربن (CE) را اعمال میکنند. مشخص کردن فقط نام استاندارد بدون تعیین سطح محصول در طول تهیه ممکن است منجر به الزامات آزمایش کمتر از خواستههای واقعی پروژه شود.
۵.۲ کنترل کیفیت کامل فرآیند در آزمایشگاه داخلی LONGMA
کیفیت قابل اعتماد لوله فولادی جوش داده شده باید توسط دادهها تأیید شود، نه صرفاً اعتبار. آزمایشگاه داخلی LONGMA تمام گرههای حیاتی را از ورود مواد اولیه تا ارسال محصول نهایی پوشش میدهد:
| مرحله بازرسی | موارد مورد آزمایش | هدف کنترل کیفیت |
| دریافت مواد اولیه | ترکیب شیمیایی (طیف OES) / PMI / خواص مکانیکی / آنالیز متالوگرافی | درجه فولاد، معادل کربن و قابلیت جوشکاری را تأیید کنید |
| فرآیند جوشکاری درون خطی | جریان / ولتاژ / سرعت / ورودی گرما / کیفیت فلاکس / پروفیل جوش | نظارت بر پارامترها در زمان واقعی برای اطمینان از انطباق کامل هر درز جوش |
| تست محصول نهایی | تست هیدرواستاتیک / UT / RT / ECT / کشش / خمش / ضربه / ابعاد | اعتبارسنجی جامع درز جوش نهایی و کیفیت بدنه لوله |
| مستندسازی و قابلیت ردیابی | EN 10204 3.1 گزارشهای MTC / NDT / سوابق هیدرواستاتیک / WPS/PQR | پشتیبانی از پذیرش توسط شخص ثالث، ممیزی پروژه و ترخیص کالا از گمرک برای صادرات |
LONGMA از بازرسیهای حضوری توسط سازمانهای شخص ثالث مانند SGS، BV، TÜV و DNV پشتیبانی میکند و گواهینامههای تست مواد EN 10204 3.1 / 3.2 را برای برآورده کردن الزامات سختگیرانه اسناد و مدارک برای پروژهها و مالکان مختلف ارائه میدهد.
تصمیم گیری برای انتخاب: ۵ سوال برای انتخاب سریع فرآیند درست
پاسخ به این 5 سوال قبل از خرید به شما کمک میکند تا به سرعت تشخیص دهید که آیا به لوله فولادی جوش قوسی نیاز دارید یا جوش قوسی زیرپودری (SAW):
| سوال کلیدی | پاسخ → جوشکاری قوسی | پاسخ → جوشکاری قوسی زیرپودری (SAW) |
| کاربرد: تولید کارخانهای یا نصب میدانی؟ | نصب / تعمیر میدانی | تولید انبوه کارخانهای |
| قطر لوله و ضخامت دیواره؟ | انعطافپذیر برای تمام قطرها (عمدتاً نازک تا متوسط) | قطر متوسط تا بزرگ / ضخامت متوسط تا خیلی ضخیم |
| رتبهبندی فشار طراحی؟ | فشار پایین تا متوسط، سیالات عمومی | فشار بالا (API 5L X65/X70 و بالاتر) |
| آیا آزمایش ضربه در دمای پایین لازم است؟ | بدون نیاز به دمای پایین | الزامات دمای برخورد و انرژی مشخص شده |
| استاندارد قابل اجرا؟ | استانداردهای ASTM A53 / AWS D1.1 / سازه | ASTM A671/A672 / API 5L PSL2 / ISO 3183 |
💡 قانون تصمیم گیری
اگر ۳ یا بیشتر پاسخها به جوشکاری قوسی زیرپودری اشاره داشته باشند، LSAW عموماً گزینه بهتری است. اگر ساخت و ساز در محل شرط اصلی باشد، انعطافپذیری جوشکاری قوسی (GTAW/SMAW) غیرقابل جایگزین است.
سوالات متداول: سوالات متداول در مورد تدارکات
Q1: آیا لوله فولادی SAW همیشه از نظر کیفیت بهتر از لوله فولادی جوش داده شده با قوس الکتریکی است؟
لزوماً نه. جوشکاری قوسی زیرپودری به دلیل ثبات جوش برتر، مزایای آشکاری در تولید انبوه صنعتی، لولههای با قطر بزرگ و دیواره ضخیم و کاربردهای فشار بالا ارائه میدهد. جوشکاری قوسی انعطافپذیری غیرقابل جایگزینی را در نصب در محل، اتصالات نامنظم و پردازش کم حجم فراهم میکند. انتخاب باید بر اساس الزامات خاص پروژه باشد، نه رتبهبندیهای ساده فرآیند.
س ۲: کدام یک برای خطوط لوله انتقال فشار قوی مناسبتر است، LSAW یا SSAW؟
خطوط لوله پرفشار و مسافت طولانی معمولاً LSAW را ترجیح میدهند. لولههای LSAW دقت ابعادی بالا، درزهای جوش کوتاهتر، ضخامت دیواره یکنواخت و همجوشی بهتر از طریق جوشکاری قوسی زیرپودری دو طرفه را ارائه میدهند که آنها را برای گریدهای فولادی با کیفیت بالا مانند API 5L X65/X70 ایدهآل میکند. در حالی که SSAW انعطافپذیری تولید و هزینه کمتری را ارائه میدهد، درز جوش مارپیچی آن طولانیتر است و برخی از مشخصات پروژههای پرفشار، محدودیتهای بیشتری را برای SSAW ایجاد میکنند.
س ۳: علاوه بر MTC، چه مدارکی هنگام تهیه لولههای فولادی SAW مورد نیاز است؟
یک بسته کامل اسناد تدارکات برای لوله فولادی SAW باید شامل موارد زیر باشد:
۱. EN 10204 3.1 گواهی آزمایش مواد (MTC) (شامل ترکیب شیمیایی و خواص مکانیکی)
۲. WPS/PQR (مشخصات روش جوشکاری / سوابق صلاحیت روش جوشکاری)
۳. گزارشهای بازرسی NDT (UT/RT/ECT مطابق با استاندارد/سطح مربوطه)
۴. سوابق تست هیدرواستاتیک
۵. گزارش بازرسی ابعادی
۶. سوابق عملیات حرارتی (در صورت لزوم طبق مشخصات کلاس)
*برای پروژههای صادراتی، گزارش بازرسی شخص ثالث (TPI) نیز باید پیوست شود.*
Q4: الزامات بازرسی جوش API 5L PSL1 و PSL2 چه تفاوتی با هم دارند؟
PSL1 الزامات اساسی شیمیایی و مکانیکی را با قوانین نسبتاً انعطافپذیر NDT و تست ضربه مشخص میکند. PSL2 کنترل معادل کربن (CE)، بازرسی UT جوش درون خطی ۱۰۰٪، تست ضربه V-notch چارپی در دماهای مشخص و حداقل سطح انرژی، همراه با محدودیتهای بالاتر سختگیرانهتر در ترکیب شیمیایی را الزامی میکند. پروژههای نفت و گاز با فشار بالا باید همیشه PSL2 را مشخص کنند تا از کاهش استانداردهای تحویل نسبت به نیازهای پروژه جلوگیری شود.
سوال ۵: خریدار چگونه میتواند تأیید کند که آیا تأمینکننده واقعاً دارای قابلیتهای جوشکاری SAW با استاندارد API 5L PSL2 است؟
شما میتوانید از طریق مراحل زیر، صلاحیت خود را تأیید کنید:
• درخواست اسناد معتبر WPS/PQR (شامل سوابق آزمایش PQR زیربنایی).
• منطق شماره گذاری گزارش های NDT تاریخی و قابلیت ردیابی شماره حرارت را بررسی کنید.
• تأیید کنید که ماشینآلات تولید دارای قابلیت ثبت خودکار پارامترهای جوشکاری هستند.
• نمونه MTC های تاریخی برای محصولات API 5L PSL2 را درخواست کنید.
• برای تأیید مستقیم، از طریق آژانسهای شخص ثالث مانند SGS، BV یا TÜV، یک ممیزی کارخانه یا بازرسی حضوری قبل از حمل ترتیب دهید.
درباره LONGMA: تامین کننده حرفه ای لوله های فولادی قوسی جوش داده شده و SAW
با بیش از 20 سال تخصص در تولید لولههای فولادی ERW و LSAW، مزیت اصلی LONGMA در سیستم کنترل کیفیت قابل تأیید و جامع آن نهفته است:
- گواهینامههای چند استانداردی: ASTM A53 / A358 / A671 / A672 / A691 / API 5L (PSL1/PSL2) / ISO 3183
- تولید LSAW در مقیاس بزرگ: تولید انبوه لولههای جدار ضخیم با قطر بزرگ، گریدهای فولادی API 5L X52 تا X70
- آزمایش جامع داخلی: پوشش کامل تستهای شیمیایی / PMI / مکانیکی / متالوگرافی / UT / RT / ECT / هیدرواستاتیک
- مدارک کامل جوشکاری: WPS/PQR کاملاً مستند شده دقیقاً با گریدهای فولادی و ضخامت دیوارهها همسو شده است.
- مستندات قابل ردیابی: EN 10204 3.1 / 3.2 MTCs با قابلیت ردیابی کامل عدد حرارتی
- بازرسی شاهد شخص ثالث: پشتیبانی کامل از نظارت در محل و آزمایش قبل از حمل و نقل توسط SGS، BV، TÜV و DNV
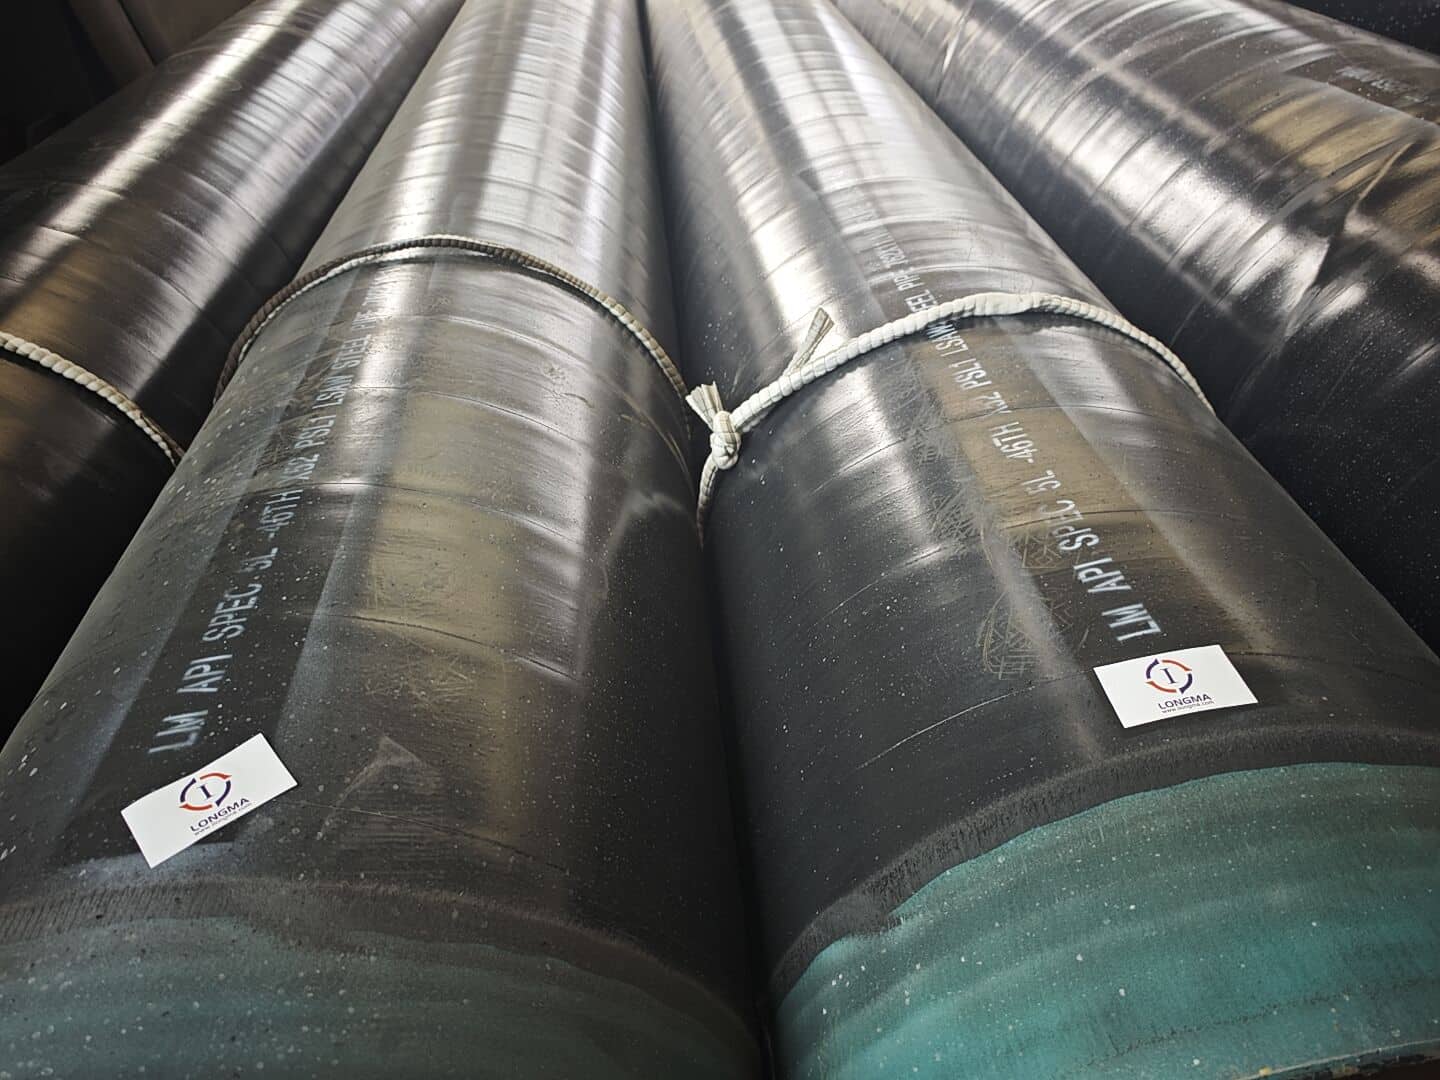
- خدمات سفارشی: پوششهای ضد خوردگی، آمادهسازی نهایی، بستهبندی تخصصی و پشتیبانی از پروژههای OEM
اگر در حال حاضر لولههای فولادی قوسی یا SAW را برای پروژه خود انتخاب میکنید، برای درخواست موارد زیر با LONGMA تماس بگیرید: مشاوره انتخاب فرآیند · تأیید مشخصات · نمونه MTCها · گزارشهای NDT · پیشفاکتورهای پروژه