- 1. ۱. ASTM A671/A671M چیست؟ پارامترهای کلیدی در یک نگاه
- 2. ۲. درجه و کلاس: انتخاب نادرست مستقیماً ایمنی فشار را به خطر میاندازد
- 3. ۳. هفت عامل تعیینکننده عملکرد فشاری لوله A671
- 4. ۴. بازرسی جوش: هسته اصلی قابلیت اطمینان لوله تحت فشار A671
- 5. ۵. عملیات حرارتی: تضمین نادیده گرفته شده عملکرد تحت فشار
- 6. ۶. تست هیدرواستاتیک: مستقیمترین روش تأیید عملکرد تحت فشار
- 7. ۷. چک لیست خرید بینالمللی برای لوله فولادی ASTM A671/A671M
- 8. ۸. سوالات متداول: لوله تحت فشار ASTM A671 - سوالات متداول
- 9. درباره LONGMA: یک تامین کننده قابل اعتماد لوله های تحت فشار ASTM A671/A671M
کاربردها: پایانههای LNG · لولهکشی تحت فشار کرایوژنیک · کارخانههای پتروشیمی · سیستمهای هوای فشرده · انتقال صنعتی با قطر بزرگ
ASTM A671/A671M یک استاندارد مشخص برای لولههای فولادی جوش داده شده با فیوژن الکتریکی (EFW) در پروژههای مهندسی بینالمللی است. عنوان کامل آن «مشخصات استاندارد برای لولههای فولادی جوش داده شده با فیوژن الکتریکی برای دماهای جوی و پایینتر» است که برای سرویس فشار بالا در دماهای محیط و زیر محیط طراحی شده است. این استاندارد ایجاب میکند که لوله از ورق فولادی با کیفیت مخازن تحت فشار ساخته شود و از یک سیستم درجه/کلاس برای تعریف مقاومت مواد پایه، شرایط عملیات حرارتی، الزامات بازرسی جوش و آزمایش فشار استفاده میکند.
این راهنما به طور سیستماتیک الزامات عملکرد فشار ASTM A671 - شامل انتخاب گرید/کلاس، بازرسی جوش، آزمایش هیدرواستاتیک، کنترل عملیات حرارتی و یک چک لیست کامل تدارکات بینالمللی - را پوشش میدهد تا به خریداران و مهندسان EPC در حذف خطرات تحویل در پروژههای خط لوله فشار بالا کمک کند.
💡 پیمایش سریع: نمای کلی استاندارد → درجه/کلاس → عوامل عملکرد فشاری → بازرسی جوش → عملیات حرارتی → تست هیدرواستاتیک → چک لیست تدارکات → سوالات متداول
۱. ASTM A671/A671M چیست؟ پارامترهای کلیدی در یک نگاه
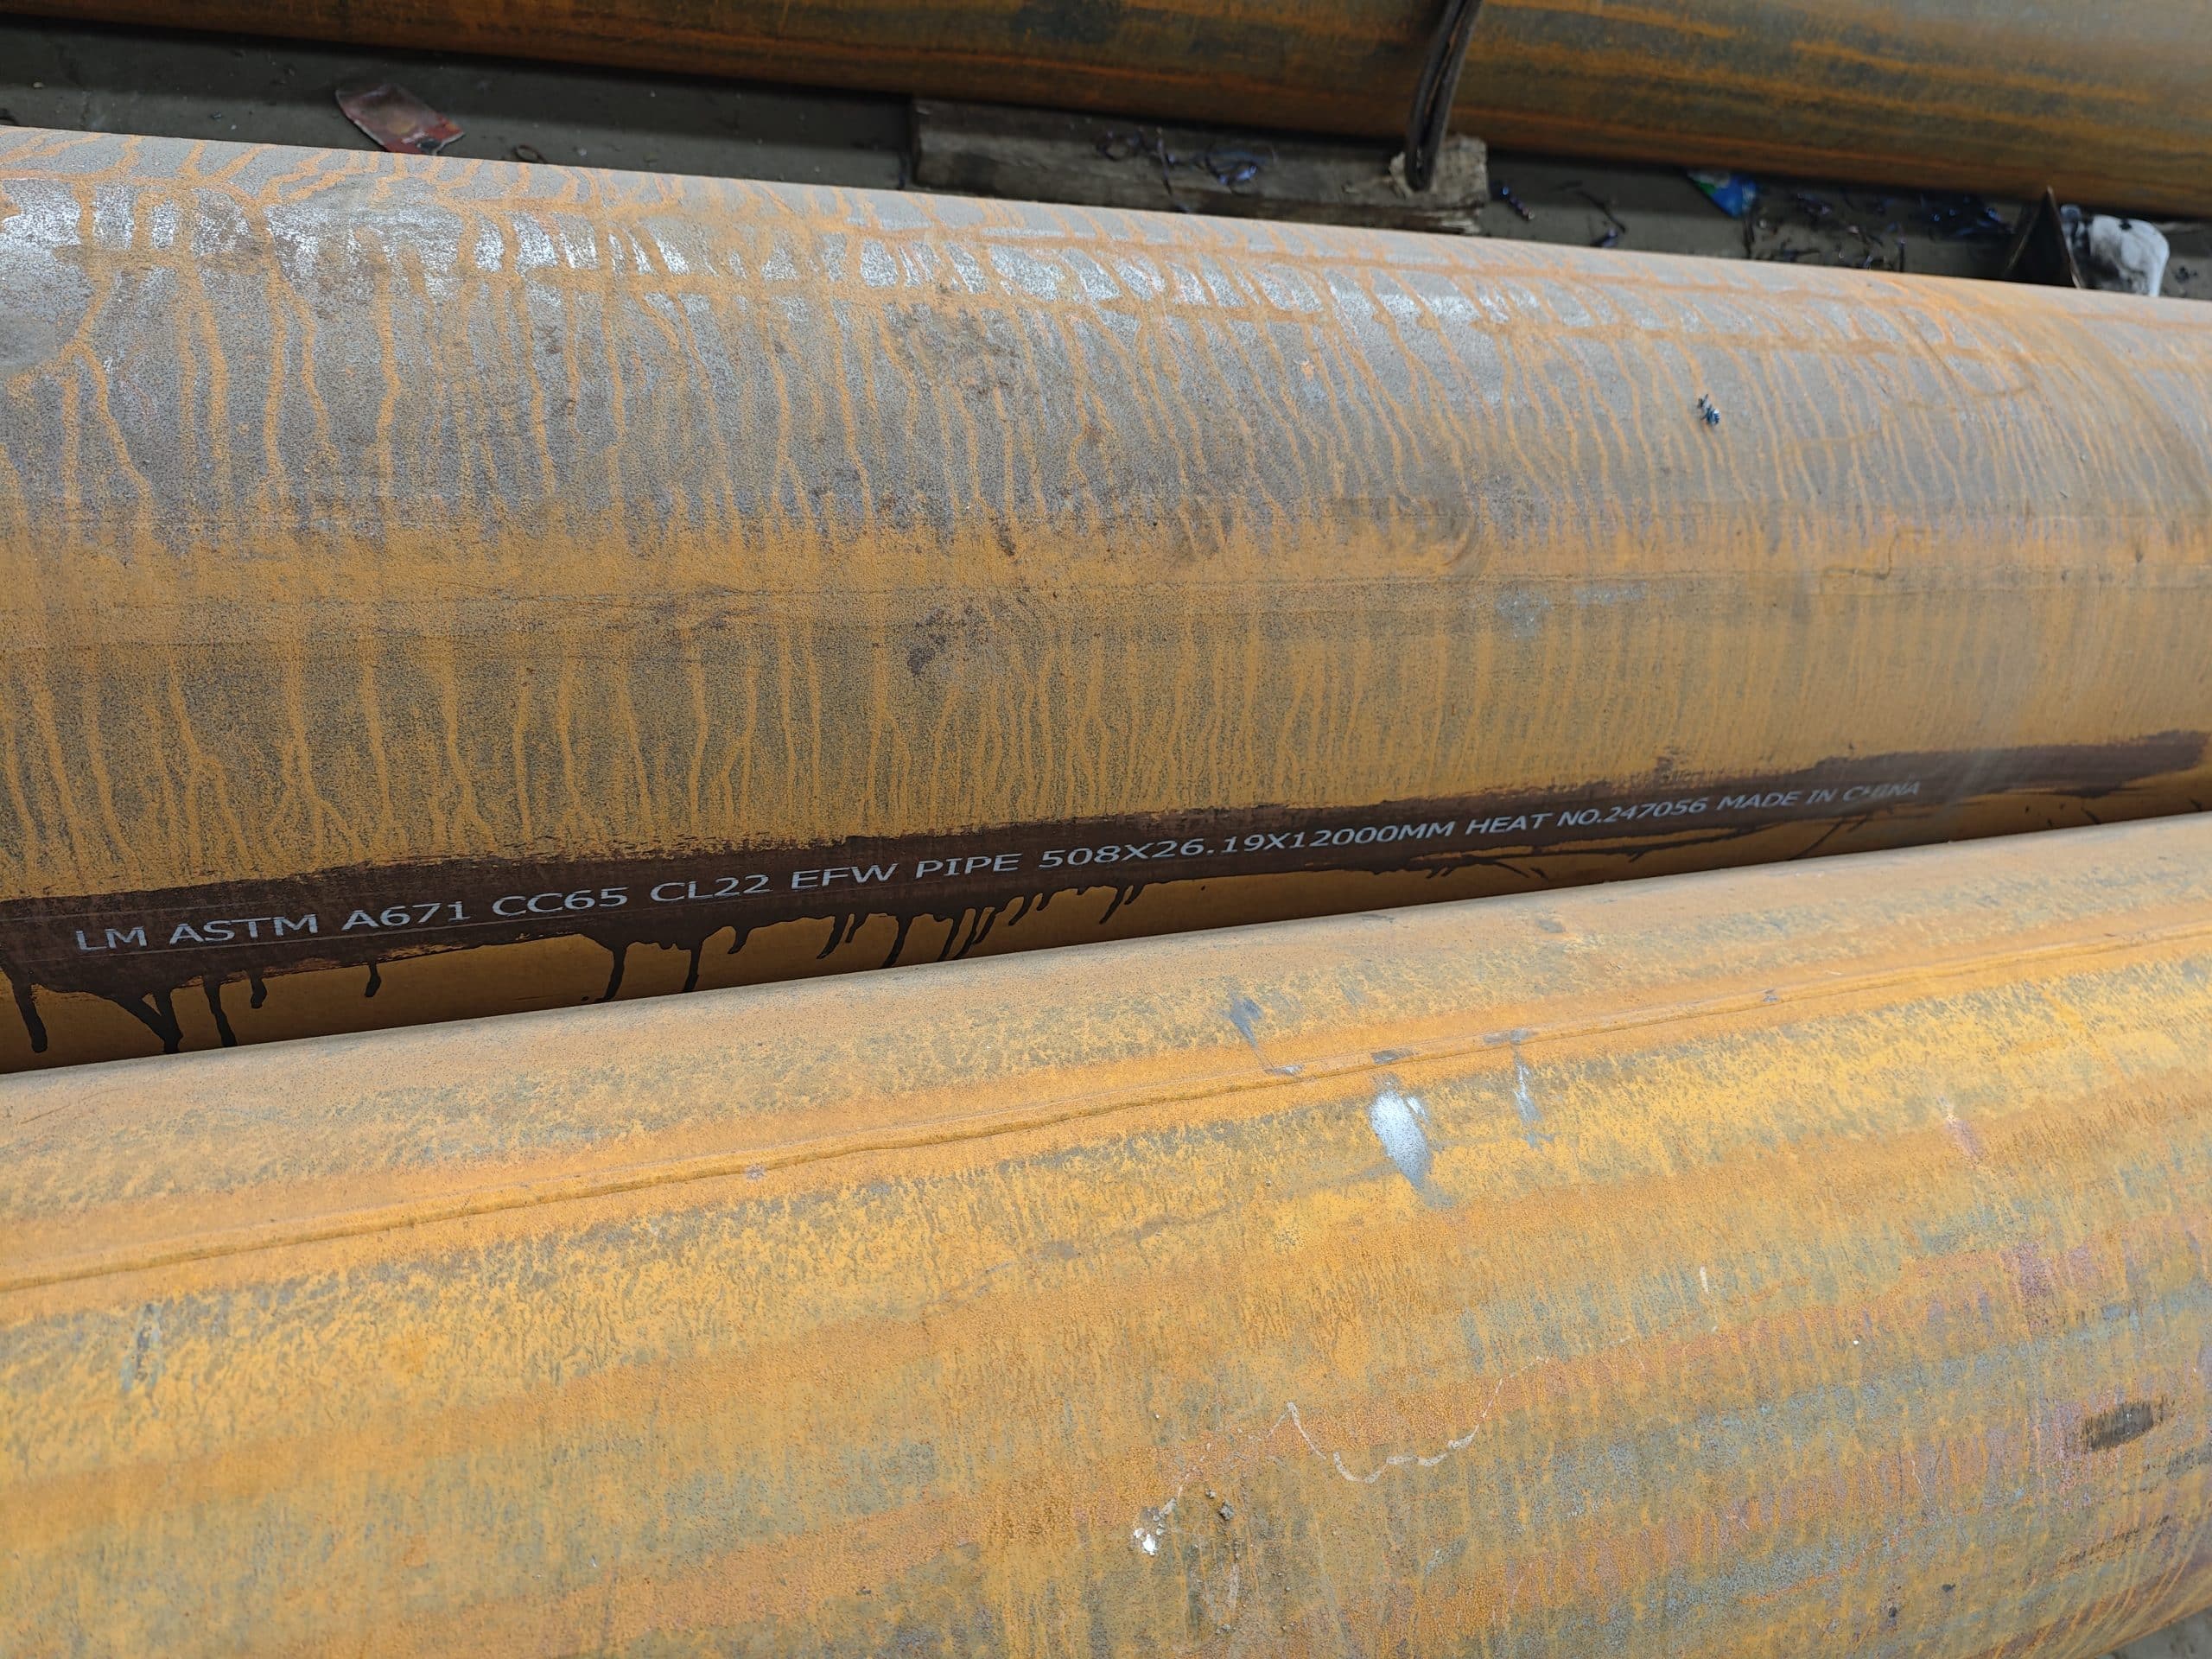
ASTM A671/A671M یک استاندارد لوله جوش داده شده با فیوژن الکتریکی است - که نباید با لوله استاندارد ERW اشتباه گرفته شود. ویژگیهای تعریف شده آن عبارتند از: فرآیند جوشکاری EFW با فلز پرکننده، صفحه فولادی با کیفیت مخازن تحت فشار به عنوان ماده پایه و الزامات طبقهبندی شده برای عملیات حرارتی، آزمایش رادیوگرافی و آزمایش فشار.
| پارامتر | جزئیات ASTM A671/A671M |
| عنوان کامل | لوله فولادی EFW برای دماهای جوی و پایینتر |
| فرآیند جوشکاری | جوشکاری ذوبی الکتریکی با فلز پرکننده (EFW) |
| پایه مواد | ورق فولادی با کیفیت مخازن تحت فشار |
| دمای سرویس | دمای محیط و پایینتر |
| خدمات معمول | خدمات فشار بالا، خطوط لوله برودتی، انتقال با قطر بزرگ |
| سیستم طبقه بندی | درجه (نوع ماده پایه) + کلاس (عملیات حرارتی / بازرسی / الزامات آزمایش) |
| محصولات رایج | لوله جوش داده شده با قطر بزرگ، لوله کشی تحت فشار |
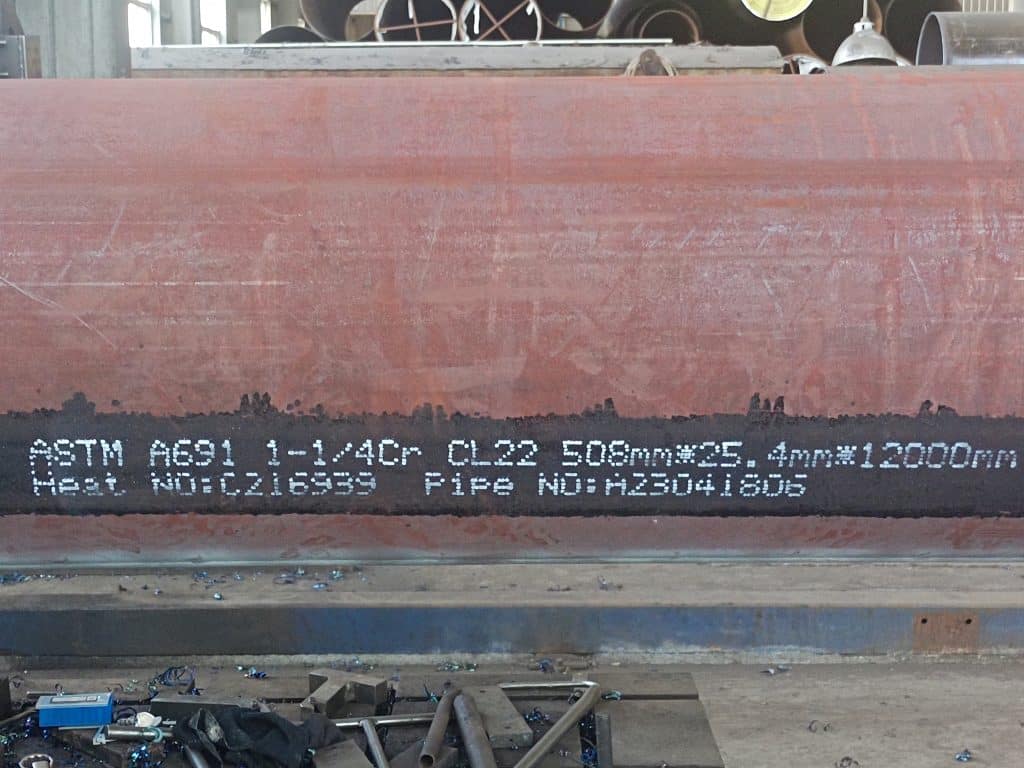
💡 یادداشت تدارکات: صرفاً نوشتن «ASTM A671 CC60» کافی نیست. مشخصات کامل باید شامل موارد زیر باشد: ASTM A671/A671M + گرید + کلاس + قطر خارجی + وزن مخصوص + طول + عملیات حرارتی + الزامات RT/UT + تست هیدرواستاتیک + بازرسی شخص ثالث.
۲. درجه و کلاس: انتخاب نادرست مستقیماً ایمنی فشار را به خطر میاندازد
در استاندارد ASTM A671، گرید (Grade) نوع و سطح استحکام ورق فولادی مورد استفاده را مشخص میکند. کلاس (Class) الزامات عملیات حرارتی، بازرسی رادیوگرافی جوش و آزمایش فشار اعمال شده در طول تولید را تعریف میکند. این موارد در کنار هم، قابلیت اطمینان کلی لوله نهایی از نظر فشار را تعیین میکنند.
| ابعاد طبقهبندی | تعریف | تمرکز اصلی تدارکات |
| درجه | درجه ورق فولادی پایه | تعیین استحکام، چقرمگی و عملکرد ضربه در دمای پایین |
| طبقه | شرایط تولید و عملیات حرارتی | بر سطح تنش پسماند و قابلیت اطمینان درز جوش تأثیر میگذارد |
| الزام RT | آزمایش رادیوگرافی درزهای جوش | ارزیابی کیفیت داخلی جوش (تخلخل / آخال / نفوذ ناقص) |
| تست فشار | تست هیدرواستاتیک یا پنوماتیک | صحت و سلامت محصول نهایی از نظر فشار را تأیید میکند |
۲.۱ گریدهای رایج و کاربردهای معمول
| درجه | ویژگی های قدرت | برنامه نمونه |
| CC60 | استحکام متوسط، جوش پذیری خوب | لوله کشی تحت فشار صنعتی عمومی، آبرسانی شهری با قطر بزرگ |
| CC65 | قدرت بالاتر | کارخانههای پتروشیمی، سیستمهای هوای فشرده، انتقال فشار متوسط به بالا |
| CC70 | لوله با دیواره ضخیم و استحکام بالا | انتقال فشار بالا، لولههای ضخیم با قطر بزرگ، شرایط کاری سخت |
| گریدهای دمای پایین | تأکید بر مقاومت در برابر ضربه | پایانههای LNG، ذخیرهسازی و حمل و نقل برودتی، پروژههای مناطق سردسیر |
مهم: گرید بالاتر به طور خودکار به معنای «بهتر» نیست. گریدهای با استحکام بالاتر معمولاً الزامات پیشگرمایش، عملیات حرارتی و بازرسی سختتری را اعمال میکنند - که هم هزینه تهیه و هم زمان تحویل را افزایش میدهد. انتخاب گرید باید بر اساس فشار، دما و ویژگیهای محیط طراحی باشد.
۳. هفت عامل تعیینکننده عملکرد فشاری لوله A671
ظرفیت فشار توسط یک پارامتر واحد کنترل نمیشود - این نتیجهی چندین عامل است که با هم کار میکنند. هر هفت مورد زیر باید بدون استثنا کنترل شوند:
| عامل | نقش در عملکرد فشار | ریسک تدارکات در صورت غفلت |
| مقاومت مصالح پایه | ظرفیت تحمل فشار اساسی را تعیین میکند | عدم تطابق عیار باعث میشود فشار طراحی برآورده نشود |
| ضخامت دیوار | فشار طراحی و حاشیه ایمنی را کنترل میکند | دیوار با ضخامت کم یا غیریکنواخت |
| کیفیت درز جوش | تعیین میکند که آیا ناحیه جوش به ضعیفترین نقطه تبدیل شده است یا خیر. | عدم ذوب، آخالهای سرباره، تخلخل |
| شرایط عملیات حرارتی | کاهش تنش پسماند، تثبیت ریزساختار | کلاس اشتباه یا فرآیند عملیات حرارتی نامنطبق |
| تست غیر مخرب | تشخیص عیوب داخلی، کاهش ریسک خرابی | روش آزمایش ناکافی یا فقدان سوابق |
| تست هیدرواستاتیک | مستقیماً یکپارچگی آببندی و ظرفیت فشار را تأیید میکند | لولهها به صورت جداگانه آزمایش نشدهاند، یا رکوردهای ناقص دارند |
| تحمل ابعادی | بر ضخامت واقعی دیواره و یکنواختی توزیع بار تأثیر میگذارد | انحراف OD/WT از حد استاندارد فراتر میرود |
۴. بازرسی جوش: هسته اصلی قابلیت اطمینان لوله تحت فشار A671
از آنجا که ASTM A671 یک استاندارد لوله EFW است، درز جوش ناحیهای از لوله است که نیاز به دقیقترین تأیید عملکرد فشار دارد. در شرایط سرویس فشار بالا، هرگونه نقص جوش میتواند به نقطه شروع خرابی خط لوله تبدیل شود.
| روش بازرسی | هدف | نقصهای معمول شناسایی شده | منطقه قابل اجرا |
| آزمایش رادیوگرافی (RT) | بررسی عیوب داخلی جوش | تخلخل، آخالهای سرباره، نفوذ ناقص | طول کامل جوش |
| تست اولتراسونیک (UT) | بررسی ناپیوستگیهای بدنه لوله و جوش | لایه لایه شدن، ترک، عدم جوش خوردگی | درز جوش و بدنه لوله |
| آزمایش ذرات مغناطیسی (MT) | بررسی عیوب سطحی و نزدیک به سطح | ترکهای سطحی، بریدگیهای زیرین | سطح درز جوش |
| بازرسی بصری | ارزیابی پروفیل و ظاهر جوش | پاشش جوش، ناهمترازی، ارتفاع غیرطبیعی آرماتور | درز جوش بیرونی |
💡 توصیه تدارکات: از تأمینکننده بخواهید گزارشهای ارزیابی فیلم RT و سوابق بازرسی UT را برای هر دسته، با ارجاع متقابل به شمارههای اسناد MTC ارائه دهد - ایجاد یک سابقه کیفیت جوش کاملاً قابل ردیابی.
۵. عملیات حرارتی: تضمین نادیده گرفته شده عملکرد تحت فشار
عملیات حرارتی یک افزودنی اختیاری نیست - بلکه یک جزء اصلی سیستم کلاس ASTM A671 است . برای لولههای با دیواره ضخیم، قطر بزرگ یا لولههای تحت فشار برودتی، عملیات حرارتی تنش پسماند جوشکاری را کاهش میدهد، یکنواختی ریزساختار را بهبود میبخشد و خواص مکانیکی کلی را افزایش میدهد.
| نوع عملیات حرارتی | اثر اولیه | ارزش برای عملکرد فشار | سناریوی قابل اجرا |
| جوش داده شده (بدون عملیات حرارتی) | حفظ شرایط پس از جوشکاری | برای برخی از کاربردهای کمخطر قابل قبول است | دیواره نازک، فشار پایین، دمای محیط |
| کاهش استرس (SR) | کاهش تنش پسماند جوشکاری | تمرکز تنش و ترک خوردگی را به حداقل میرساند | لوله جوش داده شده با دیواره متوسط تا ضخیم |
| نرمالسازی (N) | اصلاح دانه، بهبود چقرمگی | افزایش پایداری ریزساختاری | گریدهای با استحکام متوسط تا بالا |
| نرماله کردن + تمپر کردن (N+T) | تعادل استحکام-چقرمگی را بهینه میکند | مناسب برای خدمات تحت فشار بالا | گریدهای با استحکام بالا و دمای پایین |
نکته مهم: الزامات عملیات حرارتی باید به صراحت از طریق تعیین کلاس در مرحله تهیه در سند خرید نوشته شوند. آنها را نمیتوان پس از تکمیل تولید اضافه کرد - انجام این کار ممکن است نیاز به تولید مجدد داشته باشد یا باعث تأخیر در تحویل شود.
۶. تست هیدرواستاتیک: مستقیمترین روش تأیید عملکرد تحت فشار
آزمایش هیدرواستاتیک مستقیمترین روش برای تأیید صحت فشارپذیری لوله نهایی است و یکی از الزامات اصلی بازرسی ASTM A671/A671M میباشد. برای لولهکشی فشار بالا، سوابق آزمایش باید کاملاً قابل ردیابی به شماره حرارتی، بچ و سند MTC باشند.
| مرحله تست | عمل | کنترل فوکوس | اهمیت برای خریدار |
| مهر و موم پایان | هر دو انتهای لوله را آب بندی کنید | جلوگیری از تداخل نشتی فیکسچر با نتایج | اعتبار آزمون را تضمین میکند |
| پر کردن با آب و پاکسازی هوا | با آب پر کنید و تمام هوا را خارج کنید | از بین بردن ریسک ایمنی فشردهسازی هوا | ایمنی آزمایش را تضمین میکند |
| فشار | به تدریج تا فشار تست مشخص شده افزایش دهید | کنترل نرخ فشار | از آسیب ضربه به لوله جلوگیری میکند |
| نگه داشتن فشار | حفظ فشار برای مدت زمان مشخص شده | نظارت بر پایداری فشار | تشخیص نشتیهای ریز |
| بازرسی | بدنه لوله و درز جوش را از نظر نشتی بررسی کنید | نشت صفر مجاز است | پذیرش محصول را تعیین میکند |
| ضبط و بایگانی | گزارش تست هیدرواستاتیک تهیه کنید | ارجاع متقابل به عدد گرمایی و MTC | پشتیبانی از پذیرش و قابلیت ردیابی |
۷. چک لیست خرید بینالمللی برای لوله فولادی ASTM A671/A671M
چک لیست زیر تمام موارد تایید حیاتی برای تدارکات خطوط لوله فشار بالا را پوشش میدهد. میتوان از آن مستقیماً هنگام تهیه درخواست استعلام قیمت (RFQ) یا سفارش خرید استفاده کرد:
| مورد تدارکات | مشخصات / نکات مورد نیاز |
| استاندارد و نسخه | ASTM A671/A671M (سال انتشار را مشخص کنید) و کد پروژه مربوطه |
| درجه | CC60 / CC65 / CC70 یا موارد دیگر (درجه مقاومت مصالح پایه به وضوح ذکر شود) |
| طبقه | نوع عملیات حرارتی، الزامات RT و الزامات تست فشار (نباید حذف شوند) |
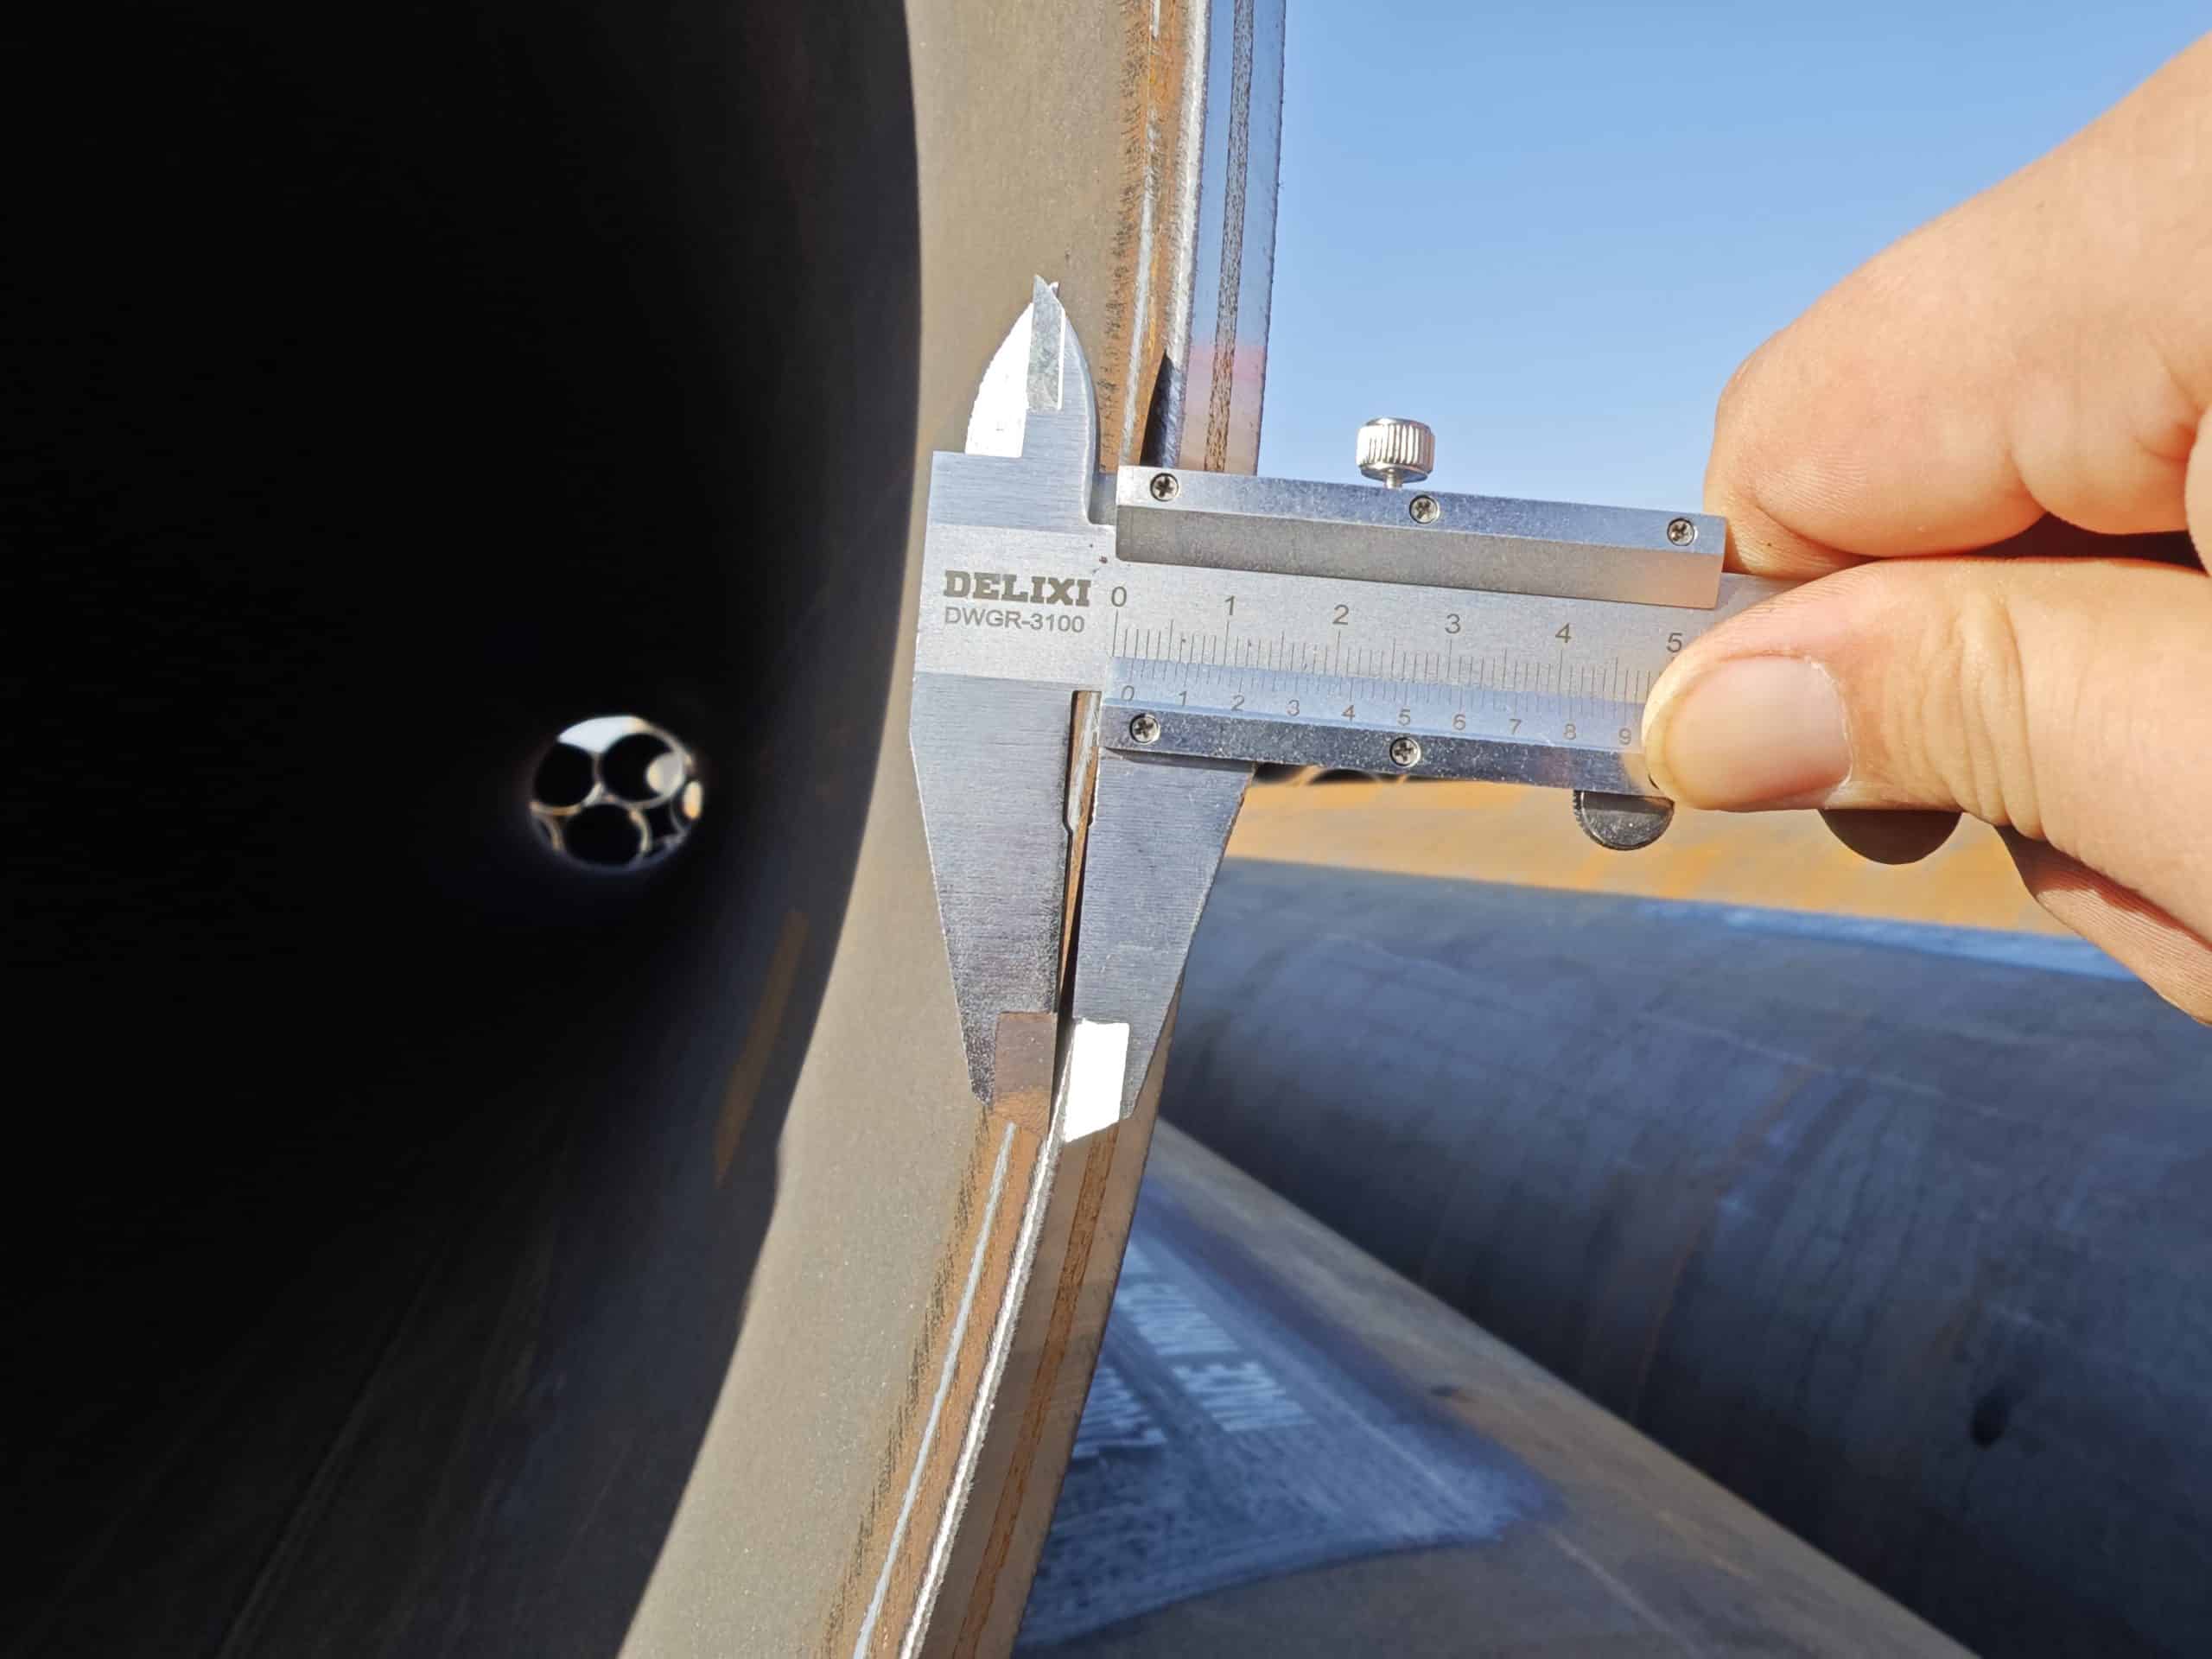
| قطر خارج (OD) | قطر خارجی ×× میلیمتر با تلرانس مجاز |
| ضخامت دیوار (WT) | وزن ×× میلیمتر با تلرانس مجاز و وزن نظری هر متر |
| طول | طول ثابت (×× متر) یا طول تصادفی (SRL/DRL)، با نوع پرداخت نهایی |
| شرایط طراحی | فشار طراحی، دمای طراحی، نوع سیال |
| تست غیر مخرب | RT + UT + MT (روش ایالتی، درصد پوشش و معیارهای پذیرش) |
| تست فشار | مقدار فشار تست هیدرواستاتیک، مدت زمان نگهداری و الزامات ثبت آن |
| حرارت درمانی | نوع عملیات حرارتی و محدوده دما را در هر کلاس مورد نیاز بیان کنید |
| تأثیر دمای پایین | دمای آزمایش ضربه شارپی و حداقل انرژی مورد نیاز (در صورت لزوم) |
| اسناد با کیفیت | MTC (EN 10204 3.1) / گزارش NDT / سوابق تست هیدرواستاتیک / سوابق عملیات حرارتی |
| بازرسی شخص ثالث | SGS / BV / TÜV / DNV یا نهاد بازرسی منتخب پروژه |
۸. سوالات متداول: لوله تحت فشار ASTM A671 - سوالات متداول
Q1: تفاوت اصلی بین ASTM A671 و ASTM A53 چیست؟
استاندارد ASTM A53 لولههای سیاه و گالوانیزه را برای کاربردهای عمومی صنعتی، آتشنشانی و شهری (ERW یا بدون درز) با الزامات نسبتاً انعطافپذیر برای مواد پایه پوشش میدهد. استاندارد ASTM A671 بهطور خاص برای لولههای EFW فشار بالا است - ماده پایه باید از ورق با کیفیت مخازن تحت فشار باشد و سیستم درجه/کلاس، الزامات عملیات حرارتی و بازرسی چند مرحلهای را اعمال میکند. استاندارد ASTM A671 انتخاب مناسبی برای لولهکشی تحت فشار بحرانی مانند تأسیسات LNG، کارخانههای پتروشیمی و خدمات برودتی است.
س ۲: تعریفهای خاص کلاس در ASTM A671 چیست و هر کدام به چه معناست؟
سیستم کلاسبندی ترکیبی از شرایط عملیات حرارتی، پوشش بازرسی رادیوگرافی و الزامات تست فشار را تعریف میکند. نامگذاریهای رایج کلاسبندی عبارتند از: جوشکاری شده با نقطه جوش نقطهای، تنشزدایی شده با ۱۰۰٪ RT، نرمالیزه شده و موارد دیگر. کلاسبندی خاص باید توسط کد پروژه (مانند ASME B31.3) و الزامات مالک تعیین شود - خریداران نباید به طور پیشفرض از پایینترین کلاس موجود استفاده کنند.
س ۳: آیا بازرسی رادیوگرافی ۱۰۰٪ برای لوله A671 لازم است؟
این بستگی به کلاس انتخاب شده دارد. برخی از نامگذاریهای کلاس، بازرسی ۱۰۰٪ از کل درز جوش را الزامی میدانند؛ برخی دیگر فقط بازرسی نقطهای را الزامی میدانند. برای لولهکشیهای بحرانی فشار بالا یا برودتی، اکیداً توصیه میشود کلاسی را انتخاب کنید که بازرسی ۱۰۰٪ را الزامی کند و از تأمینکننده بخواهد مجموعهای کامل از گزارشهای ارزیابی فیلم با شمارههای ثبت قابل ردیابی ارائه دهد.
سوال ۴: تفاوت بین جوشکاری EFW (جوشکاری ذوبی الکتریکی) و ERW (جوشکاری مقاومت الکتریکی) چیست؟
جوشکاری قوسی با فشار دادن لبههای نوار به یکدیگر تحت مقاومت الکتریکی، گرما تولید میکند - هیچ فلز پرکنندهای اضافه نمیشود. این روش معمولاً برای لولههای با قطر کوچک تا متوسط (مانند ASTM A53) استفاده میشود. جوشکاری قوسی با جریان الکتریکی (EFW) فلز پرکننده اضافه میکند و به همجوشی متالورژیکی کاملتری بین جوش و ماده پایه دست مییابد. این امر باعث میشود که جوشکاری قوسی با جریان الکتریکی (EFW) برای لولههای با قطر بزرگ، دیواره ضخیم و لولههای تحت فشار بالا مناسبتر باشد - به همین دلیل است که ASTM A671 فرآیند جوشکاری قوسی با جریان الکتریکی (EFW) را الزامی میکند.
سوال ۵: آیا آزمایش ضربه شارپی برای لوله A671 با دمای پایین لازم است؟
بله. لوله A671 که برای سرویس برودتی - مانند ترمینالهای LNG یا انتقال در مناطق سردسیر - در نظر گرفته شده است، معمولاً نیاز به آزمایش ضربه چارپی V-notch (CVN) در دمای مشخص شده پروژه دارد تا تأیید شود که چقرمگی ماده حداقل نیاز انرژی را برآورده میکند یا از آن فراتر میرود. دمای آزمایش ضربه و مقدار انرژی پذیرش باید به صراحت در مرحله خرید در PO ذکر شود.
س6: چه محتوای خاص A671 باید در گواهی آزمایش کارخانه ذکر شود؟
یک ASTM A671 MTC که مطابق با استاندارد EN 10204 3.1 صادر شده باشد، باید شامل موارد زیر باشد: عدد حرارتی و ترکیب شیمیایی صفحه، نتایج آزمایش مکانیکی (کشش/ضربه)، سوابق عملیات حرارتی (دما و مدت زمان)، شمارههای مرجع گزارش RT جوش، فشار و سوابق آزمایش هیدرواستاتیک، دادههای بازرسی ابعادی، اعلامیه انطباق با استاندارد و امضای مجاز سازنده. گزارشهای بازرسی شخص ثالث نیز باید برای پروژههای صادراتی پیوست شوند.
درباره LONGMA: یک تامین کننده قابل اعتماد لوله های تحت فشار ASTM A671/A671M
شرکت LONGMA بیش از 20 سال تجربه در تولید لولههای فولادی گرد LSAW و ERW دارد و توانایی تولید و صادرات لولههای تحت فشار ASTM A671/A671M را در حجم بالا اثبات کرده است. خدمات ما شامل موارد زیر است:
▸ پشتیبانی انتخاب مواد: پیشنهاد ترکیب مناسب درجه/کلاس بر اساس فشار، دما و شرایط محیط پروژه
▸ کنترل کامل فرآیند تولید: مدیریت پارامترهای جوشکاری، اجرای عملیات حرارتی و بازرسی NDT در حین فرآیند
▸ آزمایشگاه جامع داخلی: آنالیز شیمیایی، آزمایش کشش/ضربه، اندازهگیری ضخامت اولتراسونیک، آزمایش هیدرواستاتیک، ارزیابی RT/UT
▸ گواهینامههای تست آسیاب EN 10204 3.1 + پشتیبانی بازرسی شخص ثالث (SGS / BV / TÜV / DNV)
▸ تکمیل مستندات صادرات برای ترخیص آسان از گمرک، پذیرش پروژه و قابلیت ردیابی مهندسی
اگر به دنبال لوله فشار ASTM A671/A671M، لوله فولادی جوش داده شده A671 EFW یا لولههای فشار با قطر بزرگ هستید، برای تأیید مشخصات، دریافت پیشفاکتور، نمونه گزارشهای بازرسی یا راهنمایی فنی خاص پروژه با LONGMA تماس بگیرید.