- 1. چرا عملیات سطحی قبل از جوشکاری اولین خط دفاعی برای کیفیت جوش است؟
- 2. چهار مرحله عملیات سطحی قبل از جوشکاری هسته
- 3. چهار روش بازرسی بحرانی برای تمیزی سطح قبل از جوشکاری
- 4. کنترل کیفیت داخلی LONGMA: هر مرحله با پشتیبانی دادهها
- 5. خطرات تدارکات عملیات سطحی که اغلب نادیده گرفته میشوند
- 6. سوالات متداول: عملیات سطحی قبل از جوشکاری برای لولههای فولادی
- 7. درباره LONGMA: تولیدکننده لوله فولادی که در هر مرحله دادههایی وجود دارد
کاربردها: خطوط لوله نفت و گاز · لوله کشی تحت فشار · لوله با پوشش ضد خوردگی · مهندسی سازه · مهندسی فراساحل
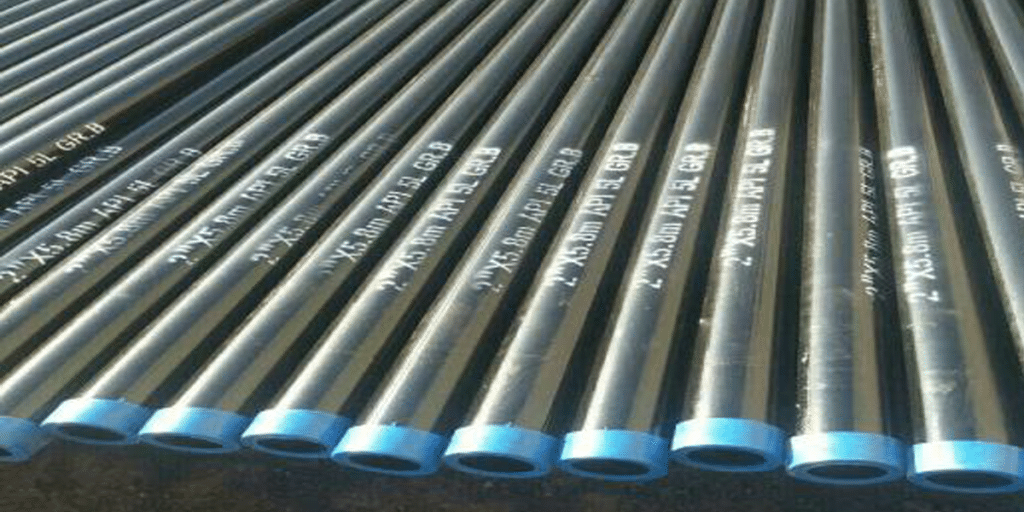
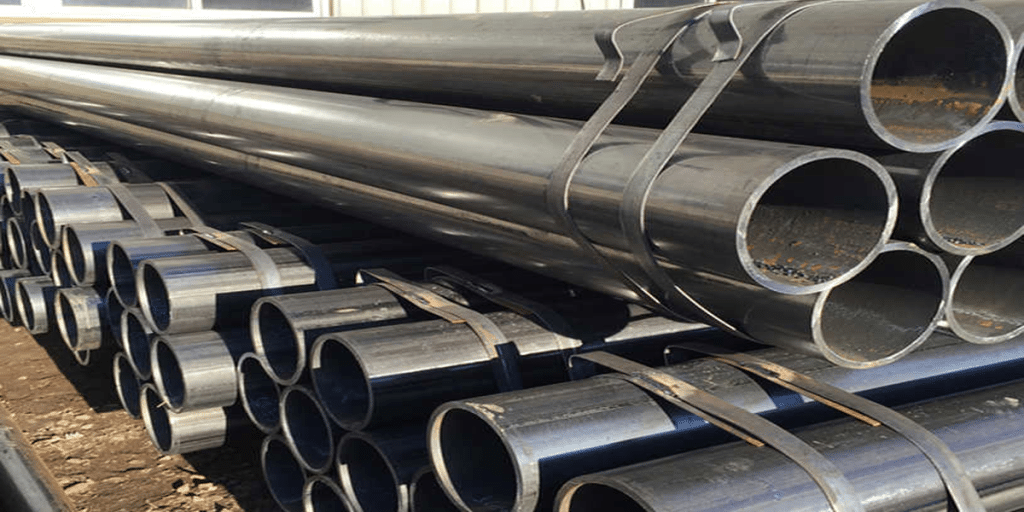
هنگام خرید لوله فولادی جوش داده شده، بسیاری از خریداران منحصراً روی ترکیب شیمیایی و خواص مکانیکی تمرکز میکنند و از یک مرحله پنهان که کیفیت نهایی را تعیین میکند، غافل میشوند: عملیات سطحی قبل از جوشکاری. آمادهسازی ناکافی سطح مستقیماً باعث تخلخل جوش، عدم ذوب، عدم چسبندگی و در برخی موارد، جدا شدن کل دستههای پوشش ضد خوردگی در عرض چند ماه پس از ورود به سرویس میشود.
شرکت LONGMA با بیش از 20 سال تجربه در تولید لولههای فولادی، شاهد حوادث دوبارهکاری و تأخیرهای زیادی در پروژهها بوده است که ناشی از تلقی آمادهسازی سطح به عنوان یک امر تشریفاتی به جای یک فرآیند کنترلشده بوده است. این مقاله به طور سیستماتیک چهار مرحله اصلی عملیات سطحی قبل از جوشکاری، نقاط بازرسی حیاتی و سیستم کنترل کیفیت داخلی LONGMA را پوشش میدهد - و به خریداران ابزارهایی میدهد تا به جای پذیرش صرف یک MTC با قالببندی خوب به ارزش اسمی، توانایی تولید یک تأمینکننده را به طور واقعی ارزیابی کنند.
چرا عملیات سطحی قبل از جوشکاری اولین خط دفاعی برای کیفیت جوش است؟
جوشکاری یک فرآیند پیوند متالورژیکی بین فلزات است - هرگونه آلودگی سطحی مستقیماً این پیوند را مختل میکند. پوسته نورد باعث ایجاد ناخالصیهای سرباره میشود؛ گریس باعث ایجاد تخلخل میشود؛ بقایای نمک خوردگی پس از جوش را تسریع میکند؛ بقایای پاشش جوش باعث ایجاد عیوب عدم ذوب میشود. این عیوب از ظاهری تا فاجعهبار متغیر هستند: در بهترین حالت بر ظاهر جوش تأثیر میگذارند و در بدترین حالت باعث ترک خوردن و نشت لولههای تحت فشار در حین کار میشوند.
چیزی که این موضوع را به طور خاص خطرناک میکند این است که بیشتر این نقصها پنهان هستند - سطح جوش قابل قبول به نظر میرسد، اما نقصهای داخلی از قبل وجود دارند و فقط توسط UT یا RT قابل تشخیص هستند. دقیقاً به همین دلیل است که استانداردهای ISO 8501، ISO 8502 و SSPC الزامات سختگیرانهای را برای آمادهسازی سطح قبل از جوشکاری اعمال میکنند - به جای اینکه تأیید را به مرحله محصول نهایی واگذار کنند.
| آلاینده سطحی | تأثیر بر جوشکاری | تأثیر بر پوشش ضد خوردگی | روش تشخیص |
| پوسته آسیاب / زنگ زدگی | ناخالصیهای سرباره؛ عدم ذوب | کاهش چسبندگی؛ تاول زدن | ارزیابی بصری درجهبندی ISO 8501-1 |
| گریس / روغن | تخلخل بالا و خطر ترک خوردگی | جدا شدن پوشش؛ شکست چسبندگی | بازرسی با دستمال مرطوب حلال |
| یونهای نمک/کلرید | خوردگی پس از جوشکاری را تسریع میکند | خوردگی زیر پوشش؛ جدایش سریع | آزمون آلودگی نمک ISO 8502-9 |
| باقی مانده پاشش جوش | عدم ذوب در پاسهای بعدی جوش | برآمدگیها باعث ایجاد ضخامت غیر یکنواخت پوشش میشوند | بازرسی بصری + حذف سنگ زنی |
| گرد و غبار / بقایای ساینده | ناخالصیهای سطح جوش | آخالهای جاسازیشده چسبندگی را کاهش میدهند | ارزیابی میزان گرد و غبار ISO 8502-3 |
چهار مرحله عملیات سطحی قبل از جوشکاری هسته
مرحله 1: تمیزکاری مکانیکی
تمیزکاری مکانیکی اولین گام در آمادهسازی سطح قبل از جوشکاری است. هدف اصلی آن حذف لایههای سنگین زنگ، پوششهای قدیمی و رسوبات بزرگ جوش است - ایجاد شرایط پایه برای تمیزکاری انفجاری یا عملیات شیمیایی بعدی. روشهای رایج شامل سنگزنی با سنگ فرز زاویهای، برس سیمی برقی و انفجار ساچمهای است.
لازم به ذکر است که تمیزکاری مکانیکی معمولاً فقط به درجه ISO 8501-1 St3 (تمیزکاری با دست یا ابزار برقی) میرسد. برای لولههای فولادی مهندسیشده که نیاز به پوشش ضد خوردگی دارند، این درجه معمولاً کافی نیست. تمیزکاری مکانیکی بیشتر برای پیشعملیات جوشهای محیطی در محل کاربرد دارد تا تولید انبوه کارخانهای.
مرحله 2: تمیزکاری با پاشش سایشی - مرحله هسته
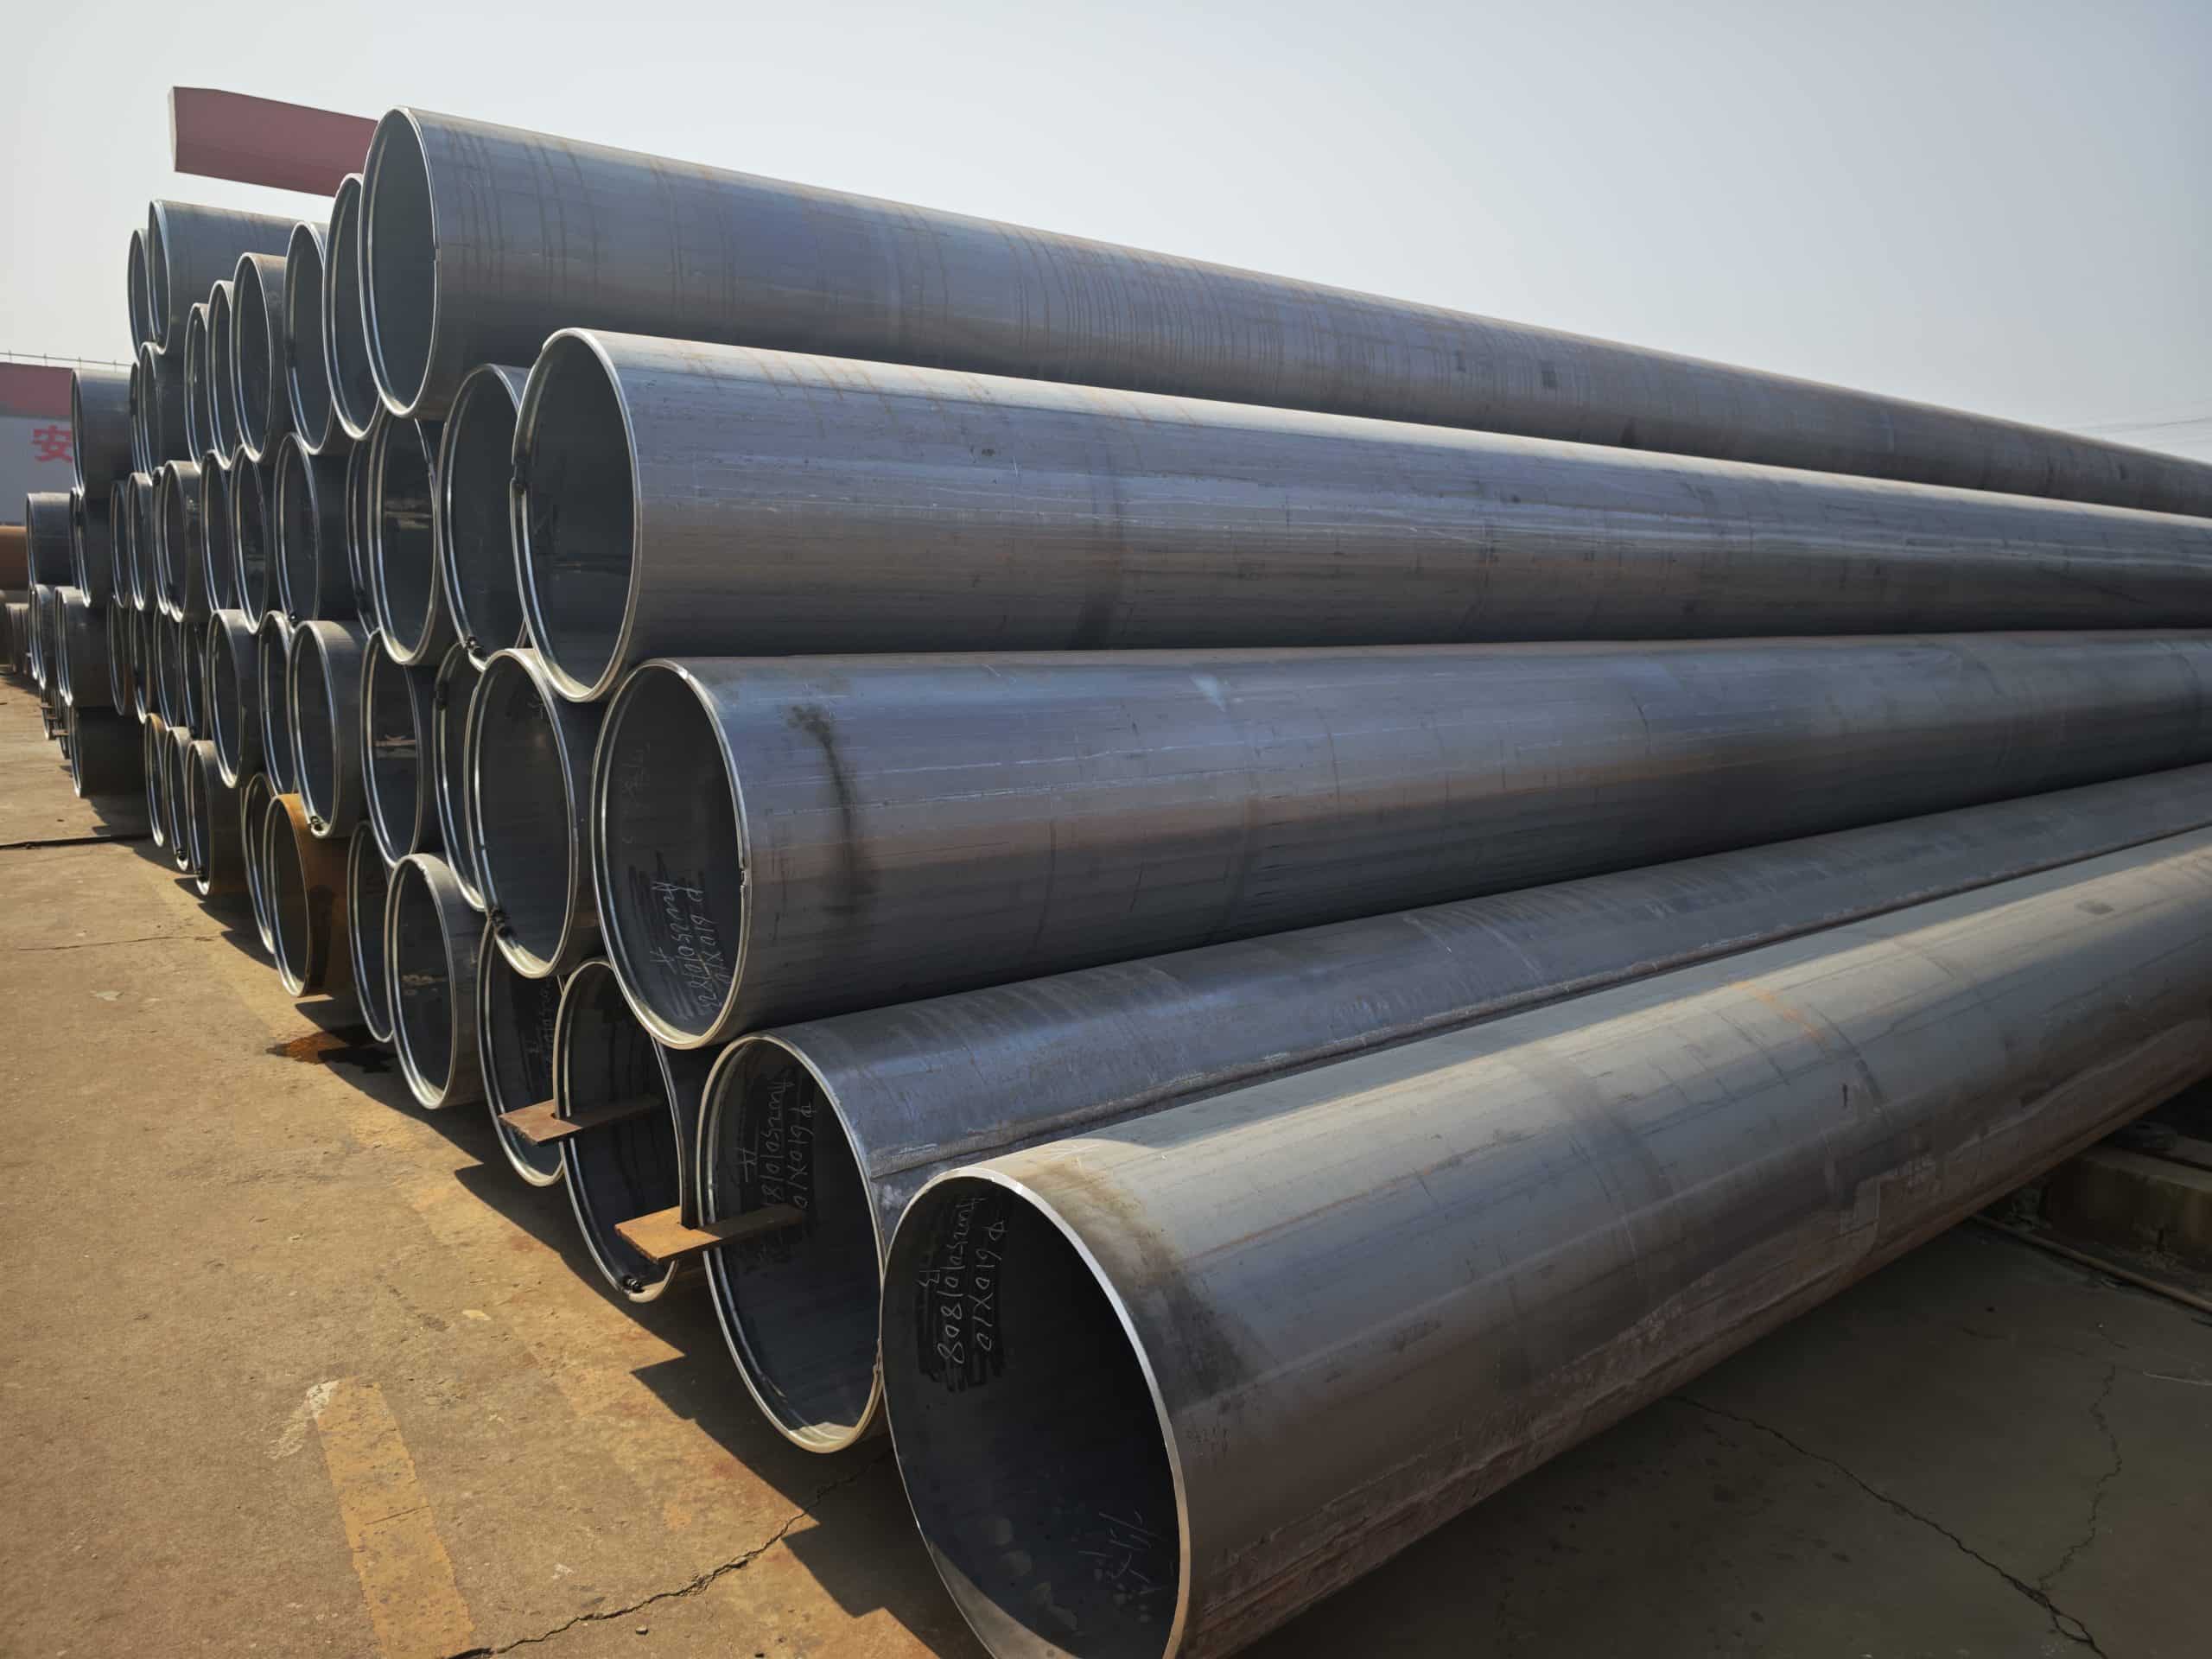
تمیزکاری با پاشش سایشی، بحرانیترین مرحله عملیات سطحی در محیط کارخانه برای آمادهسازی لولههای فولادی قبل از جوشکاری است. مواد ساینده با سرعت بالا (ساچمه فولادی، شن فولادی یا گارنت) پوستههای نورد، زنگزدگی و پوششهای قدیمی را از بین میبرد - و همزمان پروفیل زبری سطح مشخصی را ایجاد میکند که لنگر مکانیکی برای جوشکاری و اعمال پوشش ضد خوردگی را فراهم میکند.
| درجه انفجار | تعریف ایزو ۸۵۰۱-۱ | شرح وضعیت سطح | برنامه نمونه |
| sa1 | تمیزکاری با انفجار سبک | پوستههای آسیابی شل و زنگزدگی برداشته شدهاند؛ کامل نیستند | سازههای غیر بحرانی؛ نیاز کم به حفاظت در برابر خوردگی |
| sa2 | تمیزکاری انفجاری کامل | بیشتر پوستههای آسیابی حذف شدهاند؛ مقدار کمی از آنها باقی مانده است | حفاظت در برابر خوردگی صنعتی عمومی؛ نیاز متوسط |
| Sa2½ | شستشوی بسیار کامل با دستگاه بلاست | تقریباً بدون پوسته آسیابی؛ سطح به طور یکنواخت خاکستری-سفید | پوشش 3PE / FBE؛ لوله جوش داده شده API 5L - استاندارد صنعتی |
| sa3 | تمیزکاری انفجاری برای تمیز کردن بصری فولاد | کاملاً عاری از پوسته آسیابی؛ درخشندگی فلزی یکنواخت | الزامات خلوص بالا؛ پوششهای تخصصی |
💡 اکثریت قریب به اتفاق پروژههای بینالمللی خطوط لوله ضد خوردگی به درجه انفجار حداقل Sa2½ با زبری سطح Rz 40-100 میکرومتر نیاز دارند. خطوط تمیزکاری انفجار LONGMA مجهز به اندازهگیری زبری درون خطی هستند تا اطمینان حاصل شود که هر دسته الزامات پروژه را برآورده میکند.
مرحله 3: تمیز کردن شیمیایی
برای لولههایی که الزامات سختگیرانهای برای تمیزی داخلی دارند - مانند لولههای انتقال آب آشامیدنی، مواد غذایی یا مواد شیمیایی خاص - پس از تمیزکاری انفجاری، تمیزکاری شیمیایی برای حذف بقایای ساینده، آلودگیهای جزئی روغن و یونهای کلرید انجام میشود. روشهای رایج شامل فسفاته کردن، شستشوی حلال و اسیدشویی + غیرفعالسازی (برای لولههای فولادی ضد زنگ) است.
نقطه کنترل بحرانی در تمیزکاری شیمیایی، انتخاب ماده تمیزکننده و دقت شستشوی بعدی است - باقیمانده ماده تمیزکننده خود کیفیت جوش را به خطر میاندازد. LONGMA کارتهای روش تمیزکاری شیمیایی اختصاصی را برای انواع مختلف لولههای واسطه تهیه میکند و اطمینان حاصل میکند که نتایج تمیزکاری قابل ردیابی هستند.
مرحله ۴: خشک کردن و کنترل شرایط محیطی
پس از اتمام عملیات سطحی، لوله باید در بازه زمانی مشخص شده برای جوشکاری یا اعمال پوشش اقدام کند. استانداردهای بینالمللی عموماً موارد زیر را الزامی میدانند: پوشش ضد خوردگی باید ظرف ۴ ساعت پس از تمیزکاری انفجاری اعمال شود (زمانی که رطوبت نسبی بیش از ۸۵٪ باشد، این زمان کوتاهتر میشود)؛ دمای سطح لوله باید قبل از جوشکاری حداقل ۳ درجه سانتیگراد بالاتر از نقطه شبنم باشد - تا از تخلخل ناشی از میعان و ترک خوردگی ناشی از هیدروژن جلوگیری شود.
⚠️ لولههای تمیز شده با سندبلاست که در محیط مرطوب رها میشوند، به سرعت - معمولاً ظرف ۴ تا ۸ ساعت - دوباره شروع به زنگ زدن میکنند. لولههایی که دوباره زنگ زدهاند باید قبل از جوشکاری یا پوششدهی، دوباره سندبلاست شوند. نمیتوان آنها را مستقیماً پردازش کرد.
چهار روش بازرسی بحرانی برای تمیزی سطح قبل از جوشکاری
اینکه آیا عملیات سطحی قابل قبول است یا خیر، باید از طریق بازرسی سیستماتیک تأیید شود - قضاوت بصری تنها با تجربه کافی نیست. چهار روش زیر تمام ابعاد مهم کیفیت مورد نیاز استانداردهای بینالمللی را پوشش میدهند:
بازرسی ۱: ارزیابی بصری درجه انفجار
طبق استاندارد ISO 8501-1، درجه تمیزکاری انفجاری با مقایسه با پنلهای مرجع عکاسی استاندارد ارزیابی میشود. مراحل اجرا: تحت نور طبیعی یا روشنایی حداقل 500 لوکس، سطح لوله را با پنلهای مرجع استاندارد مقایسه کنید، درجه تمیزی را تعیین کنید، نتیجه را ثبت کنید و امضای بازرس را دریافت کنید. بازرسان کیفیت LONGMA به طور خاص در مورد ارزیابی ISO 8501-1 آموزش دیدهاند و تمام نتایج در سوابق کیفیت دستهای گنجانده میشوند.
بازرسی ۲: اندازهگیری زبری سطح
زبری سطح مستقیماً میزان تأثیر مهار مکانیکی پوشش را تعیین میکند. مراحل اجرا: با استفاده از یک دستگاه اندازهگیری زبری سطح کالیبره شده (مانند Elcometer 224)، اندازهگیریها را در پنج یا چند نقطه در سراسر بدنه لوله انجام دهید، مقدار میانگین Rz را محاسبه کنید و حداکثر و حداقل مقادیر خوانده شده را ثبت کنید. استانداردهای مرجع: ISO 8503-2 / ASTM D7127.
بازرسی ۳: آزمایش آلودگی نمک (آزمایش نمک محلول)
آلودگی نمک منبع اصلی پنهان خوردگی و تاول زیر پوشش است - کاملاً نامرئی با چشم غیرمسلح. مراحل اجرا: یک وصله Bresle (ISO 8502-6) را روی سطح لوله بمالید تا نمکهای محلول استخراج شوند → رسانایی محلول استخراج شده را اندازهگیری کنید → آن را به معادل NaCl تبدیل کنید. معیار پذیرش: اکثر پروژههای بینالمللی ضد خوردگی نیاز به محتوای نمک سطحی ≤ 20 میلیگرم بر متر مربع دارند (ISO 8502-9).
بازرسی ۴: ارزیابی میزان گرد و غبار
بقایای ساینده و گرد و غبار موجود در هوا یکی دیگر از منابع آلودگی پیش از جوشکاری هستند که اغلب نادیده گرفته میشوند. مراحل اجرا: یک نوار چسب شفاف را محکم روی سطح لوله عملیات شده فشار دهید → آن را بلند کرده و روی یک کارت پس زمینه سفید بچسبانید → آن را با مقیاس مرجع ISO 8502-3 مقایسه کنید و یک رتبهبندی گرد و غبار (0-5) تعیین کنید. رتبهبندی گرد و غبار ≤ 2 معمولاً مورد نیاز است.
| مورد بازرسی | معیارمرجع | معیار پذیرش | روش کنترل LONGMA |
| درجه انفجار | ISO-8501 1، | ≥ Sa2½ (برای لوله ضد خوردگی) | مقایسه بازرس اختصاصی + ثبت دستهای |
| زبری سطح | ایزو ۸۵۰۳-۲ / ASTM D۷۱۲۷ | Rz 40-100 میکرومتر | زبری سنج درون خطی با قابلیت اندازهگیری چند نقطهای |
| محتوای نمک | ISO 8502-6 / ISO 8502-9 | ≤ 20 میلیگرم بر متر مربع (معادل NaCl) | روش وصله برسلی؛ نمونهبرداری در هر دسته |
| رتبهبندی گرد و غبار | ISO-8502 3، | درجهبندی گرد و غبار ≤ ۲ | روش نوار چسب؛ ارزیابی بصری |
| کنترل نقطه شبنم | SSPC-PA 1 | دمای سطح لوله > نقطه شبنم +3 درجه سانتیگراد | نظارت و ثبت دما و رطوبت سنج در لحظه |
کنترل کیفیت داخلی LONGMA: هر مرحله با پشتیبانی دادهها
فرآیند تصفیه سطح بسیاری از تأمینکنندگان در مرحله «قابل قبول از نظر بصری» متوقف میشود - رویکرد LONGMA متفاوت است: هر مرحله تصفیه ثبت میشود، هر بازرسی دارای داده است و هر دسته قابل ردیابی است.
این یک بازاریابی توخالی نیست. در ادامه، گردش کار واقعی کنترل کیفیت LONGMA برای عملیات سطحی پیش از جوشکاری آمده است:
| ایست بازرسی کنترل کیفیت | اقدام کنترلی LONGMA | مستندات تولید شده |
| بازرسی ورودی ساینده | اندازه دانه و سختی تأیید شد؛ دستههای نامنطبق رد شدند | گزارش بازرسی مواد ساینده |
| بررسی قبل از انفجار | سطح لوله عاری از آب و روغن راکد باشد؛ رطوبت محیط را ثبت کنید. | چک لیست بازرسی قبل از انفجار |
| نظارت بر فرآیند انفجار | پارامترهای فشار، زاویه و سرعت حرکت انفجار پایش میشوند | کارت ثبت پارامترهای فرآیند |
| بازرسی فوری پس از انفجار | ارزیابی درجه + اندازهگیری زبری؛ لولههای نامنطبق دوباره سندبلاست میشوند | سابقه بازرسی کیفیت سندبلاست |
| نمونهبرداری از آلودگی نمک | آزمایش نمک پچ Bresle که برای هر دسته با نرخ نمونهبرداری مشخص انجام میشود | گزارش آزمایش آلودگی نمک |
| نظارت بر محیط زیست | دما، رطوبت و نقطه شبنم به صورت لحظهای ثبت میشوند | گزارش شرایط محیطی |
| کنترل زمان انتقال | زمان انتقال از مرحله پاشش به جوشکاری/پوشش نباید بیش از ۴ ساعت باشد (در رطوبت کمتر از ۸۵٪) | ثبت زمان ثبت انتقال |
تمام سوابق بازرسی به صورت مرجع متقابل با شمارههای گرمای دستهای بایگانی میشوند و میتوانند در کنار گواهی تست آسیاب EN 10204 3.1 برای پشتیبانی از پذیرش توسط مشتری توسط شخص ثالث و ممیزیهای پروژه ارائه شوند. LONGMA همچنین از نظارت در محل بر عملیات تمیزکاری و بازرسی انفجار توسط SGS، BV، TÜV، DNV و سایر آژانسهای شخص ثالث پشتیبانی میکند.
خطرات تدارکات عملیات سطحی که اغلب نادیده گرفته میشوند
بر اساس تجربه LONGMA در همکاری با خریداران بینالمللی طی سالهای متمادی، موارد زیر شایعترین منابع اختلافات قراردادی هستند:
| خطر | تظاهرات رایج | توصیههای پیشگیری |
| عیار انفجار در قرارداد مشخص نشده است | PO فقط عبارت «تمیز شده با انفجار» را بدون مشخص کردن درجه آن بیان میکند. | صراحتاً Sa2½ را با استناد استاندارد مربوطه (ISO 8501-1) الزامی کنید. |
| نیاز به زبری وجود ندارد | تست چسبندگی پوشش در زمان پذیرش رد شد؛ هیچ الزامی برای زبری در قرارداد وجود ندارد | در مشخصات فنی، Rz 40-100 میکرومتر را ذکر کنید |
| آزمایش نمک لازم نیست | تاولهای بزرگ روی پوشش ضد خوردگی پس از تحویل ظاهر میشوند | گزارش آزمایش آلودگی نمک در PO4 (≤ 20 میلیگرم بر متر مربع) الزامی است. |
| زمان انتقال ثبت نشده است | نمیتوان ثابت کرد که چه مدت پس از اعمال پوشش بلاستینگ، این پوشش اعمال شده است. | الزام تأمینکننده به ارائه سوابق امضا شده زمان انتقال |
| شاهد شخص ثالثی وجود ندارد | اختلاف بین کیفیت واقعی درمان و گزارش مشاهده شده در زمان پذیرش | ترتیب دهید SGS/BV از مرحله تمیزکاری سندبلاست در محل بازدید کند. |
سوالات متداول: عملیات سطحی قبل از جوشکاری برای لولههای فولادی
Q1: تفاوت بین Sa2½ و Sa3 چیست و آیا لوله ضد خوردگی باید به Sa3 برسد؟
Sa2½ مستلزم آن است که عملاً هیچ پوسته آسیابی روی سطح باقی نماند، که به طور یکنواخت خاکستری-سفید به نظر میرسد - این الزام پذیرش استاندارد برای اکثریت قریب به اتفاق پروژههای خط لوله ضد خوردگی 3PE و FBE است. Sa3 مستلزم آن است که سطح کاملاً عاری از پوسته آسیابی با درخشندگی فلزی یکنواخت باشد. دستیابی به این امر دشوارتر و پرهزینهتر است و معمولاً برای پوششهای ویژه یا کاربردهایی با الزامات تمیزی شدید مانند انرژی هستهای در نظر گرفته میشود. برای ضد خوردگی لولههای API 5L، Sa2½ استاندارد پذیرش بینالمللی اصلی است - مشخص کردن Sa3 عموماً غیرضروری و از نظر تجاری غیرعملی است.
سوال ۲: آلودگی نمک چه تاثیری متفاوت از عملکرد پوشش ضد خوردگی بر جوشکاری دارد؟
تأثیر بر جوشکاری: یونهای کلرید در دمای جوشکاری تجزیه میشوند و حساسیت به خوردگی ناحیه جوش را افزایش میدهند - به ویژه برای لولههای فولادی ضد زنگ و فولادی دوبلکس، که در آنها ایجاد حفره ناشی از کلرید در ناحیه جوش یک خطر واقعی است، قابل توجه است. تأثیر بر پوشش ضد خوردگی: بقایای نمک روی سطح لوله، یک گرادیان فشار اسمزی در زیر پوشش ایجاد میکنند، رطوبت را به داخل میکشند و تاول اسمزی ایجاد میکنند - این علت اصلی خرابی زودرس پوشش در خطوط لوله مدفون است. بنابراین، هم برای لولههای جوش داده شده و هم برای لولههای پوشش داده شده، کنترل آلودگی نمک یک پارامتر کیفی غیرقابل مذاکره است.
س ۳: یک تأمینکننده هنگام خرید لوله با پوشش ضد خوردگی، چه مدارکی در مورد کیفیت عملیات سطحی باید ارائه دهد؟
یک مجموعه کامل از اسناد کیفیت عملیات سطحی باید شامل موارد زیر باشد: 1. گزارش ارزیابی درجه انفجار (همراه با امضای بازرس)؛ 2. گزارش اندازهگیری زبری سطح (همراه با مکانها و مقادیر نقاط اندازهگیری)؛ 3. گزارش آزمایش آلودگی نمک (روش وصله Bresle، با مقدار تبدیل معادل NaCl)؛ 4. گزارش ارزیابی میزان گرد و غبار؛ 5. گزارش شرایط محیطی (دما، رطوبت، نقطه شبنم)؛ 6. گزارش زمان انتقال انفجار به پوشش. همه اسناد باید به شماره سند MTC ارجاع داده شوند و قابل ردیابی به دسته تولید خاص باشند.
Q4: استاندارد عملیات سطحی برای جوشهای محیطی در محل چه تفاوتی با تولید کارخانهای دارد؟
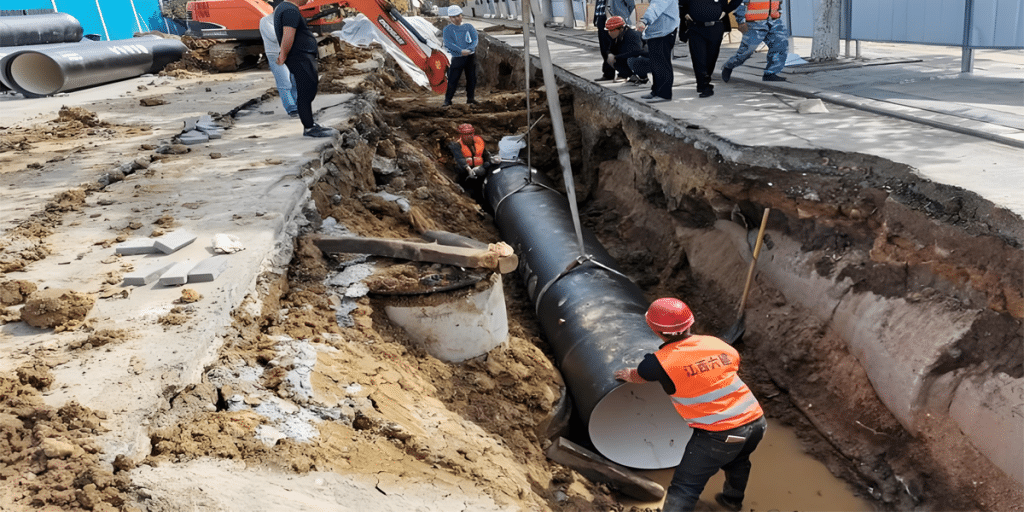
شرایط کارخانه کنترل میشود و امکان تمیزکاری مکانیزه با سندبلاست تا Sa2½، با مدیریت دقیق زبری و سطح نمک را فراهم میکند. پوشش درز در محل کار با توجه به فضا، در دسترس بودن تجهیزات و آب و هوا محدود میشود - که معمولاً به تمیزکاری با ابزار برقی (St3) یا سندبلاست دستی موضعی محدود میشود و به درجه تمیزی و زبری پایینتری نسبت به استانداردهای کارخانه دست مییابد. بنابراین، مشخصات بینالمللی معمولاً مواد پوشش درز در محل کار را که با این شرایط سازگار هستند (مانند FBE مایع یا غلافهای جمعشونده حرارتی) مجاز میدانند، در حالی که مستلزم آن است که آمادهسازی سطح تا حد امکان با توجه به محدودیتهای محلی، به شرایطی نزدیک به Sa2½ دست یابد.
درباره LONGMA: تولیدکننده لوله فولادی که در هر مرحله دادههایی وجود دارد
در LONGMA، عملیات سطحی قبل از جوشکاری یک امر تشریفاتی و پیش پا افتاده نیست - این اولین دروازه با کیفیت است که یکپارچگی جوش و عمر مفید ضد خوردگی را تعیین میکند و پایه و اساسی است که ما بر اساس آن اعتماد بلندمدت خود را با مشتریانمان بنا میکنیم.
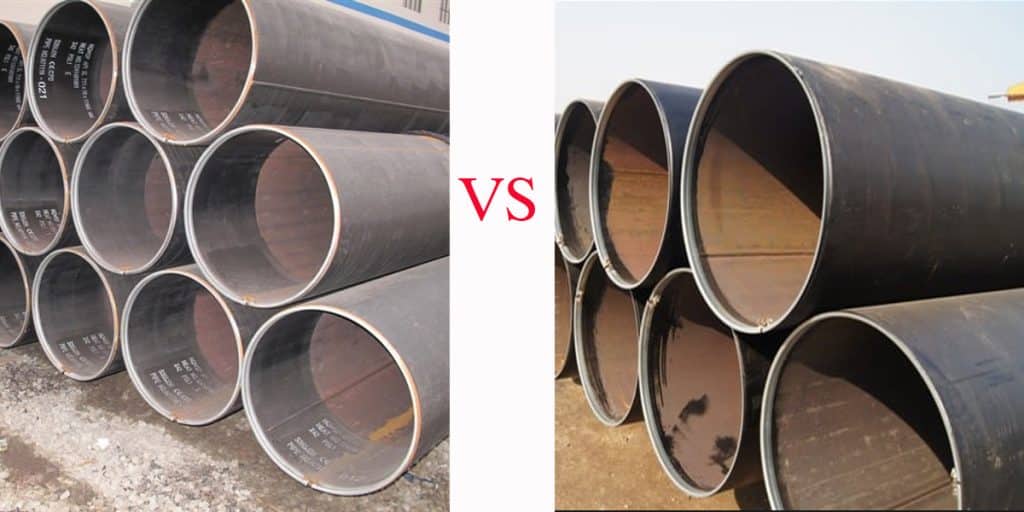
▸ بیش از 20 سال تجربه در تولید لولههای فولادی؛ خطوط تولید دوگانه ERW و LSAW که استانداردهای API 5L / ASTM A53 / ASTM A671 و چندین استاندارد دیگر را پوشش میدهند
▸ خط تولید خودکار تمیزکاری انفجاری با اندازهگیری زبری درون خطی؛ درجه Sa2½ به طور مداوم و قابل تأیید ارائه میشود
▸ هر دسته: آزمایش نمک پچ Bresle، ارزیابی میزان گرد و غبار و ثبت شرایط محیطی
▸ گواهینامههای آزمایش آسیاب EN 10204 3.1؛ سوابق عملیات سطحی کاملاً با اعداد حرارتی مطابقت دارند و در سراسر فرآیند قابل ردیابی هستند.
▸ پشتیبانی بازرسی شخص ثالث: SGS / BV / TÜV / DNV - امکان بازدید حضوری از مرحله تمیزکاری بلاستینگ
▸ خدمات یکپارچه ضد خوردگی 3PE / FBE / FBE دو لایه؛ مستندات کامل کیفیت پوشش
اگر به دنبال یک تامینکننده لوله فولادی با کیفیت قابل تایید عملیات سطحی و یک سیستم مستندسازی کامل هستید، برای موارد زیر با LONGMA تماس بگیرید: مستندسازی فرآیند · نمونه گزارشهای بازرسی · تایید مشخصات · پیشفاکتور پروژه.