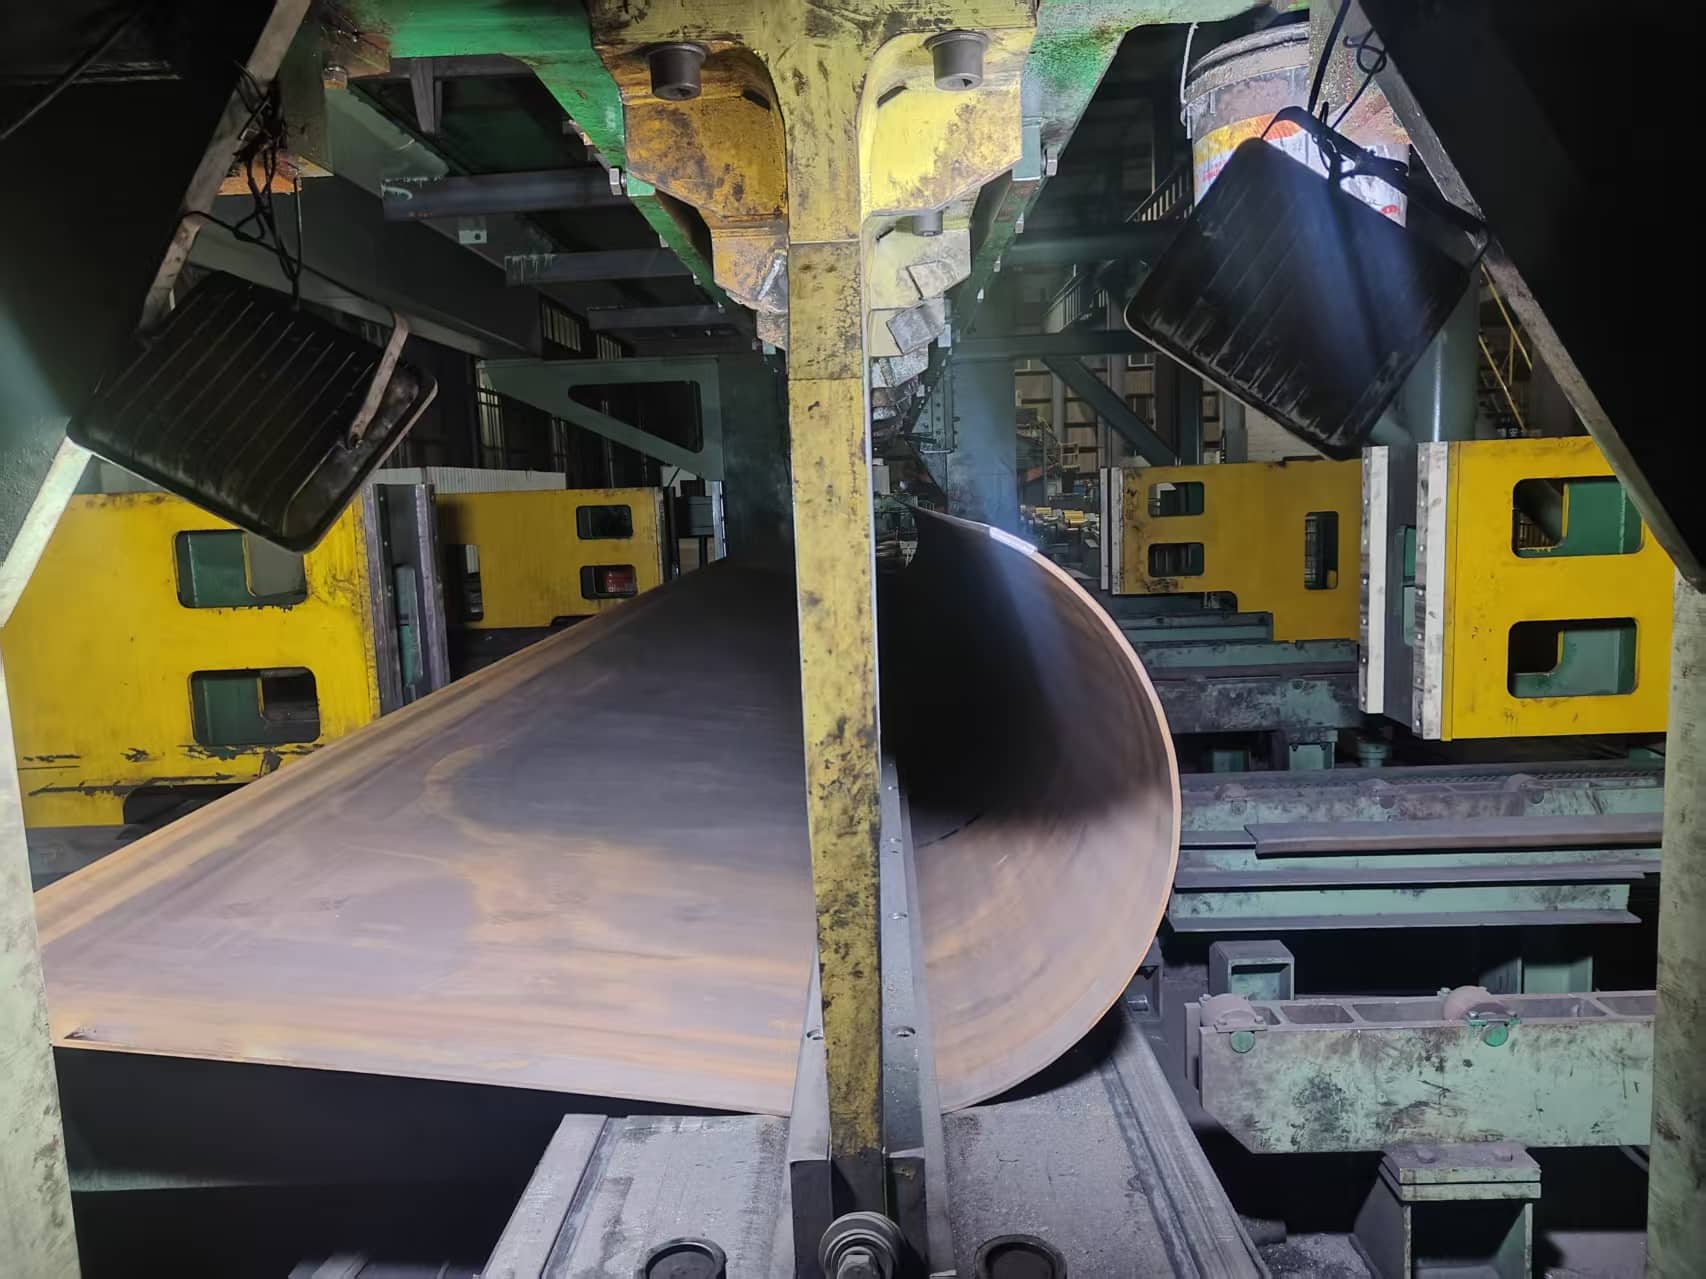
- 1. لوله فولادی بدون درز در مقابل لوله فولادی جوش داده شده: خطرات ناشی از نقص در کجا نهفته است؟
- 2. راهنمای کامل عیوب جوش: رتبهبندی ریسک، علل ریشهای و روشهای تشخیص برای هر 5 نوع
- 3. مقایسه پنج روش NDT: سناریوهای قابلیت و کاربرد
- 4. الزامات استاندارد بینالمللی برای بازرسی درز جوش
- 5. آزمایشگاه داخلی LONGMA: تأیید کیفیت کامل فرآیند از مواد اولیه تا محصول نهایی
- 6. چک لیست کنترل کیفیت خرید لوله فولادی
- 7. سوالات متداول: عیوب جوش لولههای فولادی و بازرسی کیفیت
- 8. درباره LONGMA: تولیدکننده لوله فولادی با قابلیت بازرسی جامع جوش
کاربردها: نفت و گاز · پتروشیمی · مهندسی برق · ساخت سازه · مهندسی فراساحل
در کاربردهای نفت و گاز، پتروشیمی، تولید برق و مهندسی فراساحل، درز جوش همواره مستعدترین محل برای بروز نقص در سیستم لولههای فولادی است. یک نقص پنهان در جوش میتواند باعث نشت خط لوله، پارگی یا تعطیلی پروژه شود - با عواقب شدید ایمنی و مالی.
این راهنما، تفکیک سیستماتیکی از انواع نقص در لولههای فولادی جوش داده شده و بدون درز، پنج روش تست غیرمخرب (NDT) اصلی، الزامات بازرسی استاندارد بینالمللی و یک چک لیست کنترل ریسک تدارکات ارائه میدهد - که به خریداران و مهندسان B2B چارچوبی کامل برای ارزیابی کیفیت لولههای فولادی میدهد.
لوله فولادی بدون درز در مقابل لوله فولادی جوش داده شده: خطرات ناشی از نقص در کجا نهفته است؟
لوله بدون درز با سوراخ کردن و نورد گرم یا کشش سرد تولید میشود - هیچ درز جوشی وجود ندارد، بنابراین نقصها در درجه اول از خود ماده پایه ناشی میشوند. لوله جوش داده شده (ERW / LSAW / SSAW) از طریق فرآیند جوشکاری شکل میگیرد و درز جوش و ناحیه تحت تأثیر حرارت (HAZ) را به مکانهای اصلی خطر تبدیل میکند. این دو نوع لوله دارای پروفایلهای خطر نقص کاملاً متفاوتی هستند:
| مورد مقایسه | لوله بدون درز | لوله جوش داده شده (ERW / LSAW / SSAW) |
| روش ساخت | سوراخ کردن + نورد گرم / کشش سرد | جوشکاری فرکانس بالای ERW / جوشکاری زیرپودری LSAW / جوشکاری مارپیچی SSAW |
| درز جوش موجود است | بدون درز جوش | درز جوش (طولی یا مارپیچی) وجود دارد |
| انواع نقص اولیه | ترکها، همپوشانیها، آخالها، تغییر ضخامت دیواره | نفوذ ناقص، عدم ذوب، تخلخل، آخالهای سرباره، ترکها، بریدگی زیرین |
| منطقه خطر اولیه | جنس پایه (بدنه لوله) | درز جوش + ناحیه متاثر از حرارت (HAZ) |
| تمرکز بازرسی | یکپارچگی جنس بدنه لوله | یکپارچگی درز جوش + پایداری ریزساختاری HAZ |
| ریسک پروژه با فشار بالا | استحکام و چقرمگی مواد پایه | ظرفیت فشار درز جوش و یکپارچگی آببندی |
⚠️ لوله بدون درز هیچ درز جوشی ندارد، اما همچنان میتواند دارای عیوب داخلی مانند ترک، همپوشانی و ناخالصی باشد. خرید لوله بدون درز مستلزم همان اصرار بر مستندات MTC و سوابق بازرسی NDT است.
راهنمای کامل عیوب جوش: رتبهبندی ریسک، علل ریشهای و روشهای تشخیص برای هر 5 نوع
بر اساس استاندارد ISO 6520-1 (طبقهبندی عیوب هندسی در مواد فلزی) و AWS D1.1، عیوب جوش در پنج دسته زیر قرار میگیرند - که هر کدام دارای رتبهبندی ریسک تعریفشده و روش بازرسی مربوطه هستند:
نقص ۱: ترک - رتبهبندی ریسک ★★★★★
ترکها خطرناکترین عیوب جوش هستند. در شرایط کاری پرفشار، آنها به سرعت منتشر میشوند و میتوانند باعث خرابی فاجعهبار لوله شوند.
| بعد | جزئیات |
| رتبه بندی ریسک | ★★★★★ حداکثر ریسک — عدم تحمل؛ به هیچ شکلی قابل قبول نیست |
| علل ریشه ای | تنش حرارتی جوشکاری؛ سرعت سرد شدن بیش از حد؛ ترک خوردگی ناشی از هیدروژن (HIC)؛ معادل کربن بالا (CE) در ماده پایه |
| رایجترین مکانها | خط مرکزی جوش؛ ناحیه متاثر از حرارت (HAZ)؛ پنجه جوش |
| تأثیر بر خط لوله | تحت فشار زیاد، ترکها به سرعت پخش میشوند - که مستقیماً باعث پارگی یا نشت لوله میشود. |
| تشخیص توصیه شده | UT / TOFD / PAUT (داخلی)؛ تست ذرات مغناطیسی MT (ترکهای سطحی) |
| استانداردهای مرجع | ASME BPVC Section V / API 5L / ISO 3183 |
نقص ۲: عدم جوش خوردگی — رتبه بندی ریسک ★★★★☆
عدم ذوب زمانی اتفاق میافتد که فلز جوش نتواند پیوند متالورژیکی کامل با ماده پایه یا بین پاسهای جوش ایجاد کند. این یکی از رایجترین عیوب پنهان در لولههای جوش داده شده با فشار بالا است.
| بعد | جزئیات |
| رتبه بندی ریسک | ★★★★☆ ریسک بالا — نیاز به پوشش بازرسی ۱۰۰٪ دارد |
| علل ریشه ای | ورودی گرمای ناکافی؛ سرعت پیشروی بیش از حد؛ تمیزی ضعیف شیار؛ پارامترهای جوشکاری ناپایدار |
| رایجترین مکانها | فصل مشترک جوش با ماده پایه؛ نواحی بین پاسی در جوشهای چند پاسی |
| تأثیر بر خط لوله | ظرفیت تحمل بار جوش را کاهش میدهد؛ به عنوان محل شروع ترک خستگی عمل میکند |
| تشخیص توصیه شده | تست رادیوگرافی RT / تست آرایه فازی PAUT / تست اولتراسونیک UT |
| استانداردهای مرجع | ASTM A671 / ASTM A672 / API 5L PSL2 |
نقص ۳: نفوذ ناقص — رتبهبندی ریسک ★★★★☆
نفوذ ناقص زمانی رخ میدهد که جوش نتواند به طور کامل در ضخامت سطح مقطع اتصال نفوذ کند. این حالت بیشتر در لولههای با دیواره ضخیم و اتصالاتی با هندسه شیار ضعیف رایج است.
| بعد | جزئیات |
| رتبه بندی ریسک | ★★★★☆ ریسک بالا - در سرویسهای فشار بالا قابل قبول نیست |
| علل ریشه ای | جریان جوشکاری ناکافی؛ طراحی نامناسب زاویه شیار؛ سرعت پیشروی بیش از حد |
| رایجترین مکانها | پاس ریشه جوش |
| تأثیر بر خط لوله | ظرفیت فشار مقطع جوش را کاهش میدهد؛ تمرکز تنش در ریشه منجر به ترک خوردگی ناشی از خستگی میشود |
| تشخیص توصیه شده | تست اولتراسونیک UT / تست رادیوگرافی RT |
| استانداردهای مرجع | ASME B31.3 / API 5L / ASTM A671 |
نقص ۴: تخلخل — رتبهبندی ریسک ★★★☆☆
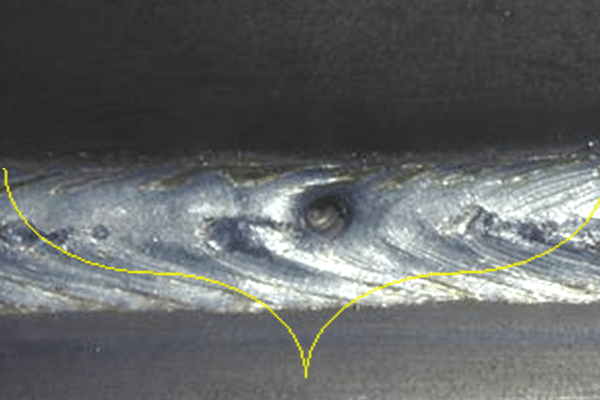
تخلخل شامل حفرههای گازی است که در حین انجماد در فلز جوش محبوس میشوند. این امر چگالی جوش را کاهش داده و عملکرد آببندی را به خطر میاندازد.
| بعد | جزئیات |
| رتبه بندی ریسک | ★★★☆☆ ریسک متوسط - ارزیابی شده بر اساس معیارهای پذیرش طبق استاندارد |
| علل ریشه ای | پوشش ناکافی گاز محافظ؛ رطوبت در سیم جوش؛ آلودگی روغن یا آب در منطقه جوش |
| رایجترین مکانها | داخل درز جوش (توزیع ایزوله یا خوشهای) |
| تأثیر بر خط لوله | چگالی جوش را کاهش میدهد؛ خوردگی موضعی را در محیطهای خورنده تسریع میکند |
| تشخیص توصیه شده | تست رادیوگرافی RT (مستقیمترین نشانه بصری) / تست اولتراسونیک UT |
| استانداردهای مرجع | ASTM E94 / ISO 5817 / API 5L |
عیب ۵: وجود سرباره — رتبهبندی ریسک ★★★☆☆
آخالهای سرباره، ذرات سرباره جوشکاری هستند که در فلز جوش به دام افتادهاند. آنها بیشتر در جوشهای چند پاسه و جوشکاری قوسی زیرپودری LSAW رایج هستند.
| بعد | جزئیات |
| رتبه بندی ریسک | ★★★☆☆ ریسک متوسط — کاهش عمر مفید ناشی از خستگی |
| علل ریشه ای | حذف ناقص سرباره بین پاسی؛ سرعت پیشروی بیش از حد؛ سیالیت ضعیف حوضچه مذاب |
| رایجترین مکانها | بین پاسها در جوشهای چند پاسه؛ داخل درزهای جوش LSAW |
| تأثیر بر خط لوله | نقاط تمرکز تنش ایجاد میکند؛ چقرمگی ضربه را کاهش میدهد؛ به عنوان محل شروع ترک عمل میکند |
| تشخیص توصیه شده | تست رادیوگرافی RT / تست اولتراسونیک UT |
| استانداردهای مرجع | AWS D1.1 / ISO 5817 / ASTM A671 |
مقایسه پنج روش NDT: سناریوهای قابلیت و کاربرد
روشهای مختلف NDT انواع مختلفی از عیوب را تشخیص میدهند و نمیتوانند جایگزین یکدیگر شوند. آنها باید بر اساس نوع لوله، ویژگیهای عیوب و الزامات استاندارد پروژه انتخاب و ترکیب شوند:
| روش NDT | اصل تشخیص | نقصهای قابل تشخیص | سناریوی برنامه | مزیت کلیدی |
| تست اولتراسونیک (UT) | تحلیل بازتاب موج آکوستیک | ترکهای داخلی، عدم ذوب، لایه لایه شدن، نفوذ ناقص | لوله خط ERW / LSAW / API | راندمان بالا؛ قابلیت اندازهگیری کمی |
| آزمایش رادیوگرافی (RT) | تصویربرداری عبوری اشعه ایکس/گاما | تخلخل، آخالهای سرباره، نفوذ ناقص (تصویر بصری مستقیم) | لوله جوش داده شده با فشار بالا / ASTM A671 | تصاویر نقص را میتوان بایگانی و دوباره ارزیابی کرد |
| آرایه فازی UT (PAUT) | اسکن پرتو آرایهای چند زاویهای | عیوب پیچیده داخلی جوش (تصویربرداری سه بعدی) | لولههای LSAW ضخیم / پروژههای نفت و گاز سطح بالا | دقت تشخیص بالاتر؛ دادهها کاملاً قابل بایگانی هستند |
| آزمایش ذرات مغناطیسی (MT) | شار نشتی مغناطیسی ذرات فرومغناطیس را جذب میکند | ترکهای سطحی و نزدیک به سطح، ترکهای زیرین | سطح درز جوش روی مواد فرومغناطیسی | حساسیت بالا؛ کارکرد آسان |
| آزمایش جریان گردابی (ET) | القای الکترومغناطیسی تغییرات رسانایی را تشخیص میدهد | ناپیوستگیهای نزدیک سطح | بازرسی سریع درون خطی لوله ERW | سرعت بالا؛ مناسب برای کاربردهای درون خطی |
💡 برای خطوط لوله نفت و گاز پرفشار، رویکرد پیشنهادی ترکیب UT (عیوب داخلی) + RT (ثبت تصاویر) + MT (سطح) است - هیچ روش NDT واحدی نباید به عنوان جایگزین یک سیستم بازرسی کامل استفاده شود.
PAUT (آرایه فازی UT): روش ترجیحی برای لولههای LSAW با دیواره ضخیم
UT مرسوم، نقاط کور را هنگام استفاده در هندسههای پیچیده جوش پوشش میدهد. PAUT (آزمایش اولتراسونیک آرایه فازی) از پرتوهای آرایه چند زاویهای برای تولید تصویربرداری سهبعدی استفاده میکند و امکان تشخیص همزمان در زوایای مختلف را با ضبط خودکار دادهها فراهم میکند. این روش به ویژه برای لولههای LSAW با دیواره ضخیم و پروژههای نفت و گاز با مشخصات بالا مناسب است. تعداد فزایندهای از پروژههای API 5L PSL2 اکنون PAUT را به عنوان یک روش بازرسی اجباری تعیین میکنند.
الزامات استاندارد بینالمللی برای بازرسی درز جوش
استانداردهای مختلف محصول، روشهای بازرسی، الزامات پوشش و معیارهای پذیرش متفاوتی را مشخص میکنند. جدول زیر الزامات اصلی بازرسی استانداردهای رایج را مقایسه میکند:
| استاندارد | محصول قابل اجرا | الزامات بازرسی مغزه | بند کلیدی |
| API 5L PSL1 | لوله خط انتقال نفت و گاز | NDT + تست هیدرواستاتیک (الزامات PSL1 نسبتاً انعطافپذیر است) | بخش 10 |
| API 5L PSL2 | لوله انتقال نفت و گاز فشار قوی | تست UT اجباری + تست هیدرواستاتیک + تست ضربه شارپی + کنترل CE | بخش ۱۰ / پیوست ح |
| ISO 3183 | خط لوله بینالمللی | PSL1/PSL2 لایه بندی شده؛ PSL2 نیاز به NDT جامع دارد | بند 10 |
| ASTM A53 | لوله فولادی صنعتی عمومی | تست هیدرواستاتیک یا تست الکتریکی غیر مخرب (ET) | بخش ۹–۱۰ |
| ASTM A671 | لوله فولادی EFW فشار بالا | تست هیدرواستاتیک RT/UT با درز جوش ۱۰۰٪ | درجه بندی شده در هر کلاس |
| ASTM A672 | لوله EFW با دمای بالا و فشار بالا | تست فشار RT + UT + | درجه بندی شده در هر کلاس |
⚠️ استاندارد API 5L PSL2 الزامات اجباری در مورد معادل کربن (CE)، دمای تست ضربه شارپی و درصد پوشش NDT اعمال میکند. ذکر فقط عبارت «API 5L» بدون ذکر سطح PSL ممکن است منجر به تحویلی شود که الزامات پروژه را برآورده نمیکند.
آزمایشگاه داخلی LONGMA: تأیید کیفیت کامل فرآیند از مواد اولیه تا محصول نهایی
کیفیت قابل اعتماد لوله فولادی نمیتواند تنها بر تضمینهای تأمینکننده متکی باشد - بلکه باید با دادهها اثبات شود. آزمایشگاه داخلی LONGMA تمام نقاط بازرسی حیاتی را از مواد اولیه ورودی تا حمل و نقل محصول نهایی پوشش میدهد:
| مورد آزمون | تجهیزات / روش | هدف کنترل کیفیت |
| تجزیه و تحلیل ترکیب شیمیایی | طیفسنج نشر نوری (OES) | درجه فولاد و معادل کربن را تأیید میکند؛ جوشپذیری را تأیید میکند |
| تست کشش | دستگاه تست جهانی | استحکام تسلیم، استحکام کششی و ازدیاد طول را تأیید میکند |
| تست ضربه چارپی | تجهیزات تست ضربه شارپی | ارزیابی چقرمگی در دمای پایین؛ برای پروژههای PSL2 و دمای پایین اجباری است |
| تست سختی | دستگاه سختی سنج راکول/برینل | توزیع سختی HAZ؛ جلوگیری از ترک خوردگی سرد |
| تجزیه و تحلیل متالوگرافی | میکروسکوپ متالوگرافی | تجزیه و تحلیل ساختار دانه؛ اثربخشی عملیات حرارتی را تأیید میکند |
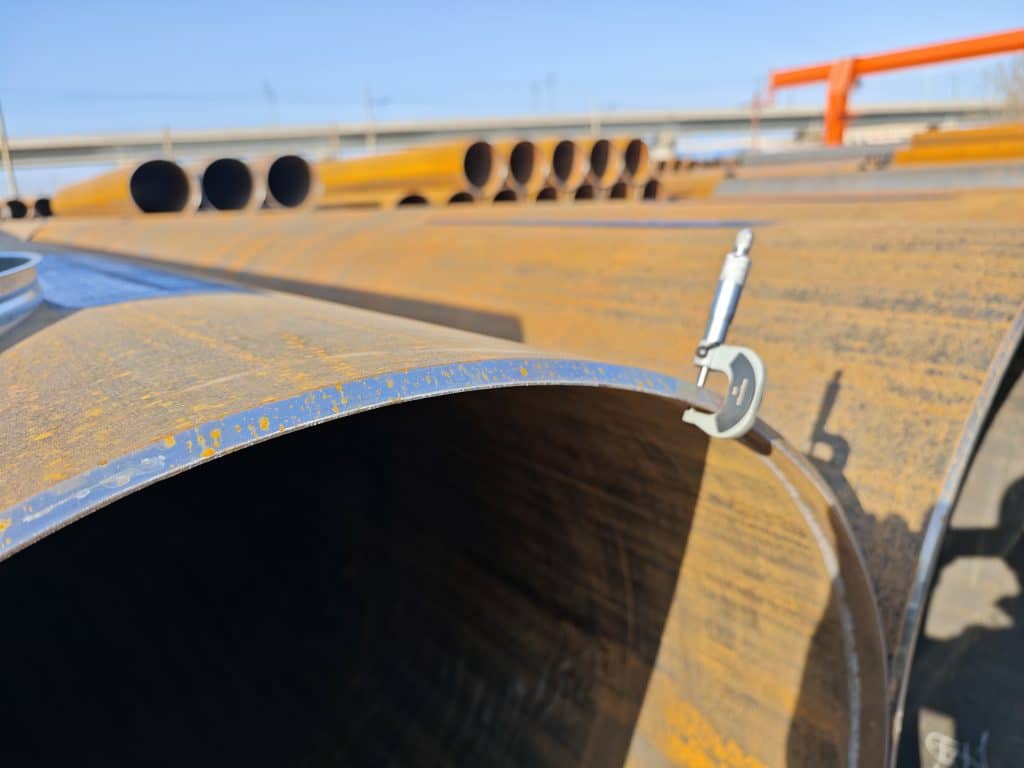
| بازرسی ضخامت دیواره و قطر خارجی | سیستم اندازهگیری لیزری / گیج اولتراسونیک | اندازهگیری چند نقطهای؛ انطباق ابعاد با سفارش و استاندارد را تأیید میکند |
| تست هیدرواستاتیک | دستگاه تست هیدرواستاتیک | تأیید صحت آببندی محصول نهایی به ازای هر لوله یا به ازای هر دسته تولید |
| بازرسی UT درون خطی | تجهیزات تست اولتراسونیک خودکار | بازرسی ۱۰۰٪ درز جوش در خط تولید؛ به حداقل رساندن خطر نقص پنهان |
گواهی تست آسیاب EN 10204 3.1 (MTC) برای هر سری تولید موجود است. LONGMA از نظارت در محل توسط SGS، BV، TÜV، DNV و سایر آژانسهای بازرسی شخص ثالث پشتیبانی میکند و به خریداران کمک میکند تا ریسک پذیرش و ترخیص کالا از گمرک را کاهش دهند.
چک لیست کنترل کیفیت خرید لوله فولادی
چک لیست زیر خلاصهای از نکات ریسکی است که اغلب توسط خریداران بینالمللی نادیده گرفته میشوند. این چک لیست میتواند مستقیماً برای ارزیابی تأمینکننده یا هنگام تهیه پیشنویس RFQ استفاده شود:
| نوع ریسک | مشکل مشترک | عمل پیشنهاد شده |
| استاندارد و نسخه | نام استاندارد بدون ذکر سال ویرایش یا سطح PSL ذکر شده است | سال انتشار و سطح PSL را در سفارش خرید ذکر کنید، مثلاً API 5L 2018 PSL2 |
| پوشش ناکافی NDT | فقط تست هیدرواستاتیک لازم است؛ هیچ UT یا RT مشخص نشده است | صراحتاً الزام به انجام ۱۰۰٪ NDT درز جوش؛ مشخص کردن روش بازرسی و معیارهای پذیرش |
| قابلیت ردیابی MTC | عدد حرارتی روی MTC با محصول فیزیکی مطابقت ندارد | مطابق با استاندارد EN 10204 3.1 عمل کنید؛ شمارههای حرارتی را با لیست بستهبندی مطابقت دهید. |
| تست ضربه حذف شد | پروژه دمای پایین بدون نیاز به تست ضربه شارپی | دمای آزمایش و حداقل انرژی مورد نیاز را در سند خرید ذکر کنید |
| بازرسی شخص ثالث وجود ندارد | هیچ گونه بازدید حضوری از SGS / BV / TÜV ترتیب داده نشده است | نام نهاد بازرسی و نقاط بازرسی در سفارش خرید را ذکر کنید. |
| مقدار CE تأیید نشده است | دادههای معادل کربن در MTC تأمینکننده تأیید نشده است | الزام به ذکر مقدار CE در MTC؛ بررسی مجدد با حد بالای استاندارد |
| مقایسه فقط بر اساس قیمت | سیستم مدیریت کیفیت، تجهیزات و قابلیت بازرسی نادیده گرفته میشوند | الزام تأمینکننده به ارائه WPS/PQR، مدارک صلاحیت آزمایشگاهی و MTC های گذشته |
سوالات متداول: عیوب جوش لولههای فولادی و بازرسی کیفیت
Q1: آیا لوله فولادی جوش داده شده ذاتاً کیفیت پایین تری نسبت به لوله بدون درز دارد؟
خیر. لولههای جوش داده شده با کیفیت بالا - مانند لولههای ERW یا LSAW که مطابق با استاندارد API 5L PSL2 تولید میشوند - در صورت تولید تحت کنترل دقیق فرآیند جوشکاری و بازرسی ۱۰۰٪ NDT، کاملاً قادر به برآورده کردن الزامات انتقال فشار بالا هستند. انتخاب بین لولههای جوش داده شده و بدون درز باید بر اساس ارزیابی جامع قطر، ضخامت دیواره، درجه فشار، محیط و هزینه باشد - نه صرفاً بر اساس وجود درز جوش.
سوال ۲: کدام بهتر است - آزمایش رادیوگرافی RT یا آزمایش اولتراسونیک UT؟
هر دو نقاط قوت متمایزی دارند و نمیتوانند جایگزین یکدیگر شوند. RT یک تصویر دائمی از داخل جوش ایجاد میکند که آن را برای شناسایی تخلخل و ناخالصیهای سرباره شهودیتر میکند - و فیلمها را میتوان به طور نامحدود ذخیره و دوباره ارزیابی کرد. UT به عیوب صفحهای مانند ترکها و عدم ذوب حساستر است، راندمان بازرسی بالاتری ارائه میدهد و هیچ تابشی ندارد. پروژههای فشار بالا معمولاً نیاز به استفاده ترکیبی از هر دو روش دارند. آرایه فازی PAUT یک ارتقاء پیشرفته ارائه میدهد که میتواند محدودیتهای هر دو را برطرف کند.
سوال ۳: چگونه میتوانم تأیید کنم که یک تأمینکننده واقعاً توانایی انجام آزمایشهای غیرمخرب (NDT) را دارد؟
از چندین زاویه ارزیابی کنید: لیست تجهیزات NDT و سوابق کالیبراسیون تأمینکننده را درخواست کنید؛ سیستم شمارهگذاری گزارشهای NDT و منطق ردیابی عدد حرارتی آنها را بررسی کنید؛ درخواست نمونههای MTC و گزارشهای NDT برای بررسی متقابل کنید؛ و یک ممیزی کارخانه یا بازدید قبل از حمل و نقل توسط یک آژانس شخص ثالث مانند SGS، BV یا TÜV ترتیب دهید - این مستقیمترین و قابل اعتمادترین روش تأیید است.
سوال ۴: آیا تست هیدرواستاتیک میتواند جایگزین تست غیرمخرب (NDT) شود؟
خیر. آزمایش هیدرواستاتیک، یکپارچگی کلی آببندی و ظرفیت فشار محصول نهایی را تأیید میکند، اما نمیتواند عیوب داخلی را پیدا یا توصیف کند. روشهای NDT - بهویژه UT و RT - قادر به تشخیص ناپیوستگیهای داخلی کوچک در درز جوش هستند. این دو مکمل یکدیگر هستند، نه جایگزین یکدیگر؛ پروژههای فشار بالا نیاز به اجرای هر دو دارند.
سوال ۵: تفاوت بین EN 10204 3.1 MTC و 3.2 MTC چیست؟
گواهینامه EN 10204 3.1 MTC توسط نماینده بازرسی مجاز سازنده صادر و امضا میشود - این رایجترین نوع گواهینامه تست آسیاب برای پروژههای صادرات بینالمللی است. گواهینامه 3.2 MTC نیاز به امضای مشترک توسط یک نهاد بازرسی شخص ثالث مستقل (مانند TÜV، BV یا DNV) یا نماینده مجاز خریدار دارد. گواهینامه 3.2 MTC نشان دهنده سطح گواهینامه بالاتری است و معمولاً برای انرژی هستهای، گواهینامه موسسات طبقهبندی یا پروژههایی با الزامات خاص مالک مورد نیاز است.
درباره LONGMA: تولیدکننده لوله فولادی با قابلیت بازرسی جامع جوش
شرکت LONGMA بیش از 20 سال تجربه در تولید لولههای فولادی جوش داده شده ERW و LSAW دارد. قدرت اصلی ما در یک سیستم کنترل کیفیت قابل تأیید و جامع نهفته است:
▸ تولید چند استانداردی: API 5L (PSL1/PSL2)، ISO 3183، ASTM A53، ASTM A671، ASTM A672
▸ بازرسی UT درز جوش ۱۰۰٪ در خط تولید؛ تست هیدرواستاتیک کامل دستهای؛ کاربرد ترکیبی RT/MT/ET
▸ قابلیت بازرسی آرایه فازی PAUT برای لولههای LSAW با دیواره ضخیم و پروژههای نفت و گاز با مشخصات بالا
▸ آزمایشگاه داخلی: پوشش کامل آزمایشهای شیمیایی، کششی، ضربه، سختی، متالوگرافی و NDT
▸ گواهینامههای تست آسیاب EN 10204 3.1 با قابلیت ردیابی کامل عدد حرارتی در سراسر زنجیره تأمین
▸ پشتیبانی بازرسی شخص ثالث: SGS / BV / TÜV / DNV - امکان بازدید حضوری و بازرسی قبل از حمل و نقل
اگر در حال ارزیابی تأمینکنندگان لولههای فولادی هستید یا نیاز به یک پروژه خط لوله فشار بالا دارید، برای موارد زیر با LONGMA تماس بگیرید: نمونه MTCها · گزارشهای NDT · ترتیبات ممیزی کارخانه · پیشفاکتورهای پروژه · راهنمای انتخاب فنی.