- 1. مزایا و معایب جوشکاری TIG
- 2. منبع تغذیه جوشکاری TIG
- 3. اصل کار اصلی
- 4. فرآیند فیزیکی قوس
- 5. مقایسه حالتهای جوشکاری TIG
- 6. نکات کلیدی کنترل فرآیند برای جوشکاری TIG
- 7. عیوب معمول و اقدامات مقابله با آنها در جوشکاری TIG
- 8. نکات کلیدی عملیات جوشکاری TIG
- 9. سناریوهای کاربردی معمول جوشکاری TIG
- 10. خلاصهای از جوشکاری TIG
جوشکاری با گاز بیاثر تنگستن (TIG) یک فرآیند جوشکاری قوسی است که بین یک الکترود غیرمصرفی و قطعه کار گرما تولید میکند. میله الکترود، حوضچه جوش، قوس و ناحیه گرم شده مجاور قطعه کار، همگی توسط یک محیط گازی محافظت میشوند تا از آلودگی اتمسفر جلوگیری شود. این محافظت توسط یک گاز یا مخلوط گاز تأمین میشود که باید محافظت کامل را ارائه دهد - حتی نفوذ جزئی هوا میتواند مهره جوش را آلوده کند. TIG/GTAW به عنوان یک فرآیند جوشکاری با گاز بیاثر الکترود غیرمصرفی، بر اساس اصل اصلی احتراق و حفظ قوس از طریق الکترود تنگستن عمل میکند و فلز پایه یا سیم پرکننده را زیر محافظ آرگون ذوب میکند تا جوشهای با کیفیت بالا حاصل شود.
تحلیل سیستماتیک به شرح زیر است: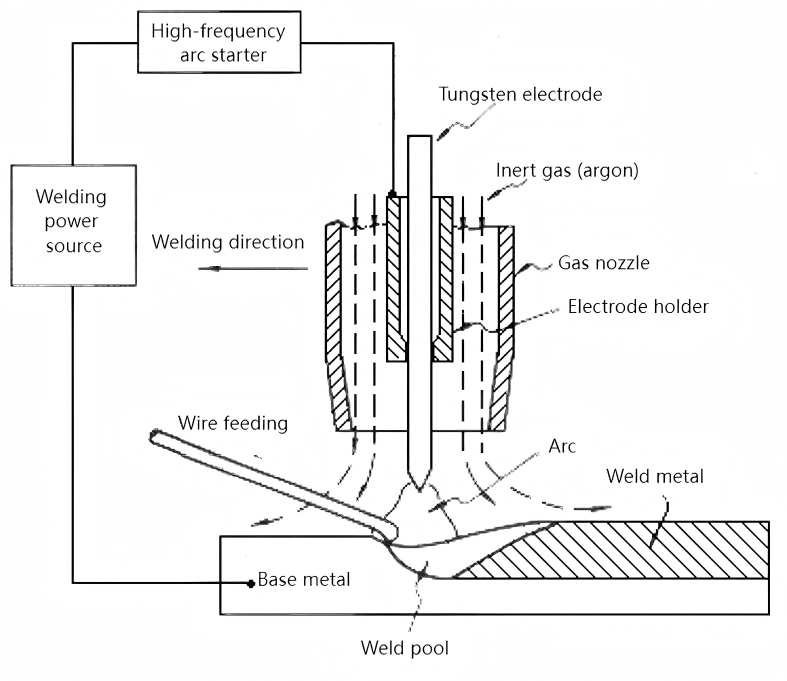
مزایا و معایب جوشکاری TIG
1. مزایای
(1) آرگون به طور مؤثر هوای محیط را ایزوله میکند، در فلزات حل نمیشود یا با آنها واکنش نمیدهد و به طور خودکار لایههای اکسید را از سطح حوضچه جوش پاک میکند. بنابراین، میتواند با موفقیت فلزات غیرآهنی، فولادهای ضد زنگ و آلیاژهای مختلفی را که مستعد اکسیداسیون و از نظر شیمیایی بسیار واکنشپذیر هستند، جوشکاری کند.
(2) قوس الکترود تنگستن پایدار است - حتی در جریانهای جوشکاری بسیار پایین (<10A)، میتواند به طور پیوسته بسوزد. این الکترود به ویژه برای جوشکاری ورقهای نازک و فوق نازک مناسب است. جوشکاری در همه موقعیتها امکانپذیر است؛ جوشکاری TIG پالسی میتواند ورودی گرما را کاهش دهد و جوشکاری فولاد ضد زنگ با ضخامت 0.1 میلیمتر را امکانپذیر کند.
(3) منبع گرما و سیم پرکننده را میتوان به طور مستقل کنترل کرد و تنظیم ورودی گرما را آسان میکند. این روش جوشکاری را در موقعیتهای مختلف پشتیبانی میکند و روشی ایدهآل برای جوشکاری یک طرفه با شکلدهی دو طرفه است.
(4) از آنجایی که قطرات سیم پرکننده از قوس عبور نمیکنند، هیچ پاششی ایجاد نمیشود و در نتیجه یک جوش زیبا و دلپذیر حاصل میشود.
2. معایب
(1) نفوذ کم جوش، نرخ رسوب پایین و بهرهوری نسبتاً پایین.
(2) الکترودهای تنگستن ظرفیت حمل جریان محدودی دارند. جریانهای بیش از حد بالا میتوانند باعث ذوب و تبخیر الکترود شوند، و ذرات ریز میتوانند به طور بالقوه وارد حوضچه جوش شده و باعث آلودگی (آخال تنگستن) شوند.
(3) گازهای بیاثر (آرگون، نیتروژن) نسبتاً گران هستند و در مقایسه با سایر روشهای جوشکاری قوسی (مثلاً جوشکاری قوسی دستی AC، جوشکاری قوسی زیرپودری، جوشکاری با گاز محافظ CO₂) منجر به هزینههای تولید بالاتر میشوند.
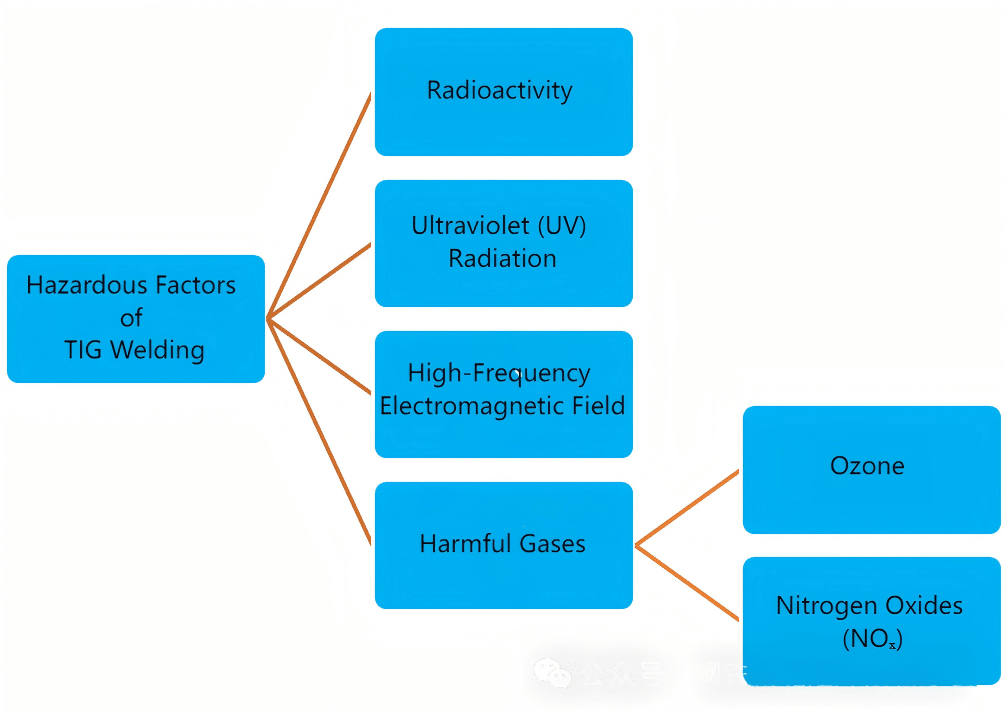
منبع تغذیه جوشکاری TIG
| جزء | عملکرد | نکات فنی |
| الکترود تنگستن | قوس را روشن و حفظ میکند (نقطه ذوب ۳۴۲۲ درجه سانتیگراد، غیر قابل مصرف) | سریم-تنگستن (CeO₂) تابع کار الکترون پایینی دارد و ولتاژ جرقهزنی قوس را تا 20٪ کاهش میدهد. |
| سیستم محافظ آرگون | یک مانع گاز بیاثر تشکیل میدهد | خلوص ≥99.99٪، سرعت جریان 8-15 لیتر در دقیقه |
| نوسانساز فرکانس بالا | هوا را تجزیه میکند تا قوس را روشن کند (فرکانس بالای ۵-۱۵ کیلوولت) | فاصله یونیزاسیون ≤3 میلیمتر؛ از آسیب دیدن قطعه کار در اثر تماس جلوگیری میکند |
| منبع تغذیه جریان ثابت | جریان پایدار را حفظ میکند (نوسان <±3%) | کنترل شده توسط یک منحنی مشخصه خارجی با شیب تند نزولی |
1. منبع تغذیه
برای به حداقل رساندن و حذف نوسانات جریان ناشی از تغییرات طول قوس، جوشکاری TIG به یک منبع تغذیه با مشخصه خارجی افت ولتاژ نیاز دارد. انواع جریان مورد استفاده در جوشکاری گاز بیاثر تنگستن عبارتند از: الکترود DC منفی (DCEN)، الکترود DC مثبت (DCEP) و جریان متناوب (AC). دستگاههای جوشکاری DC TIG رایج شامل مدلهای WS-250 و WS-400 هستند؛ دستگاههای جوشکاری AC TIG شامل WSJ-150 و WSJ-500 هستند؛ دستگاههای جوشکاری AC/DC TIG شامل WSE-150 و WSE-400 هستند. (W – تنگستن؛ S – چند منظوره.)
DCEN به این معنی است که قطعه کار به ترمینال مثبت و الکترود تنگستن به ترمینال منفی متصل است. الکترود تنگستن گرمای کمتری تولید میکند، احتمال بیش از حد گرم شدن آن کمتر است و ظرفیت انتشار ترمیونی قوی دارد که منجر به قوس پایدار و متمرکز میشود. برای قطر الکترود یکسان، میتوان از جریان بزرگتری استفاده کرد. قطعه کار گرمای قابل توجهی را جذب میکند و یک حوضچه جوش عمیق و باریک با بهرهوری بالا و حداقل انقباض و تغییر شکل قطعه کار ایجاد میکند. DCEP به روش معکوس عمل میکند. بنابراین، DCEN برای اکثر فلزات مناسب است. برای جوشکاری آلومینیوم، منیزیم، آلیاژهای آنها و آلیاژهای مس مستعد اکسیداسیون (به عنوان مثال، برنز آلومینیوم)، جوشکاری AC TIG ترجیح داده میشود.
۲. جعبه کنترل
(1) دستگاههای جرقهزنی و تثبیت قوس
- احتراق اتصال کوتاه
سطح قطعه کار را با الکترود تنگستن با زاویه تقریباً عمود لمس کنید، سپس الکترود را به سرعت بلند کنید تا پس از احتراق، جوشکاری شروع شود. به دلیل تماس اتصال کوتاه، جریانهای بزرگی ایجاد میشود که باعث سایش قابل توجه الکترود تنگستن میشود - این روش باید به مقدار کم استفاده شود.
- احتراق با فرکانس بالا
از ولتاژ بالای فرکانس بالا که توسط یک نوسانگر فرکانس بالا تولید میشود، برای از بین بردن فاصله (تقریباً 3 میلیمتر) بین الکترود تنگستن و قطعه کار برای احتراق قوس استفاده میکند. این روش عموماً برای احتراق اولیه قوس استفاده میشود. با این حال، نوسانگرهای فرکانس بالا برای بدن انسان مضر هستند و نباید به طور مداوم روشن بمانند.
- سیستم جرقه زنی پالسی ولتاژ بالا
یک پالس ولتاژ بالا بین الکترود تنگستن و قطعه کار اعمال میکند تا محیط گاز را یونیزه کرده و قوس را شعلهور کند. در حین جوشکاری، پالسهای ولتاژ بالا میتوانند هم قوس را شعلهور و هم پایدار کنند. پس از شعلهور شدن قوس، پالسهای تثبیت قوس به طور خودکار تولید میشوند، در حالی که پالسهای شعلهور شدن متوقف میشوند. بنابراین، شعلهور شدن پالس ولتاژ بالا یک روش ترجیحی است.
(2) دستگاه کنترل توالی جوشکاری
دستگاه توالی جوشکاری باید شرایط زیر را داشته باشد:
قبل از جوشکاری، گاز محافظ را به مدت ۱.۵ تا ۴ ثانیه قبل از جوشکاری به محل مورد نظر برسانید تا هوای داخلی تخلیه شود.
برای محافظت از الکترود تنگستن و حوضچه جوش که هنوز در حال خنک شدن است، قطع گاز را به مدت ۵ تا ۱۵ ثانیه پس از جوشکاری به تأخیر بیندازید.
مدارهای جرقهزنی و تثبیت قوس را بهطور خودکار روشن/خاموش کنید.
روشن/خاموش کردن منبع تغذیه را کنترل کنید؛
قبل از اتمام جوشکاری، جریان را به طور خودکار کاهش دهید تا عیوب دهانه جوش را از بین ببرید و از ترک خوردگی دهانه جوش جلوگیری کنید - به ویژه برای جوشکاری محیطی و جوشکاری مواد حساس به حرارت بسیار مهم است.
۳. مشعل جوشکاری
مشعل جوشکاری وظیفه نگه داشتن الکترود تنگستن، هدایت جریان جوشکاری، رساندن جریان آرگون و روشن/خاموش کردن دستگاه جوشکاری را بر عهده دارد. مشعلها به کوچک، متوسط یا بزرگ و بر اساس روش خنککاری به خنکشونده با هوا یا خنکشونده با آب طبقهبندی میشوند. مشعلهای خنکشونده با آب برای جریانهای جوشکاری بیش از ۱۰۰ آمپر الزامی هستند.
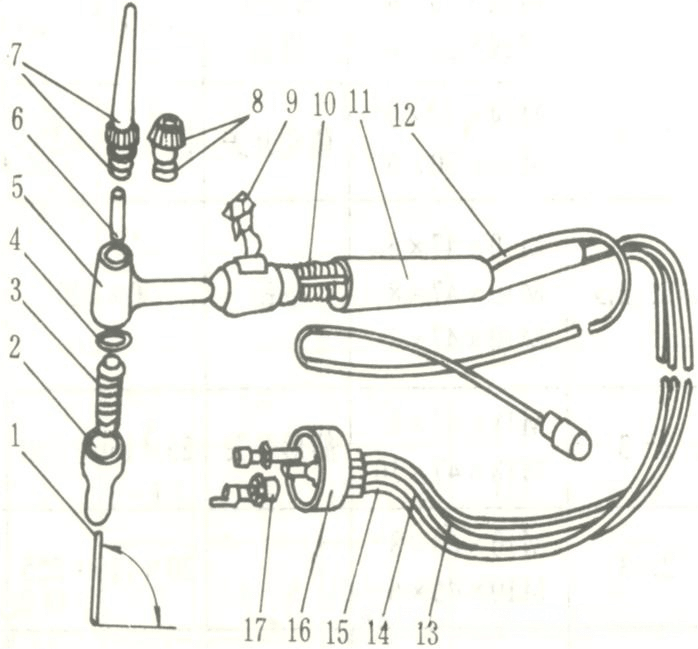
۴. سیستم گازرسانی و سیستم خنککننده آب
(1) سیستم تامین گاز
متشکل از یک سیلندر آرگون، تنظیم کننده جریان آرگون و شیر گاز الکترومغناطیسی.
- سیلندر آرگون: با رنگ خاکستری از بیرون و علامت "آرگون" با رنگ سبز. حداکثر فشار: ۱۵ مگاپاسکال؛ حجم: ۴۰ لیتر.
- شیر گاز الکترومغناطیسی: روشن/خاموش کردن مسیر گاز را کنترل میکند و توسط یک رله تأخیر زمانی تنظیم میشود تا عملکردهای پیش تصفیه و پس از جریان را فعال کند.
- تنظیمکننده جریان آرگون: فشار را کاهش و تثبیت میکند و سرعت جریان آرگون را تنظیم میکند.
(2) سیستم خنککننده آبی
کابل جوشکاری، مشعل و الکترود تنگستن را خنک میکند. خنکسازی با آب برای جریانهای جوشکاری کمتر از ۱۰۰ آمپر ضروری نیست. برای جریانهای > ۱۰۰ آمپر، خنکسازی با آب الزامی است و توسط یک سوئیچ فشار آب کنترل میشود تا اطمینان حاصل شود که آب خنککننده با فشار مورد نیاز قبل از روشن کردن دستگاه جوشکاری تأمین میشود.
اصل کار اصلی
۱. نمودار عملکرد دستگاه جوش

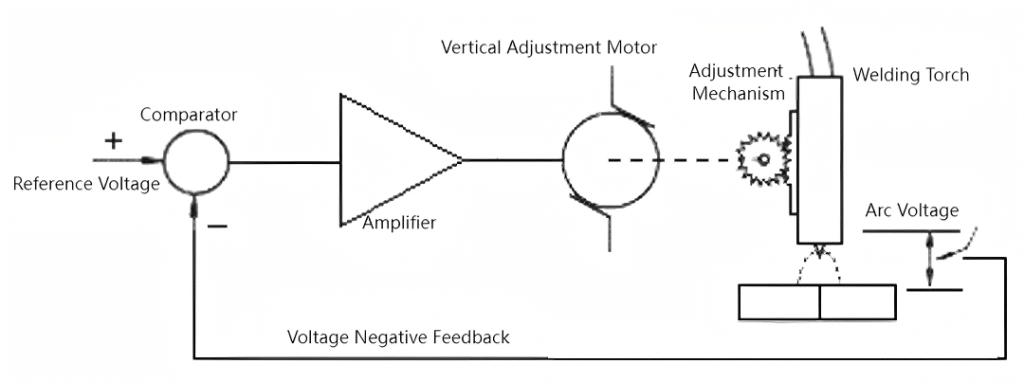
۲. دستگاه تنظیم خودکار طول قوس:
یک همبستگی خطی خوب بین ولتاژ قوس و طول قوس وجود دارد. کنترل حلقه بسته PID با بازخورد ولتاژ قوس، دقت 0.3 ولت را به دست میآورد. نوسانساز مشعل جوشکاری:
فرآیند فیزیکی قوس
۱. جرقهزنی قوسی
مرحله احتراق قوس
پالسهای فرکانس بالا آرگون را یونیزه میکنند → اثر بهمن الکترونی → تشکیل کانال پلاسما (مقاومت <0.1Ω).
ولتاژ بالای فرکانس بالا یا احتراق تماسی، آرگون را تجزیه میکند (ولتاژ شکست ≈2000-5000 ولت)، و اتمهای آرگون خنثی را یونیزه میکند:
e⁻ + Ar r → Ar r ⁺ + ۲ e⁻
تشکیل یک بهمن الکترونی اولیه (تخلیه تاونسند).
الکترونها و یونها تحت میدان الکتریکی به صورت جهتدار حرکت میکنند و یک مسیر جریان تشکیل میدهند. ولتاژ قوس به 10 تا 20 ولت کاهش مییابد تا احتراق ادامه یابد.
۲. ناحیه کاتدی (نوک الکترود تنگستن): هسته گسیل الکترون
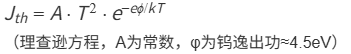
گسیل ترمویونی (مکانیسم غالب):
الکترود تنگستن توسط جریان تا دمای بالاتر از 3000 کلوین (>2700℃) گرم میشود و به الکترونها اجازه میدهد انرژی حرارتی کسب کرده و آزاد شوند. چگالی جریان به 10⁶-10⁷ آمپر بر متر مربع میرسد.
انتشار میدانی:
وقتی شدت میدان الکتریکی نزدیک نوک کاتد از 10⁹ ولت بر متر بیشتر شود، اثر تونلزنی کوانتومی، گسیل الکترون را افزایش میدهد.
افت ولتاژ کاتد:
افت پتانسیلی تقریباً ۳ تا ۱۵ ولت روی سطح کاتد ایجاد میشود که بمباران یونی کاتد را تسریع میکند تا انتشار الکترون ادامه یابد.
۳. ناحیه ستون قوس: انتقال انرژی پلاسما در دمای بالا
انرژی جنبشی الکترون → انرژی گرمایی: الکترونهای پرسرعت با اتمها/یونهای خنثی برخورد میکنند و انرژی جنبشی را به انرژی گرمایی تبدیل میکنند (روش تولید گرمای اولیه).
انتقال حرارت تابشی: پلاسمای با دمای بالا، پرتوهای فرابنفش و مادون قرمز ساطع میکند.
ویژگیهای پلاسما:
درجه یونیزاسیون >70%، دما 6000-8000 کلوین، حرکت حرارتی شدید ذرات و یونیزاسیون ضربهای پیوسته:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
مکانیسم انتقال انرژی:
اثر انقباض قوس:
نیروی انقباض الکترومغناطیسی (F∝I²/r) و انقباض حرارتی، قطر ستون قوس را تنها به ۲-۵ میلیمتر کاهش میدهند، با چگالی انرژی به بزرگی ۱۰⁴-۱۰⁵ W/cm².
۴. ناحیه آند (سطح قطعه کار): جذب انرژی و تشکیل حوضچه جوش
تولید گرما از بمباران الکترونی:
جریان الکترون حامل انرژی جنبشی (تقریباً 70٪ از کل انرژی قوس) است و با برخورد به سطح آند، آن را به انرژی حرارتی برای تشکیل حوضچه جوش تبدیل میکند:

(Va افت ولتاژ آند ≈0-2V، φ تابع کار ماده، VT انرژی جنبشی حرارتی الکترون است))
نقطه آند:
یک ناحیه با دمای بالا (کمی پایینتر از دمای ستون قوس) در نقطه برخورد الکترون متمرکز تشکیل میشود و به صورت موضعی فلز پایه را ذوب میکند تا حوضچه جوش را ایجاد کند.
انرژی جنبشی الکترون → انرژی گرمایی: الکترونهای پرسرعت با اتمها/یونهای خنثی برخورد میکنند و انرژی جنبشی را به انرژی گرمایی تبدیل میکنند (روش تولید گرمای اولیه).
انتقال حرارت تابشی: پلاسمای با دمای بالا، پرتوهای فرابنفش و مادون قرمز ساطع میکند.
ویژگیهای پلاسما:
درجه یونیزاسیون >70%، دما 6000-8000 کلوین، حرکت حرارتی شدید ذرات و یونیزاسیون ضربهای پیوسته:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (تعادل پویا) e + A r ⇌ A r + 2 e (تعادل پویا)
مکانیسم انتقال انرژی:
نیروی انقباض الکترومغناطیسی (F∝I²/r) و انقباض حرارتی، قطر ستون قوس را تنها به ۲-۵ میلیمتر کاهش میدهند، با چگالی انرژی به بزرگی ۱۰⁴-۱۰⁵ W/cm².
مقایسه حالتهای جوشکاری TIG
| حالت | نوع فعلی | مواد قابل استفاده | مزایای |
| الکترود منفی جریان مستقیم (DCEN) | DCEN (الکترود تنگستن منفی) | فولاد ضد زنگ/فولاد کربنی/آلیاژهای مس | نفوذ جوش عمیق، گرمایش الکترود تنگستن کم (70٪ گرما روی قطعه کار) |
| الکترود مثبت جریان مستقیم (DCEP) | DCEP (الکترود تنگستن مثبت) | آلیاژهای آلومینیوم-منیزیم (حذف لایه اکسید) | اثر تمیزکنندگی کاتدی، اما گرمای بیش از حد شدید الکترود تنگستن |
| جریان متناوب (AC) | AC | آلیاژهای آلومینیوم/منیزیم (گرمایش متعادل) | مزایای DCEN/DCEP را ترکیب میکند؛ به مدار تثبیت قوس نیاز دارد |
اثر تمیز کردن کاتدی:
در طول DCEP یا نیم سیکل منفی AC، یونهای مثبت لایههای اکسید (مثلاً Al₂O₃) روی سطح قطعه کار را بمباران کرده و میشکنند و آنها را از بین میبرند.
نکات کلیدی کنترل فرآیند برای جوشکاری TIG
۱. آمادهسازی الکترود تنگستن
- ورقهای نازک (۱-۳ میلیمتر): زاویه مخروط ۳۰ درجه → قوس متمرکز.
- ورقهای ضخیم (>6 میلیمتر): زاویه مخروط 60-90 درجه → قوس پراکنده.
زوایای نوک:
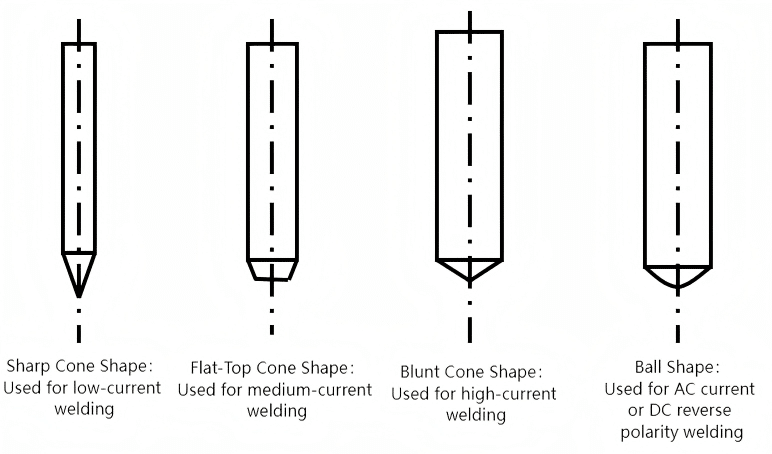
الزامات سنگزنی: موازی با محور الکترود (شیارهای شعاعی باعث واگرایی قوس میشوند).
۲. محافظت گازی پیشرفته
- عدسی گاز: توری چندلایه از جنس استیل ضد زنگ درون مشعل، جریان گاز را لایه لایه میکند (50٪ تلاطم را کاهش میدهد).
- سپر دنبالهدار: برای جوشکاری آلیاژ تیتانیوم، یک سپر گازی گسترده برای پوشش نواحی با دمای بالا (>400℃) در انتهای جوش اضافه میشود.
3. کنترل ورودی گرما:
فرکانس ۱-۱۰۰ هرتز → ورودی گرما را ۳۰٪ و تغییر شکل را ۶۰٪ کاهش میدهد.
۴. تکنیکهای جوشکاری راستگرد در مقابل چپگرد
- جوشکاری به سمت راست: مناسب برای قطعات کار ضخیم. مشعل از چپ به راست حرکت میکند، در حالی که قوس به سمت ناحیه جوش داده شده است و محافظت آرگون از سطح جوش را در برابر اکسیداسیون در دمای بالا تسهیل میکند.
- جوشکاری به سمت چپ: مناسب برای قطعات کار نازک. مشعل از راست به چپ حرکت میکند و قوس برای پیشگرمایش به سمت ناحیه جوش داده نشده اشاره میکند. این روش امکان مشاهده و کنترل آسان دمای حوضچه جوش را فراهم میکند و در نتیجه تشکیل جوش خوب و عملکرد آسان را به همراه دارد. جوشکاری به سمت چپ عموماً ترجیح داده میشود.
۵. روشهای تغذیه سیم جوش
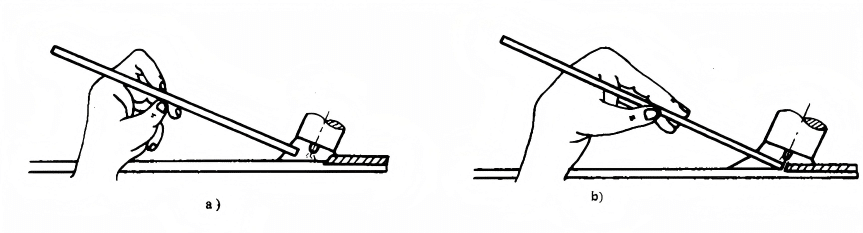
روش ۱: سیم را با انگشت شست و اشاره دست چپ نگه دارید و برای سهولت کار، آن را با انگشت میانی و دهان ببری نگه دارید. برای تغذیه سیم، انگشت شست و اشاره خمیده را صاف کنید (همانطور که در شکل b نشان داده شده است) تا سیم به طور پیوسته وارد جوش شود، سپس به سرعت آنها را خم کنید تا محل قرارگیری گیره تغییر کند (همانطور که در شکل a نشان داده شده است). برای پر کردن جوش، این کار را تکرار کنید.
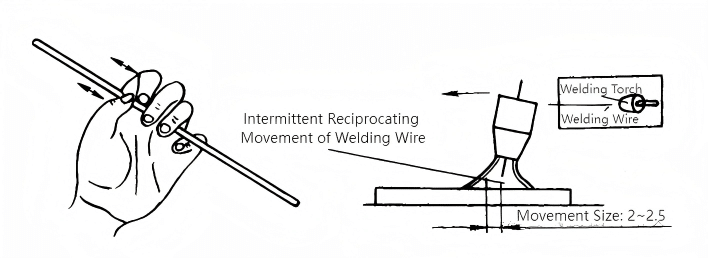
روش ۲: سیم را با انگشت شست، اشاره و میانی دست چپ برای تغذیه نگه دارید، در حالی که از انگشت حلقه و کوچک برای کنترل جهت استفاده میکنید. از حرکات بازو و مچ دست برای تغذیه قطرات مذاب در نوک سیم به داخل حوضچه جوش استفاده کنید. این روش معمولاً برای جوشکاری در تمام موقعیتها استفاده میشود.
۶. گازهای محافظ جوشکاری TIG
آرگون (Ar):
- گاز تک اتمی، بیرنگ و بیبو، ۲۵٪ سنگینتر از هوا - ایجاد پوشش را تسهیل میکند.
- تقریباً ۱٪ از هوا را تشکیل میدهد، مقرون به صرفه است.
- نیاز به خلوص جوشکاری: ۹۹.۹ تا ۹۹۹ درصد.
- بیاثر: حل نمیشود یا واکنش نمیدهد و از سوختن عناصر آلیاژی در جوش (به جز تبخیر) جلوگیری میکند.
- رسانایی حرارتی پایین، پایداری احتراق عالی (محدوده ولتاژ: ۸-۱۵ ولت).
هلیوم (He):
- 0.0005٪ از هوا را تشکیل میدهد، از هوا سبکتر است - اثر حفاظتی ضعیفی دارد.
- رسانایی حرارتی بالا، دمای قوس بالا.
- گران قیمت.
- He+Ar: برای جوشکاری صفحات ضخیم، رسانایی حرارتی بالا و فلزات با نقطه ذوب بالا (گاز محافظ دو لایه) استفاده میشود.
آرگون-هلیوم (Ar+He):
- افزودن He به Ar قدرت قوس و دمای آن را افزایش میدهد.
آرگون-اکسیژن (Ar+O₂):
- سیالیت فلز و پایداری قوس را بهبود میبخشد. مخلوطهای کم اکسیژن برای جوشکاری فولاد ضد زنگ؛ مخلوطهای پر اکسیژن برای جوشکاری فولاد کربنی.
آرگون-هیدروژن (Ar+H₂):
- محتوای 2-5% H₂ باعث جوشهای صاف، جلوگیری از اکسیداسیون سطح، افزایش دمای قوس و بهبود راندمان میشود. مناسب برای جوشکاری فولاد ضد زنگ، آلیاژهای پایه نیکل و آلیاژهای نیکل-مس.
آرگون-نیتروژن (Ar+N₂):
برای جوشکاری آلیاژ مس استفاده میشود. 2.5% N₂ برای جوشکاری فولاد ضد زنگ دوپلکس جهت حفظ تعادل فازی مناسب است.
عیوب معمول و اقدامات مقابله با آنها در جوشکاری TIG
| نوع نقص | علل | مزایا |
| آلودگی الکترود تنگستن | تماس با حوضچه جوش یا سیم پرکننده | طول قوس را افزایش دهید (بیش از ۳ میلیمتر)، الکترود تنگستن را تعویض کنید |
| تخلخل | جریان ناکافی آرگون/نفوذ هوا | آببندی لولههای گاز را بررسی کنید، سرعت جریان را 20٪ افزایش دهید |
| گنجاندن تنگستن | جریان بیش از حد یا ذوب شدن الکترود تنگستن | از الکترود تنگستن ضخیمتر استفاده کنید، جریان را 10 تا 15 درصد کاهش دهید |
نکات کلیدی عملیات جوشکاری TIG
- آمادهسازی الکترود: نوک الکترود تنگستن باید با زاویه خاصی (مثلاً 20 درجه مخروطی) سنگزنی شود تا تمرکز قوس تضمین شود.
- فاصله نازل تا قطعه کار: فاصله بیشتر، محافظت گاز را کاهش میدهد، در حالی که فاصله بیش از حد کم، مانع دید میشود و خطر اتصال کوتاه بین الکترود تنگستن و حوضچه جوش (باعث ورود تنگستن) را به همراه دارد. فاصله بهینه بین نوک نازل و قطعه کار 8 تا 14 میلیمتر است.
- پیش تصفیه/پس از جریان گاز: قبل از احتراق، گاز محافظ را به مدت 0.5 تا 1 ثانیه تأمین کنید و پس از خاموش کردن قوس، خاموش شدن را به مدت 2 تا 5 ثانیه به تأخیر بیندازید تا از فلزات با دمای بالا محافظت شود.
- روش تغذیه سیم: سیم را با زاویه ۱۵ تا ۲۰ درجه به لبه جلویی حوضچه جوش وارد کنید و از تماس با الکترود تنگستن (برای جلوگیری از آلودگی) خودداری کنید.
- ولتاژ قوس: جوشکاری TIG معمولاً از قوسهای کوتاه استفاده میکند - طول قوس کمتر از ۱.۵ برابر قطر الکترود بهترین نتیجه را میدهد.
سناریوهای کاربردی معمول جوشکاری TIG
- هوافضا: جوشکاری اجزای موتور از جنس آلیاژ تیتانیوم و محفظههای آلیاژ آلومینیوم (نیازمند آزمایش ۱۰۰٪ غیرمخرب).
- لولهکشی شیمیایی: جوشکاری آببندی لولههای فولادی ضد زنگ/آلیاژ پایه نیکل (نیاز به مقاومت بالا در برابر خوردگی).
- تولید دقیق: جوشکاری ورقهای نازک (فولاد ضد زنگ فوق نازک ۰.۵ میلیمتری) و مخازن سوخت راکتور هستهای (بدون نقص مورد نیاز).
خلاصهای از جوشکاری TIG
جوشکاری TIG با استفاده از الکترودهای تنگستن با نقطه ذوب بالا برای انتقال حرارت قوس و گاز آرگون برای ایزولاسیون اتمسفری، جوشکاری دقیقی را ارائه میدهد. فناوریهای اصلی آن عبارتند از:
- احتراق قوس غیر تماسی با فرکانس بالا برای جلوگیری از آلودگی؛
- حالتهای DCEN/AC سازگار با مواد مختلف؛
- فناوری پالس برای کنترل دقیق ورودی گرما
این روش برای مواردی که نیاز به کیفیت جوش بسیار بالا دارند، مانند خطوط لوله هوافضا و آببندی نیروگاههای هستهای، مناسب است.