- 1. Soudage à l'arc et soudage à l'arc submergé : aperçu des principes de procédé
- 2. Soudage à l'arc vs soudage à l'arc submergé (SAW) : comparaison de 10 paramètres clés
- 3. Analyse approfondie des performances de soudage : avantages et maîtrise des risques
- 4. Scénarios d'application industrielle : quel processus choisir ?
- 5. Inspection des soudures : normes internationales et système de contrôle de LONGMA
- 6. Décision de sélection : 5 questions pour cibler rapidement le bon processus
- 7. FAQ : Questions fréquentes sur les achats
- 8. À propos de LONGMA : Fournisseur professionnel de tubes en acier soudés à l’arc et SAW
Domaines d'application : Pétrole et gaz · Appareils sous pression · Traitement chimique · Génie énergétique · Ingénierie offshore · Génie des structures
Dans des secteurs tels que le pétrole et le gaz, les appareils à pression, la chimie, l'énergie et l'ingénierie offshore, la qualité du soudage détermine directement la sécurité, la durabilité et les coûts d'exploitation des tubes en acier. Le soudage à l'arc et le soudage à l'arc submergé (SAW) sont les deux technologies de soudage les plus utilisées dans la fabrication de tubes en acier. La première offre une grande flexibilité, tandis que la seconde est devenue le procédé dominant pour la production de tubes en acier de grand diamètre et haute pression grâce à son haut niveau d'automatisation et à la constance de la qualité de ses soudures.
Cet article constitue une référence technique complète couvrant les principes des procédés, les comparaisons de performances, l'analyse de quatre sous-procédés clés, les risques liés à la qualité des soudures, les normes d'inspection CND et la prise de décision en matière de sélection. Il aide ainsi les responsables des achats et les ingénieurs à atténuer les risques liés à la sélection et à prendre des décisions d'achat éclairées.
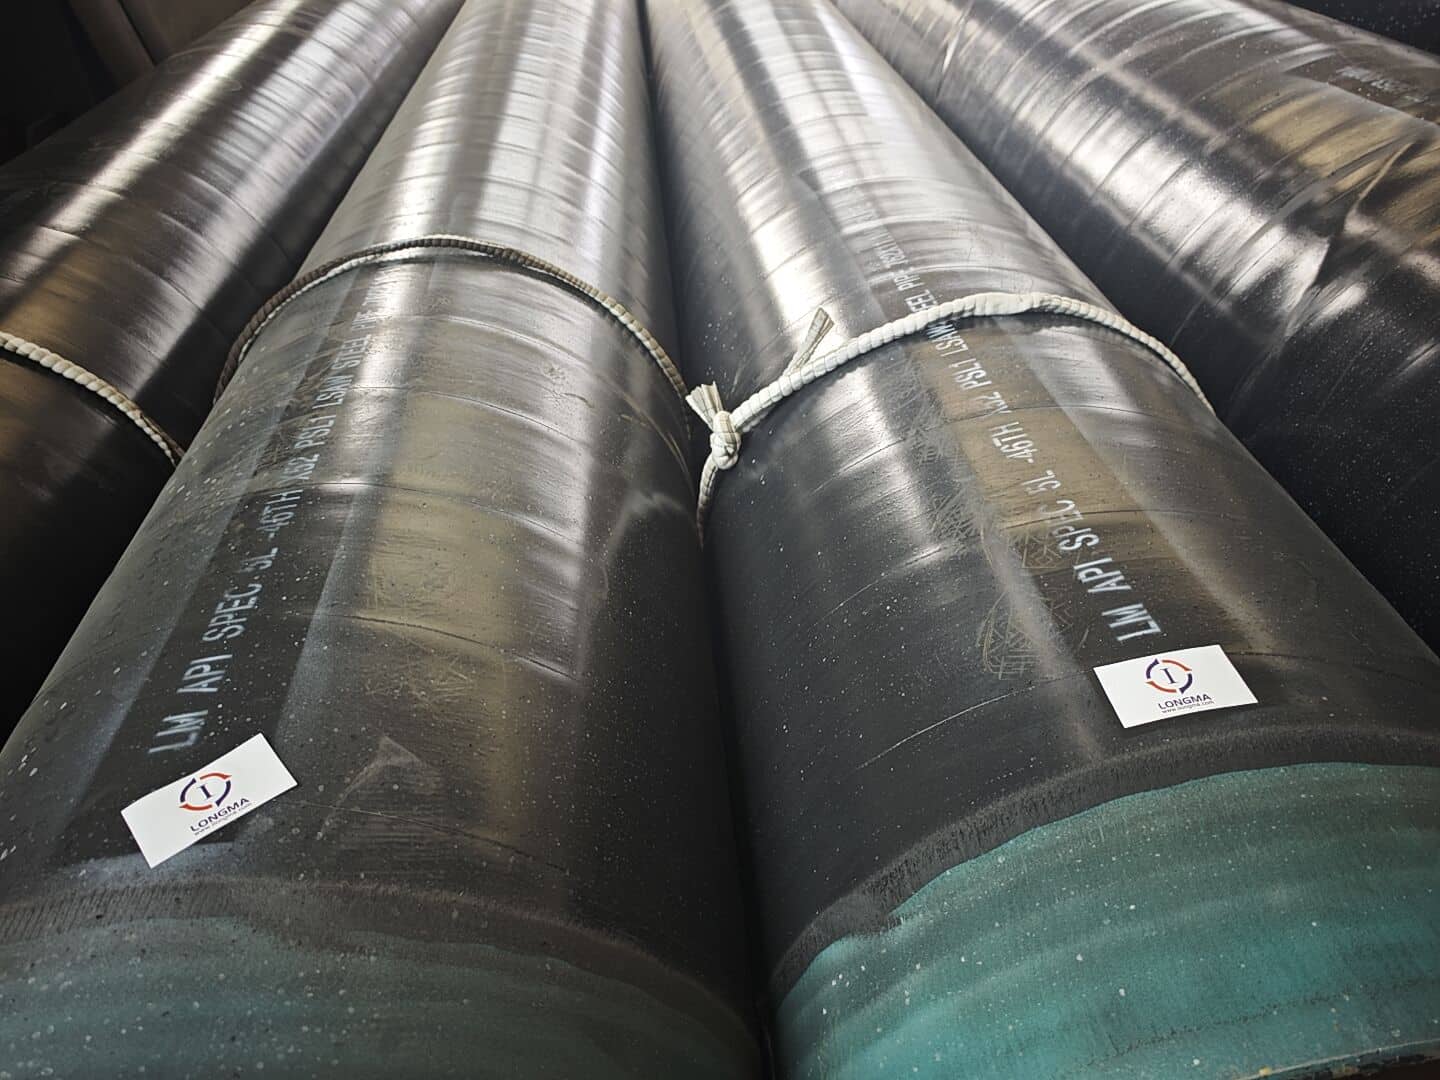
Soudage à l'arc et soudage à l'arc submergé : aperçu des principes de procédé
1.1 Le soudage à l'arc et ses 4 principaux sous-processus
Le soudage à l'arc utilise la chaleur intense générée par un arc électrique pour faire fondre le métal de base et le métal d'apport, formant ainsi un joint permanent. Selon les méthodes d'exécution spécifiques, il se divise principalement en 4 catégories :
| Sous-processus | Nom complet | Caractéristiques | Applications typiques |
| SMAW | Soudage à l'arc métallique protégé (électrode enrobée) | Équipement simple, flexibilité maximale, fortement dépendant du savoir-faire du soudeur | Soudage sur site, maintenance, fabrication en petites séries |
| GMAW | Soudage à l'arc sous gaz métal (MIG/MAG) | Rendement supérieur, faibles projections, adapté à la semi-automatisation | Structures en acier, réservoirs de stockage, installation de pipelines |
| GTAW | Soudage à l'arc sous gaz tungstène (TIG) | Qualité de soudure optimale, vitesse de soudage lente, coût plus élevé | Tubes de précision en acier inoxydable, systèmes de haute propreté |
| FCAW | Soudage à l'arc avec fil fourré | Soudage toutes positions à haut rendement, adapté aux plaques épaisses | structures métalliques lourdes, construction navale, ponts |
1.2 Soudage à l'arc submergé (SAW) et différences entre LSAW et SSAW
Le soudage à l'arc submergé est réalisé sous une couche protectrice de flux granulaire. L'arc est invisible, l'apport de chaleur est uniforme et la qualité de la soudure est constante, ce qui en fait le procédé privilégié pour la production industrielle de tubes en acier de grand diamètre.
| Type | Forme de cordon de soudure | Principaux avantages | Scénarios applicables |
| J'AI VU | Couture longitudinale | Haute précision dimensionnelle, épaisseur de paroi uniforme, longueur de soudure courte | pipelines à haute pression, API 5L X65/X70, GNL |
| SSAW | Couture en spirale | Fabrication flexible, production de plusieurs diamètres à partir d'une même largeur de plaque | Conservation de l'eau, transport à basse pression, canalisations structurelles de grand diamètre |
Normes applicables typiques : ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
Soudage à l'arc vs soudage à l'arc submergé (SAW) : comparaison de 10 paramètres clés
Le tableau comparatif suivant couvre les 10 dimensions les plus critiques pour la prise de décision en matière d'approvisionnement, conçues pour l'évaluation des fournisseurs et la sélection des projets :
| Article de comparaison | Soudage à l'arc | Soudage à l'arc submergé (SAW) | Point d'intérêt en matière d'approvisionnement |
| Méthode de soudage | arc ouvert, manuel ou semi-automatique | Recouvert de flux, entièrement automatique | SAW offre une plus grande régularité |
| Niveau d'automatisation | Manuel / Semi-automatique | Entièrement automatique | La qualité des lots SAW est plus stable |
| Vitesse de soudage | Modérée | Haute | SAW offre une efficacité de livraison supérieure |
| Niveau d'éclaboussures | Présence d'éclaboussures, nécessite un post-traitement | Pratiquement aucune éclaboussure | SAW produit une surface plus propre |
| Cohérence des soudures | Fortement influencée par les compétences du soudeur | Stable et cohérent | Privilégier le soudage par aspiration de métaux (SAW) pour la production en série |
| Épaisseur de paroi applicable | Principalement des plaques minces à moyennes | Plaques d'épaisseur moyenne à extra-épaisse | Choisissez SAW pour les tuyaux haute pression à parois épaisses |
| Diamètre de tuyau applicable | Flexible, tous diamètres | Idéal pour les diamètres moyens à grands | Le soudage LSAW est privilégié pour les grands diamètres. |
| Propriétés mécaniques | Bien, cela dépend du niveau de compétence du soudeur. | Paramètres supérieurs et contrôlables | Sélectionnez SAW pour les conditions critiques de haute pression |
| Coût de production | Faible coût d'équipement | Investissement initial élevé en équipement | SAW offre un meilleur coût total pour les achats en gros |
| Capacité de production de masse | Moyen | Excellent | SAW est mieux adapté aux projets de grande envergure |
Analyse approfondie des performances de soudage : avantages et maîtrise des risques
3.1 Assemblages soudés à l'arc : avantages et risques courants
Le soudage à l'arc est une technique éprouvée et adaptable, ce qui en fait le choix privilégié pour les installations sur site et les structures complexes. Cependant, les fluctuations de qualité dues à la manipulation manuelle constituent son principal défi :
| Dimension Qualité | Avantage | Risque commun | Mesure préventive |
| Flexibilité de soudage | Soudage toutes positions, adaptable aux joints complexes | - | Sélectionnez le sous-processus approprié (GTAW pour une précision maximale) |
| Dépendance du soudeur | - | L'habileté du soudeur a un impact important sur la régularité. | Appliquer rigoureusement les procédures WPS/PQR et les évaluations de qualification des soudeurs. |
| Risque de porosité | - | Une porosité risque d'apparaître si la protection est insuffisante. | Vérifier la pureté du gaz de protection et les conditions de stockage des électrodes |
| Risque de fissuration | - | Cela se produit lorsque la vitesse de refroidissement est trop rapide. | Contrôler les températures de préchauffage et d'interpassage |
| Éclaboussures | - | Les projections excessives augmentent la charge de travail post-traitement | Optimisation des paramètres FCAW/GMAW |
| Potentiel d'automatisation | Le soudage GMAW/FCAW permet une semi-automatisation. | - | Améliorer la répétabilité et la précision |
3.2 Assemblages soudés SAW : avantages et risques courants
Le soudage à l'arc submergé (SAW) offre des performances exceptionnelles en production industrielle de masse, mais l'automatisation complète n'élimine pas tout risque. La qualification avant soudage et la surveillance des paramètres en temps réel restent indispensables.
| Dimension Qualité | Avantage | Risque commun | Mesure préventive |
| Formation de soudure | Renforcement uniforme et constant, contrôlé | - | Calibrer régulièrement les rouleaux de calibrage et les capteurs de suivi des coutures |
| Profondeur de pénétration | Pénétration profonde, résistance articulaire élevée | - | Appliquer strictement les paramètres spécifiés dans WPS |
| Propriétés mécaniques | Excellente résistance aux chocs, convient aux basses températures | - | Gérer la traçabilité des lots de matériaux de soudage |
| Risque de porosité | Protection contre les flux, taux de porosité extrêmement faible | Un flux d'humidité peut provoquer de la porosité | Appliquer la gestion du séchage et du stockage du flux |
| Risque d'inclusion de scories | Faible risque en soudage en une seule passe | Élimination incomplète du laitier lors du soudage multipasse | Effectuer des inspections strictes du nettoyage des scories entre les passes. |
| Risque de fissuration | - | La fissuration à chaud se produit si les paramètres sont inadéquats. | Vérifier la température de préchauffage et la valeur d'équivalent carbone (CE). |
⚠️ Note importante concernant les achats
Lors de l'achat de tubes en acier SAW, ne vous fiez pas uniquement au certificat d'essai en usine (MTC). Vous devez exiger simultanément les documents de qualification du mode opératoire de soudage (WPS/PQR) et les rapports d'inspection CND ; ces trois documents sont indispensables.
Scénarios d'application industrielle : quel processus choisir ?
Il n'existe pas de supériorité absolue entre le soudage à l'arc et le soudage à l'arc submergé ; la clé réside dans l'adaptation du procédé aux exigences spécifiques du projet :
| Scénario d'application | Processus recommandé | Justification principale |
| Travaux de charpente métallique | Soudage à l'arc (SMAW/GMAW) | Grande flexibilité, équipement simple, grande efficacité de construction sur site |
| Installation de pipeline sur site | Soudage à l'arc (GTAW/SMAW) | Opérations sur le terrain sans contrainte d'espace, capacité de soudage toutes positions |
| Tubes de précision en acier inoxydable | Soudage à l'arc (GTAW) | Le soudage TIG offre une qualité de soudure optimale, adaptée aux exigences de propreté élevées. |
| Réparation de réservoirs de stockage / d'équipements | Soudage à l'arc (SMAW/FCAW) | Scénarios de réparation où l'équipement SAW n'est pas adapté au déploiement sur le terrain |
| Lignes de transport de pétrole et de gaz | SCIE (LSAW) | API 5L PSL2, haute pression ; la fiabilité des cordons de soudure LSAW est inégalée. |
| Tubes de chaudière à vapeur haute pression | SCIE (LSAW) | ASTM A671/A672, paroi épaisse, grand diamètre ; le soudage SAW est obligatoire |
| GNL / Ingénierie cryogénique | SCIE (LSAW) | Exigences strictes en matière de résistance aux chocs à basse température ; la robustesse du soudage SAW est plus fiable |
| Plateformes offshore / Pipelines sous-marins | SCIE (LSAW) | Double défi que représentent la haute pression et la corrosion ; le soudage SAW offre une durabilité à long terme supérieure |
| Ingénierie nucléaire / spéciale | SAW + CND strict | Niveau de sécurité maximal, contrôle non destructif à 100 %, traçabilité maximale des soudures |
| Diamètres ultra-larges (DE > 600 mm) | Scie (LSAW/SSAW) | Le soudage à l'arc ne permet pas une production industrielle de masse dans cette gamme de diamètres. |
Inspection des soudures : normes internationales et système de contrôle de LONGMA
5.1 Méthodes d'inspection CND primaires et normes applicables
| méthode d'inspection | Interet | Étalons primaires | Processus applicable |
| Tests visuels (VT) | Profil de surface de la soudure, défauts géométriques | ISO 17637 / ASTM A530 | Soudage à l'arc + SAW |
| Test par ultrasons (UT) | Fissures internes, manque de fusion, délamination | ASTM E213 / ISO 10893-10 | Soudage à l'arc + SAW |
| Test radiographique (RT) | Enregistrements d'images de la porosité, des scories et de la pénétration incomplète | ASTM E94 / ISO 10893-7 | Principalement utilisé pour les scies à métaux |
| Test par courants de Foucault (ECT) | Fissures superficielles et subsuperficielles | ASTM E309 / ISO 10893-2 | Principalement pour les ERW en ligne |
| Test hydrostatique | Vérification de l'étanchéité et de la capacité de résistance à la pression | ASTM A999 / API 5L | Soudage à l'arc + SAW |
| Essais de traction | Vérifie la résistance et l'allongement de la soudure | ASTM A370 | Soudage à l'arc + SAW |
| Test de pliage | Vérifie la capacité de déformation plastique de la soudure | ASTM A370 | Soudage à l'arc + SAW |
| Charpy V-Notch (CVN) | Vérification de la ténacité à basse température | ASTM A370 / API 5L PSL2 | Principalement pour les tuyaux haute pression SAW |
Astuce de pro
API 5L PSL2 La norme ASTM A672 impose des exigences obligatoires concernant les taux de couverture des essais non destructifs, les températures d'essai de résilience et les limites d'équivalent carbone (CE). Lors de l'approvisionnement, le fait de ne spécifier que le nom de la norme, sans préciser le niveau du produit, peut entraîner des exigences d'essai inférieures aux besoins réels du projet.
5.2 Contrôle qualité complet du processus en laboratoire interne de LONGMA
La qualité des tubes en acier soudés doit être vérifiée par des données, et non par la seule réputation. Le laboratoire interne de LONGMA couvre chaque étape critique, de la réception des matières premières à l'expédition du produit fini.
| Étape d'inspection | Articles de test | Objectif du contrôle de la qualité |
| Réception des matières premières | Composition chimique (spectre OES) / PMI / Propriétés mécaniques / Analyse métallographique | Vérifier la nuance d'acier, l'équivalent carbone et la soudabilité |
| Procédé de soudage en ligne | Courant / Tension / Vitesse / Apport de chaleur / Qualité du flux / Profil de soudure | Surveillance en temps réel des paramètres pour garantir la conformité totale de chaque cordon de soudure |
| Test de produit fini | Essai hydrostatique / UT / RT / ECT / Traction / Flexion / Impact / Dimensions | Validation complète de la qualité du cordon de soudure fini et du corps du tube |
| Documentation et traçabilité | EN 10204 3.1 Rapports MTC / CND / Enregistrements hydrostatiques / WPS/PQR | Prend en charge l'acceptation par des tiers, les audits de projets et le dédouanement à l'exportation. |
LONGMA prend en charge les inspections en présence de témoins réalisées par des organismes tiers tels que SGS, BV, TÜV et DNV, fournissant des certificats d'essai de matériaux EN 10204 3.1 / 3.2 pour répondre aux exigences strictes en matière de documentation pour divers projets et propriétaires.
Décision de sélection : 5 questions pour cibler rapidement le bon processus
Répondre à ces 5 questions avant l'approvisionnement vous aidera à déterminer rapidement si un tuyau en acier soudé à l'arc ou soudé à l'arc submergé (SAW) est nécessaire :
| Question clé | Réponse → Soudage à l'arc | Réponse → Soudage à l'arc submergé (SAW) |
| Application : Fabrication en usine ou installation sur site ? | Installation/réparation sur site | production de masse en usine |
| Diamètre du tuyau et épaisseur de paroi ? | Flexible pour tous les diamètres (principalement fins à moyens) | Diamètres moyens à grands / Épaisseur moyenne à très épaisse |
| Pression nominale de conception ? | fluides courants à basse et moyenne pression | Haute pression (API 5L X65/X70 et supérieure) |
| Des tests d'impact à basse température sont-ils nécessaires ? | Aucune exigence de basse température | Exigences spécifiées en matière de température d'impact et d'énergie |
| Norme applicable ? | Normes structurelles ASTM A53 / AWS D1.1 | ASTM A671/A672 / API 5L PSL2 / OIN 3183 |
💡 Règle de décision
Si trois réponses ou plus indiquent que le soudage à l'arc submergé est préférable, le soudage LSAW est généralement la meilleure option. Si la construction sur site est la principale contrainte, la flexibilité du soudage à l'arc (GTAW/SMAW) est irremplaçable.
FAQ : Questions fréquentes sur les achats
Q1 : Les tubes en acier SAW sont-ils toujours de meilleure qualité que les tubes en acier soudés à l'arc ?
Pas nécessairement. Le soudage à l'arc submergé offre des avantages indéniables pour la production industrielle en série, les canalisations de grand diamètre à parois épaisses et les applications haute pression, grâce à une régularité de soudure supérieure. Il procure une flexibilité incomparable pour l'installation sur site, les assemblages irréguliers et les petites séries. Le choix du procédé doit se fonder sur les exigences spécifiques du projet plutôt que sur un simple classement.
Q2 : Lequel est le plus adapté aux pipelines de transport à haute pression, LSAW ou SSAW ?
Pour les pipelines haute pression et longue distance, le soudage LSAW est généralement privilégié. Les tubes LSAW offrent une grande précision dimensionnelle, des cordons de soudure plus courts, une épaisseur de paroi uniforme et une meilleure fusion grâce au soudage à l'arc submergé double face, ce qui les rend idéaux pour les aciers de haute qualité comme l'API 5L X65/X70. Bien que le soudage SSAW offre une plus grande flexibilité de fabrication et un coût inférieur, son cordon de soudure en spirale est plus long et certaines spécifications de projets haute pression imposent des restrictions supplémentaires à ce procédé.
Q3 : Outre le MTC, quels documents sont requis lors de l'acquisition de tubes en acier SAW ?
Un dossier complet de documentation d'approvisionnement pour les tubes en acier SAW doit comprendre :
1. EN 10204 3.1 Certificat d'essai des matériaux (MTC) (portant sur la composition chimique et les propriétés mécaniques)
2. WPS/PQR (Spécification de procédure de soudage / Dossier de qualification de procédure)
3. Rapports d'inspection CND (UT/RT/ECT selon la norme/le niveau applicable)
4. Enregistrements des essais hydrostatiques
5. Rapport d'inspection dimensionnelle
6. Enregistrements des traitements thermiques (lorsque requis par la spécification de classe)
*Pour les projets d'exportation, un rapport d'inspection par un tiers (TPI) doit également être joint.*
Q4 : En quoi les exigences d'inspection des soudures diffèrent-elles entre les normes API 5L PSL1 et PSL2 ?
La norme PSL1 spécifie les exigences chimiques et mécaniques de base, avec des règles relativement souples pour les essais non destructifs et les essais de résilience. La norme PSL2 impose le contrôle de l'équivalent carbone (CE), l'inspection par ultrasons (UT) à 100 % des soudures, l'essai de résilience Charpy V à des températures et des niveaux d'énergie minimaux spécifiés, ainsi que des limites supérieures plus strictes pour la composition chimique. Les projets pétroliers et gaziers à haute pression doivent toujours exiger la norme PSL2 afin d'éviter que les normes de livraison ne soient inférieures aux exigences du projet.
Q5 : Comment un acheteur peut-il vérifier si un fournisseur possède réellement les capacités de soudage SAW API 5L PSL2 ?
Vous pouvez vérifier les capacités en suivant les étapes suivantes :
• Demander des documents WPS/PQR valides (y compris les enregistrements de test PQR sous-jacents).
• Examiner la logique de numérotation des rapports CND historiques et la traçabilité des numéros de coulée.
• Vérifier que les machines de production sont équipées d'un système d'enregistrement automatisé des paramètres de soudage.
• Demandez des exemples de MTC historiques pour les produits API 5L PSL2.
• Organisez un audit d’usine ou une inspection avant expédition avec témoins par l’intermédiaire d’organismes tiers comme SGS, BV ou TÜV pour une vérification directe.
À propos de LONGMA : Fournisseur professionnel de tubes en acier soudés à l’arc et SAW
Avec plus de 20 ans d'expertise dans la fabrication de tubes en acier ERW et LSAW, le principal avantage de LONGMA réside dans son système de contrôle qualité vérifiable de bout en bout :
- Certifications multi-normes : ASTM A53 / A358 / A671 / A672 / A691 / API 5L (PSL1/PSL2) / OIN 3183
- Production LSAW à grande échelle : Production en série de tubes à parois épaisses de grand diamètre conformes aux nuances d'acier API 5L X52 à X70
- Tests internes complets : Couverture complète des essais chimiques / PMI / mécaniques / métallographiques / UT / RT / ECT / hydrostatiques
- Qualifications complètes en soudage : WPS/PQR entièrement documentés, alignés précisément sur les nuances d'acier et les épaisseurs de paroi.
- Documentation traçable : Certificats de transfert de matière (CTM) EN 10204 3.1 / 3.2 avec traçabilité complète du numéro de coulée
- Inspection par un témoin tiers : Prend pleinement en charge les contrôles sur site et les tests avant expédition effectués par SGS, BV, TÜV et DNV.
- Services personnalisés: Revêtements anticorrosion, préparation des extrémités, emballage spécialisé et assistance aux projets OEM
Si vous envisagez de fabriquer des tubes en acier soudés à l'arc ou SAW pour votre projet, contactez LONGMA pour obtenir : des conseils sur le choix du procédé ; une confirmation des spécifications ; des exemples de certificats de conformité ; des rapports CND ; des devis.