- 1. Système de dimensionnement ASTM A53/A53M : 7 paramètres à confirmer ensemble
- 2. Tableau des dimensions des tuyaux ASTM A53 : diamètre extérieur, épaisseur de paroi et poids (référence rapide)
- 3. Comment la production ERW contrôle les dimensions des tuyaux ASTM A53
- 4. Contrôle de l'épaisseur des parois : pourquoi c'est plus important que le prix unitaire
- 5. Méthodes d'inspection des tubes ASTM A53 : dimensions et qualité des matériaux
- 6. Liste de contrôle pour l'approvisionnement international en tubes d'acier ASTM A53
- 7. FAQ : Tuyaux en acier ASTM A53 — Foire aux questions
- 8. À propos de LONGMA : un exportateur fiable de tubes en acier ASTM A53
La norme ASTM A53/A53M est l'une des normes les plus couramment utilisées dans les marchés publics mondiaux de l'ingénierie pour les tubes en acier au carbone. Elle couvre les tubes noirs et galvanisés à chaud, sans soudure (type S) et soudés par résistance électrique (type E), dans une gamme de diamètres allant de NPS 1/8 à NPS 26 (DN 6 à DN 650).
Ce guide détaille le système de dimensionnement des tuyaux ASTM A53 , les contrôles d'épaisseur de paroi, les exigences d'inspection et propose une liste de contrôle d'approvisionnement international prête à l'emploi, aidant ainsi les ingénieurs et les acheteurs à éliminer les litiges de livraison avant qu'ils ne surviennent.
Système de dimensionnement ASTM A53/A53M : 7 paramètres à confirmer ensemble
De nombreux acheteurs soumettent des demandes de prix mentionnant uniquement « tuyau ASTM A53 Grade B », omettant les paramètres qui déterminent la conformité du produit livré au cahier des charges. Les sept champs suivants doivent impérativement figurer dans votre document d'achat :
| Paramètre | Terme complet | Notes sur les achats |
| NPS | Taille nominale du tuyau | Dimension de référence pour la conception — et non le diamètre extérieur réel |
| DN | Diamètre nominal | Équivalent métrique ; à vérifier par rapport au NPS |
| OD | Diamètre extérieur | Dimension extérieure réelle mesurée ; diffère de la valeur NPS |
| WT | Epaisseur | Détermine la pression nominale, le poids et le coût |
| Horaires | Nomenclature des tuyaux | Séries d'épaisseur de paroi, par exemple SCH 40 / SCH 80 / XS |
| longueur du câble | - | Longueur fixe (6 m / 12 m) ou longueur aléatoire (SRL/DRL) |
| Surface | - | Noir / Peint / Galvanisé à chaud (HDG) |
💡 Formulation recommandée pour le bon de commande : ASTM A53/A53M Grade B Type E, NPS 2, SCH 40, longueur fixe de 6 m, peinture noire, testé sous pression hydrostatique
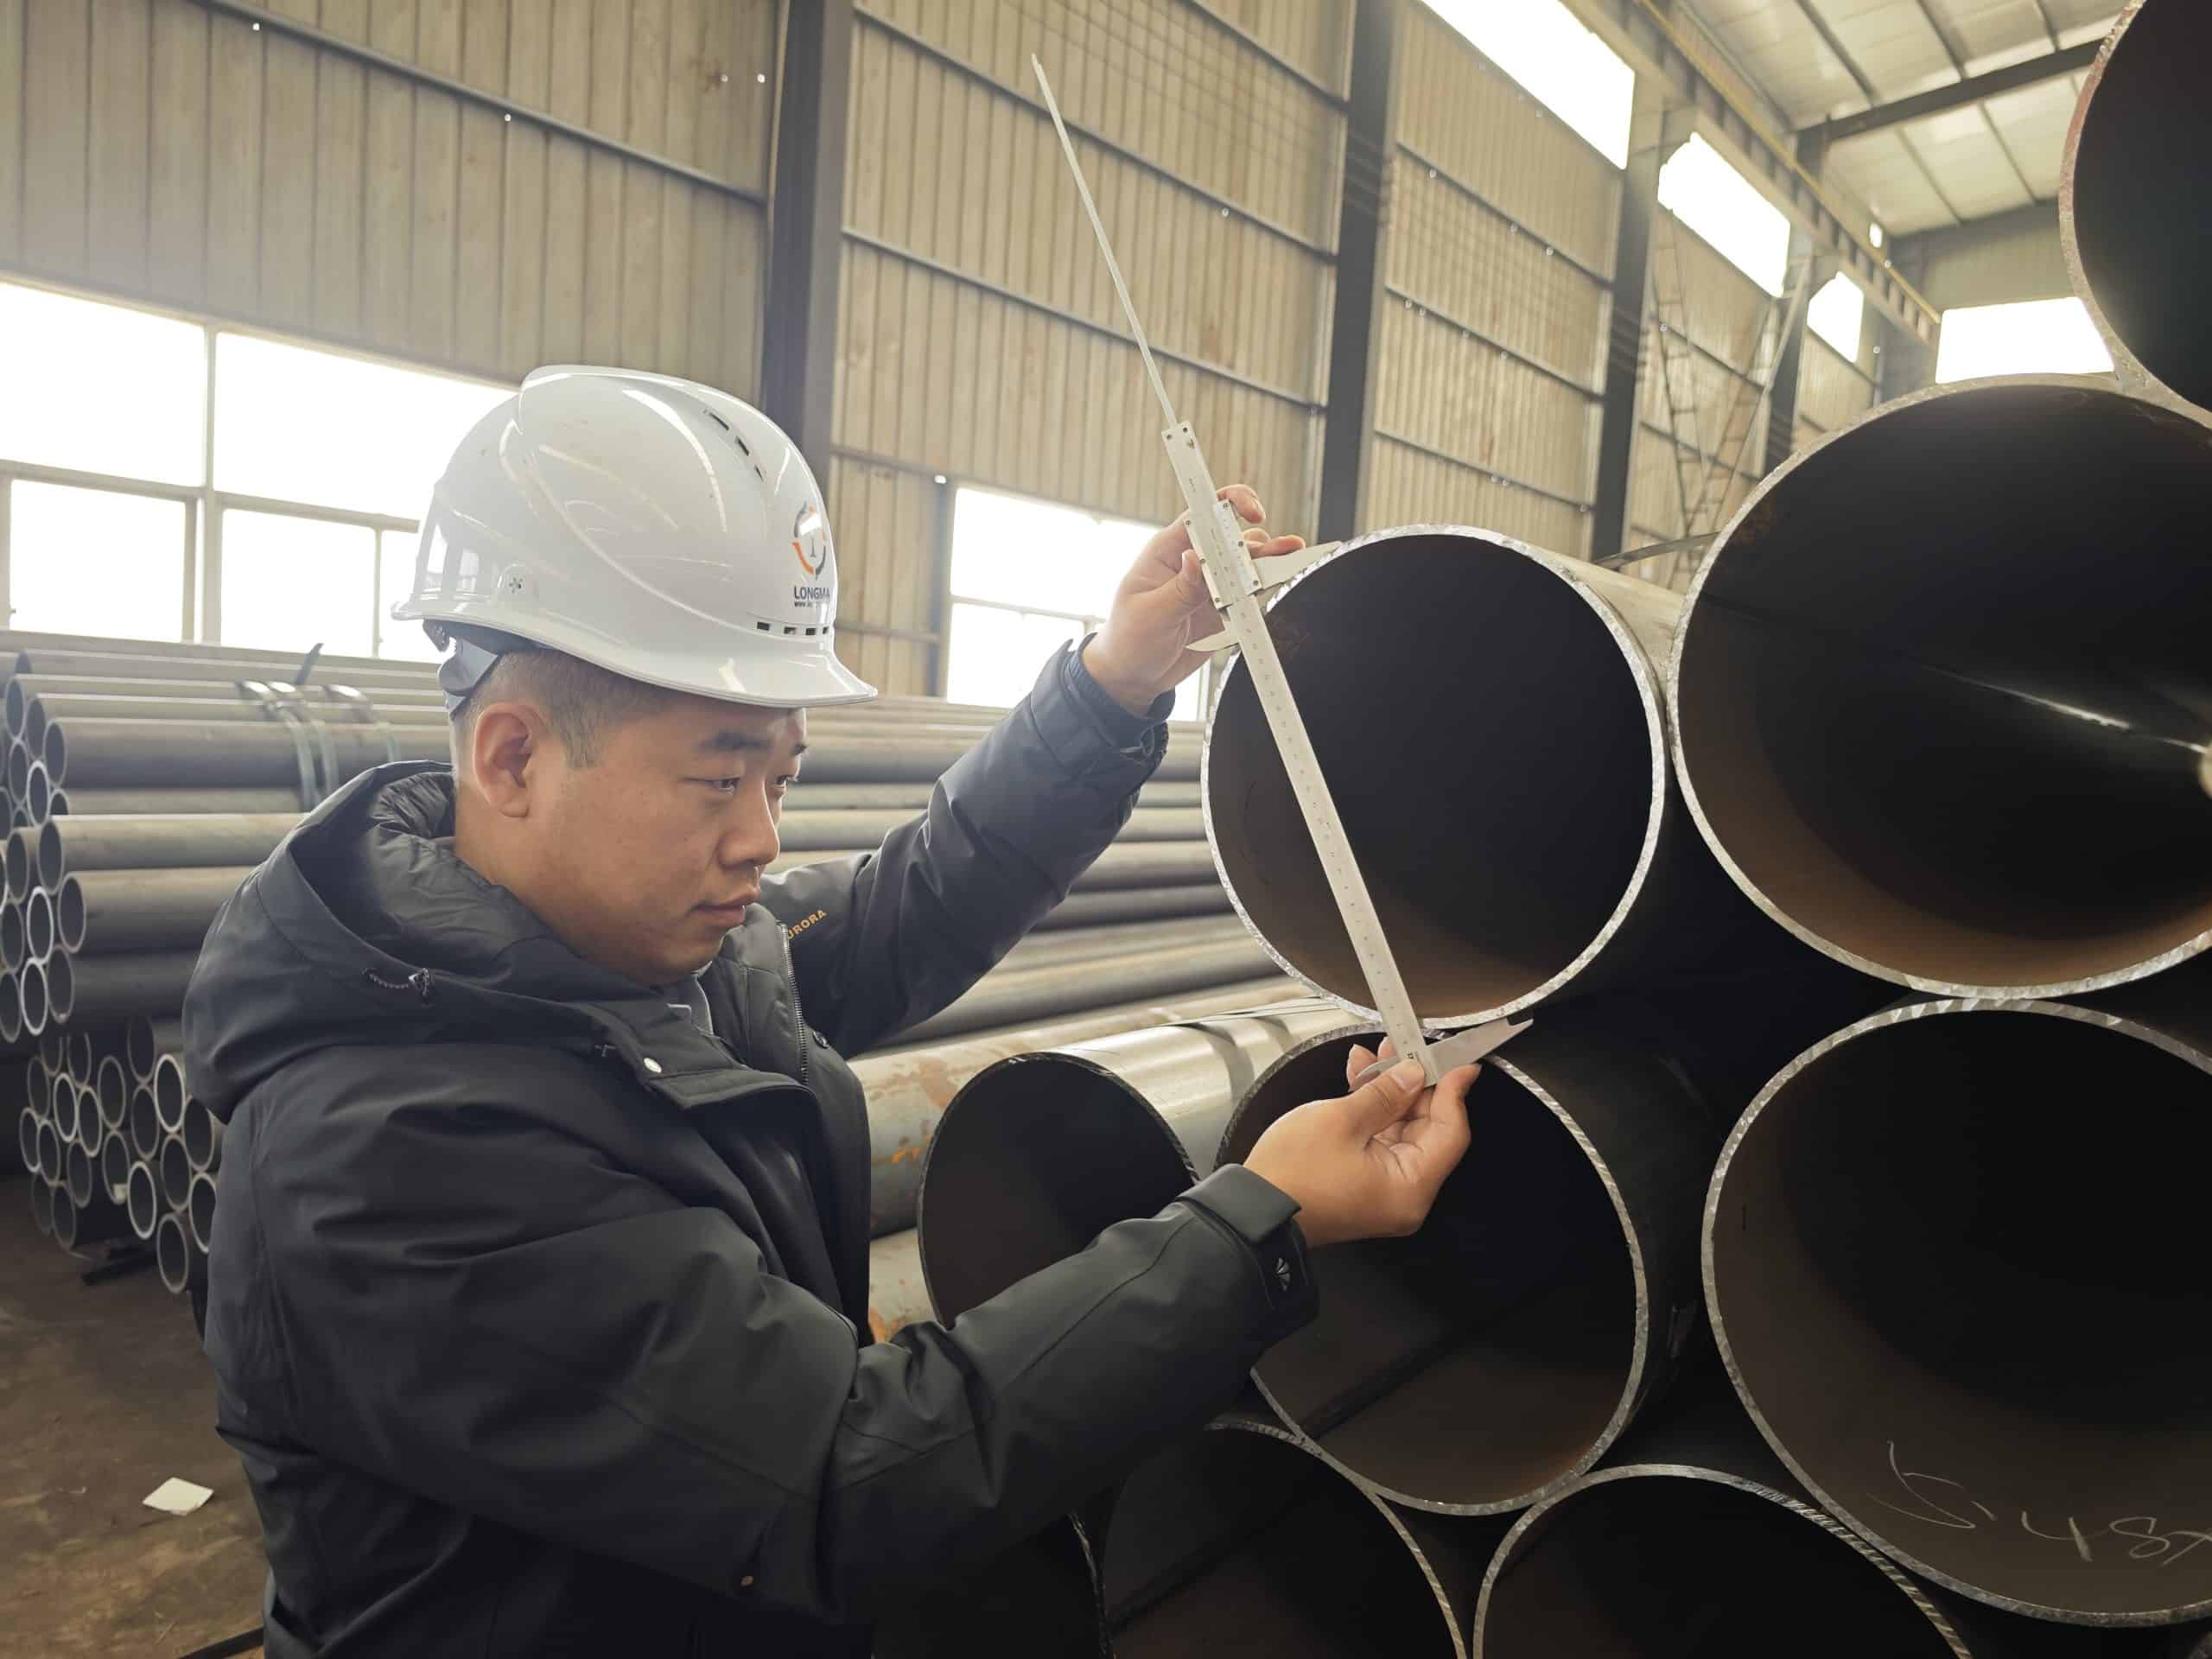
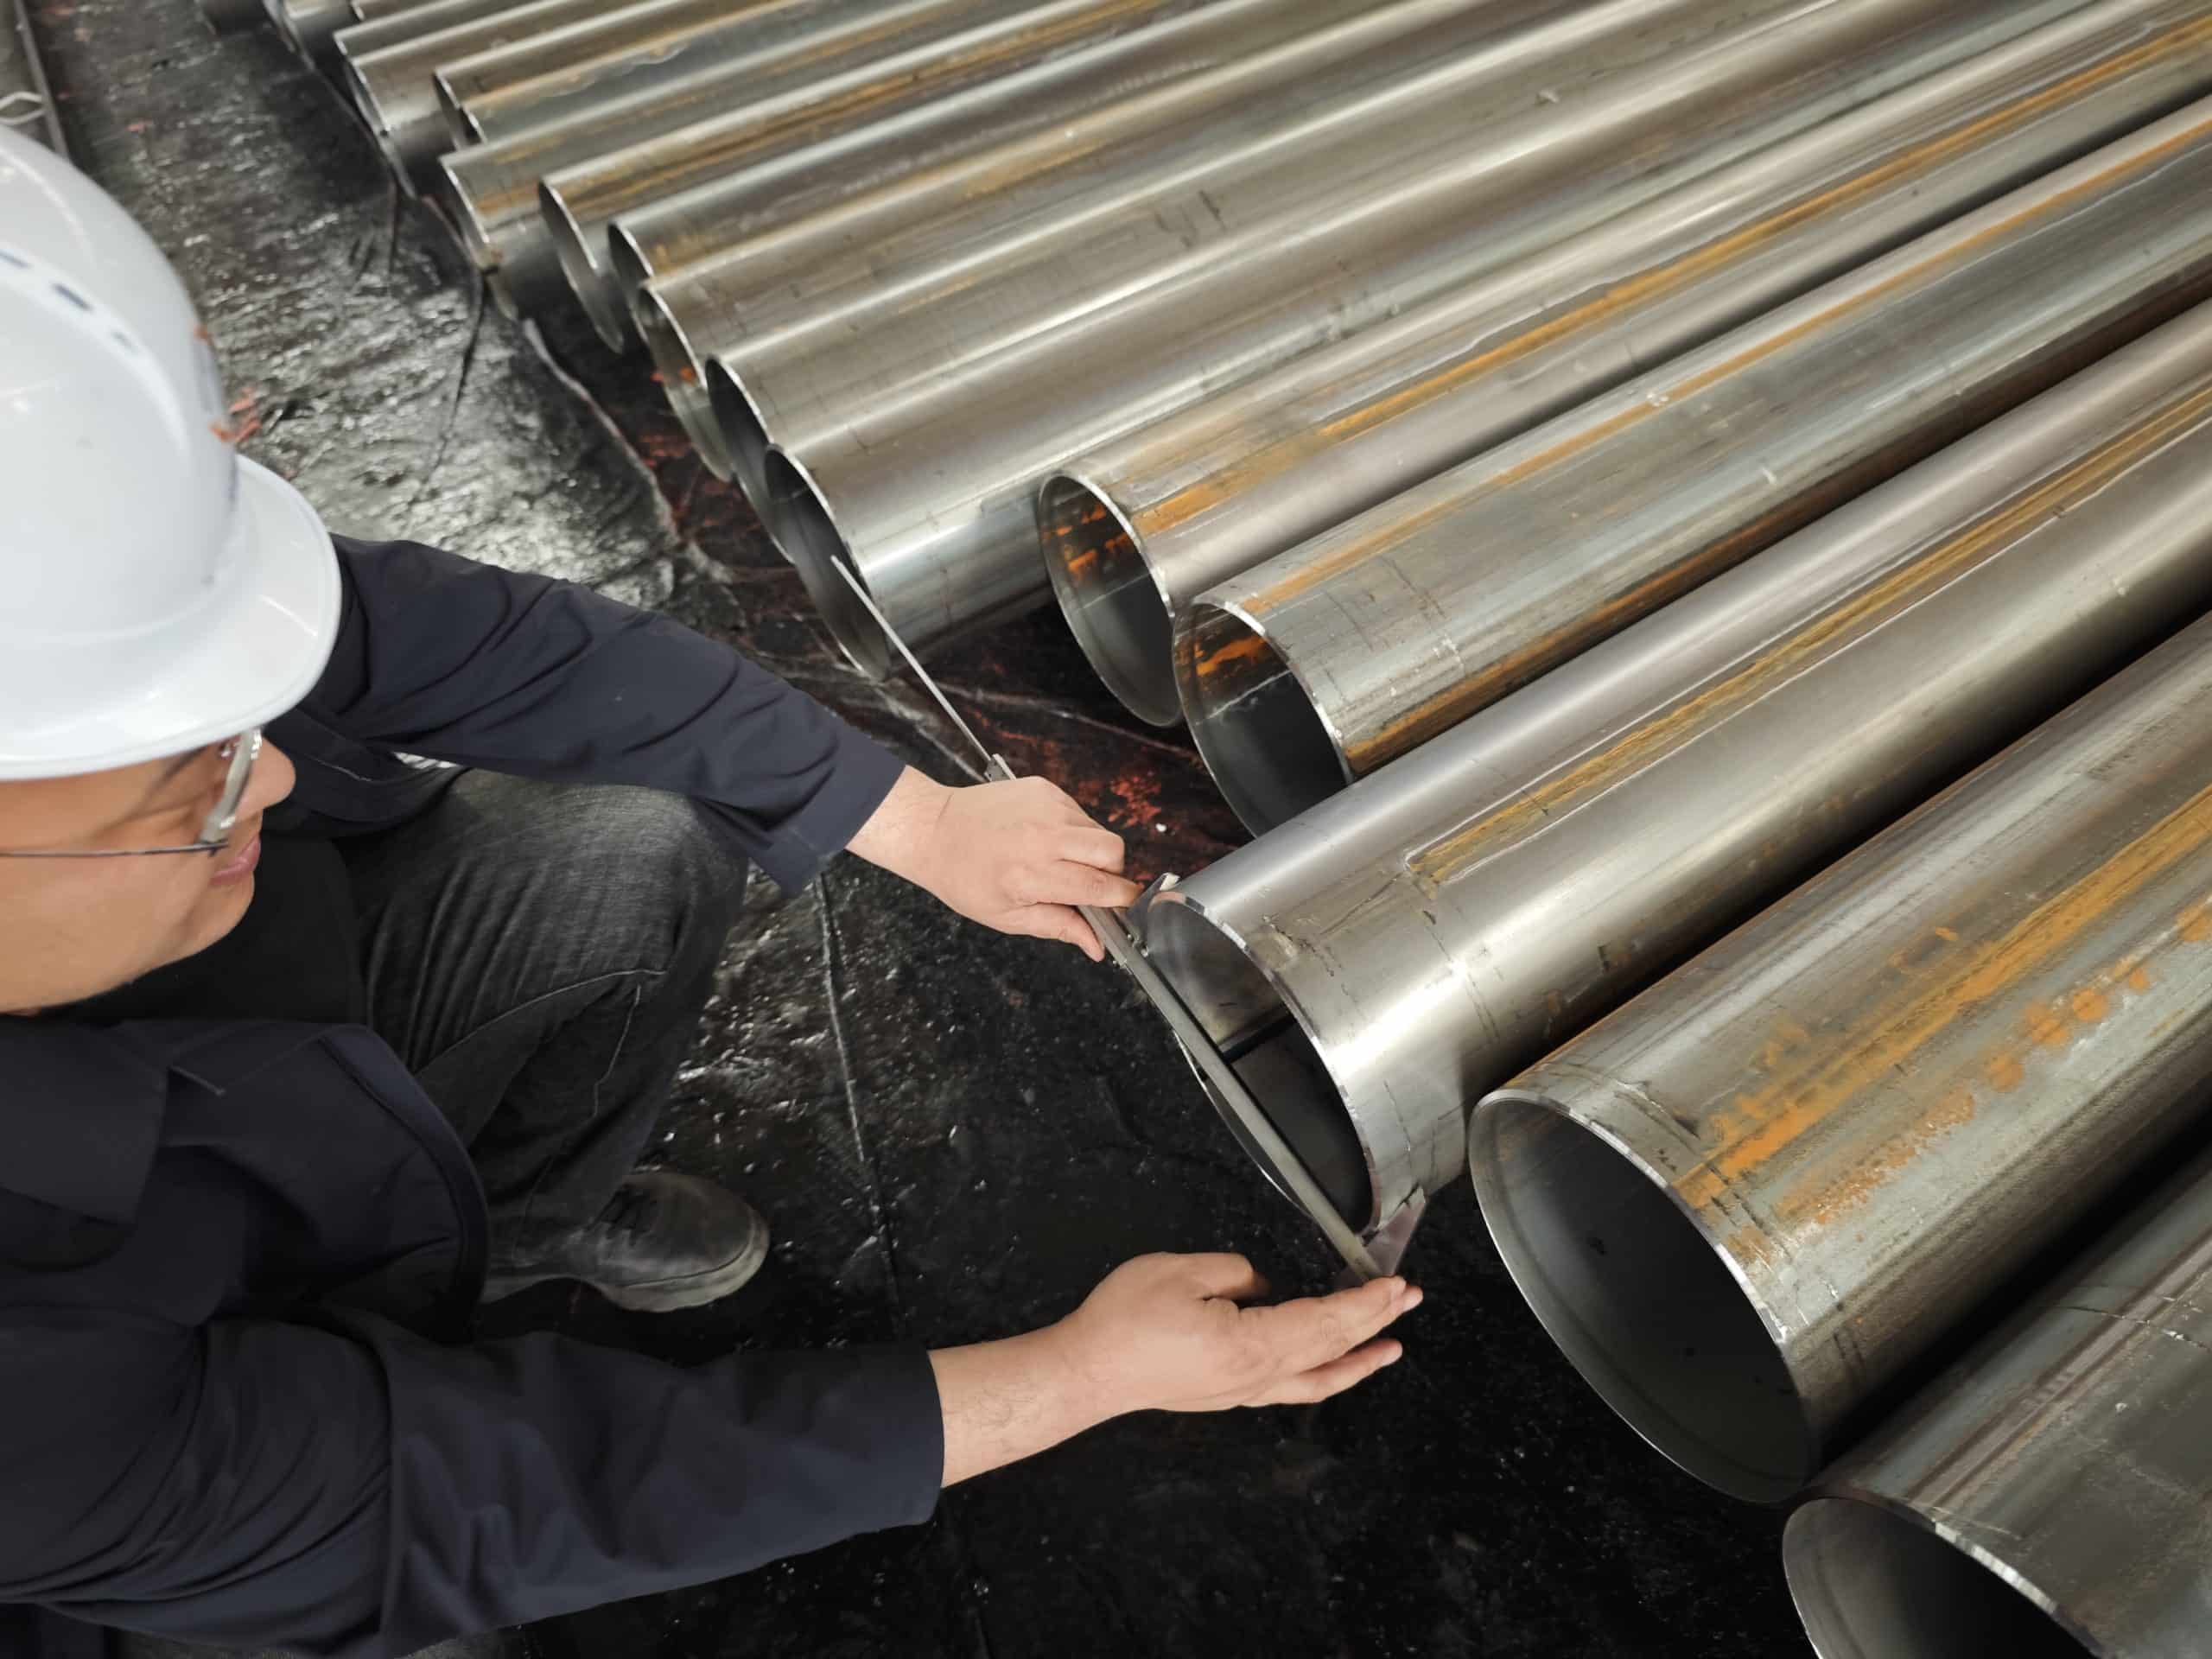
Tableau des dimensions des tuyaux ASTM A53 : diamètre extérieur, épaisseur de paroi et poids (référence rapide)
Les épaisseurs de paroi conformes à la norme ASTM A53/A53M sont alignées sur la norme ASME B36.10M. Le tableau ci-dessous présente les dimensions les plus fréquemment commandées :
| NPS (entrée) | OD (mm) | SCH 40 WT (mm) | SCH 80 WT (mm) | SCH 40 Poids (kg/m) |
| 1/2 | 21.3 | 2.77 | 3.73 | 1.27 |
| 3/4 | 26.7 | 2.87 | 3.91 | 1.69 |
| 1 | 33.4 | 3.38 | 4.55 | 2.50 |
| 1-1 / 2 | 48.3 | 3.68 | 5.08 | 4.05 |
| 2 | 60.3 | 3.91 | 5.54 | 5.44 |
| 3 | 88.9 | 5.49 | 7.62 | 11.29 |
| 4 | 114.3 | 6.02 | 8.56 | 16.07 |
| 6 | 168.3 | 7.11 | 10.97 | 28.26 |
| 8 | 219.1 | 8.18 | 12.70 | 42.55 |
| 10 | 273.1 | 9.27 | 12.70 | 60.29 |
| 12 | 323.9 | 9.53 | 12.70 | 73.78 |
Remarque : Données basées sur la norme ASME B36.10M. L’épaisseur réelle de la paroi doit être confirmée par rapport aux spécifications d’achat et au certificat d’essai en usine (MTC).
Expressions courantes en matière de spécifications et risques d'approvisionnement associés :
| Expression courante | Sens | Risque d'approvisionnement |
| NPS 2 | Taille nominale : 2 pouces | Le diamètre extérieur réel est de 60.3 mm, et non de 2 pouces. |
| DN 50 | Diamètre nominal métrique : 50 mm | Doit être vérifié par rapport au NPS 2 |
| SCH40 | Épaisseur de paroi standard | L'épaisseur de paroi varie en fonction de chaque NPS |
| SCH80 | Programme de murs extra-lourds | Coût et poids supérieurs au SCH 40 |
| STD | Tuyau de poids standard | Vérifier l'équivalence avec les spécifications de conception du projet |
| XS | Tuyau extra-résistant | Pour les applications à haute pression ou résistantes à l'abrasion |
Comment la production ERW contrôle les dimensions des tuyaux ASTM A53
Les écarts de diamètre extérieur affectent directement les assemblages à gorge, les raccords à brides et le soudage sur site. La ligne de production ERW de LONGMA garantit la précision dimensionnelle tout au long des étapes de processus suivantes :
| Étape de production | Contrôlez la mise au point | Impact sur les cotes |
| Déroulage de bande | Précision de la largeur de la bande, état des bords | Affecte la stabilité de formation |
| Forme rouleau | Arrondi, angle d'ouverture, alignement des bords | Détermine le diamètre extérieur et la position du cordon de soudure |
| Soudure Haute Fréquence | Apport de chaleur, pression de compression | Influe sur la hauteur et la rondeur du cordon de soudure |
| Guide des tailles en ligne | étalonnage OD | Définit la consistance finale du diamètre extérieur |
| Redressage | Contrôle de la rectitude | Affecte l'installation et l'empilage |
| Coupe de précision | Précision de longueur | Garantit l'efficacité de la connexion sur le terrain |
Contrôle de l'épaisseur des parois : pourquoi c'est plus important que le prix unitaire
L'épaisseur de paroi influe directement sur la résistance à la pression, la durée de vie et le coût total d'acquisition. Les acheteurs qui ne se basent que sur le prix unitaire risquent de recevoir un tuyau dont le diamètre extérieur est conforme mais dont le poids est inférieur aux spécifications — un défaut caché qui se révèle lors de l'inspection sur site ou des essais hydrostatiques.
| Problème d'épaisseur de paroi | Conséquence potentielle | Prévention recommandée |
| WT insuffisant | Pression nominale réduite ; échec de la réception du système | Exiger un rapport d'épaisseur par ultrasons pour chaque coulée |
| Poids inégal | Stabilité réduite du soudage et de l'usinage | Examiner les données de rondeur et les mesures d'épaisseur multipoints |
| Poids excessif | Coûts des matériaux et du transport plus élevés | Vérifier le planning par rapport aux plans. |
| Étiquette de calendrier incorrecte | Non-concordance avec les plans techniques | Indiquez le poids prévu et le poids réel (mm) dans le bon de commande. |
| Diamètre extérieur après galvanisation non reconfirmé | Problèmes de connexion et d'ajustement du filetage | Revérifier le diamètre extérieur et le poids après galvanisation à chaud |
💡 Conseil d'approvisionnement : Indiquez toujours le poids théorique par mètre, la tolérance d'épaisseur de paroi autorisée et les exigences MTC dans votre bon de commande afin d'éviter les litiges liés à un poids insuffisant à destination.
Méthodes d'inspection des tubes ASTM A53 : dimensions et qualité des matériaux
La norme ASTM A53/A53M exige que les produits réussissent des essais de traction, de flexion, d'aplatissement, hydrostatiques ou électriques non destructifs. Voici le cadre d'inspection complet appliqué à la production qualifiée :
1. Contrôle dimensionnel
| Article d'inspection | Interet | Méthode | Valeur pour l'acheteur |
| Diamètre extérieur (OD) | Confirmer par rapport aux spécifications de la commande | Mesure multipoints au pied à coulisse / jauge | Empêche les défaillances d'installation sur site |
| Épaisseur de paroi (WT) | Confirmer la conformité minimale WT | jauge à ultrasons / mesure de la face d'extrémité | Protections contre le risque de pression |
| longueur du câble | Confirmer la longueur fixe ou aléatoire | Système de mesure automatique de la longueur du ruban | Garantit l'efficacité de l'emballage et de l'installation |
| Ovale | Contrôle de la déviation elliptique | Mesure du diamètre extérieur multidirectionnel | Améliore la précision de l'ajustement des articulations |
| Rectitude | Vérifier que le corps du tuyau est droit | Inspection par plaque de surface ou laser | Réduit les ajustements d'alignement sur site |
| Poids | Vérifier le poids unitaire théorique | Balance vs. liste de colisage | Prévient les litiges relatifs à la quantité/au poids |
2. Essais de performance des soudures et des matériaux
| Méthode d'essai | Objectif standard | Importance des tuyaux soudés |
| Test hydrostatique | Vérifier l'intégrité du joint du corps de tuyau | Obligatoire pour le type E ; empêche les fuites sur le terrain |
| Contrôle électrique non destructif (CND/ET) | Détecter les défauts de soudure ou de carrosserie | Réduit le risque de défauts cachés |
| Test d'aplatissement | Vérifier la ductilité de la soudure | Confirme la qualité de la soudure |
| Test de pliage | Vérifier la flexibilité de fabrication | Réduit le risque de fissures lors de l'installation |
| Essai de traction | Vérifier les propriétés mécaniques | Confirme la conformité aux normes de classe A ou B |
Liste de contrôle pour l'approvisionnement international en tubes d'acier ASTM A53
La liste de contrôle ci-dessous couvre tous les champs essentiels que votre document d'achat doit préciser. Elle peut être utilisée directement lors de la rédaction d'une demande de prix ou d'un bon de commande :
| Article d'approvisionnement | Spécifications recommandées / Remarques |
| Standard | ASTM A53/A53M (préciser l'année de l'édition) |
| Type | Type E (soudé ERW) ou Type S (sans soudure) |
| Niveau | Grade A ou Grade B |
| Taille nominale | NPS ×× et DN ×× (indiquez les deux) |
| Diamètre extérieur | OD ×× mm (vérifié par rapport au NPS) |
| Epaisseur | SCH 40 / SCH 80 ou poids réel ×× mm |
| longueur du câble | 6 m fixe / 12 m fixe / longueur aléatoire (SRL ou DRL) |
| Finition de surface | Noir / Peint / Galvanisé à chaud (selon la norme ISO 1461) |
| Fin de finition | Extrémité lisse (PE) / Extrémité biseautée (BE) / Extrémité filetée (TE) |
| Exigences d'inspection | Hydrostatique + CND + Aplatissement + Pliage + Traction |
| Documentation | Certificat de conformité (EN 10204 3.1) / Rapport dimensionnel / Rapport CND / Liste de colisage |
| Inspection par un tiers | SGS / BV / Intertek ou toute autre personne désignée |
FAQ : Tuyaux en acier ASTM A53 — Foire aux questions
Q1 : Quelle est la différence entre la norme ASTM A53 Grade A et Grade B ?
L'acier de nuance A présente une résistance à la traction minimale de 330 MPa (48 ksi) et une limite d'élasticité de 207 MPa (30 ksi). L'acier de nuance B présente une résistance à la traction minimale de 415 MPa (60 ksi) et une limite d'élasticité de 241 MPa (35 ksi). Dans la plupart des applications de tuyauterie sous pression en génie civil, on utilise par défaut l'acier de nuance B.
Q2 : Quel est le diamètre extérieur réel d'un tuyau NPS 2 ?
Le diamètre extérieur réel d'un tuyau NPS 2 est de 60.3 mm (2.375 pouces), et non de 2 pouces. C'est l'erreur la plus fréquente chez les acheteurs qui découvrent le système de dimensionnement américain des tuyaux. Il est toujours conseillé de vérifier le diamètre extérieur réel en plus du diamètre nominal.
Q3 : Comment choisir entre SCH 40 et SCH 80 ?
L'épaisseur de paroi standard SCH 40 est utilisée pour la plupart des applications d'alimentation en eau, d'évacuation des eaux usées, de protection incendie et de vapeur basse pression. L'épaisseur SCH 80 offre une résistance à la pression et une épaisseur de paroi supérieures, la rendant adaptée aux canalisations industrielles, à la vapeur haute pression ou aux fluides corrosifs. Le choix de l'épaisseur doit se baser sur les paramètres de pression et de débit prévus pour le système.
Q4 : En quoi les exigences d'inspection diffèrent-elles entre le type E et le type S ?
Les tubes de type E (soudés ERW) doivent subir un contrôle électrique non destructif (ET) de la soudure ou un essai hydrostatique. Les tubes de type S (sans soudure) sont également soumis à un essai hydrostatique ou non destructif. Les deux types nécessitent des essais de traction, de pliage et d'aplatissement, mais la vérification de l'intégrité de la soudure est particulièrement critique pour le type E.
Q5 : La galvanisation à chaud modifie-t-elle les dimensions des tuyaux ?
Oui, légèrement. Le revêtement de zinc appliqué selon la norme ISO 1461 a généralement une épaisseur de 45 à 85 µm, ce qui entraîne une légère augmentation du diamètre extérieur. Pour les raccords filetés, les dimensions du filetage doivent être vérifiées avant et après galvanisation. Il est conseillé de préciser explicitement le diamètre extérieur et le poids attendus après galvanisation dans le bon de commande.
Q6 : Que doit inclure un certificat d'essai en usine (MTC) ?
Un certificat de conformité EN 10204 3.1 documente généralement : le numéro de coulée, la composition chimique, les propriétés mécaniques (traction, flexion, aplatissement), les résultats des essais hydrostatiques ou CND, les données de contrôle dimensionnel, la déclaration de conformité à la norme et la signature autorisée du fabricant. Les projets d’exportation doivent également inclure un rapport d’inspection par un organisme tiers.
À propos de LONGMA : un exportateur fiable de tubes en acier ASTM A53
LONGMA possède plus de 20 ans d'expérience dans la fabrication de tubes en acier ronds soudés ERW et LSAW, et se spécialise dans les tubes soudés ASTM A53/A53M Grade B destinés à l'exportation internationale. Nos services comprennent :
▸ Confirmation des spécifications et références croisées dimensionnelles (NPS / SCH / OD / WT)
▸ Essais complets en laboratoire interne : analyse chimique, propriétés mécaniques, ultrasons, essais hydrostatiques, CND
▸ Certificats d'essais en usine EN 10204 3.1 + assistance d'inspection par un organisme tiers (SGS / BV / Intertek)
▸ Découpe à longueur fixe, finition des extrémités et galvanisation à chaud — le tout au sein d’une même chaîne d’approvisionnement
▸ Exportation maritime fiable avec documentation complète pour un dédouanement simplifié
Si vous recherchez des tubes en acier ASTM A53, des tubes soudés ERW de qualité B A53 ou si vous avez besoin de conseils techniques sur un projet A53/A53M, contactez LONGMA pour obtenir un devis, un rapport d'inspection d'échantillon ou une recommandation technique spécifique à votre projet.