- 1. Qu'est-ce qu'un tuyau en acier revêtu de FBE ?
- 2. Comment le revêtement FBE est appliqué
- 3. Protection contre la corrosion et protection cathodique
- 4. FBE vs 3LPE, 3LPP et autres systèmes
- 5. Normes et limites de service applicables
- 6. Inspection, approvisionnement et installation
- 7. Foire aux questions et assistance LONGMA
Qu'est-ce qu'un tuyau en acier revêtu de FBE ?
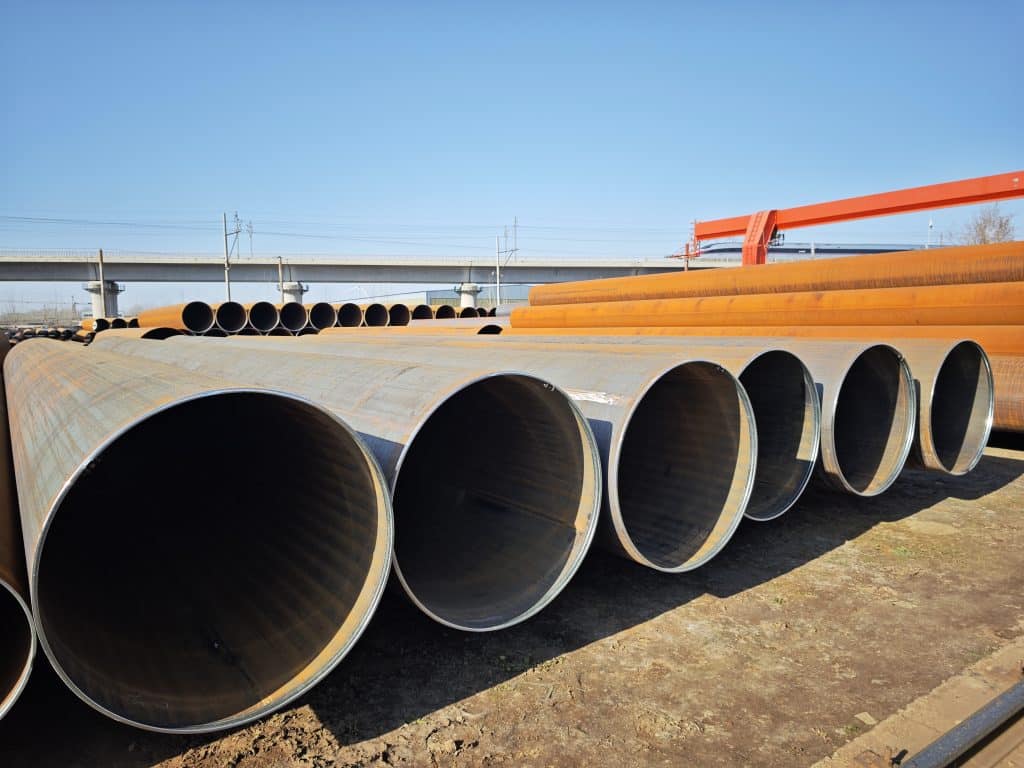
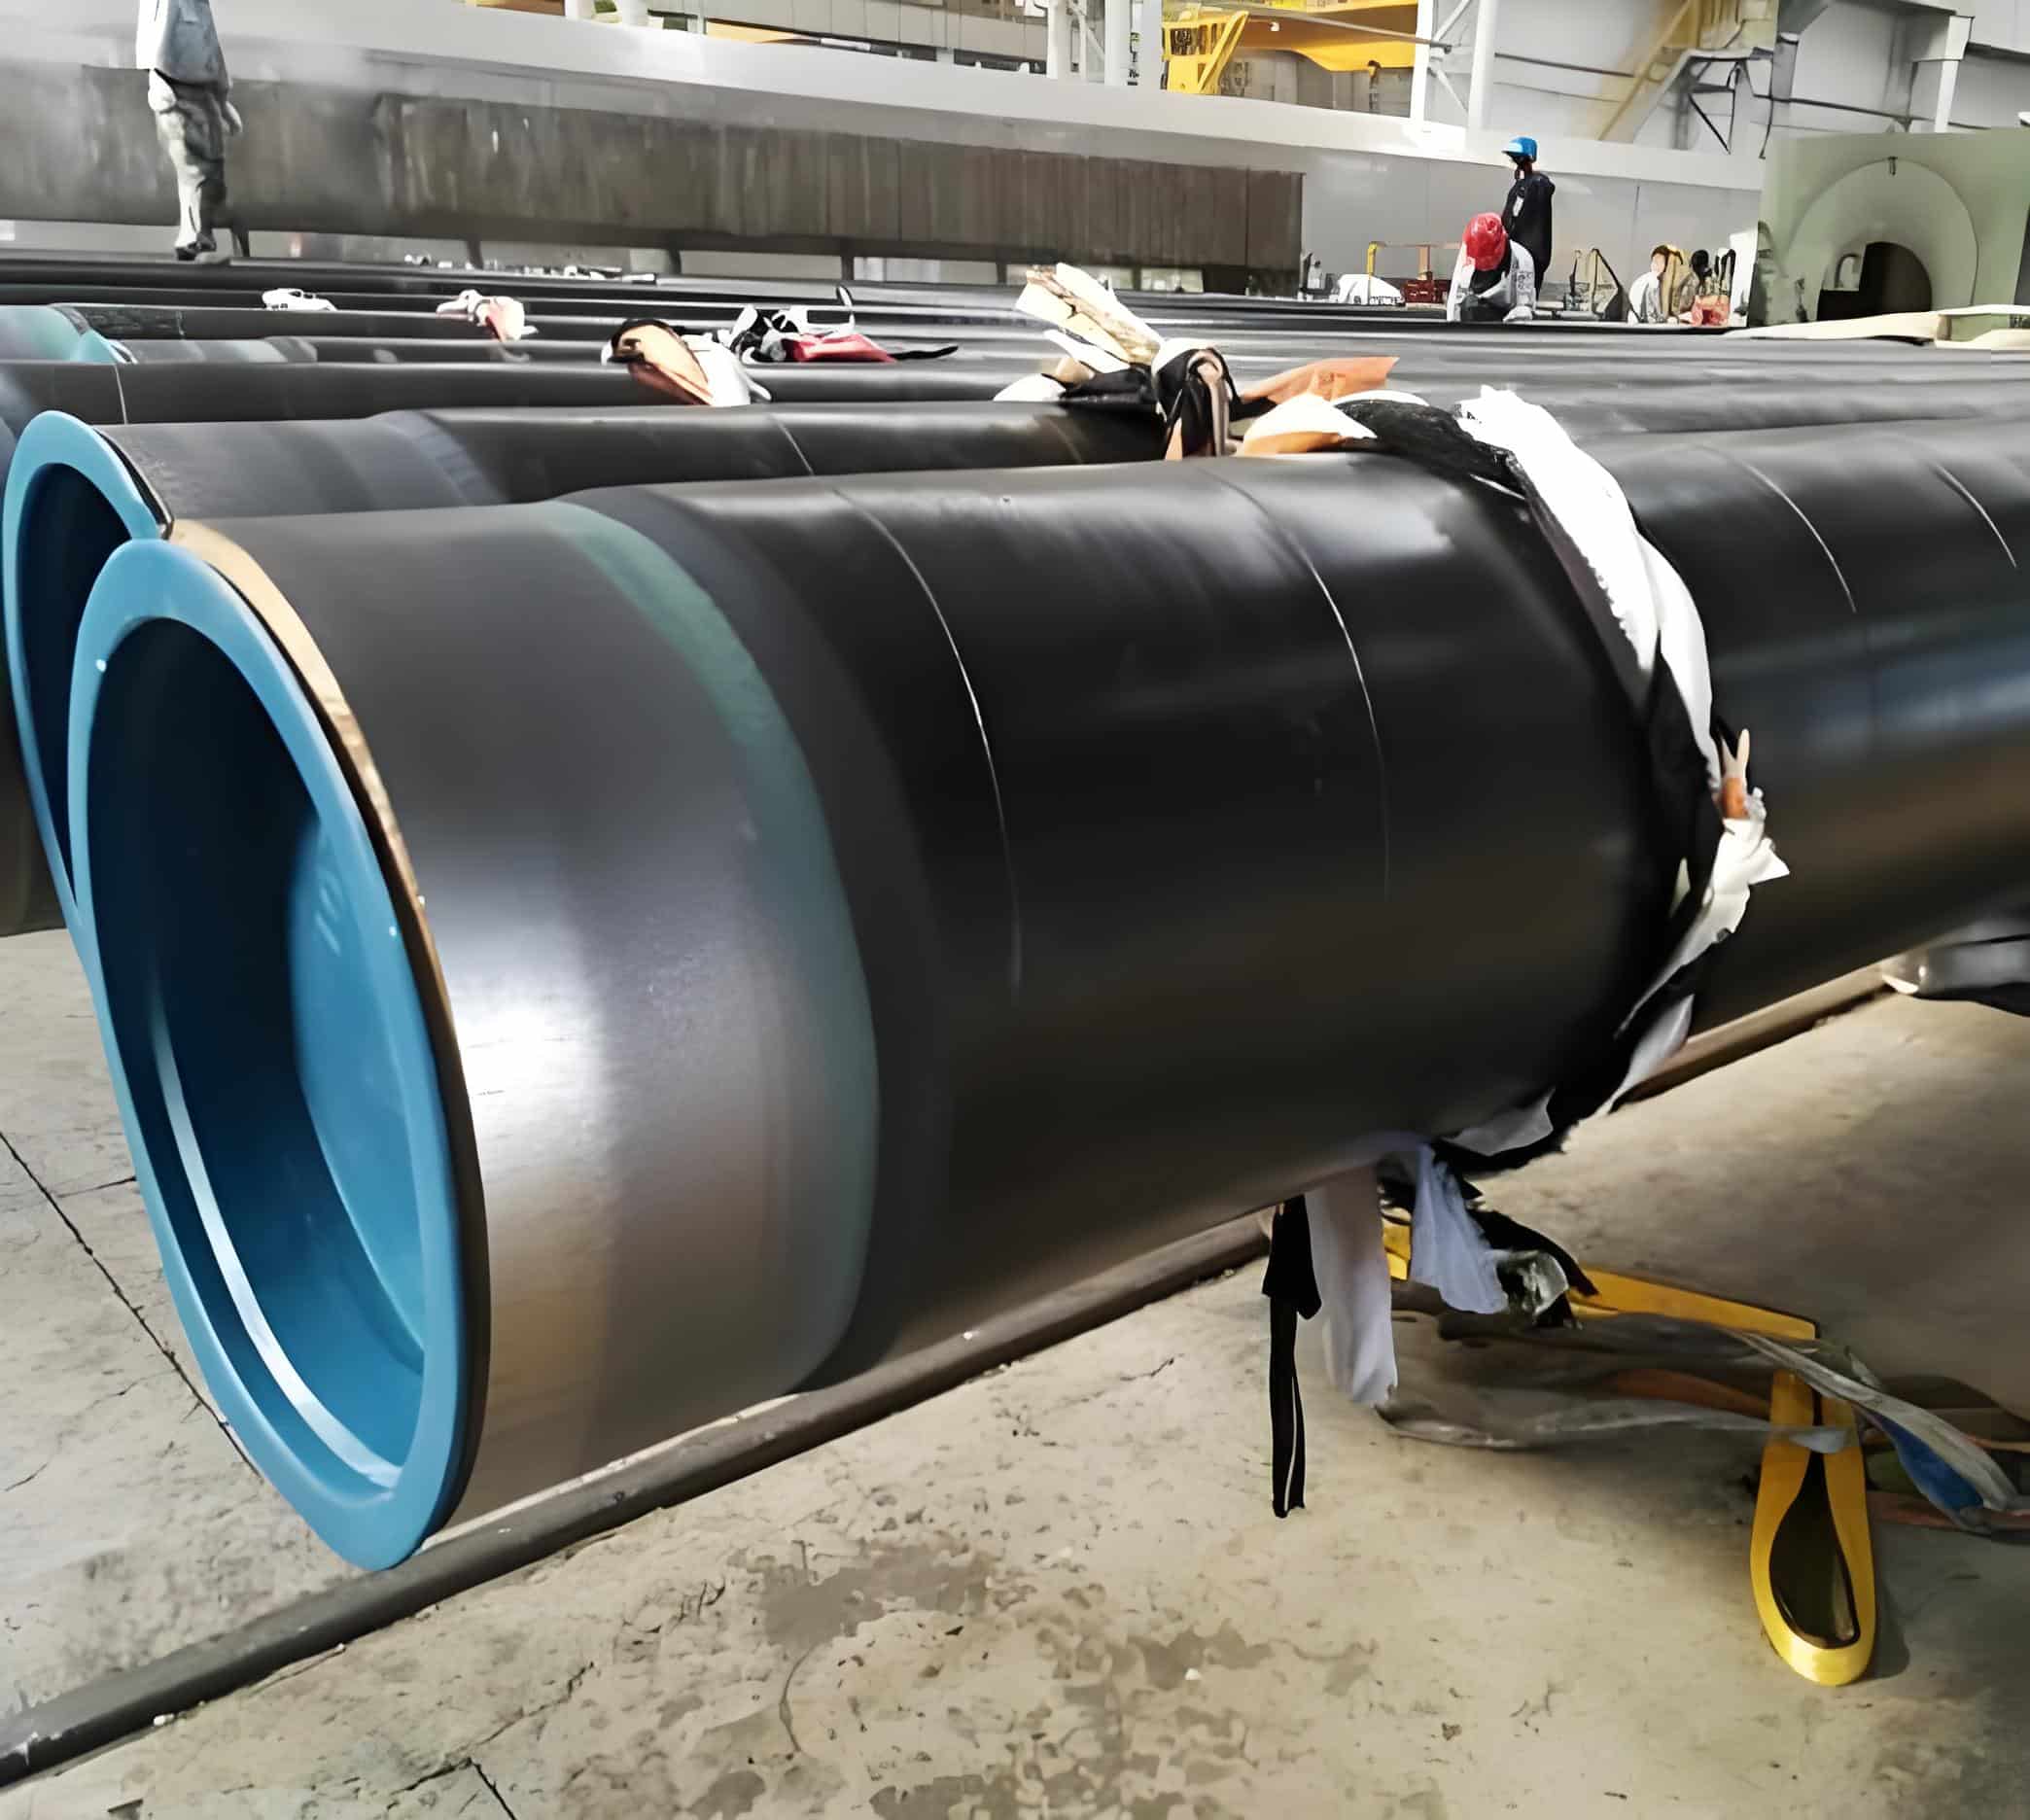
L'époxy thermodurcissable (FBE) est un revêtement en poudre thermodurcissable appliqué sur une surface d'acier préparée et chauffée afin de former une couche protectrice anticorrosion. Pour le transport de pétrole et de gaz, le tube de base peut être conforme à la norme API 5L ; sa nuance, son diamètre, son épaisseur et ses essais sont alors déterminés indépendamment du système de revêtement. Le FBE ne remplace pas l'épaisseur de paroi ni le dimensionnement sous pression du tube. Il constitue une barrière protectrice contre les électrolytes externes et est généralement intégré à un système de protection cathodique de pipeline. Le système de revêtement requis doit être sélectionné en fonction du tracé, de la température de service, de la méthode d'installation et des spécifications du propriétaire.
Le revêtement FBE est avant tout un système de protection anticorrosion externe ; il ne saurait se substituer à la résistance mécanique de la paroi du tuyau ni constituer une garantie contre tous les mécanismes de corrosion. Ses performances dépendent de l’état de surface de l’acier, de la formulation de la poudre, des conditions d’application et de durcissement, ainsi que de l’environnement d’exploitation. Un pipeline peut être revêtu d’un système FBE monocouche ou multicouche, selon les contraintes mécaniques, la méthode d’installation et la température. Le choix du revêtement doit être envisagé en même temps que celui du matériau du tuyau, de la protection cathodique et de la conception des joints de chantier, et non après l’achat du tuyau.
Comment le revêtement FBE est appliqué
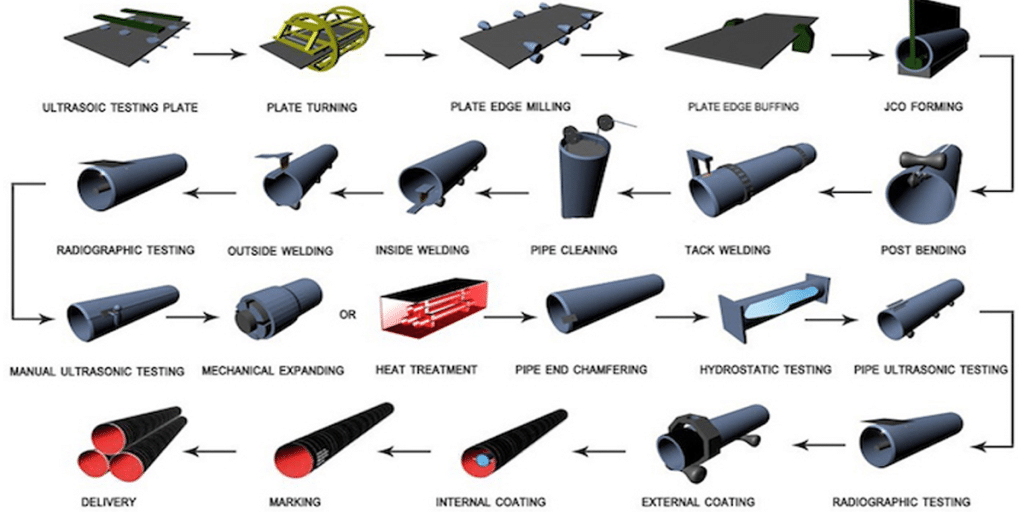
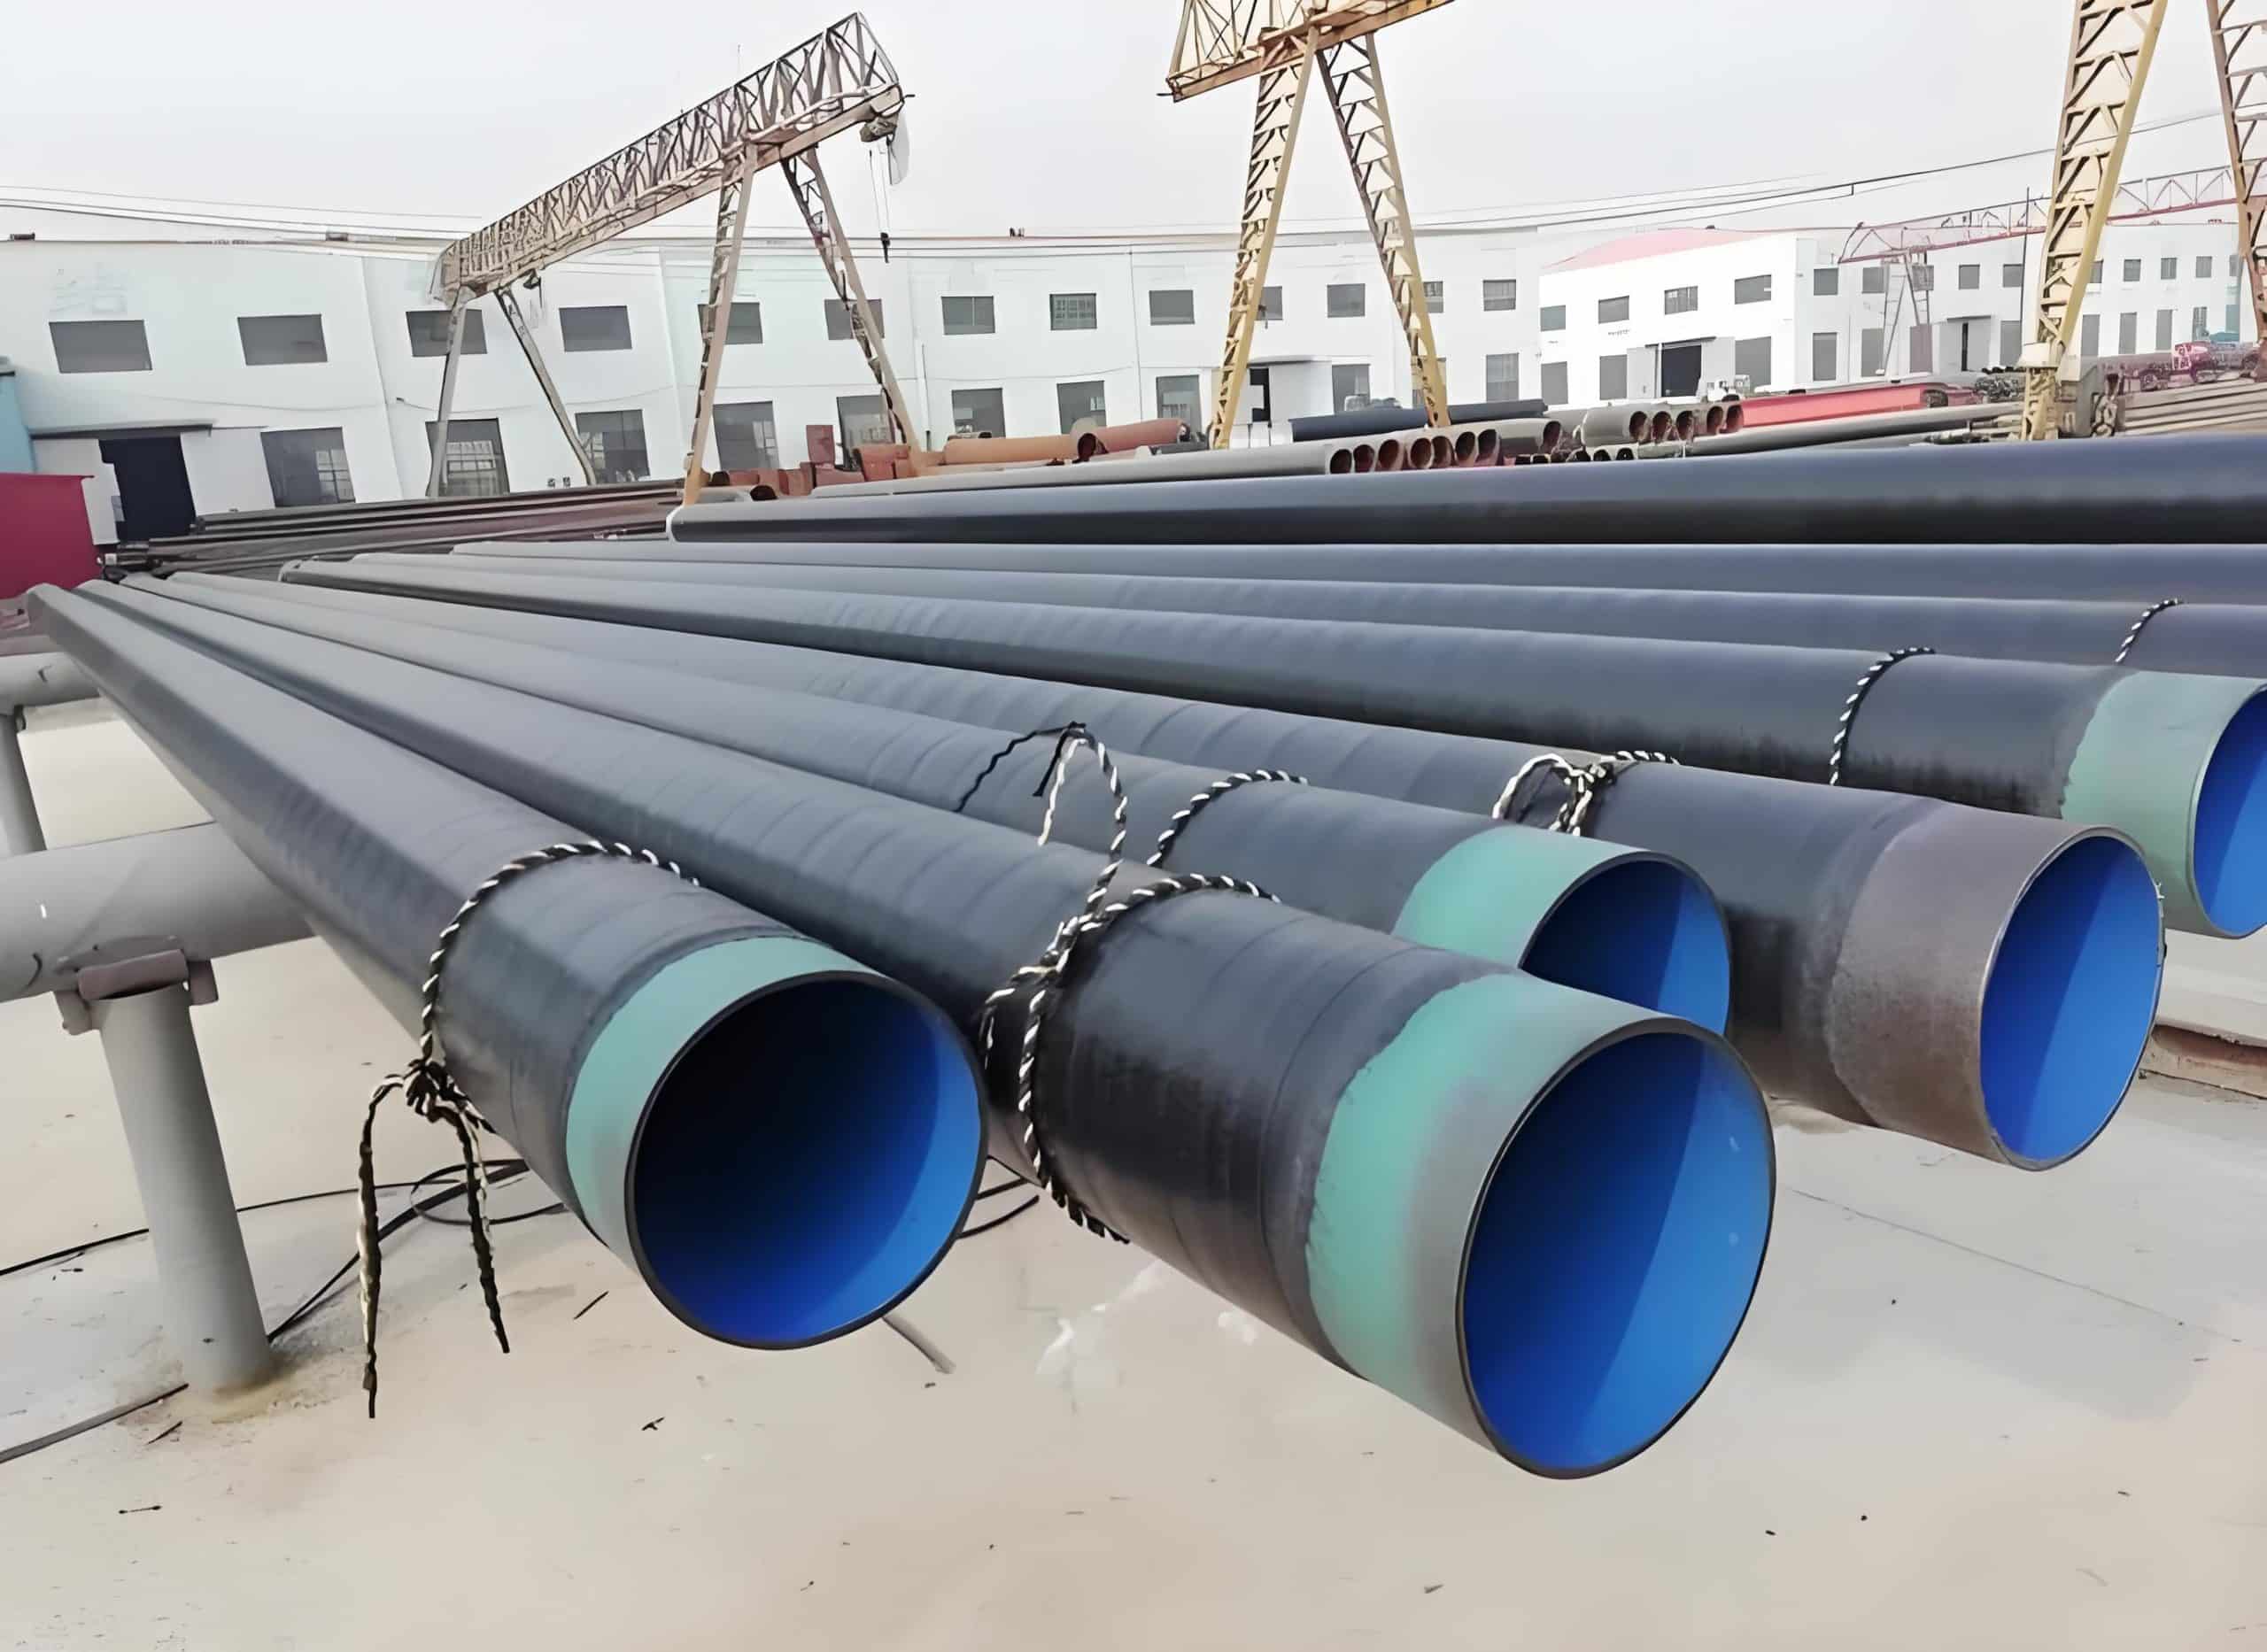
La production débute par le nettoyage et le sablage de surface jusqu'à l'obtention du niveau de propreté et du profil de surface spécifiés. Le tuyau est chauffé à la température requise par le matériau de revêtement et la procédure d'application approuvés. L'application électrostatique de poudre, la fusion, l'écoulement et le durcissement permettent d'obtenir le film de revêtement protecteur. Le refroidissement, la manutention et le contrôle sont effectués selon le processus qualifié. La température de chauffage, les conditions de durcissement et la méthode de refroidissement ne doivent pas être considérées comme des constantes universelles, car elles varient en fonction de la formulation de la poudre et des spécifications du revêtement. Des systèmes FBE monocouches et bicouches sont disponibles, et l'épaisseur du film sec est sélectionnée conformément à la norme applicable et aux exigences du projet. Le contrôle du processus comprend l'enregistrement des préparations de surface, l'identification des lots de matériaux, la surveillance de la température et le contrôle de l'épaisseur du revêtement.
La préparation de surface est essentielle car la présence de rouille résiduelle, d'huile, de sels solubles ou un profil de grenaillage inadapté peuvent réduire l'adhérence. Après grenaillage, l'acier est inspecté et chauffé dans la plage d'application qualifiée du fabricant de revêtement. La poudre est appliquée dans des conditions contrôlées et laissée à fusionner et à durcir pour former un film continu. Les contrôles de production doivent enregistrer l'état de surface, la température de l'acier, le lot de poudre, l'épaisseur du film et les paramètres de durcissement pertinents. Les procédures de refroidissement, de manipulation et de stockage doivent protéger le nouveau revêtement. L'épaisseur requise et la fréquence des contrôles doivent être définies par le système de revêtement et la norme spécifiés, et non par une valeur universelle.
Protection contre la corrosion et protection cathodique
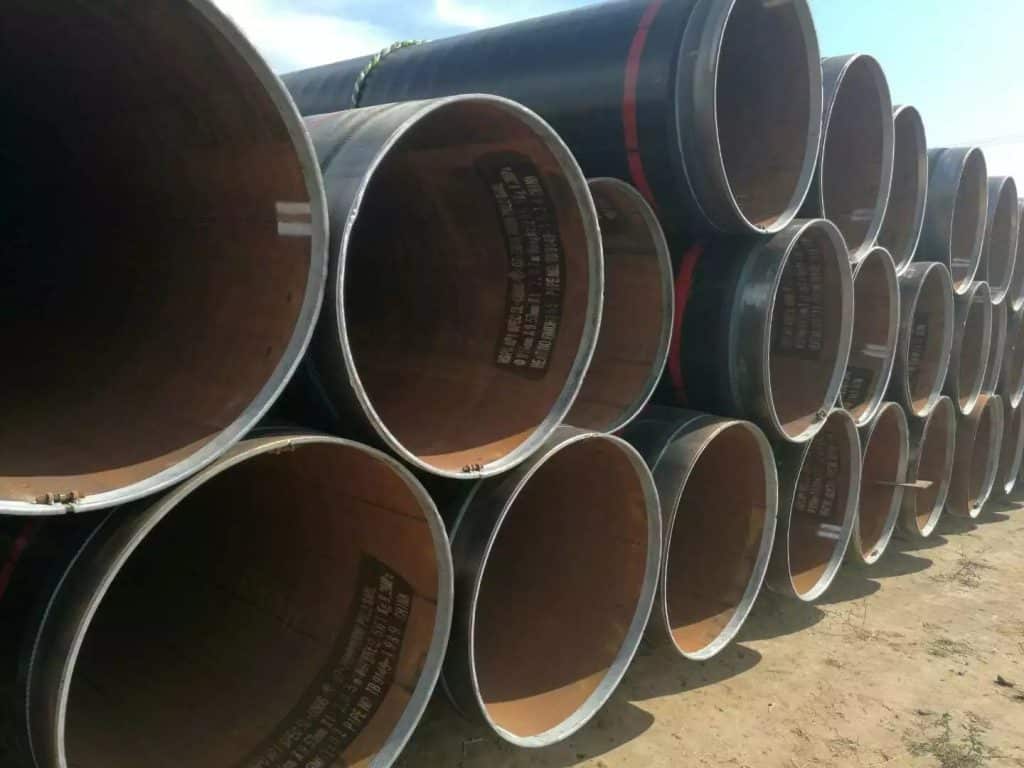
Une couche FBE correctement appliquée réduit le contact entre l'acier et les électrolytes du sol ou de l'eau, diminuant ainsi la surface métallique exposée que le système de protection cathodique doit protéger. Elle ne constitue pas une barrière électrique parfaite en toutes circonstances : des défauts, des dommages liés à la manutention et la détérioration du revêtement peuvent exposer localement certaines zones. Le décollement cathodique correspond à la perte d'adhérence autour d'un défaut sous l'effet de la polarisation cathodique et de l'environnement. Les essais de qualification doivent donc porter sur l'adhérence, la résistance aux chocs, la détection des défauts et le décollement cathodique dans des conditions d'essai spécifiées. La prévention des dommages lors du transport, du creusement de tranchées, de la mise en place et du remblayage est aussi importante que la qualité de l'application en usine. Les systèmes de revêtement et de réparation des joints de chantier homologués doivent être compatibles avec la couche FBE appliquée en usine.
Les défauts de revêtement, tels que les irrégularités, les rayures et les zones décollées, peuvent exposer l'acier à un électrolyte. C'est pourquoi la protection cathodique est généralement intégrée au système global de protection contre la corrosion des canalisations enterrées ou immergées. Elle ne dispense pas de l'inspection du revêtement et, dans certaines conditions, une protection cathodique excessive ou mal maîtrisée peut favoriser le décollement. L'adhérence et la résistance au décollement cathodique du revêtement doivent être évaluées selon des conditions d'essai spécifiées. Lors de l'installation, l'utilisation de rembourrages, d'équipements de levage et de remblayage adaptés est essentielle, car les dommages mécaniques peuvent compromettre un revêtement d'usine pourtant satisfaisant.
FBE vs 3LPE, 3LPP et autres systèmes
Le revêtement FBE monocouche offre une bonne adhérence et une application relativement simple. Le revêtement FBE bicouche peut fournir une résistance à l'abrasion accrue, selon les spécifications. Les systèmes tricouches en polyéthylène (3LPE) et en polypropylène (3LPP) combinent un primaire époxy avec adhésif et une couche extérieure polymère, offrant différents niveaux de protection mécanique et de résistance à la température. Aucun revêtement n'est idéal pour toutes les applications. Le choix du revêtement approprié dépend des caractéristiques du sol, de sa composition rocheuse, du forage dirigé, des charges à manipuler, de la température de service, de la méthode d'installation et de la stratégie de réparation. Les époxys liquides peuvent être utiles pour certains joints ou réparations sur chantier, s'ils sont adaptés à cet usage. Le revêtement lesté pour béton remplit une fonction principale différente : ajouter du poids immergé pour une meilleure stabilité. Il ne remplace pas un système anticorrosion approprié.
L'enduit de surface monocouche (FBE) peut s'avérer intéressant lorsque l'adhérence, la flexibilité et une application relativement simple sont primordiales. Les systèmes FBE bicouches sont à privilégier lorsqu'une résistance accrue à l'abrasion est requise. Les systèmes tricouches en polyéthylène (3LPE) et en polypropylène (3LPP) intègrent différentes couches pour assurer une protection mécanique et environnementale, mais leur pertinence dépend de la température de fonctionnement, des exigences de manutention et d'installation. Aucun système n'est universellement supérieur. Le choix doit se fonder sur les résultats de qualification du revêtement, la compatibilité avec les joints sur site, la réparabilité et les exigences d'inspection tout au long du cycle de vie, plutôt que sur le seul prix du matériau.
Normes et limites de service applicables
Les normes ISO 21809-2 et CSA Z245.20 sont des références largement utilisées pour le revêtement FBE externe des canalisations en acier, sous réserve des éditions et du champ d'application spécifiés par le projet. La norme API 5L régit la canalisation elle-même et non le revêtement FBE externe. La norme DIN 30670 traite des revêtements externes à base de polyéthylène et ne doit pas être citée comme preuve de la conformité d'un système FBE monocouche à ses propres spécifications. Pour la conception des canalisations de gaz ou de liquides, le code ASME B31 pertinent et les réglementations locales peuvent s'appliquer. La norme NACE MR0175/ISO 15156 concerne la sélection des matériaux métalliques pour les environnements contenant du H₂S dans son champ d'application ; elle ne qualifie pas un revêtement FBE externe. L'aptitude du tube de base au service en milieu corrosif et les exigences de protection contre la corrosion externe doivent être évaluées séparément. La température de résistance du revêtement dépend du système de résine sélectionné et de ses données de qualification, tandis que la pression interne nominale dépend du matériau, des dimensions et des règles de conception de la canalisation.
Le tube en acier de base et son revêtement externe sont soumis à des spécifications différentes. La norme API 5L traite des exigences relatives aux matériaux et à la fabrication des conduites, tandis que les normes ISO 21809-2 et CSA Z245.20 sont des exemples de normes utilisées pour le revêtement externe FBE. Les normes relatives aux revêtements multicouches en polyéthylène ou en polypropylène ne doivent pas être invoquées comme preuve de la conformité d'un revêtement FBE monocouche. Pour une utilisation en milieu humide contenant du sulfure d'hydrogène (H₂S), le choix du matériau métallique selon la norme NACE MR0175/ISO 15156 doit être évalué indépendamment de la qualification du revêtement externe. Le revêtement FBE ne détermine pas non plus la pression nominale du tube ; celle-ci relève de la compétence du tube en acier et du code de conception des pipelines applicable.
Inspection, approvisionnement et installation
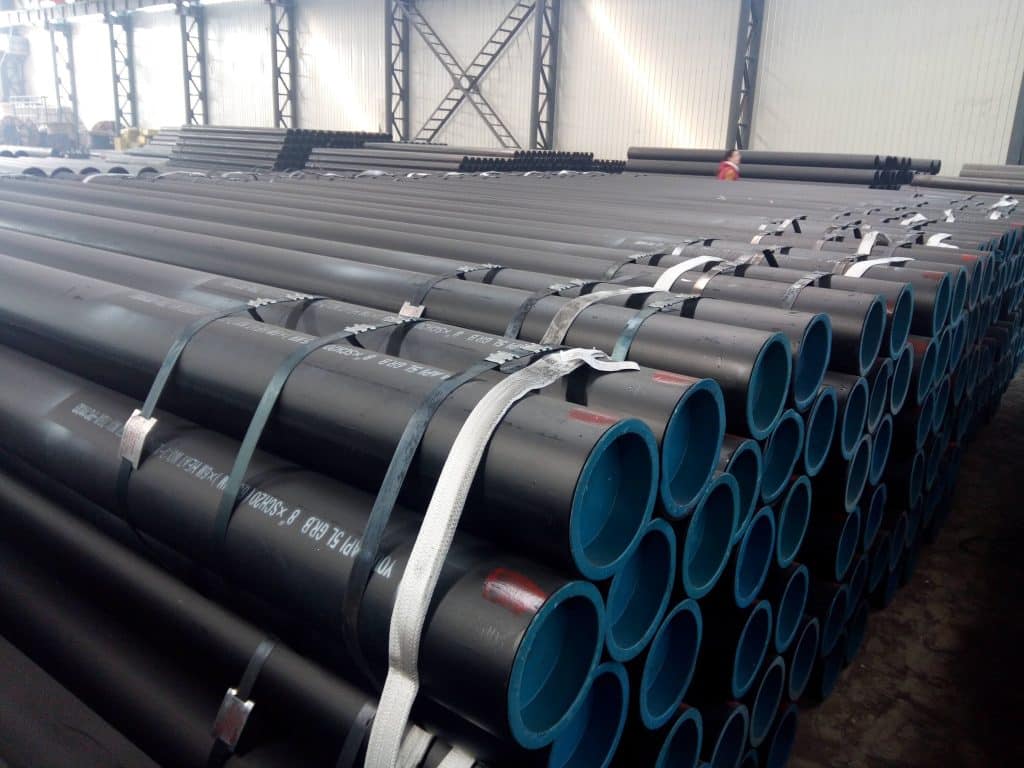
Un cahier des charges complet pour l'achat d'un revêtement doit préciser le type de tuyau, la norme et l'édition du revêtement, le système de poudre FBE, la préparation de surface, la plage de températures d'application, l'épaisseur spécifiée, les critères d'acceptation et les limites de réparation. L'inspection en usine porte généralement sur la propreté et le profil de surface, l'épaisseur du revêtement, l'aspect visuel, la détection des défauts, l'adhérence et tous les tests de qualification spécifiés. Les enregistrements doivent indiquer le lot de fabrication du tuyau et du revêtement, les résultats d'inspection et le statut de libération. Lors de l'installation sur site, le revêtement doit être protégé des engins de levage et des remblais abrasifs. Le revêtement des joints sur site doit être appliqué sur des surfaces préparées et inspecté conformément aux exigences applicables. Les acheteurs doivent également confirmer les conditions de manutention, de protection des extrémités, d'emballage et d'expédition afin de réduire les dommages liés au transport.
Un bon de commande complet doit préciser le système de revêtement, la norme et l'édition de référence, l'épaisseur nominale et admissible, les exigences de préparation de surface, les méthodes d'essai, les critères de réparation et l'interface avec le joint de chantier. L'inspection comprend généralement des contrôles visuels, la mesure de l'épaisseur, la détection des défauts et des essais de qualification ou de production pour l'adhérence et autres propriétés pertinentes. Les limites d'acceptation et la fréquence d'échantillonnage doivent être conformes au contrat. Avant l'expédition, le fournisseur doit protéger les extrémités des tuyaux, prévenir les dommages entre les revêtements lors de l'empilage et identifier les zones de réparation nécessaires. Les équipes sur site doivent inspecter le revêtement après le transport et de nouveau avant la mise en service, en utilisant les matériaux et procédures de réparation approuvés pour tout dommage constaté.
Foire aux questions et assistance LONGMA
L'utilisation de matériaux composites (FBE) augmente-t-elle la pression nominale de la conduite ? Non. Le dimensionnement sous pression est basé sur la conduite en acier et le code de conception applicable.
Le FBE est-il toujours meilleur que le 3LPE ? Non. Le choix dépend des conditions d’installation et d’utilisation.
Le revêtement FBE élimine-t-il le besoin de protection cathodique ? Pas nécessairement. La conception des systèmes de protection contre la corrosion des pipelines enterrés prend généralement en compte à la fois le revêtement et la protection cathodique.
Le revêtement FBE est-il adapté aux milieux corrosifs ? Le revêtement et le tuyau métallique doivent être évalués séparément en fonction de leurs exigences de service respectives.
Comment la qualité du revêtement est-elle contrôlée ? Les contrôles typiques comprennent la préparation de la surface, l’épaisseur du film, la détection des défauts, l’adhérence et les tests de qualification spécifiés.
LONGMA fournit des tubes en acier soudés de diamètre rond pour applications industrielles et de transport d'énergie. Son site de production s'étend sur 230 000 m² et sa capacité de production annuelle dépasse 500 000 tonnes. Les systèmes de revêtement disponibles, les qualifications requises et les exigences d'inspection du projet doivent être précisés dans le devis technique.