- 1. Pourquoi le transport du gaz naturel impose-t-il des exigences aussi strictes aux canalisations en acier ?
- 2. Sélection des conduites de gaz naturel : choix du type de conduite et de la nuance d’acier en fonction des conditions de service
- 3. Tubes ERW, LSAW et sans soudure : comparaison approfondie pour le transport du gaz
- 4. Points de contrôle critiques de la construction : quatre étapes à ne pas négliger
- 5. Contrôle non destructif des canalisations de gaz naturel : cinq méthodes d’inspection expliquées en détail
- 6. Liste de contrôle des risques liés à l'approvisionnement en gazoducs
- 7. FAQ : Tuyaux en acier pour gazoducs — Questions fréquentes sur l’approvisionnement
- 8. À propos de LONGMA : Fournisseur spécialisé de canalisations en acier pour le transport du gaz naturel
Applications : Gazoducs de transport longue distance · Réseaux de distribution de gaz urbains · Installations de GNL · Stations de compression haute pression · Gazoducs sous-marins
Les données industrielles indiquent que plus de 60 % des défaillances de pipelines sont directement liées au choix des matériaux, à la qualité des soudures ou à des lacunes dans le contrôle de la construction. Face à la croissance continue de la demande mondiale de gaz naturel – qui entraîne l'expansion des gazoducs de transport longue distance, des réseaux de distribution de gaz de ville à haute pression et des infrastructures de GNL – la question du choix des tubes en acier conformes aux normes internationales et de la mise en place d'un cadre rigoureux de construction et de contrôle de la qualité est essentielle pour garantir l'exploitation sûre et durable des pipelines.
Ce guide aborde la logique de sélection des tuyaux, la comparaison des tuyaux ERW/LSAW/sans soudure, les points critiques de contrôle de la construction, une description complète des méthodes d'inspection CND et une liste de contrôle des risques liés à l'approvisionnement, fournissant ainsi une référence technique complète aux entrepreneurs et acheteurs EPC pour minimiser les risques liés à la sélection et à la construction.
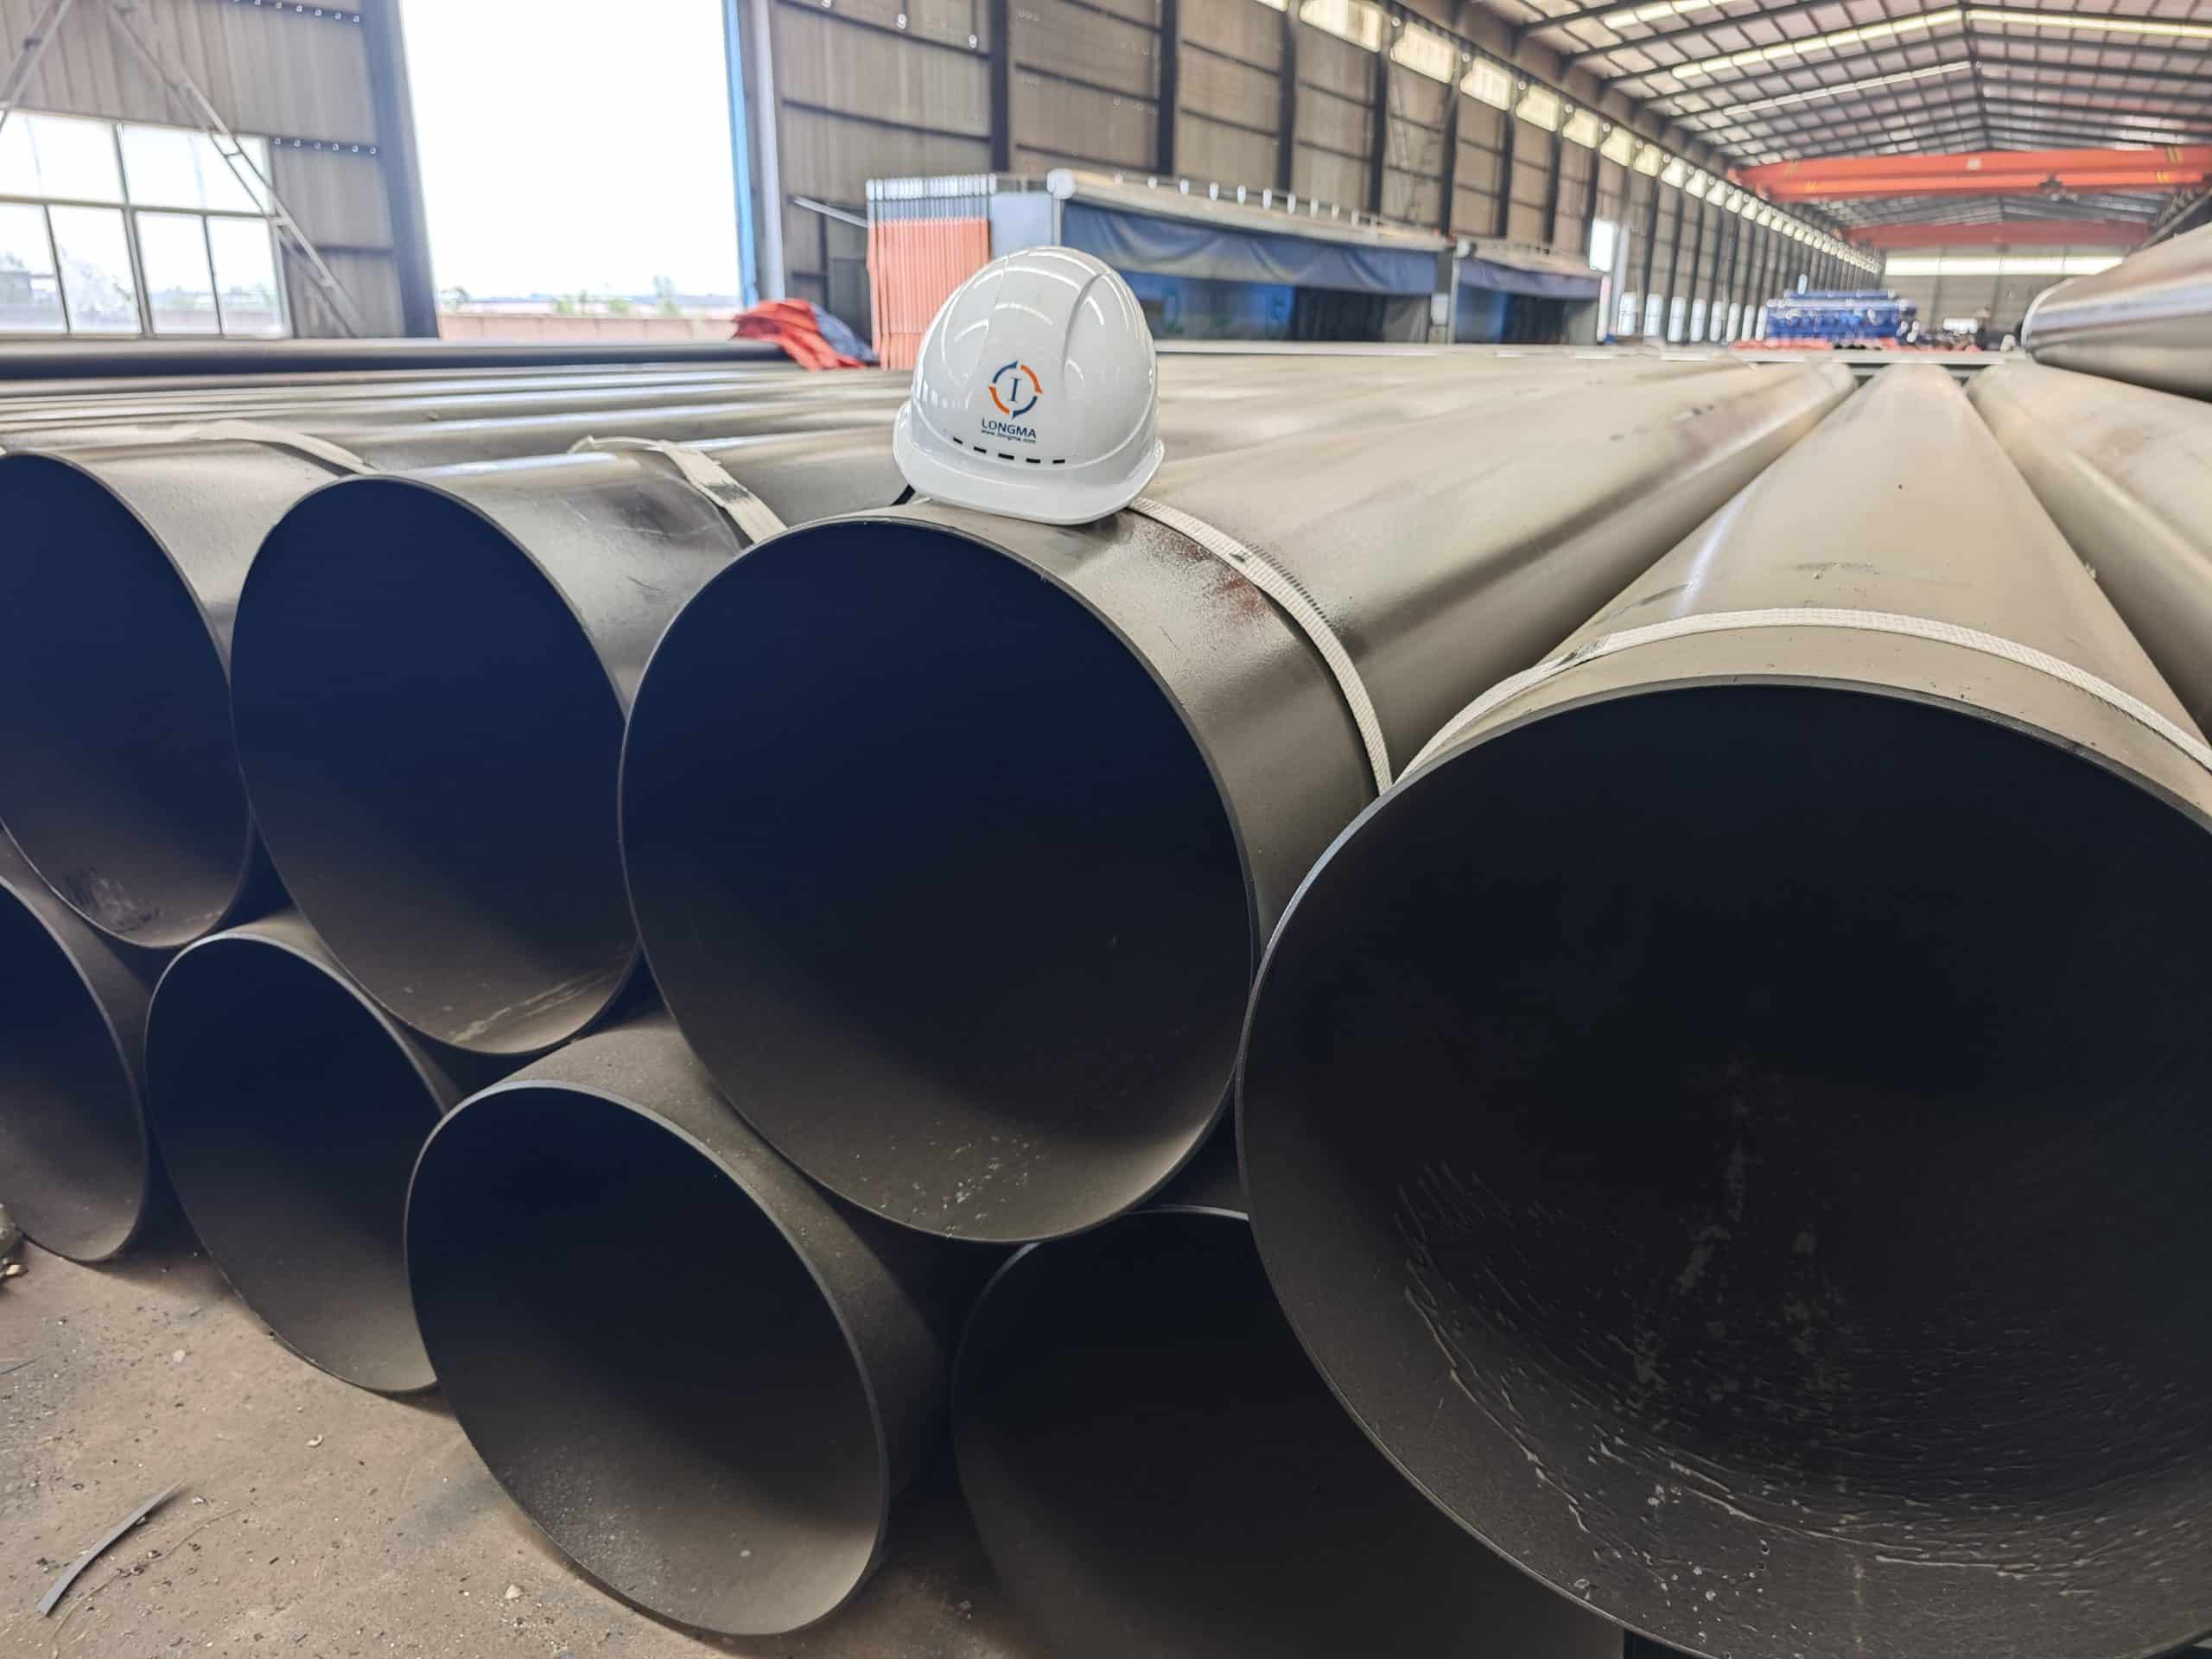
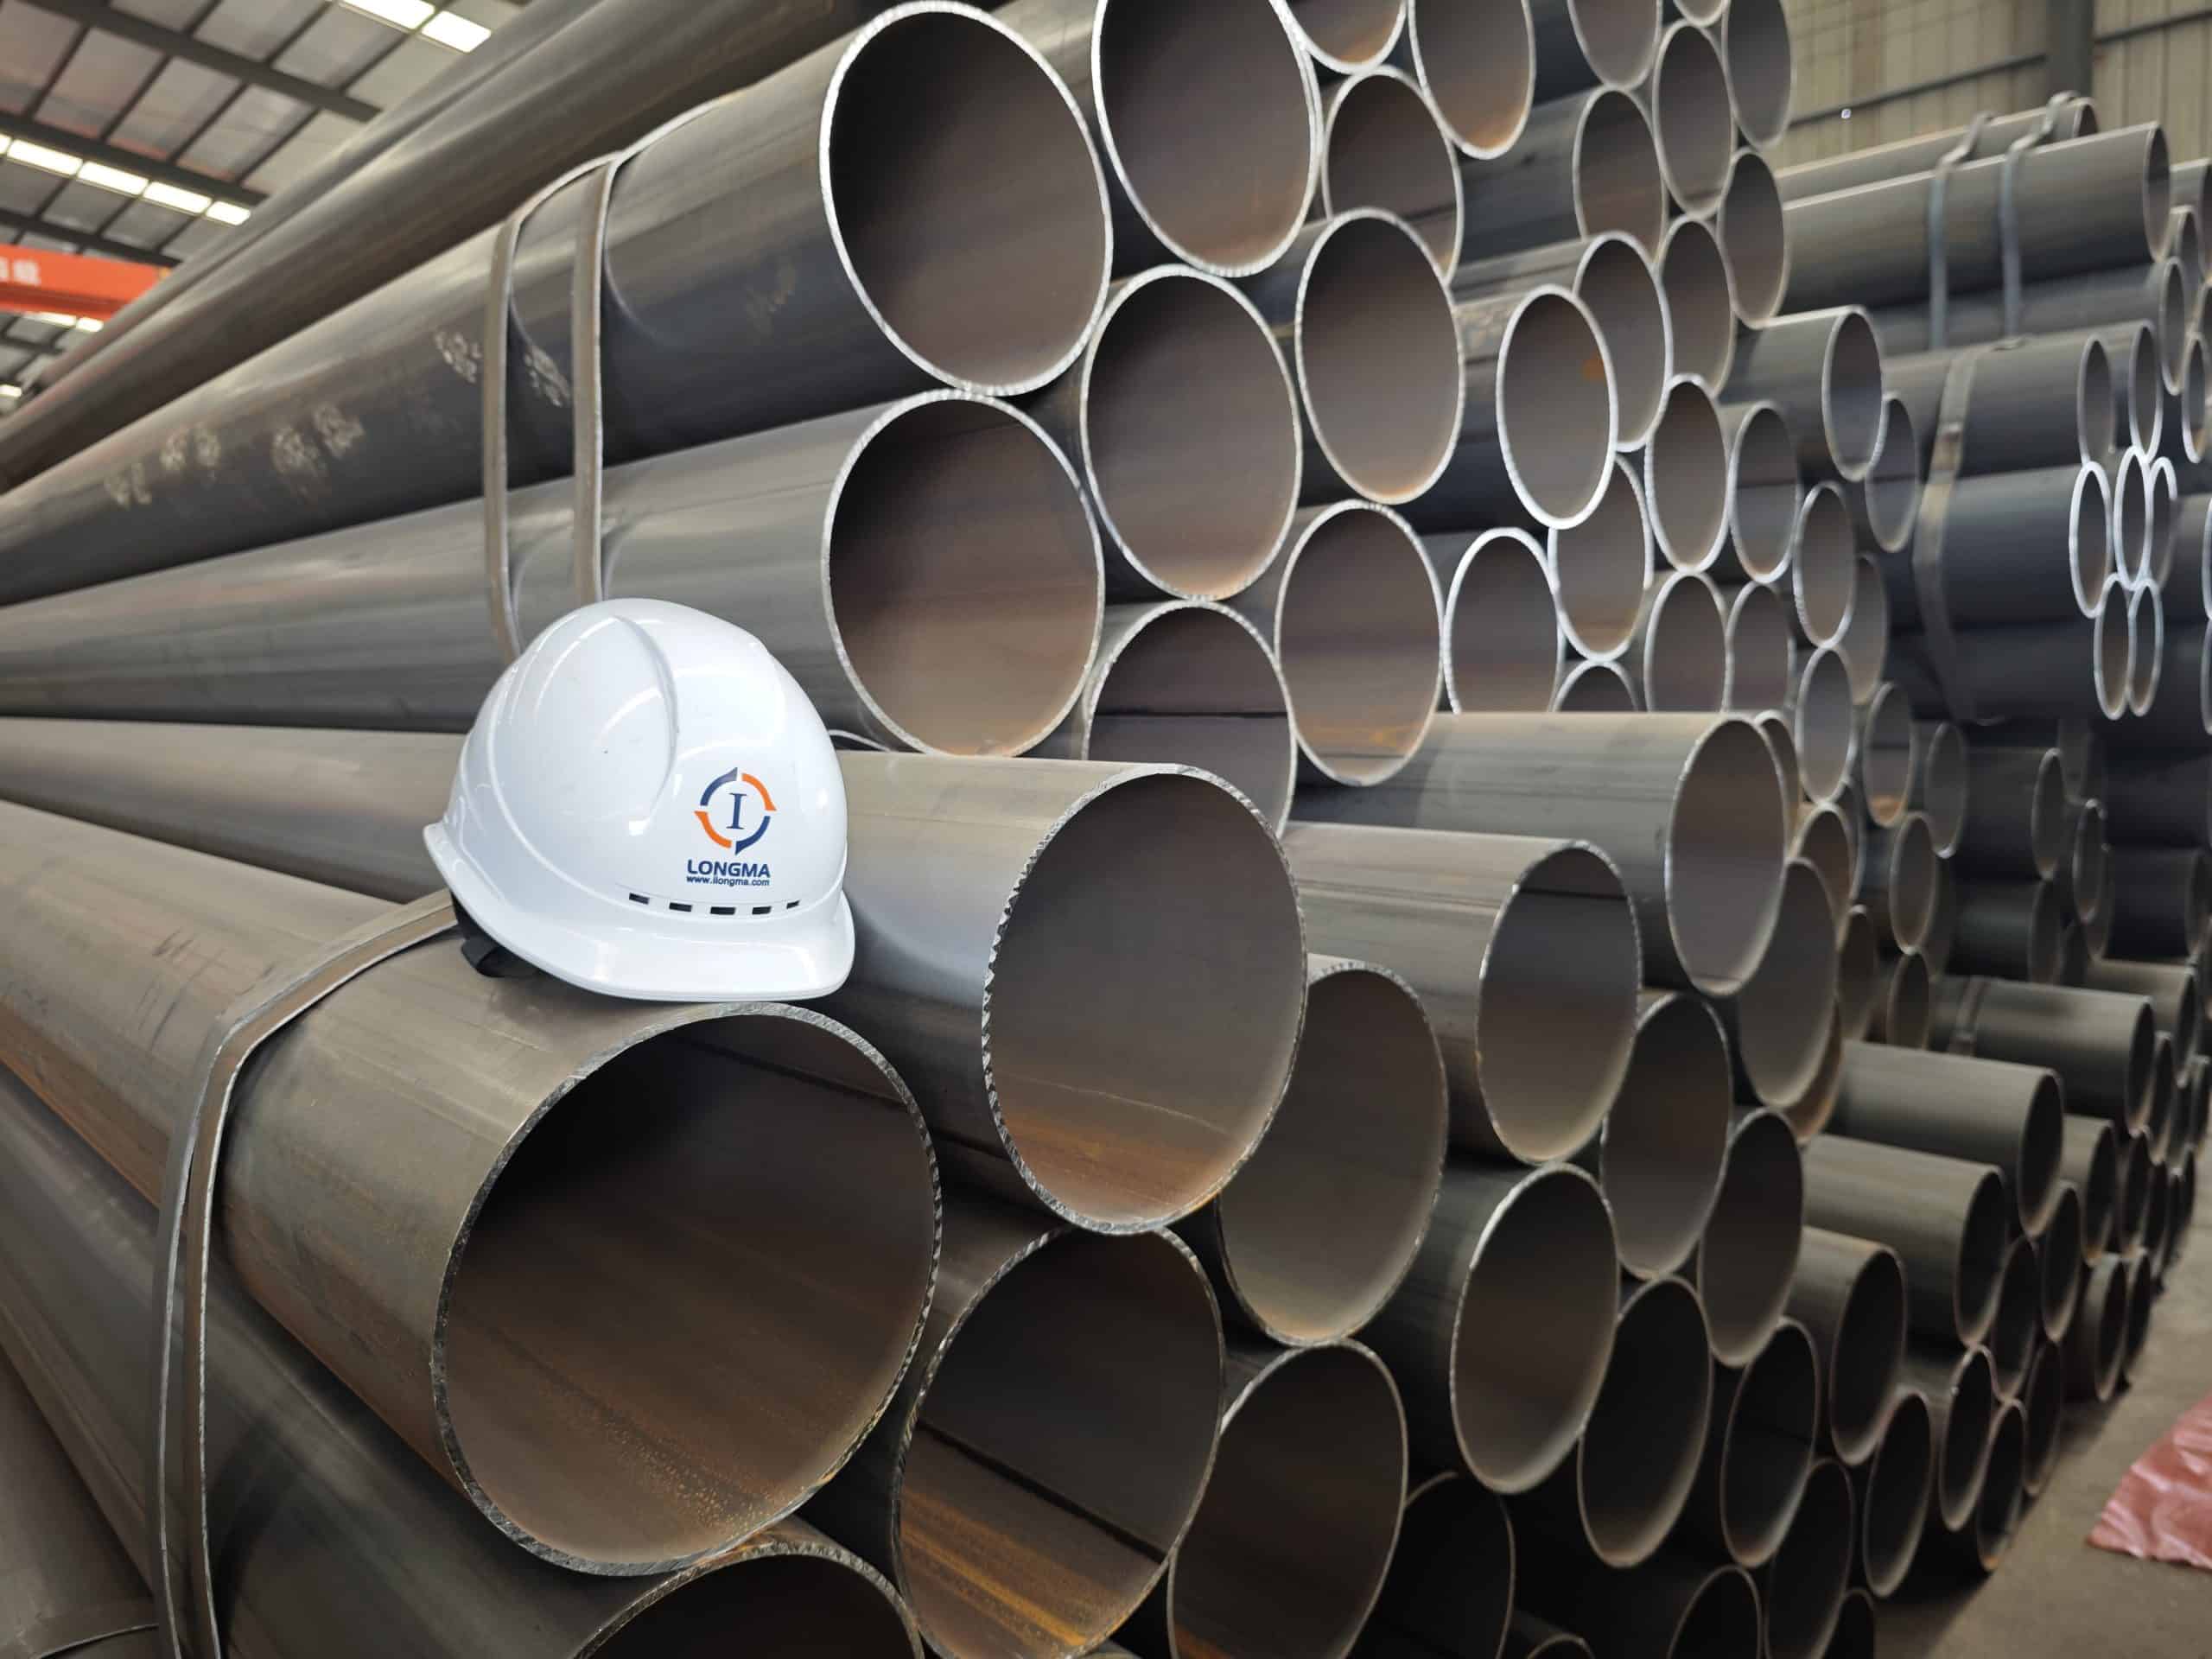
Pourquoi le transport du gaz naturel impose-t-il des exigences aussi strictes aux canalisations en acier ?
Les gazoducs fonctionnent sous haute pression constante, transportent un débit continu et sont conçus pour une durée de vie généralement supérieure à 30 ans. Une simple fuite peut entraîner un incident majeur et des pertes financières considérables. Ces conditions d'exploitation exigent que les canalisations de transport de gaz naturel satisfassent simultanément aux six exigences de performance suivantes :
| Exigence de performances | Importance de l'ingénierie | Norme applicable |
| Résistance à haut rendement | Résiste aux gaz à haute pression sans se déformer | Exigences de qualité API 5L X65/X70 |
| Résistance aux chocs à basse température | Prévient la rupture fragile en milieu froid ou cryogénique | Tests d'impact Charpy API 5L PSL2 |
| Excellente soudabilité | Soudage sur site sans fissuration à froid | Contrôle de l'équivalent carbone (CE) |
| Résistance à la corrosion | Résiste à la corrosion par la terre, l'humidité et le H₂S | Revêtement 3PE/FBE + protection cathodique |
| Précision dimensionnelle | Assure un alignement précis lors des soudures circonférentielles sur chantier. | Tolérances dimensionnelles de la section 10 de la norme API 5L |
| Traçabilité de la qualité | Prend en charge la gestion complète de l'intégrité des pipelines tout au long de leur cycle de vie | EN 10204 3.1 Archivage des enregistrements MTC + CND |
Les normes généralement utilisées dans les grands projets internationaux de gaz naturel sont les suivantes : API 5L PSL2 / ISO 3183 / ASTM A53 (distribution urbaine) / ASTM A106 (tuyauterie de station) / ASTM A671 (applications sous pression spéciale). Parmi celles-ci, l’API 5L PSL2 est devenue la norme de référence mondiale pour l’approvisionnement en canalisations de transport de gaz naturel.
Sélection des conduites de gaz naturel : choix du type de conduite et de la nuance d’acier en fonction des conditions de service
Les conditions de service varient considérablement d'une section à l'autre d'un réseau de transport de gaz. La matrice de sélection ci-dessous peut être utilisée directement pour la validation préliminaire des spécifications :
| Scénario d'application | Type de tuyau recommandé | Acier courant | Exigences de base |
| Ligne principale de transport d'électricité longue distance | Tuyau LSAW | API 5L X65 / X70 | Haute résistance ; cordon de soudure fiable ; contrôle non destructif à 100 % |
| réseau de distribution de gaz urbain | Tuyau SRE | API 5L B / X52 | Optimisé en termes de coûts ; facile à installer ; qualité constante des lots |
| Station de compression haute pression | Tubes sans soudure | ASTM A106 Groupe B | Résistance aux hautes températures et aux hautes pressions ; aucun risque de soudure |
| Installations de GNL | Tuyau LSAW | X70 PSL2 (qualité basse température) | La résistance aux chocs à basse température est prioritaire ; les essais CVN sont obligatoires. |
| gazoducs sous-marins | Tuyau LSAW | X65 / X70 PSL2 | Résistance à la fatigue ; résistance à la corrosion ; haute précision dimensionnelle |
💡 Pour les conduites principales de gaz naturel d'un diamètre ≥ 508 mm (20 pouces), le soudage LSAW est la méthode de référence internationale : sa stabilité et sa précision dimensionnelle sont inégalées. Pour les réseaux de distribution urbains de plus petit diamètre, le soudage ERW est généralement plus économique.
Tubes ERW, LSAW et sans soudure : comparaison approfondie pour le transport du gaz
Les trois types de canalisations les plus couramment utilisés pour les projets de transport de gaz naturel ont chacun des domaines d'application bien définis. Le tableau comparatif ci-dessous permet de restreindre rapidement le périmètre de l'approvisionnement :
| Article de comparaison | SRE pipe | Tuyau LSAW | tubes sans soudure |
| Méthode de fabrication | Soudage par résistance à haute fréquence | Soudage à l'arc submergé double face interne/externe | Piercing + roulement à chaud |
| Diamètre maximal applicable | Petite à moyenne (≤ 24″) | Très grande taille (jusqu'à 60 pouces et plus disponibles) | Moyen (≤ 24″) |
| Caractéristiques du cordon de soudure | cordon de soudure présent; vérifié par CND | cordon de soudure ; double face, pénétration profonde | Sans soudure ; corps de tuyau continu |
| Performances à haute pression | Bon (PSL2 jusqu'à X65) | Excellent (X65/X70 grand public) | Excellent (convient aux stations à haute pression) |
| Résistance aux chocs à basse température | Conforme aux exigences PSL2 | Excellent ; convient parfaitement au service cryogénique du GNL | Bon |
| Précision dimensionnelle | Élevée ; constante même sur de grands lots | Excellent ; répond aux spécifications techniques les plus strictes. | Bon ; épaisseur de paroi uniforme |
| Coût total | Faible ; meilleur rapport qualité-prix pour les commandes en gros volumes | Moyen ; meilleur coût total pour les tuyaux de grand diamètre | Haute qualité ; convient aux petites séries ou aux services spéciaux |
| Aptitude au transport du gaz | Réseaux urbains / lignes principales de petit et moyen diamètre | Choix privilégié pour les conduites principales de grand diamètre et haute pression | Tuyauterie de station / raccords / applications spéciales |
Points de contrôle critiques de la construction : quatre étapes à ne pas négliger
4.1 Inspection des conduites d'arrivée
Chaque lot de tuyaux arrivant sur site doit faire l'objet des contrôles de réception suivants. Chaque tuyau doit se voir attribuer un numéro de traçabilité unique ; tout article non conforme doit être immédiatement mis à l'écart.
| Article d'inspection | Que vérifier | Norme de référence |
| Certificat d'essai de moulin (MTC) | Le numéro de coulée, la composition chimique et les propriétés mécaniques correspondent à la commande. | FR 10204 3.1 |
| Inspection visuelle | Extrémités des tuyaux exemptes d'aplatissement, de rayures et de laminations ; revêtement intact. | API 5L Section 10 |
| Contrôle dimensionnel | diamètre extérieur, épaisseur de paroi, ovalisation, rectitude | API 5L Section 10 |
| Inspection du revêtement | Épaisseur du revêtement, adhérence, test de non-conformité (test d'étincelles) | DIN 30670 / ISO 21809 |
| Vérification du marquage | Les marquages au pochoir sur l'extrémité du tuyau correspondent au numéro de document MTC | API 5L Section 11 |
4.2 Qualification du mode opératoire de soudage (WPS / PQR)
Tous les travaux de soudage circonférentiel sur les gazoducs doivent être réalisés conformément à un mode opératoire de soudage (MOS) qualifié. Tout écart par rapport aux paramètres peut entraîner des fissures à froid ou des défauts de soudure.
| Élément de contrôle | Exigence spécifique | Risque en cas de négligence |
| Documents WPS/PQR | Qualifié selon la norme API 1104 ou la section IX de l'ASME | Les soudures sans WPS valide ne peuvent être ni retracées ni justifiées. |
| Température de préchauffage | Pour X65/X70, calculé à partir de la valeur CE — généralement ≥ 100 °C | Un préchauffage insuffisant entraîne un craquage à froid induit par l'hydrogène (HIC). |
| Température entre passes | Maintenue dans la plage spécifiée (généralement ≤ 250 °C) | Une température excessive entre les passes entraîne un grossissement des grains et une perte de ténacité. |
| Apport de chaleur | Exécuté strictement dans la plage spécifiée par WPS | Trop bas : absence de fusion ; trop haut : ramollissement de la ZAT |
| Correspondance des consommables | Niveau de résistance supérieur ou égal à celui du matériau de base ; traçabilité du lot | Inadéquation des forces ou composition incompatible |
| Qualification de soudeur | Qualifié selon la norme API 1104 / ASME Section IX | Les soudeurs non qualifiés ne doivent pas effectuer de soudure en production. |
4.3 Application du revêtement anticorrosion
Une fois le gazoduc enterré remblayé, le revêtement anticorrosion devient pratiquement inaccessible pour inspection ou réparation. Le contrôle qualité du revêtement pendant la construction est donc irréversible.
| Type de revêtement | Caractéristiques | Application typique | Éléments soumis à inspection obligatoire |
| 3PE (polyéthylène à trois couches) | Excellente résistance aux dommages mécaniques ; le plus utilisé au monde | conduite principale enterrée | Épaisseur du revêtement / adhérence / Test de non-respect des conditions climatiques |
| FBE (Époxy thermocollé) | Bonne adhérence au béton ; largement utilisé pour les joints coulés sur place | Courbes, joints de terrain, nœuds spéciaux | Détection d'épaisseur de revêtement / de micro-perforations |
| FBE double couche (DL-FBE) | Apprêt et couche d'adhérence intégrés ; performances globales supérieures | Zones de sols à forte corrosivité | Épaisseur du revêtement / adhérence / décollement cathodique |
| Revêtement isolant en polyuréthane | Isolation thermique et protection anticorrosion combinées | Passages routiers, passages de rivières, conditions particulières | Épaisseur de l'isolation / intégrité du boîtier extérieur |
4.4 Mise en place, remblayage et essai de pression
Une fois la pose des canalisations terminée, les essais de pression constituent le dernier contrôle de qualité avant la mise en service :
| Phase de contrôle | Exigence | Interet |
| Inspection des tranchées | Absence d'objets durs au fond de la tranchée ; pose de tuyaux uniforme | Prévient les dommages au revêtement et la concentration des contraintes. |
| Contrôle du remblayage | Terre fine d'abord sur 30 cm ; compactée par couches successives | Prévient le déplacement des tuyaux et l'endommagement du revêtement. |
| Essai hydrostatique (essai de résistance) | Pression typiquement 1.25 fois supérieure à la pression nominale ; maintien pendant au moins 4 heures. | Vérifie la capacité de résistance à la pression globale du pipeline |
| Test de fuite | Réduire la pression à la valeur nominale ; inspecter tous les joints pour détecter les fuites. | Confirme l'intégrité de l'étanchéité et la qualité de la soudure |
| Mise en service de la protection cathodique | Installer des anodes ou un système à courant imposé ; mesurer le potentiel de protection | Assure une protection électrochimique à long terme contre la corrosion |
Contrôle non destructif des canalisations de gaz naturel : cinq méthodes d’inspection expliquées en détail
Les grands projets gaziers exigent généralement des contrôles non destructifs à 100 %. Différentes méthodes permettent de détecter différents types de défauts et doivent être utilisées conjointement.
| Méthode CND | Interet | Résumé de l'exécution | Normes clés |
| Test par ultrasons (UT) | Fissures internes, pénétration incomplète, inclusions de scories, laminations | Préparation de la surface → étalonnage du bloc de référence → balayage par sonde → localisation des défauts → évaluation de la conformité | API 5L Annexe E / ASTM E213 |
| Test radiographique (RT) | Intérieur de la soudure : porosité, inclusions de laitier, pénétration incomplète (enregistrement d’image) | Positionner la source de rayonnement → exposer → développer l'image → évaluer le film | ASTM E94 / ASME Section V |
| Test de particules magnétiques (MT) | Fissures superficielles et subsuperficielles, contre-dépouille | Magnétiser → appliquer des particules magnétiques → observer les indications → évaluer | ASTM E709 / ISO 17638 |
| Test de ressuage liquide (PT) | Microfissures de surface ouvertes, trous d'épingle | Nettoyer → appliquer le pénétrant → enlever l'excédent → appliquer le révélateur → inspecter | ASTM E165 / ISO 3452 |
| Test hydrostatique | Capacité de pression et intégrité d'étanchéité de la canalisation complète | Sceller les extrémités → remplir d'eau, purger l'air → pressuriser → maintenir → inspecter → enregistrer | API 5L Section 10 |
⚠️ La norme API 5L PSL2 exige un contrôle par ultrasons de l'ensemble des cordons de soudure sur chaque tuyau, ainsi qu'un essai de résilience Charpy obligatoire. Si le niveau PSL2 n'est pas explicitement mentionné dans le bon de commande, le fournisseur peut livrer un tuyau conforme au niveau PSL1, ce qui compromet la couverture d'inspection requise par le projet.
Liste de contrôle des risques liés à l'approvisionnement en gazoducs
La liste de contrôle ci-dessous récapitule les sept catégories de risques les plus fréquemment négligées dans les achats internationaux. Elle peut être utilisée directement pour l'évaluation des qualifications des fournisseurs et la rédaction des demandes de prix :
| Type de risque | Manifestation commune | Prévention recommandée |
| Niveau de produit non spécifié | Le bon de commande mentionne uniquement « API 5L » sans désignation PSL1 ou PSL2. | Indiquez explicitement la norme API 5L PSL2 et l'année d'édition dans le bon de commande. |
| MTC manquant ou non traçable | Le numéro de chauffe sur le MTC ne correspond pas à la conduite physique. | Exiger la conformité à la norme EN 10204 3.1 ; vérifier les numéros de coulée par rapport à la liste de colisage |
| Couverture CND insuffisante | Essai hydrostatique uniquement ; aucun rapport UT ou RT fourni | Exiger un contrôle par ultrasons (UT) à 100 % du cordon de soudure et un contrôle radiographique (RT) par échantillonnage ; obtenir les numéros de référence du rapport. |
| Tests d'impact omis | Aucune exigence de test de résilience Charpy n'est mentionnée. | Pour les projets à basse température ou au GNL, spécifiez explicitement la température d'essai CVN et l'énergie minimale. |
| Qualité du revêtement non documentée | Aucun rapport sur l'épaisseur du revêtement ni aucun enregistrement des tests de vacances | Exiger un rapport complet sur l'application du traitement anticorrosion et les résultats des essais d'étincelles |
| Documents WPS/PQR absents | Seul le certificat de conformité du produit est fourni ; aucun document de procédure de soudage n’est disponible. | Les tubes SAW doivent être fournis avec les documents WPS/PQR correspondants. |
| Inspection par un tiers non prévue | Aucune attestation SGS / BV / TÜV spécifiée | Indiquez l'organisme d'inspection et les points de contrôle clés dans le bon de commande. |
FAQ : Tuyaux en acier pour gazoducs — Questions fréquentes sur l’approvisionnement
Q1 : Quelle est la différence pratique entre API 5L PSL1 et PSL2 pour les projets de gazoducs ?
La norme PSL1 établit les exigences minimales relatives à la composition chimique et aux propriétés mécaniques, avec des dispositions relativement souples concernant les essais non destructifs et les essais de résilience. Elle convient aux applications non critiques telles que les réseaux de distribution urbains basse pression. La norme PSL2 impose le contrôle de l'équivalent carbone (CE), l'inspection par ultrasons (UT) de l'ensemble du cordon de soudure, l'essai de résilience Charpy à une température spécifiée avec une énergie minimale requise, ainsi que des limites supérieures plus strictes pour la composition chimique. La norme PSL2 est la norme de référence pour le transport de gaz naturel haute pression sur de longues distances.
Q2 : Comment choisir entre l'acier X65 et l'acier X70 ?
L'acier X65 présente une limite d'élasticité minimale de 450 MPa ; celle de l'acier X70 est de 483 MPa. La résistance supérieure de l'acier X70 permet de réduire l'épaisseur des parois à pression de service égale, ce qui diminue la quantité d'acier nécessaire et les coûts de transport. Il est donc particulièrement adapté aux projets de grande envergure ou à haute pression. Cependant, l'acier X70 impose des exigences plus strictes en matière de soudage, des températures de préchauffage plus élevées et un contrôle qualité plus rigoureux lors de la construction. Le choix de l'acier X70 doit reposer sur une évaluation combinée de la pression de conception, de la température de la conduite et des compétences de soudage de l'équipe de construction.
Q3 : Comment la durée de vie de la protection anticorrosion d'un gazoduc est-elle garantie ?
La durée de vie anticorrosion dépend de trois facteurs interdépendants : le type de revêtement, la qualité de son application et l’efficacité continue du système de protection cathodique. Un système de revêtement 3PE correctement appliqué et doté d’une protection cathodique efficace atteint généralement une durée de vie nominale de 30 à 50 ans. Les points de contrôle critiques sont : une épaisseur de revêtement conforme aux spécifications, l’absence de défauts lors du test de continuité, une qualité des joints de terrain comparable à celle du revêtement principal et un potentiel de protection cathodique maintenu en permanence dans la plage de protection (inférieur à −0.85 V par rapport à l’électrode de référence Cu/CuSO₄).
Q4 : Quel avantage de qualité offre le soudage double face LSAW ?
Le procédé de soudage LSAW utilise un soudage à l'arc submergé double face — généralement une passe interne suivie d'une passe externe (ou inversement) — afin que les surfaces de soudure, interne et externe, soient entièrement remplies de métal déposé. Comparée au soudage simple face, cette approche double face réduit considérablement le risque de pénétration incomplète et de défaut de fusion à la racine de la soudure. La section transversale de la soudure ainsi obtenue présente une capacité de résistance à la pression plus élevée, ce qui explique pourquoi le soudage LSAW double face est le choix privilégié pour les gazoducs haute pression longue distance.
Q5 : Comment puis-je vérifier qu'un fournisseur possède réellement la capacité de production API 5L PSL2 ?
Vérifier les points suivants : ① Demander des échantillons historiques de certificats de conformité (MTC) pour les produits API 5L PSL2, y compris les données d’essai de résilience Charpy ; ② Confirmer la validité et le champ d’application des documents WPS/PQR ; ③ Vérifier que l’équipement de production dispose d’une capacité d’inspection par ultrasons en ligne sur toute sa longueur ; ④ Demander une explication du système de numérotation des rapports CND et de la logique de traçabilité des numéros de coulée ; ⑤ Organiser un audit d’usine ou une inspection avant expédition par SGS, BV ou TÜV – il s’agit de la méthode de vérification la plus directe et la plus fiable.
À propos de LONGMA : Fournisseur spécialisé de canalisations en acier pour le transport du gaz naturel
LONGMA possède plus de 20 ans d'expérience dans la fabrication de tubes en acier ERW et LSAW, et se positionne comme un fournisseur stable pour les gazoducs de transport longue distance, les réseaux de distribution de gaz urbains et les projets d'infrastructures GNL :
▸ Certification multi-normes : API 5L (PSL1/PSL2) / ISO 3183 / ASTM A53 / ASTM A106 / ASTM A671
▸ Tuyaux ERW pour réseaux de distribution urbains + tuyaux LSAW de grand diamètre pour conduites principales haute pression, disponibles en aciers de nuances X52 à X70
▸ Contrôle non destructif (CND) complet : contrôle par ultrasons (UT) et essais hydrostatiques en ligne à 100 % des cordons de soudure, contrôle par radiographie (RT) et magnétoscopie (MT) par échantillonnage.
▸ Laboratoire interne complet : analyses chimiques, PMI, de traction, de résilience Charpy, de dureté, métallographiques et dimensionnelles – couverture complète
▸ Certificats d'essais en usine EN 10204 3.1 avec numéro de coulée complet et traçabilité des rapports CND tout au long de la chaîne d'approvisionnement
▸ Services de revêtement anticorrosion 3PE/FBE avec résultats des tests de non-conformité et d'adhérence
▸ Assistance à l'inspection par un organisme tiers : SGS / BV / TÜV / DNV — inspection sur site et inspection avant expédition disponibles
Si vous choisissez des tuyaux en acier pour un projet de transport de gaz naturel ou si vous avez des exigences d'approvisionnement spécifiques, contactez LONGMA pour obtenir : des conseils sur le choix des tuyaux ; une confirmation des spécifications ; un exemple de certificat de conformité mécanique ; des rapports CND ; un devis pour votre projet.