- 1. Pourquoi le traitement thermique après soudage (PWHT) est-il une étape obligatoire pour les tubes en acier haute pression ?
- 2. Cinq types de procédés de traitement thermique après soudage (PWHT) : principes, effets mécaniques et produits concernés
- 3. Effets du traitement thermique après soudage (PWHT) sur quatre propriétés mécaniques clés
- 4. Vérification de la qualité après traitement thermique post-soudage : système d’essais mécaniques
- 5. CND : Vérification de la qualité interne de la soudure après traitement thermique de soudage
- 6. Laboratoire interne LONGMA : Assurance qualité du processus complet de traitement thermique après soudage
- 7. Liste de contrôle pour l'évaluation des fournisseurs de tubes en acier capables de traitement thermique après soudage (PWHT)
- 8. FAQ : Traitement thermique après soudage des tubes en acier — Questions fréquentes sur l’approvisionnement
- 9. À propos de LONGMA : Fournisseur de tubes en acier soudés avec capacité complète de traitement thermique après soudage (PWHT)
Applications : Pipelines pétroliers et gaziers · Récipients sous pression · Chaudières de centrales électriques · Ingénierie offshore · Conduites de transport de grand diamètre
Le traitement thermique après soudage (TTAS) est une étape cruciale qui détermine la qualité et la durée de vie des joints soudés de tuyauteries en acier. Dans les environnements à haute pression, haute température ou cryogéniques, les joints soudés n'ayant pas subi un traitement thermique adéquat peuvent présenter des contraintes résiduelles excessives, une dureté hors spécifications ou une ténacité insuffisante, ce qui peut entraîner une fissuration par corrosion sous contrainte, une fissuration différée ou une rupture par fatigue, menaçant directement la sécurité des pipelines.
Ce guide couvre les principes du processus PWHT, une comparaison de cinq méthodes de traitement thermique, les effets sur quatre propriétés mécaniques clés, les méthodes de vérification CND et une liste de contrôle d'évaluation des fournisseurs — fournissant une référence technique complète pour aider les acheteurs et les ingénieurs EPC à identifier et à atténuer les risques liés au traitement thermique au stade de l'approvisionnement.
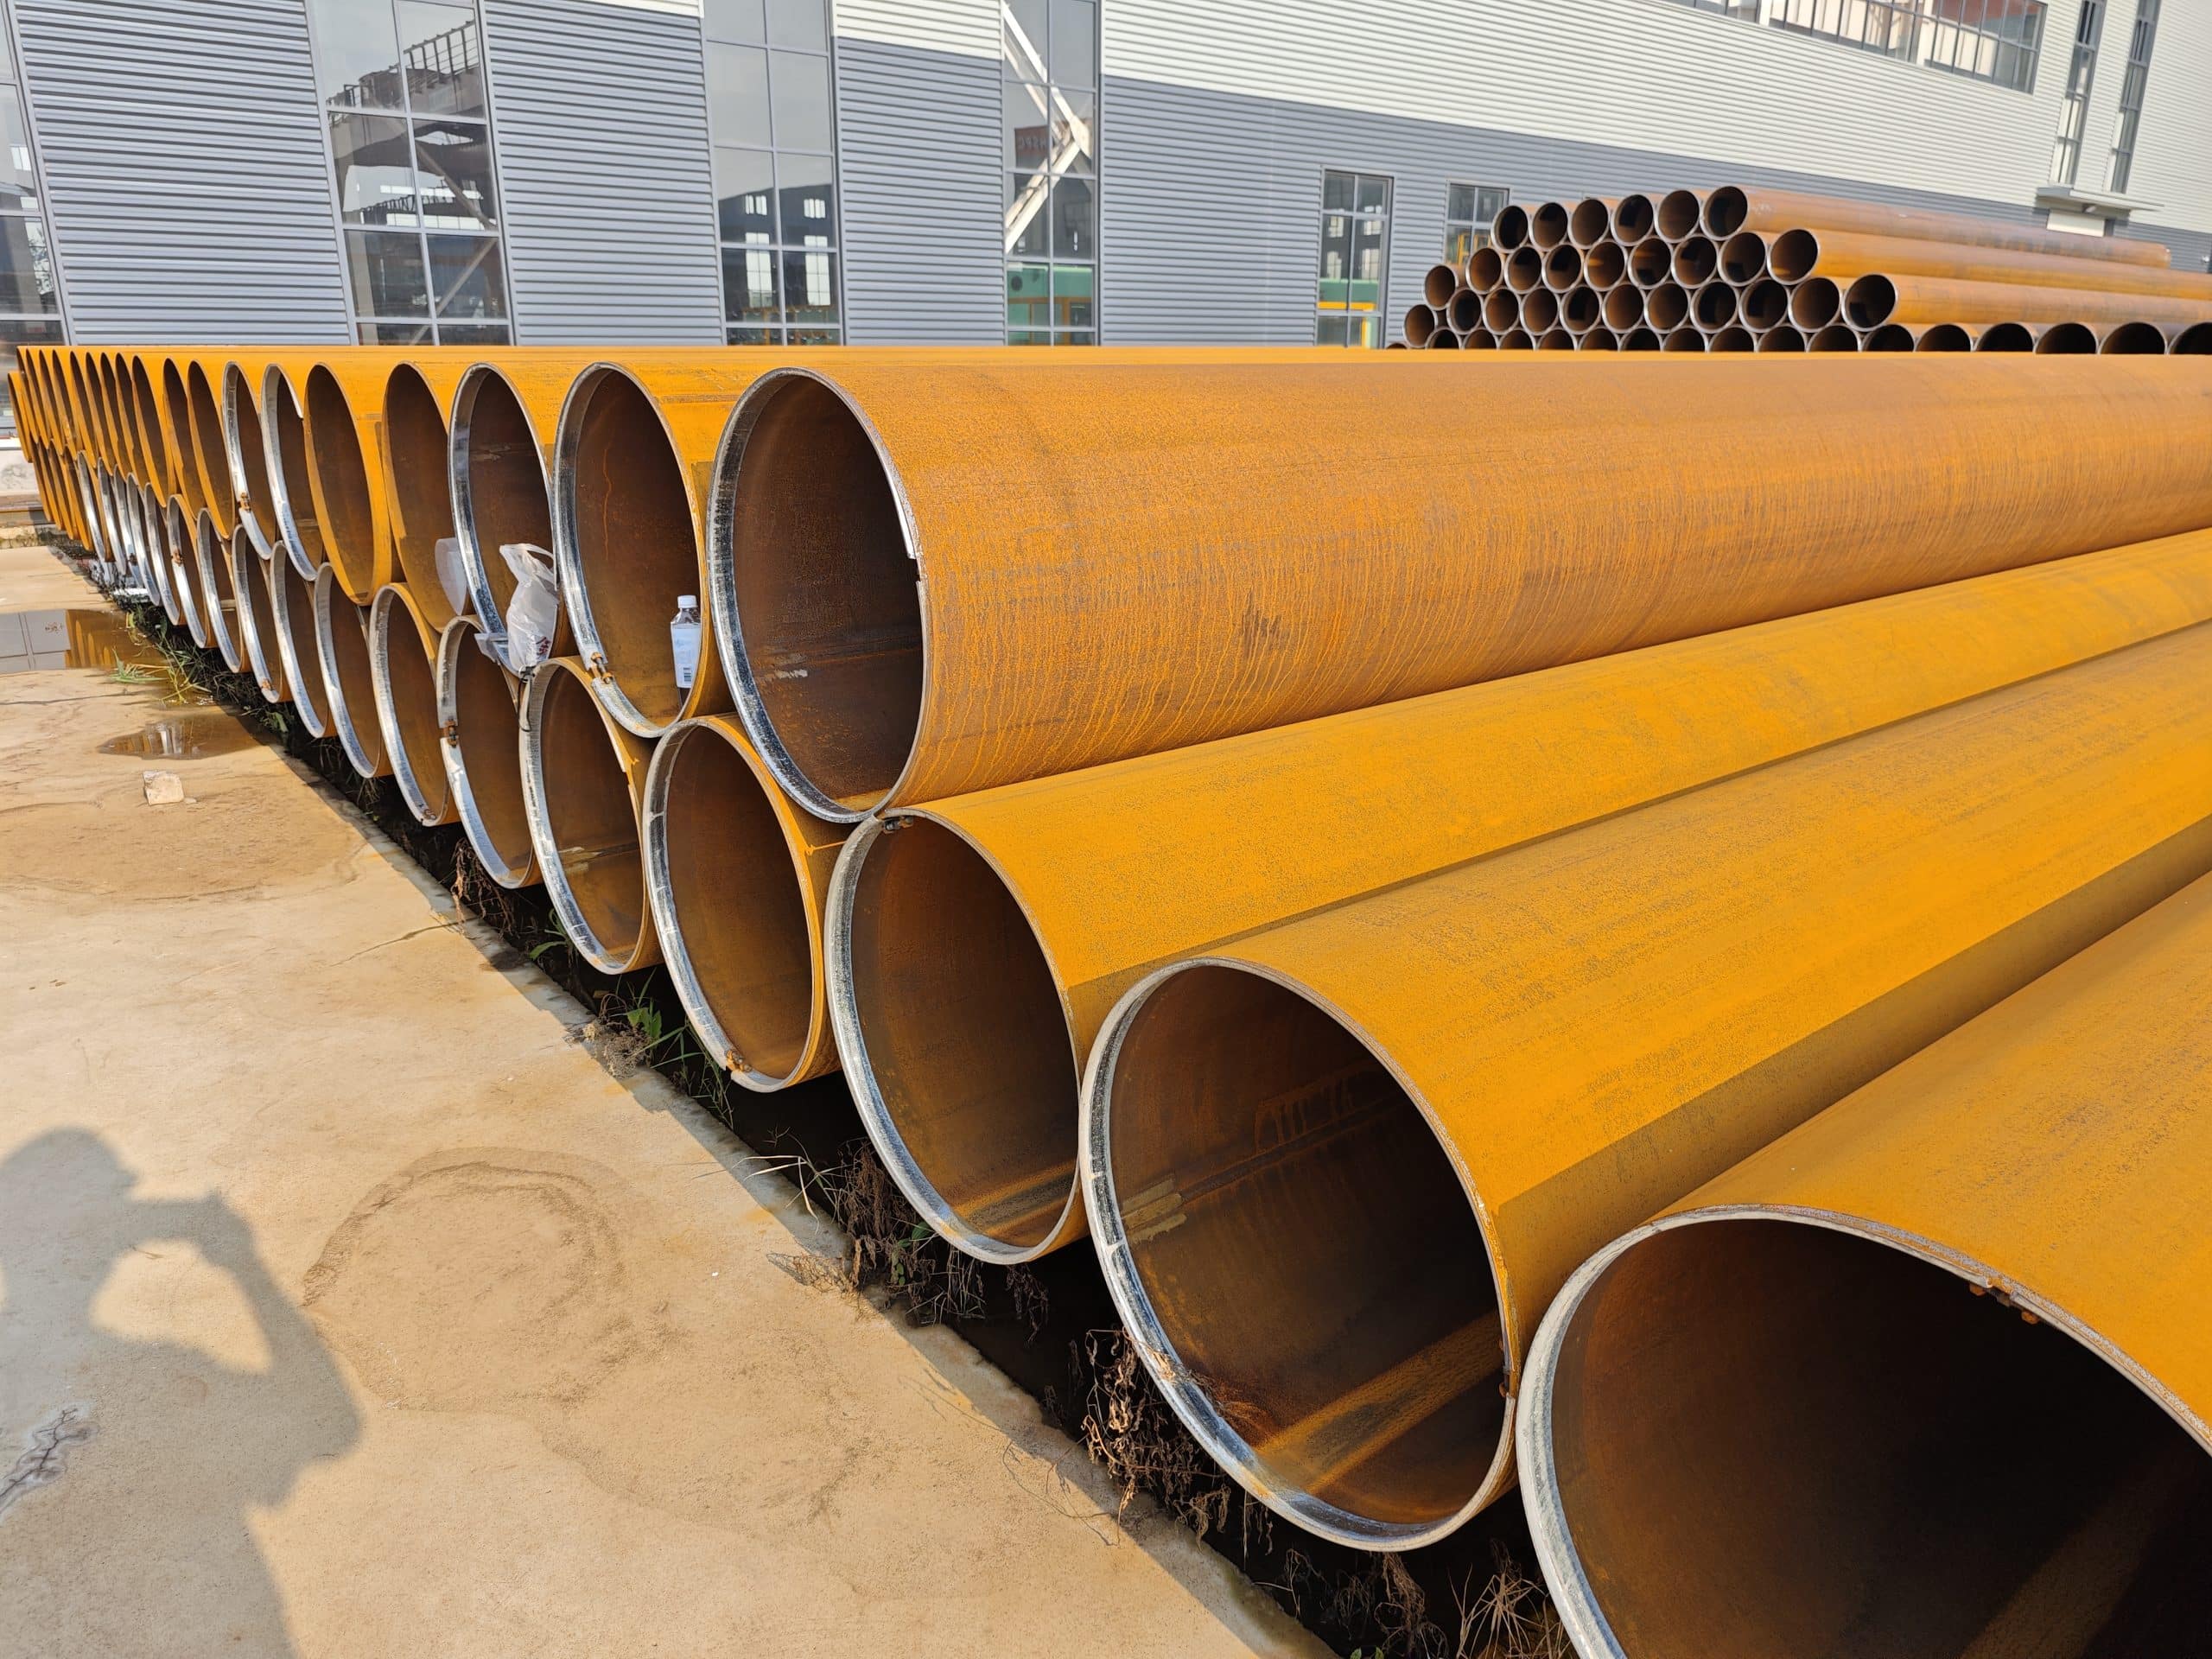
Pourquoi le traitement thermique après soudage (PWHT) est-il une étape obligatoire pour les tubes en acier haute pression ?
Lors du soudage, la zone de soudure subit un chauffage et un refroidissement rapides, générant les problèmes suivants qui, s'ils ne sont pas résolus, peuvent avoir de graves conséquences en service :
| Problème de soudure | Cause première | Conséquence en service | Norme applicable |
| contraintes résiduelles de soudage | Retrait de refroidissement non uniforme de la soudure | Fissuration par corrosion sous contrainte (SCC) | ASME BPVC / API 5L |
| Durcissement martensitique | Taux de refroidissement excessif | Fissuration induite par l'hydrogène (FIH) / fissuration différée | NACE MR0175 |
| Fragilisation de la zone dangereuse | Grossissement du grain ; réduction de la ténacité | Rupture fragile à basse température ; rupture par fatigue | Test d'impact Charpy API 5L PSL2 |
| Distorsion de la soudure | Apport de chaleur non uniforme | Non-conformité dimensionnelle ; difficultés d'installation | API 5L Section 10 |
| Dureté excessive de la ZAT | Trempe de la zone affectée thermiquement | Corrosion sous contrainte par les sulfures (SSC) | NACE MR0175 (≤ 22 HRC) |
Les normes ASME, API et ASTM spécifient toutes les exigences de traitement thermique pour certaines catégories de tubes en acier soudés, en fonction de la nuance d'acier, de l'épaisseur de paroi et des conditions de service. Négliger de vérifier les exigences de traitement thermique après soudage (TTAS) lors de l'approvisionnement constitue l'une des erreurs d'appréciation les plus fréquentes dans les projets de pipelines haute pression.
Cinq types de procédés de traitement thermique après soudage (PWHT) : principes, effets mécaniques et produits concernés
Les différents traitements thermiques permettent de corriger différents défauts de performance. Le choix doit se fonder sur la nuance d'acier, l'épaisseur de paroi et les spécifications du projet.
| Type de traitement thermique | Objectif principal | Effet sur les propriétés mécaniques | Produits typiques applicables |
| Soulagement du stress (SR) | Réduire les contraintes résiduelles de soudage | Améliore la stabilité dimensionnelle ; prévient la fissuration sous contrainte | Tuyau soudé LSAW ; tuyau soudé à paroi moyenne à épaisse |
| Normalisation (N) | Affiner la structure granulaire ; homogénéiser la microstructure | Améliore la résistance et la tenue aux chocs à basse température | ASTM A672 / conduite de qualité moyenne à élevée |
| Trempe (T) | Réduire la dureté de la ZAT ; améliorer la ductilité | Améliore la résistance; prévient la fissuration sous-cutanée | Tuyau haute pression ; tuyau de service H₂S |
| Normalisation + Trempe (N+T) | Optimiser l'équilibre force-résistance | Permet d'obtenir la meilleure combinaison de force et de résistance. | Tuyau de haute qualité ASTM A691 / X70 |
| Recuit de solution | Dissoudre les précipités de carbure ; rétablir la résistance à la corrosion | Améliore considérablement la résistance à la corrosion | Tuyau en acier inoxydable austénitique ; tuyau en acier duplex |
💡 Un traitement thermique après soudage (TTAS) correctement exécuté permet non seulement de restaurer les propriétés de la zone soudée, mais aussi d'améliorer les performances de l'assemblage soudé jusqu'à un niveau comparable, voire supérieur, à celui du matériau de base. Le type de traitement thermique doit être explicitement indiqué dans le bon de commande lors de l'approvisionnement, via la désignation de classe applicable ou le cahier des charges du projet. Il ne peut être ajouté a posteriori après la production.
Effets du traitement thermique après soudage (PWHT) sur quatre propriétés mécaniques clés
3.1 Limite d'élasticité
Après un traitement de normalisation approprié, la structure granulaire devient plus uniforme, la limite d'élasticité se stabilise et l'anisotropie du matériau est réduite. Ceci est particulièrement important pour les tubes de canalisation de haute qualité tels que les API 5L X65 et X70 : ces matériaux présentent des plages de températures de traitement thermique très étroites, et tout écart, dans un sens ou dans l'autre, peut compromettre la conformité de la limite d'élasticité finale aux exigences minimales de la norme API 5L.
| Type de traitement thermique | Effet sur la limite d'élasticité | Risque clé |
| Normaliser | Stabilise et homogénéise la limite d'élasticité | Une température excessivement élevée peut réduire la résistance en dessous du minimum. |
| Anti-Stress | Légère réduction (généralement < 5%) | Doit toujours satisfaire aux exigences minimales de rendement standard |
| Normalisation + Trempe | Légèrement inférieur à la valeur normalisée ; ténacité supérieure | Il est impératif de vérifier la conformité aux valeurs minimales spécifiées par l'API 5L. |
3.2 Résistance aux chocs Charpy
La résistance aux chocs est la propriété mécanique à laquelle les acheteurs accordent le plus d'attention après le traitement thermique post-soudage (PWHT) — elle détermine directement si le tuyau peut fonctionner en toute sécurité dans des conditions de service à basse température.
| État | Niveau d'énergie d'impact | Risque de basse température |
| À l'état brut de soudage (sans traitement thermique après soudage) | Structure à gros grains ; résistance aux chocs considérablement réduite | Très sensible à la rupture fragile à basse température |
| Après la réduction du stress | Amélioration modérée de la robustesse | Convient uniquement pour une utilisation à température ambiante ou modérée. |
| Après la normalisation | Affinage du grain ; augmentation significative de l'énergie absorbée | Peut satisfaire aux exigences de résistance aux chocs à basse température de la norme PSL2 |
| Après normalisation + trempe | Résistance optimale ; proche du niveau du matériau de base | Adapté au GNL, à l'Arctique et à d'autres services cryogéniques exigeants |
La norme ASTM A672 exige que les produits de différentes qualités subissent des essais de choc conformément au contrat d'achat. La température d'essai et l'énergie minimale absorbée requise doivent être explicitement mentionnées dans le document d'achat.
3.3 Dureté de la ZAT
La zone affectée thermiquement (ZAT) est généralement l'endroit où la dureté est la plus élevée dans toute la conduite. Une dureté excessive affecte non seulement l'usinabilité, mais introduit également un risque de fissuration induite par l'hydrogène et de corrosion sous contrainte par les sulfures (CSC).
| Condition de dureté | Analyse | Norme/limite applicable |
| Dureté de la ZAT excessive (> 22 HRC) | Risque élevé de HIC et de SSC | NACE MR0175 / ISO 15156 : ≤ 22 HRC |
| Après trempe | Dureté réduite ; risque de SSC significativement plus faible | Convient pour les milieux contenant du H₂S ou acides |
| Après normalisation + trempe | Dureté uniforme ; la ZAT se rapproche du matériau de base | Répond aux exigences rigoureuses des services corrosifs |
3.4 Résistance à la traction et ductilité
Le traitement thermique après soudage (PWHT) élimine les défauts microstructuraux et réduit la concentration des contraintes, améliorant ainsi la capacité de charge globale et l'adaptabilité à la flexion du joint soudé :
| Dimension de la propriété | Avant PWHT | Après PWHT | Norme de vérification |
| Résistance à la traction | Zones potentielles de faible résistance localisées dans la soudure | Approche le matériau de base ; uniforme et stable | Essai de traction ASTM A370 |
| Élongation | Ductilité réduite dans la zone de soudure | Capacité de déformation plastique améliorée dans la zone de soudure | Exigence d'allongement ASTM A370 |
| Performances de Bend | Sujette à la fissuration au niveau de la zone de soudure | Le taux d'acceptation des courbes s'est considérablement amélioré. | Essai de pliage guidé ASTM A370 |
Vérification de la qualité après traitement thermique post-soudage : système d’essais mécaniques
Une fois le traitement thermique après soudage (PWHT) terminé, des tests systématiques sont obligatoires pour vérifier que le traitement thermique a atteint l'effet escompté. Les tests suivants sont exigés par les normes internationales :
| Article d'essai | Interet | Norme de référence | Focus clé |
| Essai de traction | Vérifier la limite d'élasticité, la résistance à la traction et l'allongement. | ASTM A370 | Répond-il aux exigences minimales relatives à la qualité de l'acier ? |
| Test d'impact Charpy | Vérifier la résistance aux basses températures | ASTM A370 / ISO 148-1 | Température d'essai et valeur minimale d'énergie absorbée |
| Test de dureté (Brinell / Rockwell) | Prévenir la surdureté de la ZAT à l'origine de la fissuration sous contrainte/fissuration à chaud | ASTM E10 / ASTM E384 | En règle générale, la teneur en HRC ne doit pas dépasser 22. |
| Examen métallographique | Observer la morphologie des grains et les changements microstructuraux | ASTM E3 / ASTM E407 | Classification granulométrique et uniformité microstructurale |
| Essai de pliage guidé | Vérifier la capacité de déformation plastique de la soudure | ASTM A370 | Critères d'évaluation de l'angle de flexion et des fissures |
| Enregistrement PWHT | Démontrer que les paramètres du processus étaient conformes aux spécifications | Fiche de procédure de traitement thermique du projet WPS | Courbe température-temps complète enregistrée automatiquement |
⚠️ Les enregistrements du traitement thermique après soudage (courbes température-temps) sont le document le plus souvent négligé lors de la réception des marchandises. Un fournisseur incapable de fournir ces enregistrements ne peut démontrer que le traitement thermique a été effectué conformément aux spécifications. Exigez systématiquement ce document explicitement dans le bon de commande.
CND : Vérification de la qualité interne de la soudure après traitement thermique de soudage
Une fois le traitement thermique après soudage (TTAS) terminé, l'inspection visuelle seule ne permet pas d'évaluer l'état interne de la soudure. Les quatre méthodes de contrôle non destructif (CND) suivantes doivent être appliquées conjointement :
| Méthode CND | Interet | Défauts détectables | Normes clés |
| Test par ultrasons (UT) | Détecter les défauts internes des soudures et du corps de la tuyauterie | Pénétration incomplète, fissures, laminations, inclusions de scories | ASTM E164 / ISO 17640 |
| Test radiographique (RT) | Obtenir un enregistrement d'image de l'intérieur de la soudure | Porosité, absence de fusion, fissuration | ASTM E1032 / ISO 17636-1 |
| Test de particules magnétiques (MT) | Détecter les défauts de surface et de subsurface | Fissures superficielles, contre-dépouille | ASTM E709 / ISO 17638 |
| Test de ressuage liquide (PT) | Détecter les défauts de surface ouverts | Microfissures, piqûres (matériaux non magnétiques) | ASTM E1417 / ISO 3452 |
💡 Pour les pipelines à haute pression et les environnements de service corrosifs au H₂S, il est fortement recommandé d'effectuer un contrôle UT + RT à 100 % sur tous les cordons de soudure après la fin du traitement thermique post-soudage — afin de confirmer que le processus de traitement thermique lui-même n'a pas introduit de nouveaux défauts internes tels que des fissures de traitement thermique.
Laboratoire interne LONGMA : Assurance qualité du processus complet de traitement thermique après soudage
Un fabricant doté d'un laboratoire interne complet garantit une meilleure homogénéité entre les lots et une traçabilité qualité supérieure à celle d'un fabricant s'appuyant uniquement sur des tests effectués par des tiers. Le laboratoire de LONGMA couvre tous les points de contrôle critiques avant et après le traitement thermique post-soudage.
| Étape d'inspection | Éléments inspectés | Interet |
| Matières premières entrantes | Composition chimique (OES) / PMI / propriétés mécaniques | Confirmer l'équivalent carbone et la soudabilité ; déterminer les exigences de préchauffage ou de traitement thermique après soudage |
| Pendant le soudage | Enregistrements des paramètres de soudage / température de préchauffage / température entre passes | Prévenir le durcissement de la ZAT et la fissuration à froid |
| Pendant le PWHT | Enregistrement automatique de la courbe température-temps (PLC) | Démontrer que les paramètres de traitement thermique sont pleinement conformes au WPS et aux spécifications du projet. |
| Après PWHT | Essais de traction / de choc / de dureté / métallographiques / de pliage / UT / RT | Vérification complète de l'efficacité du traitement thermique et de l'intégrité des soudures |
| Archivage de documents | EN 10204 3.1 Rapports MTC / CND / enregistrements PWHT | Prend en charge l'acceptation par un tiers, l'audit de projet et le dédouanement à l'exportation |
LONGMA autorise les inspections sur site réalisées par SGS, BV, TÜV, DNV et d'autres organismes de contrôle tiers, et peut fournir des certificats d'essai en usine EN 10204 3.1 / 3.2. Les dossiers de traitement thermique après soudage (PWHT) sont entièrement référencés aux numéros de coulée des tubes et aux documents MTC.
Liste de contrôle pour l'évaluation des fournisseurs de tubes en acier capables de traitement thermique après soudage (PWHT)
Les dimensions d'évaluation ci-dessous peuvent être utilisées directement pour la rédaction des demandes de prix et l'évaluation des qualifications des fournisseurs :
| Élément d'évaluation | Exigence recommandée | Comment vérifier |
| Équipement de traitement thermique | Contrôle automatique de la température avec enregistrement de la température tout au long du processus par automate programmable | Demander la liste du matériel et des exemples d'enregistrements historiques de température |
| Exécution de la procédure PWHT | Exécuté conformément aux normes ASME/API/ASTM ; supporté par des WPS qualifiés | Demande de documents WPS/PQR |
| capacité d'essais mécaniques | Couverture complète : traction / impact / dureté / métallographie / pliage | Demander des rapports d'essais historiques |
| capacité CND | UT + RT + MT + PT — les quatre méthodes sont disponibles | Liste des équipements et exemples de rapports CND à consulter |
| Laboratoire interne | Laboratoire indépendant couvrant l'ensemble du périmètre d'inspection pré/post PWHT | Audit d'usine ou évaluation par un tiers |
| Documentation MTC | EN 10204 3.1 ; comprend les enregistrements de traitement thermique | Demander un échantillon de courbes MTC et de courbes température-temps |
| Contrôle par un tiers | Les certifications SGS, BV, TÜV et DNV sont disponibles pour attester les résultats. | Nom de l'organisme d'inspection et des points de contrôle dans le bon de commande |
| Historique du projet | Pétrole et gaz / énergie / projets offshore à grande échelle | Liste de projets de référence |
FAQ : Traitement thermique après soudage des tubes en acier — Questions fréquentes sur l’approvisionnement
Q1 : Le traitement thermique après soudage (PWHT) est-il obligatoire pour tous les tubes en acier soudés ?
Non, tous les tubes soudés ne nécessitent pas de traitement thermique après soudage (TTAS). Ce traitement est nécessaire selon la nuance d'acier, l'épaisseur de paroi, l'équivalent carbone (CE) et les conditions de service. Le TTAS est généralement requis dans les situations suivantes : épaisseur de paroi supérieure au seuil spécifié par la norme applicable (par exemple, ASME B31.3) ; service à haute ou basse température ; milieux corrosifs contenant du H₂S ; exigences élevées telles que API 5L PSL2 ou ASTM A672. Les exigences relatives au TTAS doivent être clairement stipulées dans le cahier des charges dès la phase d'approvisionnement afin d'éviter tout litige ultérieur.
Q2 : Le traitement thermique après soudage (PWHT) réduira-t-il la résistance du tuyau en acier ?
Un traitement thermique après soudage (TTAS) correctement exécuté ne fera pas chuter le produit en dessous des exigences minimales de résistance standard. La relaxation des contraintes peut entraîner une légère réduction de la limite d'élasticité (généralement < 5 %), mais la normalisation, ou la normalisation suivie d'un revenu, améliore généralement simultanément la résistance et la ténacité. L'exigence essentielle est que la procédure de traitement thermique soit qualifiée par un WPS/PQR et exécutée rigoureusement dans la plage de température et de temps spécifiée.
Q3 : Quels documents dois-je exiger lors de l'achat de tubes en acier PWHT ?
Un dossier complet de documentation pour l'approvisionnement de tubes traités thermiquement après soudage (PWHT) doit inclure : ① le certificat de conformité (MTC) EN 10204 3.1 avec la composition chimique et les propriétés mécaniques ; ② les courbes de température et de temps du PWHT ; ③ les documents de qualification du mode opératoire de soudage (WPS/PQR) ; ④ les rapports d'essais de traction, de résilience, de dureté et métallographiques ; ⑤ les rapports CND (UT/RT) ; ⑥ le rapport d'inspection dimensionnelle. Si l'un de ces six documents est manquant, le système de traçabilité de la qualité est incomplet.
Q4 : Quelle est la relation entre l'équivalent carbone (CE) et les exigences de préchauffage / PWHT ?
L'équivalent carbone (CE) est le principal indicateur pour évaluer la soudabilité de l'acier et déterminer la nécessité d'un préchauffage. Plus la valeur CE est élevée, plus le risque de fissuration à froid pendant le soudage est important, ce qui exige généralement des températures de préchauffage plus élevées et des exigences de traitement thermique après soudage (TTAS) plus strictes. La norme API 5L PSL2 spécifie des limites supérieures CE explicites pour chaque nuance d'acier ; celles-ci doivent être vérifiées sur le certificat de conformité des matériaux (CCM). Un tube dont la valeur CE dépasse la limite peut sembler acceptable lors d'une inspection externe, mais présente un risque latent de soudabilité.
Q5 : Comment puis-je vérifier qu'un fournisseur possède réellement la capacité de traitement PWHT ?
Vérifiez les points suivants : ① Demandez les spécifications de l’équipement du four de traitement thermique et la description du système de contrôle de température par automate programmable ; ② Demandez des exemples d’enregistrements historiques de courbes température-temps du traitement thermique après soudage (TTAS) ; ③ Assurez-vous que les documents WPS/PQR incluent les paramètres du processus de traitement thermique ; ④ Demandez les rapports d’essai de résilience Charpy après TTAS, incluant la température et l’énergie d’essai ; ⑤ Organisez un audit d’usine ou une inspection sur site du processus de TTAS par SGS, BV ou TÜV – il s’agit de la méthode de vérification la plus directe et la plus fiable.
À propos de LONGMA : Fournisseur de tubes en acier soudés avec capacité complète de traitement thermique après soudage (PWHT)
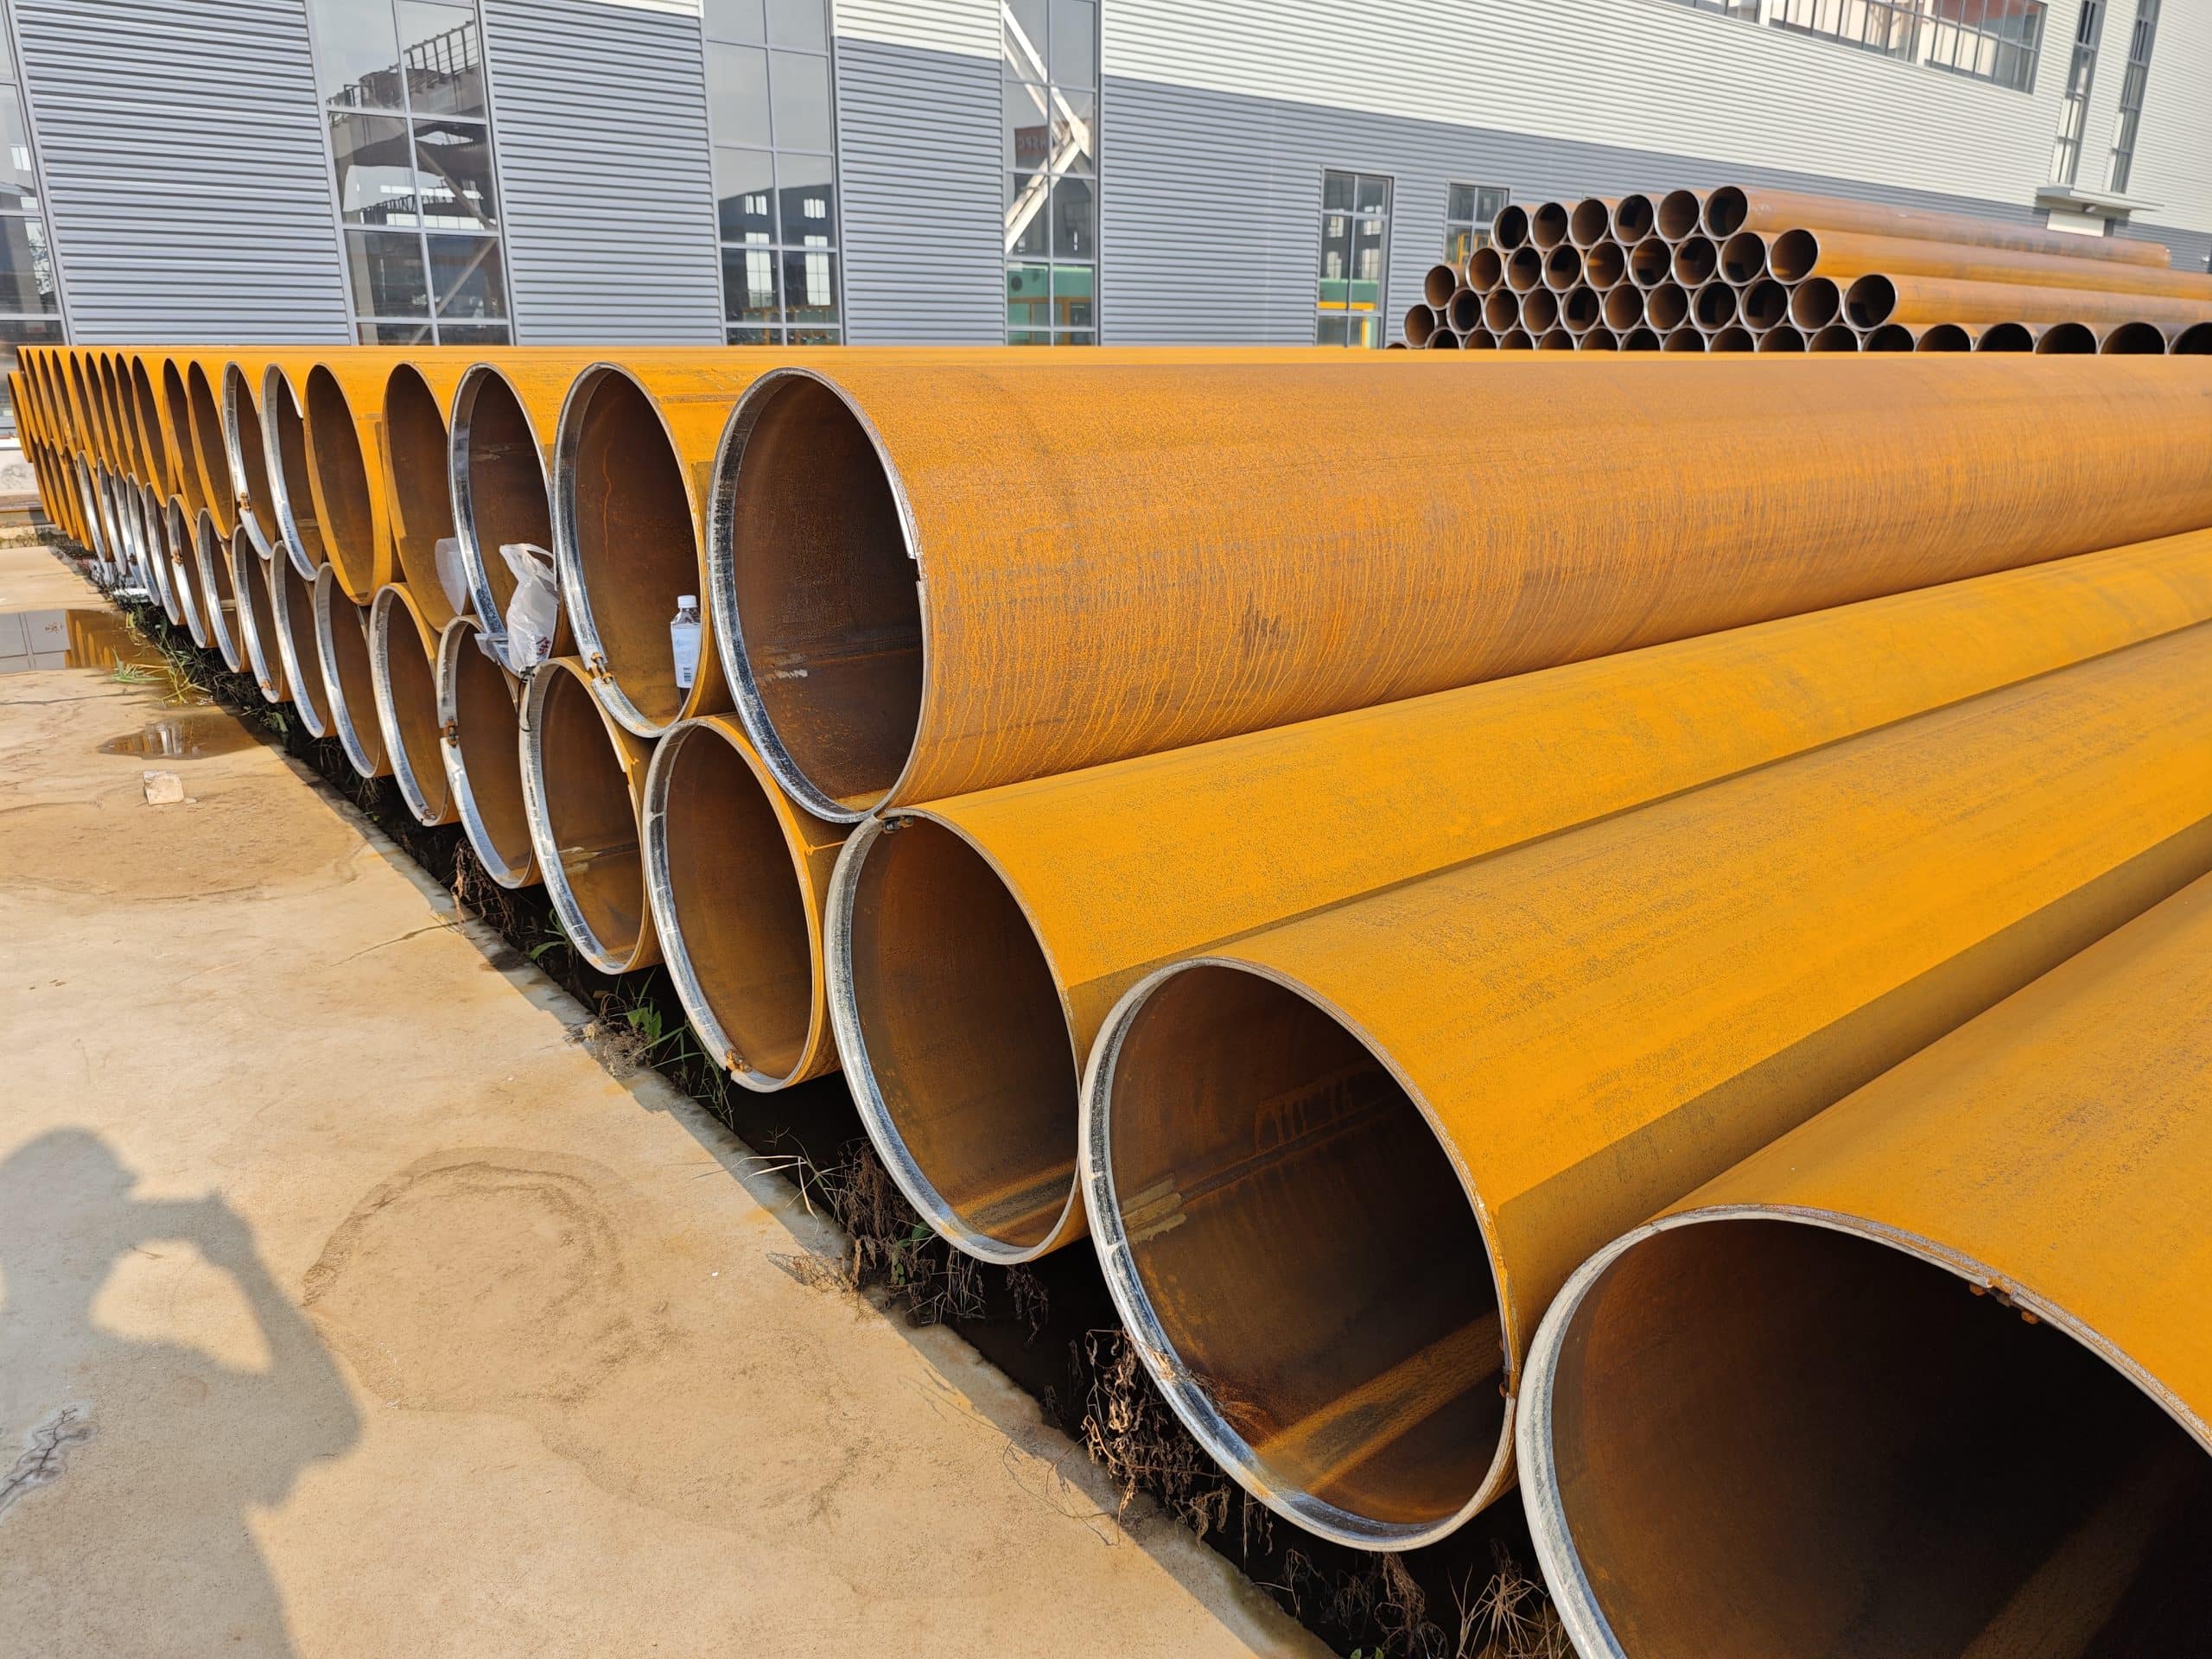
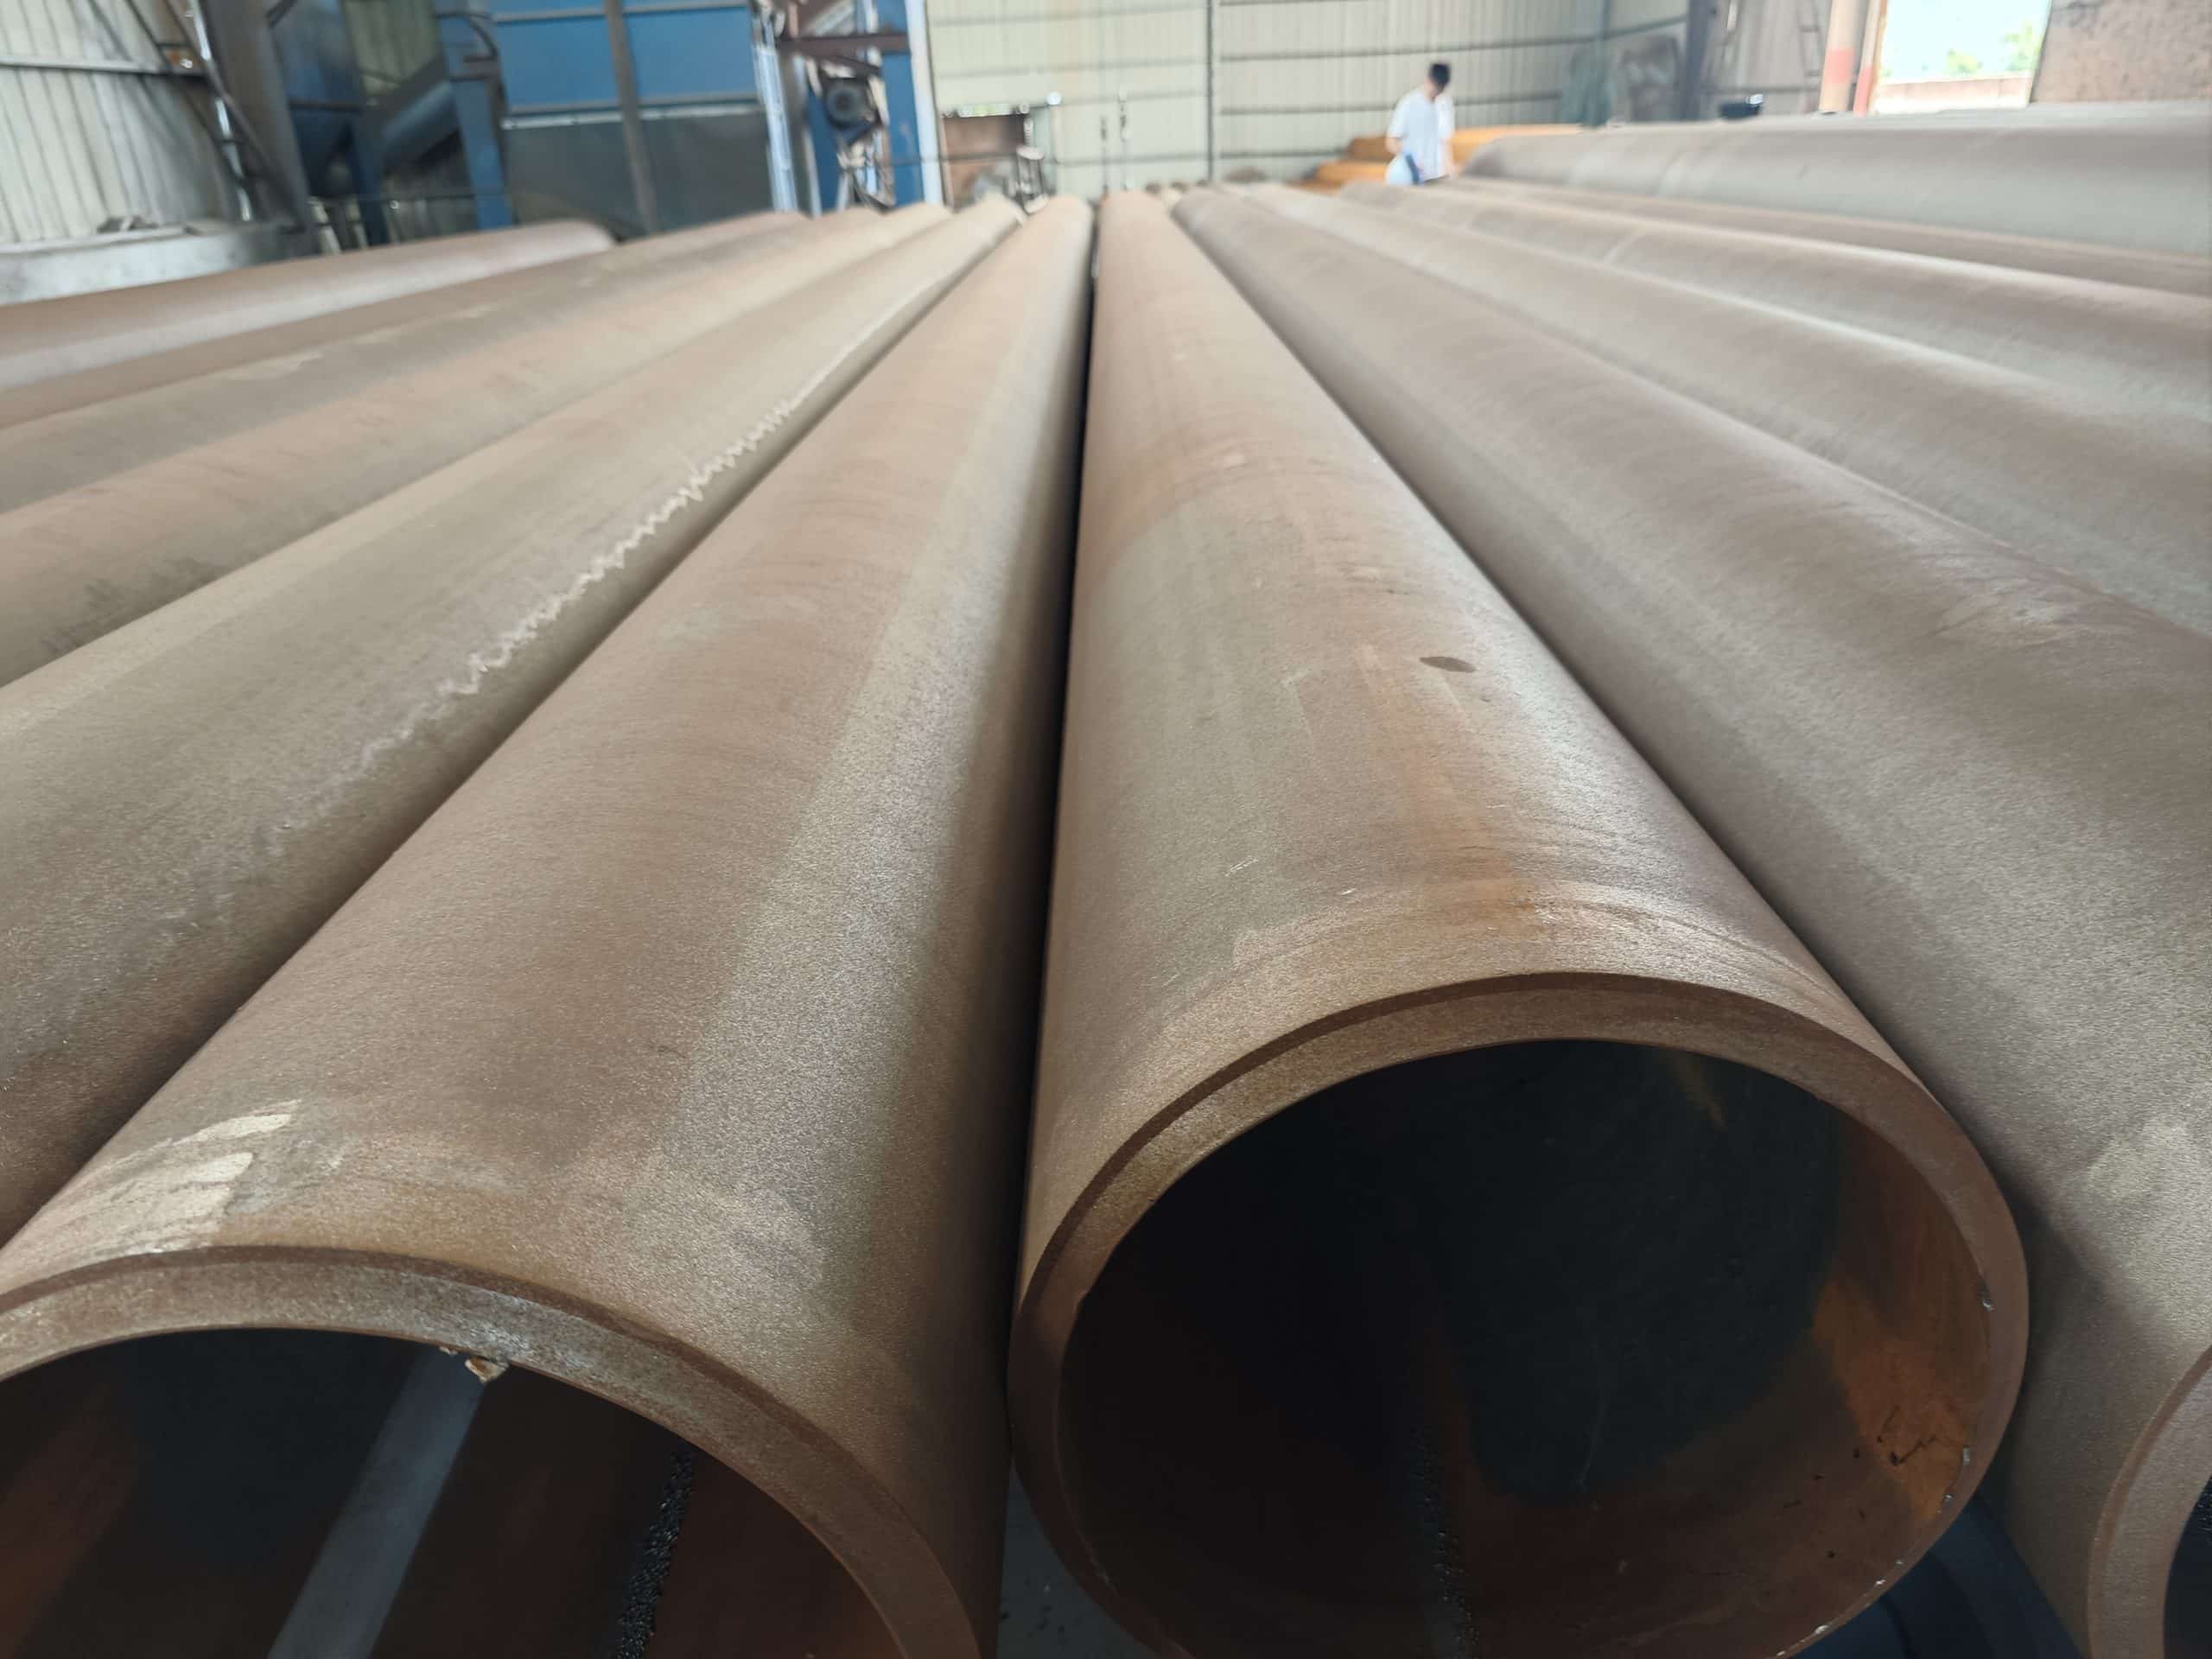
LONGMA possède plus de 20 ans d'expérience dans la fabrication de tubes en acier soudés par électroérosion (ERW) et par soudage à l'arc sous basse pression (LSAW). Notre expertise en traitement thermique après soudage (PWHT) couvre l'ensemble des procédés de traitement thermique : relaxation des contraintes, normalisation, revenu et normalisation + revenu.
▸ Certification multi-normes : API 5L (PSL1/PSL2) / ASTM A672 / ASTM A691 / ISO 3183 — Traitement thermique après soudage (PWHT) réalisé conformément aux procédures de soudage (WPS/PQR) qualifiées
▸ Fours de traitement thermique automatisés avec enregistrement de la température en continu par automate programmable ; courbes température-temps fournies avec le certificat de conformité mécanique (CCM).
▸ Laboratoire interne : essais de traction / résilience à basse température / dureté / métallographie / pliage / ultrasons / radiographie — couverture complète
▸ Certificats d'essais en usine EN 10204 3.1 ; enregistrements des traitements thermiques post-soudage (PWHT) entièrement référencés aux numéros de coulée des tubes tout au long de la chaîne d'approvisionnement
▸ Assistance à l'inspection par un organisme tiers : SGS / BV / TÜV / DNV — supervision du processus de traitement thermique après soudage et audit d'usine disponibles
▸ Capacité de traitement thermique après soudage (PWHT) des tubes à paroi épaisse de grand diamètre, couvrant les nuances d'acier API 5L X52 à X70
Si vous recherchez des tubes en acier nécessitant un traitement thermique après soudage (PWHT) ou si vous avez des questions techniques sur ce sujet, contactez LONGMA pour obtenir : un plan de processus PWHT ; des rapports d’essais historiques ; une confirmation des spécifications ; un devis pour votre projet.