- 1. Avantages et inconvénients du soudage TIG
- 2. Alimentation pour soudage TIG
- 3. Principe de fonctionnement de base
- 4. Processus physique de l'arc
- 5. Comparaison des modes de soudage TIG
- 6. Points clés de contrôle du processus de soudage TIG
- 7. Défauts typiques et contre-mesures en soudage TIG
- 8. Points clés du soudage TIG
- 9. Scénarios d'application typiques du soudage TIG
- 10. Résumé du soudage TIG
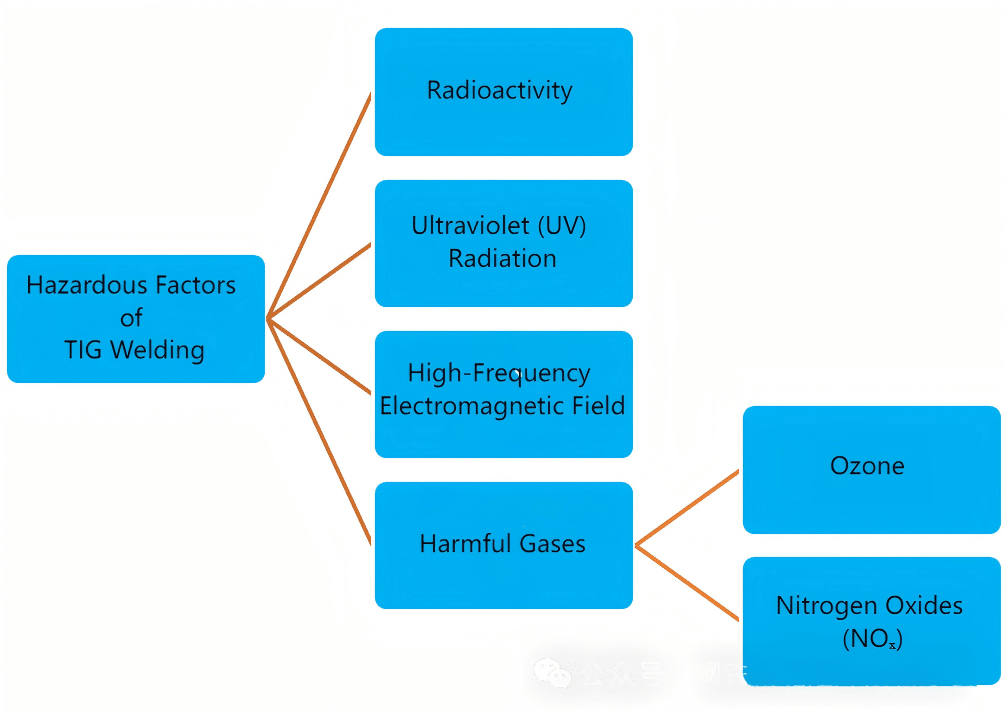
Le soudage TIG (Tungsten Inert Gas) est un procédé de soudage à l'arc qui génère de la chaleur entre une électrode non fusible et la pièce à souder. L'électrode, le bain de fusion, l'arc et la zone chauffée au contact de la pièce sont protégés par un gaz inerte afin d'éviter toute contamination atmosphérique. Cette protection est assurée par un gaz unique ou un mélange de gaz, qui doit garantir une étanchéité totale ; même une infime infiltration d'air peut contaminer le cordon de soudure. Procédé de soudage TIG/GTAW (Tungsten Inert Gas Protected), il repose sur le principe de l'amorçage et du maintien d'un arc électrique grâce à une électrode de tungstène, qui fait fondre le métal de base ou le fil d'apport sous protection d'argon pour obtenir des soudures de haute qualité.
Voici une analyse systématique :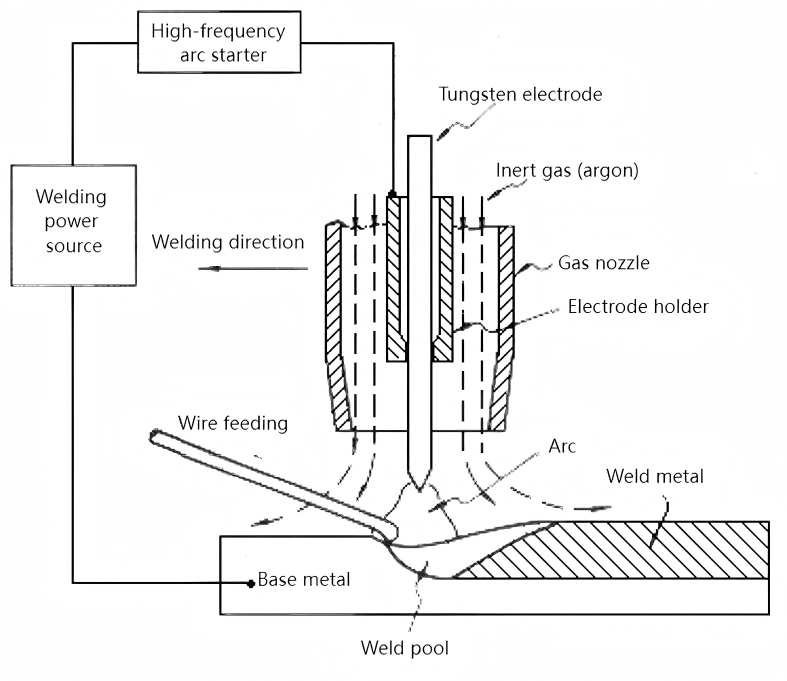
Avantages et inconvénients du soudage TIG
1. Avantages
(1) L'argon isole efficacement l'air ambiant, ne se dissout pas dans les métaux et ne réagit pas avec eux, et élimine automatiquement les films d'oxyde de la surface du bain de fusion. Il permet ainsi de souder avec succès les métaux non ferreux, les aciers inoxydables et divers alliages sensibles à l'oxydation et chimiquement très réactifs.
(2) L'arc de l'électrode de tungstène est stable ; même à des courants de soudage très faibles (< 10 A), la combustion est régulière. Il est particulièrement adapté au soudage de tôles minces et ultra-minces. Le soudage toutes positions est possible ; le soudage TIG pulsé permet de réduire l'apport de chaleur, rendant possible le soudage d'acier inoxydable de 0.1 mm d'épaisseur.
(3) La source de chaleur et le fil d'apport peuvent être contrôlés indépendamment, ce qui facilite le réglage de l'apport de chaleur. Ce procédé permet le soudage dans diverses positions et constitue une méthode idéale pour le soudage simple face avec formage double face.
(4) Puisque les gouttelettes de fil d'apport ne passent pas à travers l'arc, aucune projection n'est générée, ce qui donne un cordon de soudure esthétiquement agréable.
2. Inconvénients
(1) Pénétration de soudure superficielle, faible taux de dépôt et productivité relativement faible.
(2) Les électrodes en tungstène ont une capacité de transport de courant limitée. Des courants trop élevés peuvent provoquer la fusion et l'évaporation de l'électrode, avec des microparticules susceptibles de pénétrer dans le bain de fusion et de provoquer une contamination (inclusion de tungstène).
(3) Les gaz inertes (argon, azote) sont relativement chers, ce qui entraîne des coûts de production plus élevés par rapport à d'autres méthodes de soudage à l'arc (par exemple, le soudage à l'arc manuel AC, le soudage à l'arc submergé, le soudage sous protection de gaz CO₂).
Alimentation pour soudage TIG
| Composant | Fonction | Points techniques |
| Électrode de tungstène | Allume et maintient l'arc (point de fusion 3422℃, non consommable) | Le cérium-tungstène (CeO₂) possède une faible fonction de travail des électrons, réduisant la tension d'amorçage de l'arc de 20 %. |
| système de protection à l'argon | Forme une barrière de gaz inerte | Pureté ≥ 99.99 %, débit 8-15 L/min |
| Oscillateur à haute fréquence | Il brise l'air pour amorcer l'arc (haute fréquence de 5 à 15 kV). | Distance d'ionisation ≤ 3 mm ; évite d'endommager la pièce par contact |
| Alimentation à courant constant | Maintient un courant stable (fluctuation <±3%) | Contrôlée par une courbe caractéristique externe à forte décroissance |
1. Alimentation
Pour minimiser et éliminer les fluctuations de courant dues aux variations de longueur d'arc, le soudage TIG requiert une alimentation à tension externe décroissante. Les types de courant utilisés en soudage TIG sont : le courant continu à électrode négative (DCEN), le courant continu à électrode positive (DCEP) et le courant alternatif (AC). Parmi les postes de soudage TIG DC courants, on trouve les modèles WS-250 et WS-400 ; les postes TIG AC, les modèles WSJ-150 et WSJ-500 ; et les postes TIG AC/DC, les modèles WSE-150 et WSE-400. (W : Tungstène ; S : Polyvalent.)
En soudage DCEN, la pièce à souder est reliée à la borne positive et l'électrode de tungstène à la borne négative. L'électrode de tungstène génère moins de chaleur, est moins susceptible de surchauffer et possède une forte capacité d'émission thermoïonique, ce qui permet d'obtenir un arc stable et concentré. À diamètre d'électrode égal, un courant plus élevé peut être utilisé. La pièce absorbe une quantité importante de chaleur, produisant un bain de fusion profond et étroit, avec une productivité élevée et un retrait et une déformation minimaux. Le soudage DCEP fonctionne de manière inverse. Par conséquent, le soudage DCEN convient à la plupart des métaux. Pour le soudage de l'aluminium, du magnésium, de leurs alliages et des alliages de cuivre sensibles à l'oxydation (par exemple, le bronze d'aluminium), le soudage TIG en courant alternatif est préférable.
2. Boîtier de commande
(1) Dispositifs d'allumage et de stabilisation de l'arc
- Allumage par court-circuit
Appliquez l'électrode de tungstène sur la surface de la pièce à souder selon un angle quasi perpendiculaire, puis soulevez-la rapidement après l'amorçage pour commencer le soudage. Ce court-circuit génère des courants importants, provoquant une usure prématurée de l'électrode ; cette méthode doit donc être utilisée avec parcimonie.
- Allumage à haute fréquence
Ce procédé utilise une haute tension à haute fréquence, générée par un oscillateur haute fréquence, pour amorcer l'arc électrique en créant un espace d'environ 3 mm entre l'électrode de tungstène et la pièce à usiner. Il est généralement utilisé pour l'amorçage initial de l'arc. Cependant, les oscillateurs haute fréquence sont dangereux pour la santé et ne doivent pas fonctionner en continu.
- Allumage par impulsion haute tension
L'amorçage par impulsion haute tension consiste à appliquer une impulsion haute tension entre l'électrode de tungstène et la pièce à souder afin d'ioniser le gaz et d'amorcer l'arc. Pendant le soudage, ces impulsions permettent à la fois d'amorcer et de stabiliser l'arc. Après l'amorçage, des impulsions de stabilisation sont générées automatiquement, tandis que les impulsions d'amorçage cessent. C'est pourquoi l'amorçage par impulsion haute tension est une méthode privilégiée.
(2) Dispositif de contrôle de la séquence de soudage
Le dispositif de séquencement de soudage doit répondre aux exigences suivantes :
Injecter du gaz de protection 1.5 à 4 secondes avant le soudage pour purger l'air interne ;
Retarder l'arrêt du gaz de 5 à 15 secondes après le soudage pour protéger l'électrode de tungstène encore en refroidissement et le bain de fusion ;
Activation/désactivation automatique des circuits d'allumage et de stabilisation de l'arc ;
Contrôler la mise en marche/arrêt de l'alimentation électrique ;
Réduction automatique du courant avant la fin du soudage pour éliminer les défauts de cratère et prévenir les fissures de cratère, particulièrement critique pour le soudage circonférentiel et le soudage de matériaux thermosensibles.
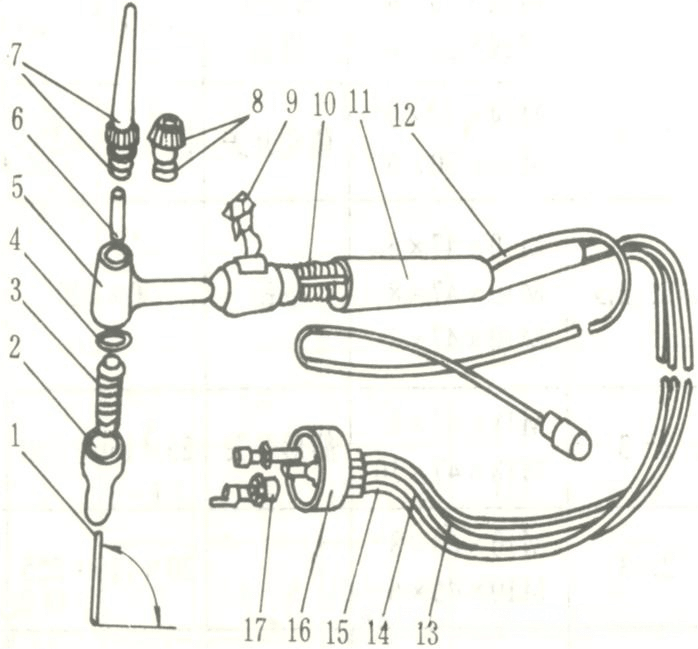
3. Chalumeau de soudage
La torche de soudage sert à maintenir l'électrode de tungstène, à conduire le courant de soudage, à fournir l'argon et à démarrer/arrêter la machine à souder. Les torches sont classées en petites, moyennes et grandes, et selon leur mode de refroidissement : par air ou par eau. Les torches à refroidissement par eau sont obligatoires pour les courants de soudage supérieurs à 100 A.
4. Système d'alimentation en gaz et système de refroidissement par eau
(1) Système d'alimentation en gaz
Composé d'une bouteille d'argon, d'un régulateur de débit d'argon et d'une vanne de gaz électromagnétique.
- Bouteille d'argon : Peinture extérieure grise avec inscription « Argon » en vert. Pression maximale : 15 MPa ; volume : 40 L.
- Vanne à gaz électromagnétique : contrôle l’ouverture/fermeture du circuit de gaz, régulée par un relais temporisé pour permettre les fonctions de pré-purge et de post-écoulement.
- Régulateur de débit d'argon : réduit et stabilise la pression, et ajuste le débit d'argon.
(2) Système de refroidissement par eau
Refroidit le câble de soudage, la torche et l'électrode de tungstène. Le refroidissement par eau est inutile pour les courants de soudage inférieurs à 100 A. Pour les courants supérieurs à 100 A, le refroidissement par eau est obligatoire et est contrôlé par un pressostat afin de garantir que l'eau de refroidissement est fournie à la pression requise avant le démarrage de la machine à souder.
Principe de fonctionnement de base
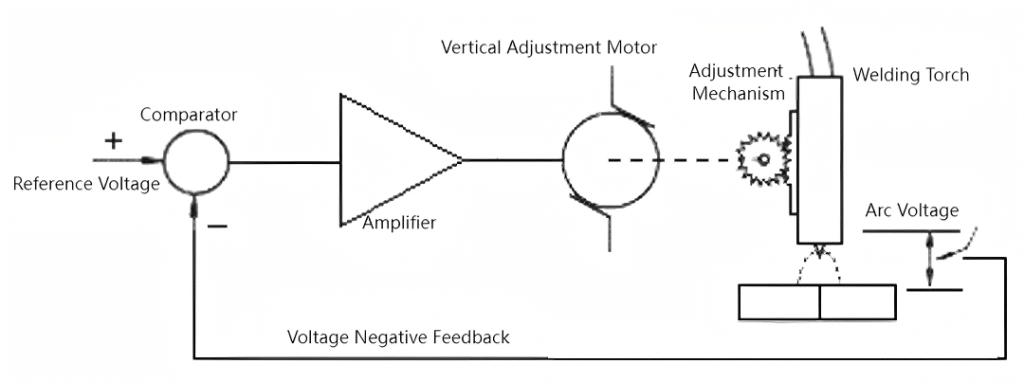
1. Schéma de fonctionnement de la machine à souder

2. Dispositif de réglage automatique de la longueur d'arc :
Il existe une bonne corrélation linéaire entre la tension d'arc et la longueur d'arc. La régulation PID en boucle fermée avec rétroaction de la tension d'arc atteint une précision de 0.3 V. Oscillateur de la torche de soudage :
Processus physique de l'arc
1. Allumage par arc électrique
Étape d'allumage par arc
Les impulsions à haute fréquence ionisent l'argon → effet d'avalanche d'électrons → formation d'un canal de plasma (résistance <0.1Ω).
L'inflammation par haute tension à haute fréquence ou par contact provoque le claquage de l'argon (tension de claquage ≈ 2000-5000 V), ionisant les atomes d'argon neutres :
e⁻ + A r → A r ⁺ + 2 e⁻
formant une avalanche d'électrons initiale (décharge de Townsend).
Sous l'effet du champ électrique, les électrons et les ions se déplacent de manière directionnelle, créant ainsi un chemin de courant. La tension de l'arc chute à 10-20 V pour maintenir la combustion.
2. Région cathodique (pointe de l'électrode en tungstène) : centre d'émission d'électrons
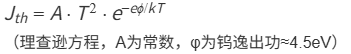
Émission thermoïonique (mécanisme dominant) :
L'électrode de tungstène est chauffée par le courant à plus de 3 000 K (> 2 700 °C), permettant aux électrons d'acquérir de l'énergie thermique et de s'échapper. La densité de courant atteint 10⁶ à 10⁷ A/m².
Émission de champ :
Lorsque l'intensité du champ électrique près de la pointe de la cathode dépasse 10⁹ V/m, l'effet tunnel quantique améliore l'émission d'électrons.
Chute de tension cathodique :
Une chute de potentiel d'environ 3 à 15 V se forme à la surface de la cathode, accélérant le bombardement ionique de la cathode pour maintenir l'émission d'électrons.
3. Région de la colonne d'arc : Transfert d'énergie du plasma à haute température
Énergie cinétique des électrons → Énergie thermique : Les électrons à grande vitesse entrent en collision avec des atomes/ions neutres, convertissant l'énergie cinétique en énergie thermique (méthode primaire de génération de chaleur).
Transfert de chaleur par rayonnement : Le plasma à haute température émet des rayons ultraviolets et infrarouges.
Caractéristiques du plasma :
Degré d'ionisation >70 %, température de 6000 à 8000 K, agitation thermique intense des particules et ionisation par impact continue :
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
Mécanisme de transfert d'énergie :
Effet de constriction de l'arc :
La force de constriction électromagnétique (F∝I²/r) et la constriction thermique réduisent le diamètre de la colonne d'arc à seulement 2-5 mm, avec une densité d'énergie aussi élevée que 10⁴-10⁵ W/cm².
4. Zone anodique (surface de la pièce) : absorption d’énergie et formation du bain de fusion
Génération de chaleur par bombardement électronique :
Le flux d'électrons transporte de l'énergie cinétique (environ 70 % de l'énergie totale de l'arc) et impacte la surface de l'anode, se convertissant en énergie thermique pour la formation du bain de fusion :

(Va est la chute de tension anodique ≈0-2V, φ est le travail de sortie du matériau, VT est l'énergie cinétique thermique des électrons)
Point d'anode :
Une zone à haute température (légèrement inférieure à la température de la colonne d'arc) se forme au point d'impact des électrons concentrés, faisant fondre localement le métal de base pour créer le bain de fusion.
Énergie cinétique des électrons → Énergie thermique : Les électrons à grande vitesse entrent en collision avec des atomes/ions neutres, convertissant l'énergie cinétique en énergie thermique (méthode primaire de génération de chaleur).
Transfert de chaleur par rayonnement : Le plasma à haute température émet des rayons ultraviolets et infrarouges.
Caractéristiques du plasma :
Degré d'ionisation >70 %, température de 6000 à 8000 K, agitation thermique intense des particules et ionisation par impact continue :
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (Équilibre dynamique) e + A r ⇌ A r + 2 e (Équilibre dynamique)
Mécanisme de transfert d'énergie :
La force de constriction électromagnétique (F∝I²/r) et la constriction thermique réduisent le diamètre de la colonne d'arc à seulement 2-5 mm, avec une densité d'énergie aussi élevée que 10⁴-10⁵ W/cm².
Comparaison des modes de soudage TIG
| Mode | Type actuel | Matériaux applicables | Avantages |
| Électrode CC négative (DCEN) | DCEN (électrode de tungstène négative) | Alliages d'acier inoxydable/acier au carbone/cuivre | Pénétration profonde de la soudure, faible échauffement de l'électrode de tungstène (70 % de la chaleur sur la pièce) |
| Électrode CC positive (DCEP) | DCEP (électrode de tungstène positive) | Alliages aluminium-magnésium (élimination du film d'oxyde) | Effet de nettoyage cathodique, mais surchauffe importante de l'électrode en tungstène |
| Courant Alternatif (AC) | AC | Alliages aluminium/magnésium (chauffage équilibré) | Combine les avantages des systèmes DCEN/DCEP ; nécessite un circuit de stabilisation d'arc |
Effet de nettoyage cathodique :
Pendant le DCEP ou le demi-cycle négatif du CA, les ions positifs bombardent et décomposent les films d'oxyde (par exemple, Al₂O₃) sur la surface de la pièce, les éliminant.
Points clés de contrôle du processus de soudage TIG
1. Préparation de l'électrode de tungstène
- Feuilles minces (1-3 mm) : angle du cône de 30° → arc concentré.
- Feuilles épaisses (>6 mm) : angle du cône de 60 à 90° → arc diffus.
Angles de pointe :
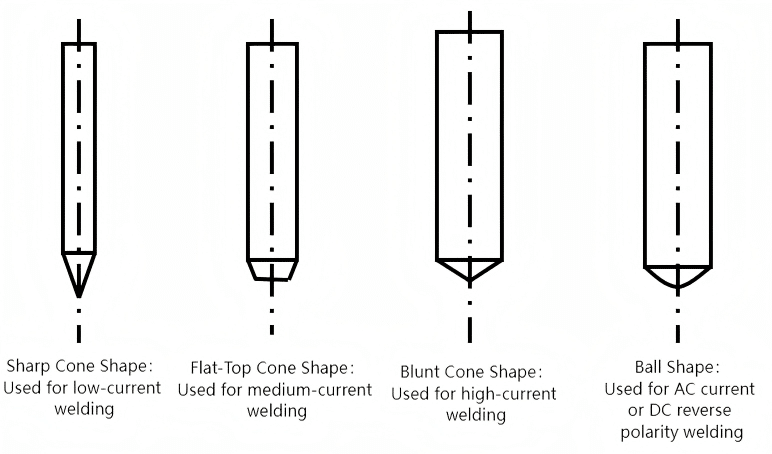
Exigences de rectification : parallèle à l’axe de l’électrode (les rainures radiales provoquent une divergence de l’arc).
2. Protection gazeuse renforcée
- Lentille à gaz : Un treillis multicouche en acier inoxydable à l'intérieur de la torche laminarise le flux de gaz (réduit les turbulences de 50 %).
- Protection arrière : Pour le soudage des alliages de titane, une protection gazeuse étendue est ajoutée pour couvrir les zones à haute température (>400℃) à la queue de la soudure.
3. Contrôle de l’apport de chaleur :
Fréquence 1-100 Hz → réduit l'apport de chaleur de 30 % et la déformation de 60 %.
4. Techniques de soudage à droite et à gauche
- Soudage à droite : Convient aux pièces épaisses. La torche se déplace de gauche à droite, l’arc étant dirigé vers la zone à souder, ce qui permet de protéger la surface de la soudure contre l’oxydation à haute température grâce à l’argon.
- Soudage à gauche : Convient aux pièces minces. La torche se déplace de droite à gauche, l’arc étant dirigé vers la zone non soudée pour le préchauffage. Cela permet une observation et un contrôle aisés de la température du bain de fusion, assurant ainsi une bonne formation de soudure et une mise en œuvre facile. Le soudage à gauche est généralement privilégié.
5. Méthodes d'alimentation en fil de soudage
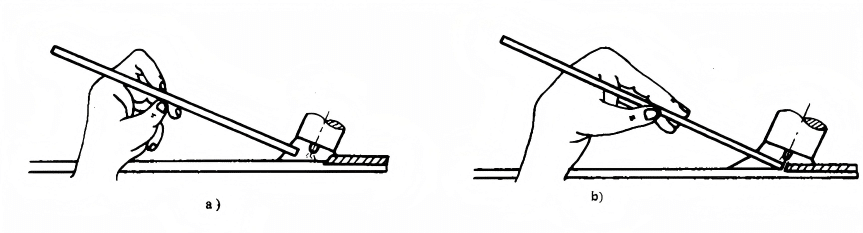
Méthode 1 : Tenez le fil entre le pouce et l’index de la main gauche, en le soutenant avec le majeur et en le pinçant pour faciliter sa manipulation. Pour introduire le fil, redressez le pouce et l’index (comme illustré sur la figure b) afin de l’alimenter progressivement dans la soudure, puis repliez-les rapidement pour repositionner le fil (comme illustré sur la figure a). Répétez l’opération pour remplir la soudure.
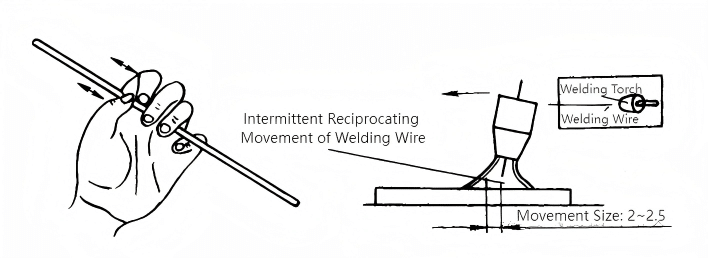
Méthode 2 : Maintenez le fil avec le pouce, l’index et le majeur de la main gauche pour l’alimenter, et utilisez l’annulaire et l’auriculaire pour contrôler sa direction. Utilisez des mouvements du bras et du poignet pour amener les gouttelettes de métal en fusion de l’extrémité du fil dans le bain de fusion. Cette méthode est couramment utilisée pour le soudage toutes positions.
6. Gaz de protection pour le soudage TIG
Argon (Ar) :
- Gaz monoatomique, incolore et inodore, 25 % plus lourd que l'air — facilite le blindage.
- Représente environ 1 % de l'air, rentable.
- Exigence de pureté de soudage : 99.9 à 999 %.
- Inerte : ne se dissout pas et ne réagit pas, empêchant la combustion des éléments d'alliage dans la soudure (sauf par évaporation).
- Faible conductivité thermique, excellente stabilité de combustion (plage de tension : 8-15V).
Hélium (He):
- Représente 0.0005 % de l'air, plus léger que l'air – faible effet de protection.
- Conductivité thermique élevée, température d'arc élevée.
- Cher.
- He+Ar : Utilisé pour le soudage de plaques épaisses, de métaux à conductivité thermique élevée et à point de fusion élevé (gaz de protection à double couche).
Argon-hélium (Ar+He) :
- L'ajout d'hélium à l'argon augmente la puissance et la température de l'arc.
Argon-Oxygène (Ar+O₂) :
- Améliore la fluidité du métal et la stabilité de l'arc. Mélanges à faible teneur en oxygène pour le soudage de l'acier inoxydable ; mélanges à forte teneur en oxygène pour le soudage de l'acier au carbone.
Argon-Hydrogène (Ar+H₂) :
- Une teneur en H₂ de 2 à 5 % permet d'obtenir des soudures lisses, prévient l'oxydation superficielle, augmente la température de l'arc et améliore l'efficacité. Convient au soudage de l'acier inoxydable, des alliages à base de nickel et des alliages nickel-cuivre.
Argon-azote (Ar+N₂) :
Utilisé pour le soudage des alliages de cuivre. Une teneur en N₂ de 2.5 % convient au soudage de l'acier inoxydable duplex pour maintenir l'équilibre des phases.
Défauts typiques et contre-mesures en soudage TIG
| Type de défaut | Causes | Solutions |
| Contamination des électrodes en tungstène | Contact avec le bain de fusion ou le fil d'apport | Augmenter la longueur de l'arc (>3 mm), remplacer l'électrode de tungstène |
| Porosité | Débit d'argon insuffisant/infiltration d'air | Inspectez les joints des conduites de gaz, augmentez le débit de 20 % |
| Inclusion de tungstène | Courant excessif ou fusion de l'électrode de tungstène | Utilisez une électrode de tungstène plus épaisse, réduisez le courant de 10 à 15 %. |
Points clés du soudage TIG
- Préparation de l'électrode : La pointe de l'électrode en tungstène doit être meulée selon un angle spécifique (par exemple, une conicité de 20°) pour assurer la concentration de l'arc.
- Distance buse-pièce : Une distance trop importante réduit la protection gazeuse, tandis qu’une distance trop faible obstrue la visibilité et risque de provoquer un court-circuit entre l’électrode de tungstène et le bain de fusion (entraînant des inclusions de tungstène). La distance optimale est de 8 à 14 mm entre l’extrémité de la buse et la pièce.
- Pré-purge/post-flux de gaz : Fournir un gaz de protection 0.5 à 1 s avant l’allumage et retarder l’arrêt de 2 à 5 s après l’extinction de l’arc pour protéger les métaux à haute température.
- Technique d'alimentation du fil : Introduire le fil dans le bord d'attaque du bain de fusion à un angle de 15° à 20°, en évitant tout contact avec l'électrode de tungstène (pour éviter toute contamination).
- Tension d'arc : Le soudage TIG utilise généralement des arcs courts ; une longueur d'arc inférieure à 1.5 fois le diamètre de l'électrode donne les meilleurs résultats.
Scénarios d'application typiques du soudage TIG
- Aérospatiale : Soudage de composants de moteurs en alliage de titane et de carters en alliage d'aluminium (nécessite un contrôle non destructif à 100 %).
- Tuyauterie chimique : Soudage étanche des tuyaux en acier inoxydable/alliage à base de nickel (exigences élevées de résistance à la corrosion).
- Fabrication de précision : Soudage de tôles minces (acier inoxydable ultra-mince de 0.5 mm) et de réservoirs de combustible de réacteurs nucléaires (zéro défaut requis).
Résumé du soudage TIG
Le soudage TIG permet un soudage de précision grâce à des électrodes en tungstène à point de fusion élevé pour le transfert de chaleur par arc et à un gaz argon pour l'isolation atmosphérique. Ses technologies clés comprennent :
- Allumage par arc sans contact à haute fréquence pour éviter toute contamination ;
- Modes DCEN/AC adaptés aux différents matériaux ;
- Technologie Pulse pour un contrôle précis de l'apport de chaleur.
Il convient aux applications exigeant une qualité de soudure extrêmement élevée, comme les pipelines aérospatiaux et les joints d'étanchéité des centrales nucléaires.