- 1. आर्क वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग: प्रक्रिया सिद्धांतों का अवलोकन
- 2. आर्क वेल्डिंग बनाम SAW: 10 प्रमुख मापदंडों की तुलना
- 3. वेल्ड प्रदर्शन का गहन विश्लेषण: लाभ और जोखिम नियंत्रण
- 4. उद्योग अनुप्रयोग परिदृश्य: कौन सी प्रक्रिया चुनें?
- 5. वेल्ड निरीक्षण: अंतर्राष्ट्रीय मानक और लॉन्गमा की नियंत्रण प्रणाली
- 6. चयन निर्णय: सही प्रक्रिया को शीघ्रता से लक्षित करने के लिए 5 प्रश्न
- 7. सामान्य खरीद संबंधी प्रश्न
- 8. लॉन्गमा के बारे में: आर्क वेल्डेड और सॉ स्टील पाइपों का पेशेवर आपूर्तिकर्ता
लागू क्षेत्र: तेल और गैस · दबाव पात्र · रासायनिक प्रसंस्करण · विद्युत अभियांत्रिकी · अपतटीय अभियांत्रिकी · संरचनात्मक अभियांत्रिकी
तेल और गैस, प्रेशर वेसल, रसायन, बिजली और ऑफशोर इंजीनियरिंग जैसे उद्योगों में, वेल्डिंग की गुणवत्ता सीधे तौर पर स्टील पाइप की सुरक्षा, टिकाऊपन और परियोजना परिचालन लागत को निर्धारित करती है। स्टील पाइप निर्माण में आर्क वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग (SAW) दो सबसे व्यापक रूप से उपयोग की जाने वाली वेल्डिंग तकनीकें हैं - आर्क वेल्डिंग लचीलेपन में उत्कृष्ट है, जबकि सबमर्ज्ड आर्क वेल्डिंग अपनी उच्च स्तर की स्वचालन क्षमता और लगातार वेल्ड गुणवत्ता के कारण बड़े व्यास और उच्च दबाव वाले स्टील पाइपों के उत्पादन के लिए मुख्यधारा की प्रक्रिया बन गई है।
यह लेख प्रक्रिया सिद्धांतों, प्रदर्शन तुलनाओं, 4 प्रमुख उप-प्रक्रियाओं के विश्लेषण, वेल्ड गुणवत्ता जोखिमों, एनडीटी निरीक्षण मानकों और चयन संबंधी निर्णय लेने की प्रक्रिया को कवर करते हुए एक व्यापक तकनीकी संदर्भ प्रदान करता है—जो खरीद प्रबंधकों और इंजीनियरों को चयन संबंधी जोखिमों को कम करने और सोच-समझकर खरीदारी के निर्णय लेने में मदद करता है।
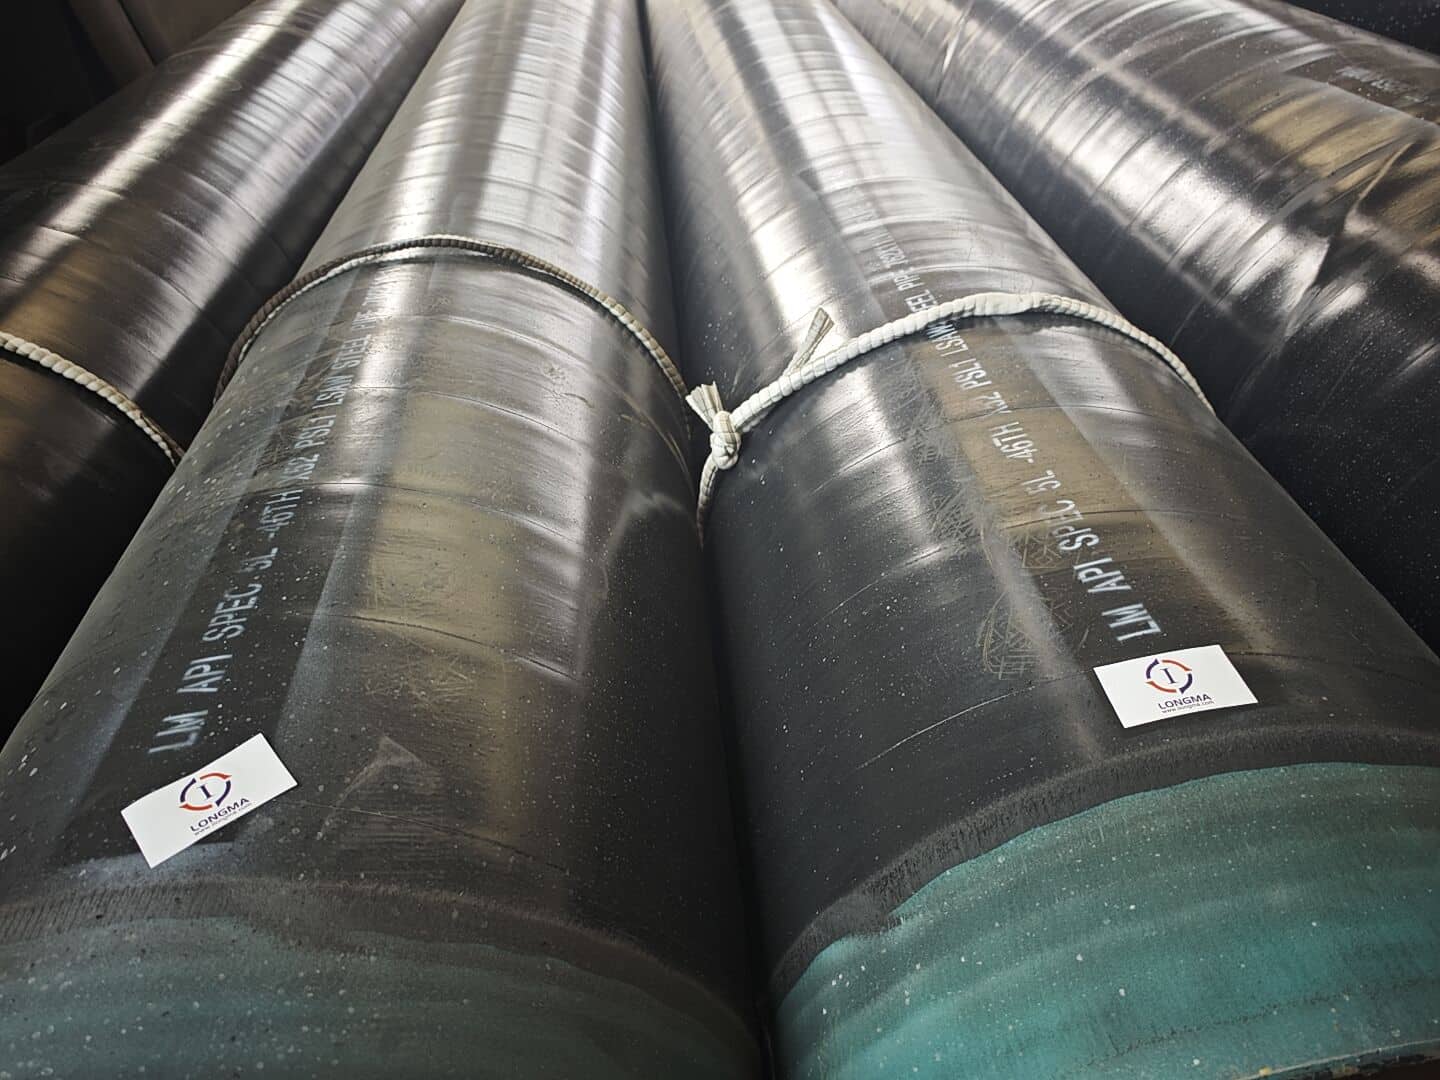
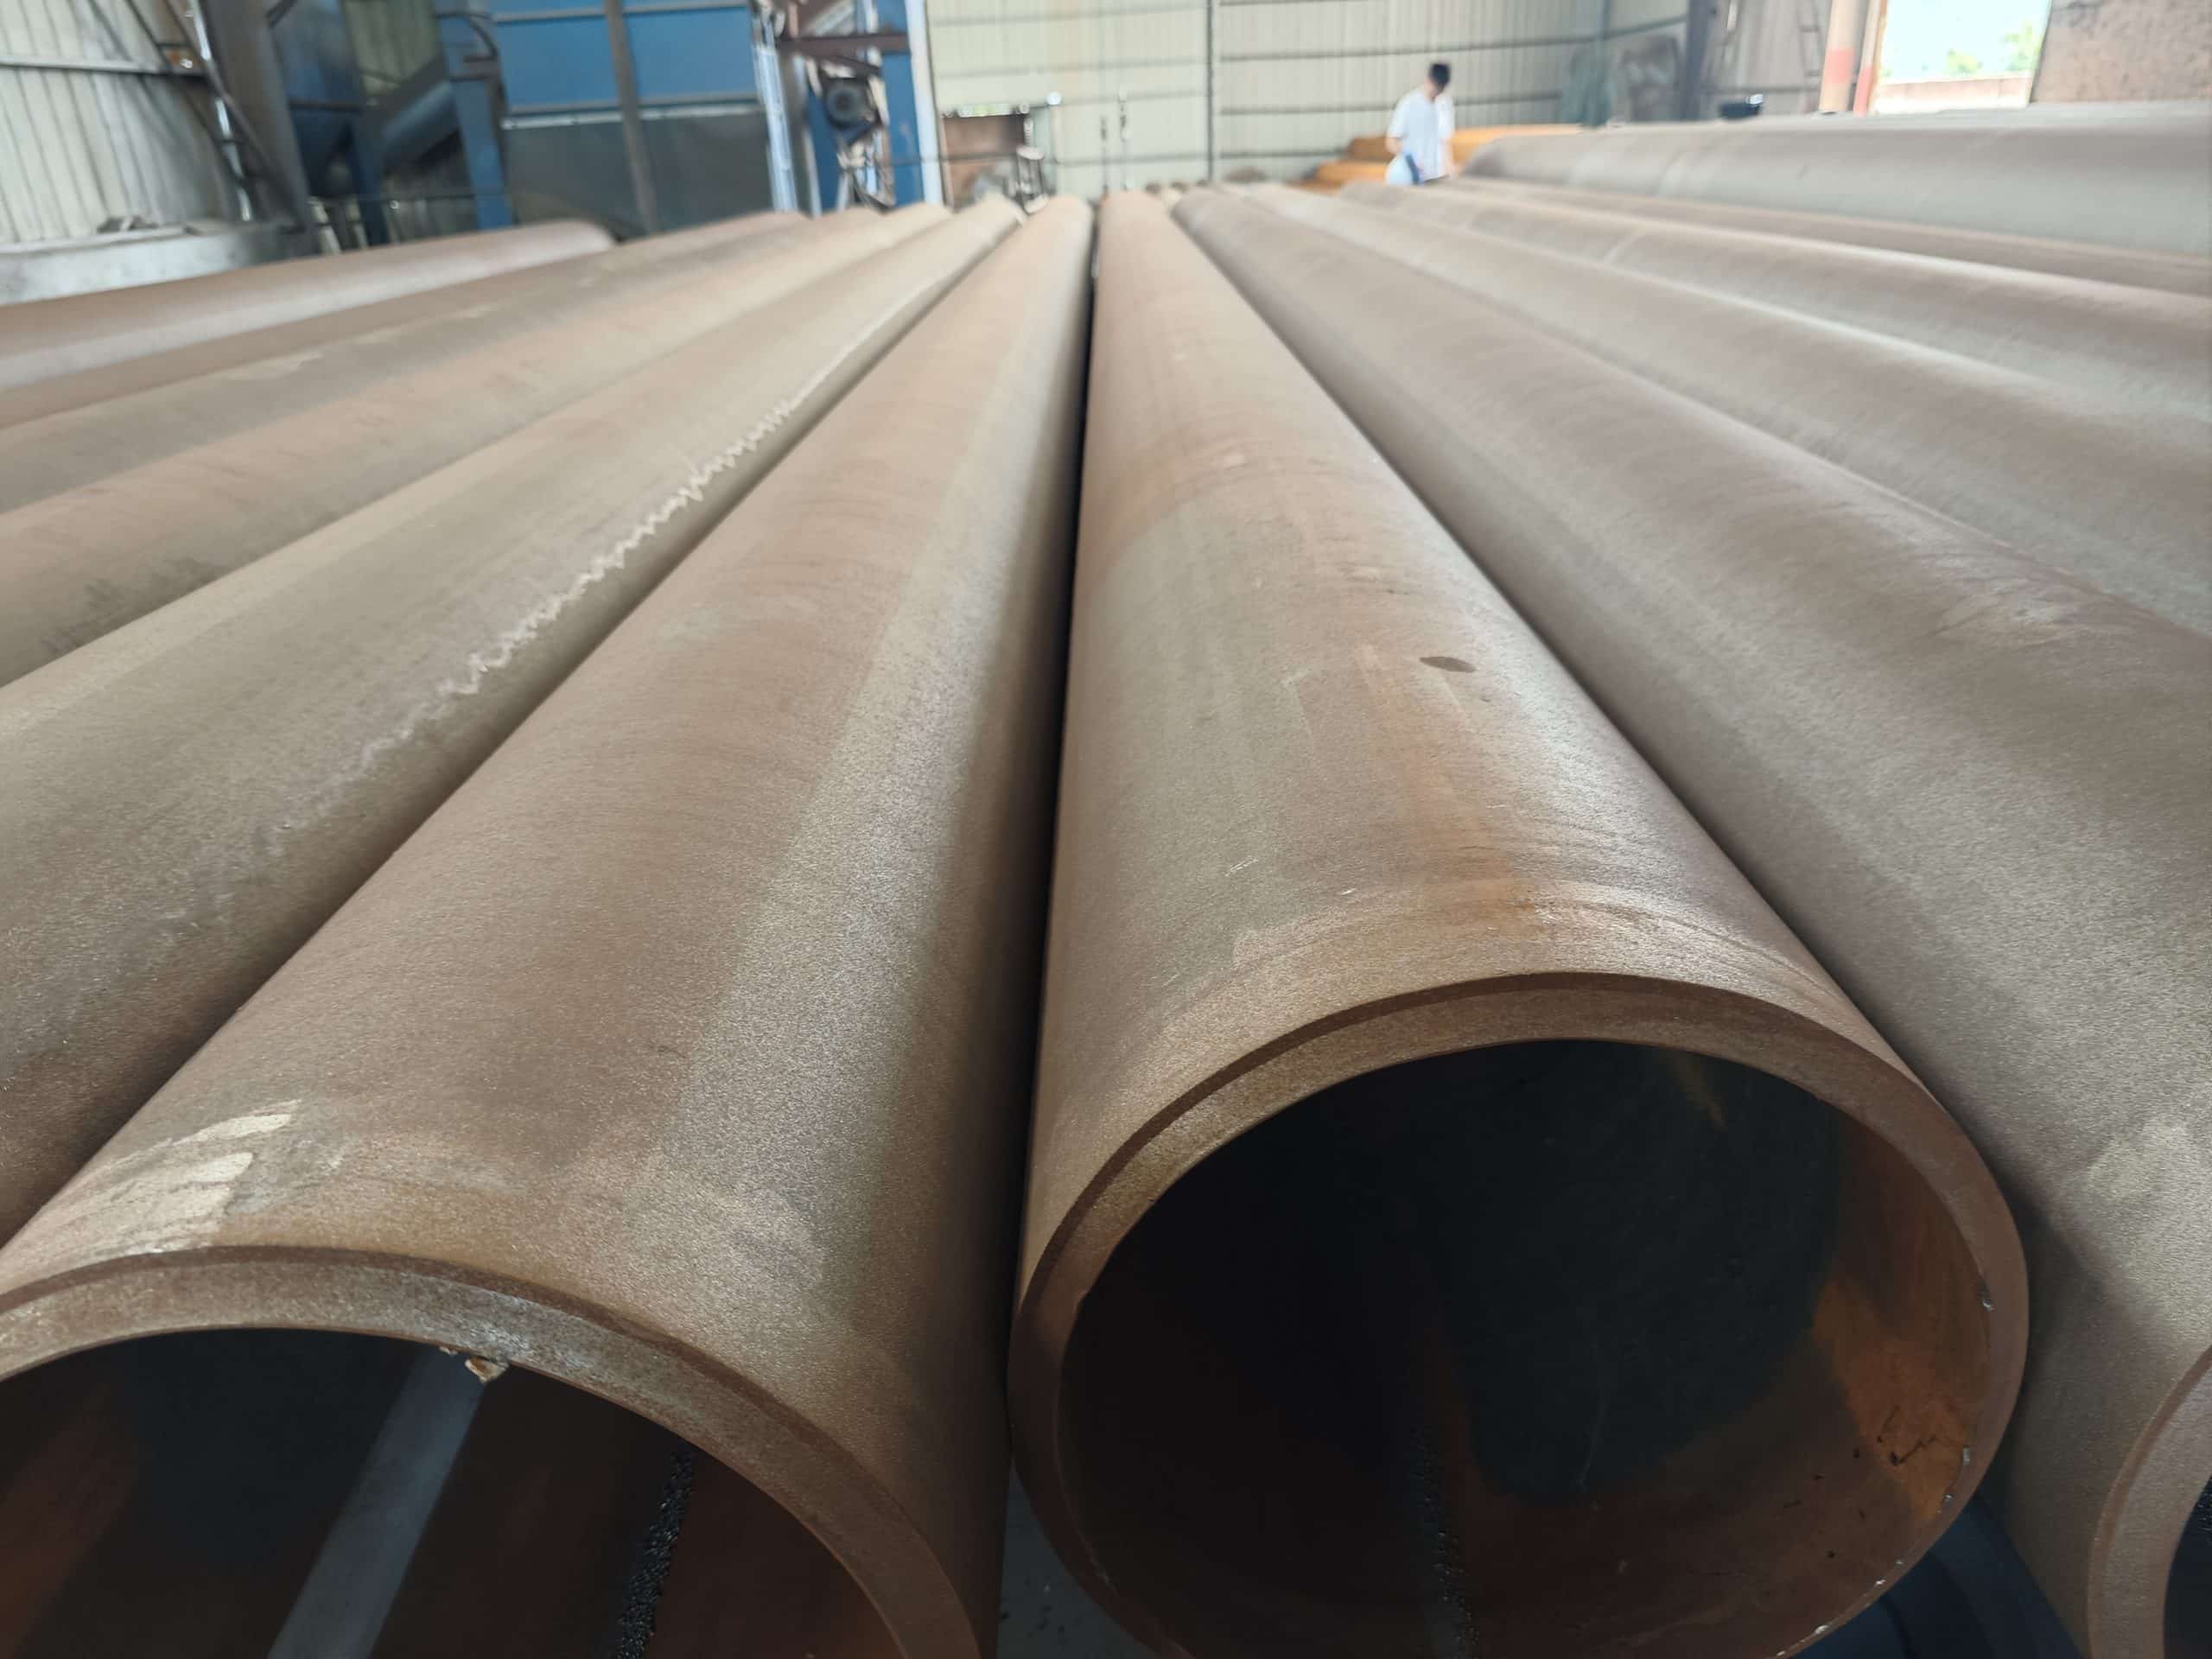
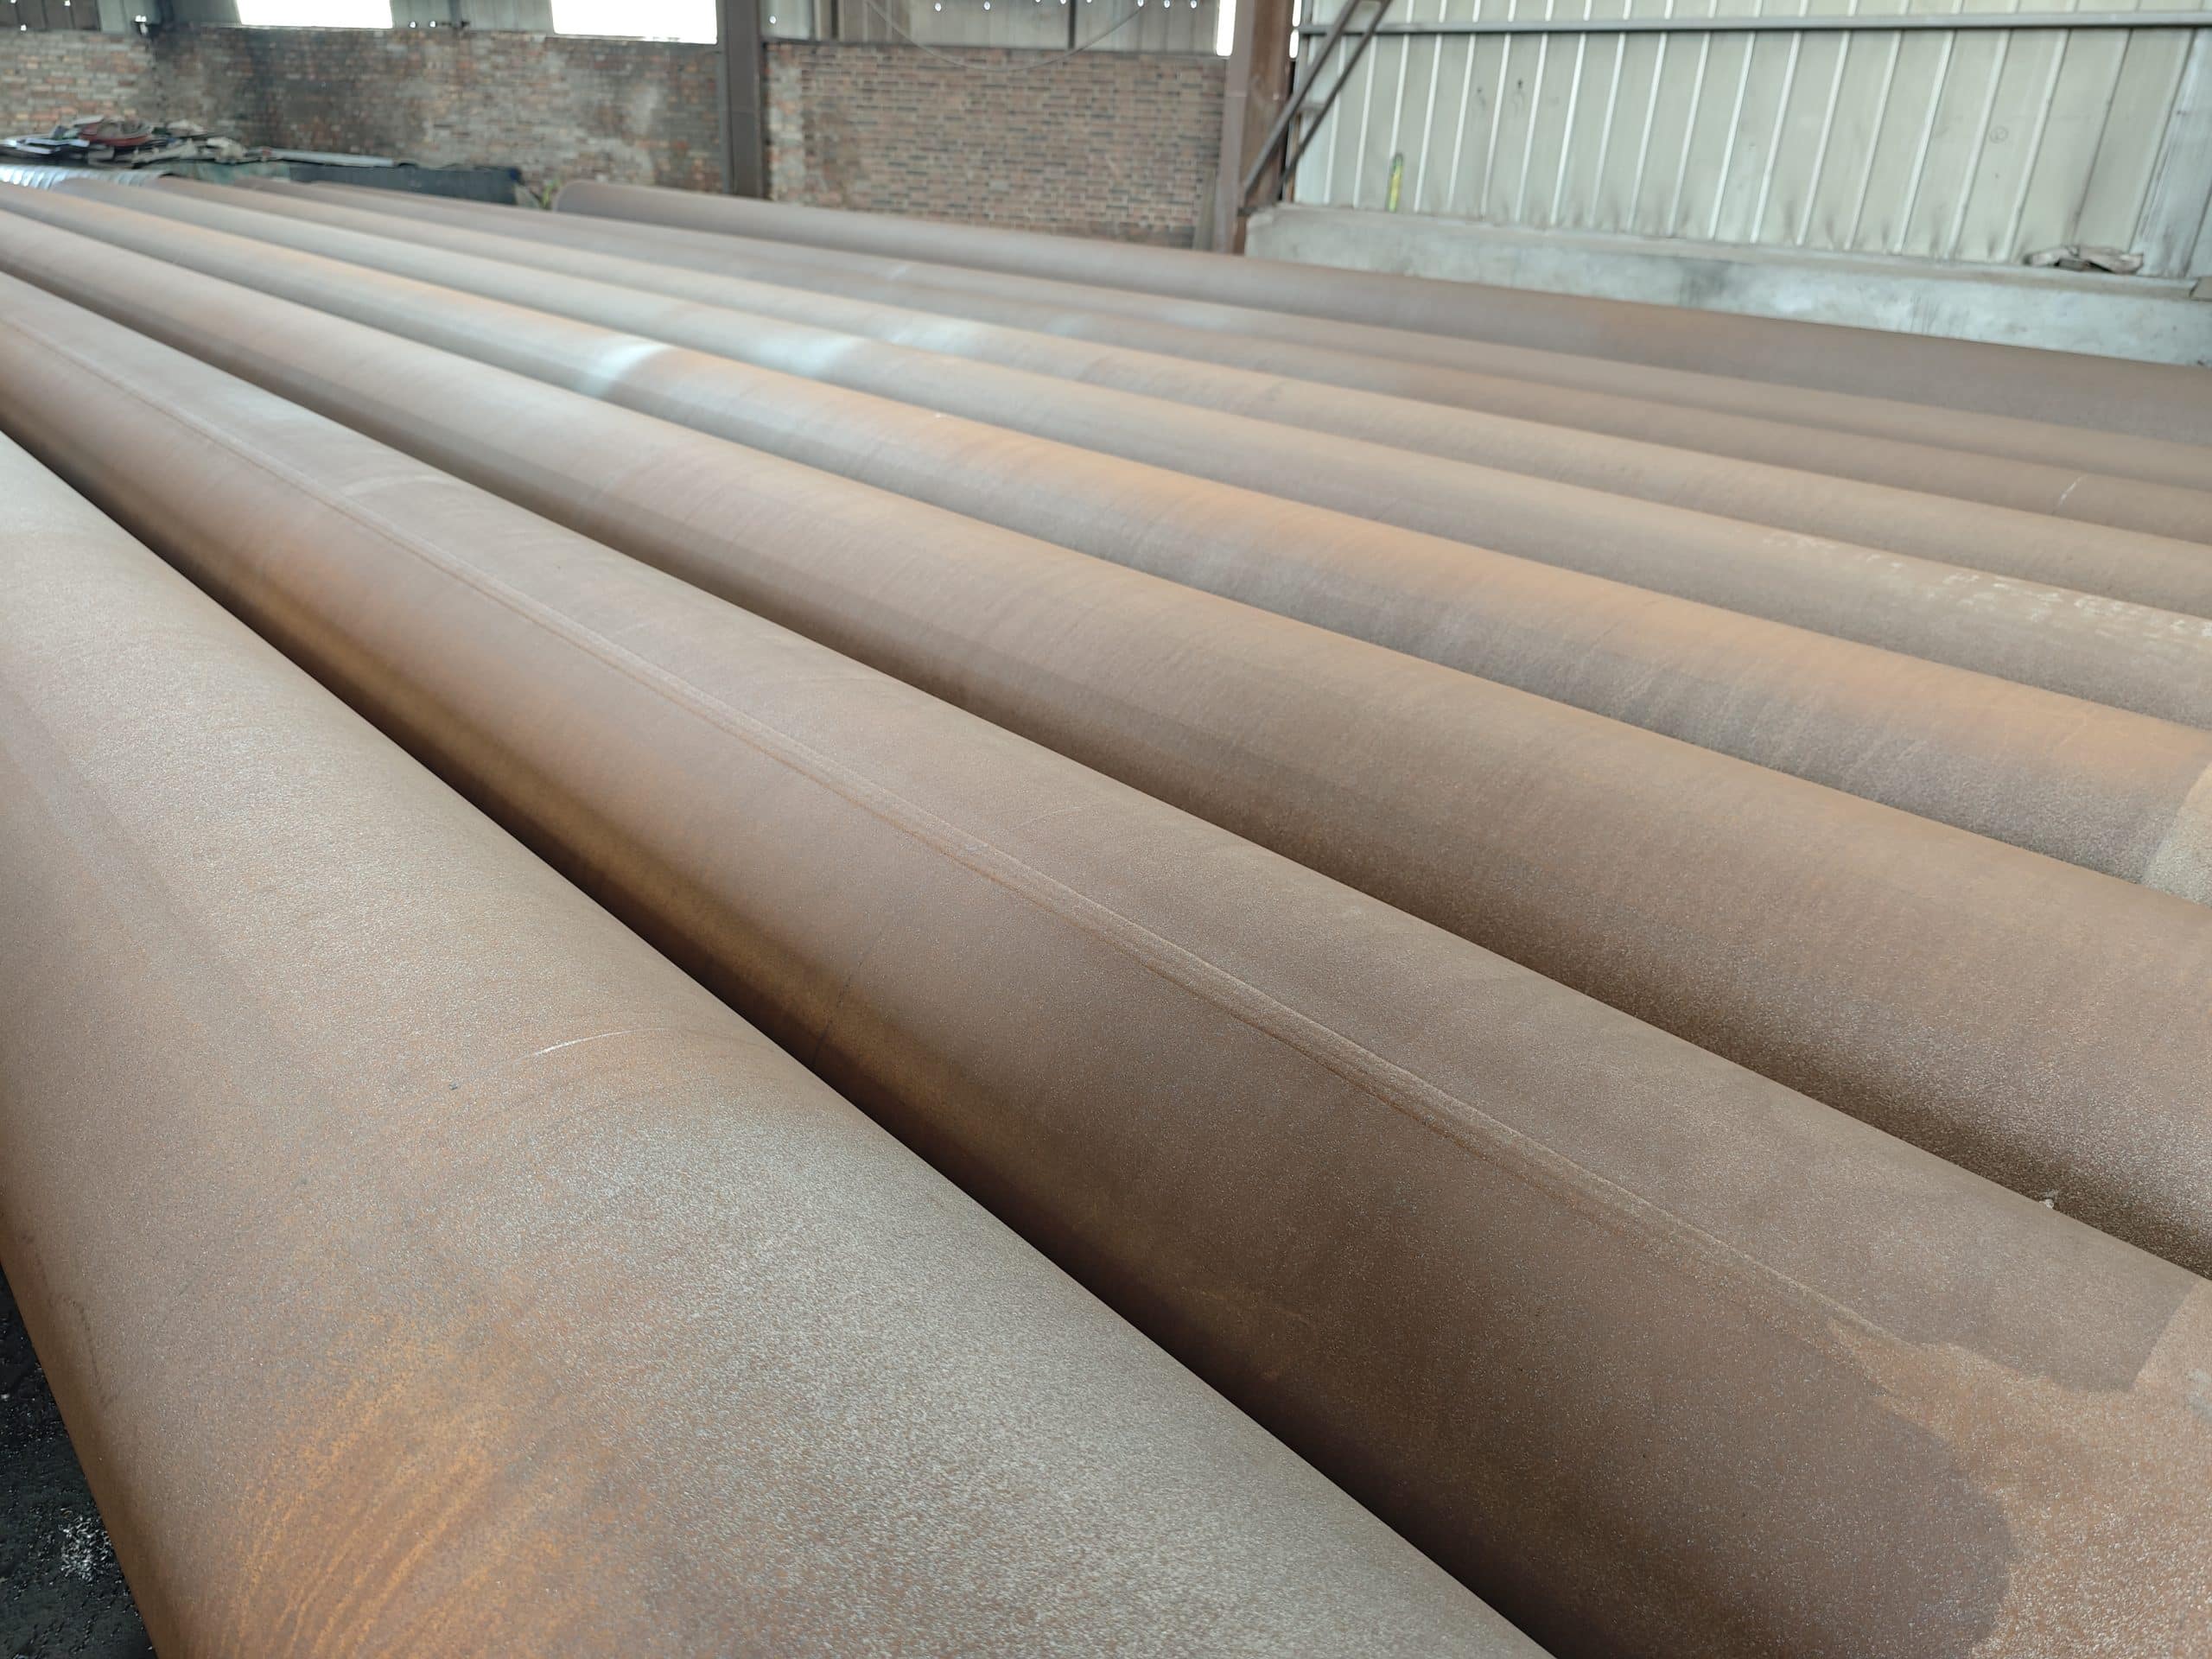
आर्क वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग: प्रक्रिया सिद्धांतों का अवलोकन
1.1 आर्क वेल्डिंग और इसकी 4 प्रमुख उप-प्रक्रियाएँ
आर्क वेल्डिंग में विद्युत चाप द्वारा उत्पन्न उच्च ताप का उपयोग आधार धातु और भराव सामग्री को पिघलाने के लिए किया जाता है, जिससे एक स्थायी जोड़ बनता है। निष्पादन की विशिष्ट विधियों के आधार पर, इसे मुख्य रूप से निम्नलिखित 4 श्रेणियों में विभाजित किया गया है:
| उप प्रक्रिया | पूरा नाम | विशेषताएँ | विशिष्ट आवेदन पत्र |
| SMAW | परिरक्षित धातु चाप वेल्डिंग (स्टिक) | सरल उपकरण, उच्चतम लचीलापन, वेल्डर के कौशल पर अत्यधिक निर्भरता | साइट पर वेल्डिंग, रखरखाव, कम मात्रा में निर्माण |
| जीएमएडब्ल्यू | गैस मेटल आर्क वेल्डिंग (MIG/MAG) | उच्च दक्षता, कम छींटे, अर्ध-स्वचालन के लिए उपयुक्त | इस्पात संरचनाएं, भंडारण टैंक, पाइपलाइन स्थापना |
| जीटीएडब्ल्यू | गैस टंगस्टन आर्क वेल्डिंग (TIG) | उच्चतम वेल्ड गुणवत्ता, धीमी वेल्डिंग गति, उच्च लागत | स्टेनलेस स्टील की सटीक ट्यूबें, उच्च-स्वच्छता प्रणाली |
| एफसीएडब्ल्यू | कोरेड आर्क वेल्डिंग प्रवाह | उच्च दक्षता, सभी स्थितियों में वेल्डिंग, मोटी प्लेटों के लिए उपयुक्त | भारी इस्पात संरचनाएं, जहाज निर्माण, पुल |
1.2 जलमग्न चाप वेल्डिंग (SAW) और LSAW / SSAW के बीच अंतर
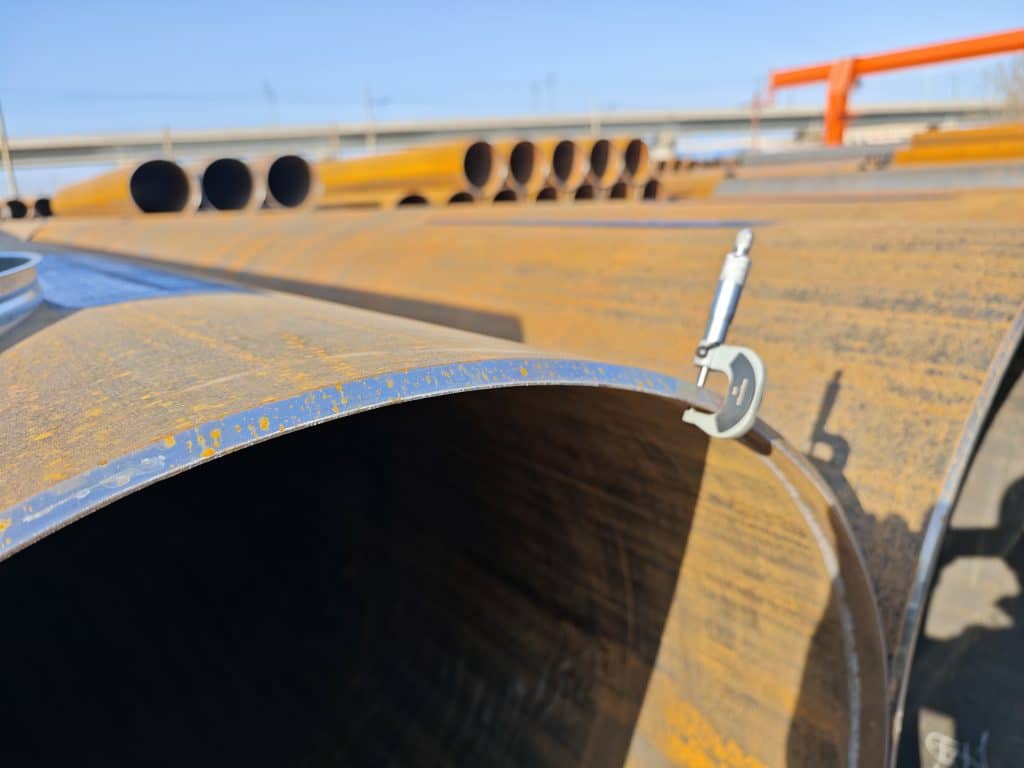
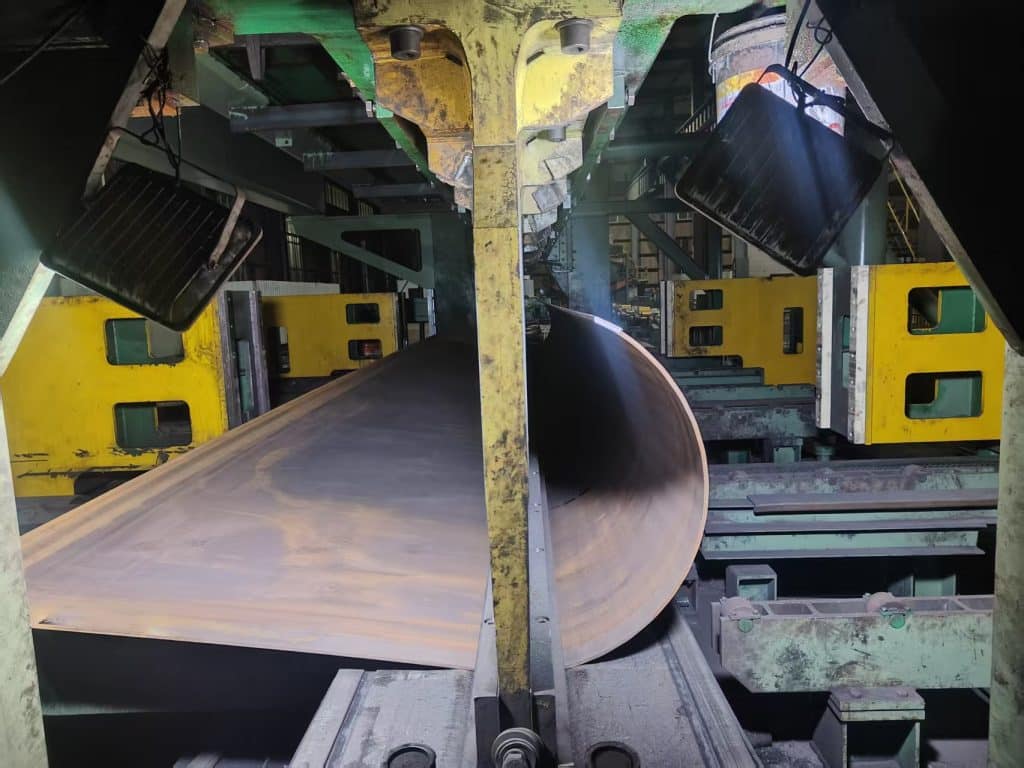
जलमग्न चाप वेल्डिंग दानेदार फ्लक्स की सुरक्षात्मक परत के नीचे की जाती है। चाप अदृश्य होता है, ऊष्मा का प्रवाह एकसमान होता है और वेल्ड की गुणवत्ता स्थिर रहती है, जिससे यह औद्योगिक स्तर पर बड़े व्यास वाले स्टील पाइपों के उत्पादन के लिए पसंदीदा प्रक्रिया बन जाती है।
| प्रकार | वेल्ड सीम फॉर्म | प्राथमिक लाभ | लागू परिदृश्य |
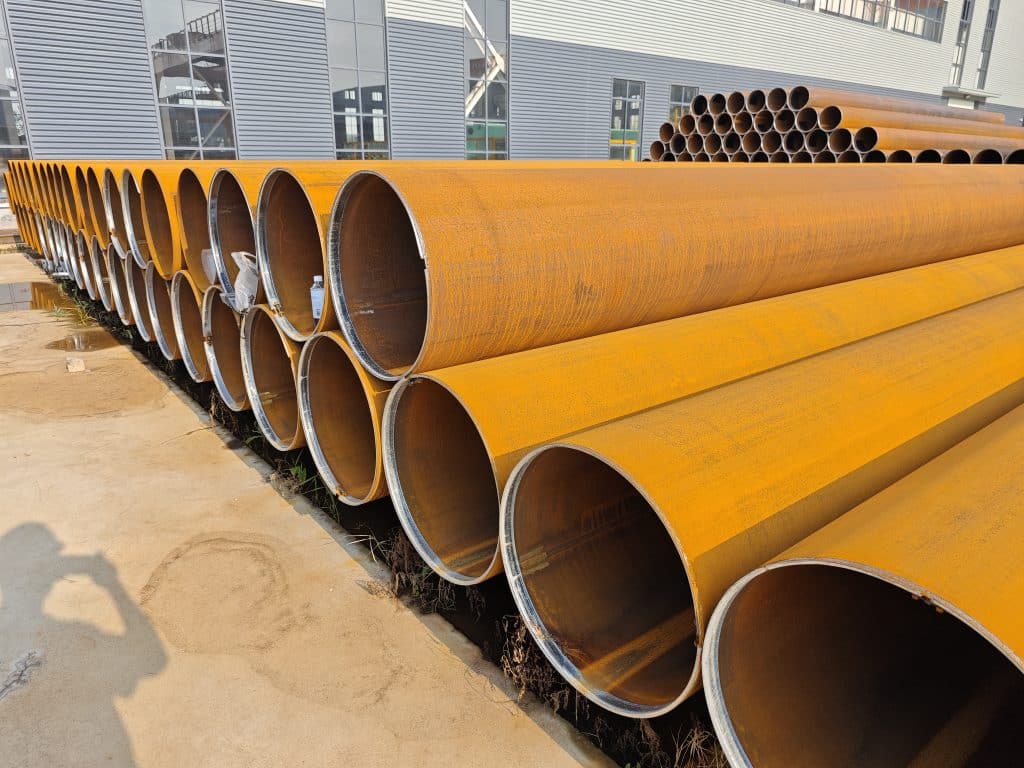
| एलएसएडब्ल्यू | अनुदैर्ध्य सीम | उच्च आयामी सटीकता, एकसमान दीवार मोटाई, कम वेल्ड लंबाई | उच्च दबाव वाली पाइपलाइनें, एपीआई 5एल एक्स65/एक्स70, एलएनजी |
| सॉ | सर्पिल सीम | लचीली विनिर्माण प्रक्रिया, एक ही प्लेट की चौड़ाई से कई व्यास बनाए जा सकते हैं | जल संरक्षण, गैर-उच्च दबाव परिवहन, बड़े व्यास वाले संरचनात्मक पाइप |
सामान्य रूप से लागू होने वाले मानक: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
आर्क वेल्डिंग बनाम SAW: 10 प्रमुख मापदंडों की तुलना
निम्नलिखित तुलना तालिका खरीद संबंधी निर्णय लेने के लिए 10 सबसे महत्वपूर्ण आयामों को दर्शाती है, जिसे आपूर्तिकर्ता मूल्यांकन और परियोजना चयन के लिए डिज़ाइन किया गया है:
| तुलना आइटम | आर्क वेल्डिंग | जलमग्न आर्क वेल्डिंग (SAW) | खरीद पर ध्यान केंद्रित करने का बिंदु |
| वेल्डिंग विधि | ओपन आर्क, मैनुअल या सेमी-ऑटोमैटिक | प्रवाह से ढका हुआ, पूरी तरह स्वचालित | SAW बेहतर स्थिरता प्रदान करता है |
| स्वचालन स्तर | मैनुअल / सेमी-ऑटोमैटिक | पूरी तरह से स्वचालित | SAW बैच की गुणवत्ता अधिक स्थिर है |
| वेल्डिंग की गति | मध्यम | हाई | SAW उच्च वितरण दक्षता प्रदान करता है |
| छींटे का स्तर | छींटे मौजूद हैं, उपचार के बाद उपचार की आवश्यकता है | लगभग कोई छींटे नहीं | SAW से साफ सतह प्राप्त होती है |
| वेल्ड संगति | वेल्डर के कौशल से काफी हद तक प्रभावित। | स्थिर एवं सुसंगत | बड़े पैमाने पर उत्पादन के लिए SAW को प्राथमिकता दें |
| लागू दीवार की मोटाई | मुख्यतः पतली से मध्यम प्लेटें | मध्यम से अतिरिक्त मोटी प्लेटें | मोटी दीवारों वाले उच्च दबाव वाले पाइपों के लिए SAW का चयन करें। |
| लागू पाइप व्यास | लचीला, सभी व्यासों के लिए उपयुक्त | मध्यम से बड़े व्यास के लिए सर्वोत्तम | बड़े व्यास के लिए LSAW को प्राथमिकता दी जाती है। |
| यांत्रिक गुण | अच्छा, यह वेल्डर के कौशल स्तर पर निर्भर करता है। | बेहतर, नियंत्रणीय मापदंड | उच्च दबाव वाली गंभीर स्थितियों के लिए SAW का चयन करें। |
| उत्पादन लागत | कम उपकरण लागत | उच्च प्रारंभिक उपकरण निवेश | थोक खरीद के लिए SAW बेहतर कुल लागत प्रदान करता है। |
| बड़े पैमाने पर उत्पादन क्षमता | मेला | उत्कृष्ट | SAW बड़े पैमाने की परियोजनाओं के लिए अधिक उपयुक्त है। |
वेल्ड प्रदर्शन का गहन विश्लेषण: लाभ और जोखिम नियंत्रण
3.1 आर्क वेल्डेड जोड़: लाभ और सामान्य जोखिम
आर्क वेल्डिंग एक परिपक्व और अनुकूलनीय तकनीक है, जो इसे फील्ड इंस्टॉलेशन और जटिल संरचनाओं के लिए सर्वोत्तम विकल्प बनाती है। हालांकि, मैन्युअल संचालन के कारण होने वाली गुणवत्ता में उतार-चढ़ाव इसकी सबसे बड़ी चुनौती है:
| गुणवत्ता आयाम | फायदा | सामान्य जोखिम | निवारक उपाय |
| वेल्डिंग लचीलापन | सभी स्थितियों में वेल्डिंग करने में सक्षम, जटिल जोड़ों के लिए भी अनुकूल। | - | उपयुक्त उप-प्रक्रिया का चयन करें (उच्चतम सटीकता के लिए GTAW) |
| वेल्डर निर्भरता | - | वेल्डर के कौशल का कार्य में निरंतरता पर उच्च प्रभाव | WPS/PQR और वेल्डर योग्यता मूल्यांकन का सख्ती से पालन करें। |
| छिद्रण जोखिम | - | अपर्याप्त सुरक्षा व्यवस्था होने पर छिद्रण होने की संभावना रहती है। | परिरक्षण गैस की शुद्धता और इलेक्ट्रोड के भंडारण की स्थितियों की जाँच करें। |
| क्रैकिंग जोखिम | - | यह तब होता है जब शीतलन दर बहुत तेज़ होती है। | प्रीहीटिंग और इंटरपास तापमान को नियंत्रित करें |
| छींटे | - | अत्यधिक छींटे पड़ने से उपचार के बाद का कार्यभार बढ़ जाता है। | FCAW/GMAW मापदंडों को अनुकूलित करें |
| स्वचालन क्षमता | GMAW/FCAW अर्ध-स्वचालन प्राप्त कर सकता है। | - | पुनरावृत्ति और सटीकता में सुधार करें |
3.2 SAW वेल्डेड जोड़: लाभ और सामान्य जोखिम
औद्योगिक बड़े पैमाने पर उत्पादन में SAW का प्रदर्शन असाधारण रूप से अच्छा है, लेकिन पूर्ण स्वचालन का मतलब शून्य जोखिम नहीं है। वेल्डिंग से पहले योग्यता जांच और वास्तविक समय में मापदंडों की निगरानी अपरिहार्य बनी हुई है:
| गुणवत्ता आयाम | फायदा | सामान्य जोखिम | निवारक उपाय |
| वेल्ड निर्माण | एकसमान और सुसंगत, नियंत्रित सुदृढ़ीकरण | - | साइजिंग रोल और सीम ट्रैकिंग सेंसर को नियमित रूप से कैलिब्रेट करें। |
| प्रवेश की गहराई | गहरी पैठ, जोड़ों की उच्च मजबूती | - | WPS में निर्दिष्ट मापदंडों को सख्ती से लागू करें |
| यांत्रिक गुण | उत्कृष्ट प्रभाव प्रतिरोध क्षमता, कम तापमान के लिए उपयुक्त | - | वेल्डिंग सामग्री बैचों की ट्रेसबिलिटी का प्रबंधन करें |
| छिद्रण जोखिम | फ्लक्स संरक्षण, अत्यंत कम सरंध्रता दर | नम प्रवाह के कारण सरंध्रता हो सकती है। | फ्लक्स सुखाने और भंडारण प्रबंधन को लागू करें |
| स्लैग समावेशन जोखिम | सिंगल-पास वेल्डिंग में जोखिम कम होता है। | मल्टी-पास वेल्डिंग में स्लैग का अपूर्ण निष्कासन | इंटरपास स्लैग सफाई का कड़ाई से निरीक्षण करें |
| क्रैकिंग जोखिम | - | यदि पैरामीटर अनुचित हों तो हॉट क्रैकिंग होती है। | प्रीहीटिंग तापमान और कार्बन समतुल्य (CE) मान की पुष्टि करें। |
⚠️ महत्वपूर्ण खरीद संबंधी सूचना
SAW स्टील पाइप खरीदते समय, केवल मिल टेस्ट सर्टिफिकेट (MTC) पर ही निर्भर न रहें। आपको साथ ही WPS/PQR वेल्डिंग प्रक्रिया योग्यता दस्तावेज और NDT निरीक्षण रिपोर्ट भी मंगवानी चाहिए—ये तीनों दस्तावेज आवश्यक हैं।
उद्योग अनुप्रयोग परिदृश्य: कौन सी प्रक्रिया चुनें?
आर्क वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग के बीच कोई पूर्ण श्रेष्ठता नहीं है; मुख्य बात प्रक्रिया को विशिष्ट परियोजना आवश्यकताओं के अनुरूप ढालने में निहित है।
| अनुप्रयोग परिदृश्य | अनुशंसित प्रक्रिया | मूल तर्क |
| संरचनात्मक इस्पात कार्य | आर्क वेल्डिंग (SMAW/GMAW) | उच्च लचीलापन, सरल उपकरण, उच्च क्षेत्र निर्माण दक्षता |
| पाइपलाइन की ऑन-साइट स्थापना | आर्क वेल्डिंग (GTAW/SMAW) | स्थान की सीमाओं से मुक्त, सभी स्थितियों में वेल्डिंग करने की क्षमता। |
| स्टेनलेस प्रेसिजन ट्यूब | आर्क वेल्डिंग (जीटीएडब्ल्यू) | TIG वेल्डिंग उच्चतम गुणवत्ता वाली वेल्डिंग प्रदान करती है और उच्च स्वच्छता आवश्यकताओं के लिए उपयुक्त है। |
| भंडारण टैंक/उपकरण की मरम्मत | आर्क वेल्डिंग (SMAW/FCAW) | मरम्मत के वे परिदृश्य जहाँ SAW उपकरण फील्ड में उपयोग के लिए अनुपयुक्त है |
| तेल और गैस पारेषण लाइनें | आरी (एलएसएडब्ल्यू) | एपीआई 5एल पीएसएल2, उच्च दबाव; एलएसएडब्ल्यू वेल्ड सीम की विश्वसनीयता बेजोड़ है। |
| उच्च दाब वाली भाप / बॉयलर ट्यूब | आरी (एलएसएडब्ल्यू) | ASTM A671/A672, मोटी दीवार, बड़ा व्यास; आरी से काटना अनिवार्य है |
| एलएनजी / क्रायोजेनिक इंजीनियरिंग | आरी (एलएसएडब्ल्यू) | कम तापमान पर प्रभाव के लिए सख्त आवश्यकताएँ; आरी की मजबूती अधिक विश्वसनीय है |
| अपतटीय प्लेटफार्म / समुद्र के नीचे पाइपलाइनें | आरी (एलएसएडब्ल्यू) | उच्च दबाव और संक्षारण की दोहरी चुनौतियों के बावजूद, SAW लंबे समय तक अधिक टिकाऊपन प्रदान करता है। |
| परमाणु / विशेष इंजीनियरिंग | SAW + सख्त NDT | उच्चतम सुरक्षा स्तर, 100% एनडीटी निरीक्षण, अधिकतम वेल्ड ट्रेसबिलिटी |
| अति-व्यास (बाहरी व्यास > 600 मिमी) | आरी (एलएसएडब्ल्यू/एसएसएडब्ल्यू) | इस व्यास सीमा में आर्क वेल्डिंग से औद्योगिक स्तर पर बड़े पैमाने पर उत्पादन संभव नहीं है। |
वेल्ड निरीक्षण: अंतर्राष्ट्रीय मानक और लॉन्गमा की नियंत्रण प्रणाली
5.1 प्राथमिक एनडीटी निरीक्षण विधियाँ और लागू मानक
| निरीक्षण विधि | उद्देश्य | प्राथमिक मानक | लागू प्रक्रिया |
| दृश्य परीक्षण (VT) | वेल्ड सतह प्रोफ़ाइल, ज्यामितीय दोष | आईएसओ 17637 / एएसटीएम ए530 | आर्क वेल्डिंग + SAW |
| अल्ट्रासोनिक परीक्षण (यूटी) | आंतरिक दरारें, संलयन की कमी, लेमिनेशन | एएसटीएम ई213 / आईएसओ 10893-10 | आर्क वेल्डिंग + SAW |
| रेडियोग्राफिक परीक्षण (RT) | छिद्रता, स्लैग और अपूर्ण प्रवेश के छवि रिकॉर्ड | एएसटीएम ई94 / आईएसओ 10893-7 | मुख्यतः आरी के लिए उपयोग किया जाता है |
| एड़ी धारा परीक्षण (ईसीटी) | सतही और सतह के निकट की दरारें | एएसटीएम ई309 / आईएसओ 10893-2 | मुख्यतः ऑनलाइन ERW के लिए |
| हाइड्रोस्टेटिक परीक्षण | जकड़न और दबाव सहन करने की क्षमता का सत्यापन | एएसटीएम ए999 / एपीआई 5एल | आर्क वेल्डिंग + SAW |
| तन्यता परीक्षण | वेल्ड की मजबूती और फैलाव की पुष्टि करता है | एएसटीएम A370 | आर्क वेल्डिंग + SAW |
| बेंड परीक्षण | वेल्ड की प्लास्टिक विरूपण क्षमता को सत्यापित करता है | एएसटीएम A370 | आर्क वेल्डिंग + SAW |
| चार्पी वी-नॉच (सीवीएन) | निम्न तापमान कठोरता सत्यापन | एएसटीएम ए370 / एपीआई 5एल पीएसएल2 | मुख्यतः SAW उच्च दबाव वाली पाइपों के लिए |
💡 प्रो टिप
एपीआई 5L PSL2 ASTM A672, NDT कवरेज अनुपात, प्रभाव परीक्षण तापमान और कार्बन समतुल्य (CE) सीमाओं के लिए अनिवार्य आवश्यकताओं को लागू करता है। खरीद के दौरान उत्पाद स्तर निर्दिष्ट किए बिना केवल मानक नाम निर्दिष्ट करने से परीक्षण आवश्यकताएं वास्तविक परियोजना मांगों से कम हो सकती हैं।
5.2 लॉन्गमा की आंतरिक प्रयोगशाला में पूर्ण प्रक्रिया गुणवत्ता नियंत्रण
विश्वसनीय वेल्डेड स्टील पाइप की गुणवत्ता का सत्यापन आंकड़ों के आधार पर किया जाना चाहिए, न कि केवल प्रतिष्ठा के आधार पर। लॉन्गमा की आंतरिक प्रयोगशाला कच्चे माल की प्राप्ति से लेकर तैयार उत्पाद की डिलीवरी तक हर महत्वपूर्ण चरण को कवर करती है:
| निरीक्षण चरण | परीक्षण आइटम | गुणवत्ता नियंत्रण उद्देश्य |
| कच्चा माल प्राप्त करना | रासायनिक संरचना (ओईएस स्पेक्ट्रम) / पीएमआई / यांत्रिक गुणधर्म / धातुकर्म विश्लेषण | स्टील की गुणवत्ता, कार्बन समतुल्य और वेल्डेबिलिटी की जांच करें। |
| इन-लाइन वेल्डिंग प्रक्रिया | करंट / वोल्टेज / गति / ऊष्मा इनपुट / फ्लक्स की गुणवत्ता / वेल्ड प्रोफाइल | प्रत्येक वेल्ड सीम की पूर्ण अनुपालन सुनिश्चित करने के लिए वास्तविक समय पैरामीटर निगरानी। |
| तैयार उत्पाद का परीक्षण | हाइड्रोस्टैटिक परीक्षण / यूटी / आरटी / ईटीसी / तन्यता / बेंड / प्रभाव / आयाम | तैयार वेल्ड सीम और पाइप बॉडी की गुणवत्ता का व्यापक सत्यापन |
| दस्तावेज़ीकरण और पता लगाने योग्यता | EN 10204 3.1 एमटीसी / एनडीटी रिपोर्ट / हाइड्रोस्टैटिक रिकॉर्ड / डब्ल्यूपीएस / पीक्यूआर | यह तृतीय-पक्ष स्वीकृति, परियोजना लेखापरीक्षा और निर्यात सीमा शुल्क निकासी का समर्थन करता है। |
LONGMA, SGS, BV, TÜV और DNV जैसी तृतीय-पक्ष एजेंसियों द्वारा किए जाने वाले प्रत्यक्ष निरीक्षणों का समर्थन करता है, और विभिन्न परियोजनाओं और मालिकों के लिए सख्त दस्तावेज़ीकरण आवश्यकताओं को पूरा करने के लिए EN 10204 3.1 / 3.2 सामग्री परीक्षण प्रमाणपत्र प्रदान करता है।
चयन निर्णय: सही प्रक्रिया को शीघ्रता से लक्षित करने के लिए 5 प्रश्न
खरीद से पहले इन 5 सवालों के जवाब देने से आपको यह जल्दी निर्धारित करने में मदद मिलेगी कि आर्क वेल्डिंग या सबमर्ज्ड आर्क वेल्डेड (SAW) स्टील पाइप की आवश्यकता है या नहीं:
| महत्वपूर्ण सवाल | उत्तर → आर्क वेल्डिंग | उत्तर → जलमग्न चाप वेल्डिंग (SAW) |
| उपयोग: कारखाने में उत्पादन या क्षेत्र में स्थापना? | फील्ड इंस्टॉलेशन / मरम्मत | कारखाने में बड़े पैमाने पर उत्पादन |
| पाइप का व्यास और दीवार की मोटाई कितनी है? | सभी व्यासों के लिए लचीला (मुख्यतः पतले से मध्यम व्यासों के लिए) | मध्यम से बड़े व्यास / मध्यम से अतिरिक्त मोटाई |
| डिजाइन दबाव रेटिंग? | कम से मध्यम दबाव, सामान्य तरल पदार्थ | उच्च दबाव (एपीआई 5एल एक्स65/एक्स70 और उससे ऊपर) |
| क्या निम्न तापमान प्रभाव परीक्षण आवश्यक है? | कम तापमान की कोई आवश्यकता नहीं है | निर्दिष्ट प्रभाव तापमान और ऊर्जा आवश्यकताएँ |
| लागू होने लायक मानक? | ASTM A53 / AWS D1.1 / संरचनात्मक मानक | एएसटीएम ए671/ए672/एपीआई 5एल पीएसएल2/आईएसओ 3183 |
💡 निर्णय नियम
यदि तीन या अधिक उत्तर सबमर्ज्ड आर्क वेल्डिंग की ओर इशारा करते हैं, तो आमतौर पर LSAW बेहतर विकल्प होता है। यदि निर्माण कार्य मुख्य कार्य है, तो आर्क वेल्डिंग (GTAW/SMAW) की लचीलता अपरिहार्य है।
सामान्य खरीद संबंधी प्रश्न
प्रश्न 1: क्या SAW स्टील पाइप की गुणवत्ता आर्क वेल्डेड स्टील पाइप से हमेशा बेहतर होती है?
जरूरी नहीं। सबमर्ज्ड आर्क वेल्डिंग औद्योगिक बड़े पैमाने पर उत्पादन, बड़े व्यास और मोटी दीवारों वाले पाइपों और उच्च दबाव वाले अनुप्रयोगों में बेहतर वेल्ड स्थिरता के कारण स्पष्ट लाभ प्रदान करती है। आर्क वेल्डिंग फील्ड इंस्टॉलेशन, अनियमित जोड़ों और कम मात्रा में प्रोसेसिंग में अद्वितीय लचीलापन प्रदान करती है। चयन केवल प्रक्रिया रैंकिंग के आधार पर नहीं, बल्कि विशिष्ट परियोजना आवश्यकताओं के आधार पर किया जाना चाहिए।
प्रश्न 2: उच्च दबाव वाले पारेषण पाइपलाइनों के लिए LSAW या SSAW में से कौन सा अधिक उपयुक्त है?
उच्च दबाव वाली लंबी दूरी की पाइपलाइनों में आमतौर पर LSAW पाइपों को प्राथमिकता दी जाती है। LSAW पाइप उच्च आयामी सटीकता, कम वेल्ड सीम, एकसमान दीवार मोटाई और दो तरफा सबमर्ज्ड आर्क वेल्डिंग के माध्यम से बेहतर संलयन प्रदान करते हैं, जिससे वे API 5L X65/X70 जैसे उच्च स्टील ग्रेड के लिए आदर्श बन जाते हैं। जबकि SSAW विनिर्माण में लचीलापन और कम लागत प्रदान करता है, इसकी सर्पिल वेल्ड सीम लंबी होती है, और कुछ उच्च दबाव वाली परियोजना विशिष्टताओं के कारण SSAW पर अतिरिक्त प्रतिबंध लग जाते हैं।
प्रश्न 3: एमटीसी के अलावा, एसएडब्ल्यू स्टील पाइप की खरीद के समय किन दस्तावेजों की आवश्यकता होती है?
SAW स्टील पाइप के लिए संपूर्ण खरीद दस्तावेज़ पैकेज में निम्नलिखित शामिल होने चाहिए:
1. EN 10204 3.1 सामग्री परीक्षण प्रमाणपत्र (MTC) (रासायनिक संरचना और यांत्रिक गुणों को कवर करते हुए)
2. डब्ल्यूपीएस/पीक्यूआर (वेल्डिंग प्रक्रिया विनिर्देश/प्रक्रिया योग्यता अभिलेख)
3. एनडीटी निरीक्षण रिपोर्ट (लागू मानक/स्तर के अनुसार यूटी/आरटी/ईसीटी)
4. हाइड्रोस्टैटिक परीक्षण रिकॉर्ड
5. आयामी निरीक्षण रिपोर्ट
6. ऊष्मा उपचार संबंधी अभिलेख (जब श्रेणी विनिर्देश द्वारा आवश्यक हो)
*निर्यात परियोजनाओं के लिए, तृतीय-पक्ष निरीक्षण (टीपीआई) रिपोर्ट भी संलग्न की जानी चाहिए।*
प्रश्न 4: वेल्ड निरीक्षण आवश्यकताओं के संबंध में एपीआई 5एल पीएसएल1 और पीएसएल2 में क्या अंतर है?
PSL1 में बुनियादी रासायनिक और यांत्रिक आवश्यकताओं का उल्लेख है, साथ ही NDT और इम्पैक्ट टेस्ट के नियम अपेक्षाकृत लचीले हैं। PSL2 में कार्बन इक्विवेलेंट (CE) नियंत्रण, 100% इनलाइन वेल्ड UT निरीक्षण, निर्दिष्ट तापमान और न्यूनतम ऊर्जा स्तरों पर चार्पी V-नॉच इम्पैक्ट टेस्टिंग, और रासायनिक संरचना पर सख्त ऊपरी सीमाएं अनिवार्य हैं। उच्च दबाव वाले तेल और गैस परियोजनाओं में हमेशा PSL2 का उल्लेख किया जाना चाहिए ताकि डिलीवरी मानक परियोजना की आवश्यकताओं से कम न पड़ें।
Q5: कोई खरीदार यह कैसे सत्यापित कर सकता है कि किसी आपूर्तिकर्ता के पास वास्तव में API 5L PSL2 SAW वेल्डिंग क्षमताएं हैं?
आप निम्नलिखित चरणों के माध्यम से क्षमता का सत्यापन कर सकते हैं:
• वैध WPS/PQR दस्तावेज़ (जिसमें अंतर्निहित PQR परीक्षण रिकॉर्ड शामिल हैं) का अनुरोध करें।
• ऐतिहासिक एनडीटी रिपोर्ट नंबरिंग लॉजिक और हीट नंबर ट्रैसेबिलिटी की जांच करें।
• सुनिश्चित करें कि उत्पादन मशीनरी में वेल्डिंग मापदंडों की स्वचालित रिकॉर्डिंग की सुविधा मौजूद है।
• API 5L PSL2 उत्पादों के लिए ऐतिहासिक MTC के नमूने मांगें।
• प्रत्यक्ष सत्यापन के लिए एसजीएस, बीवी या टीयूवी जैसी तृतीय-पक्ष एजेंसियों के माध्यम से फैक्ट्री ऑडिट या प्री-शिपमेंट विटनेस इंस्पेक्शन की व्यवस्था करें।
लॉन्गमा के बारे में: आर्क वेल्डेड और सॉ स्टील पाइपों का पेशेवर आपूर्तिकर्ता
ईआरडब्ल्यू और एलएसएडब्ल्यू स्टील पाइपों के निर्माण में 20 से अधिक वर्षों की विशेषज्ञता के साथ, लॉन्गमा का मुख्य लाभ इसकी सत्यापन योग्य, संपूर्ण गुणवत्ता नियंत्रण प्रणाली में निहित है:
- बहु-मानक प्रमाणन: एएसटीएम ए53 / ए358 / ए671 / ए672 / ए691 / एपीआई 5एल (पीएसएल1/पीएसएल2) / आईएसओ 3183
- बड़े पैमाने पर LSAW उत्पादन: एपीआई 5L X52 से X70 स्टील ग्रेड तक के बड़े व्यास और मोटी दीवारों वाले पाइपों का बड़े पैमाने पर उत्पादन।
- व्यापक आंतरिक परीक्षण: रासायनिक / पीएमआई / यांत्रिक / धातुकर्म / यूटी / आरटी / ईसीटी / हाइड्रोस्टैटिक परीक्षण का पूर्ण कवरेज
- वेल्डिंग संबंधी सभी योग्यताएं: स्टील ग्रेड और दीवार की मोटाई के साथ सटीक रूप से संरेखित पूर्णतः प्रलेखित WPS/PQR
- ट्रेस करने योग्य दस्तावेजीकरण: पूर्ण ऊष्मा-संख्या अनुरेखण क्षमता के साथ EN 10204 3.1 / 3.2 एमटीसी
- तृतीय-पक्ष गवाह निरीक्षण: एसजीएस, बीवी, टीयूवी और डीएनवी द्वारा ऑन-साइट निरीक्षण और प्री-शिपमेंट परीक्षण का पूर्ण रूप से समर्थन करता है।
- अनुकूलित सेवाएं: जंगरोधी कोटिंग, अंतिम तैयारी, विशेष पैकेजिंग और OEM परियोजना सहायता
यदि आप वर्तमान में अपनी परियोजना के लिए आर्क वेल्डेड या SAW स्टील पाइप का चयन कर रहे हैं, तो प्रक्रिया चयन संबंधी सलाह, विनिर्देशन की पुष्टि, नमूना MTC, NDT रिपोर्ट और परियोजना कोटेशन के लिए LONGMA से संपर्क करें।