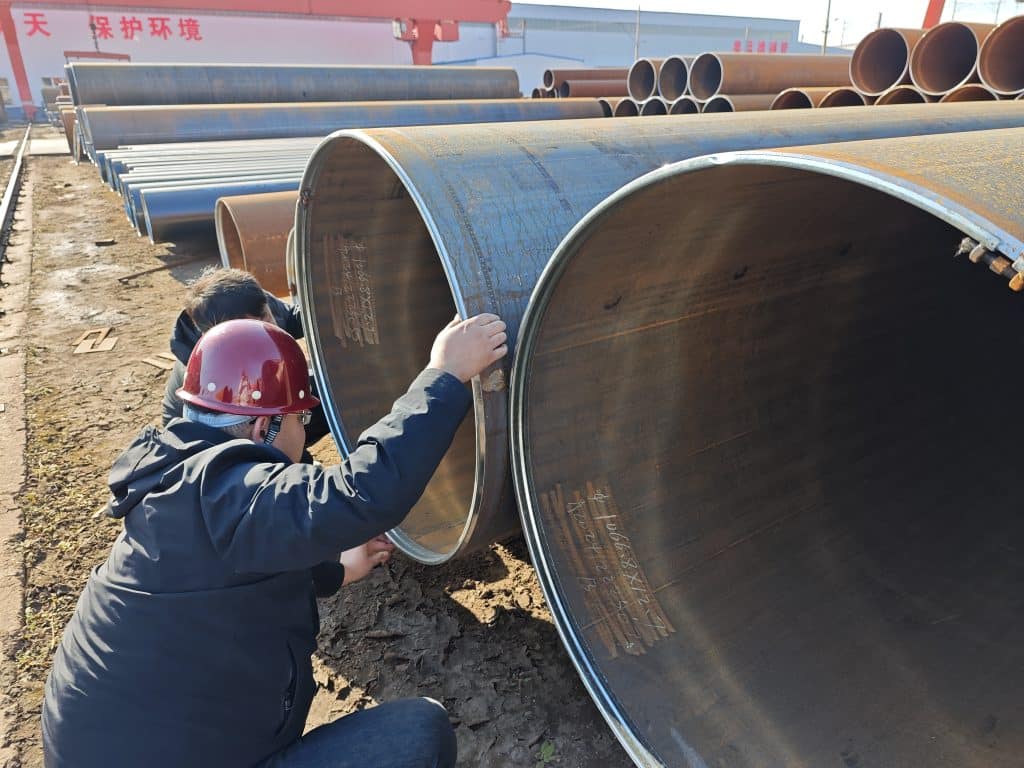
जी हां। ईआरडब्ल्यू (इलेक्ट्रिक रेजिस्टेंस वेल्डेड) स्टील पाइप को निर्माण के दौरान या फील्ड इंस्टॉलेशन में वेल्ड किया जा सकता है, बशर्ते सामग्री, जॉइंट डिजाइन, वेल्डिंग प्रक्रिया और निरीक्षण आवश्यकताएं परियोजना के लिए उपयुक्त हों। मुख्य बात यह नहीं है कि पाइप में पहले से ही अनुदैर्ध्य ईआरडब्ल्यू सीम है या नहीं, बल्कि यह है कि गर्थ वेल्ड या अटैचमेंट वेल्ड पाइप ग्रेड, दीवार की मोटाई, रसायन और सेवा स्थितियों के लिए उपयुक्त योग्य प्रक्रिया के तहत किया गया है या नहीं।
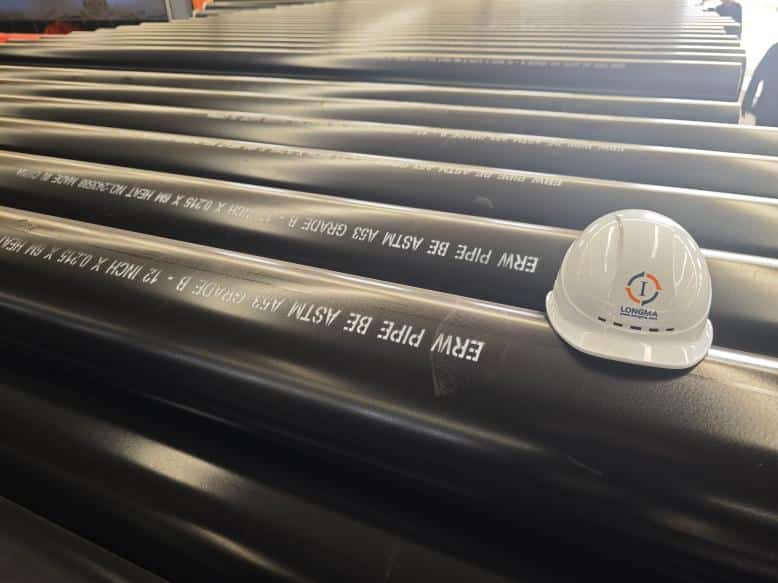
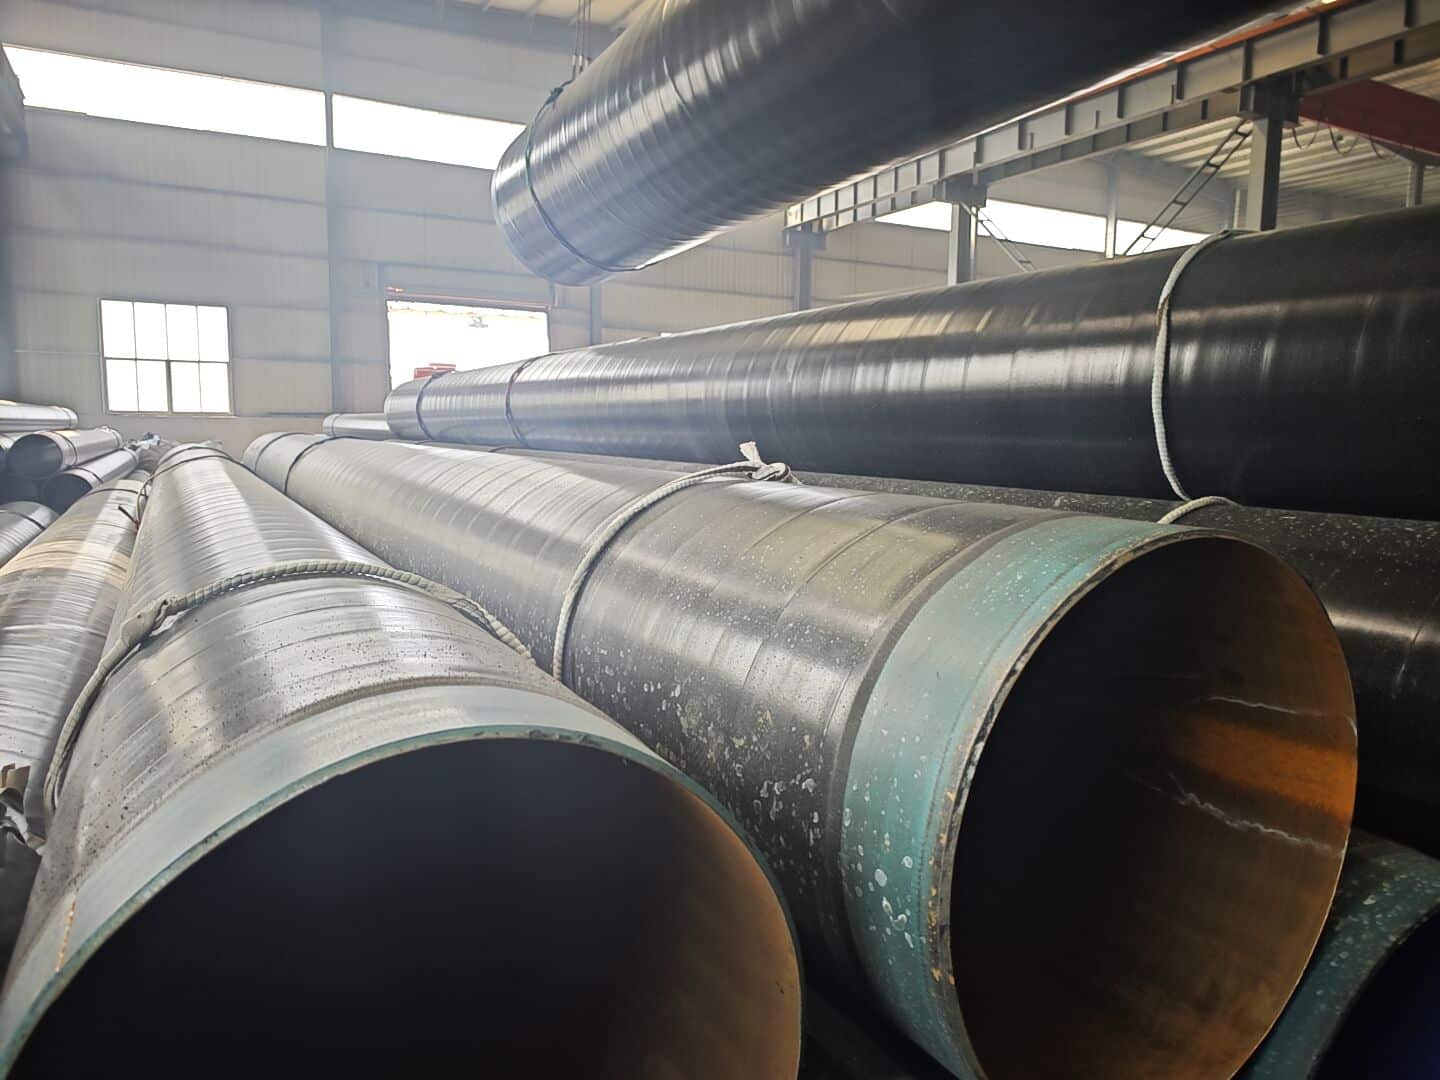
ERW पाइप की वेल्डेबिलिटी
ERW पाइप कैसे बनता है—और वेल्डिंग के लिए यह क्यों महत्वपूर्ण है
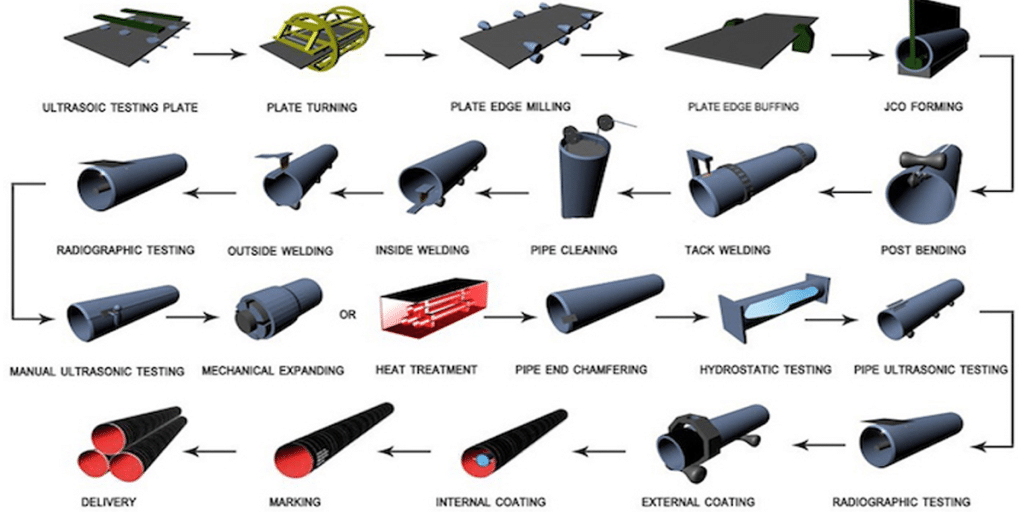
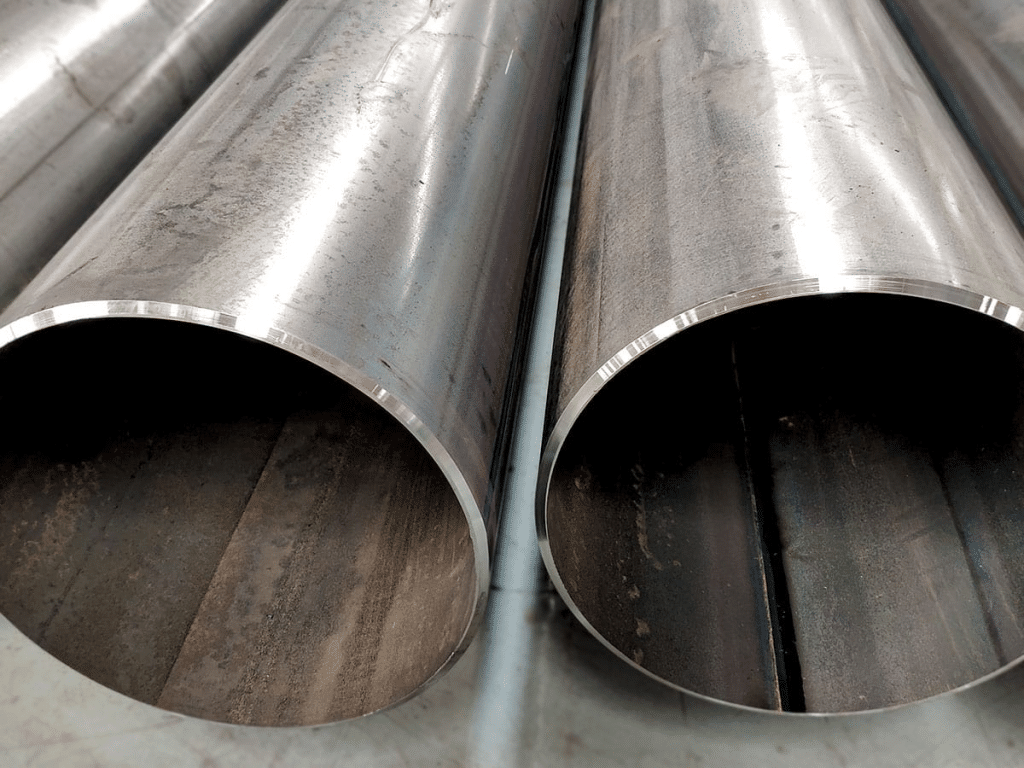
ERW पाइप का निर्माण स्टील की पट्टी या कुंडल को बेलनाकार आकार में ढालकर और अनुदैर्ध्य किनारों को विद्युत प्रतिरोध/उच्च आवृत्ति वेल्डिंग द्वारा जोड़कर किया जाता है, जिसमें अनुदैर्ध्य जोड़ पर कोई अतिरिक्त धातु नहीं मिलाई जाती है। आधुनिक HFW/ERW उत्पादन में ऊष्मा इनपुट, अपसेट और वेल्ड-ज़ोन गुणों को नियंत्रित किया जाता है, और लागू उत्पाद विनिर्देशों के अनुसार, ग्रेड और निर्माण विधि के आधार पर वेल्ड जोड़ का ऊष्मा उपचार आवश्यक हो सकता है।
ASTM A53/A53M-24 ग्रेड B पाइप के लिए , निर्दिष्ट न्यूनतम तन्यता सामर्थ्य 415 MPa (60 ksi) और निर्दिष्ट न्यूनतम उपज सामर्थ्य 240 MPa (35 ksi) है। ये यांत्रिक गुण सामग्री के चयन के लिए महत्वपूर्ण हैं, लेकिन वेल्डिंग करते समय रासायनिक संरचना, कार्बन समतुल्य, मोटाई और प्रमाणित वेल्डिंग प्रक्रिया को भी ध्यान में रखना आवश्यक है।
संगत फील्ड वेल्डिंग प्रक्रियाएँ
कार्बन-स्टील ERW पाइप पर परिधीय या फैब्रिकेशन वेल्ड के लिए उपयोग की जाने वाली सामान्य प्रक्रियाओं में निम्नलिखित शामिल हैं:
- एसएमएडब्ल्यू (शील्डेड मेटल आर्क वेल्डिंग): इसका व्यापक रूप से फील्ड और निर्माण वेल्डिंग में उपयोग किया जाता है जहां योग्य वेल्डिंग सर्विस (डब्ल्यूपीएस) इसकी अनुमति देती है।
- जीटीएडब्ल्यू (गैस टंगस्टन आर्क वेल्डिंग): इसे अक्सर नियंत्रित रूट पास या छोटे व्यास के निर्माण के लिए चुना जाता है जहां सटीक ताप नियंत्रण उपयोगी होता है।
- जीएमएडब्ल्यू/एफसीएडब्ल्यू: इनका उपयोग अक्सर वर्कशॉप फैब्रिकेशन और मशीनीकृत या स्वचालित पाइपलाइन वेल्डिंग में किया जाता है, जब ये अनुप्रयोग के लिए योग्य हों।
लागू होने वाला वेल्डिंग कोड परियोजना पर निर्भर करता है। API 1104 आमतौर पर पाइपलाइन वेल्डिंग के लिए उपयोग किया जाता है, जबकि ASME BPVC सेक्शन IX, ASME निर्माण कोड द्वारा नियंत्रित अनुप्रयोगों के लिए प्रक्रिया और कर्मियों की योग्यता संबंधी नियम प्रदान करता है। AWS D1.1 अपने दायरे में आने वाली संरचनात्मक इस्पात वेल्डिंग पर लागू होता है। ये दस्तावेज़ स्वतः ही एक दूसरे के स्थान पर उपयोग नहीं किए जा सकते; परियोजना विनिर्देश यह निर्धारित करता है कि कौन सा कोड मान्य होगा।
पूर्व-ऊष्माकरण और ऊष्मा इनपुट योग्य प्रक्रिया से ही प्राप्त होने चाहिए।
प्रीहीट तापमान को केवल पाइप ग्रेड या एकल कार्बन-समकक्ष मान के आधार पर निर्धारित नहीं किया जाना चाहिए। प्रीहीट और इंटरपास नियंत्रण योग्य WPS द्वारा सामग्री रसायन विज्ञान (जहां लागू हो वहां CE/Pcm सहित), दीवार की मोटाई, हाइड्रोजन नियंत्रण, ऊष्मा इनपुट, परिवेशीय स्थितियों और लागू कोड या परियोजना विनिर्देशों पर विचार करने के बाद स्थापित किए जाने चाहिए। इससे 50°C जैसे मान को सभी X65 ERW पाइपों के लिए सार्वभौमिक आवश्यकता मानने से बचा जा सकता है।
ERW बनाम सीमलेस और अन्य वेल्डेड पाइप
| फ़ैक्टर | ERW/HFW पाइप | सीवनरहित पाइप |
| अनुदैर्ध्य सीम | वर्तमान; प्रतिरोध/उच्च-आवृत्ति वेल्डिंग द्वारा उत्पादित | कोई नहीं |
| फील्ड गर्थ वेल्डिंग | सामग्री और सेवा के लिए योग्य होने पर अनुमति दी जाती है | सामग्री और सेवा के लिए योग्य होने पर अनुमति दी जाती है |
| दबाव उपयुक्तता | यह ग्रेड, आयाम, डिजाइन कोड, सेवा और उत्पाद विनिर्देशों द्वारा निर्धारित होता है। | यह ग्रेड, आयाम, डिजाइन कोड, सेवा और उत्पाद विनिर्देशों द्वारा निर्धारित होता है। |
| आयामी व्यवहार | कुंडल-आधारित उत्पादन से अक्सर अच्छी आयामी स्थिरता मिलती है | विनिर्माण प्रक्रिया के आधार पर दीवार की मोटाई/विकेंद्रीकरण की विशेषताएं भिन्न हो सकती हैं। |
| चयन का आधार | परियोजना विनिर्देश, आकार, श्रेणी, सेवा, परीक्षण और अर्थशास्त्र | परियोजना विनिर्देश, आकार, श्रेणी, सेवा, परीक्षण और अर्थशास्त्र |
यह कहना तकनीकी रूप से सही नहीं है कि ग्रेड और दीवार की मोटाई समान होने के कारण ERW और सीमलेस पाइप का अनुमेय दबाव स्वतः ही समान होता है। अनुमेय डिज़ाइन दबाव बाहरी व्यास, डिज़ाइन कोड, डिज़ाइन कारक, तापमान, संक्षारण भत्ता, जहां लागू हो वहां जोड़ कारक और अन्य परियोजना-विशिष्ट आवश्यकताओं पर भी निर्भर करता है।
गैल्वनाइज्ड ईआरडब्ल्यू पाइप: वेल्डिंग के लिए अतिरिक्त सावधानियां
गैल्वनाइज्ड स्टील की वेल्डिंग की जा सकती है, लेकिन वेल्डिंग क्षेत्र के पास मौजूद जस्ता वाष्पीकृत होकर धुआं उत्पन्न कर सकता है और वेल्डिंग की गुणवत्ता में समस्या पैदा कर सकता है। कोटिंग को उचित रूप से हटाना, वेंटिलेशन/धुएं को नियंत्रित करना, सतह की तैयारी करना और जंग से सुरक्षा को बहाल करना अनुमोदित वेल्डिंग और सुरक्षा प्रक्रियाओं के अनुसार किया जाना चाहिए। कोटिंग हटाने की सार्वभौमिक दूरी का उल्लेख तब तक नहीं किया जाना चाहिए जब तक कि यह परियोजना प्रक्रिया या कोटिंग निर्माता के निर्देशों में न हो।
फील्ड वेल्डिंग के बाद कोटिंग की मरम्मत
फील्ड वेल्डिंग से जोड़ के आसपास की फैक्ट्री-निर्मित कोटिंग को नुकसान पहुंचता है। कोटेड पाइपलाइनों के लिए, फील्ड जॉइंट को तैयार करके उस पर दोबारा कोटिंग करनी आवश्यक है, जिसके लिए मेनलाइन कोटिंग और प्रोजेक्ट स्पेसिफिकेशन के अनुरूप सिस्टम का उपयोग किया जाना चाहिए। FBE, 3LPE और अन्य सिस्टमों में फील्ड-जॉइंट की प्रक्रियाएं अलग-अलग होती हैं; DIN 30670 पॉलीइथिलीन कोटिंग्स पर लागू होता है और इसे हर कोटिंग सिस्टम के लिए एक सार्वभौमिक फील्ड-जॉइंट कोटिंग मानक के रूप में प्रस्तुत नहीं किया जाना चाहिए।
वेल्ड करने योग्य ERW पाइप के लिए खरीद संबंधी जाँच
- खरीद आदेश के लिए आवश्यक उत्पाद विनिर्देश और संस्करण की पुष्टि करें।
- ग्रेड, हीट नंबर, रासायनिक संरचना और यांत्रिक गुणों के लिए एमटीसी की समीक्षा करें।
- विनिर्माण प्रक्रिया और आवश्यक वेल्ड-सीम हीट ट्रीटमेंट या निरीक्षण अभिलेखों का सत्यापन करें।
- उत्पाद मानक और परियोजना विनिर्देशों द्वारा निर्दिष्ट हाइड्रोस्टैटिक परीक्षण और एनडीटी आवश्यकताओं की पुष्टि करें।
- खट्टी सेवा के लिए, किसी एक सार्वभौमिक सल्फर या कठोरता सीमा पर निर्भर रहने के बजाय, रसायन विज्ञान, कठोरता, एचआईसी/एसएससी परीक्षण और सामग्री योग्यता के लिए सटीक परियोजना आवश्यकताओं को सत्यापित करें।
- इस बात की पुष्टि करें कि वेल्डिंग ठेकेदार के पास अनुमोदित WPS/PQR है और संबंधित निर्माण संहिता के लिए योग्य वेल्डर मौजूद हैं।
वेल्डिंग से जुड़े सामान्य जोखिम और उनसे बचाव
हाइड्रोजन-सहायता प्राप्त क्रैकिंग (जिसे हाइड्रोजन क्रैकिंग या कोल्ड क्रैकिंग भी कहा जाता है) उच्च-शक्ति वाले स्टील और प्रतिबंधित वेल्ड में एक महत्वपूर्ण चिंता का विषय है। इसे हाइड्रोजन-प्रेरित क्रैकिंग (एचआईसी) से भ्रमित नहीं किया जाना चाहिए, जिस पर आमतौर पर खट्टी सामग्री के प्रमाणीकरण में चर्चा की जाती है। नियंत्रण उपायों में उचित उपभोग्य सामग्री प्रबंधन, आवश्यकतानुसार प्रीहीट/इंटरपास नियंत्रण, स्वच्छ जोड़ सतहें, नियंत्रित ऊष्मा इनपुट और योग्य वेल्डिंग पैटर्न (डब्ल्यूपीएस) का अनुपालन शामिल हैं।
संदूषण, जोड़ की अपर्याप्त तैयारी, अनुपयुक्त मापदंड या अपर्याप्त तकनीक के कारण छिद्र और असंलयन हो सकता है। तैयार वेल्ड की जांच लागू कोड और परियोजना विनिर्देशों द्वारा निर्धारित निरीक्षण विधि और स्वीकृति मानदंडों का उपयोग करके की जानी चाहिए।
निष्कर्ष
ERW पाइप की वेल्डिंग तभी सफलतापूर्वक की जा सकती है जब पाइप सामग्री और फील्ड वेल्डिंग प्रक्रिया को एक सुनियोजित प्रणाली के रूप में माना जाए। खरीद टीम को सही उत्पाद मानक, MTC, निर्माण प्रक्रिया और निरीक्षण रिकॉर्ड की पुष्टि करनी चाहिए, जबकि निर्माण टीम को योग्य वेल्डिंग सिस्टम (WPS) और लागू वेल्डिंग कोड का उपयोग करना चाहिए। यह दृष्टिकोण सभी ERW पाइपों पर एकसमान प्रीहीट तापमान, इलेक्ट्रोड चयन या दबाव संबंधी दावों को लागू करने की तुलना में अधिक विश्वसनीय है।
सामान्य प्रश्न
- क्या ERW पाइप को साइट पर वेल्ड किया जा सकता है?
जी हां। पाइप और वेल्डिंग प्रक्रिया परियोजना की निर्धारित आवश्यकताओं को पूरा करने पर फील्ड गर्थ वेल्डिंग आम बात है।
- क्या अनुदैर्ध्य ईआरडब्ल्यू सीम पाइप बॉडी की तुलना में स्वतः ही कमजोर होती है?
केवल सीम की उपस्थिति के आधार पर कोई सामान्य निष्कर्ष नहीं निकाला जाना चाहिए। इसके आवश्यक गुण और निरीक्षण लागू उत्पाद विनिर्देश, ग्रेड और विनिर्माण प्रक्रिया पर निर्भर करते हैं।
- प्रीहीट तापमान किस आधार पर निर्धारित किया जाता है?
रसायन विज्ञान, मोटाई, हाइड्रोजन नियंत्रण, ऊष्मा इनपुट और परिवेशीय स्थितियों को ध्यान में रखते हुए, योग्य डब्ल्यूपीएस और लागू कोड/परियोजना आवश्यकताएं।
- क्या ERW पाइप का उपयोग खारे पानी की आपूर्ति में किया जा सकता है?
निर्दिष्ट सामग्री, निर्माण, कठोरता, परीक्षण और योग्यता संबंधी आवश्यकताओं के पूरा होने पर इसे खट्टी सतही जल परियोजनाओं के लिए आपूर्ति किया जा सकता है। अनुपालन की पुष्टि खरीद विनिर्देश और लागू खट्टी सतही जल आवश्यकताओं के अनुसार की जानी चाहिए।
लॉन्गमा के साथ साझेदारी करें
लॉन्गमा अंतरराष्ट्रीय परियोजनाओं के लिए गोल ईआरडब्ल्यू और एलएसएडब्ल्यू स्टील पाइप का निर्माण करती है। इसका उत्पादन केंद्र लगभग 230,000 वर्ग मीटर में फैला हुआ है, जिसकी वार्षिक उत्पादन क्षमता 500,000 टन से अधिक है। गुणवत्ता नियंत्रण में सामग्री ट्रेसिबिलिटी, हाइड्रोस्टैटिक परीक्षण, एनडीटी, यांत्रिक परीक्षण और एमटीसी दस्तावेज़ीकरण शामिल हो सकते हैं, जो लागू ऑर्डर आवश्यकताओं के अनुरूप हैं। परियोजना-विशिष्ट वेल्डिंग, परीक्षण, कोटिंग या निरीक्षण आवश्यकताओं के लिए, खरीदारों को उत्पादन से पहले समीक्षा हेतु संबंधित विनिर्देश और तकनीकी डेटा शीट प्रदान करनी चाहिए।