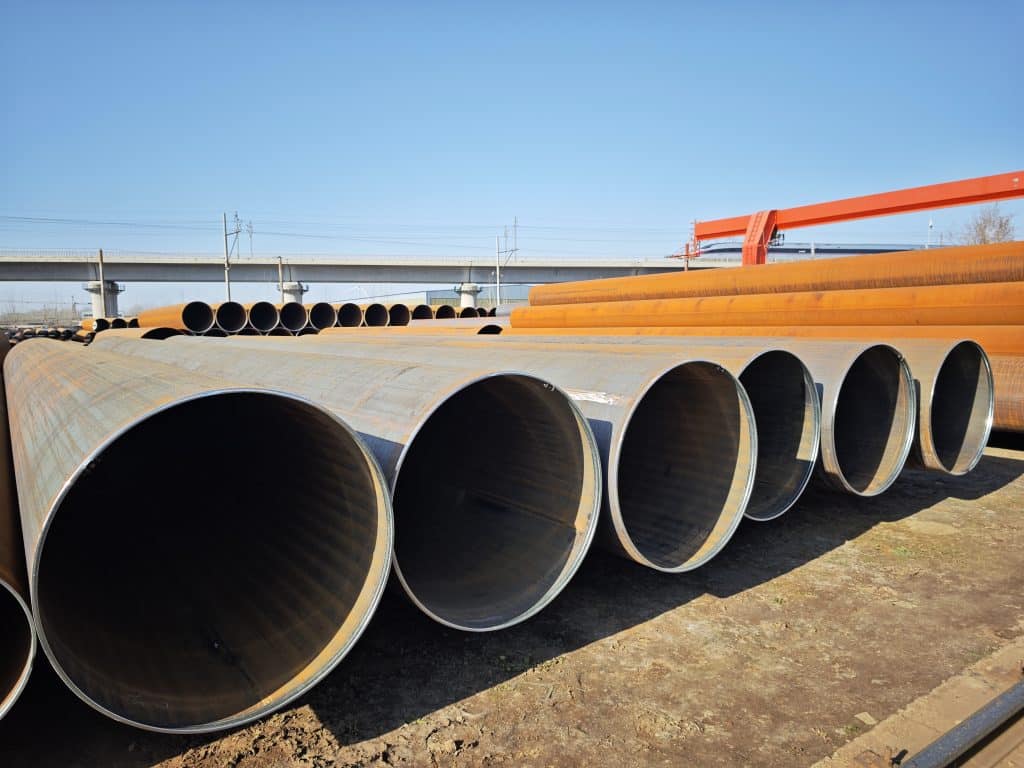
गैल्वनाइज्ड स्टील पाइप में थ्रेडिंग की जा सकती है, बशर्ते उत्पाद विनिर्देश, दीवार की मोटाई और इच्छित उपयोग थ्रेडेड कनेक्शन की अनुमति देते हों। सही थ्रेडिंग के लिए केवल एक तेज डाई से अधिक की आवश्यकता होती है: पाइप को वर्गाकार काटना, रीमिंग करना, संरेखित करना, चिकनाई लगाना, मापना और संगत फिटिंग के साथ असेंबल करना आवश्यक है। थ्रेडिंग से जिंक कोटिंग का कुछ हिस्सा हट जाता है, इसलिए खुले क्षेत्रों को उचित जंग रोधी सुरक्षा की भी आवश्यकता होती है। यह गाइड मैनुअल और पावर्ड थ्रेडिंग की व्यावहारिक प्रक्रिया को समझाती है, साथ ही सामान्य NPT और BSP थ्रेड सिस्टम के बीच अंतर भी बताती है।
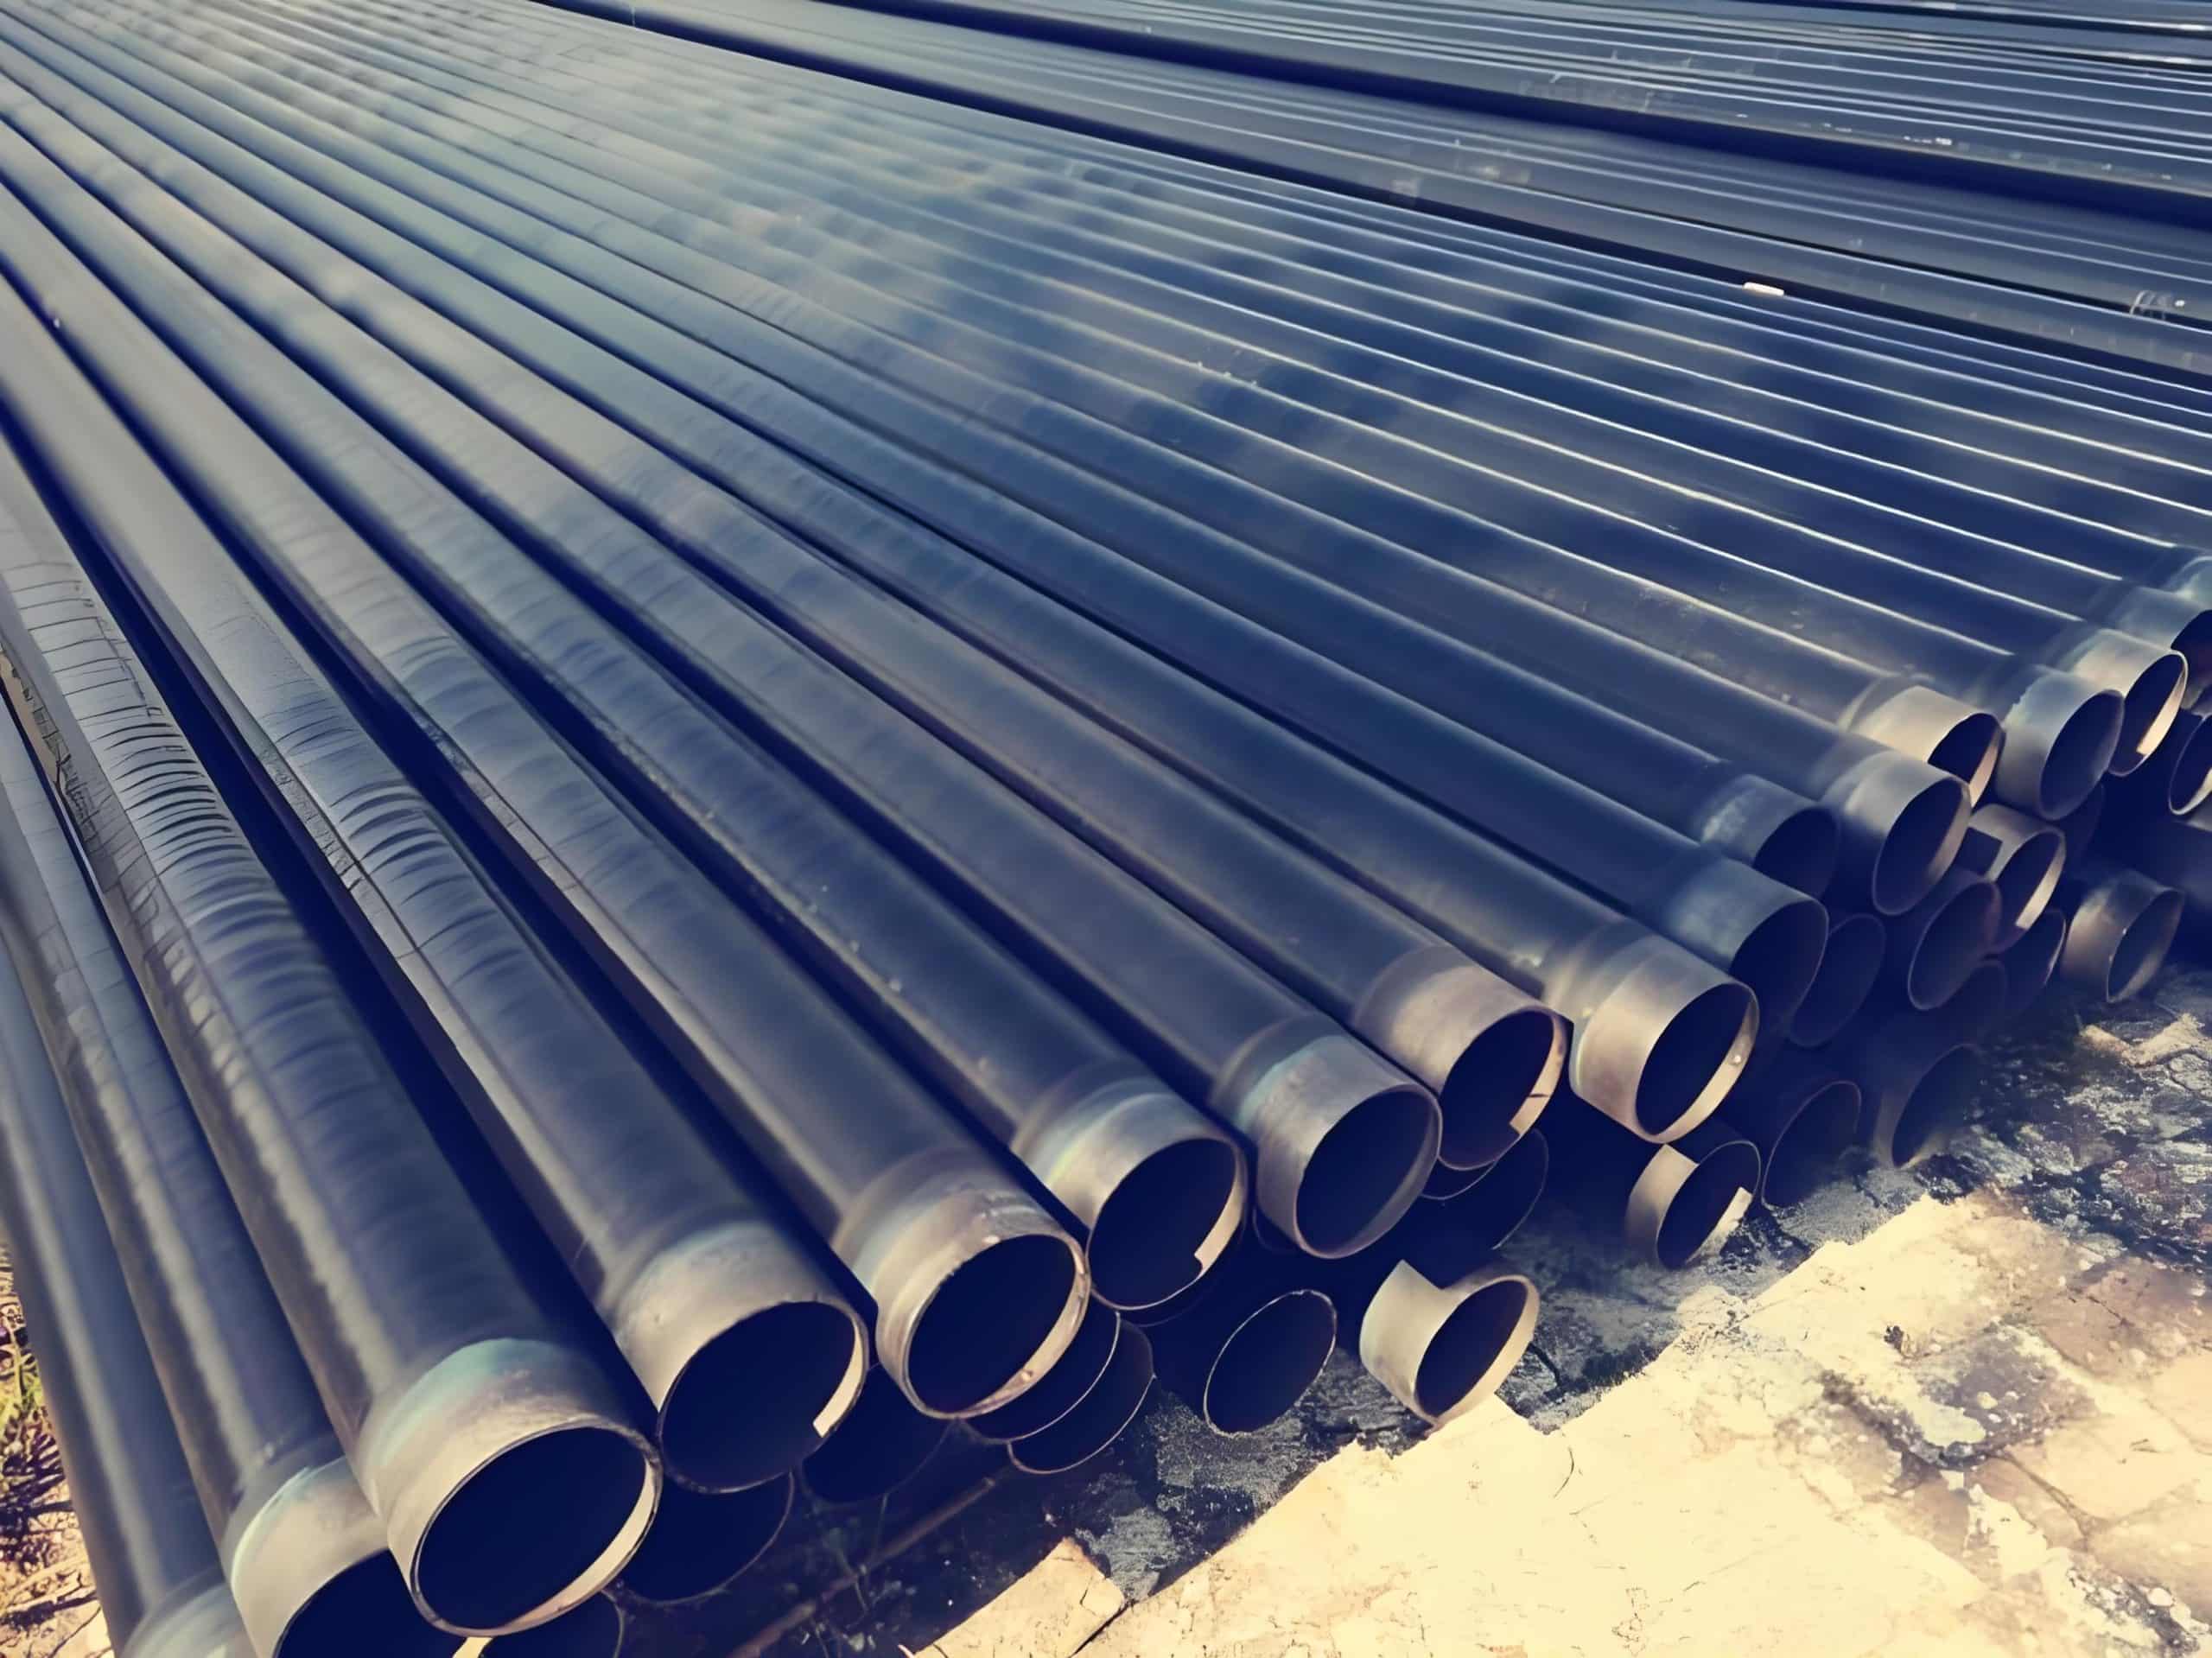
क्या गैल्वनाइज्ड स्टील पाइप में थ्रेडिंग की जा सकती है?
गैल्वनाइज्ड पाइप कार्बन स्टील होता है जिस पर जिंक की परत चढ़ाई जाती है। स्टील और जिंक को आपस में मिलाया नहीं जाता; जिंक एक सतही परत बनाता है जो अवरोधक और सुरक्षात्मक आवरण प्रदान करती है। हॉट-डिप गैल्वनाइज्ड पाइप और प्री-गैल्वनाइज्ड स्ट्रिप से बने पाइप में वेल्ड और कटे किनारों पर कोटिंग की मात्रा अलग-अलग हो सकती है। मशीनिंग से पहले उत्पाद और कोटिंग की सटीक आवश्यकताओं की पुष्टि कर लेनी चाहिए।
पाइप में थ्रेडिंग करने से उसकी दीवार से धातु और सतह से जस्ता दोनों निकल जाते हैं। इसलिए, हर पतली दीवार वाला पाइप इसके लिए उपयुक्त नहीं होता। पाइप का नाममात्र आकार, वास्तविक दीवार की मोटाई, सामग्री मानक, थ्रेड का प्रकार और डिज़ाइन दबाव की जाँच करें। अनुसूची 40 और अनुसूची 80 दीवार की मोटाई की श्रृंखला का वर्णन करती हैं, न कि हर पाइप में थ्रेडिंग करने या उसे हर दबाव के लिए उपयोग करने की पूर्ण अनुमति देती हैं। मौजूदा जंग के गड्ढे या दीवार का पतला होना थ्रेडिंग को अस्वीकार्य बना सकता है, भले ही नाममात्र आकार उपयुक्त प्रतीत हो।
कुछ भवन निर्माण सेवाओं, उपयोगिताओं और अनुमोदित औद्योगिक प्रणालियों में थ्रेडेड कनेक्शन आम हैं। गैस, संपीड़ित वायु, अग्नि सुरक्षा और पेयजल अनुप्रयोग विशिष्ट कोड, घटक अनुमोदन और परिचालन स्थितियों के अधीन हैं। कार्य शुरू करने से पहले लागू प्रणाली नियमों को स्थापित करना आवश्यक है।
उपकरण और तैयारी
मैनुअल सेटअप में आमतौर पर पाइप वाइस, कटर या उपयुक्त आरी, रीमर, सही आकार का डाई हेड और रैचेट, कटिंग ऑयल, थ्रेड गेज और सफाई सामग्री का उपयोग किया जाता है। पावर थ्रेडर बार-बार उत्पादन के लिए उपयोगी होते हैं, बशर्ते उनके डाई, सपोर्ट स्टैंड और गार्ड का उचित रखरखाव किया जाए। बाहरी सतहों के लिए उपयुक्त जिंक-युक्त मरम्मत सामग्री की आवश्यकता हो सकती है, लेकिन यह थ्रेड फिट या स्वीकृत जॉइंट-सीलिंग विधि में बाधा नहीं डालनी चाहिए।
पाइप की गोलाई, क्षति, जंग और पर्याप्त मोटाई की जाँच करें। यह सुनिश्चित करें कि निर्दिष्ट थ्रेड NPT, BSPT या BSPP है, और फिटिंग का मिलान हो। मानक के अनुसार कैलिब्रेटेड या सत्यापित थ्रेड गेज का उपयोग करें। व्यक्तिगत सुरक्षा उपकरण चुनें और उपकरण निर्देशों के अनुसार कार्य क्षेत्र को सुरक्षित करें; घूमने वाली मशीनरी से उलझने का खतरा होता है।
| उपकरण | उद्देश्य | कुंजी जांच |
| पाइप वाइस और सपोर्ट | पाइप को सुरक्षित और संरेखित करें | कुचलना या अत्यधिक हलचल नहीं। |
| कटर या आरी | एक वर्गाकार सिरा उत्पन्न करें | सही लंबाई और लंबवत कट |
| बांट | आंतरिक खुरदरेपन को हटा दें | बिना नुकीले किनारों वाला स्पष्ट बोर |
| डाई हेड और कटिंग ऑयल | निर्दिष्ट धागे को काटें | सही आकार, माप और चिकनाई |
| धागा नापने का यंत्र | धागे की ज्यामिति की जाँच करें | आवश्यक मानक से मेल खाता है |
| मरम्मत और सीलिंग सामग्री | जोड़ की सुरक्षा और सील करें | सर्विस और फिटिंग के साथ संगत |
चरण-दर-चरण धागा पिरोने की प्रक्रिया
चरण 1: नापें, काटें और सुरक्षित करें
थ्रेडिंग और असेंबली के लिए आवश्यक लंबाई को चिह्नित करें। पाइप को उसकी धुरी के समानांतर काटें। गोल दीवार को विकृत किए बिना या कोटिंग को अनावश्यक रूप से नुकसान पहुंचाए बिना इसे मजबूती से सुरक्षित करें। ढीले मलबे को हटा दें और थ्रेडिंग किए जाने वाले क्षेत्र को साफ करें। टेढ़ा कट डाई को सही ढंग से शुरू होने से रोक सकता है और असमान थ्रेड बना सकता है।
चरण 2: डाई को रीम करें और संरेखित करें
अंदरूनी किनारे को अच्छी तरह से घिसकर उसमें से उन खुरदुरे हिस्सों को हटा दें जो प्रवाह को बाधित कर सकते हैं या उपयोग के दौरान टूट सकते हैं। डाई का आकार और धागे का रूप सुनिश्चित करें, फिर कार्बन स्टील और उपकरण के लिए उपयुक्त कटिंग ऑयल लगाएं। डाई को पाइप अक्ष के समानांतर रखें। इसे जानबूझकर झुकाएँ नहीं: गलत संरेखण से टेढ़े या विकृत धागे बन सकते हैं जो सही ढंग से गेज या सील नहीं करेंगे।
चरण 3: धागे को काटें और साफ करें
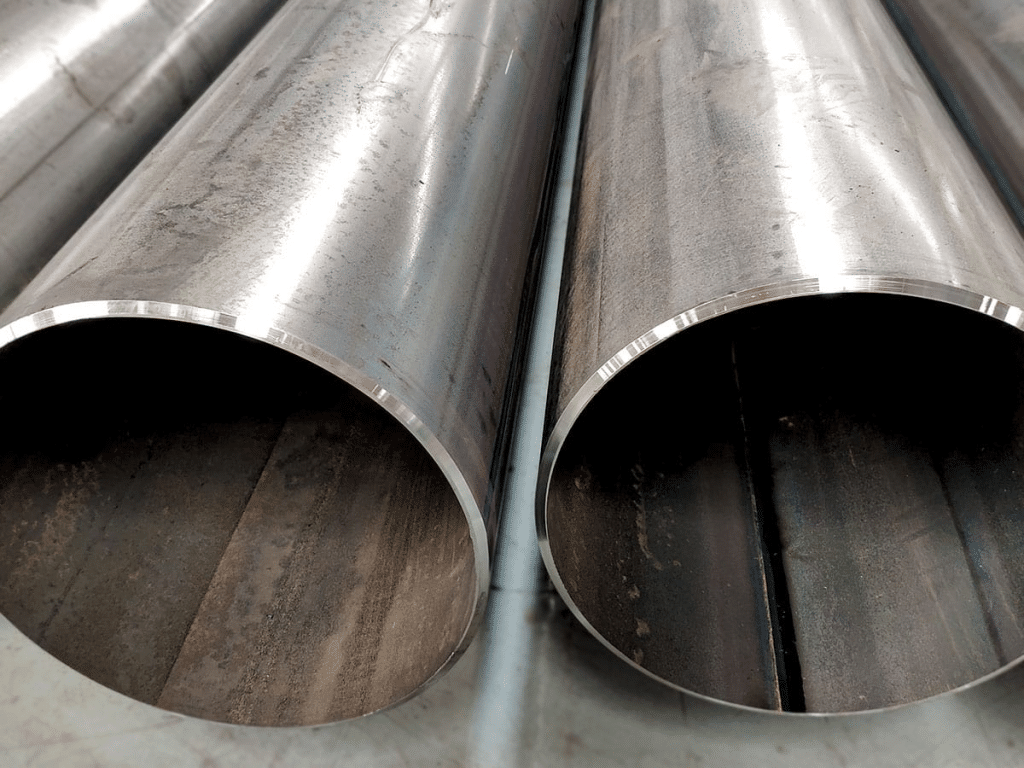
जहां लागू हो, मशीन या टूल निर्माता की चिप-ब्रेकिंग प्रक्रिया का उपयोग करते हुए डाई को धीरे-धीरे आगे बढ़ाएं। निर्धारित थ्रेड लंबाई और गेज स्थिति तक पहुंचने तक जारी रखें। डाई को सावधानीपूर्वक पीछे खींचें, धातु के चिप्स और अतिरिक्त तेल हटा दें, और थ्रेड के ऊपरी, निचले और किनारों में किसी भी प्रकार की टूट-फूट या विकृति की जांच करें। क्षतिग्रस्त थ्रेड को फिटिंग में जबरदस्ती न डालें। आवश्यकता पड़ने पर घिसी हुई डाई को बदलें और सही पाइप के सिरे पर प्रक्रिया दोहराएं।
चरण 4: सुरक्षा, संयोजन और परीक्षण
थ्रेड काटने से स्टील उजागर हो जाता है, विशेषकर कनेक्शन के बाहरी सिरे के पास। सुलभ खुले क्षेत्रों को गैल्वनाइजिंग विनिर्देश और परियोजना आवश्यकताओं द्वारा अनुमत मरम्मत विधि का उपयोग करके सुरक्षित रखें। फिटिंग और थ्रेड सिस्टम द्वारा आवश्यक होने पर सही थ्रेड सीलेंट या जॉइंटिंग सामग्री लगाएं। कोटिंग-मरम्मत यौगिक स्वतः ही थ्रेड सीलेंट नहीं होता है। क्रॉस-थ्रेडिंग या अत्यधिक कसने से बचें और गवर्निंग सिस्टम कोड द्वारा आवश्यक निरीक्षण और रिसाव या दबाव परीक्षण करें। वायवीय परीक्षण के लिए विशिष्ट सुरक्षा नियंत्रणों की आवश्यकता होती है और इसे निर्धारित हाइड्रोस्टैटिक प्रक्रिया के स्थान पर लापरवाही से नहीं किया जाना चाहिए।
एनपीटी, बीएसपीटी और बीएसपीपी: महत्वपूर्ण अंतर
NPT एक टेपर्ड पाइप थ्रेड सिस्टम है जिसे ASME B1.20.1 में शामिल किया गया है और इसमें 60 डिग्री का थ्रेड फॉर्म इस्तेमाल होता है। BSPT थ्रेड्स, जिन्हें आमतौर पर ISO 7-1 में शामिल किया जाता है, 55 डिग्री के व्हिटवर्थ-आधारित फॉर्म का इस्तेमाल करते हैं। ISO 228-1 के तहत BSPP थ्रेड्स समानांतर होते हैं और आमतौर पर केवल थ्रेड इंटरफेरेंस के बजाय एक अलग सीलिंग व्यवस्था पर निर्भर करते हैं। NPSM एक विशिष्ट अमेरिकी स्ट्रेट-थ्रेड सिस्टम है, BSPP का दूसरा नाम नहीं।
| Feature | NPT | बीएसपीटी | बी एस पी पी |
| धागे का रूप | 60 ° | 55 ° | 55 ° |
| धागा ज्यामिति | पतला | पतला | समानांतर |
| सामान्य संदर्भ | ASME B1.20.1 | आईएसओ 7 1 | आईएसओ 228 1 |
| संयुक्त सीलिंग | अनुमोदित थ्रेड सीलेंट और जुड़ाव | उपयुक्त मिलान धागा और सीलेंट | डिजाइन के अनुसार अलग सीलिंग व्यवस्था |
NPT और BSP थ्रेड्स को एक दूसरे के स्थान पर उपयोग करने योग्य नहीं माना जाना चाहिए, भले ही उनके नाममात्र आकार समान दिखते हों। पिच, थ्रेड प्रोफाइल और आयामों में अंतर रिसाव या फिटिंग को नुकसान पहुंचा सकता है। ड्राइंग, खरीद आदेश और फिटिंग मार्किंग की जांच करें। जहां सिस्टम को विभिन्न मानकों से जोड़ना आवश्यक हो, वहां असंगत थ्रेड्स को जबरदस्ती जोड़ने के बजाय एक उपयुक्त अनुमोदित एडेप्टर का उपयोग करें।
निरीक्षण, कोटिंग की मरम्मत और सामान्य गलतियाँ
दृश्य निरीक्षण से यह सुनिश्चित होना चाहिए कि पाइप का सिरा वर्गाकार है, बोर साफ है और थ्रेड में कोई फटा हुआ किनारा, अपूर्ण बनावट या महत्वपूर्ण क्षति नहीं है। गेज निरीक्षण आवश्यक है क्योंकि केवल दिखावट से थ्रेड की ज्यामिति की पुष्टि नहीं की जा सकती। निर्धारित गेज जुड़ाव और थ्रेड की लंबाई की जांच लागू मानक और उपकरण निर्देशों के अनुसार करें। जहां आवश्यक हो, गेज पहचान, निरीक्षण परिणाम और मरम्मत रिकॉर्ड को परियोजना गुणवत्ता दस्तावेज़ के साथ सुरक्षित रखें।
आम गलतियों में डाई को तिरछे कोण पर शुरू करना, घिसी हुई डाई का उपयोग करना, पर्याप्त चिकनाई के बिना कटिंग करना, पतली दीवार वाले पाइप को बहुत कसकर क्लैंप करना और गलत थ्रेड सिस्टम से फिटिंग का चयन करना शामिल है। कटिंग के बाद खुले स्टील पर जंग लगना शुरू हो सकता है, इसलिए क्षतिग्रस्त बाहरी जस्ता की जांच करें और उसकी सुरक्षा करें। मरम्मत सामग्री का चयन, सतह की तैयारी और मोटाई अनुमोदित प्रक्रिया के अनुसार होनी चाहिए; मिलान वाले थ्रेड्स के अंदर मोटी परत लगाने से सही असेंबली में बाधा आ सकती है।
अंतिम कनेक्शन को लागू डिज़ाइन और स्थापना आवश्यकताओं को पूरा करना होगा। केवल थ्रेड की गुणवत्ता से ही दबाव रेटिंग निर्धारित नहीं होती। फिटिंग, सीलेंट, शेष दीवार की मोटाई, द्रव अनुकूलता और परीक्षण सभी महत्वपूर्ण कारक हैं। वास्तविक सिस्टम डिज़ाइन की जाँच किए बिना 'सभी शेड्यूल 80 पाइप उच्च दबाव के लिए उपयुक्त हैं' जैसे सामान्य कथनों का उपयोग करने से बचें।
खरीद और लॉन्गमा आपूर्ति
खरीदारों को पाइप का मानक, ग्रेड, बाहरी व्यास या नाममात्र आकार, दीवार की मोटाई, लंबाई, गैल्वनाइजिंग विधि, थ्रेड मानक, अंतिम फिनिश, निरीक्षण का दायरा और पैकेजिंग निर्दिष्ट करनी चाहिए। यदि फ़ैक्टरी थ्रेडिंग आवश्यक है, तो ऑर्डर में थ्रेड गेज और फिटिंग की आवश्यकताओं का उल्लेख करें। सामग्री का चयन अंतिम रूप देने से पहले उपयोग किए जाने वाले द्रव और स्थानीय नियामक शर्तों की पुष्टि कर लें।
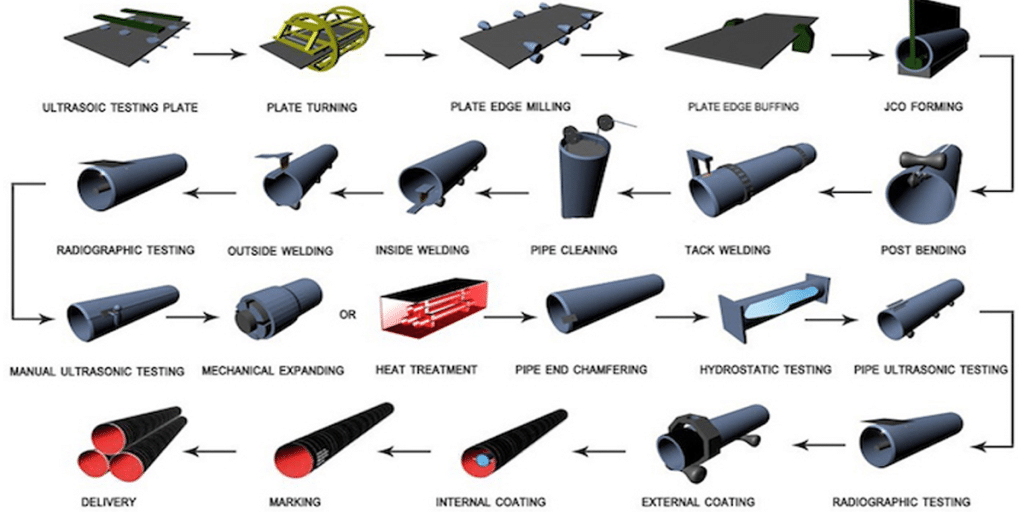
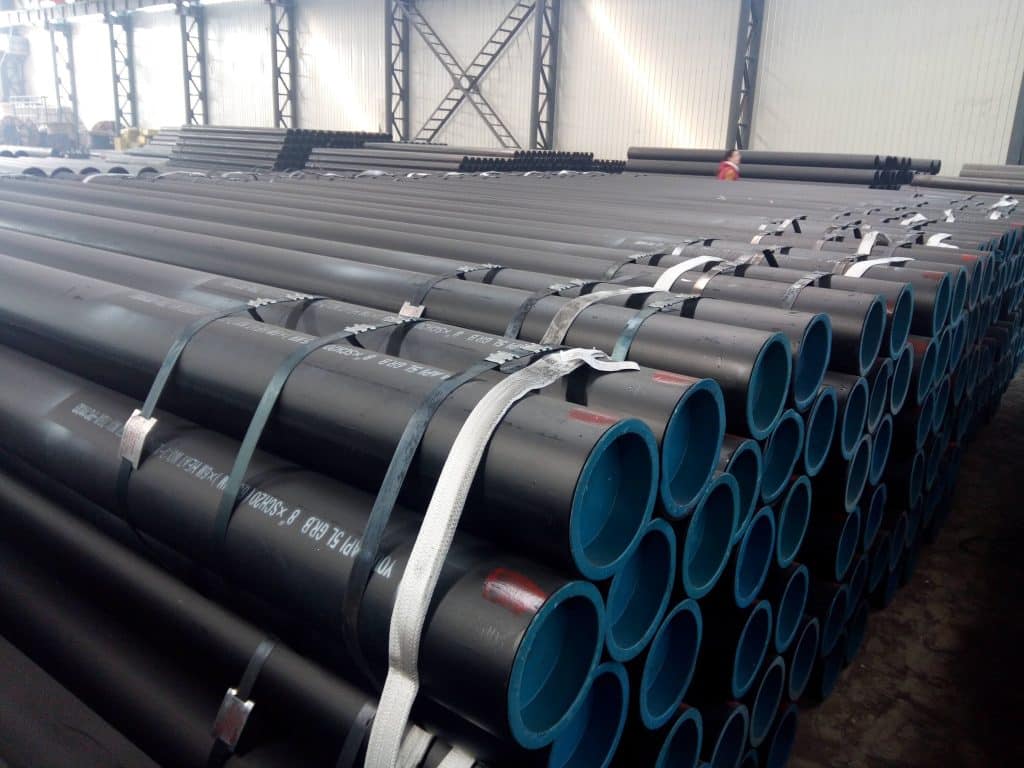
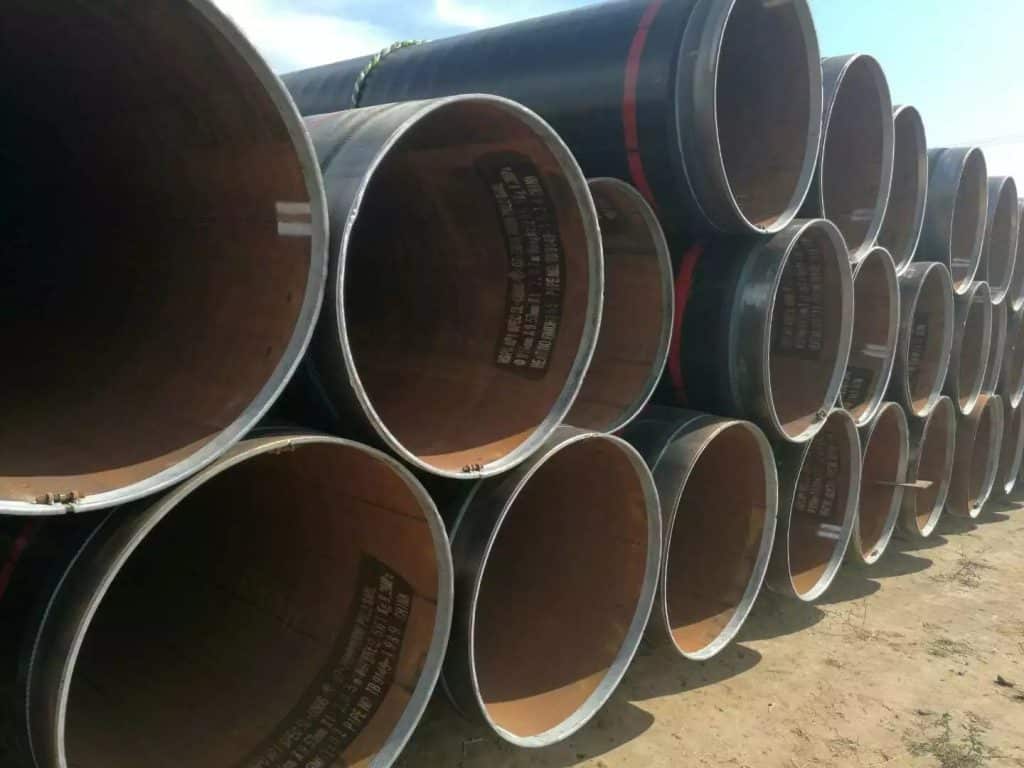
LONGMA ERW और LSAW प्रक्रियाओं का उपयोग करके गोल कार्बन स्टील वेल्डेड पाइप का निर्माण करती है। इसका कारखाना 230,000 वर्ग मीटर में फैला है और वार्षिक उत्पादन 500,000 मीट्रिक टन से अधिक है। खरीदार LONGMA से उपयुक्त गोल वेल्डेड पाइप के आकार, एंड प्रिपरेशन और ऑर्डर के अनुसार सतह सुरक्षा के बारे में परामर्श कर सकते हैं। थ्रेडिंग या गैल्वनाइजिंग सेवाओं की उपलब्धता की पुष्टि वास्तविक ऑर्डर के समय ही की जानी चाहिए, न कि सामान्य उत्पादन क्षमता के आधार पर। संपर्क जानकारी के लिए https://www.ilongma.com/ पर जाएं।
अक्सर पूछे जाने वाले प्रश्न
क्या गैल्वनाइजिंग के बाद गैल्वनाइज्ड पाइप में थ्रेडिंग की जा सकती है?
जी हां, अगर पाइप थ्रेडिंग के लिए उपयुक्त है। इस प्रक्रिया में जस्ता और कुछ स्टील निकल जाता है, इसलिए आयामों का निरीक्षण और खुले हिस्सों की सुरक्षा महत्वपूर्ण है।
एनपीटी और बीएसपीटी में क्या अंतर है?
दोनों टेपर्ड सिस्टम हैं, लेकिन उनके थ्रेड के आकार और आयाम अलग-अलग हैं। इन्हें आपस में इस तरह नहीं जोड़ना चाहिए जैसे ये एक दूसरे के बदले इस्तेमाल किए जा सकते हों।
क्या शेड्यूल 40 गैल्वनाइज्ड पाइप हमेशा थ्रेड करने योग्य होता है?
नहीं। मशीनिंग से पहले वास्तविक दीवार की मोटाई, पाइप मानक, थ्रेड संबंधी आवश्यकताएं और सिस्टम डिजाइन की पुष्टि कर लें।
क्या जस्ता युक्त पेंट को सीधे धागे पर ही लगाना चाहिए?
अनुमोदित कोटिंग-मरम्मत और जोड़-सील करने की प्रक्रिया का पालन करें। मरम्मत कोटिंग्स को थ्रेड जुड़ाव या सीलिंग में बाधा नहीं डालनी चाहिए।
तैयार धागे की जांच कैसे की जा सकती है?
लागू सिस्टम मानक के अंतर्गत दृश्य निरीक्षण, सही थ्रेड गेज और आवश्यक असेंबली और लीक परीक्षण का उपयोग करें।