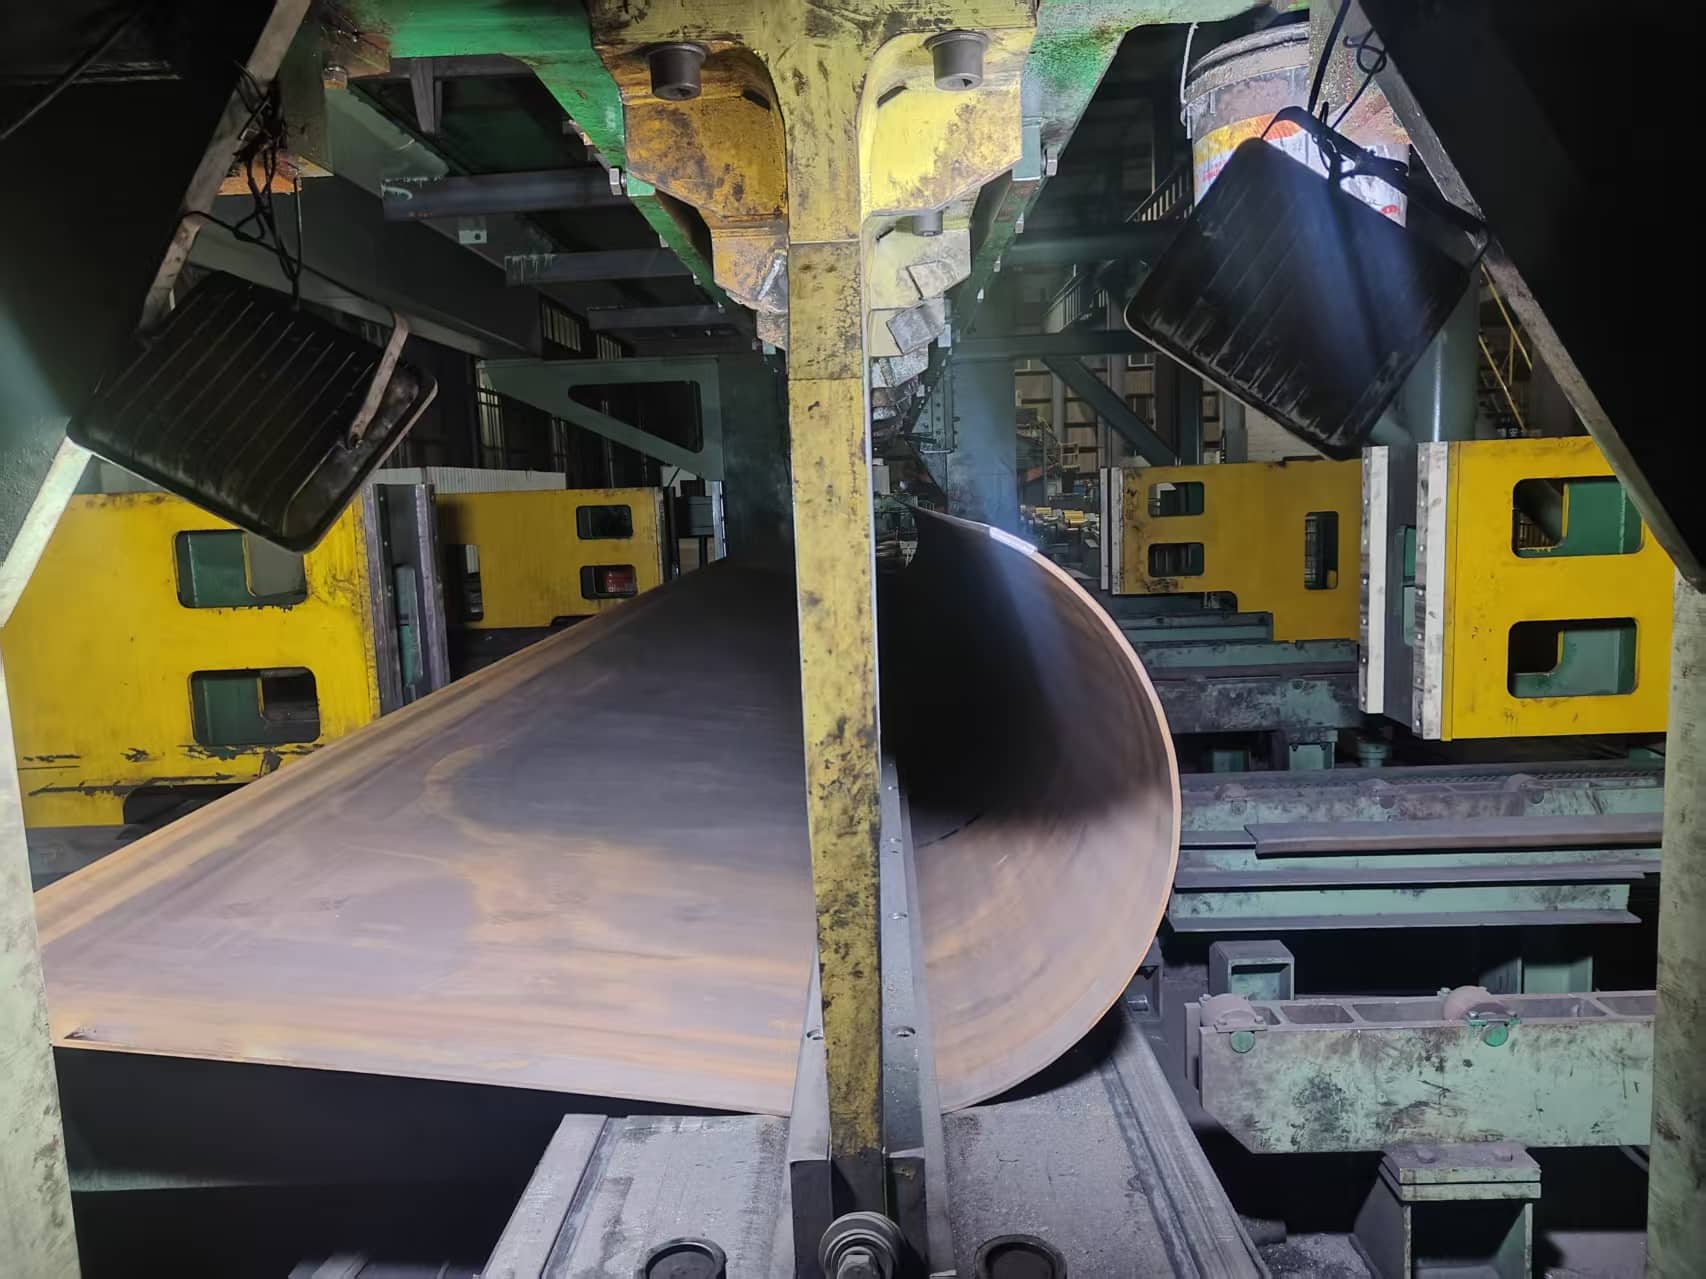
- 1. सीमलेस बनाम वेल्डेड स्टील पाइप: इनमें खराबी का खतरा कहां होता है?
- 2. वेल्ड दोष संबंधी संपूर्ण मार्गदर्शिका: सभी 5 प्रकारों के लिए जोखिम रेटिंग, मूल कारण और पता लगाने के तरीके
- 3. पांच एनडीटी विधियों की तुलना: क्षमता और अनुप्रयोग परिदृश्य
- 4. वेल्ड सीम निरीक्षण के लिए अंतर्राष्ट्रीय मानक आवश्यकताएँ
- 5. लॉन्गमा की आंतरिक प्रयोगशाला: कच्चे माल से लेकर तैयार उत्पाद तक संपूर्ण प्रक्रिया का गुणवत्ता सत्यापन
- 6. स्टील पाइप खरीद गुणवत्ता जोखिम नियंत्रण चेकलिस्ट
- 7. अक्सर पूछे जाने वाले प्रश्न: स्टील पाइप वेल्डिंग दोष और गुणवत्ता निरीक्षण
- 8. लॉन्गमा के बारे में: व्यापक वेल्ड निरीक्षण क्षमता वाला स्टील पाइप निर्माता
अनुप्रयोग: तेल और गैस · पेट्रोकेमिकल संयंत्र · विद्युत अभियांत्रिकी · संरचनात्मक निर्माण · अपतटीय अभियांत्रिकी
तेल और गैस, पेट्रोकेमिकल, बिजली उत्पादन और अपतटीय इंजीनियरिंग अनुप्रयोगों में, स्टील पाइप प्रणाली में वेल्ड सीम सबसे अधिक विफलता-प्रवण स्थान होता है। एक भी छिपा हुआ वेल्ड दोष पाइपलाइन रिसाव, टूटने या परियोजना के बंद होने का कारण बन सकता है - जिसके गंभीर सुरक्षा और वित्तीय परिणाम हो सकते हैं।
यह मार्गदर्शिका वेल्डेड और सीमलेस स्टील पाइप में दोषों के प्रकारों का व्यवस्थित विवरण, पांच प्रमुख गैर-विनाशकारी परीक्षण (एनडीटी) विधियां, अंतरराष्ट्रीय मानक निरीक्षण आवश्यकताएं और एक खरीद जोखिम नियंत्रण चेकलिस्ट प्रदान करती है - जिससे बी2बी खरीदारों और इंजीनियरों को स्टील पाइप की गुणवत्ता का मूल्यांकन करने के लिए एक संपूर्ण ढांचा मिलता है।
सीमलेस बनाम वेल्डेड स्टील पाइप: इनमें खराबी का खतरा कहां होता है?
सीमलेस पाइप का निर्माण पियर्सिंग और हॉट-रोलिंग या कोल्ड-ड्राइंग द्वारा किया जाता है - इसमें कोई वेल्ड सीम नहीं होती, इसलिए दोष मुख्य रूप से बेस मटेरियल में ही उत्पन्न होते हैं। वेल्डेड पाइप (ERW / LSAW / SSAW) वेल्डिंग प्रक्रिया द्वारा निर्मित होता है, जिससे वेल्ड सीम और हीट-अफेक्टेड ज़ोन (HAZ) प्राथमिक जोखिम वाले स्थान बन जाते हैं। इन दोनों प्रकार के पाइपों में दोष जोखिम प्रोफाइल स्पष्ट रूप से भिन्न होते हैं:
| तुलना आइटम | सीवनरहित पाइप | वेल्डेड पाइप (ERW / LSAW / SSAW) |
| विनिर्माण विधि | पियर्सिंग + हॉट रोलिंग / कोल्ड ड्राइंग | ERW (उच्च आवृत्ति वेल्डिंग) / LSAW (जलमग्न चाप वेल्डिंग) / SSAW (स्पाइरल वेल्डिंग) |
| वेल्ड सीम मौजूद है | कोई वेल्ड सीम नहीं | वेल्ड सीम मौजूद है (अनुदैर्ध्य या सर्पिल) |
| प्राथमिक दोष प्रकार | दरारें, ओवरलैप, अशुद्धियाँ, दीवार की मोटाई में भिन्नता | अपूर्ण प्रवेश, संलयन की कमी, सरंध्रता, स्लैग समावेशन, दरारें, अंडरकट |
| प्राथमिक जोखिम क्षेत्र | आधार सामग्री (पाइप बॉडी) | वेल्ड सीम + ऊष्मा-प्रभावित क्षेत्र (HAZ) |
| निरीक्षण फोकस | पाइप बॉडी सामग्री की अखंडता | वेल्ड सीम अखंडता + HAZ सूक्ष्म संरचनात्मक स्थिरता |
| उच्च दबाव वाली परियोजना का जोखिम | आधार सामग्री की मजबूती और कठोरता | वेल्ड सीम की दबाव क्षमता और सीलिंग अखंडता |
⚠️ सीमलेस पाइप में कोई वेल्डिंग सीम नहीं होती, लेकिन फिर भी इसमें दरारें, ओवरलैप और अशुद्धियाँ जैसी आंतरिक खामियाँ हो सकती हैं। सीमलेस पाइप खरीदते समय एमटीसी दस्तावेज़ और एनडीटी निरीक्षण रिकॉर्ड पर विशेष ध्यान देना आवश्यक है।
वेल्ड दोष संबंधी संपूर्ण मार्गदर्शिका: सभी 5 प्रकारों के लिए जोखिम रेटिंग, मूल कारण और पता लगाने के तरीके
आईएसओ 6520-1 (धात्विक पदार्थों में ज्यामितीय अपूर्णताओं का वर्गीकरण) और एडब्ल्यूएस डी1.1 के आधार पर, वेल्ड दोष निम्नलिखित पांच श्रेणियों में आते हैं - जिनमें से प्रत्येक का एक परिभाषित जोखिम रेटिंग और संबंधित निरीक्षण विधि है:
दोष 1: दरार — जोखिम रेटिंग ★★★★★
दरारें वेल्डिंग की सबसे खतरनाक खामियों में से एक हैं। उच्च दबाव वाली स्थितियों में, ये तेजी से फैलती हैं और पाइप के पूरी तरह से क्षतिग्रस्त होने का कारण बन सकती हैं।
| आयाम | विवरण |
| जोखिम मूल्यांकन | ★★★★★ अत्यधिक जोखिम — बिल्कुल भी बर्दाश्त नहीं; किसी भी रूप में स्वीकार्य नहीं |
| मूल कारणों | वेल्डिंग के दौरान उत्पन्न ऊष्मीय तनाव; अत्यधिक शीतलन दर; हाइड्रोजन-प्रेरित दरारें (एचआईसी); आधार सामग्री में उच्च कार्बन समतुल्य (सीई) |
| सबसे आम स्थान | वेल्ड सेंटरलाइन; ऊष्मा-प्रभावित क्षेत्र (HAZ); वेल्ड टो |
| पाइपलाइन पर प्रभाव | उच्च दबाव में, दरारें तेजी से फैलती हैं - जिससे सीधे पाइप फटने या रिसाव का कारण बनती हैं। |
| अनुशंसित पहचान | यूटी / टीओएफडी / पीएयूटी (आंतरिक); एमटी चुंबकीय कण परीक्षण (सतही दरारें) |
| मानक संदर्भ | एएसएमई बीपीवीसी सेक्शन वी/एपीआई 5एल/आईएसओ 3183 |
दोष 2: संलयन का अभाव — जोखिम रेटिंग ★★★★☆
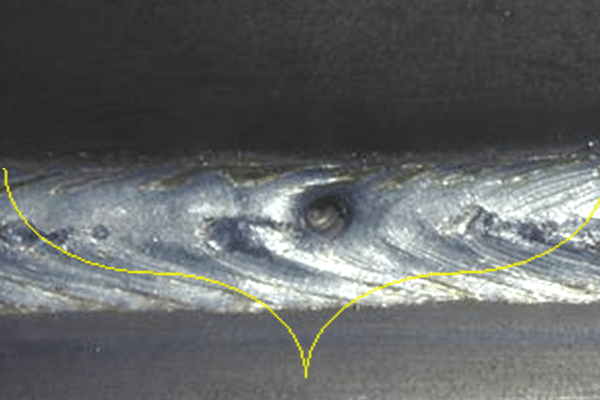
वेल्ड धातु का आधार सामग्री के साथ या वेल्ड के विभिन्न चरणों के बीच पूर्ण धातुकर्मिक बंधन स्थापित न हो पाने पर संलयन की कमी होती है। उच्च दाब वाले वेल्डेड पाइपों में यह सबसे आम छिपे हुए दोषों में से एक है।
| आयाम | विवरण |
| जोखिम मूल्यांकन | ★★★★☆ उच्च जोखिम — 100% निरीक्षण कवरेज आवश्यक है |
| मूल कारणों | अपर्याप्त ऊष्मा आपूर्ति; अत्यधिक गति; खांचों की खराब सफाई; अस्थिर वेल्डिंग पैरामीटर |
| सबसे आम स्थान | वेल्ड-से-आधार-सामग्री इंटरफ़ेस; मल्टी-पास वेल्ड में इंटर-पास ज़ोन |
| पाइपलाइन पर प्रभाव | वेल्ड की भार वहन क्षमता को कम करता है; थकान दरार की शुरुआत के स्थल के रूप में कार्य करता है |
| अनुशंसित पहचान | आरटी रेडियोग्राफिक परीक्षण / पीएयूटी फेज़्ड ऐरे / यूटी अल्ट्रासोनिक परीक्षण |
| मानक संदर्भ | एएसटीएम ए671/एएसटीएम ए672/एपीआई 5एल पीएसएल2 |
दोष 3: अपूर्ण प्रवेश — जोखिम रेटिंग ★★★★☆
अपूर्ण प्रवेश तब होता है जब वेल्ड जोड़ के अनुप्रस्थ काट की पूरी मोटाई में प्रवेश करने में विफल रहता है। यह भारी दीवार वाले पाइपों और खराब डिज़ाइन वाली खांचे की ज्यामिति वाले जोड़ों में सबसे आम है।
| आयाम | विवरण |
| जोखिम मूल्यांकन | ★★★★☆ उच्च जोखिम — उच्च दबाव वाली सेवा में स्वीकार्य नहीं |
| मूल कारणों | अपर्याप्त वेल्डिंग धारा; अनुचित ग्रूव कोण डिजाइन; अत्यधिक यात्रा गति |
| सबसे आम स्थान | वेल्ड रूट पास |
| पाइपलाइन पर प्रभाव | वेल्ड के अनुप्रस्थ काट की दबाव सहनशीलता को कम करता है; जड़ पर तनाव का संकेंद्रण थकान दरार का कारण बनता है |
| अनुशंसित पहचान | यूटी अल्ट्रासोनिक परीक्षण / आरटी रेडियोग्राफिक परीक्षण |
| मानक संदर्भ | एएसएमई बी31.3 / एपीआई 5एल / एएसटीएम ए671 |
दोष 4: सरंध्रता — जोखिम रेटिंग ★★★☆☆
वेल्ड धातु के जमने के दौरान उसमें फंसी गैस की रिक्तियों को सरंध्रता कहते हैं। इससे वेल्ड का घनत्व कम हो जाता है और सीलिंग की क्षमता प्रभावित होती है।
| आयाम | विवरण |
| जोखिम मूल्यांकन | ★★★☆☆ मध्यम जोखिम — मानक के अनुसार स्वीकृति मानदंडों के आधार पर मूल्यांकन किया गया |
| मूल कारणों | अपर्याप्त शील्डिंग गैस कवरेज; वेल्डिंग तार में नमी; वेल्ड क्षेत्र में तेल या पानी का संदूषण |
| सबसे आम स्थान | वेल्ड सीम का आंतरिक भाग (पृथक या समूहबद्ध वितरण) |
| पाइपलाइन पर प्रभाव | वेल्ड घनत्व को कम करता है; संक्षारक माध्यमों में स्थानीय संक्षारण को तेज करता है |
| अनुशंसित पहचान | श्वसन पथ का रेडियोग्राफिक परीक्षण (सबसे प्रत्यक्ष दृश्य संकेत) / मूत्र पथ का अल्ट्रासोनिक परीक्षण |
| मानक संदर्भ | एएसटीएम ई94 / आईएसओ 5817 / एपीआई 5एल |
दोष 5: स्लैग का समावेशन — जोखिम रेटिंग ★★★☆☆
स्लैग इनक्लूजन वेल्डिंग धातु के भीतर फंसे हुए वेल्डिंग स्लैग कण होते हैं। ये मल्टी-पास वेल्ड और LSAW सबमर्ज्ड आर्क वेल्डिंग में सबसे आम हैं।
| आयाम | विवरण |
| जोखिम मूल्यांकन | ★★★☆☆ मध्यम जोखिम — थकान के कारण सेवा जीवन कम हो जाता है |
| मूल कारणों | अपूर्ण इंटरपास स्लैग निष्कासन; अत्यधिक यात्रा गति; पिघले हुए पूल की खराब तरलता |
| सबसे आम स्थान | मल्टी-पास वेल्ड में चरणों के बीच का अंतराल; LSAW वेल्ड सीम का आंतरिक भाग |
| पाइपलाइन पर प्रभाव | तनाव संकेंद्रण बिंदु उत्पन्न करता है; प्रभाव प्रतिरोध को कम करता है; दरार आरंभिक स्थल के रूप में कार्य करता है |
| अनुशंसित पहचान | आरटी रेडियोग्राफिक परीक्षण / यूटी अल्ट्रासोनिक परीक्षण |
| मानक संदर्भ | एडब्ल्यूएस डी1.1 / आईएसओ 5817 / एएसटीएम ए671 |
पांच एनडीटी विधियों की तुलना: क्षमता और अनुप्रयोग परिदृश्य
विभिन्न एनडीटी विधियाँ अलग-अलग प्रकार के दोषों का पता लगाती हैं और एक दूसरे का विकल्प नहीं हो सकतीं। पाइप के प्रकार, दोष की विशेषताओं और परियोजना मानक आवश्यकताओं के आधार पर इनका चयन और संयोजन किया जाना चाहिए।
| एनडीटी विधि | पता लगाने का सिद्धांत | दोषों का पता लगाया जा सकता है | अनुप्रयोग परिदृश्य | मुख्य लाभ |
| अल्ट्रासोनिक परीक्षण (यूटी) | ध्वनिक तरंग परावर्तन विश्लेषण | आंतरिक दरारें, संलयन की कमी, परतें, अपूर्ण प्रवेश | ERW / LSAW / API लाइन पाइप | उच्च दक्षता; मात्रात्मक आकार निर्धारण क्षमता |
| रेडियोग्राफिक परीक्षण (RT) | एक्स-रे / गामा-किरण संचरण इमेजिंग | छिद्रता, स्लैग समावेशन, अपूर्ण प्रवेश (प्रत्यक्ष दृश्य छवि) | ASTM A671 / उच्च दबाव वेल्डेड पाइप | दोषपूर्ण छवियों को संग्रहित किया जा सकता है और उनका पुनः मूल्यांकन किया जा सकता है। |
| फेज्ड ऐरे यूटी (पीएयूटी) | बहु-कोणीय ऐरे बीम स्कैनिंग | जटिल आंतरिक वेल्ड दोष (3डी इमेजिंग) | भारी दीवार वाली LSAW / उच्च स्तरीय तेल और गैस परियोजनाएं | उच्चतर पहचान सटीकता; डेटा पूरी तरह से संग्रहणीय |
| चुंबकीय कण परीक्षण (MT) | चुंबकीय रिसाव प्रवाह लौहचुंबकीय कणों को आकर्षित करता है। | सतही और सतह के निकट की दरारें, अंडरकट | लौहचुंबकीय पदार्थों पर वेल्ड सीम की सतह | उच्च संवेदनशीलता; उपयोग में आसान |
| एड़ी वर्तमान परीक्षण (ईटी) | विद्युतचुंबकीय प्रेरण चालकता में भिन्नता का पता लगाता है | सतह के निकट की विसंगतियाँ | ईआरडब्ल्यू पाइप का इन-लाइन त्वरित निरीक्षण | तेज़ गति; इन-लाइन अनुप्रयोग के लिए उपयुक्त |
💡 उच्च दबाव वाली तेल और गैस पाइपलाइनों के लिए, अनुशंसित दृष्टिकोण यूटी (आंतरिक दोष) + आरटी (छवि रिकॉर्ड) + एमटी (सतह) को संयोजित करना है - किसी भी एकल एनडीटी विधि को संपूर्ण निरीक्षण प्रणाली के विकल्प के रूप में उपयोग नहीं किया जाना चाहिए।
PAUT (फेज्ड ऐरे UT): भारी दीवार वाले LSAW पाइप के लिए पसंदीदा विधि
पारंपरिक अल्ट्रासोनिक टेस्टिंग (यूटी) में जटिल वेल्ड ज्यामिति पर लागू होने पर कवरेज में कुछ कमियां रह जाती हैं। फेज्ड ऐरे अल्ट्रासोनिक टेस्टिंग (पीएयूटी) त्रि-आयामी इमेजिंग उत्पन्न करने के लिए मल्टी-एंगल ऐरे बीम का उपयोग करती है, जिससे स्वचालित डेटा रिकॉर्डिंग के साथ कई कोणों पर एक साथ पता लगाना संभव हो जाता है। यह विशेष रूप से भारी-दीवार वाले एलएसडब्ल्यूए पाइप और उच्च-विशिष्टता वाले तेल और गैस परियोजनाओं के लिए उपयुक्त है। एपीआई 5एल पीएसएल2 परियोजनाओं की बढ़ती संख्या अब पीएयू को एक अनिवार्य निरीक्षण विधि के रूप में नामित कर रही है।
वेल्ड सीम निरीक्षण के लिए अंतर्राष्ट्रीय मानक आवश्यकताएँ
विभिन्न उत्पाद मानक अलग-अलग निरीक्षण विधियाँ, कवरेज आवश्यकताएँ और स्वीकृति मानदंड निर्दिष्ट करते हैं। निम्नलिखित तालिका सबसे अधिक संदर्भित मानकों की मुख्य निरीक्षण आवश्यकताओं की तुलना करती है:
| स्टैण्डर्ड | लागू उत्पाद | मुख्य निरीक्षण आवश्यकताएँ | मुख्य धारा |
| एपीआई 5L PSL1 | तेल और गैस पारेषण लाइन पाइप | एनडीटी + हाइड्रोस्टैटिक परीक्षण (पीएसएल1 की आवश्यकताएं अपेक्षाकृत लचीली हैं) | धारा 10 |
| एपीआई 5L PSL2 | उच्च दबाव वाली तेल और गैस संचरण पाइपलाइन | अनिवार्य यूटी + हाइड्रोस्टैटिक परीक्षण + चार्पी इम्पैक्ट परीक्षण + सीई नियंत्रण | धारा 10 / अनुलग्नक एच |
| आईएसओ 3183 | अंतर्राष्ट्रीय लाइन पाइप | PSL1/PSL2 स्तरित; PSL2 के लिए व्यापक एनडीटी आवश्यक है | खंड 10 |
| एएसटीएम A53 | सामान्य औद्योगिक इस्पात पाइप | हाइड्रोस्टैटिक परीक्षण या गैर-विनाशकारी विद्युत परीक्षण (ईटी) | धारा 9-10 |
| एएसटीएम A671 | उच्च दबाव वाला EFW स्टील पाइप | 100% वेल्ड सीम आरटी/यूटी + हाइड्रोस्टैटिक परीक्षण | कक्षा पदनाम के अनुसार ग्रेड दिया गया |
| एएसटीएम A672 | उच्च तापमान उच्च दबाव EFW पाइप | आरटी + यूटी + दबाव परीक्षण | कक्षा पदनाम के अनुसार ग्रेड दिया गया |
⚠️ API 5L PSL2 कार्बन समतुल्य (CE), चार्पी इम्पैक्ट टेस्ट तापमान और NDT कवरेज प्रतिशत पर अनिवार्य आवश्यकताएं लागू करता है। PSL स्तर बताए बिना केवल "API 5L" निर्दिष्ट करने से ऐसी डिलीवरी हो सकती है जो परियोजना की आवश्यकताओं को पूरा नहीं करती है।
लॉन्गमा की आंतरिक प्रयोगशाला: कच्चे माल से लेकर तैयार उत्पाद तक संपूर्ण प्रक्रिया का गुणवत्ता सत्यापन
विश्वसनीय स्टील पाइप की गुणवत्ता केवल आपूर्तिकर्ता के आश्वासनों पर निर्भर नहीं हो सकती—इसे आंकड़ों के साथ प्रदर्शित किया जाना चाहिए। लॉन्गमा की आंतरिक प्रयोगशाला कच्चे माल की आवक से लेकर तैयार उत्पाद की शिपमेंट तक सभी महत्वपूर्ण निरीक्षण बिंदुओं को कवर करती है:
| परीक्षण आइटम | उपकरण/विधि | गुणवत्ता नियंत्रण उद्देश्य |
| रासायनिक संरचना विश्लेषण | ऑप्टिकल एमिशन स्पेक्ट्रोमीटर (OES) | स्टील की गुणवत्ता और कार्बन समतुल्य की पुष्टि करता है; वेल्ड करने की क्षमता की पुष्टि करता है। |
| तन्यता परीक्षण | यूनिवर्सल परीक्षण मशीन | यह यील्ड स्ट्रेंथ, टेन्साइल स्ट्रेंथ और एलॉन्गेशन की पुष्टि करता है। |
| चार्पी प्रभाव परीक्षण | चार्पी इम्पैक्ट टेस्टिंग उपकरण | निम्न तापमान पर मजबूती का आकलन करता है; पीएसएल2 और निम्न तापमान परियोजनाओं के लिए अनिवार्य है। |
| कठोरता परीक्षण | रॉकवेल / ब्रिनेल कठोरता परीक्षक | HAZ कठोरता वितरण; शीत दरार को रोकता है |
| मेटलोग्राफिक विश्लेषण | मेटलोग्राफिक माइक्रोस्कोप | अनाज संरचना विश्लेषण; ऊष्मा उपचार की प्रभावशीलता को सत्यापित करता है |
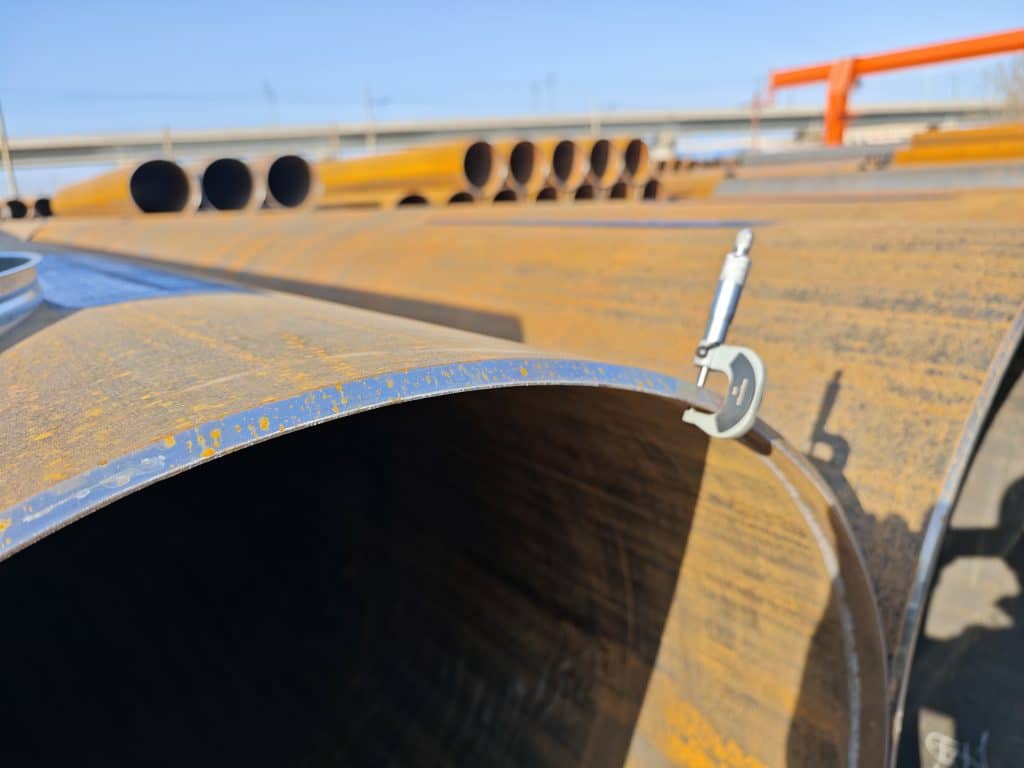
| दीवार की मोटाई और बाहरी व्यास का निरीक्षण | लेजर मापन प्रणाली / अल्ट्रासोनिक गेज | बहु-बिंदु माप; ऑर्डर और मानक के साथ आयामी अनुपालन की पुष्टि करता है |
| हीड्रास्टाटिक परीक्षण | हाइड्रोस्टैटिक परीक्षण मशीन | तैयार उत्पाद की सीलिंग अखंडता का प्रति पाइप या प्रति बैच सत्यापन |
| इन-लाइन यूटी निरीक्षण | स्वचालित अल्ट्रासोनिक परीक्षण उपकरण | 100% इन-लाइन वेल्ड सीम निरीक्षण; छिपे हुए दोषों के जोखिम को कम करता है |
प्रत्येक बैच के लिए EN 10204 3.1 मिल टेस्ट सर्टिफिकेट (MTC) उपलब्ध है। LONGMA, SGS, BV, TÜV, DNV और अन्य तृतीय-पक्ष निरीक्षण एजेंसियों द्वारा ऑन-साइट निरीक्षण की सुविधा प्रदान करता है, जिससे खरीदारों को स्वीकृति और सीमा शुल्क निकासी संबंधी जोखिम को कम करने में मदद मिलती है।
स्टील पाइप खरीद गुणवत्ता जोखिम नियंत्रण चेकलिस्ट
नीचे दी गई चेकलिस्ट में उन जोखिम बिंदुओं का सारांश दिया गया है जिन्हें अंतरराष्ट्रीय खरीदार अक्सर अनदेखा कर देते हैं। इसका उपयोग आपूर्तिकर्ता मूल्यांकन के लिए या आरएफक्यू तैयार करते समय सीधे किया जा सकता है:
| जोखिम का प्रकार | आम समस्या | अनुशंसित कार्रवाई |
| मानक और संस्करण | संस्करण वर्ष या पीएसएल स्तर के बिना मानक नाम दिया गया है | पीओ में संस्करण वर्ष और पीएसएल स्तर का उल्लेख करें, उदाहरण के लिए एपीआई 5एल 2018 पीएसएल2। |
| अपर्याप्त एनडीटी कवरेज | केवल हाइड्रोस्टैटिक परीक्षण आवश्यक है; UT या RT की आवश्यकता नहीं है। | वेल्ड सीम का 100% एनडीटी निरीक्षण स्पष्ट रूप से अनिवार्य करें; निरीक्षण विधि और स्वीकृति मानदंड निर्दिष्ट करें। |
| एमटीसी पता लगाने की क्षमता | एमटीसी पर ऊष्मा संख्या भौतिक उत्पाद के अनुरूप नहीं होती है। | EN 10204 3.1 आवश्यक है; पैकिंग सूची के साथ ताप संख्याओं की जाँच करें |
| प्रभाव परीक्षण छोड़ दिया गया | कम तापमान वाली परियोजना जिसमें चार्पी इम्पैक्ट टेस्ट की आवश्यकता नहीं है | खरीद दस्तावेज़ में परीक्षण तापमान और न्यूनतम ऊर्जा आवश्यकता का उल्लेख करें। |
| तृतीय-पक्ष निरीक्षण अनुपस्थित | एसजीएस/बीवी/टीयूवी द्वारा मौके पर कोई गवाही की व्यवस्था नहीं की गई है। | पीओ में निरीक्षण निकाय और निरीक्षण रोक बिंदुओं के नाम लिखें। |
| सीई मूल्य की पुष्टि नहीं हुई है | आपूर्तिकर्ता एमटीसी पर कार्बन समतुल्य डेटा सत्यापित नहीं किया गया है | एमटीसी पर सीई मान अंकित करना अनिवार्य है; मानक ऊपरी सीमा से मिलान करें। |
| केवल मूल्य की तुलना | गुणवत्ता प्रबंधन प्रणाली, उपकरण और निरीक्षण क्षमता को नजरअंदाज किया गया | आपूर्तिकर्ता से WPS/PQR, प्रयोगशाला योग्यता प्रमाण और ऐतिहासिक MTCs उपलब्ध कराने की अपेक्षा करें। |
अक्सर पूछे जाने वाले प्रश्न: स्टील पाइप वेल्डिंग दोष और गुणवत्ता निरीक्षण
प्रश्न 1: क्या वेल्डेड स्टील पाइप स्वाभाविक रूप से सीमलेस पाइप की तुलना में कम गुणवत्ता वाला होता है?
नहीं। उच्च गुणवत्ता वाली वेल्डेड पाइप — जैसे कि API 5L PSL2 के अनुसार निर्मित ERW या LSAW पाइप — कठोर वेल्डिंग प्रक्रिया नियंत्रण और 100% NDT निरीक्षण के तहत निर्मित होने पर उच्च दबाव संचरण आवश्यकताओं को पूरी तरह से पूरा करने में सक्षम है। वेल्डेड और सीमलेस पाइप के बीच चुनाव व्यास, दीवार की मोटाई, दबाव रेटिंग, माध्यम और लागत के व्यापक मूल्यांकन पर आधारित होना चाहिए — न कि केवल इस आधार पर कि वेल्ड सीम मौजूद है या नहीं।
प्रश्न 2: आरटी रेडियोग्राफिक परीक्षण या यूटी अल्ट्रासोनिक परीक्षण में से कौन सा बेहतर है?
दोनों विधियों की अपनी-अपनी खूबियाँ हैं और वे एक दूसरे का विकल्प नहीं हो सकतीं। RT वेल्ड के अंदरूनी भाग का स्थायी चित्र रिकॉर्ड तैयार करता है, जिससे छिद्र और स्लैग की अशुद्धियों की पहचान करना आसान हो जाता है और इन चित्रों को अनिश्चित काल तक संग्रहीत और पुनः मूल्यांकन किया जा सकता है। UT दरारें और संलयन की कमी जैसे समतल दोषों के प्रति अधिक संवेदनशील है, निरीक्षण की दक्षता बढ़ाती है और इसमें विकिरण का उपयोग नहीं होता है। उच्च दबाव वाली परियोजनाओं में आमतौर पर दोनों विधियों का संयोजन आवश्यक होता है; PAUT फेज़्ड ऐरे एक उन्नत अपग्रेड प्रदान करता है जो दोनों विधियों की सीमाओं को दूर कर सकता है।
Q3: मैं यह कैसे सत्यापित कर सकता हूँ कि किसी आपूर्तिकर्ता के पास वास्तव में एनडीटी क्षमता है?
कई पहलुओं से मूल्यांकन करें: आपूर्तिकर्ता से एनडीटी उपकरण सूची और अंशांकन रिकॉर्ड का अनुरोध करें; एनडीटी रिपोर्टों की क्रमांकन प्रणाली और उनकी ऊष्मा संख्या ट्रैसेबिलिटी लॉजिक की समीक्षा करें; क्रॉस-चेकिंग के लिए नमूना एमटीसी और एनडीटी रिपोर्ट का अनुरोध करें; और एसजीएस, बीवी या टीयूवी जैसी किसी तृतीय-पक्ष एजेंसी द्वारा फैक्ट्री ऑडिट या प्री-शिपमेंट निरीक्षण की व्यवस्था करें - यह सबसे प्रत्यक्ष और विश्वसनीय सत्यापन विधि है।
प्रश्न 4: क्या हाइड्रोस्टैटिक परीक्षण एनडीटी का स्थान ले सकता है?
नहीं। हाइड्रोस्टैटिक परीक्षण तैयार उत्पाद की समग्र सीलिंग अखंडता और दबाव क्षमता की पुष्टि करता है, लेकिन यह आंतरिक दोषों का पता नहीं लगा सकता या उनका विवरण नहीं दे सकता। एनडीटी विधियाँ — विशेष रूप से यूटी और आरटी — वेल्ड सीम के भीतर छोटी आंतरिक विसंगतियों का पता लगाने में सक्षम हैं। ये दोनों पूरक हैं, एक दूसरे के स्थान पर उपयोग नहीं किए जा सकते; उच्च दबाव वाली परियोजनाओं के लिए दोनों का निष्पादन आवश्यक है।
प्रश्न 5: EN 10204 3.1 MTC और 3.2 MTC में क्या अंतर है?
EN 10204 3.1 MTC निर्माता के अधिकृत निरीक्षण प्रतिनिधि द्वारा जारी और हस्ताक्षरित किया जाता है - यह अंतर्राष्ट्रीय निर्यात परियोजनाओं के लिए मिल परीक्षण प्रमाणपत्र का सबसे सामान्य रूप है। 3.2 MTC के लिए एक स्वतंत्र तृतीय-पक्ष निरीक्षण निकाय (जैसे TÜV, BV, या DNV) या क्रेता के अधिकृत प्रतिनिधि के सह-हस्ताक्षर की आवश्यकता होती है। 3.2 MTC उच्च प्रमाणन स्तर का प्रतिनिधित्व करता है और आमतौर पर परमाणु ऊर्जा, वर्गीकरण सोसायटी प्रमाणन, या मालिक की विशेष आवश्यकताओं वाली परियोजनाओं के लिए आवश्यक होता है।
लॉन्गमा के बारे में: व्यापक वेल्ड निरीक्षण क्षमता वाला स्टील पाइप निर्माता
लॉन्गमा को ईआरडब्ल्यू और एलएसएडब्ल्यू वेल्डेड स्टील पाइप के निर्माण में 20 से अधिक वर्षों का अनुभव है। हमारी मुख्य ताकत एक सत्यापन योग्य, संपूर्ण गुणवत्ता नियंत्रण प्रणाली में निहित है:
▸ बहु-मानक उत्पादन: एपीआई 5एल (पीएसएल1/पीएसएल2), आईएसओ 3183, एएसटीएम ए53, एएसटीएम ए671, एएसटीएम ए672
▸ 100% इन-लाइन वेल्ड सीम यूटी निरीक्षण; पूर्ण बैच हाइड्रोस्टैटिक परीक्षण; आरटी / एमटी / ईटी का संयुक्त अनुप्रयोग
▸ भारी दीवार वाले LSAW पाइप और उच्च-विशिष्टता वाले तेल और गैस परियोजनाओं के लिए PAUT फेज़्ड ऐरे निरीक्षण क्षमता
▸ आंतरिक प्रयोगशाला: रासायनिक, तन्यता, प्रभाव, कठोरता, धातु विज्ञान और एनडीटी परीक्षण की पूर्ण सुविधा उपलब्ध है।
▸ EN 10204 3.1 मिल परीक्षण प्रमाणपत्र, जिसमें आपूर्ति श्रृंखला में पूर्ण ताप संख्या अनुरेखण क्षमता शामिल है।
▸ तृतीय-पक्ष निरीक्षण सहायता: एसजीएस / बीवी / टीयूवी / डीएनवी — मौके पर निरीक्षण और शिपमेंट से पहले निरीक्षण उपलब्ध है
यदि आप स्टील पाइप आपूर्तिकर्ताओं का मूल्यांकन कर रहे हैं या आपके पास उच्च दबाव वाली पाइपलाइन परियोजना की आवश्यकता है, तो नमूना एमटीसी, एनडीटी रिपोर्ट, फैक्ट्री ऑडिट व्यवस्था, परियोजना कोटेशन और तकनीकी चयन मार्गदर्शन के लिए लॉन्गमा से संपर्क करें।