- 1. Saldatura ad arco e saldatura ad arco sommerso: panoramica dei principi di processo
- 2. Saldatura ad arco vs. saldatura SAW: confronto di 10 parametri chiave
- 3. Analisi approfondita delle prestazioni di saldatura: vantaggi e controllo dei rischi.
- 4. Scenari applicativi nel settore: quale processo scegliere?
- 5. Ispezione delle saldature: standard internazionali e sistema di controllo LONGMA
- 6. Decisione di selezione: 5 domande per individuare rapidamente il processo giusto
- 7. FAQ: Domande frequenti sugli appalti
- 8. Informazioni su LONGMA: Fornitore professionale di tubi in acciaio saldati ad arco e SAW
Settori di applicazione: Petrolio e gas · Recipienti a pressione · Processi chimici · Ingegneria energetica · Ingegneria offshore · Ingegneria strutturale
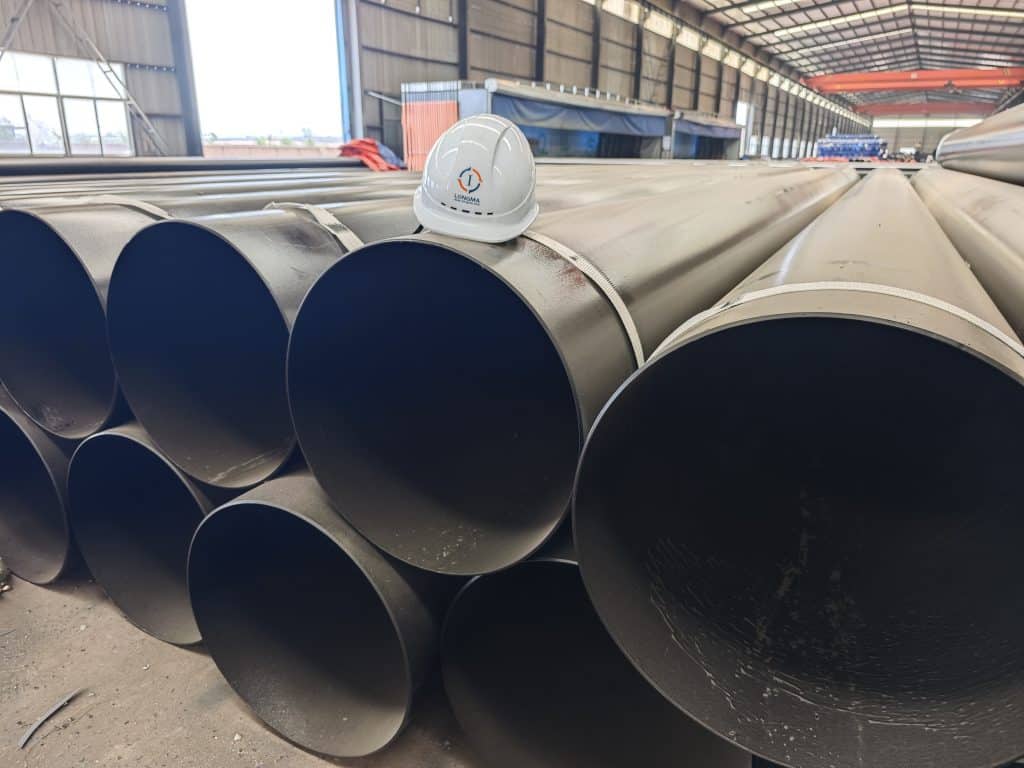
In settori come quello petrolifero e del gas, dei recipienti a pressione, della chimica, dell'energia e dell'ingegneria offshore, la qualità della saldatura determina direttamente la sicurezza, la durata e i costi operativi di un tubo d'acciaio. La saldatura ad arco e la saldatura ad arco sommerso (SAW) sono le due tecnologie di saldatura più diffuse nella produzione di tubi d'acciaio: la prima eccelle in flessibilità, mentre la seconda è diventata il processo principale per la produzione di tubi d'acciaio di grande diametro e ad alta pressione grazie all'elevato livello di automazione e alla qualità costante della saldatura.
Questo articolo fornisce un riferimento tecnico completo che copre i principi di processo, i confronti delle prestazioni, l'analisi di 4 sottoprocessi chiave, i rischi relativi alla qualità della saldatura, gli standard di ispezione NDT e il processo decisionale di selezione, aiutando i responsabili degli acquisti e gli ingegneri a mitigare i rischi di selezione e a prendere decisioni di acquisto ben informate.
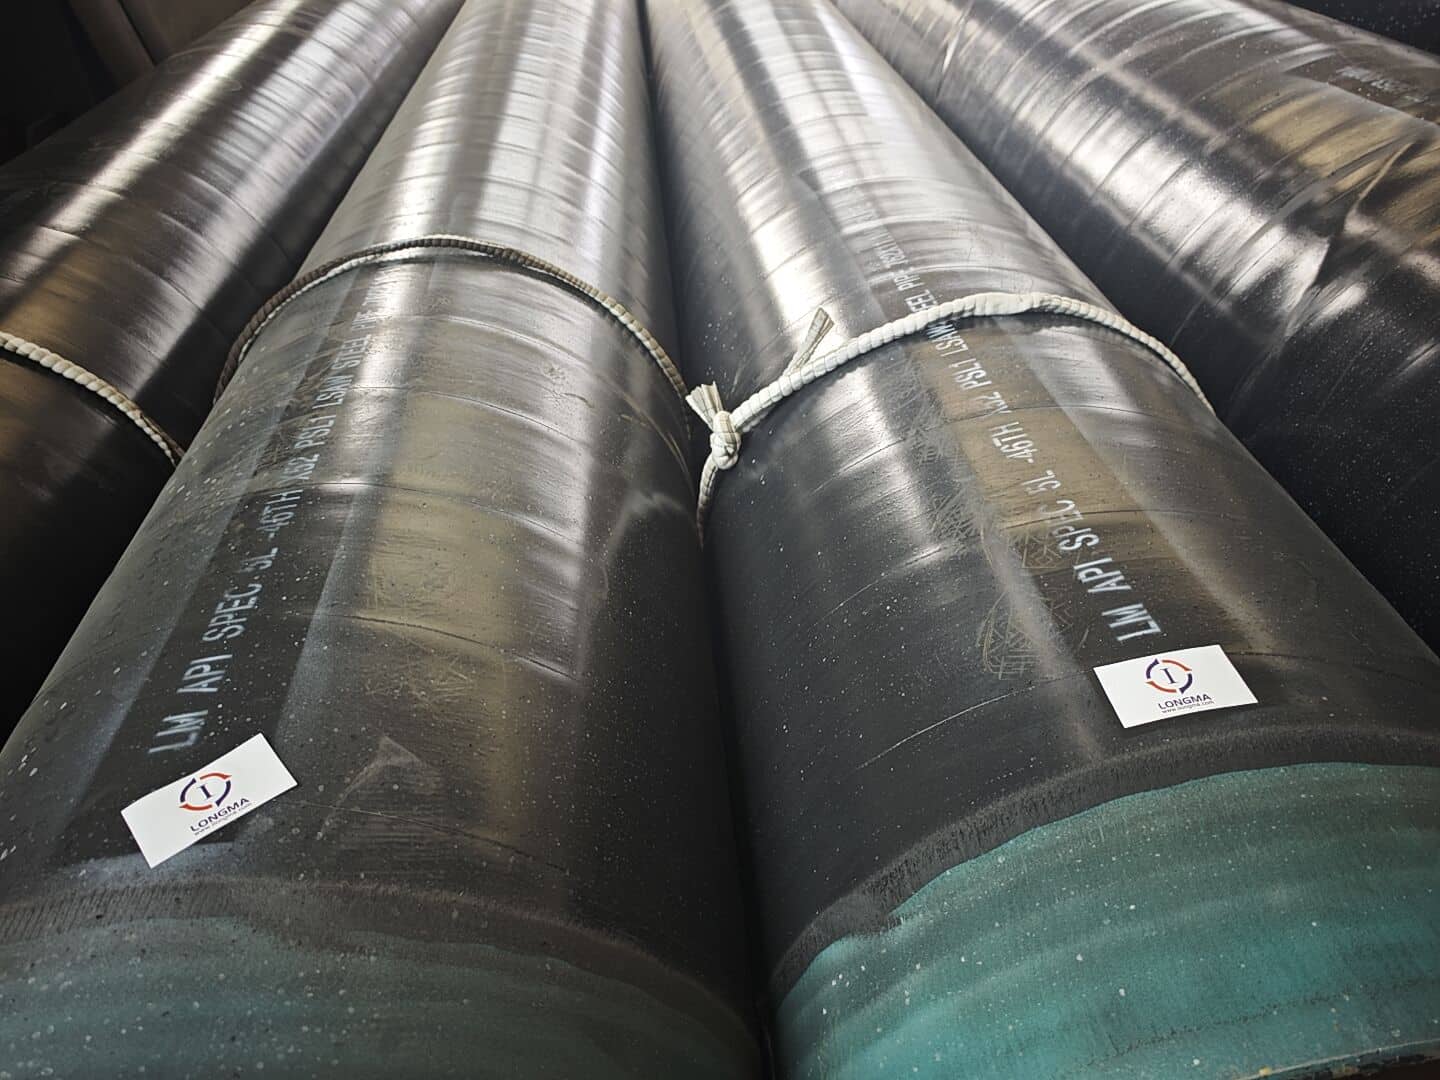
Saldatura ad arco e saldatura ad arco sommerso: panoramica dei principi di processo
1.1 La saldatura ad arco e i suoi 4 principali sottoprocessi
La saldatura ad arco utilizza l'elevato calore generato da un arco elettrico per fondere il metallo base e il materiale d'apporto, formando un giunto permanente. In base ai metodi di esecuzione specifici, si suddivide principalmente nelle seguenti 4 categorie:
| Sottoprocesso | Nome e Cognome | Caratteristiche | Applicazioni tipiche |
| SMAW | Saldatura ad arco con elettrodo rivestito (elettrodo rivestito) | Attrezzatura semplice, massima flessibilità, elevata dipendenza dall'abilità del saldatore. | Saldatura in loco, manutenzione, fabbricazione di piccoli lotti |
| GMAW | Saldatura ad arco gas-metallo (MIG/MAG) | Maggiore efficienza, bassa dispersione di prodotto, adatto alla semi-automazione | Strutture in acciaio, serbatoi di stoccaggio, installazione di condotte |
| GTAW | Saldatura ad arco di tungsteno a gas (TIG) | Massima qualità di saldatura, velocità di saldatura ridotta, costo più elevato | Tubi di precisione in acciaio inossidabile, sistemi ad alta pulizia |
| FCAW | Saldatura ad arco con filo animato | Saldatura ad alta efficienza in tutte le posizioni, adatta per lamiere spesse. | Strutture in acciaio pesanti, cantieristica navale, ponti |
1.2 Saldatura ad arco sommerso (SAW) e differenze tra LSAW e SSAW
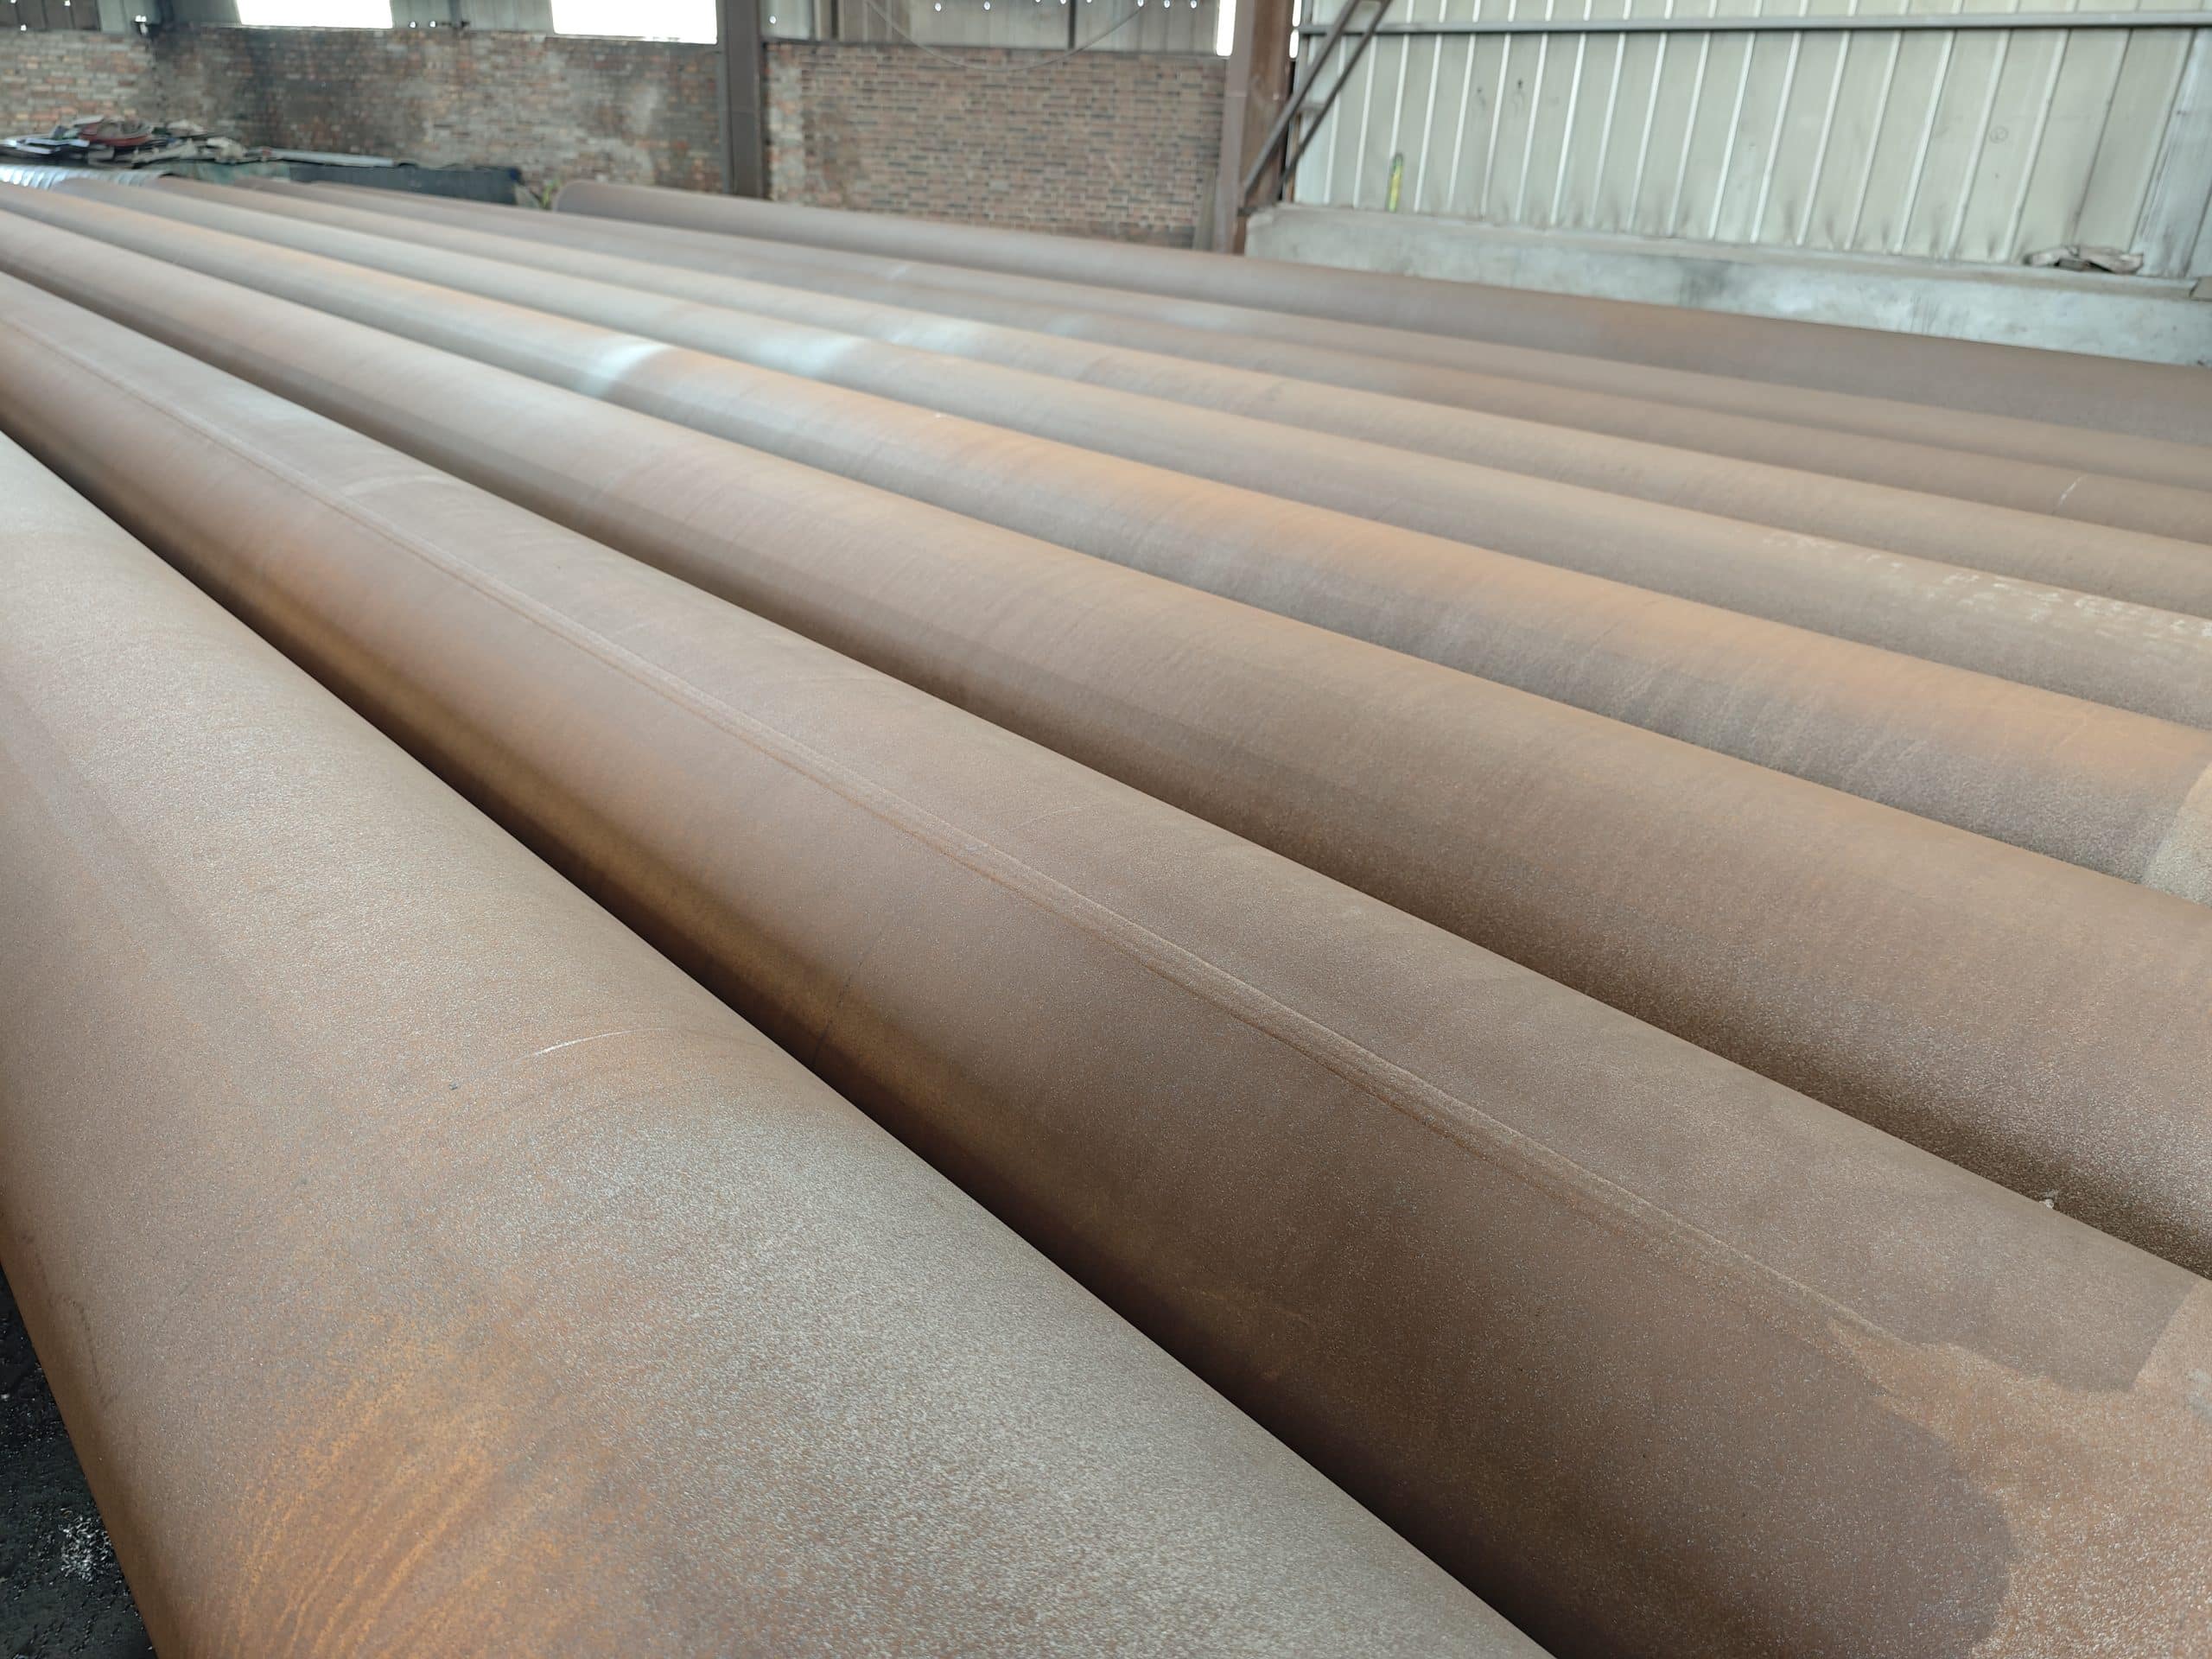
La saldatura ad arco sommerso viene eseguita sotto uno strato protettivo di flusso granulare. L'arco è invisibile, l'apporto di calore è uniforme e la qualità della saldatura è costante, il che la rende il processo preferito per la produzione industriale di tubi in acciaio di grande diametro.
| Tipo | Forma della giunzione di saldatura | Vantaggi primari | Scenari applicabili |
| LSAW | Cucitura longitudinale | Elevata precisione dimensionale, spessore uniforme della parete, lunghezza di saldatura ridotta | Condotte ad alta pressione, API 5L X65/X70, GNL |
| SSAW | Cucitura a spirale | Produzione flessibile, possibilità di realizzare diametri multipli a partire dalla stessa larghezza della lastra. | Impianti idraulici, trasporto a bassa pressione, condotte strutturali di grande diametro |
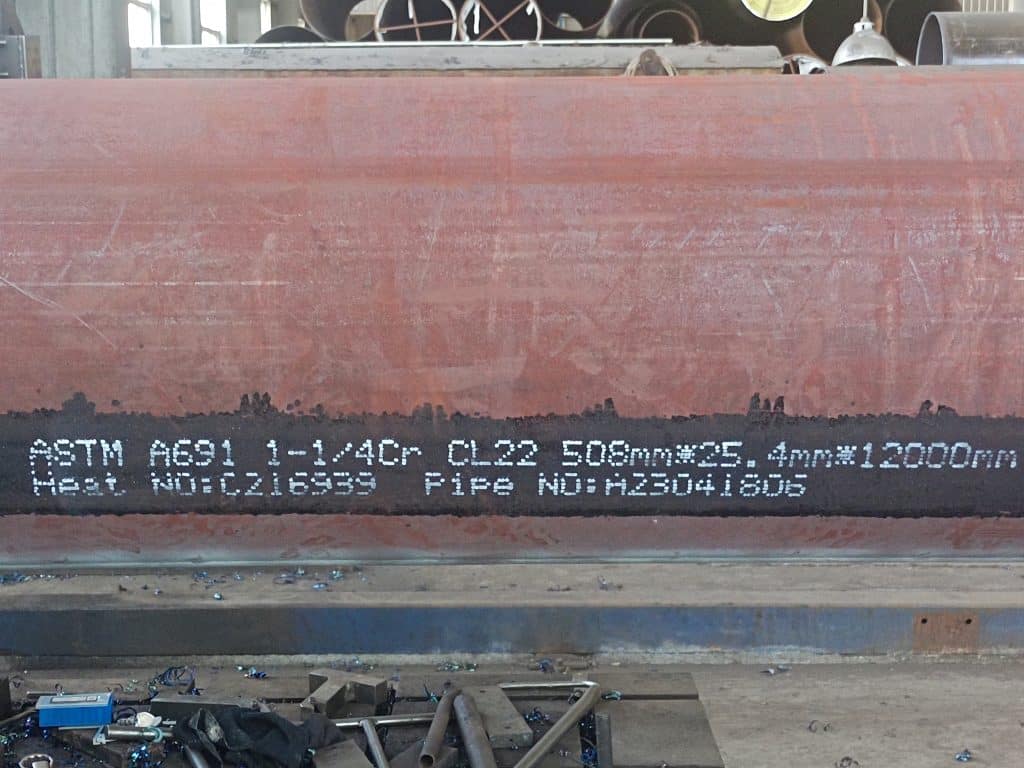
Norme applicabili tipiche: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
Saldatura ad arco vs. saldatura SAW: confronto di 10 parametri chiave
La seguente tabella comparativa illustra le 10 dimensioni più critiche per il processo decisionale in materia di approvvigionamento, concepite per la valutazione dei fornitori e la selezione dei progetti:
| Articolo di confronto | Saldatura ad arco | Saldatura ad arco sommerso (SAW) | Punto focale degli acquisti |
| Metodo di saldatura | Arco aperto, manuale o semiautomatico | Ricoperto da flusso, completamente automatico | SAW offre una maggiore uniformità |
| Livello di automazione | Manuale / Semiautomatico | Completamente automatico | La qualità del lotto SAW è più stabile |
| Velocità di saldatura | Moderato | Alto | SAW offre una maggiore efficienza di consegna |
| Livello di schizzi | Presenza di schizzi, richiede post-trattamento | Praticamente nessuna spruzzata | SAW produce una superficie più pulita |
| Consistenza della saldatura | Influenzato significativamente dall'abilità del saldatore | Stabile e coerente | Preferisco il taglio ad arco sodico (SAW) per la produzione di massa. |
| Spessore della parete applicabile | Principalmente piastre sottili o di medio spessore | Lastre di spessore medio-spesso o extra-spesso | Per tubi ad alta pressione a parete spessa, si consiglia di utilizzare il taglio SAW. |
| Diametro del tubo applicabile | Flessibile, di tutti i diametri | Ideale per diametri medio-grandi | Il taglio LSAW è preferibile per i grandi diametri |
| Proprietà meccaniche | Buono, dipende dal livello di abilità del saldatore. | Parametri superiori e controllabili | Selezionare SAW per condizioni critiche ad alta pressione |
| Costo di produzione | Basso costo dell'attrezzatura | Elevato investimento iniziale in attrezzature | SAW offre un costo totale migliore per gli acquisti all'ingrosso. |
| Capacità di produzione di massa | Discreto | Ottimo | SAW è più adatto a progetti su larga scala |
Analisi approfondita delle prestazioni di saldatura: vantaggi e controllo dei rischi.
3.1 Giunti saldati ad arco: vantaggi e rischi comuni
La saldatura ad arco è una tecnica matura e versatile, che la rende la scelta ideale per installazioni in cantiere e strutture complesse. Tuttavia, le fluttuazioni di qualità causate dalla lavorazione manuale rappresentano la sua sfida maggiore:
| Dimensione della qualità | Vantaggio | Rischio comune | Misura preventiva |
| Flessibilità di saldatura | Saldatura in tutte le posizioni, adattabile a giunzioni complesse | - | Selezionare il sottoprocesso appropriato (GTAW per la massima precisione) |
| Dipendenza del saldatore | - | Elevato impatto dell'abilità del saldatore sulla coerenza | Eseguire rigorosamente le procedure WPS/PQR e le valutazioni di qualificazione dei saldatori. |
| Rischio di porosità | - | Porosità che tende a verificarsi se la schermatura è inadeguata | Verificare la purezza del gas di protezione e le condizioni di conservazione degli elettrodi. |
| Rischio di cracking | - | Si verifica quando la velocità di raffreddamento è troppo elevata. | Controllo delle temperature di preriscaldamento e di interpassaggio |
| schizzare | - | Gli schizzi eccessivi aumentano il carico di lavoro post-trattamento. | Ottimizzare i parametri FCAW/GMAW |
| Potenziale di automazione | GMAW/FCAW può raggiungere la semi-automazione | - | Migliorare la ripetibilità e la precisione |
3.2 Giunti saldati con il metodo SAW: vantaggi e rischi comuni
La saldatura ad arco sommerso (SAW) offre prestazioni eccezionali nella produzione industriale di massa, ma la completa automazione non significa rischio zero. La qualificazione pre-saldatura e il monitoraggio dei parametri in tempo reale rimangono indispensabili:
| Dimensione della qualità | Vantaggio | Rischio comune | Misura preventiva |
| Formazione di saldature | Rinforzo uniforme e controllato, uniforme e coerente. | - | Calibrare regolarmente i rulli di dimensionamento e i sensori di tracciamento delle cuciture |
| Profondità di penetrazione | Penetrazione profonda, elevata resistenza articolare | - | Applicare rigorosamente i parametri specificati in WPS |
| Proprietà meccaniche | Eccellente resistenza agli urti, adatta alle basse temperature. | - | Gestire la tracciabilità dei lotti di materiale di saldatura |
| Rischio di porosità | Protezione dal flusso, tasso di porosità estremamente basso | Il flusso umido può causare porosità | Applicare rigorosamente le procedure di essiccazione e stoccaggio del flusso. |
| Rischio di inclusione di scorie | Basso rischio nella saldatura a passaggio singolo | Rimozione incompleta delle scorie nella saldatura a passaggi multipli | Eseguire rigorose ispezioni di pulizia delle scorie tra i passaggi |
| Rischio di cracking | - | La fessurazione a caldo si verifica se i parametri sono inappropriati | Verificare la temperatura di preriscaldamento e il valore dell'equivalente di carbonio (CE). |
⚠️ Nota importante sugli acquisti
Quando si acquistano tubi in acciaio SAW, non bisogna affidarsi esclusivamente al Certificato di Collaudo del Produttore (MTC). È necessario richiedere contemporaneamente i documenti di qualificazione della procedura di saldatura WPS/PQR e i rapporti di ispezione NDT: tutti e tre i documenti sono essenziali.
Scenari applicativi nel settore: quale processo scegliere?
Non esiste una superiorità assoluta tra la saldatura ad arco e la saldatura ad arco sommerso; la chiave sta nell'adattare il processo alle specifiche esigenze del progetto:
| Scenario applicativo | Processo consigliato | Fondamento logico |
| Strutture in acciaio | Saldatura ad arco (SMAW/GMAW) | Elevata flessibilità, attrezzature semplici, elevata efficienza nella costruzione in cantiere. |
| Installazione della condotta in loco | Saldatura ad arco (GTAW/SMAW) | Operazioni sul campo senza limitazioni di spazio, capacità di saldatura in tutte le posizioni. |
| Tubi di precisione in acciaio inossidabile | Saldatura ad arco (GTAW) | La saldatura TIG offre la massima qualità, adatta a esigenze di elevata pulizia. |
| Riparazione di serbatoi di stoccaggio e attrezzature | Saldatura ad arco (SMAW/FCAW) | Scenari di riparazione in cui l'attrezzatura SAW non è idonea all'impiego sul campo. |
| Linee di trasmissione di petrolio e gas | SAW (LSAW) | API 5L PSL2, alta pressione; l'affidabilità della saldatura LSAW è impareggiabile. |
| Tubi di vapore/caldaia ad alta pressione | SAW (LSAW) | ASTM A671/A672, parete spessa, grande diametro; la saldatura SAW è obbligatoria |
| Ingegneria GNL/criogenica | SAW (LSAW) | Rigorosi requisiti di resistenza agli urti a basse temperature; la tenacità SAW è più affidabile |
| Piattaforme offshore / Condotte sottomarine | SAW (LSAW) | Doppia sfida rappresentata dall'alta pressione e dalla corrosione; SAW offre una maggiore durata nel tempo. |
| Ingegneria nucleare/speciale | SAW + Controlli non distruttivi rigorosi | Massima sicurezza, ispezione non distruttiva al 100%, massima tracciabilità delle saldature. |
| Diametri extra-grandi (OD > 600 mm) | SAW (LSAW/SSAW) | La saldatura ad arco non consente la produzione industriale di massa in questa gamma di diametri. |
Ispezione delle saldature: standard internazionali e sistema di controllo LONGMA
5.1 Metodi di ispezione non distruttiva primari e norme applicabili
| Metodo di ispezione | Missione | Standard primari | Processo applicabile |
| Test visivi (VT) | Profilo della superficie di saldatura, difetti geometrici | ISO 17637 / ASTM A530 | Saldatura ad arco + SAW |
| Test ad ultrasuoni (UT) | Crepe interne, mancanza di fusione, delaminazione | ASTM E213 / ISO 10893-10 | Saldatura ad arco + SAW |
| Test radiografici (RT) | Registrazioni di immagini di porosità, scorie, penetrazione incompleta | ASTM E94 / ISO 10893-7 | Utilizzato principalmente per SAW |
| Test delle correnti parassite (ECT) | Fessure superficiali e prossime alla superficie | ASTM E309 / ISO 10893-2 | Principalmente per ERW online |
| Test idrostatici | Verifica della tenuta e della capacità di sopportare la pressione | ASTM A999 / API 5L | Saldatura ad arco + SAW |
| Prove di trazione | Verifica la resistenza e l'allungamento della saldatura. | ASTM A370 | Saldatura ad arco + SAW |
| Test di piegatura | Verifica la capacità di deformazione plastica della saldatura | ASTM A370 | Saldatura ad arco + SAW |
| Intaglio a V Charpy (CVN) | Verifica della tenacità a basse temperature | ASTM A370 / API 5L PSL2 | Principalmente per tubi ad alta pressione SAW |
💡 Suggerimento professionale
API 5LPSL2 Le norme ASTM A672 impongono requisiti obbligatori per i rapporti di copertura dei controlli non distruttivi (CND), le temperature di prova d'urto e i limiti di equivalente carbonio (CE). Specificare solo il nome della norma senza indicare il livello del prodotto durante la fase di acquisto può comportare requisiti di prova inferiori alle effettive esigenze del progetto.
5.2 Controllo qualità completo del processo presso il laboratorio interno di LONGMA
La qualità affidabile dei tubi in acciaio saldato deve essere verificata tramite dati, non solo tramite la reputazione. Il laboratorio interno di LONGMA copre ogni fase critica, dall'ingresso delle materie prime alla spedizione del prodotto finito:
| Fase di ispezione | Oggetti di prova | Obiettivo del controllo qualità |
| Ricezione delle materie prime | Composizione chimica (spettro OES) / PMI / Proprietà meccaniche / Analisi metallografica | Verificare la qualità dell'acciaio, l'equivalente di carbonio e la saldabilità. |
| Processo di saldatura in linea | Corrente / Tensione / Velocità / Apporto termico / Qualità del flusso / Profilo di saldatura | Monitoraggio dei parametri in tempo reale per garantire la piena conformità di ogni cordone di saldatura. |
| Test del prodotto finito | Prova idrostatica / UT / RT / ECT / Trazione / Piegatura / Impatto / Dimensioni | Validazione completa della qualità della saldatura finale e del corpo del tubo |
| Documentazione e tracciabilità | EN 10204 3.1 MTC / Rapporti NDT / Registrazioni idrostatiche / WPS/PQR | Supporta l'accettazione da parte di terzi, gli audit di progetto e lo sdoganamento per l'esportazione. |
LONGMA supporta le ispezioni di collaudo da parte di enti terzi quali SGS, BV, TÜV e DNV, fornendo certificati di prova dei materiali EN 10204 3.1 / 3.2 per soddisfare i rigorosi requisiti di documentazione richiesti da diversi progetti e committenti.
Decisione di selezione: 5 domande per individuare rapidamente il processo giusto
Rispondere a queste 5 domande prima dell'acquisto vi aiuterà a determinare rapidamente se è necessaria la saldatura ad arco o la saldatura ad arco sommerso (SAW) dei tubi in acciaio:
| Domanda chiave | Risposta → Saldatura ad arco | Risposta → Saldatura ad arco sommerso (SAW) |
| Applicazione: Produzione in fabbrica o installazione in loco? | Installazione/Riparazione sul campo | produzione di massa in fabbrica |
| Diametro del tubo e spessore della parete? | Adatto a tutti i diametri (principalmente da sottili a medi). | Diametri medio-grandi / Spessore medio-spesso |
| Pressione nominale di progetto? | Fluidi generici a bassa e media pressione. | Alta pressione (API 5L X65/X70 e superiori) |
| Sono necessari test di impatto a bassa temperatura? | Nessun requisito di bassa temperatura | Requisiti specifici di temperatura e energia d'impatto. |
| Norma applicabile? | ASTM A53 / AWS D1.1 / Norme strutturali | ASTM A671/A672/API 5L PSL2/ISO 3183 |
💡 Regola decisionale
Se tre o più risposte indicano la saldatura ad arco sommerso, la saldatura LSAW è generalmente l'opzione migliore. Se la costruzione in loco è la condizione principale, la flessibilità della saldatura ad arco (GTAW/SMAW) è insostituibile.
FAQ: Domande frequenti sugli appalti
D1: I tubi in acciaio saldati con metodo SAW sono sempre di qualità superiore rispetto ai tubi in acciaio saldati con metodo ad arco?
Non necessariamente. La saldatura ad arco sommerso offre chiari vantaggi nella produzione industriale di massa, nella realizzazione di tubazioni di grande diametro e a parete spessa e in applicazioni ad alta pressione, grazie alla superiore uniformità della saldatura. La saldatura ad arco garantisce una flessibilità insostituibile nell'installazione in loco, nella realizzazione di giunti irregolari e nella lavorazione di piccoli volumi. La scelta dovrebbe basarsi sui requisiti specifici del progetto, piuttosto che su una semplice classificazione dei processi.
D2: Quale dei due è più adatto per le condotte di trasmissione ad alta pressione, LSAW o SSAW?
Per le condotte ad alta pressione e a lunga distanza, la saldatura LSAW è generalmente preferibile. I tubi LSAW offrono un'elevata precisione dimensionale, cordoni di saldatura più corti, spessore uniforme delle pareti e una migliore fusione grazie alla saldatura ad arco sommerso su entrambi i lati, il che li rende ideali per acciai di alta qualità come API 5L X65/X70. Sebbene la saldatura SSAW offra flessibilità produttiva e costi inferiori, il suo cordone di saldatura a spirale è più lungo e alcune specifiche di progetto per applicazioni ad alta pressione impongono ulteriori restrizioni all'utilizzo della SSAW.
D3: Oltre al MTC, quali documenti sono richiesti per l'acquisto di tubi in acciaio SAW?
La documentazione completa per l'approvvigionamento di tubi in acciaio SAW dovrebbe includere:
1. Certificato di prova dei materiali (MTC) EN 10204 3.1 (che copre la composizione chimica e le proprietà meccaniche)
2. WPS/PQR (Specifiche della procedura di saldatura / Registro di qualifica della procedura)
3. Rapporti di ispezione NDT (UT/RT/ECT secondo lo standard/livello applicabile)
4. Registrazioni delle prove idrostatiche
5. Rapporto di ispezione dimensionale
6. Registri dei trattamenti termici (quando richiesti dalle specifiche di classe)
*Per i progetti di esportazione, è necessario allegare anche un rapporto di ispezione di terze parti (TPI).*
D4: In che modo le norme API 5L PSL1 e PSL2 differiscono per quanto riguarda i requisiti di ispezione delle saldature?
PSL1 specifica i requisiti chimici e meccanici di base con regole relativamente flessibili per i controlli non distruttivi (CND) e le prove d'urto. PSL2 impone il controllo dell'equivalente di carbonio (CE), l'ispezione a ultrasuoni (UT) al 100% delle saldature in linea, le prove d'urto Charpy con intaglio a V a temperature e livelli di energia minimi specificati, insieme a limiti superiori più rigorosi sulla composizione chimica. I progetti petroliferi e del gas ad alta pressione dovrebbero sempre specificare PSL2 per evitare che gli standard di fornitura non siano all'altezza delle esigenze del progetto.
D5: Come può un acquirente verificare se un fornitore possiede effettivamente le capacità di saldatura SAW API 5L PSL2?
È possibile verificare la compatibilità seguendo questi passaggi:
• Richiedere documenti WPS/PQR validi (inclusi i relativi record di test PQR).
• Esaminare la logica di numerazione storica dei rapporti NDT e la tracciabilità dei numeri di lotto.
• Verificare che i macchinari di produzione siano dotati di sistema di registrazione automatica dei parametri di saldatura.
• Richiedere esempi di certificati MTC storici per i prodotti API 5L PSL2.
• Organizzare un audit di fabbrica o un'ispezione pre-spedizione con presenza di testimoni tramite agenzie terze come SGS, BV o TÜV per una verifica diretta.
Informazioni su LONGMA: Fornitore professionale di tubi in acciaio saldati ad arco e SAW
Con oltre 20 anni di esperienza nella produzione di tubi in acciaio ERW e LSAW, il vantaggio principale di LONGMA risiede nel suo sistema di controllo qualità verificabile e completo:
- Certificazioni multistandard: ASTM A53/A358/A671/A672/A691/API 5L (PSL1/PSL2)/ISO 3183
- Produzione LSAW su larga scala: Produzione in serie di tubi a parete spessa di grande diametro, conformi alle classi di acciaio API 5L X52-X70.
- Test interni completi: Copertura completa di test chimici / PMI / meccanici / metallografici / UT / RT / ECT / idrostatici
- Qualifiche complete di saldatura: WPS/PQR completamente documentato e allineato con precisione ai tipi di acciaio e agli spessori delle pareti
- Documentazione tracciabile: Certificati di trasferimento di massa (MTC) EN 10204 3.1 / 3.2 con tracciabilità completa del numero di colata.
- Ispezione da parte di terzi: Supporta pienamente la presenza di testimoni in loco e i test pre-spedizione da parte di SGS, BV, TÜV e DNV.
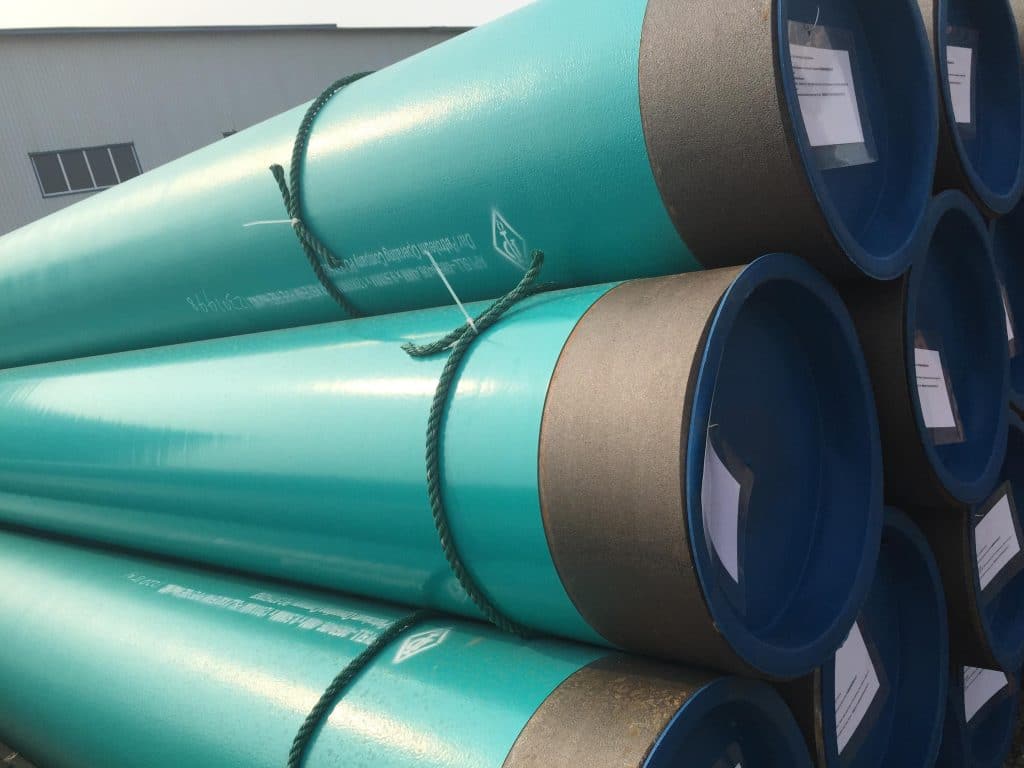
- Servizi personalizzati: Rivestimenti anticorrosione, preparazione delle estremità, imballaggi speciali e supporto ai progetti OEM.
Se state selezionando tubi in acciaio saldati ad arco o SAW per il vostro progetto, contattate LONGMA per richiedere: Consulenza sulla scelta del processo · Conferma delle specifiche · Campioni di certificati di conformità (MTC) · Rapporti di controlli non distruttivi (CND) · Preventivi di progetto