- 1. Che cosa sono i tubi in acciaio rivestiti FBE?
- 2. Come viene applicato il rivestimento FBE
- 3. Protezione dalla corrosione e protezione catodica
- 4. FBE vs 3LPE, 3LPP e altri sistemi
- 5. Norme e limiti di servizio pertinenti
- 6. Ispezione, approvvigionamento e installazione
- 7. Domande frequenti e supporto LONGMA
Che cosa sono i tubi in acciaio rivestiti FBE?
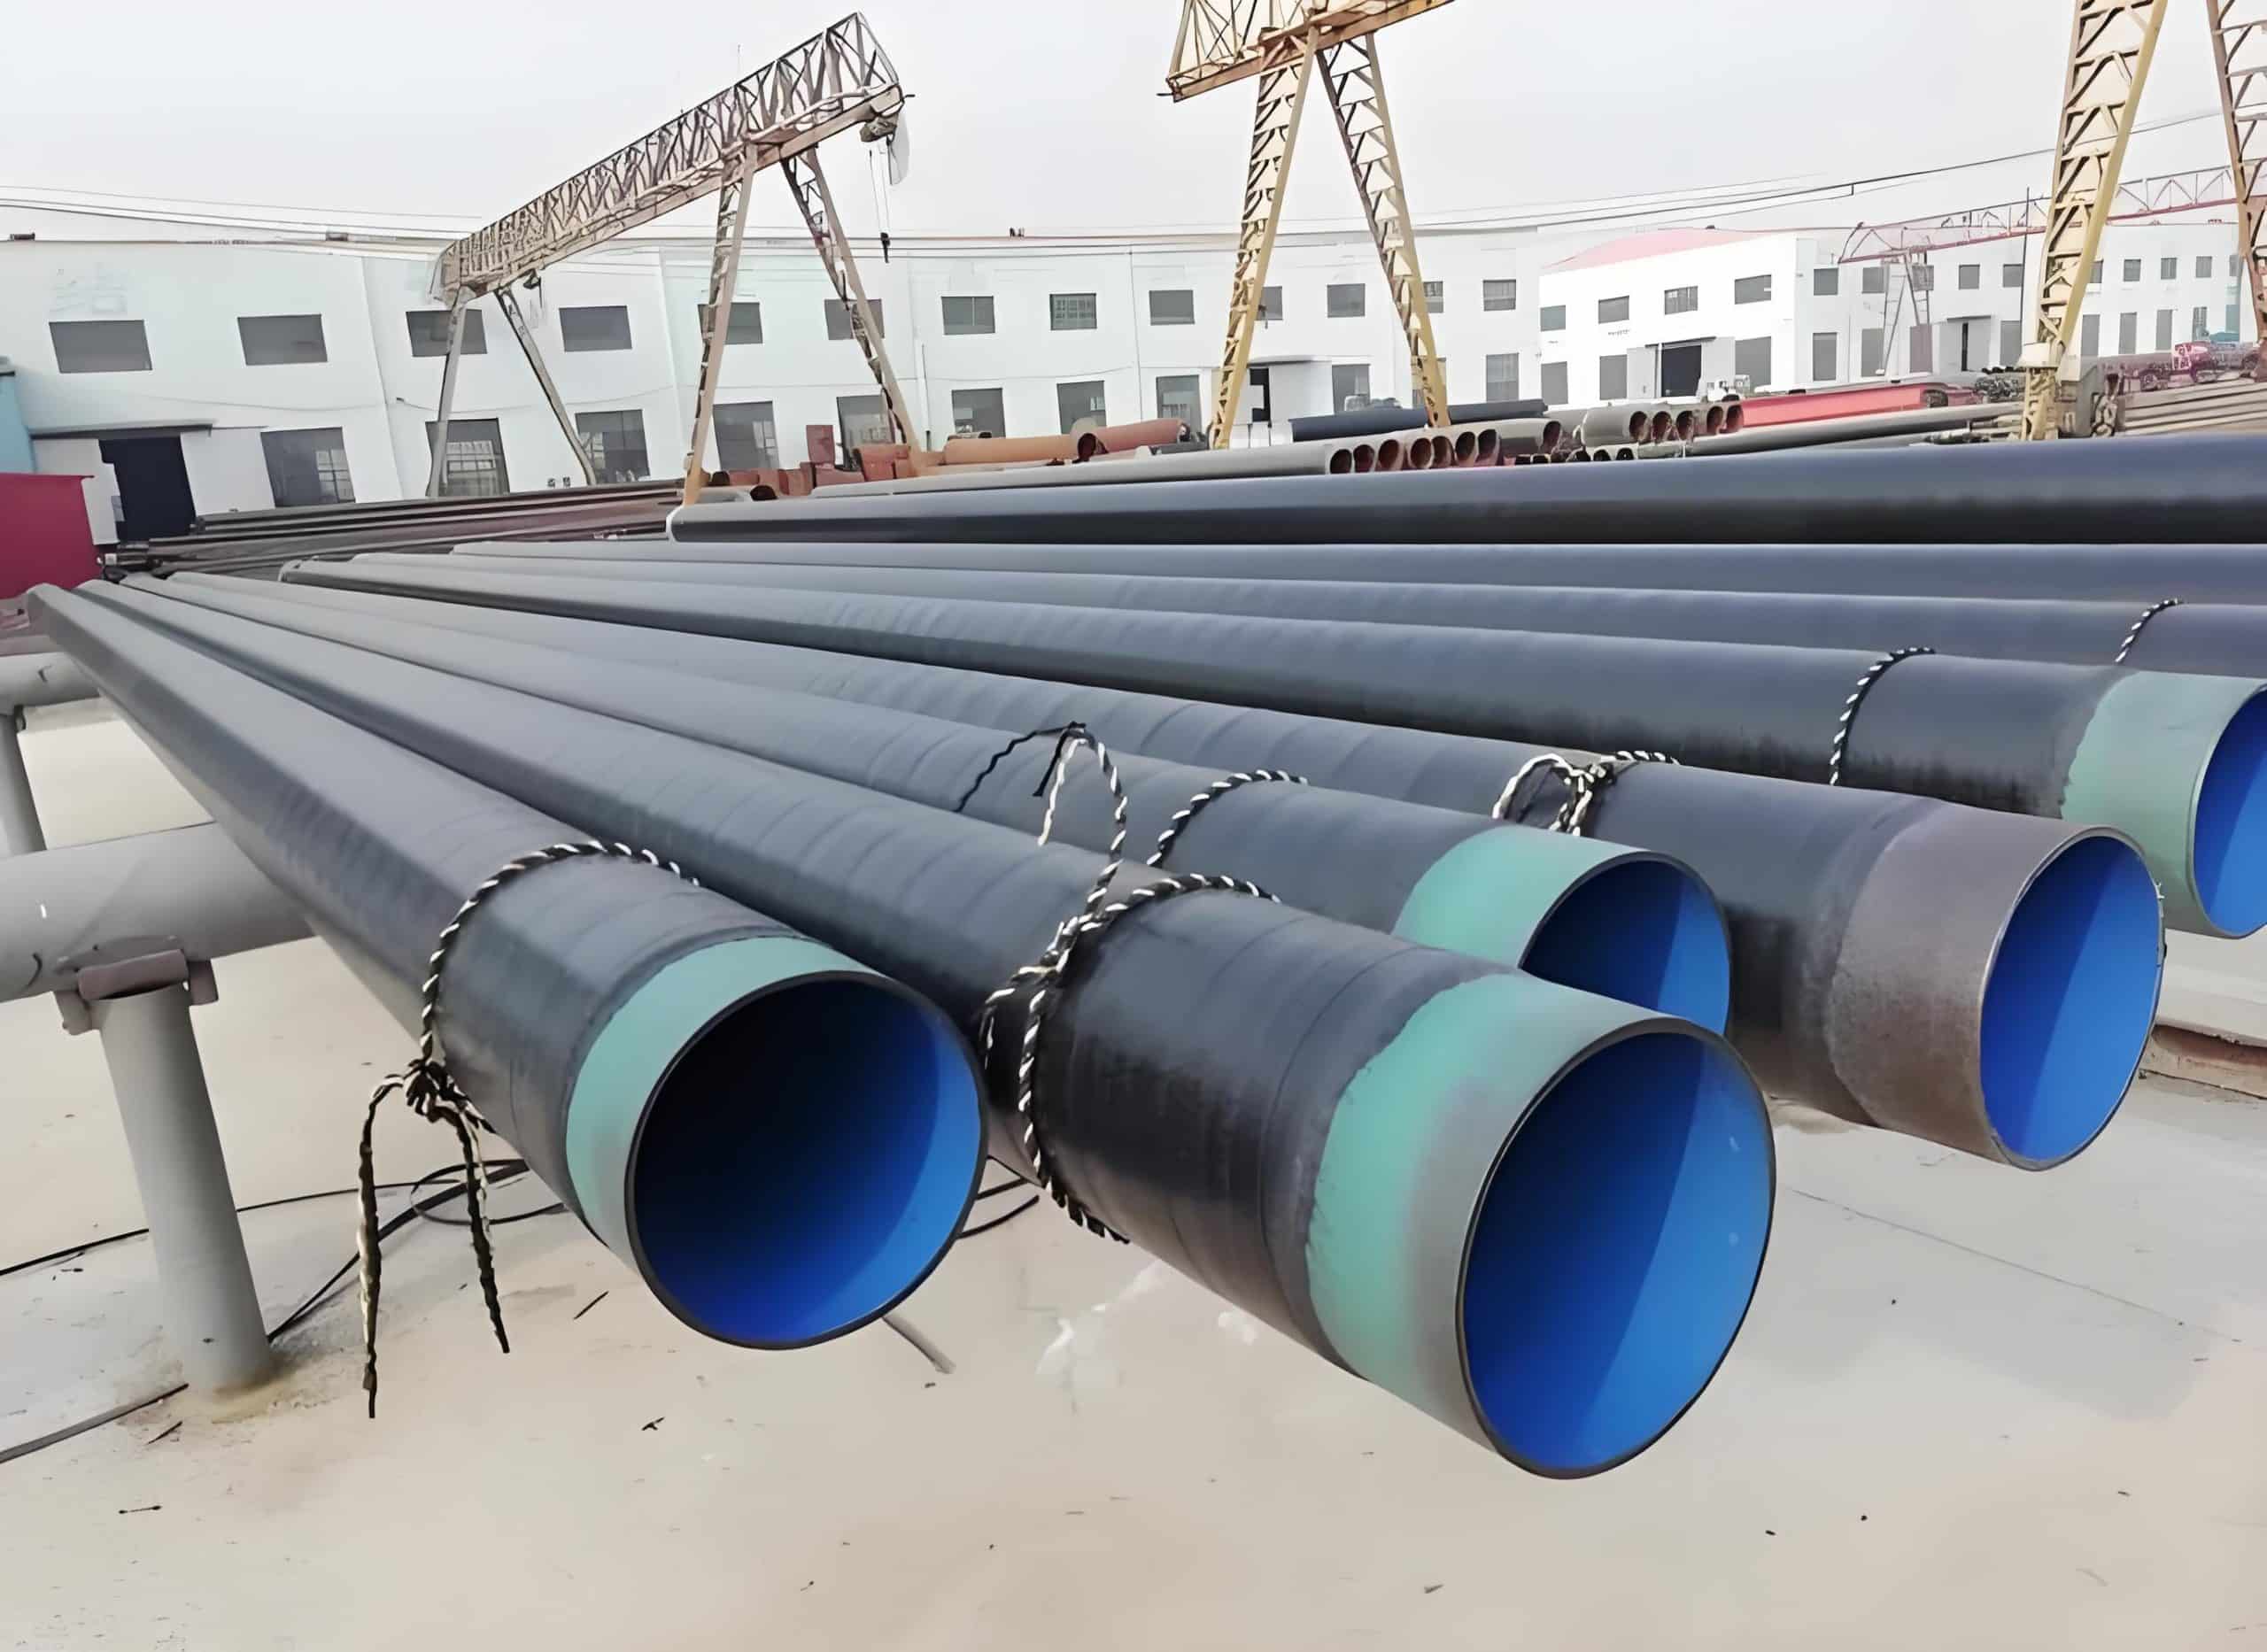
Il rivestimento epossidico a fusione (FBE) è un rivestimento in polvere termoindurente applicato su una superficie di acciaio preparata e riscaldata per formare uno strato di protezione dalla corrosione aderente. Per il trasporto di petrolio e gas, il tubo di base può essere specificato secondo la norma API 5L, con grado, diametro, spessore della parete e test determinati indipendentemente dal sistema di rivestimento. L'FBE non sostituisce lo spessore della parete del tubo o la progettazione a pressione. Fornisce una barriera protettiva contro gli elettroliti esterni ed è comunemente integrato con un sistema di protezione catodica della condotta. Il sistema di rivestimento richiesto deve essere selezionato in base al percorso, alla temperatura di esercizio, al metodo di installazione e alle specifiche del committente.
Il rivestimento FBE è principalmente un sistema di controllo della corrosione esterna, non un sostituto della resistenza della parete del tubo né una garanzia contro ogni meccanismo di corrosione. Le sue prestazioni dipendono dalle condizioni della superficie dell'acciaio, dalla formulazione della polvere, dalle condizioni di applicazione e di polimerizzazione e dall'ambiente di esercizio. Una condotta può utilizzare un rivestimento FBE monostrato o un sistema di rivestimento multistrato a seconda del carico meccanico, del metodo di installazione e della temperatura. La scelta del rivestimento dovrebbe essere considerata insieme al materiale del tubo, alla protezione catodica e alla progettazione del giunto in loco, piuttosto che dopo l'acquisto del tubo.
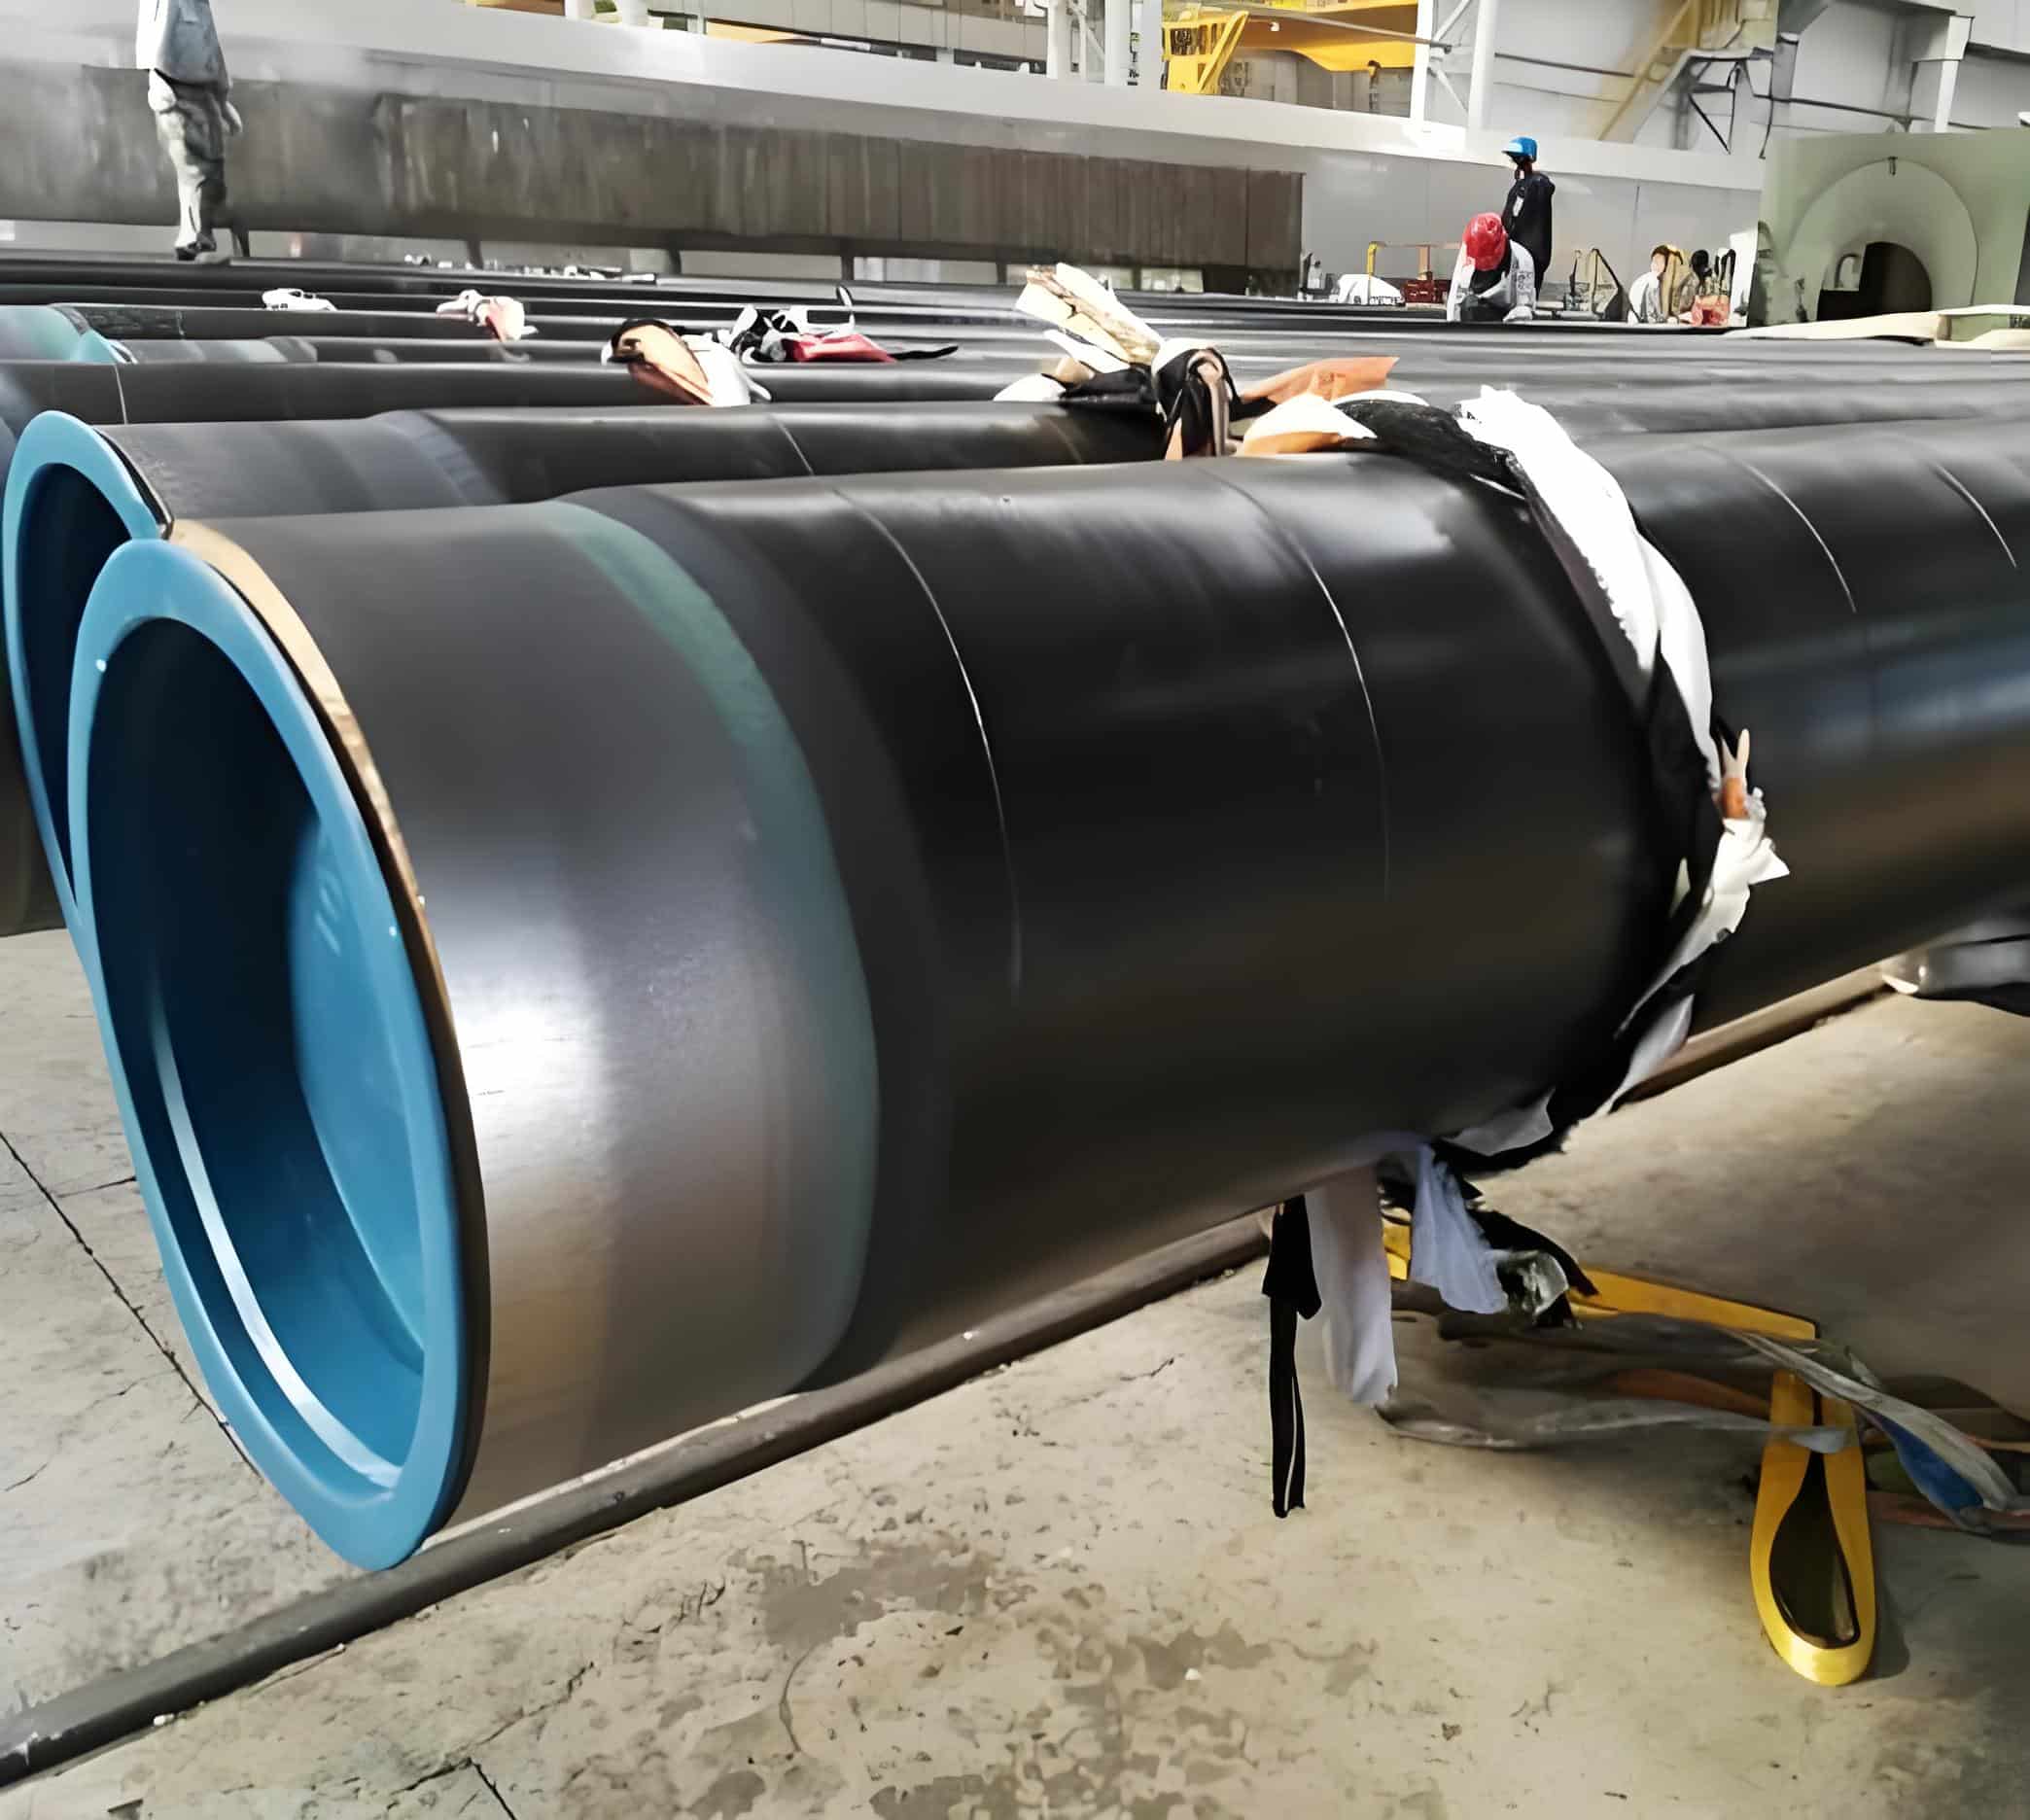
Come viene applicato il rivestimento FBE
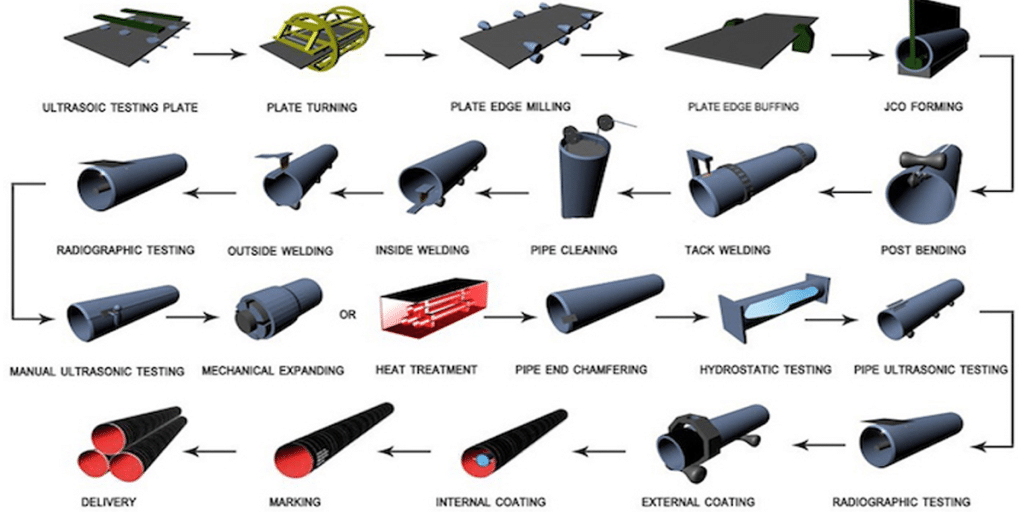
La produzione inizia con la pulizia della superficie e la sabbiatura per raggiungere il livello di pulizia e il profilo superficiale specificati. Il tubo viene riscaldato alla temperatura richiesta dal materiale di rivestimento approvato e dalla procedura di applicazione. L'applicazione elettrostatica della polvere, la fusione, il flusso e la polimerizzazione producono il film di rivestimento protettivo. Il raffreddamento, la movimentazione e l'ispezione seguono il processo qualificato. La temperatura di riscaldamento, le condizioni di polimerizzazione e il metodo di raffreddamento non devono essere considerati costanti universali, poiché variano in base alla formulazione della polvere e alle specifiche del rivestimento. Sono disponibili sistemi FBE monostrato e bistrato e lo spessore del film secco viene selezionato in base alla norma applicabile e ai requisiti di progetto. Il controllo di processo include la registrazione della preparazione della superficie, l'identificazione del lotto di materiale, il monitoraggio della temperatura e la verifica dello spessore del rivestimento.
La preparazione della superficie è fondamentale perché ruggine residua, olio, sali solubili o un profilo di sabbiatura inadeguato possono ridurre l'adesione. Dopo la sabbiatura, l'acciaio viene ispezionato e riscaldato entro l'intervallo di applicazione qualificato dal produttore del rivestimento. La polvere viene applicata in condizioni controllate e lasciata fondere e polimerizzare in una pellicola continua. I controlli di produzione devono registrare le condizioni della superficie, la temperatura dell'acciaio, il lotto di polvere, lo spessore della pellicola e i parametri di polimerizzazione pertinenti. Le procedure di raffreddamento, movimentazione e stoccaggio devono proteggere il nuovo rivestimento da eventuali danni. Lo spessore richiesto e la frequenza di prova devono essere definiti dal sistema di rivestimento e dalla norma specificati, non da un singolo valore universale.
Protezione dalla corrosione e protezione catodica
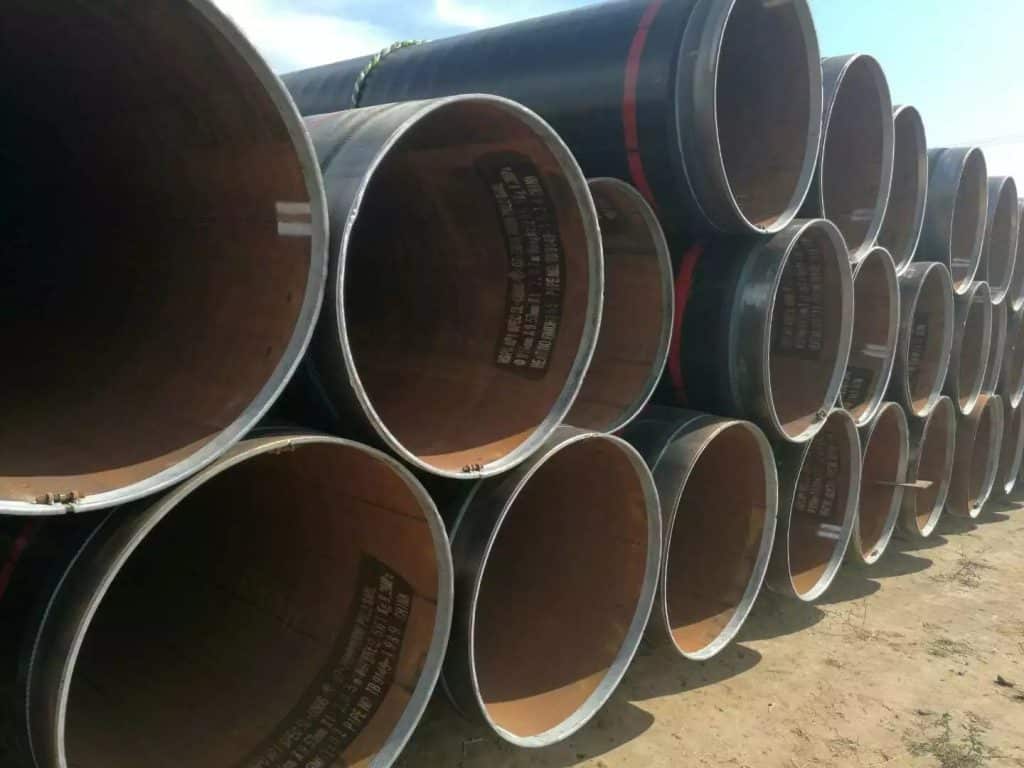
Uno strato di FBE applicato correttamente riduce il contatto tra l'acciaio e gli elettroliti del terreno o dell'acqua, diminuendo l'area metallica esposta che il sistema di protezione catodica deve proteggere. Non costituisce una barriera elettrica perfetta in tutte le condizioni: difetti, danni da movimentazione e deterioramento del rivestimento possono esporre aree localizzate. Il distacco catodico è la perdita di adesione attorno a un difetto in condizioni influenzate dalla polarizzazione catodica e dall'ambiente circostante. I test di qualificazione dovrebbero quindi valutare l'adesione, la resistenza agli urti, il rilevamento dei difetti e il distacco catodico in condizioni di prova specificate. La prevenzione dei danni durante il trasporto, lo scavo, la posa e il riempimento è importante quanto la qualità dell'applicazione in fabbrica. I sistemi di rivestimento e riparazione dei giunti in cantiere approvati devono essere compatibili con l'FBE applicato in fabbrica.
Difetti del rivestimento come vuoti, graffi e aree di distacco possono esporre l'acciaio a un elettrolita. La protezione catodica è quindi comunemente progettata come parte del sistema complessivo di controllo della corrosione per le condotte interrate o sommerse. Non elimina la necessità di ispezionare il rivestimento e una protezione catodica eccessiva o mal controllata può contribuire al distacco in determinate condizioni. Il rivestimento deve essere valutato per l'adesione e la resistenza al distacco catodico in condizioni di prova specificate. Durante l'installazione, è importante utilizzare imbottiture, attrezzature di sollevamento e materiale di riempimento adeguati, poiché i danni meccanici possono compromettere un rivestimento di fabbrica altrimenti soddisfacente.
FBE vs 3LPE, 3LPP e altri sistemi
Il rivestimento FBE monostrato offre una buona adesione e un processo di applicazione relativamente semplice. Il rivestimento FBE a doppio strato può fornire una maggiore resistenza all'abrasione, ove specificato. I sistemi a tre strati di polietilene (3LPE) e polipropilene (3LPP) combinano un primer epossidico con adesivo e uno strato esterno polimerico, offrendo diverse capacità di protezione meccanica e termica. Non esiste un rivestimento ideale per ogni percorso. Le condizioni del terreno, la composizione rocciosa, la perforazione direzionale, i carichi di movimentazione, la temperatura di esercizio, il metodo di installazione e la strategia di riparazione determinano la scelta appropriata. Le resine epossidiche liquide possono essere utili per determinate giunzioni o riparazioni in cantiere, se qualificate per tale scopo. Il rivestimento di zavorra per calcestruzzo svolge una diversa funzione primaria, aggiungendo peso sommerso per la stabilità; non sostituisce la necessità di un adeguato sistema anticorrosione.
I rivestimenti FBE monostrato possono essere interessanti quando l'adesione, la flessibilità e un processo di applicazione relativamente semplice sono prioritari. I sistemi FBE a doppio strato possono essere scelti quando è richiesta una maggiore resistenza all'abrasione. I sistemi a tre strati di polietilene (3LPE) e polipropilene (3LPP) incorporano diversi strati per fornire protezione meccanica e ambientale, ma la loro idoneità dipende dalla temperatura di esercizio, dalla manipolazione e dalle esigenze di installazione del progetto. Nessun sistema è universalmente superiore. La scelta dovrebbe confrontare i risultati di qualificazione del rivestimento, la compatibilità con i giunti in cantiere, la riparabilità e i requisiti di ispezione del ciclo di vita, piuttosto che basarsi esclusivamente sul prezzo del materiale.
Norme e limiti di servizio pertinenti
Le norme ISO 21809-2 e CSA Z245.20 sono ampiamente utilizzate come riferimenti per i rivestimenti esterni FBE su condotte in acciaio, in base alle edizioni e all'ambito di applicazione specificati dal progetto. La norma API 5L disciplina la condotta stessa, non il rivestimento esterno FBE. La norma DIN 30670 riguarda i rivestimenti esterni a base di polietilene e non deve essere citata come prova della conformità di un sistema FBE monostrato alle proprie specifiche di rivestimento. Per la progettazione di condotte per gas o liquidi, possono essere applicati il codice ASME B31 e le normative locali pertinenti. La norma NACE MR0175/ISO 15156 riguarda la selezione dei materiali metallici per ambienti contenenti H₂S, rientranti nel suo ambito di applicazione; non qualifica un rivestimento esterno FBE. L'idoneità del tubo di base per l'utilizzo in ambienti acidi e i requisiti di protezione dalla corrosione esterna devono essere valutati separatamente. La resistenza alla temperatura del rivestimento dipende dal sistema di resina selezionato e dai relativi dati di qualifica, mentre la pressione nominale interna dipende dal materiale del tubo, dalle dimensioni e dalle regole di progettazione.
Il tubo in acciaio di base e il suo rivestimento esterno sono regolati da specifiche differenti. La norma API 5L definisce i requisiti relativi ai materiali e alla produzione dei tubi, mentre ISO 21809-2 e CSA Z245.20 sono esempi di standard utilizzati per il rivestimento esterno FBE. Gli standard per i rivestimenti multistrato in polietilene o polipropilene non devono essere citati come prova di conformità per il rivestimento FBE monostrato. Per il servizio in presenza di H₂S umido, la selezione del materiale metallico secondo NACE MR0175/ISO 15156 deve essere valutata separatamente dalla qualificazione del rivestimento esterno. Il rivestimento FBE, inoltre, non determina la pressione nominale del tubo; questa rimane una questione che riguarda il tubo in acciaio e il codice di progettazione della condotta applicabile.
Ispezione, approvvigionamento e installazione
Una specifica completa per l'acquisto di un rivestimento dovrebbe indicare il tubo di base, lo standard e l'edizione del rivestimento, il sistema di polvere FBE, la preparazione della superficie, l'intervallo di temperatura di applicazione, lo spessore specificato, i criteri di accettazione e i limiti di riparazione. L'ispezione in fabbrica normalmente comprende la pulizia e il profilo della superficie, lo spessore del rivestimento, l'aspetto visivo, il rilevamento di difetti, l'adesione e qualsiasi test di qualificazione specificato. La documentazione dovrebbe indicare il lotto di produzione del tubo e del rivestimento, i risultati dell'ispezione e lo stato di rilascio. L'installazione in loco deve proteggere il rivestimento dalle attrezzature di sollevamento e dal materiale di riempimento abrasivo. Il rivestimento dei giunti in loco deve essere applicato su superfici preparate e ispezionato secondo i requisiti applicabili. Gli acquirenti dovrebbero inoltre verificare le condizioni di movimentazione, protezione delle estremità, imballaggio e spedizione per ridurre i danni durante il trasporto.
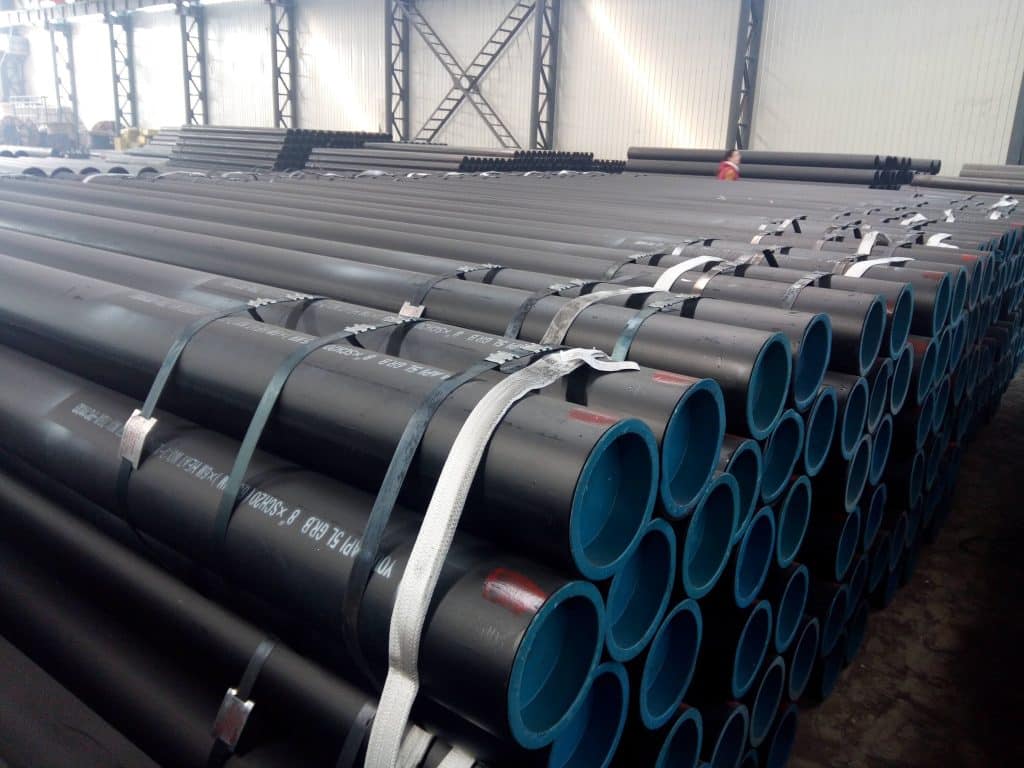
Un ordine di acquisto completo deve specificare il sistema di rivestimento, la norma e l'edizione di riferimento, lo spessore nominale e consentito, i requisiti di preparazione della superficie, i metodi di prova, i criteri di riparazione e l'interfaccia giunto-tubo. L'ispezione include in genere controlli visivi, misurazione dello spessore, rilevamento di difetti e prove di qualificazione o di produzione per l'adesione e altre proprietà rilevanti. I limiti di accettazione e la frequenza di campionamento devono corrispondere a quanto previsto dal contratto. Prima della spedizione, il fornitore deve proteggere le estremità dei tubi, prevenire danni da rivestimento a rivestimento durante l'impilamento e identificare i punti di riparazione ove necessario. Le squadre in loco devono ispezionare il rivestimento dopo il trasporto e nuovamente prima della calata in opera, utilizzando materiali e procedure di riparazione approvati per eventuali danni riscontrati.
Domande frequenti e supporto LONGMA
L'FBE aumenta la pressione nominale del tubo? No. La progettazione in base alla pressione si basa sul tubo in acciaio e sul codice di progettazione applicabile.
FBE è sempre migliore di 3LPE? No. La scelta dipende dalle condizioni di installazione e di esercizio.
Il trattamento FBE elimina la necessità di protezione catodica? Non necessariamente. La progettazione dei sistemi di controllo della corrosione per le condotte interrate prevede comunemente la combinazione di rivestimento e protezione catodica.
Il rivestimento FBE è adatto per l'impiego in ambienti corrosivi? Il rivestimento e il tubo metallico devono essere valutati separatamente in base ai requisiti di servizio applicabili.
Come viene verificata la qualità del rivestimento? I controlli tipici includono la preparazione della superficie, lo spessore del film, il rilevamento di difetti, l'adesione e test di qualificazione specifici.
LONGMA fornisce tubi in acciaio saldati a sezione tonda per applicazioni industriali e di trasmissione. Il suo sito produttivo si estende su 230,000 m² e la produzione annua supera le 500,000 tonnellate. I sistemi di rivestimento disponibili, le qualifiche e i requisiti di collaudo del progetto devono essere confermati nel preventivo tecnico.