- 1. Tubi in acciaio senza saldatura o saldati: dove si annidano i rischi di difetti?
- 2. La guida completa ai difetti di saldatura: valutazione del rischio, cause principali e metodi di rilevamento per tutte e 5 le tipologie.
- 3. Cinque metodi di controllo non distruttivo a confronto: capacità e scenari applicativi.
- 4. Requisiti standard internazionali per l'ispezione delle saldature
- 5. Laboratorio interno LONGMA: Verifica della qualità dell'intero processo, dalla materia prima al prodotto finito.
- 6. Lista di controllo per il controllo del rischio di qualità nell'approvvigionamento di tubi in acciaio
- 7. Domande frequenti: Difetti di saldatura e controllo qualità dei tubi in acciaio
- 8. Informazioni su LONGMA: un produttore di tubi in acciaio con capacità complete di ispezione delle saldature.
Applicazioni: Petrolio e gas · Impianti petrolchimici · Ingegneria energetica · Fabbricazione di strutture · Ingegneria offshore
Nei settori petrolifero e del gas, petrolchimico, della produzione di energia e dell'ingegneria offshore, la saldatura è costantemente il punto più soggetto a guasti in un sistema di tubazioni in acciaio. Un singolo difetto di saldatura nascosto può causare perdite, rotture o l'interruzione del progetto, con gravi conseguenze in termini di sicurezza e costi.
Questa guida fornisce una suddivisione sistematica delle tipologie di difetti nei tubi in acciaio saldati e senza saldatura, cinque metodi fondamentali di controllo non distruttivo (CND), i requisiti di ispezione standard internazionali e una checklist per il controllo del rischio di approvvigionamento, offrendo così agli acquirenti B2B e agli ingegneri un quadro completo per la valutazione della qualità dei tubi in acciaio.
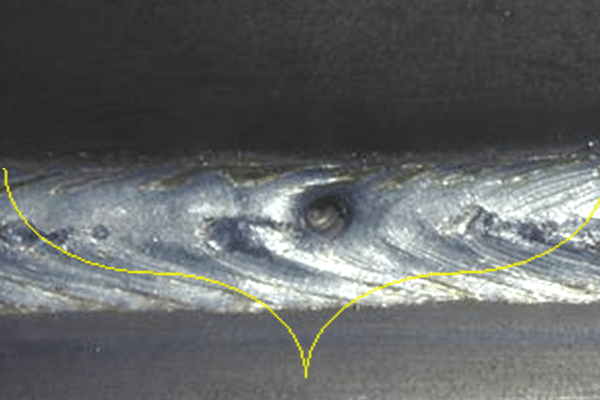
Tubi in acciaio senza saldatura o saldati: dove si annidano i rischi di difetti?
I tubi senza saldatura vengono prodotti mediante punzonatura e laminazione a caldo o trafilatura a freddo: non essendoci saldatura, i difetti si originano principalmente nel materiale di base stesso. I tubi saldati (ERW/LSAW/SSAW) vengono formati tramite un processo di saldatura, il che rende la saldatura e la zona termicamente alterata (ZTA) i principali punti di rischio. I due tipi di tubi presentano profili di rischio di difetto nettamente differenti:
| Articolo di confronto | tubi senza saldatura | Tubi saldati (ERW / LSAW / SSAW) |
| Metodo di produzione | Piercing + laminazione a caldo / estrazione a freddo | Saldatura ad alta frequenza ERW / Saldatura ad arco sommerso LSAW / Saldatura a spirale SSAW |
| Giunto di saldatura presente | Nessuna saldatura | Presenza di cordone di saldatura (longitudinale o a spirale) |
| Tipi di difetti primari | Fessure, sovrapposizioni, inclusioni, variazioni di spessore delle pareti | Penetrazione incompleta, mancanza di fusione, porosità, inclusioni di scorie, crepe, sottosquadro |
| Zona di rischio primaria | Materiale di base (corpo del tubo) | Cordone di saldatura + zona termicamente alterata (ZTA) |
| Focus dell'ispezione | integrità del materiale del corpo del tubo | Integrità del cordone di saldatura + stabilità microstrutturale della zona termicamente alterata |
| Rischio di progetto ad alta pressione | Resistenza e tenacità del materiale di base | Capacità di pressione del cordone di saldatura e integrità della tenuta |
⚠️ I tubi senza saldatura non presentano giunture di saldatura, ma possono comunque contenere difetti interni come crepe, sovrapposizioni e inclusioni. L'acquisto di tubi senza saldatura richiede la stessa attenzione alla documentazione MTC e ai registri delle ispezioni NDT.
La guida completa ai difetti di saldatura: valutazione del rischio, cause principali e metodi di rilevamento per tutte e 5 le tipologie.
In base alle norme ISO 6520-1 (Classificazione delle imperfezioni geometriche nei materiali metallici) e AWS D1.1, i difetti di saldatura rientrano nelle seguenti cinque categorie, ognuna con un livello di rischio definito e un corrispondente metodo di ispezione:
Difetto 1: Crepa — Valutazione del rischio ★★★★★
Le cricche sono i difetti di saldatura più pericolosi. In condizioni di esercizio ad alta pressione, si propagano rapidamente e possono causare cedimenti catastrofici delle tubazioni.
| Dimensioni | Dettagli |
| Valutazione del rischio | ★★★★★ Rischio massimo: tolleranza zero; inaccettabile in qualsiasi forma |
| Cause profonde | Sollecitazioni termiche da saldatura; velocità di raffreddamento eccessiva; fessurazione indotta da idrogeno (HIC); elevato equivalente di carbonio (CE) nel materiale di base |
| Luoghi più comuni | Linea centrale di saldatura; zona termicamente alterata (ZTA); punta della saldatura |
| Impatto sulla pipeline | Sottoposte ad alta pressione, le crepe si propagano rapidamente, causando direttamente la rottura o la perdita delle tubature. |
| Rilevamento consigliato | UT / TOFD / PAUT (interni); MT Controllo con particelle magnetiche (fessure superficiali) |
| Norme di riferimento | ASME BPVC Sezione V / API 5L / ISO 3183 |
Difetto 2: Mancanza di fusione — Valutazione del rischio ★★★★☆
La mancanza di fusione si verifica quando il metallo di saldatura non riesce a raggiungere un legame metallurgico completo con il materiale di base o tra le passate di saldatura. È uno dei difetti nascosti più comuni nelle tubazioni saldate ad alta pressione.
| Dimensioni | Dettagli |
| Valutazione del rischio | ★★★★☆ Rischio elevato: richiede una copertura di ispezione del 100%. |
| Cause profonde | Apporto termico insufficiente; velocità di avanzamento eccessiva; scarsa pulizia della scanalatura; parametri di saldatura instabili |
| Luoghi più comuni | Interfaccia tra saldatura e materiale di base; zone tra le passate nelle saldature multipassata |
| Impatto sulla pipeline | Riduce la capacità portante della saldatura; funge da punto di innesco per le cricche da fatica. |
| Rilevamento consigliato | Test radiografici RT / PAUT Phased Array / Test a ultrasuoni UT |
| Norme di riferimento | ASTM A671/ASTM A672/API 5L PSL2 |
Difetto 3: Penetrazione incompleta — Valutazione del rischio ★★★★☆
La penetrazione incompleta si verifica quando la saldatura non riesce a penetrare l'intero spessore della sezione trasversale del giunto. È un problema più comune nei tubi a parete spessa e nei giunti con geometria della scanalatura progettata in modo inadeguato.
| Dimensioni | Dettagli |
| Valutazione del rischio | ★★★★☆ Rischio elevato: non accettabile in servizi ad alta pressione |
| Cause profonde | Corrente di saldatura insufficiente; progettazione errata dell'angolo della scanalatura; velocità di avanzamento eccessiva |
| Luoghi più comuni | Passaggio di radice della saldatura |
| Impatto sulla pipeline | Riduce la capacità di resistenza alla pressione della sezione trasversale della saldatura; la concentrazione di stress alla radice provoca cricche da fatica. |
| Rilevamento consigliato | Controllo a ultrasuoni (UT) / Controllo radiografico (RT) |
| Norme di riferimento | ASME B31.3/API 5L/ASTM A671 |
Difetto 4: Porosità — Valutazione del rischio ★★★☆☆
La porosità è costituita da vuoti di gas intrappolati all'interno del metallo di saldatura durante la solidificazione. Riduce la densità della saldatura e compromette le prestazioni di tenuta.
| Dimensioni | Dettagli |
| Valutazione del rischio | ★★★☆☆ Rischio moderato — valutato rispetto ai criteri di accettazione secondo lo standard |
| Cause profonde | Copertura insufficiente del gas di protezione; umidità nel filo di saldatura; contaminazione da olio o acqua nella zona di saldatura. |
| Luoghi più comuni | Interno della saldatura (distribuzione isolata o a grappolo) |
| Impatto sulla pipeline | Riduce la densità delle saldature; accelera la corrosione localizzata in ambienti corrosivi. |
| Rilevamento consigliato | RT Esame radiografico (indicazione visiva più diretta) / UT Esame ecografico |
| Norme di riferimento | ASTM E94 / ISO 5817 / API 5L |
Difetto 5: Inclusioni di scorie — Valutazione del rischio ★★★☆☆
Le inclusioni di scoria sono particelle di scoria di saldatura intrappolate all'interno del metallo di saldatura. Sono più comuni nelle saldature multipass e nella saldatura ad arco sommerso LSAW.
| Dimensioni | Dettagli |
| Valutazione del rischio | ★★★☆☆ Rischio moderato: riduce la durata utile dovuta alla fatica |
| Cause profonde | Rimozione incompleta delle scorie tra le passate; velocità di avanzamento eccessiva; scarsa fluidità del bagno fuso |
| Luoghi più comuni | Tra le passate nelle saldature multipassate; interno delle saldature LSAW |
| Impatto sulla pipeline | Crea punti di concentrazione delle sollecitazioni; riduce la tenacità all'impatto; funge da sito di innesco delle cricche |
| Rilevamento consigliato | Test radiografici RT / Test a ultrasuoni UT |
| Norme di riferimento | AWS D1.1 / ISO 5817 / ASTM A671 |
Cinque metodi di controllo non distruttivo a confronto: capacità e scenari applicativi.
I diversi metodi di controllo non distruttivo (CND) rilevano diverse tipologie di difetti e non sono intercambiabili. Devono essere selezionati e combinati in base al tipo di tubazione, alle caratteristiche del difetto e ai requisiti normativi del progetto.
| Metodo CND | Principio di rilevamento | Difetti rilevabili | Scenario applicativo | Vantaggio chiave |
| Test ad ultrasuoni (UT) | Analisi della riflessione delle onde acustiche | Fessure interne, mancanza di fusione, delaminazioni, penetrazione incompleta | Tubi di linea ERW / LSAW / API | Elevata efficienza; capacità di dimensionamento quantitativo |
| Test radiografici (RT) | Immagini di trasmissione a raggi X/raggi gamma | Porosità, inclusioni di scorie, penetrazione incompleta (immagine visiva diretta) | Tubo saldato ad alta pressione ASTM A671 | Le immagini dei difetti possono essere archiviate e rivalutate. |
| UT a schiera di fasi (PAUT) | scansione del fascio ad array multi-angolo | Difetti di saldatura interni complessi (imaging 3D) | Saldatura LSAW a parete spessa / progetti petroliferi e del gas di fascia alta | Maggiore precisione nel rilevamento; dati completamente archiviabili. |
| Test con particelle magnetiche (MT) | Il flusso di dispersione magnetica attrae particelle ferromagnetiche | Fessure superficiali e prossime alla superficie, sottosquadro | Superficie del cordone di saldatura su materiali ferromagnetici | Elevata sensibilità; semplicità d'uso |
| Test a correnti parassite (ET) | L'induzione elettromagnetica rileva le variazioni di conduttività | Discontinuità superficiali | Ispezione rapida in linea di tubi ERW | Elevata velocità; ideale per applicazioni in linea. |
💡 Per le condotte di petrolio e gas ad alta pressione, l'approccio raccomandato è quello di combinare UT (difetti interni) + RT (registrazioni di immagini) + MT (superficie): nessun singolo metodo NDT dovrebbe essere utilizzato come sostituto di un sistema di ispezione completo.
PAUT (Phased Array UT): il metodo preferito per tubi LSAW a parete spessa
I controlli a ultrasuoni convenzionali presentano punti ciechi di copertura quando applicati a geometrie di saldatura complesse. Il PAUT (Phased Array Ultrasonic Testing) utilizza fasci di ultrasuoni multi-angolo per generare immagini tridimensionali, consentendo il rilevamento simultaneo da più angoli con registrazione automatica dei dati. È particolarmente adatto per tubazioni LSAW a parete spessa e per progetti petroliferi e del gas ad alta specifica. Un numero crescente di progetti API 5L PSL2 designa ora il PAUT come metodo di ispezione obbligatorio.
Requisiti standard internazionali per l'ispezione delle saldature
Le diverse normative di prodotto specificano metodi di ispezione, requisiti di copertura e criteri di accettazione differenti. La tabella seguente confronta i principali requisiti di ispezione delle normative più comunemente citate:
| Standard | Prodotto applicabile | Requisiti per l'ispezione del nucleo | Clausola chiave |
| API 5LPSL1 | Condotte di trasmissione di petrolio e gas | Controlli non distruttivi + prova idrostatica (i requisiti PSL1 sono relativamente flessibili) | Unità 10 |
| API 5LPSL2 | Condotte di trasmissione di petrolio e gas ad alta pressione | Controllo obbligatorio UT + prova idrostatica + prova d'urto Charpy + controllo CE | Sezione 10 / Allegato H |
| ISO 3183 | Condotte internazionali | Livello PSL1/PSL2 a livelli; il PSL2 richiede controlli non distruttivi completi | Clausola 10 |
| ASTM A53 | Tubi in acciaio per uso industriale generale | Prova idrostatica o prova elettrica non distruttiva (ET) | Sezione 9–10 |
| ASTM A671 | Tubo in acciaio EFW ad alta pressione | Test RT/UT e idrostatico al 100% sulla saldatura. | Valutazione in base alla denominazione della classe |
| ASTM A672 | Tubo EFW ad alta temperatura e alta pressione | RT + UT + test di pressione | Valutazione in base alla denominazione della classe |
⚠️ Lo standard API 5L PSL2 impone requisiti obbligatori in termini di equivalente di carbonio (CE), temperatura del test di impatto Charpy e percentuale di copertura dei controlli non distruttivi (NDT). Specificare solo "API 5L" senza indicare il livello PSL potrebbe comportare una fornitura non conforme ai requisiti del progetto.
Laboratorio interno LONGMA: Verifica della qualità dell'intero processo, dalla materia prima al prodotto finito.
La qualità affidabile dei tubi in acciaio non può basarsi solo sulle garanzie del fornitore, ma deve essere dimostrata dai dati. Il laboratorio interno di LONGMA copre tutti i punti critici di ispezione, dalla materia prima in entrata fino alla spedizione del prodotto finito:
| Prova Voce | Attrezzatura/Metodo | Scopo del controllo qualità |
| Analisi della composizione chimica | Spettrometro a emissione ottica (OES) | Verifica il grado dell'acciaio e l'equivalente in carbonio; conferma la saldabilità. |
| Prova di trazione | Macchina di prova universale | Verifica il carico di snervamento, la resistenza alla trazione e l'allungamento. |
| Prova di impatto Charpy | Apparecchiatura per prove di impatto Charpy | Valuta la resistenza alle basse temperature; obbligatorio per i progetti PSL2 e per quelli a bassa temperatura. |
| Test di durezza | Durometro Rockwell/Brinell | Distribuzione della durezza HAZ; previene le fessurazioni a freddo |
| Analisi metallografica | Microscopio metallografico | Analisi della struttura dei grani; verifica dell'efficacia del trattamento termico |
| Ispezione dello spessore e del diametro esterno della parete | Sistema di misurazione laser / misuratore a ultrasuoni | Misurazione multipunto; conferma la conformità dimensionale all'ordine e allo standard |
| Prova idrostatica | Macchina per prove idrostatiche | Verifica dell'integrità della sigillatura del prodotto finito per ogni tubo o per ogni lotto |
| Ispezione UT in linea | Apparecchiature automatizzate per test a ultrasuoni | Ispezione in linea al 100% della saldatura; riduce al minimo il rischio di difetti nascosti. |
Per ogni lotto è disponibile un certificato di collaudo del mulino (MTC) conforme alla norma EN 10204 3.1. LONGMA supporta la presenza in loco di SGS, BV, TÜV, DNV e altri enti di ispezione terzi, aiutando gli acquirenti a ridurre i rischi di accettazione e sdoganamento.
Lista di controllo per il controllo del rischio di qualità nell'approvvigionamento di tubi in acciaio
La checklist riportata di seguito riassume i punti di rischio più frequentemente trascurati dagli acquirenti internazionali. Può essere utilizzata direttamente per la valutazione dei fornitori o durante la stesura di una richiesta di offerta (RFQ):
| Tipo di rischio | Problema comune | Azione raccomandata |
| Standard e Edizione | Nome standard indicato senza anno di edizione o livello PSL | Indicare l'anno dell'edizione e il livello PSL nell'ordine di acquisto, ad esempio API 5L 2018 PSL2 |
| Copertura NDT insufficiente | È richiesto solo il test idrostatico; non sono specificati test a ultrasuoni o a temperatura ambiente. | Richiedere esplicitamente controlli non distruttivi (CND) al 100% delle saldature; specificare il metodo di ispezione e i criteri di accettazione. |
| Tracciabilità MTC | Il numero di lotto sul certificato di collaudo non corrisponde al prodotto fisico. | È richiesto il rispetto della norma EN 10204 3.1; verificare i numeri di lotto rispetto alla distinta di imballaggio. |
| Test di impatto omesso | Progetto a bassa temperatura senza obbligo di test di impatto Charpy | Indicare la temperatura di prova e il fabbisogno energetico minimo nel documento di acquisto. |
| Ispezione da parte di terzi assente | Non è prevista alcuna verifica in loco da parte di SGS/BV/TÜV. | Indicare l'organismo di ispezione e i punti di controllo dell'ispezione nel PO |
| Valore CE non confermato | Dati sull'equivalente di carbonio relativi al certificato di trasferimento tecnologico del fornitore non verificati | Richiedere che il valore CE sia indicato sul certificato di tipo (MTC); effettuare una verifica incrociata rispetto al limite superiore standard. |
| Confronto basato esclusivamente sul prezzo | Sistema di gestione della qualità, attrezzature e capacità di ispezione ignorati | Richiedere al fornitore di fornire WPS/PQR, prove di qualificazione del laboratorio e certificati MTC storici. |
Domande frequenti: Difetti di saldatura e controllo qualità dei tubi in acciaio
D1: I tubi in acciaio saldati sono intrinsecamente di qualità inferiore rispetto ai tubi senza saldatura?
No. I tubi saldati di alta qualità, come quelli ERW o LSAW prodotti secondo la norma API 5L PSL2, sono pienamente in grado di soddisfare i requisiti di trasmissione ad alta pressione se fabbricati con un rigoroso controllo del processo di saldatura e un'ispezione NDT al 100%. La scelta tra tubi saldati e senza saldatura dovrebbe basarsi su una valutazione completa di diametro, spessore della parete, pressione nominale, fluido di lavoro e costo, e non semplicemente sulla presenza o meno di una saldatura.
D2: Qual è il metodo migliore: il test radiografico RT o il test a ultrasuoni UT?
Entrambe le tecniche presentano punti di forza distinti e non sono intercambiabili. La radiografia (RT) produce un'immagine permanente dell'interno della saldatura, rendendo più intuitiva l'identificazione di porosità e inclusioni di scoria; inoltre, le pellicole possono essere conservate e rivalutate a tempo indeterminato. Gli ultrasuoni (UT) sono più sensibili ai difetti planari come cricche e mancanza di fusione, offrono una maggiore efficienza di ispezione e non comportano l'utilizzo di radiazioni. I progetti ad alta pressione richiedono in genere l'utilizzo combinato di entrambi i metodi; la PAUT phased array offre un aggiornamento avanzato in grado di superare i limiti di entrambe.
D3: Come posso verificare che un fornitore disponga effettivamente di capacità di controllo non distruttivo (CND)?
Valutare da diverse angolazioni: richiedere al fornitore l'elenco delle apparecchiature NDT e i registri di calibrazione; esaminare il sistema di numerazione dei rapporti NDT e la logica di tracciabilità del numero di lotto; richiedere campioni di certificati di collaudo (MTC) e rapporti NDT per un controllo incrociato; e organizzare un audit in fabbrica o una verifica pre-spedizione da parte di un ente terzo come SGS, BV o TÜV: questo è il metodo di verifica più diretto e affidabile.
D4: Un test idrostatico può sostituire i controlli non distruttivi?
No. La prova idrostatica verifica l'integrità complessiva della tenuta e la capacità di pressione del prodotto finito, ma non è in grado di individuare o caratterizzare difetti interni. I metodi di controllo non distruttivo (CND), in particolare gli ultrasuoni (UT) e le radiografie (RT), sono in grado di rilevare piccole discontinuità interne nella saldatura. I due metodi sono complementari, non intercambiabili; i progetti ad alta pressione richiedono l'esecuzione di entrambi.
D5: Qual è la differenza tra un MTC EN 10204 3.1 e un MTC 3.2?
Un certificato di collaudo EN 10204 3.1 viene rilasciato e firmato dal rappresentante autorizzato del produttore per le ispezioni; è la forma più comune di certificato di collaudo per i progetti di esportazione internazionale. Un certificato di collaudo EN 3.2 richiede la controfirma di un ente di ispezione indipendente di terze parti (come TÜV, BV o DNV) o del rappresentante autorizzato dell'acquirente. Il certificato di collaudo EN 3.2 rappresenta un livello di certificazione superiore ed è in genere richiesto per le centrali nucleari, la certificazione da parte di società di classificazione o progetti con requisiti specifici del committente.
Informazioni su LONGMA: un produttore di tubi in acciaio con capacità complete di ispezione delle saldature.
LONGMA vanta oltre 20 anni di esperienza nella produzione di tubi in acciaio saldati con i metodi ERW e LSAW. Il nostro punto di forza risiede in un sistema di controllo qualità verificabile e completo:
▸ Produzione multistandard: API 5L (PSL1/PSL2), ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ Ispezione UT del cordone di saldatura in linea al 100%; test idrostatico dell'intero lotto; applicazione combinata di RT / MT / ET
▸ Capacità di ispezione phased array PAUT per tubazioni LSAW a parete spessa e progetti petroliferi e del gas ad alta specifica
▸ Laboratorio interno: copertura completa di test chimici, di trazione, di impatto, di durezza, metallografici e non distruttivi.
▸ Certificati di collaudo del mulino EN 10204 3.1 con tracciabilità completa del numero di colata lungo tutta la catena di fornitura
▸ Supporto per ispezioni di terze parti: SGS / BV / TÜV / DNV — possibilità di presenziare in loco e di effettuare ispezioni pre-spedizione.
Se state valutando fornitori di tubi in acciaio o avete esigenze per un progetto di condotte ad alta pressione, contattate LONGMA per: esempi di certificati di conformità (MTC), rapporti di controlli non distruttivi (NDT), organizzazione di audit di fabbrica, preventivi di progetto e consulenza tecnica per la selezione.