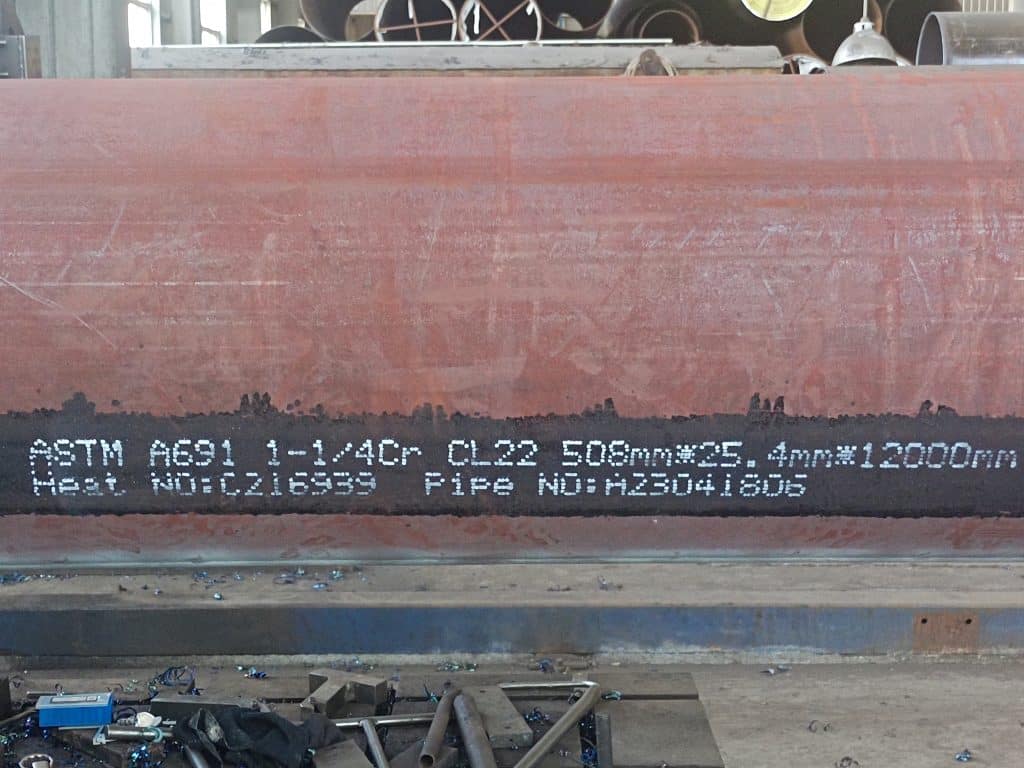
用途:石油・ガス輸送パイプライン、精製・石油化学、発電所ボイラー、高圧蒸気、海洋工学
溶接品質管理は、高圧鋼管システムの安全性、信頼性、耐用年数を左右する最も重要な要素です。石油・ガス、石油化学、発電、海洋工学などの分野では、溶接部はパイプラインの中で最も故障しやすい箇所であり、欠陥が発生した場合、予期せぬ操業停止から重大な安全事故、そしてプロジェクトの大幅な損失に至るまで、様々な影響が生じる可能性があります。
このガイドでは、高圧鋼管溶接の品質管理における8つの主要段階を体系的に解説し、溶接パラメータの影響、非破壊検査方法、ラボでの検証、調達リスクチェックリストなどを網羅することで、EPCの購買担当者やエンジニアがサプライヤーの能力を評価するための包括的な枠組みを提供します。
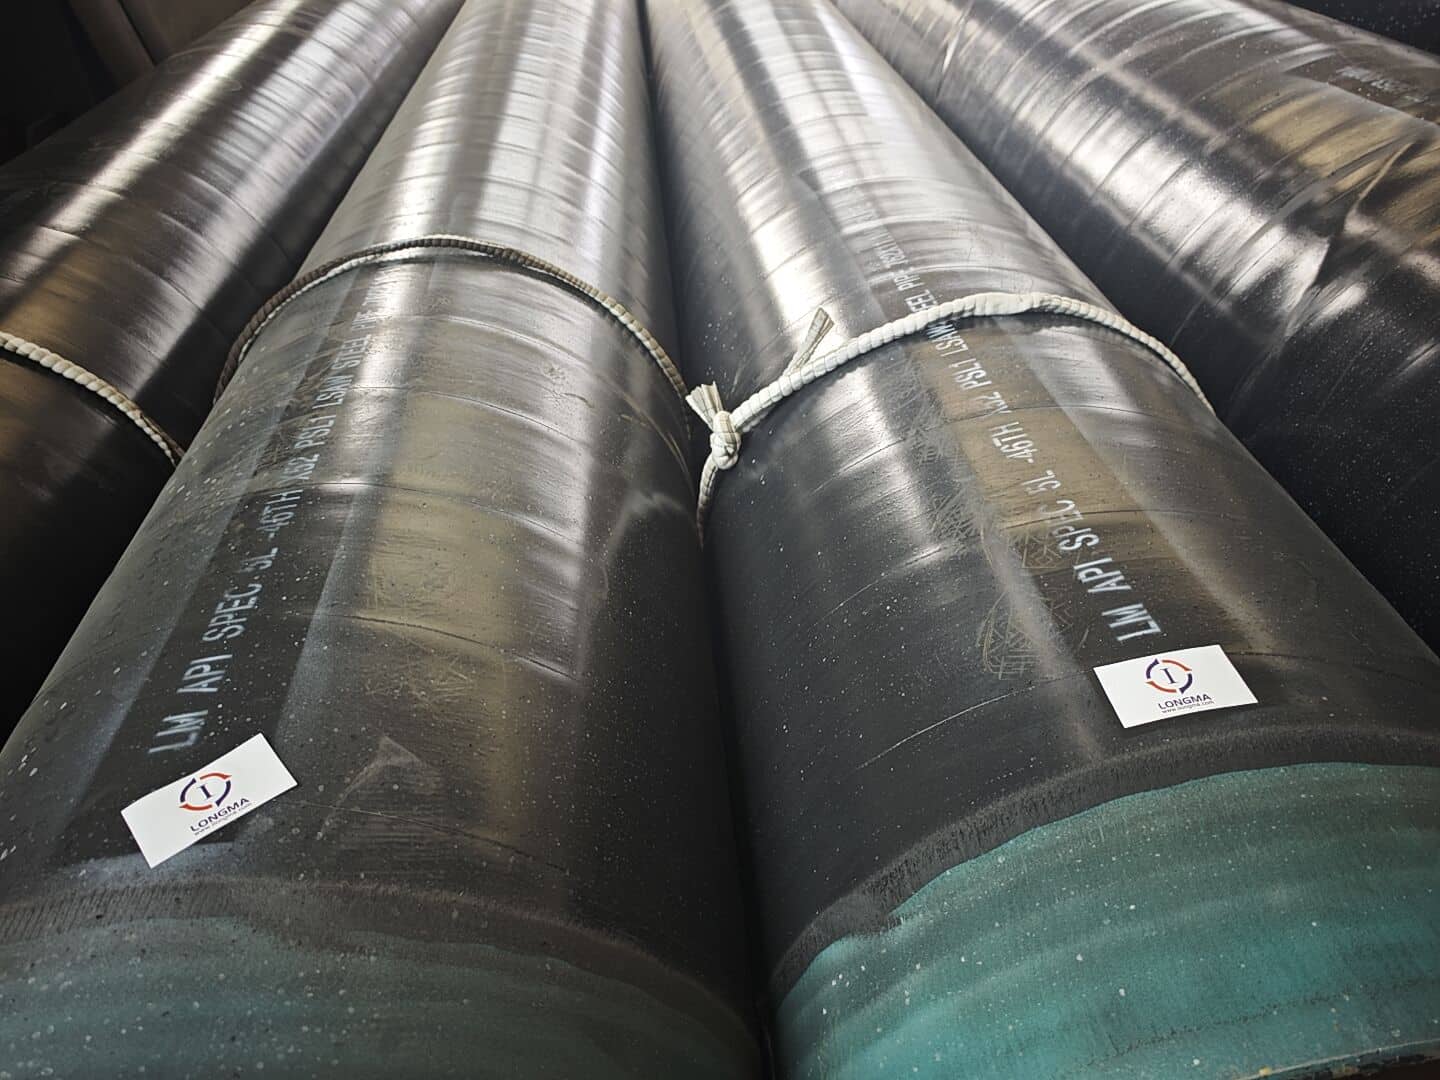
高圧パイプラインの安全性を溶接品質が直接左右する理由
溶接中の入熱量、溶接速度、予熱温度、層間温度、または冷却速度の制御が不十分だと、深刻な溶接欠陥が発生する可能性があります。高圧配管における最も一般的な溶接不良モードは以下のとおりです。
| 欠陥の種類 | 根本的な原因 | 高圧パイプへの影響 |
| 不完全な浸透 | 熱入力が不十分。移動速度が速すぎる。 | 溶接部の断面積の耐荷重能力が低下し、亀裂発生箇所となる。 |
| 融合の欠如 | 溝の清浄度不良、溶接パラメータの不安定 | 溶接部と母材が確実な冶金的結合を達成できない |
| クラッキング | 過剰な冷却速度、高い炭素換算値(CE) | 高圧下では亀裂が急速に進行し、配管の破損につながる。 |
| 気孔 | シールドガス不足、基材中の水分 | 溶接密度が低下し、シール性能が損なわれる。 |
| スラグの混入 | 層間スラグの除去が不完全 | 応力集中を引き起こし、衝撃靭性を低下させる。 |
| 熱影響部硬化 | 熱影響部における過剰な冷却速度 | 局所的な脆性;低温使用時の脆性破壊のリスク |
API Spec 5Lは、石油・ガス輸送に使用される鋼管の製造、検査、試験、およびマーキングに関する要件を定めています。ISO 3183は、 PSL1およびPSL2における段階的な品質管理要件をさらに詳細に規定しています。高圧輸送プロジェクト、特にPSL2製品においては、溶接品質管理は最終検査だけでなく、製造工程全体を通して組み込まれる必要があります。
高圧鋼管溶接の品質管理:全8段階を解説
LONGMAは、高圧鋼管溶接の品質管理を8つの明確な段階に分けて実施しており、各段階には特定の管理要件と必須の品質記録が定められています。
ステージ1:原材料の品質管理
溶接品質は、母材の品質から始まります。生産開始前に、以下の項目を個別に確認する必要があります。
| 確認項目 | 制御要件 | 見落とした場合の調達リスク |
| ヒート番号記録 | MTC文書にトレーサブルな鋼板/コイル | MTCはヒート番号に紐づけられず、受入試験に不合格となる。 |
| 化学組成 | API 5L / ASTM の要件に準拠 | 規格外の組成は溶接性を低下させる |
| 炭素当量(CE) | プロジェクト仕様の範囲内のCE値 | CE値の上昇は低温割れのリスクを高める |
| 機械的性質 | 降伏強度、引張強度、伸び | 降伏強度だけに注目し、組成を無視することはよくある盲点である。 |
| 配送条件 | 熱間圧延、正規化処理、TMCPなど | 納品条件は下流の溶接パラメータ設定に影響を与える |
| 鋼材グレードと標準版 | 購入書類と一致している | グレードが間違っていると、強度のミスマッチにつながる |
ステージ2:プレートおよびストリップの前処理
高品質な溶接は、一貫した成形品質から始まります。LONGMAは溶接前に以下の項目を検査します。エッジの欠陥は、後工程の溶接安定性を損なう可能性があります。
| 前処置項目 | 管理基準 | 非準拠の場合の影響 |
| エッジ品質 | バリ、ひび割れ、折り目がない | 溶接形状と溶融品質に影響します |
| ストリップ幅の均一性 | 規定許容範囲内の偏差 | 外径精度と溶接シームの位置合わせに影響します |
| 表面酸化層 | ミルスケールと錆を除去 | 多孔性や異物混入を防ぎます |
| 溝角度 | 溶接手順仕様に準拠 | 溶接の溶け込み深さと形状を直接決定します |
| 板厚偏差 | 標準許容範囲内 | 溶接パラメータ設定との互換性に影響します |
| 平坦 | 成形装置の要件を満たしています | 成形精度とロールプレス品質に影響します |
ステージ3:ERWおよびLSAW溶接プロセスの制御
製造工程が異なれば、品質管理戦略も異なります。LONGMAはERWとLSAWの両方の生産ラインを運用しています。
| 比較項目 | 電縫管 | LSAWパイプ |
| 原料 | 熱間圧延鋼コイル | 鋼板 |
| 溶接方法 | 高周波電気抵抗溶接(溶加材不要) | 両面サブマージアーク溶接(溶加材使用) |
| 適用範囲 | 小径~中径、大量生産 | 大径、厚肉;高圧・高負荷用途 |
| コアコントロールポイント | HF熱入力、圧縮圧力、V開口角度 | 溶接パラメータ、開先品質、フラックス管理 |
| インライン熱処理 | 溶接部正規化処理 | プロジェクト要件に従って実行されました |
ステージ4:精密な溶接パラメータ制御
溶接パラメータのわずかなずれでも、溶接品質に直接影響を与える可能性があります。以下の表は、主要なパラメータが低すぎたり高すぎたりした場合に発生する典型的なリスクを示しています。
| 低すぎる:リスク | 高すぎる:リスク | LONGMA制御方法 | |
| 電流プローブ | 融合の欠如 | バーンスルー | グレードと肉厚に基づいて溶接範囲を設定する |
| 電圧 | 溶接ビードが狭すぎる | 溶接ビードが広すぎる | 現在の状況に合わせて調整 |
| 入熱 | 不完全な融合 | 粒の粗大化、靭性の低下 | WPS仕様に従って実行 |
| 移動速度 | 局所的な過熱 | 浸透深度が不十分 | インライン速度監視 |
| 予熱温度 | 低温割れのリスク | 拡大した熱影響部 | CE値から算出 |
| パス間温度 | 靭性低下 | 微細構造の粗大化 | パス間温度の測定と記録 |
💡 LONGMAは、鋼種、肉厚、使用環境別に整理された溶接プロセスデータベースを保持しており、すべてのパイプサイズが認定され、事前に検証された溶接パラメータを使用して製造されることを保証します。
ステージ5:溶接手順認定(WPS/PQR)
高圧鋼管の製造は、製品規格だけでなく溶接資格要件も満たさなければなりません。完全な溶接手順文書システムには以下が含まれます。
| ドキュメントの種類 | 目的 | 参照標準 |
| WPS(溶接施工仕様書) | 許容される溶接パラメータ範囲と操作要件を定義する | ASME BPVC セクション IX / AWS |
| PQR(手順適格性記録) | WPSが物理試験によって検証済みであることを示す。 | ASME BPVC セクション IX |
| 溶接工資格記録 | 溶接工が特定の作業手順を実行する資格を有していることを確認する。 | プロジェクト仕様書/ASME規格 |
| 消耗品バッチ記録 | ワイヤーとフラックスのロット番号を検査データに紐付ける | API 5L / ISO 3183 |
| 溶接機器校正記録 | 機器の精度が手順要件を満たしていることを確認します。 | 内部品質管理システム |
⚠️重要な注意:APIまたはASTMのミルテスト証明書が付いているパイプであっても、現場での溶接手順が自動的に認定されるわけではありません。これら2つの要件は個別に確認する必要があります。
ステージ6:インライン品質管理技術
現代の溶接管製造は、もはや作業員の経験だけに頼るものではありません。LONGMAは、以下のインライン制御技術を適用して、工程の逸脱をリアルタイムで検知・修正します。
| インラインテクノロジー | 制御目標 | 品質価値 |
| 自動溶接シーム追跡 | 溶接シームの位置を安定させる | 位置ずれによる融合不全を防止します |
| 自動高周波電力制御 | 溶接熱入力の安定化 | 熱入力変動による欠陥を低減します |
| リアルタイムの温度監視 | 予熱温度とパス間温度を監視する | 低温割れや微細構造の粗大化を防ぎます |
| 溶接幅の自動測定 | 溶接ビード幅の一貫性を管理する | 溶接形状が仕様を満たしていることを保証する |
| レーザー寸法検査 | 外径と肉厚のインラインモニタリング | 寸法偏差をタイムリーに検出できる |
| インライン超音波検査 | 内部溶接シームの不連続性を検出する | 隠れた欠陥が現場に到達するリスクを低減します |
ステージ7:社内ラボでの包括的な検査
ラボでの試験データは、どんなマーケティング上の主張よりも、顧客の信頼をより長く維持するのに役立ちます。LONGMAの社内ラボでは、以下のすべての検査項目を網羅しています。
| テスト項目 | 試験内容 | 高圧パイプの価値 |
| 化学組成分析 | C、Mn、P、S、Siおよびその他の元素の分光分析 | 設計要件に対する溶接性および材料の一貫性を確認する |
| 引張試験 | 降伏強度、引張強度、伸び | 溶接後もパイプが機械的要件を満たし続けていることを確認する |
| シャルピー衝撃試験 | 母材、溶接部、および熱影響部における低温衝撃試験 | PSL2製品および低温用途における必須検証 |
| 硬さ試験 | 熱影響部硬度分布 | 熱入力の適切性を検証し、低温割れを防止します。 |
| 平坦化試験 | 溶接延性検証 | 溶接部とパイプ本体の接合品質を検査します。 |
| 静水圧試験 | パイプごと、またはバッチごとに必要に応じて | 完成品の気密性を直接検証する |
ステージ8:統合型非破壊検査(NDT)
異なる非破壊検査(NDT)手法は、それぞれ異なる種類の欠陥を検出するため、互いに代替することはできません。適用される製品規格およびプロジェクト要件に基づいて、これらの手法を組み合わせて適用する必要があります。
| NDT法 | 目的 | 検出された典型的な欠陥 | 該当するシナリオ |
| 超音波検査(UT) | 内部体積欠陥を検出する | 亀裂、介在物、融合不良、層状構造 | API 5L / ISO 3183 により必須 |
| X線検査(RT) | 内部溶接画像を取得する | 多孔性、スラグ介在物、不完全な浸透 | ASTM A671 / 高圧溶接管 |
| 磁粉探傷試験(MT) | 表面および表面近傍の欠陥を検出する | 表面のひび割れ、アンダーカット | 強磁性材料上の溶接シーム表面 |
| 液体浸透探傷試験 (PT) | 表面の開口部欠陥を検出する | 微細な亀裂、ピンホール | オーステナイト鋼または非磁性材料 |
| 渦電流試験 (ET) | 迅速なインライン検査 | 地表付近の不連続面 | ERWパイプのインライン検査 |
高圧パイプ購入において最も見落とされがちな6つの調達リスク
以下のリスクは、実際の調達事例から抽出したものです。それぞれが、通関手続きの失敗、受領拒否、または現場での安全事故を引き起こす可能性があります。
| リスクの種類 | 具体的な症状 | 推奨される予防策 |
| 未指定の標準版 | 年版を確認せずに「API 5L」を注文する | 発注書には発行年を明記してください(例:API 5L 2018)。 |
| PSLレベル省略 | PSL1またはPSL2を指定せずに鋼材グレードのみを記載する | PSLレベルを明記してください。PSL2ではシャルピー衝撃試験が必要です。 |
| 衝撃試験温度は定義されていません | シャルピー衝撃試験温度が指定されていない低温プロジェクト | 購入書類に試験温度と最小エネルギー要件を記載してください。 |
| 第三者による検査は不要です | SGS/BV/TÜVによる現場立会いは不要です。 | 発注書に検査機関と検査保留箇所を明記してください。 |
| MTC追跡不可 | MTCの熱価は実際の製品とは一致しません | EN 10204 3.1の文書を要求する。熱量を実際のパイプと照合する。 |
| 価格のみの比較 | 品質管理システムと検査能力を無視する | サプライヤーに対し、WPS/PQRおよび試験所認定の証拠書類の提出を求める。 |
よくある質問:高圧鋼管溶接の品質管理
Q1: API 5L PSL1とPSL2の溶接品質要件の違いは何ですか?
PSL1は化学組成と機械的特性に関する基本要件を定めていますが、非破壊検査(NDT)と衝撃試験に関する要件は比較的柔軟です。PSL2は、より厳格な化学組成管理(炭素当量制限を含む)、シャルピー衝撃試験の義務化、より包括的なNDT範囲、およびより完全な手順文書化を課します。高圧送電プロジェクトでは、通常PSL2が求められます。
Q2:高圧用途には、ERWパイプとLSAWパイプのどちらがより適していますか?
どちらも高圧用途に適していますが、選択は直径、肉厚、およびプロジェクトの仕様によって異なります。ERWは小径から中径(通常NPS 2~24)に適しており、高い寸法精度と効率的な量産を実現します。LSAWは、大径(NPS 16以上)、厚肉、高圧用途に適しています。サブマージアーク溶接により完全な冶金学的融合が実現するため、API 5L X65やX70などの高グレード製品に適しています。
Q3:静水圧試験は非破壊検査(NDT)の代わりになりますか?
いいえ、これらはそれぞれ異なる、しかし相互補完的な役割を果たします。静水圧試験は完成品の全体的なシール性能と耐圧性を検証しますが、内部欠陥の位置や特性を正確に特定することはできません。非破壊検査(NDT)、特に超音波探傷(UT)と放射線透過(RT)は、溶接部内の微細な内部欠陥を検出することができます。高圧プロジェクトではどちらも必要であり、どちらかが他方の代替となることはありません。
Q4:ミルテスト証明書(MTC)には、溶接関連でどのような内容を含めるべきですか?
高圧溶接管に関するEN 10204 3.1 MTCには、板材のヒート番号と化学組成、機械的試験結果(引張/衝撃/硬度)、溶接手順の識別、非破壊検査報告書の参照番号、水圧試験記録、熱処理記録(該当する場合)、寸法検査データ、および規格適合宣言を記載する必要があります。輸出プロジェクトの場合は、第三者機関による検査報告書も添付する必要があります。
Q5:炭素当量(CE)は高圧配管の溶接品質にどのように影響しますか?
炭素当量(CE)は、鋼材の溶接性を評価する主要な指標です。CE値が高いほど、溶接時の低温割れのリスクが高まります。そのため、通常はより高い予熱温度、より厳密な層間温度制御、およびより遅い冷却速度が必要となります。API 5L PSL2では、鋼種ごとに明確なCE上限値が規定されています。CE値は、調達段階でMTC(材料試験証明書)上で確認する必要があります。
LONGMAについて:高圧鋼管の溶接工程全体にわたる品質管理
溶接鋼管メーカーとして20年以上の経験を持つLONGMAの強みは、生産効率の高さだけでなく、検証可能なエンドツーエンドの品質管理システムにもあります。
▸ マルチスタンダード生産能力:API 5L、ISO 3183、ASTM A53、ASTM A671、ASTM A672
▸ ERWとLSAWの2つの生産ラインにより、小径から中径、大径の厚肉パイプまで対応
▸ 鋼種と肉厚に合わせたパラメータを含む、完全な溶接プロセスデータベース(WPS/PQR)
▸ インライン超音波検査+静水圧試験+レーザー寸法測定 ― 生産工程全体にわたる継続的なモニタリング
▸ 社内研究所:化学分析、引張試験、衝撃試験、硬度試験、平坦化試験、非破壊検査を網羅
▸ EN 10204 3.1 ミルテスト証明書(サプライチェーン全体にわたる完全なヒート番号トレーサビリティ付き)
▸ 第三者検査サポート:SGS / BV / TÜV / DNV — 出荷前立会い検査が可能
高圧鋼管の調達をお考えで、信頼できるサプライヤーをお探しの場合は、LONGMAまでお問い合わせください。プロジェクト仕様の確認、溶接手順書、品質管理プログラム、見積もり、サンプル検査レポートなどをご提供いたします。