用途:石油・ガス、都市用水供給、石油化学プラント、電力工学、海洋工学、長距離パイプライン
業界データによると、世界の鋼管故障の60%以上は腐食が原因であり、そのかなりの割合が防食コーティングの欠陥に起因しています。1mm未満のピンホールでも、深刻な局部腐食を引き起こし、パイプラインの早期故障につながる可能性があります。高品質の防食コーティングは、鋼管の耐用年数を30~50年に延ばし、ライフサイクル全体のメンテナンスコストを大幅に削減します。
このガイドでは、一般的な7種類のコーティング欠陥について、根本原因分析、4種類の非破壊検査方法とその実施手順、修理決定マトリックス、サプライヤー評価チェックリストを体系的に解説しており、購入者が防食コーティングの品質を評価するための包括的な枠組みを提供します。
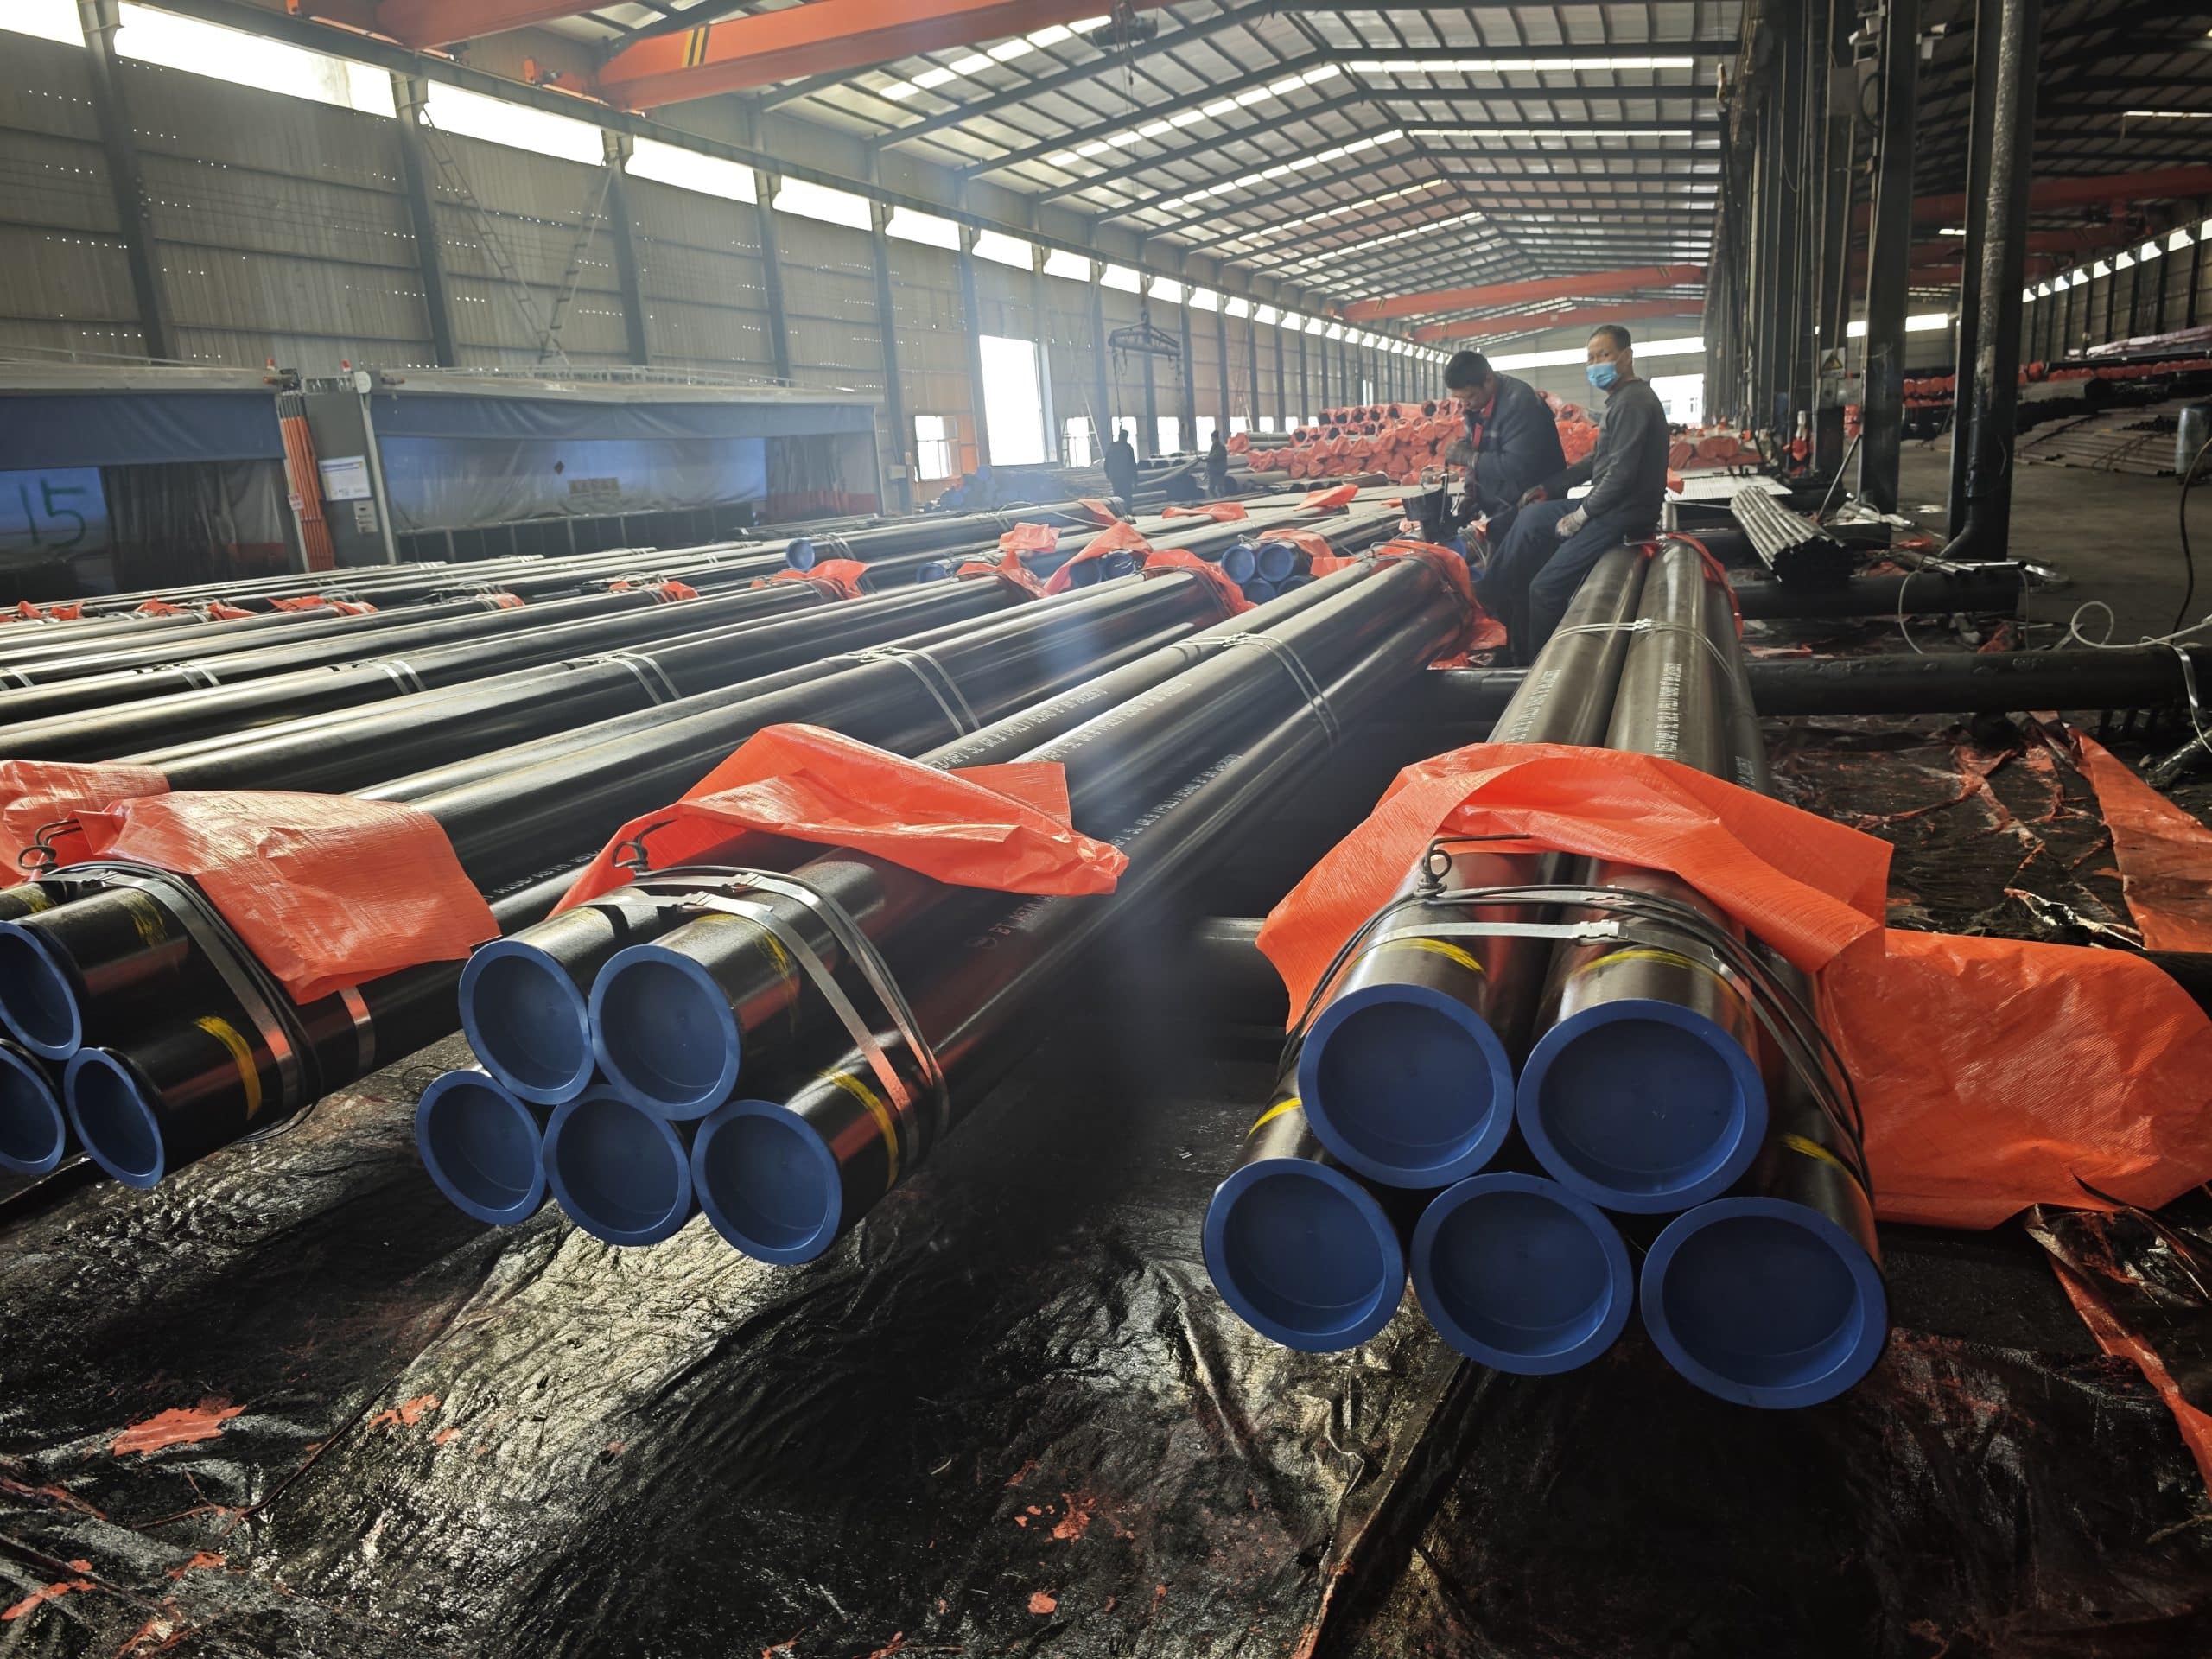
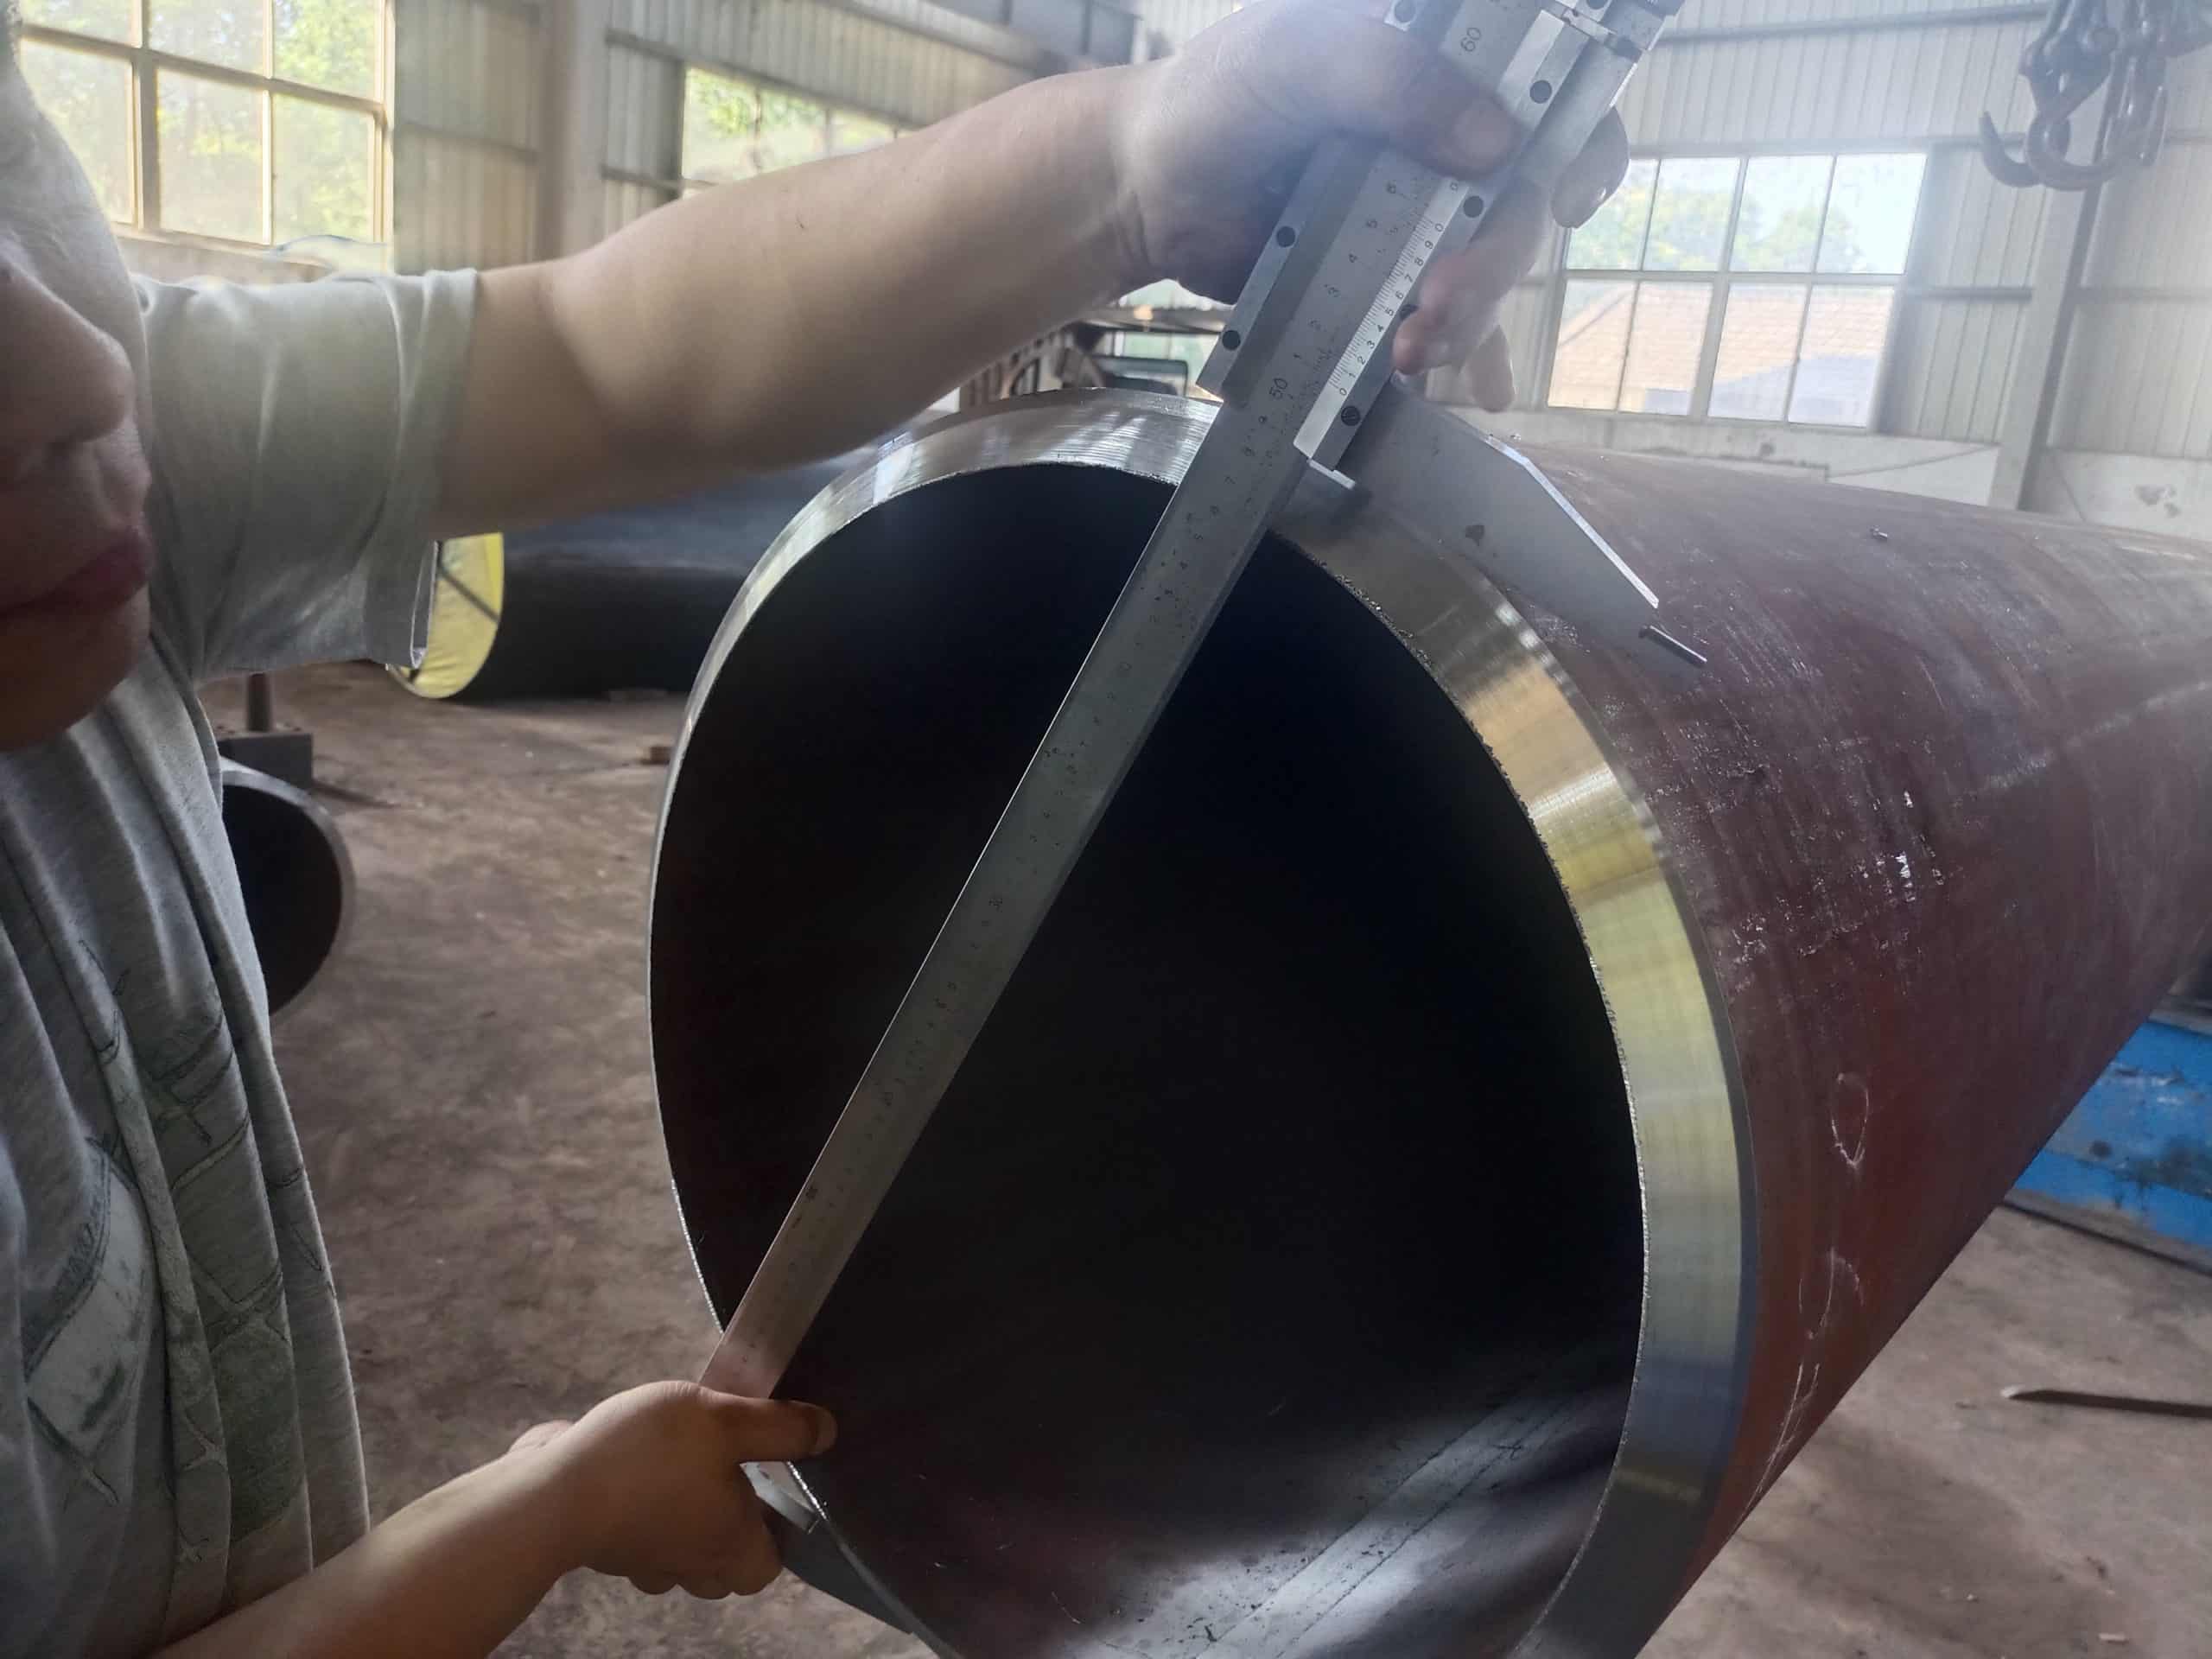
なぜ防食コーティングはパイプラインの耐用年数を直接左右するのか?
鋼管は、湿潤環境、埋設環境、海洋環境、高温環境、または化学的に腐食性の高い環境下で数十年にわたり使用されます。コーティングが劣化すると、次のような一連の故障が発生します。
| 故障モード | トリガー条件 | パイプラインへの影響 |
| 外壁の腐食/孔食 | コーティングの損傷、休日の欠陥 | 壁の薄化、耐圧能力の低下 |
| 応力腐食割れ(SCC) | 高ストレスと腐食性媒体が同時に作用する | 突然の脆性破壊;極めて深刻な結果 |
| 塗膜剥離/膨れ | 接着不良、硬化不完全 | 広範囲にわたる無防備な領域。腐食の進行が加速する。 |
| 陰極剥離 | 過度に負のCP電位+コーティング品質の悪さ | 陰極防食が機能していない領域では腐食が加速する。 |
| 伝送媒体の漏洩 | パイプ壁を貫通する腐食による穴あき | 操業停止、環境事故、多額の経済的損失 |
一般的な防錆コーティング6種類:クイックリファレンス
使用環境によって必要なコーティングシステムは異なります。以下の表は、国際的なパイプラインプロジェクトで最も一般的に指定される6種類のコーティングタイプを示しています。
| コーティングタイプ | 主な特徴 | 一般的なアプリケーション | 主要標準 |
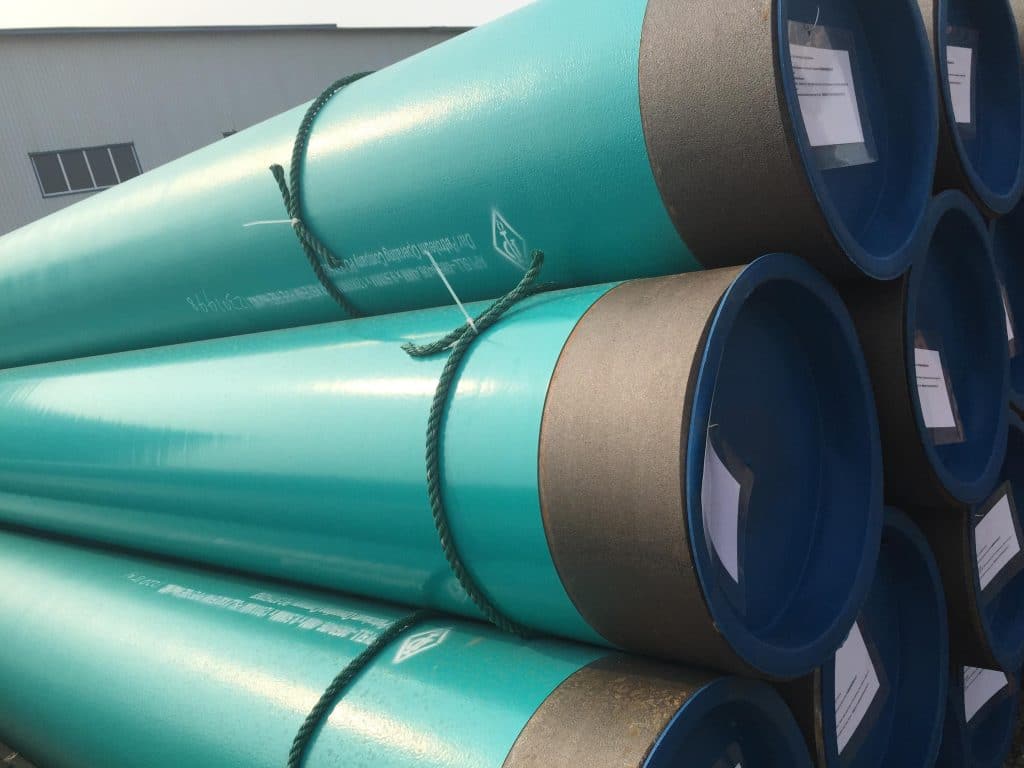
| 3PE(三層ポリエチレン) | 優れた機械的損傷耐性、最高の総合性能、世界で最も広く使用されている | 地中に埋設された長距離パイプライン(石油、ガス、水) | DIN 30670 / ISO 21809-1 |
| FBE(溶融結合エポキシ樹脂) | コンクリートとの密着性に優れ、内外装両方のコーティングに使用できます。 | 曲がり部、現場接合部、内部ライニング、水道管 | CSA Z245.20 / ISO 21809-2 |
| 二層FBE(DL-FBE) | プライマーと接着層が一体化。優れた陰極剥離耐性 | 高腐食性土壌、海底パイプライン | CSAZ245.20 |
| コールタールエポキシ | 低コスト、優れた耐水性、重要度の低い用途に適している | 一般的な埋設管、タンク底部 | SY/T 0447 |
| ポリウレタン断熱コーティング | 腐食防止と断熱性を兼ね備えています。 | 道路/河川横断箇所;断熱された石油輸送パイプ | ISO-21809 3 |
| 液体エポキシ樹脂(内装材) | 滑らかな内径表面;流体抵抗を低減;内部腐食を防止 | 天然ガス管内部、飲料水管 | ISO 15741 |
7種類のコーティング欠陥を徹底解説:識別、根本原因、およびリスク評価
ISO 21809および該当するASTM規格に基づき、防食コーティングの欠陥は以下の7つのカテゴリーに分類され、それぞれに異なるリスク評価と修復戦略が定められています。
欠陥1:塗装のムラ(コーティングの空隙)— リスク評価 ★★★★★
| 次元 | Details |
| 根本原因 | 噴霧漏れ、表面汚染による塗膜の破損、取り扱い中の機械的損傷 |
| 視覚的特徴 | 通常は肉眼では見えず、火花試験でのみ検出される。 |
| パイプラインへの影響 | 1mm未満の空隙は局所的なガルバニ電池を形成し、孔食や穿孔を引き起こす。 |
| 検出方法 | ホリデーテスト(スパークテスト)— ASTM G62 / ISO 21809-3 |
| 修理方法 | エポキシ補修スティックまたは液状エポキシパッチコートを使用し、硬化後に再テストしてください。 |
欠陥2:ブリスター — リスク評価 ★★★★★
| 次元 | Details |
| 根本原因 | パイプ表面の水分または塩分汚染、過剰な塗布温度、不完全な硬化 |
| 視覚的特徴 | コーティング表面は様々な大きさのドーム状に盛り上がっている。 |
| パイプラインへの影響 | 水疱が破裂すると鋼材の基材が露出し、接着が失われ、腐食が急速に広がる。 |
| 検出方法 | 目視検査(VT)+引張接着試験 |
| 修理方法 | 地金が出るまで研磨し、洗浄・乾燥させ、コーティングを再塗布する。 |
欠陥3:剥離 — リスク評価 ★★★★★
| 次元 | Details |
| 根本原因 | Sa2½以下の表面処理;不完全な硬化;プライマーが基材を十分に濡らしていなかった |
| 視覚的特徴 | コーティングがパイプ基材から分離し、剥がすことができる。 |
| パイプラインへの影響 | 広範囲にわたる腐食防止効果の喪失。ゾーン全体にわたる腐食の進行を加速させる。 |
| 検出方法 | 引張接着試験(ASTM D4541)+陰極剥離試験 |
| 修理方法 | 剥離した材料をすべて除去し、Sa2½まで再ブラスト処理を行い、新しいコーティングを施す。 |
欠陥4:亀裂 — リスク評価 ★★★★★
| 次元 | Details |
| 根本原因 | 過度の熱応力(異常な硬化温度)、塗膜が厚すぎる、低温での塗布による脆化 |
| 視覚的特徴 | 塗膜表面または断面に線状の亀裂が見られる。 |
| パイプラインへの影響 | 亀裂の進展により鋼材基材が露出し、腐食性媒体がパイプ壁に直接接触する。 |
| 検出方法 | 視覚検査(VT)+休日検査 |
| 修理方法 | 局所的なひび割れ:切り取って補修塗装を行う。広範囲にわたるひび割れ:工場へ返送し、全面再塗装を行う。 |
欠陥5:ピンホール — リスク評価★★★★★
| 次元 | Details |
| 根本原因 | 噴霧速度が速すぎる、粘度が高すぎる、塗膜厚が不十分 |
| 視覚的特徴 | コーティング表面全体に微細な針状の穴が密集したパターンが見られる。 |
| パイプラインへの影響 | 複数の腐食開始箇所を同時に生成し、肉厚減少を加速させる。 |
| 検出方法 | 休日テスト(スパークテスト) |
| 修理方法 | 規定の最小厚さに達するまで追加で塗布し、乾燥・硬化後に再テストしてください。 |
欠陥6:厚みの不均一性 — リスク評価 ★★★★☆
| 次元 | Details |
| 根本原因 | 噴霧装置のパラメータ偏差、オペレーターの技術の不安定さ、パイプの回転速度の不均一 |
| 視覚的特徴 | 厚みが足りない部分は半透明に見えることがあります |
| パイプラインへの影響 | 薄い部分は耐衝撃性が低下しており、埋め戻し後に石による損傷を受けやすい。 |
| 検出方法 | 磁気式厚さ計による多点測定(ASTM D7091 / ISO 19840) |
| 修理方法 | 指定された厚さ範囲に達するように、厚み不足の部分にさらに塗料を塗布してください。 |
欠陥7:たるみ — リスク評価★★★☆☆
| 次元 | Details |
| 根本原因 | 塗膜が厚すぎる、塗布環境の温度が低すぎる、硬化速度が遅すぎる |
| 視覚的特徴 | 塗膜が垂れたり流れ落ちたりして、涙滴状の筋や表面の凹凸が生じる。 |
| パイプラインへの影響 | 外観や厚みの均一性に影響を与え、ひどい垂れ下がりは塗膜のひび割れにつながる可能性があります。 |
| 検出方法 | 目視検査+厚さ計による確認 |
| 修理方法 | たるんだ部分を平らに研磨し、均一な厚みを回復するために追加のコーティングを施します。 |
防錆コーティングの欠陥を引き起こす3つの根本原因
4.1 表面処理の不備
塗膜剥離の最も一般的な原因。ISO 8501-1では、ブラスト洗浄等級Sa2½、表面粗さ40~100μmが要求されています。以下のいずれかの表面状態は、密着性を低下させます。
| 表面欠陥 | 標準要件 | コーティングへの影響 |
| ミルスケール残留物 | 除去率 ≥ 95% (Sa2½) | コーティングと基材間の接着を阻害する |
| 油/塩分汚染 | ISO 8502-9:塩分含有量 ≤ 20 mg/m² | 水ぶくれや剥離を引き起こす |
| ほこり | ISO 8502-3: 粉塵等級 ≤ 2 | コーティング層内に埋め込み型介在物を形成する |
| 表面の粗さが不十分 | 目標Rz:40~100μm | アンカーの形状が悪く、接着強度が低い。 |
4.2 塗膜厚が制御不能
厚み不足と厚み過多のどちらも欠陥を生じさせるが、その破壊方向は異なる。
| コーティングタイプ | 標準厚さ範囲 | 痩せすぎ:リスク | 厚すぎる:リスク |
| FBE | 300〜500μm | 穴が開きやすく、耐衝撃性が低い。 | 不均一な硬化;内部応力亀裂 |
| 3PE外側PE層 | 2.0~4.5 mm(直径による) | 機械的損傷に対する耐性が低下した | 熱収縮応力が高く、ひび割れしやすい。 |
| 液体エポキシ内装ライニング | 50〜200μm | 耐摩耗性の低下 | たるみ、不完全な硬化 |
4.3 異常な硬化温度
FBEは熱硬化性材料であり、硬化温度が最終的なコーティング性能を直接左右します。最新の生産ラインには、PLCによる閉ループ温度制御システムを導入する必要があります。
| 温度偏差 | コーティングへの影響 | 管理措置 |
| 低すぎる(不完全な治療) | 接着力の低下、耐薬品性の低下、水疱発生リスクの増加 | 赤外線温度測定+自動温度補正 |
| 温度が高すぎる(過剰硬化) | 樹脂の劣化、柔軟性の低下、低温使用時の脆性破壊 | PLCの上限温度アラームとシャットダウン保護 |
| 不安定/変動的 | コーティング特性が不均一。局所的な性能にばらつきが大きい。 | リアルタイム記録機能を備えたフルライン温度センサー |
4つの防食検査方法:実施手順と基準
塗装品質は体系的な検査によって検証する必要があり、目視による判断だけでは不十分です。以下の4つの方法は、重要な品質要素すべてを網羅しています。
| 検査方法 | 目的 | 実行サマリー | 主要な規格 |
| 膜厚測定 | 防食層が設計厚さを満たしていることを確認する | 検査ゾーンの清掃 → 磁気ゲージによる多点測定(パイプ1本あたり5点以上)→ 最大値/最小値/平均値の記録 | ASTM D7091 / ISO 19840 |
| ホリデーテスト(スパークテスト) | 肉眼では見えないピンホールや空隙を検出します | 高電圧電源を接続 → 電極がパイプ表面の100%をスキャン → 火花が発生した箇所を「空白地帯」としてマーク → 修理して再テスト | ASTM G62 / ISO 21809-3 |
| 引張接着試験 | コーティングと鋼材基材間の接着強度を確認する | 接着試験用ドリー → 油圧式引抜き → 破壊荷重と破壊モードを記録 → 合格基準に照らして評価 | ASTM D4541 / ISO 4624 |
| 耐衝撃性試験 | コーティングが輸送および建設時の衝撃に耐えられることを確認する | 指定されたエネルギーでパイプサンプルに重りを落下させる → 衝撃点でホリデーテストを実施 → ホリデーが検出されなければ合格 | ASTM G14 / ISO 21809 |
⚠️ ホリデーテストは、石油・ガス業界において最も重要な防食検査です。すべてのパイプに対して100%実施する必要があり、抜き取り検査は代替手段として認められません。修理済みのホリデーは、パイプが承認される前に再検査する必要があります。
コーティング欠陥修復決定マトリックス
適切な修復方法は、欠陥の種類、影響を受けた箇所、および深刻度によって異なります。以下のマトリックスは、現場での処置決定に直接使用できます。
| 欠陥の種類 | 面積/重症度 | 修理方法 | 現場での修理? | 修理後の義務的点検 |
| 休日 | 単一点/散在点 | エポキシ補修スティックまたは液体エポキシパッチ | ✓ はい | 休日点検再検査 |
| ブリスター | 局所的(5%未満) | 地金が出るまで研磨し、コーティングを再塗布する | ✓ はい | 厚さ+休日テスト |
| ブリスター | 広範囲(20%以上) | 工場へ返送して全面再塗装を依頼してください。 | ✗ 工場へ返送 | 完全な受け入れテストスイート |
| 分離 | ローカライズ | 剥離した部分を取り除き、パッチコートを施す。 | ✓ はい | 接着力+休日テスト |
| 分離 | 広範 | 工場へ返送して全面再塗装を依頼してください。 | ✗ 工場へ返送 | 完全な受け入れテストスイート |
| 亀裂 | 微細な表面ひび割れ | 患部を切り取り、パッチコートを施す | ✓状況による | 休日点検再検査 |
| 亀裂 | 厚み方向の亀裂 | 工場へ返送して全面再塗装を依頼してください。 | ✗ 工場へ返送 | 完全な受け入れテストスイート |
| 厚み不足 | ローカライズ | 指定された厚さに達するまで追加で塗装する | ✓ はい | 厚さ+休日テスト |
| たるみ | ローカライズ | 平らに研磨し、さらにコーティングを施す | ✓ はい | 厚み検査 |
LONGMA社内研究所:全工程にわたる防食品質管理
大規模な国際プロジェクトにおいては、最終製品のサンプリングだけでは到底不十分です。LONGMAは、原材料の入荷から完成品の出荷まで、あらゆる段階を網羅する包括的な防食品質管理システムを構築しました。
| 検査段階 | 検査対象品目 | 目的 |
| 入荷する原材料 | 化学組成/機械的特性/塩分含有量/表面粗さ | 配管基材の品質とブラスト洗浄の効果を確認する |
| 工程内コーティング塗布 | 硬化温度(PLC記録)/インライン厚さモニタリング/スプレー速度 | プロセスの逸脱をリアルタイムで検知し、修正する |
| 完成品 - フルスコープ | ホリデーテスト/接着性/耐衝撃性/陰極剥離性/塩水噴霧腐食性/曲げ性能 | 塗装仕上げの品質を包括的に検証する |
| ドキュメントのアーカイブ | 塗装工程記録/検査報告書/EN 10204 3.1 MTC | 第三者による受領および輸出通関手続きをサポートします。 |
LONGMAは、3PE、FBE、二層FBE、ポリウレタン断熱コーティングなど、多様なコーティングタイプを提供しています。SGS、BV、TÜV、DNVによる第三者機関の立会い検査にも対応しています。コーティング検査報告書は、配管のヒート番号およびMTC文書と完全に相互参照されています。
防食パイプ供給業者評価チェックリスト
以下の評価項目は、見積依頼書の作成およびサプライヤーの資格評価に直接使用できます。
| 評価項目 | 推奨要件 | 確認する方法 |
| 塗装規格への準拠 | ISO 21809 / DIN 30670 / CSA Z245.20 | 認証書類および過去の検査報告書を請求する |
| 表面処理能力 | Sa2½ブラスト洗浄;Rz 40~100μm | 粗さ計の校正記録を請求してください |
| 厚み制御 | インライン測定システム、パイプ1本あたり5点以上 | 点検記録と機器リストを確認する |
| ホリデーテスト機能 | 100% フルパイプスキャン; コーティング厚さごとに電圧を設定 | 試験装置のドキュメントと履歴レポートを請求してください。 |
| 接着力試験結果 | ≥ 10 MPa (FBE) / ≥ 14 MPa (3PE中間層) | 引張試験データのリクエスト |
| 陰極剥離試験 | 28日間 / 65℃(DL-FBE規格) | テストレポートをリクエストする |
| 第三者検査 | SGS / BV / TÜV / DNV | POに記載する検査機関名と保留ポイント |
| MTCトレーサビリティ | EN 10204 3.1; 熱価はコーティング記録と相互参照される | 検証用のサンプルMTCをリクエストしてください |
よくある質問:鋼管防食コーティング ― 調達に関するよくある質問
Q1:埋設された石油・ガスパイプラインには、3PEとFBEのどちらが適していますか?
これらはそれぞれ異なる役割を担っており、互換性はありません。埋設石油・ガス輸送幹線には、3PEが第一選択肢となります。3層構造(FBEプライマー+接着剤+PE外層)により、優れた接着性と機械的保護性能を兼ね備え、総合的に最高の性能を発揮します。FBEは、現場接合部、曲がり部、内張りなどに使用され、3PEシステムではプライマー層としても機能します。腐食性の高い土壌や海底パイプラインには、カソード剥離耐性に優れた二層FBE(DL-FBE)が最適な選択肢となります。
Q2:ホリデーテスト電圧はどのように決定されますか?
試験電圧は、適用規格に従って塗膜厚に基づいて算出する必要があります。一般的な参考値:FBE(300~500μm)の場合、約1,500~2,500V。3PE(2.0~4.5mm)の場合、約10,000~25,000V。正確な値は、ASTM G62またはISO 21809-3の計算式を用いて決定し、実際に使用した電圧を検査報告書に記録する必要があります。
Q3:被覆鋼管を輸送する際に必要な予防措置は何ですか?
防錆コーティングの輸送中の損傷で最も多いのは、パイプ端の衝撃とパイプ本体の転がり摩擦によるものです。推奨される対策は以下のとおりです。パイプ端にプラスチック製のキャップを取り付ける。パイプ間にゴムまたは木製の緩衝材を挟む。結束バンドは適切な張力で締める(締めすぎるとコーティングが圧縮される)。納品時に、パイプ端と本体のコーティングに傷がないか点検し、損傷が疑われる箇所については直ちにホリデーテストで再確認する。
Q4:陰極剥離試験は何を測定するのですか?
陰極剥離(CD)試験は、陰極防食システムの影響下でコーティングがパイプ基材から剥離する傾向をシミュレートする試験です。標準試験は通常、65℃で28日間実施され(DL-FBE規格による)、試験休止期間からの剥離半径を測定します。剥離半径が小さいほど、陰極剥離に対する耐性が高く、陰極防食システムと併用した長期埋設用途に適していることを示します。
Q5:調達段階でサプライヤーの防錆品質をどのように検証できますか?
以下の角度から検証してください。①過去のホリデーテストレポートとプルオフ接着テストデータを要求します。②FBE/3PE硬化温度記録を確認します(PLCで生成された記録は手動ログよりも信頼性が高いです)。③ブラスト洗浄等級と粗さ測定記録を確認します。④陰極剥離テストレポートを要求します(DL-FBEでは必須です)。⑤SGS、BV、またはTÜVによるコーティングプロセスの現場立会いを手配します。これは利用可能な最も直接的で信頼性の高い検証方法です。
LONGMAについて:総合的な防食品質管理を備えた鋼管サプライヤー
LONGMAは20年以上にわたり鋼管製造に携わっており、3PE、FBE、二層FBE、ポリウレタン断熱コーティングなどの防食サービスを提供しています。
▸ コーティング規格:ISO 21809 / DIN 30670 / CSA Z245.20 / SY/T 0413 — 全面コーティング
▸ ブラスト洗浄:Sa2½グレード、粗さRz 40~100μm、塩分含有量はISO 8502-9に準拠
▸ 100% ホリデーテスト + パイプ全体の厚さ測定 + 接着性 / 陰極剥離テスト
▸ PLCによる自動温度制御と完全な硬化温度記録機能。コーティングプロセスパラメータは完全に追跡可能。
▸ EN 10204 3.1 MTC(コーティング検査レポートはパイプヒート番号と相互参照)
▸ 第三者検査サポート:SGS / BV / TÜV / DNV — 工程内立会い検査および出荷前検査が利用可能
▸現場用目地コーティング材をご用意しております。輸送用梱包ソリューションもカスタマイズ可能です。
3PEコーティング鋼管、FBEコーティング鋼管の調達をご検討中の方、または防食品質に関するご質問がある方は、LONGMAまでお問い合わせください。コーティングタイプの選定に関するガイダンス、サンプル検査レポート、コーティング工程に関する資料、プロジェクトの見積もりなどをご提供いたします。