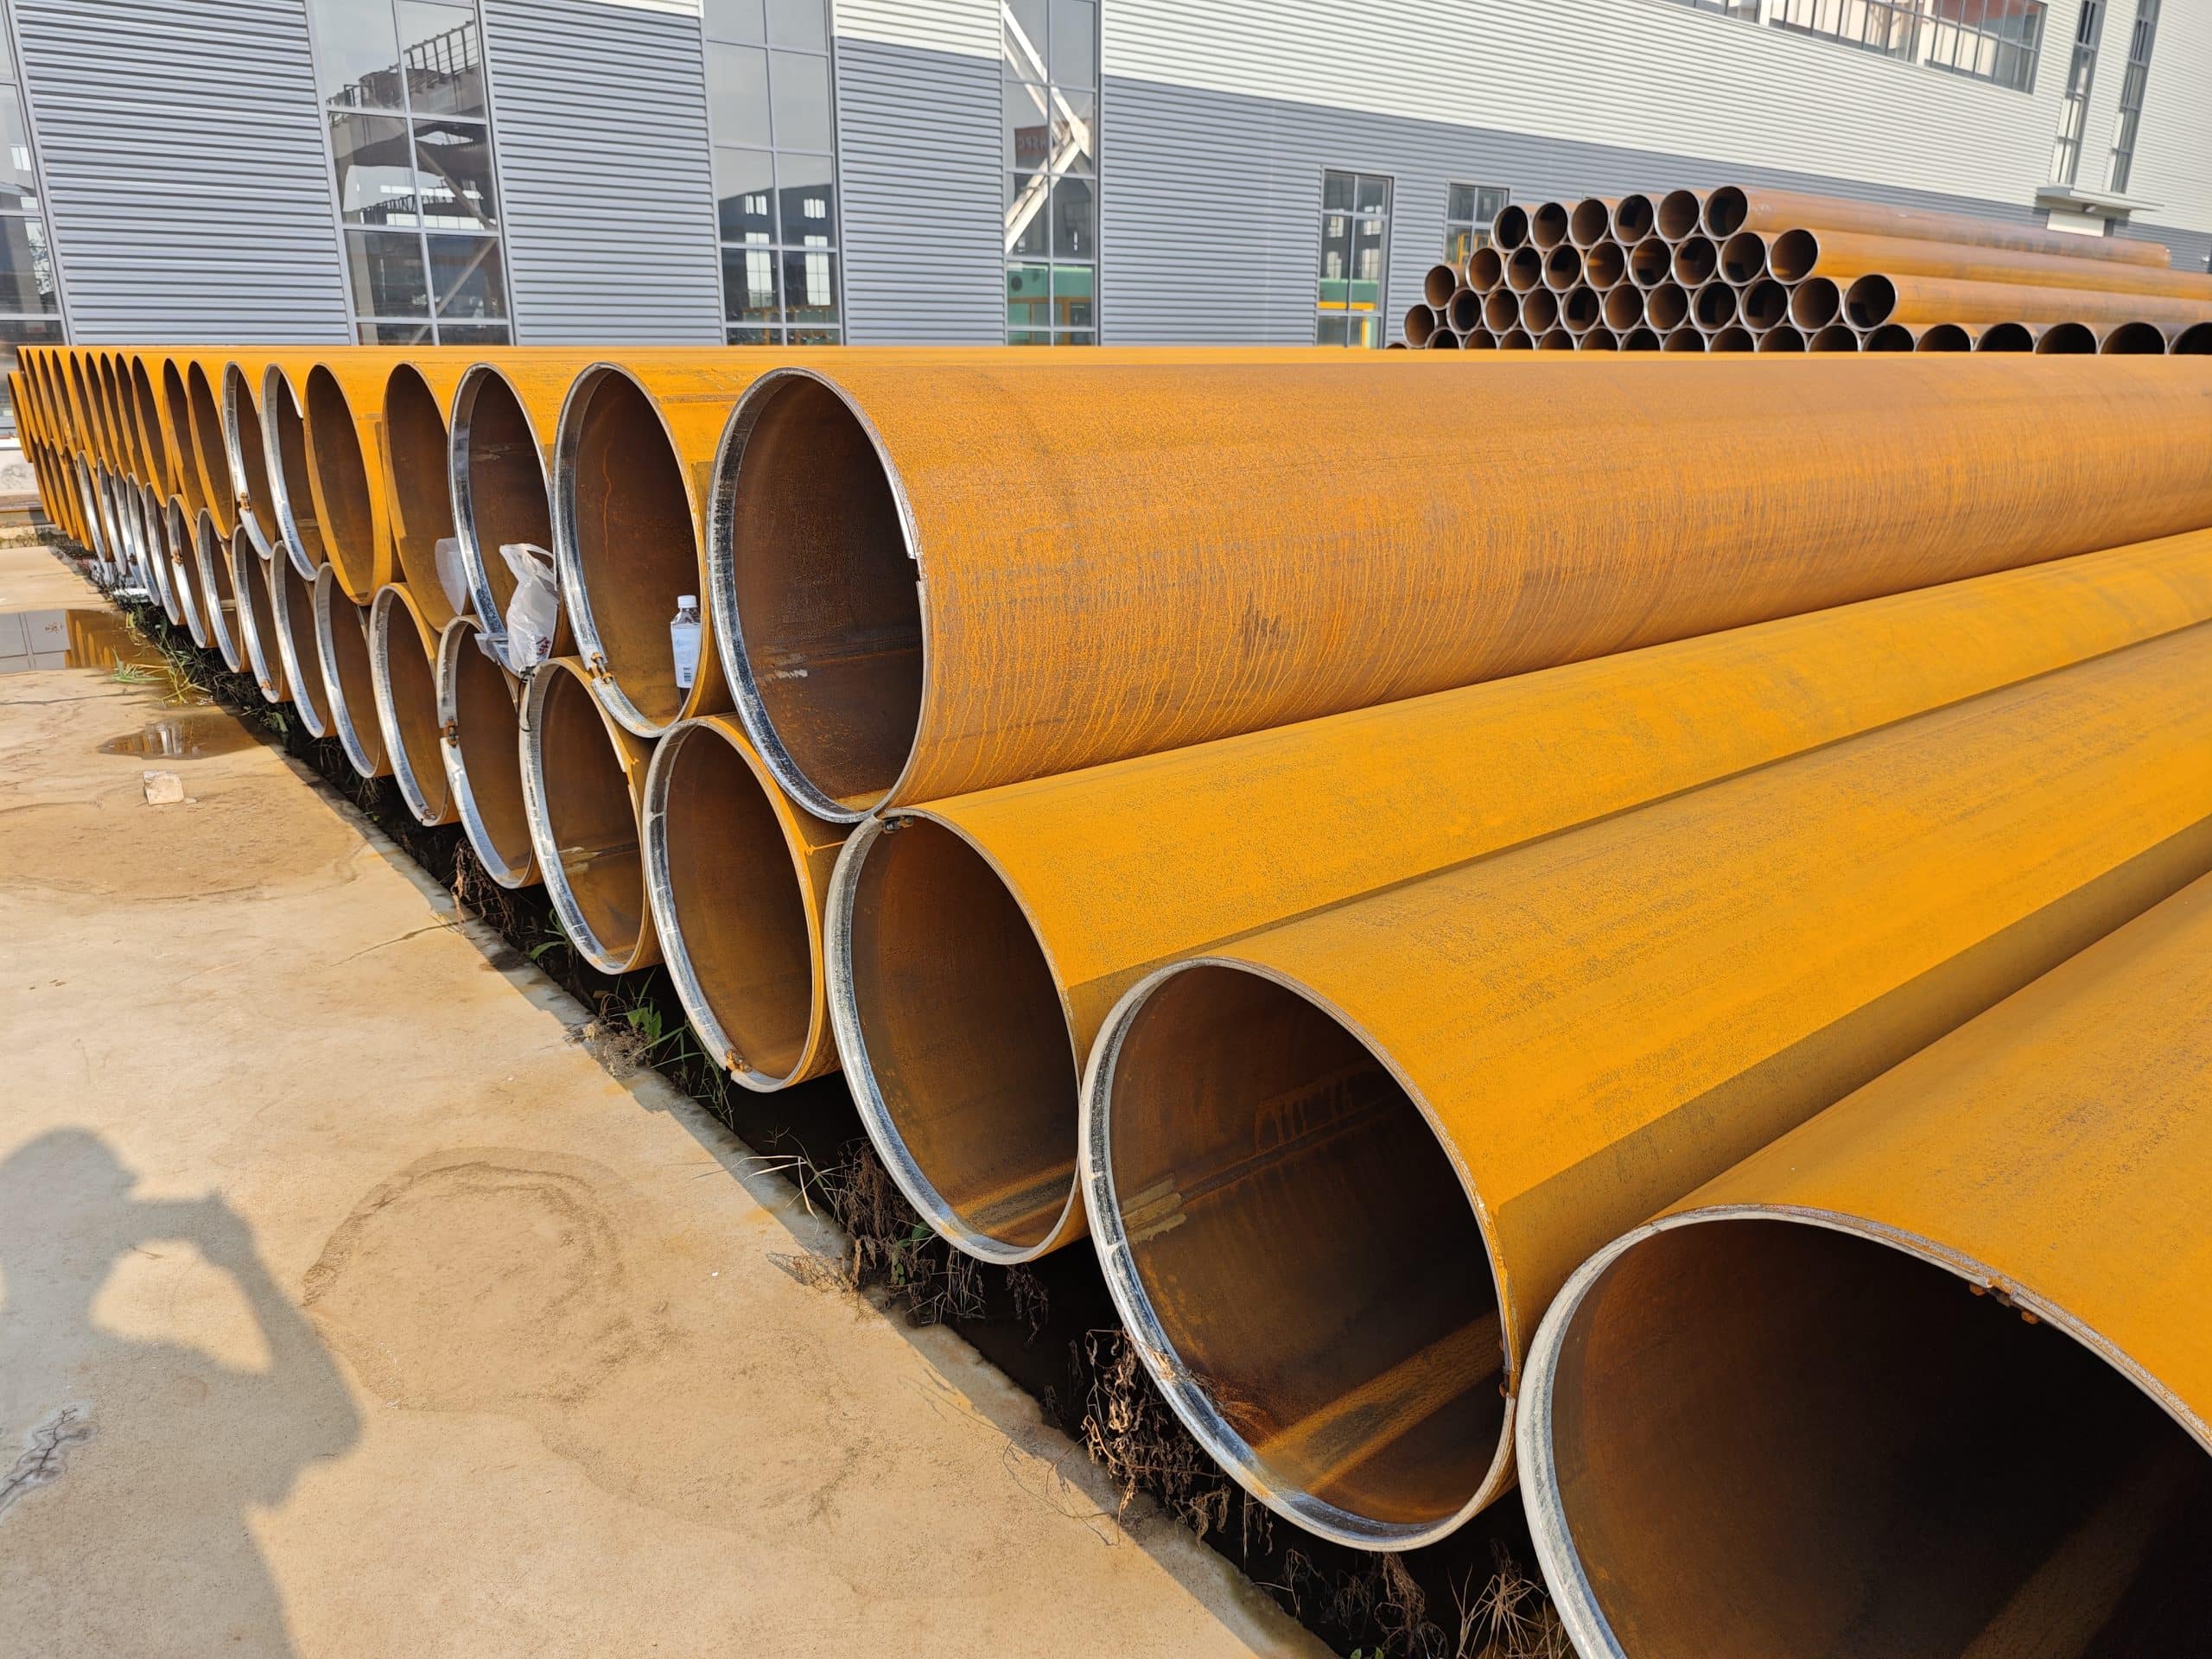
用途:石油・ガスパイプライン、圧力容器、発電所ボイラー、海洋工学、大口径送水管
溶接後熱処理(PWHT)は、溶接鋼管継手の品質と耐用年数を左右する最も重要な工程の一つです。高圧、高温、または極低温環境下では、適切な熱処理が施されていない溶接継手は、過剰な残留応力、規格外の硬度、または不十分な靭性といった問題を抱える可能性があり、その結果、応力腐食割れ、遅延割れ、または疲労破壊が発生し、パイプラインの安全性に直接的な脅威を与えることになります。
このガイドでは、PWHT(溶接後熱処理)プロセスの原理、5つの熱処理方法の比較、4つの主要な機械的特性への影響、非破壊検査(NDT)の検証方法、およびサプライヤー評価チェックリストについて解説しており、EPC(設計・調達・建設)の購入者やエンジニアが調達段階で熱処理のリスクを特定し、軽減するのに役立つ包括的な技術資料を提供します。
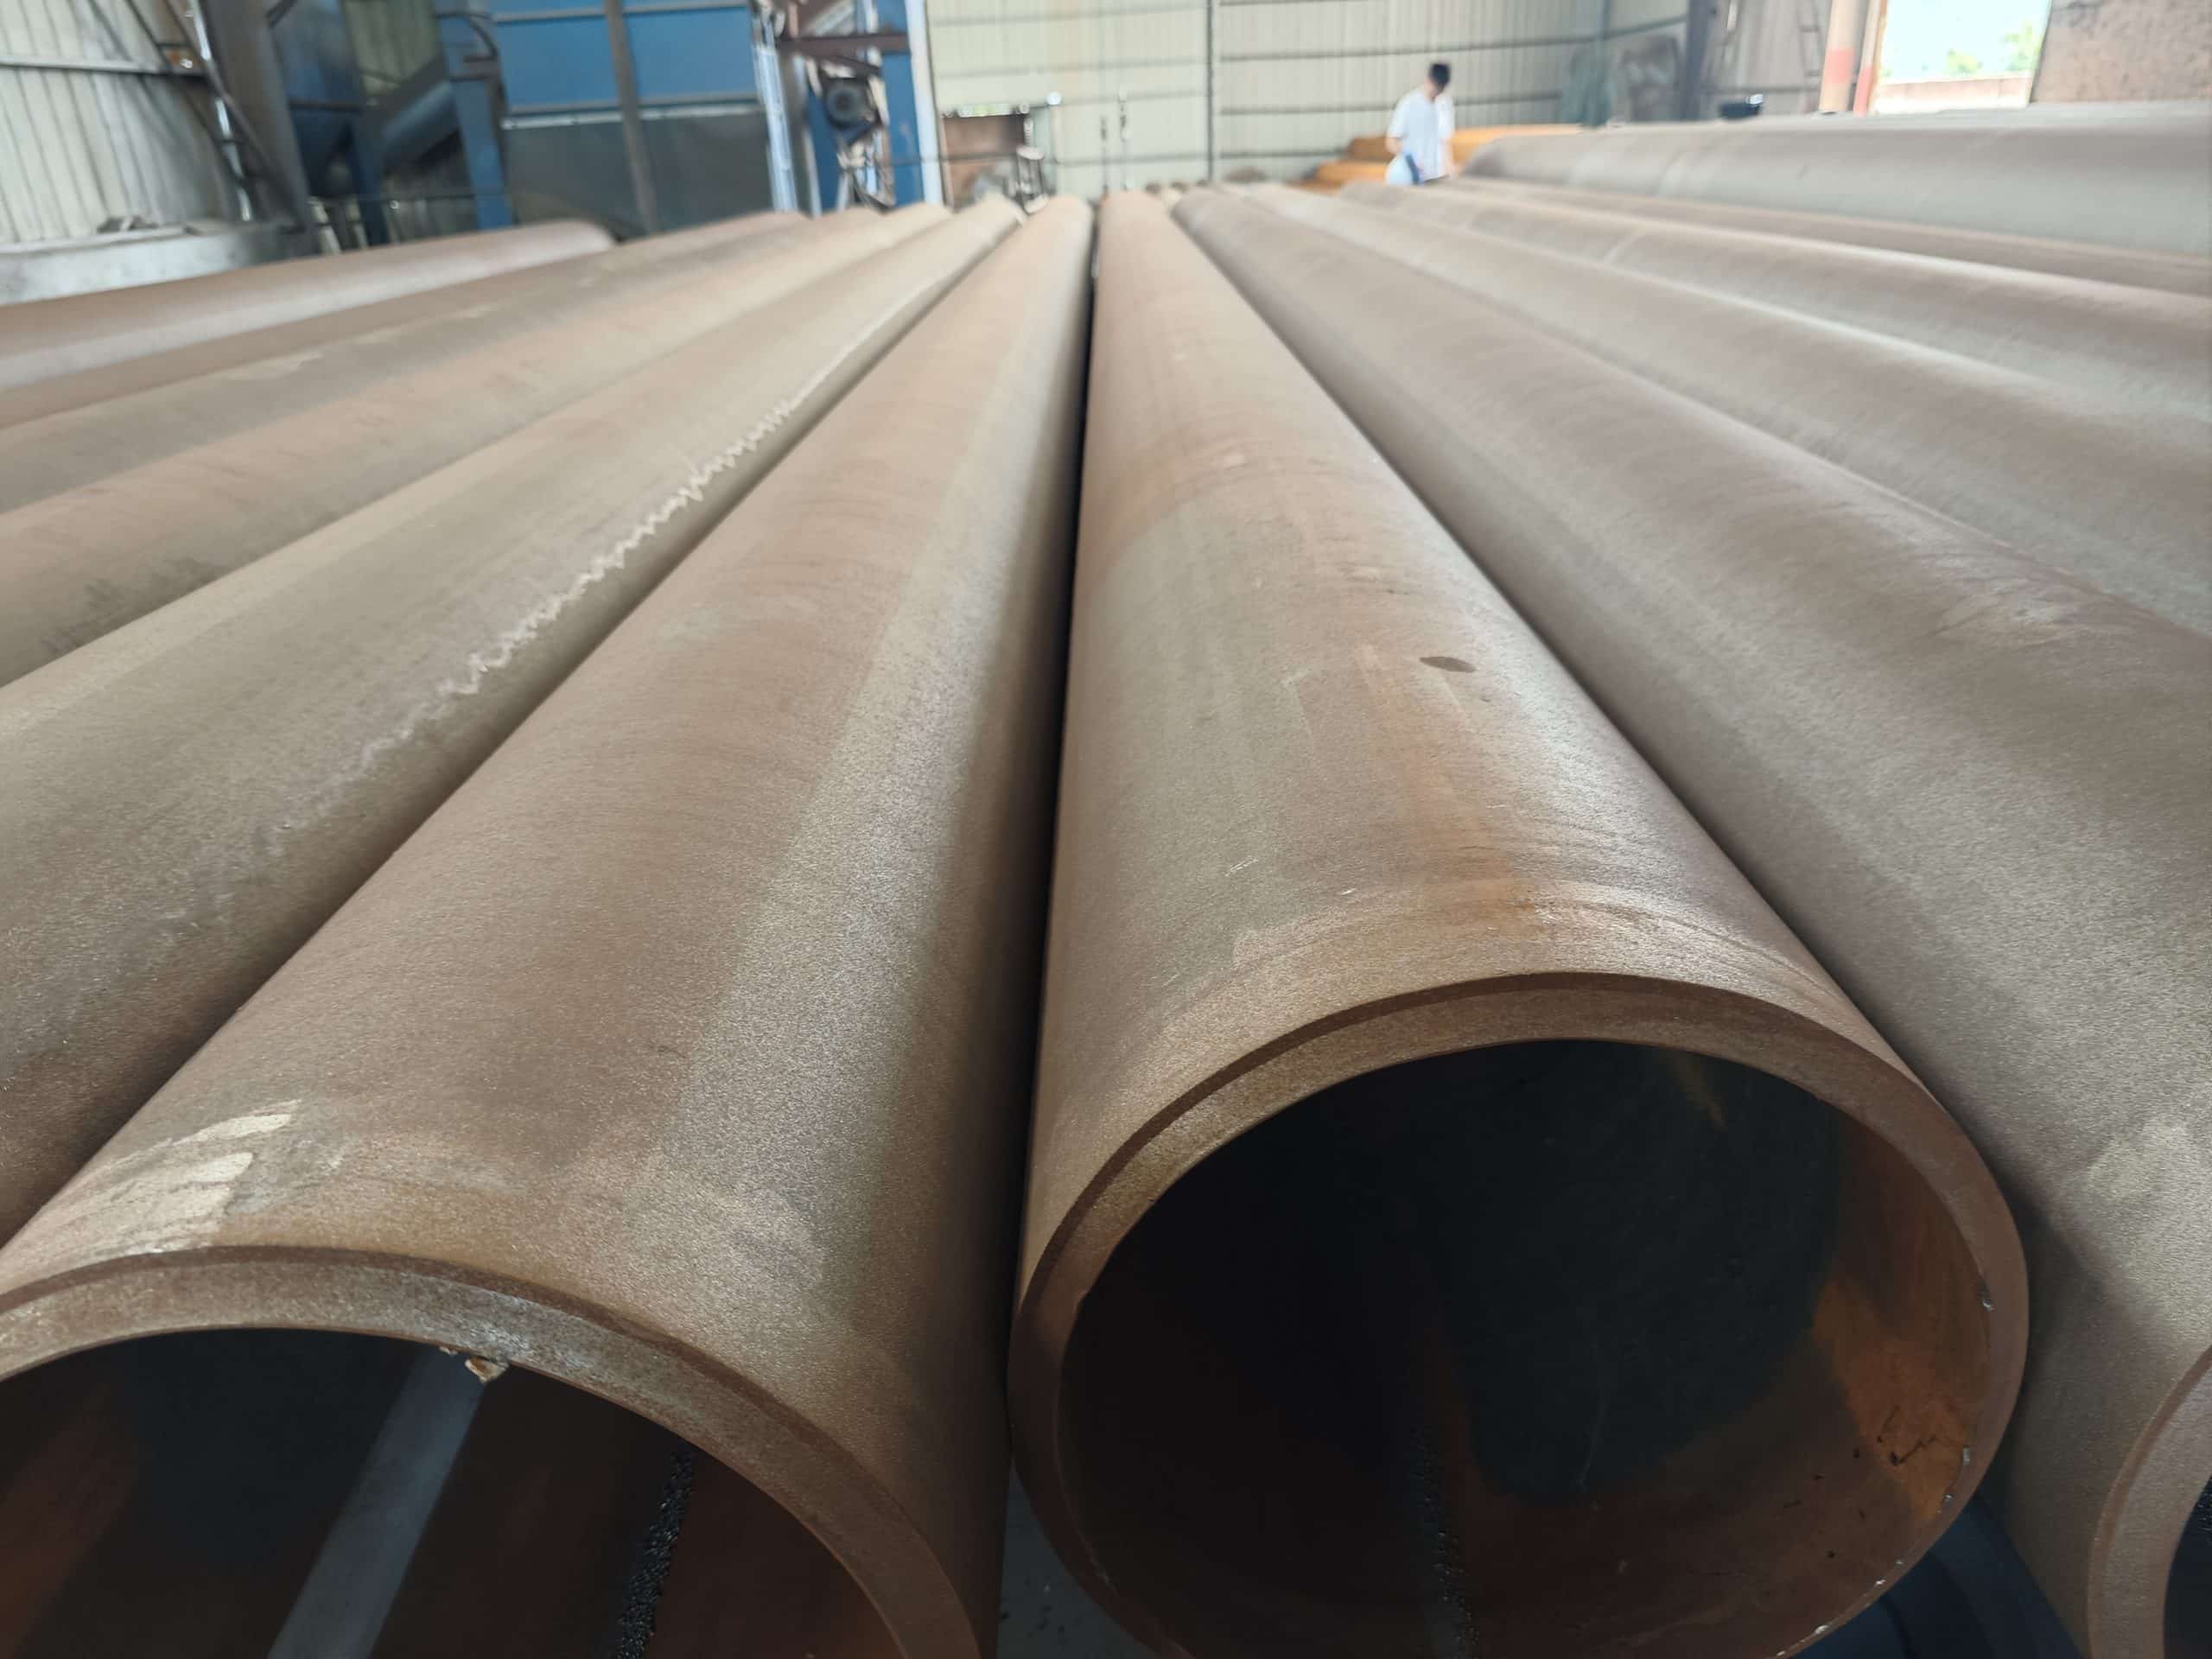
高圧鋼管において、PWHT(溶接後熱処理)が必須工程である理由は?
溶接中、溶接部は急速な加熱と冷却を繰り返すため、以下のような問題が発生します。これらの問題は、放置すると使用中に深刻な結果を招く可能性があります。
| 溶接の問題 | 根本的な原因 | 勤務中の結果 | 適用規格 |
| 溶接残留応力 | 溶接部の不均一な冷却収縮 | 応力腐食割れ(SCC) | ASME BPVC / API 5L |
| マルテンサイト硬化 | 過度の冷却速度 | 水素誘起割れ(HIC)/遅延割れ | ネイス MR0175 |
| HAZ脆化 | 粒の粗大化、靭性の低下 | 低温脆性破壊;疲労破壊 | API 5L PSL2 シャルピー衝撃試験 |
| 溶接歪み | 不均一な熱入力 | 寸法不適合、設置上の問題 | API 5L セクション 10 |
| 熱影響部硬度過剰 | 熱影響部の焼入れ硬化 | 硫化物応力腐食(SSC) | NACE MR0175(≤ 22 HRC) |
ASME、API、ASTMの各規格は、鋼種、肉厚、使用条件に応じて、特定の種類の溶接鋼管に対する熱処理要件を規定しています。調達段階で溶接後熱処理(PWHT)要件を確認しないことは、高圧パイプラインプロジェクトにおいて最もよくあるリスクの見落としの一つです。
PWHT(溶接後熱処理)の5つのプロセスタイプ:原理、機械的効果、および適用製品
熱処理方法によって、対処すべき性能上の欠点は異なります。選定は、鋼種、肉厚、およびプロジェクト仕様に基づいて行う必要があります。
| 熱処理タイプ | 主な目的 | 機械的特性への影響 | 代表的な適用製品 |
| ストレス解消(SR) | 溶接残留応力を低減する | 寸法安定性を向上させ、SCC(応力腐食割れ)を防止します。 | LSAWパイプ;中~厚肉溶接パイプ |
| 正規化(N) | 結晶粒構造を微細化し、微細構造を均質化する | 強度と低温衝撃靭性を向上させる | ASTM A672 / 中~高グレードのラインパイプ |
| 焼き戻し(T) | 熱影響部の硬度を低減し、延性を向上させる。 | 靭性を向上させ、SSC(せん断応力腐食割れ)を防止します。 | 高圧配管、硫化水素対応配管 |
| 正規化+テンパリング(N+T) | 強度と靭性のバランスを最適化する | 強度と耐久性の最適な組み合わせを実現 | ASTM A691 / X70 高品質パイプ |
| 溶液アニーリング | 炭化物析出物を溶解し、耐食性を回復する。 | 耐食性を大幅に向上 | オーステナイト系ステンレス鋼管、二相ステンレス鋼管 |
💡 適切に実施されたPWHT(溶接後熱処理)は、溶接部の特性を回復させるだけでなく、溶接継手の性能を母材と同等またはそれに近いレベルまで高めることができます。熱処理の種類は、調達段階で該当するクラス指定またはプロジェクト仕様書に明示的に記載する必要があります。製造後に遡って追加することはできません。
PWHTが4つの主要な機械的特性に及ぼす影響
3.1 降伏強度
適切な正規化処理を行うことで、結晶粒構造がより均一になり、降伏強度が安定し、材料の異方性が低減されます。これは、API 5L X65やX70などの高グレードのラインパイプにとって特に重要です。これらの材料は熱処理温度の範囲が狭く、どちらかの方向にずれると、最終的な降伏強度がAPI 5Lの最低要件を満たすかどうかに影響します。
| 熱処理タイプ | 降伏強度への影響 | 主なリスク |
| 正規化 | 降伏強度を安定化および均質化する | 過度に高温になると、強度が最低値以下に低下する可能性があります。 |
| 応力緩和 | わずかな減少(通常5%未満) | 標準的な最低収量要件を満たす必要がある |
| 正規化+緩和 | 正規化のみの場合よりわずかに低いが、靭性は優れている | API 5Lで規定された最小値への準拠を確認する必要があります。 |
3.2 シャルピー衝撃靭性
衝撃靭性は、PWHT処理後に購入者が最も注目する機械的特性であり、低温使用条件下でパイプが安全に稼働できるかどうかを直接的に決定する。
| 状態 | 衝撃エネルギーレベル | 低温リスク |
| 溶接状態(溶接後熱処理なし) | 粗粒構造;衝撃靭性が著しく低下 | 低温では脆性破壊を起こしやすい |
| ストレス解消後 | 靭性の適度な向上 | 常温から中温での使用にのみ適しています。 |
| 正規化後 | 結晶粒の微細化;吸収エネルギーが大幅に増加 | PSL2の低温衝撃要件を満たすことができます |
| 正規化+焼き戻し後 | 最高の靭性;基材レベルに匹敵する | LNG、北極圏、その他厳しい極低温サービスに適しています |
ASTM A672では、異なるグレードの製品について、購入契約に基づき衝撃試験を実施することが義務付けられています。試験温度および最小吸収エネルギー要件は、購入書類に明記する必要があります。
3.3 熱影響部硬度
熱影響部(HAZ)は、通常、パイプ全体の中で最も硬度が高い部分です。過度の硬度は、加工性に悪影響を与えるだけでなく、水素誘起割れや硫化物応力腐食(SSC)のリスクを高めます。
| 硬度状態 | リスク | 適用規格/制限 |
| 熱影響部硬度が過剰(> 22 HRC) | HICおよびSSCのリスクが高い | NACE MR0175 / ISO 15156: ≤ 22 HRC |
| 焼き戻し後 | 硬度低下;SSCリスクが大幅に低下 | 硫化水素含有媒体または酸性媒体での使用に適しています |
| 正規化+焼き戻し後 | 均一な硬度。熱影響部は母材に近い。 | 厳しい腐食性環境要件を満たします |
3.4 引張強度と延性
PWHT(溶接後熱処理)は、微細構造上の欠陥を除去し、応力集中を低減することで、溶接継手の全体的な耐荷重能力と曲げ適応性の両方を向上させます。
| プロパティの次元 | PWHT前 | PWHT後 | 検証基準 |
| 抗張力 | 溶接部における局所的な低強度領域の可能性 | 基材に近い。均一で安定している。 | ASTM A370引張試験 |
| 伸長 | 溶接部の延性低下 | 溶接部における塑性変形能力の向上 | ASTM A370 伸び率要件 |
| 曲げ性能 | 溶接部で亀裂が発生しやすい | 曲げ許容率が大幅に向上 | ASTM A370 ガイド付き曲げ試験 |
PWHT後品質検証:機械試験システム
PWHT(溶接後熱処理)完了後、熱処理が意図した効果を発揮したことを確認するために、体系的な試験が必須です。国際規格では、以下の試験が義務付けられています。
| テスト項目 | 目的 | 参照標準 | キーフォーカス |
| 引張試験 | 降伏強度、引張強度、伸びを検証する | ASTM A370 | その鋼材は、その鋼材等級の最低要件を満たしていますか? |
| シャルピー衝撃試験 | 低温靭性の検証 | ASTM A370 / ISO 148-1 | 試験温度と最小吸収エネルギー値 |
| 硬度試験(ブリネル硬度/ロックウェル硬度) | HAZの過硬化によるSSC/HICの発生を防ぐ | ASTM E10 / ASTM E384 | 通常、22 HRCを超えてはならない。 |
| 金属組織検査 | 結晶粒の形態と微細構造の変化を観察する | ASTM E3 / ASTM E407 | 粒度評価と微細構造の均一性 |
| ガイド付き曲げ試験 | 溶接部の塑性変形能力を確認する | ASTM A370 | 曲げ角度と亀裂の評価基準 |
| PWHT記録 | プロセスパラメータが仕様に準拠していることを実証する | プロジェクトWPS/熱処理手順書 | 温度-時間曲線全体が自動的に記録されます |
⚠️ PWHT記録(温度-時間曲線)は、調達受入において最も見落とされがちな文書です。熱処理記録を提供できないサプライヤーは、PWHTが仕様どおりに実施されたことを証明できません。発注書には必ずこの文書を明記してください。
非破壊検査:PWHT後の溶接部内部品質の検証
PWHT(溶接後熱処理)が完了した後、目視検査だけでは溶接部の内部状態を評価することはできません。以下の4つの非破壊検査方法を組み合わせて適用する必要があります。
| NDT法 | 目的 | 検出可能な欠陥 | 主要な規格 |
| 超音波検査(UT) | 内部溶接部およびパイプ本体の欠陥を検出する | 浸透不良、亀裂、層状構造、スラグ介在物 | ASTM E164 / ISO 17640 |
| X線検査(RT) | 溶接部内部の画像記録を取得する | 多孔性、融合不良、亀裂 | ASTM E1032 / ISO 17636-1 |
| 磁粉探傷試験(MT) | 表面および表面近傍の欠陥を検出する | 表面のひび割れ、アンダーカット | ASTM E709 / ISO 17638 |
| 液体浸透探傷試験 (PT) | 表面の開口部欠陥を検出する | 微細な亀裂、ピンホール(非磁性材料) | ASTM E1417 / ISO 3452 |
💡 高圧パイプラインやH₂S腐食性サービス環境では、熱処理完了後にすべての溶接シームに対して100% UT + RTを実施することを強く推奨します。これは、熱処理プロセス自体が熱処理割れなどの新たな内部欠陥を引き起こしていないことを確認するためです。
LONGMA社内研究所:全工程にわたるPWHT品質保証
包括的な社内研究所を持つメーカーは、第三者機関による試験のみに依存するメーカーよりも、ロット間の一貫性と品質トレーサビリティに優れています。LONGMAの研究所は、PWHT(溶接後熱処理)の前後におけるすべての重要な検査ポイントを網羅しています。
| 検査段階 | 検査対象品目 | 目的 |
| 入荷する原材料 | 化学組成(OES)/PMI/機械的特性 | 炭素当量と溶接性を確認し、予熱または溶接後熱処理の必要条件を決定する。 |
| 溶接中 | 溶接パラメータ記録/予熱温度/層間温度 | 熱影響部の硬化と低温割れを防止する |
| PWHT中 | 温度-時間曲線の自動記録(PLC) | 熱処理パラメータがWPSおよびプロジェクト仕様に完全に準拠していることを実証する |
| PWHT後 | 引張強度/衝撃強度/硬度/金属組織学的検査/曲げ試験/超音波探傷試験/放射線透過試験 | 熱処理効果と溶接部の健全性に関する包括的な検証 |
| ドキュメントのアーカイブ | EN 10204 3.1 MTC / NDT レポート / PWHT レコード | 第三者による承認、プロジェクト監査、輸出通関手続きをサポートします。 |
LONGMAは、SGS、BV、TÜV、DNVなどの第三者検査機関による現場立会い検査に対応しており、EN 10204 3.1 / 3.2ミルテスト証明書を提供できます。PWHTプロセス記録は、パイプのヒート番号およびMTC文書と完全に相互参照されています。
PWHT対応鋼管サプライヤー評価チェックリスト
以下の評価項目は、見積依頼書の作成およびサプライヤーの資格評価に直接使用できます。
| 評価項目 | 推奨要件 | 確認する方法 |
| 熱処理装置 | PLCによる全工程温度記録付き自動温度制御 | 機器リストと過去の温度記録のサンプルを請求する |
| PWHT手順の実行 | ASME / API / ASTM規格に準拠して実施。資格を有するWPSによるサポートあり。 | WPS/PQR文書をリクエストする |
| 機械試験機能 | 網羅範囲:引張強度/衝撃強度/硬度/金属組織学的特性/曲げ強度 | 過去のテストレポートを請求する |
| 非破壊検査能力 | UT + RT + MT + PT — 4つの方法すべてが利用可能 | 機器リストと非破壊検査報告書のサンプルを確認する |
| 社内研究所 | PWHT(溶接後熱処理)の前後の検査範囲全体を網羅する独立系研究所 | 工場監査または第三者評価 |
| MTCドキュメント | EN 10204 3.1; 熱処理記録を含む | サンプルMTCと温度-時間曲線をリクエストしてください |
| 第三者検査 | SGS / BV / TÜV / DNVによる立会いが可能です。 | POに記載する検査機関名と保留ポイント |
| プロジェクトの実績 | 石油・ガス/電力/海洋大規模プロジェクト | 参考プロジェクトリストをリクエストする |
FAQ:鋼管溶接後熱処理 ― 調達に関するよくある質問
Q1:溶接鋼管はすべてPWHT(溶接後熱処理)が必須ですか?
いいえ、すべての溶接管にPWHT(溶接後熱処理)が必要なわけではありません。PWHTが必要かどうかは、鋼種、肉厚、炭素当量(CE)、および使用条件によって異なります。PWHTは通常、次のような状況で必要となります。肉厚が適用規格(例:ASME B31.3)で規定された閾値を超える場合。高温または低温での使用。H₂Sを含む腐食性媒体。API 5L PSL2やASTM A672などの高グレード要件。PWHTの要件は、製造後の紛争を避けるため、調達段階で購入仕様書に明確に記載する必要があります。
Q2:PWHT処理は鋼管の強度を低下させますか?
適切に実施されたPWHT(溶接後熱処理)は、製品の強度を標準の最低要件以下に低下させることはありません。応力除去処理によって降伏強度がわずかに低下する場合がありますが(通常5%未満)、焼ならし処理または焼ならし+焼き戻し処理は、一般的に強度と靭性の両方を同時に向上させます。重要な要件は、熱処理手順がWPS/PQR(溶接手順仕様書/溶接工程品質保証書)によって認定され、指定された温度・時間範囲内で厳密に実行されることです。
Q3:PWHT鋼管を購入する際に必要な書類は何ですか?
PWHTパイプの調達に必要な書類一式には、以下のものが含まれている必要があります。①化学組成と機械的特性が記載されたEN 10204 3.1 MTC、②PWHT温度-時間曲線記録、③WPS/PQR溶接手順認定文書、④引張/衝撃/硬度/金属組織試験報告書、⑤非破壊検査報告書(UT/RT)、⑥寸法検査報告書。これら6つの文書のうちいずれか1つでも欠けている場合、品質トレーサビリティシステムは不完全です。
Q4:炭素当量(CE)と予熱/PWHT要件の関係は何ですか?
炭素当量(CE)は、鋼材の溶接性を評価し、予熱が必要かどうかを判断するための主要な指標です。CE値が高いほど、溶接時の低温割れリスクが高くなり、通常はより高い予熱温度とより厳格な溶接後熱処理(PWHT)要件が必要となります。API 5L PSL2では、鋼種ごとに明確なCE上限値が規定されており、これらはMTCで確認する必要があります。CE値が上限値を超えるパイプは、外観検査では問題ないように見えても、潜在的な溶接性リスクを抱えている可能性があります。
Q5:サプライヤーが本当にPWHT(溶接後熱処理)の能力を持っていることをどのように確認できますか?
以下の角度から検証してください。① 熱処理炉設備仕様書およびPLC温度制御システムの説明を要求します。② 過去のPWHT温度-時間曲線記録のサンプルを要求します。③ WPS/PQR文書に熱処理プロセスパラメータが含まれていることを確認します。④ 試験温度とエネルギー値を含むPWHT後のシャルピー衝撃試験レポートを要求します。⑤ SGS、BV、またはTÜVによる工場監査またはPWHTプロセスの現場立会いを手配します。これは最も直接的で信頼性の高い検証方法です。
LONGMAについて:溶接鋼管サプライヤー、PWHT(溶接後熱処理)対応
LONGMAは、ERW鋼管およびLSAW鋼管の製造において20年以上の経験を有しています。当社のPWHT(溶接後熱処理)能力は、応力除去、焼ならし、焼戻し、焼ならし+焼戻しといったあらゆる熱処理プロセスを網羅しています。
▸ マルチスタンダード認証:API 5L(PSL1/PSL2)/ ASTM A672 / ASTM A691 / ISO 3183 — 認定されたWPS/PQRに従ってPWHTを実施
▸ PLCによる全工程温度記録機能を備えた自動熱処理炉。MTCと併せて温度-時間曲線を提供。
▸ 社内ラボ:引張試験/低温衝撃試験/硬度試験/金属組織試験/曲げ試験/超音波探傷試験/放射線透過試験 ― 包括的な試験範囲
▸ EN 10204 3.1 ミルテスト証明書;PWHT記録はサプライチェーン全体でパイプのヒート番号と完全に相互参照されています
▸ 第三者検査サポート:SGS / BV / TÜV / DNV — 現場でのPWHT工程の立会いおよび工場監査が可能
▸ API 5L X52からX70までの鋼種に対応した、大径LSAW厚肉パイプのPWHT加工能力
溶接後熱処理(PWHT)が必要な鋼管を調達する場合、または溶接後熱処理に関する技術的な質問がある場合は、LONGMAまでお問い合わせください。PWHTプロセス計画、過去の試験報告書、仕様確認、プロジェクトの見積もりなどをご提供いたします。