用途:石油・ガス、石油化学プラント、電力工学、構造物製作、海洋工学
石油・ガス、石油化学、発電、海洋工学などの分野において、鋼管システムで最も故障しやすい箇所は溶接部です。たった一つの隠れた溶接欠陥が、パイプラインの漏洩、破裂、あるいはプロジェクトの中断を引き起こし、安全面および経済面で深刻な影響を及ぼす可能性があります。
このガイドでは、溶接鋼管およびシームレス鋼管における欠陥の種類を体系的に分類し、5つの主要な非破壊検査(NDT)方法、国際標準の検査要件、および調達リスク管理チェックリストを提供することで、B2Bの購買担当者やエンジニアが鋼管の品質を評価するための包括的な枠組みを提供します。
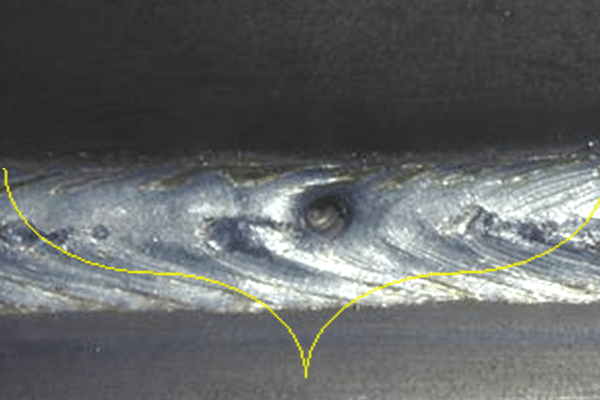
シームレス鋼管と溶接鋼管:欠陥リスクはどちらにあるのか?
シームレスパイプは、穴あけと熱間圧延または冷間引抜きによって製造され、溶接部がないため、欠陥は主に母材自体に起因します。溶接パイプ(ERW / LSAW / SSAW)は溶接プロセスによって成形されるため、溶接部と熱影響部(HAZ)が主なリスク箇所となります。これら2種類のパイプは、欠陥リスクのプロファイルが大きく異なります。
| 比較項目 | シームレス管 | 溶接鋼管(ERW/LSAW/SSAW) |
| 製法 | 穴あけ+熱間圧延/冷間引抜き | ERW高周波溶接/LSAWサブマージアーク溶接/SSAWスパイラル溶接 |
| 溶接継ぎ目あり | 溶接継ぎ目なし | 溶接痕が存在する(縦方向または螺旋方向) |
| 主な欠陥の種類 | ひび割れ、重なり、介在物、壁厚のばらつき | 不完全な浸透、溶融不足、多孔性、スラグ介在物、亀裂、アンダーカット |
| 主要リスクゾーン | 基材(管本体) | 溶接部+熱影響部(HAZ) |
| 検査の焦点 | パイプ本体材料の健全性 | 溶接シームの完全性および熱影響部の微細構造の安定性 |
| 高圧的なプロジェクトリスク | 基材の強度と靭性 | 溶接部の耐圧性とシール性 |
⚠️ シームレスパイプには溶接継ぎ目はありませんが、ひび割れ、重なり、介在物などの内部欠陥が含まれている可能性があります。シームレスパイプを購入する際には、MTC文書およびNDT検査記録を必ず確認する必要があります。
完全版溶接欠陥ガイド:全5種類の欠陥に対するリスク評価、根本原因、および検出方法
ISO 6520-1(金属材料の幾何学的欠陥の分類)およびAWS D1.1に基づき、溶接欠陥は以下の5つのカテゴリに分類され、それぞれにリスク評価と対応する検査方法が定められています。
欠陥1:亀裂 — リスク評価 ★★★★★
亀裂は最も危険な溶接欠陥である。高圧条件下では、亀裂は急速に進行し、配管の壊滅的な破損を引き起こす可能性がある。
| 次元 | Details |
| リスク評価 | ★★★★★ 最大限のリスク ― 一切許容しない;いかなる形でも容認できない |
| 根本原因 | 溶接熱応力、過剰な冷却速度、水素誘起割れ(HIC)、母材の高炭素当量(CE) |
| 最も一般的な場所 | 溶接中心線、熱影響部(HAZ)、溶接止端部 |
| パイプラインへの影響 | 高圧下では亀裂が急速に伝播し、直接的にパイプの破裂や漏水を引き起こす。 |
| 推奨される検出方法 | UT/TOFD/PAUT(内部検査)、MT磁粉探傷試験(表面亀裂) |
| 標準品 | ASME BPVC セクション V / API 5L / ISO 3183 |
欠陥2:融合不良 — リスク評価★★★★☆
溶融不良とは、溶接金属が母材と、あるいは溶接パス間で完全な冶金学的結合を達成できない場合に発生する現象です。これは、高圧溶接管において最もよく見られる隠れた欠陥の一つです。
| 次元 | Details |
| リスク評価 | ★★★★☆ 高リスク — 100%の検査範囲が必要 |
| 根本原因 | 熱入力不足、移動速度過多、溝の清浄度不良、不安定な溶接パラメータ |
| 最も一般的な場所 | 溶接部と母材の界面;多層溶接における層間領域 |
| パイプラインへの影響 | 溶接部の耐荷重能力を低下させ、疲労亀裂の発生起点となる。 |
| 推奨される検出方法 | RT放射線検査/PAUTフェーズドアレイ/UT超音波検査 |
| 標準品 | ASTM A671 / ASTM A672 / API 5L PSL2 |
欠陥3:不完全な浸透 — リスク評価★★★★☆
溶接部の断面全体にわたって溶接が浸透しない場合、不完全溶け込みが発生します。これは、肉厚の厚いパイプや、溝形状の設計が不適切な継手で最もよく見られます。
| 次元 | Details |
| リスク評価 | ★★★★☆ 高リスク — 高圧的なサービスには不向き |
| 根本原因 | 溶接電流不足、不適切な溝角度設計、過剰な移動速度 |
| 最も一般的な場所 | 溶接ルートパス |
| パイプラインへの影響 | 溶接部の断面積の耐圧性能が低下し、ルート部での応力集中により疲労亀裂が発生する。 |
| 推奨される検出方法 | UT 超音波検査 / RT 放射線検査 |
| 標準品 | ASME B31.3 / API 5L / ASTM A671 |
欠陥4:多孔性 — リスク評価 ★★★☆☆
気孔とは、溶接金属が凝固する際に内部に閉じ込められるガスの空隙のことです。気孔があると溶接密度が低下し、シール性能が損なわれます。
| 次元 | Details |
| リスク評価 | ★★★☆☆ 中程度のリスク — 標準規格に基づく許容基準に照らして評価 |
| 根本原因 | シールドガスの被覆不足、溶接ワイヤの水分、溶接部の油分または水分混入 |
| 最も一般的な場所 | 溶接部内部(孤立分布または集積分布) |
| パイプラインへの影響 | 溶接密度を低下させ、腐食性媒体中での局部腐食を促進する。 |
| 推奨される検出方法 | RT(放射線検査)(最も直接的な視覚的指標)/UT(超音波検査) |
| 標準品 | ASTM E94 / ISO 5817 / API 5L |
欠陥5:スラグ混入 — リスク評価 ★★★☆☆
スラグ介在物とは、溶接金属内部に閉じ込められた溶接スラグ粒子のことです。これらは、多層溶接やLSAW(サブマージアーク溶接)で最もよく見られます。
| 次元 | Details |
| リスク評価 | ★★★☆☆ 中程度のリスク - 疲労寿命を短縮します |
| 根本原因 | パス間のスラグ除去が不十分。移動速度が速すぎる。溶融池の流動性が悪い。 |
| 最も一般的な場所 | 多層溶接におけるパス間;LSAW溶接シームの内側 |
| パイプラインへの影響 | 応力集中点を生成し、衝撃靭性を低下させ、亀裂発生箇所となる。 |
| 推奨される検出方法 | RT放射線検査/UT超音波検査 |
| 標準品 | AWS D1.1 / ISO 5817 / ASTM A671 |
5つの非破壊検査手法の比較:能力と適用シナリオ
異なる非破壊検査方法は、それぞれ異なる種類の欠陥を検出するため、互いに代替することはできません。配管の種類、欠陥の特性、およびプロジェクトの標準要件に基づいて、適切な方法を選択し、組み合わせる必要があります。
| NDT法 | 検出原理 | 検出可能な欠陥 | 適用シナリオ | 主な利点 |
| 超音波検査(UT) | 音波反射解析 | 内部亀裂、融合不良、層状剥離、不完全な浸透 | ERW / LSAW / API ラインパイプ | 高効率、定量的なサイズ測定機能 |
| X線検査(RT) | X線/γ線透過イメージング | 多孔性、スラグ介在物、不完全な浸透(直接目視画像) | ASTM A671 / 高圧溶接管 | 欠陥画像はアーカイブして再評価することができる。 |
| フェーズドアレイUT(PAUT) | 多角度アレイビーム走査 | 複雑な内部溶接欠陥(3Dイメージング) | 厚肉LSAW/ハイエンド石油・ガスプロジェクト | 検出精度向上、データ完全アーカイブ化 |
| 磁粉探傷試験(MT) | 磁気漏洩磁束は強磁性粒子を引き付ける | 表面および表面近傍の亀裂、アンダーカット | 強磁性材料上の溶接シーム表面 | 高感度、操作が簡単 |
| 渦電流試験 (ET) | 電磁誘導は導電率の変化を検出します | 地表付近の不連続面 | ERWパイプのインライン迅速検査 | 高速処理が可能で、インライン処理に最適です。 |
💡 高圧の石油・ガスパイプラインの場合、UT(内部欠陥)+ RT(画像記録)+ MT(表面)を組み合わせることが推奨されるアプローチです。完全な検査システムの代わりとして単一の非破壊検査方法を使用すべきではありません。
PAUT(フェーズドアレイ超音波探傷法):厚肉LSAWパイプの検査に最適な方法
従来の超音波探傷検査(UT)は、複雑な溶接形状に適用した場合、検出範囲に死角が生じるという問題があります。一方、PAUT(フェーズドアレイ超音波探傷検査)は、多角度アレイビームを用いて三次元画像を生成し、複数の角度から同時に検出を行い、データを自動的に記録します。特に、肉厚のLSAWパイプや、高仕様の石油・ガス関連プロジェクトに適しています。現在、 API 5L PSL2規格に準拠したプロジェクトにおいて、PAUTを必須検査方法として指定するケースが増えています。
溶接シーム検査に関する国際標準要件
製品規格によって、検査方法、検査範囲の要件、および合否判定基準が異なります。以下の表は、最も一般的に参照される規格の主要な検査要件を比較したものです。
| スタンダード | 対象製品 | コア検査要件 | 重要な条項 |
| アピ 5L PSL1 | 石油・ガス輸送用パイプ | 非破壊検査+水圧試験(PSL1の要件は比較的柔軟) | セクション10 |
| アピ 5L PSL2 | 高圧石油・ガス輸送パイプ | 必須の超音波探傷試験(UT)+静水圧試験+シャルピー衝撃試験+CEマーク認証 | 第10節/付属書H |
| ISO 3183 | 国際ラインパイプ | PSL1/PSL2の階層構造。PSL2では包括的な非破壊検査が必要。 | 第10条 |
| ASTM A53 | 一般工業用鋼管 | 水圧試験または非破壊電気試験(ET) | 第9~10節 |
| ASTM A671 | 高圧EFW鋼管 | 溶接部100%の放射線透過検査/超音波探傷検査+水圧試験 | クラス区分ごとに採点されます |
| ASTM A672 | 高温高圧EFWパイプ | RT + UT + 圧力テスト | クラス区分ごとに採点されます |
⚠️ API 5L PSL2では、炭素当量(CE)、シャルピー衝撃試験温度、および非破壊検査(NDT)の適用範囲率に関する必須要件が定められています。PSLレベルを明記せずに「API 5L」のみを指定すると、プロジェクト要件を満たさない納品となる可能性があります。
LONGMA社内研究所:原材料から完成品までの全工程における品質検証
信頼できる鋼管の品質は、供給業者の保証だけに頼ることはできません。データによって実証される必要があります。LONGMAの社内研究所は、原材料の入荷から完成品の出荷まで、すべての重要な検査ポイントを網羅しています。
| テスト項目 | 装置/方法 | 品質管理目的 |
| 化学組成分析 | 発光分光計(OES) | 鋼種と炭素当量を確認し、溶接性を確認する。 |
| 引張試験 | 万能試験機 | 降伏強度、引張強度、伸びを検証する |
| シャルピー衝撃試験 | シャルピー衝撃試験装置 | 低温耐性を評価する。PSL2および低温プロジェクトでは必須。 |
| 硬さ試験 | ロックウェル/ブリネル硬度計 | 熱影響部(HAZ)の硬度分布;低温割れを防止 |
| 金属組織分析 | 金属顕微鏡 | 結晶粒構造解析;熱処理効果の検証 |
| 肉厚および外径検査 | レーザー測定システム/超音波ゲージ | 多点測定により、寸法が注文および規格に適合していることを確認します。 |
| 静水圧試験 | 水圧試験機 | 完成品のシール完全性について、パイプごとまたはバッチごとに検証する。 |
| インライン超音波検査 | 自動超音波検査装置 | 溶接シームの100%インライン検査。隠れた欠陥のリスクを最小限に抑えます。 |
EN 10204 3.1規格に準拠したミルテスト証明書(MTC)は、すべてのバッチに発行されます。LONGMAは、SGS、BV、TÜV、DNVなどの第三者検査機関による現場立会い検査をサポートしており、購入者の受入および通関リスクの軽減に貢献します。
鋼管調達品質リスク管理チェックリスト
以下のチェックリストは、海外バイヤーが見落としがちなリスクポイントをまとめたものです。サプライヤー評価や見積依頼書(RFQ)作成時に直接活用できます。
| リスクの種類 | 共通の問題 | 推奨される行動 |
| 標準版とエディション版 | 版年やPSLレベルを除いた標準名が記載されている | 発注書には、版の発行年とPSLレベルを明記してください(例:API 5L 2018 PSL2)。 |
| 非破壊検査のカバー範囲が不十分 | 静水圧試験のみが必要。超音波探傷試験(UT)または放射線透過試験(RT)は指定されていない。 | 溶接部の非破壊検査(NDT)を100%実施することを明示的に要求し、検査方法と合否判定基準を規定する。 |
| MTCトレーサビリティ | MTCの熱量は物理的な製品とは一致しない | EN 10204 3.1 を要求します。ヒート番号を梱包リストと照合してください。 |
| 衝撃試験は省略 | シャルピー衝撃試験の要件がない低温プロジェクト | 購入書類に記載されている州の試験温度と最小エネルギー要件 |
| 第三者による検査なし | SGS/BV/TÜVによる現地立会いは手配されていません。 | 発注書に検査機関と検査保留箇所を明記してください。 |
| CE値は未確認です | サプライヤーMTCの炭素換算データは検証されていません | MTCにCE値を記載することを必須とし、標準上限値と照合する。 |
| 価格のみの比較 | 品質管理システム、設備、検査能力は無視されている | サプライヤーに対し、WPS/PQR、試験所認定の証拠、および過去のMTCの提出を要求する。 |
よくある質問:鋼管溶接部の欠陥と品質検査
Q1:溶接鋼管は、シームレス鋼管に比べて本質的に品質が低いのでしょうか?
いいえ。API 5L PSL2規格に準拠して製造されたERW管やLSAW管などの高品質溶接管は、厳格な溶接工程管理と100%非破壊検査の下で製造されれば、高圧送水要件を十分に満たすことができます。溶接管とシームレス管の選択は、溶接継ぎ目の有無だけでなく、直径、肉厚、耐圧性能、流体、コストといった要素を総合的に評価した上で決定すべきです。
Q2:RT(放射線検査)とUT(超音波検査)では、どちらが優れていますか?
両者にはそれぞれ明確な強みがあり、互いに代替することはできません。RTは溶接部内部の永久的な画像記録を作成するため、気孔やスラグ介在物の識別がより直感的になり、フィルムは無期限に保存して再評価できます。UTは、亀裂や溶融不良などの平面欠陥に対してより感度が高く、検査効率が高く、放射線を使用しません。高圧プロジェクトでは通常、両方の方法を組み合わせて使用する必要があります。PAUTフェーズドアレイは、両方の限界を克服できる高度なアップグレードを提供します。
Q3:サプライヤーが本当に非破壊検査(NDT)能力を持っていることをどのように確認できますか?
複数の角度から評価してください。サプライヤーの非破壊検査機器リストと校正記録を要求し、非破壊検査レポートの番号付けシステムとヒート番号のトレーサビリティロジックを確認し、相互チェックのためにサンプルMTCと非破壊検査レポートを要求し、SGS、BV、TÜVなどの第三者機関による工場監査または出荷前立証を手配してください。これが最も直接的で信頼性の高い検証方法です。
Q4:水圧試験は非破壊検査(NDT)の代わりになりますか?
いいえ。水圧試験は完成品の全体的なシール性能と耐圧性を検証するものですが、内部欠陥の位置特定や特性評価はできません。非破壊検査(NDT)法、特に超音波探傷(UT)と放射線透過(RT)は、溶接部内の微細な内部欠陥を検出することができます。この2つの方法は相互補完的なものであり、互換性はありません。高圧プロジェクトでは、両方の方法を実施する必要があります。
Q5:EN 10204 3.1 MTCと3.2 MTCの違いは何ですか?
EN 10204 3.1 MTCは、製造業者の認定検査担当者が発行・署名するもので、国際輸出プロジェクトで最も一般的なミルテスト証明書です。3.2 MTCは、独立した第三者検査機関(TÜV、BV、DNVなど)または購入者の認定担当者による共同署名が必要です。3.2 MTCはより高い認証レベルを表し、通常、原子力発電所、船級協会の認証、または特別な所有者要件のあるプロジェクトで必要となります。
LONGMAについて:包括的な溶接検査能力を備えた鋼管メーカー
LONGMAは、ERWおよびLSAW溶接鋼管の製造において20年以上の経験を有しています。当社の強みは、検証可能なエンドツーエンドの品質管理システムにあります。
▸ マルチスタンダード生産:API 5L(PSL1/PSL2)、ISO 3183、ASTM A53、ASTM A671、ASTM A672
▸ 100%インライン溶接シーム超音波検査、全バッチ静水圧試験、RT/MT/ETの併用
▸ 厚肉LSAWパイプおよび高仕様の石油・ガスプロジェクト向けPAUTフェーズドアレイ検査機能
▸ 社内研究所:化学分析、引張試験、衝撃試験、硬度試験、金属組織試験、非破壊検査を網羅
▸ EN 10204 3.1 ミルテスト証明書(サプライチェーン全体にわたる完全なヒート番号トレーサビリティ付き)
▸ 第三者検査サポート:SGS / BV / TÜV / DNV — 現場立会いおよび出荷前検査が可能
鋼管サプライヤーの評価や高圧パイプラインプロジェクトの要件がある場合は、LONGMAにご連絡ください。サンプルMTC、NDTレポート、工場監査の手配、プロジェクトの見積もり、技術選定に関するガイダンスを提供いたします。