タングステン不活性ガス(TIG)溶接は、非消耗電極とワークピースの間に熱を発生させるアーク溶接プロセスです。電極棒、溶融池、アーク、そしてワークピースに隣接する加熱領域はすべて、大気汚染を防ぐためガス媒体によって遮蔽されています。この遮蔽は単一ガスまたは混合ガスによって行われ、完全な保護が求められます。わずかな空気の侵入でさえ溶接ビードを汚染する可能性があるためです。非消耗電極不活性ガスシールド溶接プロセスであるTIG/GTAWは、タングステン電極を介してアークを点火・維持し、アルゴンシールド下で母材またはフィラーワイヤを溶融することで高品質の溶接を実現するという基本原理に基づいています。
以下は体系的な分析です。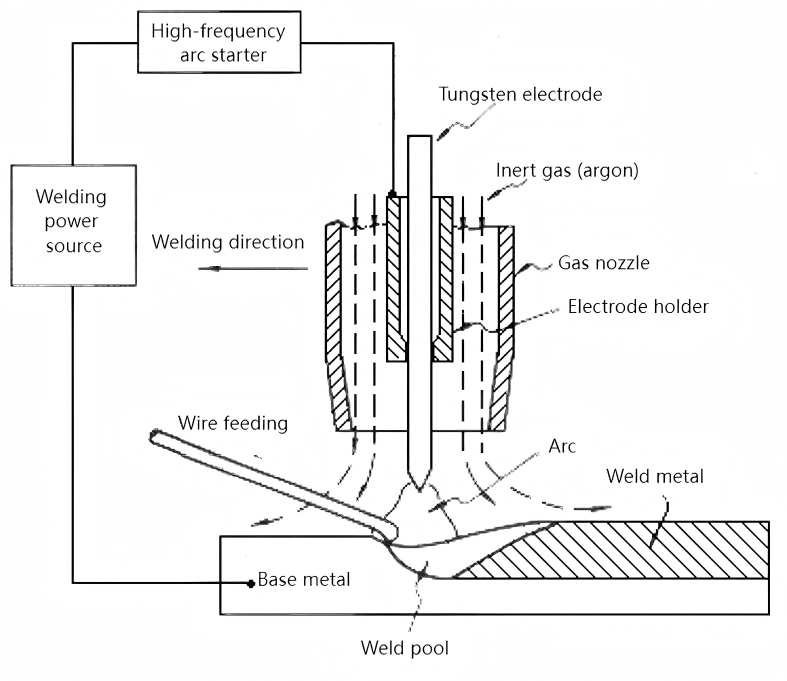
TIG溶接のメリットとデメリット
1。 メリット
(1)アルゴンは周囲の空気を効果的に遮断し、金属に溶解したり反応したりせず、溶接プール表面の酸化膜を自動的に除去します。そのため、酸化しやすく化学反応性の高い非鉄金属、ステンレス鋼、各種合金の溶接に効果的です。
(2)タングステン電極アークは安定しており、非常に低い溶接電流(10A未満)でも安定して燃焼します。特に薄板および極薄板の溶接に適しています。全姿勢溶接が可能で、パルスTIG溶接は入熱量を低減できるため、0.1mm厚のステンレス鋼の溶接も可能です。
(3)熱源とフィラーワイヤを独立して制御できるため、入熱調整が容易です。様々な姿勢での溶接に対応し、片面溶接と両面成形に最適な溶接方法です。
(4)フィラーワイヤの溶滴がアークを通過しないのでスパッタが発生しず、美観に優れた溶接ビードが得られます。
2.デメリット
(1)溶接の溶け込みが浅く、溶着速度が低く、生産性が比較的低い。
(2)タングステン電極の電流容量には限界があります。電流値が高すぎると電極が溶融・蒸発し、微粒子が溶接プールに入り込み、汚染(タングステン介在物)を引き起こす可能性があります。
(3)不活性ガス(アルゴン、窒素)は比較的高価であるため、他のアーク溶接方法(交流手動アーク溶接、サブマージアーク溶接、CO₂ガスシールド溶接など)に比べて生産コストが高くなります。
TIG溶接電源
| 成分 | 演算 | 技術的なポイント |
| タングステン電極 | アークを点火・維持します(融点3422℃、非消耗) | セリウムタングステン(CeO₂)は電子仕事関数が低いため、アーク点火電圧を20%低減します。 |
| アルゴンシールドシステム | 不活性ガスバリアを形成する | 純度≥99.99%、流量8~15L/分 |
| 高周波発振器 | 空気を分解してアークを点火する(5~15kVの高周波) | イオン化距離≤3mm; 接触によるワークピースの損傷を回避 |
| 定電流電源 | 安定した電流を維持(変動<±3%) | 急激に下降する外部特性曲線によって制御される |
1。電源
アーク長の変化による電流変動を最小限に抑え、完全に排除するために、TIG溶接には外部特性が降下する電源が必要です。タングステン不活性ガス溶接で使用される電流の種類には、直流電極負極(DCEN)、直流電極正極(DCEP)、交流(AC)があります。一般的な直流TIG溶接機にはWS-250とWS-400、交流TIG溶接機にはWSJ-150とWSJ-500、交流/直流TIG溶接機にはWSE-150とWSE-400があります。(W – タングステン、S – 多目的)
DCENとは、ワークピースを正極端子に接続し、タングステン電極を負極端子に接続することを意味します。タングステン電極は発熱量が少なく、過熱しにくく、熱イオン放出能力が強いため、安定した集中アークを形成します。同じ電極径であれば、より大きな電流を使用できます。ワークピースは大きな熱を吸収し、生産性が高く、ワークピースの収縮と変形が最小限に抑えられた、深く狭い溶接プールを生成します。DCEPは逆の動作をします。したがって、DCENはほとんどの金属に適しています。アルミニウム、マグネシウム、それらの合金、および酸化しやすい銅合金(例:アルミニウム青銅)の溶接には、交流TIG溶接が適しています。
2.コントロールボックス
(1)アーク点火・安定化装置
- 短絡点火
タングステン電極をワーク表面にほぼ垂直に当て、点火後すぐに電極を持ち上げ溶接を開始します。短絡接触により大電流が発生し、タングステン電極の著しい摩耗を引き起こすため、この方法は慎重に使用する必要があります。
- 高周波点火
高周波発振器から発生する高周波高電圧を用いて、タングステン電極とワーク間のギャップ(約3mm)を切断し、アークを点火します。一般的にはアークの初期点火に用いられます。ただし、高周波発振器は人体に有害であるため、連続点灯は避けてください。
- 高電圧パルス点火
タングステン電極とワークピースの間に高電圧パルスを印加することで、ガス媒体をイオン化し、アークを点火します。溶接中、高電圧パルスはアークの点火と安定化の両方に作用します。アーク点火後、アーク安定化パルスが自動的に生成され、点火パルスは停止します。したがって、高電圧パルス点火は好ましい方法です。
(2)溶接シーケンス制御装置
溶接シーケンス装置は、次の要件を満たす必要があります。
溶接の1.5~4秒前にシールドガスを流して内部の空気を追い出します。
溶接後、まだ冷却中のタングステン電極と溶接プールを保護するために、ガスの遮断を 5 ~ 15 秒間遅らせます。
アーク点火および安定化回路のオン/オフを自動的に切り替えます。
電源のオン/オフを制御します。
溶接完了前に電流を自動的に減らして、クレーター欠陥を排除し、クレーター割れを防止します。これは、円周溶接や熱に弱い材料の溶接では特に重要です。
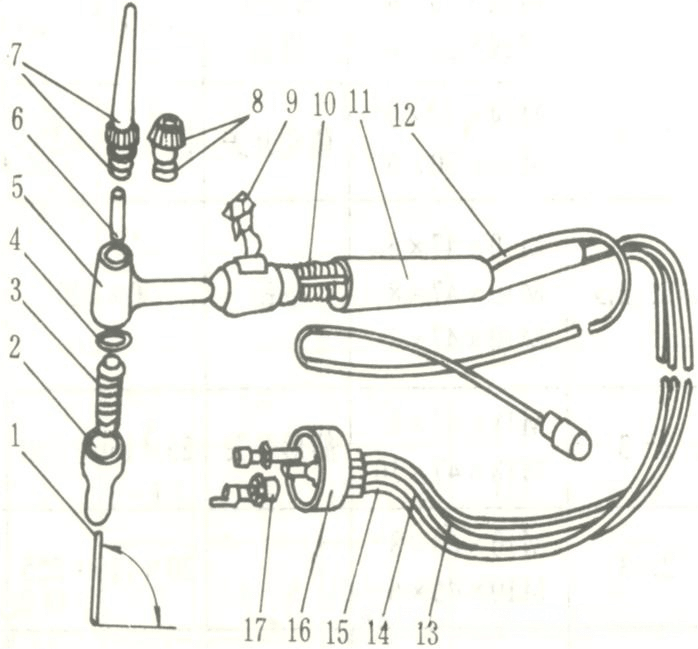
3. 溶接トーチ
溶接トーチは、タングステン電極を保持し、溶接電流を流し、アルゴンガスを供給し、溶接機の始動・停止を行う機能を持ちます。トーチは小型、中型、大型に分類され、冷却方式は空冷式と水冷式に分けられます。100Aを超える溶接電流には、水冷式トーチの使用が必須です。
4. ガス供給システムと水冷却システム
(1)ガス供給システム
アルゴンボンベ、アルゴン流量調整器、電磁ガスバルブで構成されています。
- アルゴンボンベ:外装はグレー塗装で、「Argon」の文字が緑色で表示されています。最大圧力:15MPa、容量:40L。
- 電磁ガス バルブ: ガス パスのオン/オフを制御します。時間遅延リレーによって調整され、プレパージ機能とポストフロー機能を有効にします。
- アルゴン流量レギュレーター: 圧力を下げて安定させ、アルゴンの流量を調整します。
(2)水冷システム
溶接ケーブル、トーチ、タングステン電極を冷却します。溶接電流が100A未満の場合は水冷は不要です。100Aを超える場合は水冷が必須であり、溶接機の起動前に必要な圧力の冷却水が供給されるように、水圧スイッチで制御されます。
コアとなる動作原則
1.溶接機の操作図

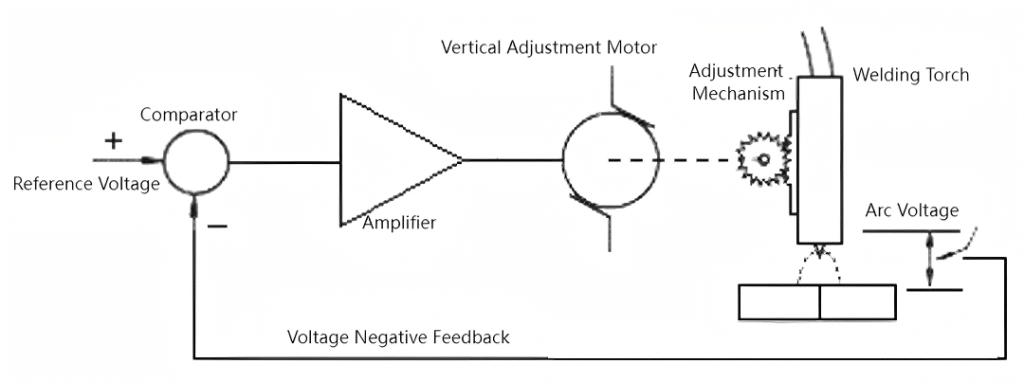
2. 自動アーク長調整装置:
アーク電圧とアーク長の間には良好な線形相関関係があります。アーク電圧フィードバックPID閉ループ制御により、0.3Vの精度を実現します。溶接トーチ発振器:
アーク物理プロセス
1. アーク点火
アーク点火段階
高周波パルスがアルゴンをイオン化 → 電子なだれ効果 → プラズマ チャネルの形成 (抵抗 <0.1Ω)。
高周波高電圧または接触点火によりアルゴンが分解され(破壊電圧≒2000~5000V)、中性アルゴン原子がイオン化されます。
e⁻ + A r → A r ⁺ + 2 e⁻
最初の電子なだれ(タウンゼント放電)を形成します。
電子とイオンは電界下で方向性を持って移動し、電流経路を形成します。アーク電圧は燃焼を維持するために10~20Vまで低下します。
2. 陰極領域(タングステン電極先端):電子放出の中心
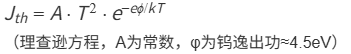
熱イオン放出(主なメカニズム):
タングステン電極は電流によって3000K(>2700℃)以上に加熱され、電子は熱エネルギーを得て逃走します。電流密度は10⁶~10⁷ A/m²に達します。
電界放出:
陰極先端付近の電界強度が10⁹V/mを超えると、量子トンネル効果により電子放出が増強されます。
カソード電圧降下:
カソード表面に約 3 ~ 15 V の電位降下が形成され、カソードへのイオン衝撃が加速されて電子放出が維持されます。
3. アーク柱領域:高温プラズマエネルギー伝達
電子の運動エネルギー → 熱エネルギー:高速電子が中性原子・イオンと衝突し、運動エネルギーを熱エネルギーに変換します(主な発熱方法)。
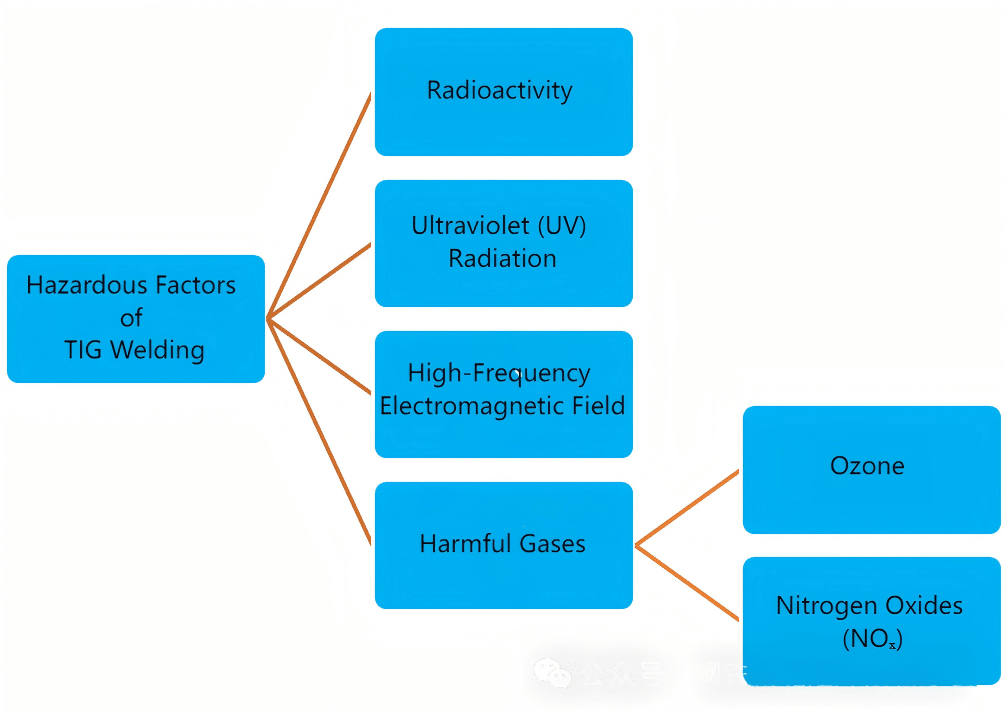
放射熱伝達:高温プラズマは紫外線と赤外線を放射します。
プラズマ特性:
イオン化度 >70%、温度 6000-8000K、粒子の激しい熱運動、および連続的な衝撃イオン化:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
エネルギー伝達メカニズム:
アーク収縮効果:
電磁収縮力 (F∝I²/r) と熱収縮により、アーク柱の直径はわずか 2 ~ 5 mm に縮小され、エネルギー密度は 10⁴ ~ 10⁵ W/cm² にまで高まります。
4. 陽極領域(ワーク表面):エネルギー吸収と溶融池形成
電子衝撃による熱発生:
電子流は運動エネルギー(アークエネルギー全体の約70%)を運び、陽極表面に衝突して、溶接プール形成のための熱エネルギーに変換されます。

(Vaは陽極電圧降下≈0-2V、φは材料の仕事関数、VTは電子の熱運動エネルギー)
陽極スポット:
集中した電子衝撃点に高温領域(アーク柱温度よりわずかに低い)が形成され、母材が局所的に溶けて溶接プールが形成されます。
電子の運動エネルギー → 熱エネルギー:高速電子が中性原子・イオンと衝突し、運動エネルギーを熱エネルギーに変換します(主な発熱方法)。
放射熱伝達:高温プラズマは紫外線と赤外線を放射します。
プラズマ特性:
イオン化度 >70%、温度 6000-8000K、粒子の激しい熱運動、および連続的な衝撃イオン化:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (動的平衡) e + A r ⇌ Ar + 2 e (動的平衡)
エネルギー伝達メカニズム:
電磁収縮力 (F∝I²/r) と熱収縮により、アーク柱の直径はわずか 2 ~ 5 mm に縮小され、エネルギー密度は 10⁴ ~ 10⁵ W/cm² にまで高まります。
TIG溶接モードの比較
| モード | 現在のタイプ | 該当する材料 | 優位性 |
| DC電極マイナス(DCEN) | DCEN(タングステン電極負極) | ステンレス鋼/炭素鋼/銅合金 | 深い溶接溶け込み、低タングステン電極加熱(ワークピースの70%の熱) |
| DC電極プラス(DCEP) | DCEP(タングステン電極プラス) | アルミニウム-マグネシウム合金(酸化膜除去) | 陰極洗浄効果はあるが、タングステン電極が過熱する |
| 交流(AC) | AC | アルミニウム/マグネシウム合金(バランス加熱) | DCEN/DCEPの利点を組み合わせ、アーク安定化回路が必要 |
陰極洗浄効果:
DCEP または AC の負の半サイクル中、正イオンがワークピースの表面の酸化膜 (例: Al₂O₃) に衝突して破壊し、除去します。
TIG溶接における重要なプロセス管理ポイント
1. タングステン電極の準備
- 薄板(1~3mm):円錐角30°→集中アーク。
- 厚いシート(>6mm):60~90°の円錐角→拡散アーク。
先端角度:
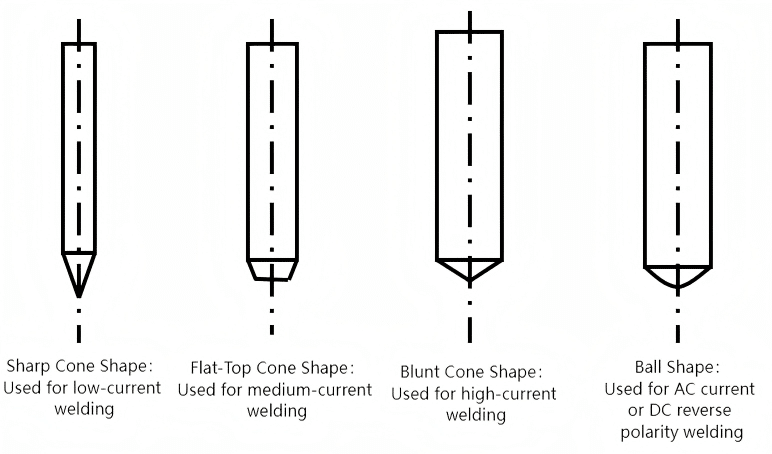
研削要件: 電極軸に平行 (放射状の溝によりアークの発散が発生します)。
2. 強化ガスシールド
- ガス レンズ: トーチ内部の多層ステンレス メッシュがガスの流れを層流化します (乱流を 50% 削減)。
- トレーリングシールド: チタン合金の溶接では、溶接末端の高温領域 (> 400℃) をカバーするために拡張ガスシールドが追加されます。
3. 入熱制御:
周波数1〜100Hz→入熱を30%削減し、変形を60%削減します。
4. 右向き溶接と左向き溶接
- 右向き溶接:厚いワークピースに適しています。トーチが左から右へ移動し、アークが溶接部を指し示すため、溶接面はアルゴンによって高温酸化から保護されます。
- 左向き溶接:薄板ワークに適しています。トーチが右から左へ移動し、アークが未溶接部を指して予熱されます。これにより、溶融池温度の観察と制御が容易になり、良好な溶接部の形成と容易な操作が可能になります。一般的には左向き溶接が好まれます。
5. 溶接ワイヤの送給方法
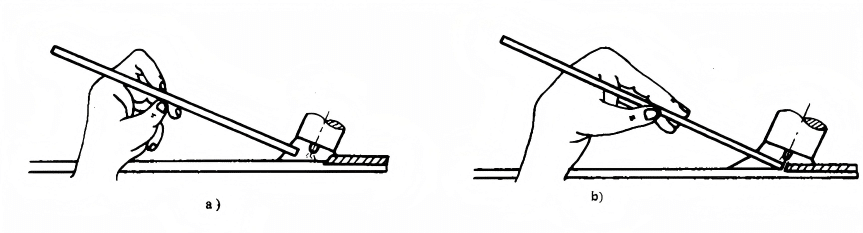
方法1:左手の親指と人差し指でワイヤーを持ち、中指と虎口で支えると操作がしやすくなります。ワイヤーを送るには、親指と人差し指を曲げてまっすぐに伸ばし(図b参照)、ワイヤーを溶接部にしっかりと送り込み、次に素早く曲げてグリップの位置を調整します(図a参照)。これを繰り返して溶接部を埋めます。
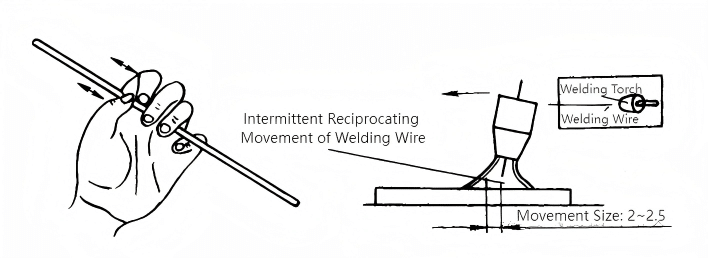
方法2:左手の親指、人差し指、中指でワイヤを押さえ、薬指と小指でワイヤの送り方向を制御します。腕と手首の動きを利用して、ワイヤ先端の溶融液滴を溶接プールに送り込みます。この方法は、全姿勢溶接でよく使用されます。
6. TIG溶接シールドガス
アルゴン (Ar):
- 無色無臭の単原子ガス。空気より 25% 重いため、遮蔽に役立ちます。
- 空気の約 1% を占め、コスト効率に優れています。
- 溶接純度要求:99.9~999%。
- 不活性: 溶解または反応せず、溶接部の合金元素の焼損を防ぎます (蒸発を除く)。
- 熱伝導率が低く、燃焼安定性に優れています(電圧範囲:8~15V)。
ヘリウム (He):
- 空気の0.0005%を占め、空気より軽いため遮蔽効果が低い。
- 熱伝導率が高く、アーク温度も高い。
- 高価な。
- He+Ar:厚板、高熱伝導性、高融点金属の溶接に使用します(二重シールドガス)。
アルゴン-ヘリウム(Ar+He):
- Ar に He を追加すると、アーク電力と温度が増加します。
アルゴン-酸素(Ar+O₂):
- 金属の流動性とアーク安定性を向上させます。ステンレス鋼溶接には低酸素混合ガス、炭素鋼溶接には高酸素混合ガスを使用します。
アルゴン-水素(Ar+H₂):
- 2~5%のH₂含有量により、滑らかな溶接部が得られ、表面酸化を防ぎ、アーク温度を上昇させ、効率を向上させます。ステンレス鋼、ニッケル基合金、ニッケル銅合金の溶接に適しています。
アルゴン窒素(Ar+N₂):
銅合金の溶接に使用します。2.5% N₂は二相ステンレス鋼の溶接に適しており、相バランスを維持します。
TIG溶接における典型的な欠陥と対策
| 欠陥の種類 | 目的 | ソリューション |
| タングステン電極の汚染 | 溶接プールまたはフィラーワイヤとの接触 | アーク長を長くする(3mm以上)、タングステン電極を交換する |
| 気孔 | アルゴン流量/空気侵入不足 | ガス管のシールを点検し、流量を20%増加 |
| タングステン含有物 | 過電流またはタングステン電極の溶解 | より厚いタングステン電極を使用し、電流を10~15%減らす |
TIG溶接の重要な操作ポイント
- 電極の準備: アークの集中を確実にするために、タングステン電極の先端を特定の角度 (例: 20° テーパー) に研磨する必要があります。
- ノズルとワークピース間の距離:距離が長すぎるとガスシールド効果が低下し、短すぎると視界が遮られ、タングステン電極と溶融池間の短絡(タングステン介在物の発生)のリスクが高まります。ノズル先端とワークピース間の最適な距離は8~14mmです。
- ガスプレパージ/ポストフロー: 点火の 0.5 ~ 1 秒前にシールドガスを供給し、アーク消火後に 2 ~ 5 秒間シャットダウンを遅延して、高温の金属を保護します。
- ワイヤ供給技術: タングステン電極との接触を避けながら (汚染を防止するため)、ワイヤを 15° ~ 20° の角度で溶接プールの先端に供給します。
- アーク電圧: TIG 溶接では通常、短いアークが使用されます。アークの長さが電極直径の 1.5 倍未満の場合、最良の結果が得られます。
TIG溶接の典型的な応用シナリオ
- 航空宇宙: チタン合金エンジン部品とアルミニウム合金ハウジングの溶接 (100% 非破壊検査が必要)。
- 化学配管:ステンレス鋼/ニッケル基合金管のシール溶接(高耐食性要件)。
- 精密製造:薄板(0.5mmの極薄ステンレス鋼)や原子炉燃料タンク(欠陥ゼロを要求)の溶接。
TIG溶接の概要
TIG溶接は、アーク熱伝達のための高融点タングステン電極と雰囲気遮断のためのアルゴンガスを使用することで、精密溶接を実現します。そのコア技術には以下が含まれます。
- 汚染を避けるための高周波非接触アーク点火。
- さまざまな材料に適応した DCEN/AC モード。
- 正確な入熱制御を実現するパルス技術。
航空宇宙パイプラインや原子力発電所のシールなど、極めて高い溶接品質が求められるシナリオに適しています。