텅스텐 불활성 가스(TIG) 용접은 비소모성 전극과 모재 사이에 열을 발생시키는 아크 용접 공정입니다. 전극봉, 용접 풀, 아크, 그리고 모재에 인접한 가열 영역은 모두 대기 오염을 방지하기 위해 가스 매체로 차폐됩니다. 이러한 차폐는 단일 가스 또는 가스 혼합물에 의해 제공되며, 완벽한 보호 기능을 제공해야 합니다. 미세한 공기 침투만으로도 용접 비드를 오염시킬 수 있습니다. 비소모성 전극 불활성 가스 차폐 용접 공정인 TIG/GTAW는 텅스텐 전극을 통해 아크를 점화하고 유지하며, 아르곤 차폐 아래에서 모재 또는 필러 와이어를 용융시켜 고품질 용접을 달성하는 핵심 원리를 기반으로 합니다.
체계적인 분석은 다음과 같습니다.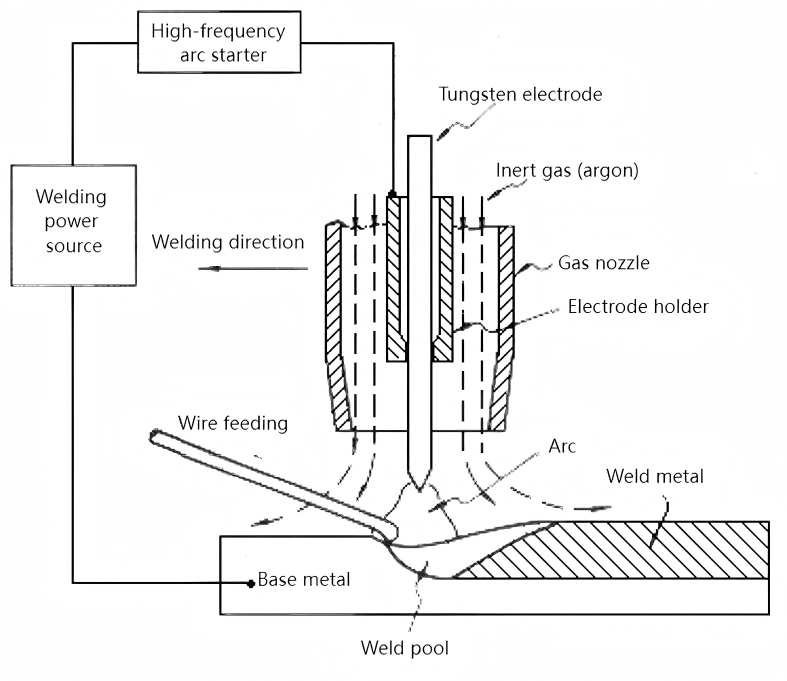
TIG 용접의 장단점
1. 장점
(1) 아르곤은 주변 공기를 효과적으로 차단하고, 금속에 용해되거나 반응하지 않으며, 용접 풀 표면의 산화막을 자동으로 제거합니다. 따라서 산화되기 쉽고 화학적 반응성이 높은 비철 금속, 스테인리스강 및 다양한 합금을 성공적으로 용접할 수 있습니다.
(2) 텅스텐 전극 아크는 매우 낮은 용접 전류(<10A)에서도 안정적으로 연소합니다. 특히 박판 및 초박판 용접에 적합합니다. 모든 자세 용접이 가능하며, 펄스 TIG 용접은 입열을 줄여 0.1mm 두께의 스테인리스강 용접을 가능하게 합니다.
(3) 열원과 필러 와이어를 독립적으로 제어할 수 있어 열 입력을 쉽게 조절할 수 있습니다. 다양한 위치에서의 용접을 지원하며, 양면 성형이 가능한 단면 용접에 이상적인 방법입니다.
(4) 필러 와이어 물방울이 아크를 통과하지 않으므로 튀김이 발생하지 않아 미관상 보기 좋은 용접 비드가 생성됩니다.
2. 단점
(1) 용접 침투가 얕고, 용착률이 낮으며, 생산성이 비교적 낮다.
(2) 텅스텐 전극은 전류 용량이 제한적입니다. 전류가 너무 높으면 전극이 녹고 증발하여 미세 입자가 용접 풀로 유입되어 오염(텅스텐 개재)을 유발할 수 있습니다.
(3) 불활성 가스(아르곤, 질소)는 비교적 고가이어서 다른 아크용접법(예: AC수동아크용접, 잠수아크용접, CO₂가스차폐용접)에 비해 생산비용이 높다.
TIG 용접 전원 공급 장치
| 구성 요소 | 함수 | 기술 요점 |
| 텅스텐 전극 | 아크를 점화하고 유지(용융점 3422℃, 소모성 없음) | 세륨텅스텐(CeO₂)은 전자 일함수가 낮아 아크 점화 전압을 20% 감소시킵니다. |
| 아르곤 차폐 시스템 | 불활성 가스 장벽을 형성합니다 | 순도 ≥99.99%, 유량 8-15L/min |
| 고주파 발진기 | 공기를 분해하여 아크를 점화합니다(5-15kV 고주파) | 이온화 거리 ≤3mm; 접촉으로 인한 작업물 손상을 방지합니다. |
| 정전류 전원 공급 장치 | 안정적인 전류 유지(변동 <±3%) | 급격히 떨어지는 외부 특성 곡선에 의해 제어됨 |
1 전원 공급 장치
아크 길이 변화로 인한 전류 변동을 최소화하고 제거하기 위해 TIG 용접에는 외부 강하 특성을 가진 전원 공급 장치가 필요합니다. 텅스텐 불활성 가스 용접에 사용되는 전류 유형은 직류 전극 음극(DCEN), 직류 전극 양극(DCEP), 그리고 교류(AC)입니다. 일반적인 DC TIG 용접기로는 WS-250과 WS-400 모델이 있으며, AC TIG 용접기로는 WSJ-150과 WSJ-500이 있습니다. AC/DC TIG 용접기로는 WSE-150과 WSE-400이 있습니다. (W - 텅스텐, S - 다목적)
DCEN은 작업물이 양극 단자에, 텅스텐 전극이 음극 단자에 연결된 것을 의미합니다. 텅스텐 전극은 열 발생이 적고 과열 가능성이 적으며 열전자 방출 용량이 강하여 안정적이고 집중된 아크를 생성합니다. 동일한 전극 직경에 대해 더 큰 전류를 사용할 수 있습니다. 작업물이 상당한 열을 흡수하여 깊고 좁은 용접 풀을 생성하여 생산성이 높고 작업물 수축 및 변형이 최소화됩니다. DCEP는 이와 반대로 작동합니다. 따라서 DCEN은 대부분의 금속에 적합합니다. 알루미늄, 마그네슘, 그 합금 및 산화되기 쉬운 구리 합금(예: 알루미늄 청동)을 용접할 때는 교류 TIG 용접이 선호됩니다.
2. 컨트롤 박스
(1) 아크 점화 및 안정화 장치
- 단락 점화
텅스텐 전극을 작업물 표면에 거의 수직으로 접촉시킨 후, 점화 후 전극을 빠르게 들어 올려 용접을 시작하십시오. 단락 접촉으로 인해 큰 전류가 발생하여 텅스텐 전극이 심각하게 마모됩니다. 이 방법은 아껴서 사용해야 합니다.
- 고주파 점화
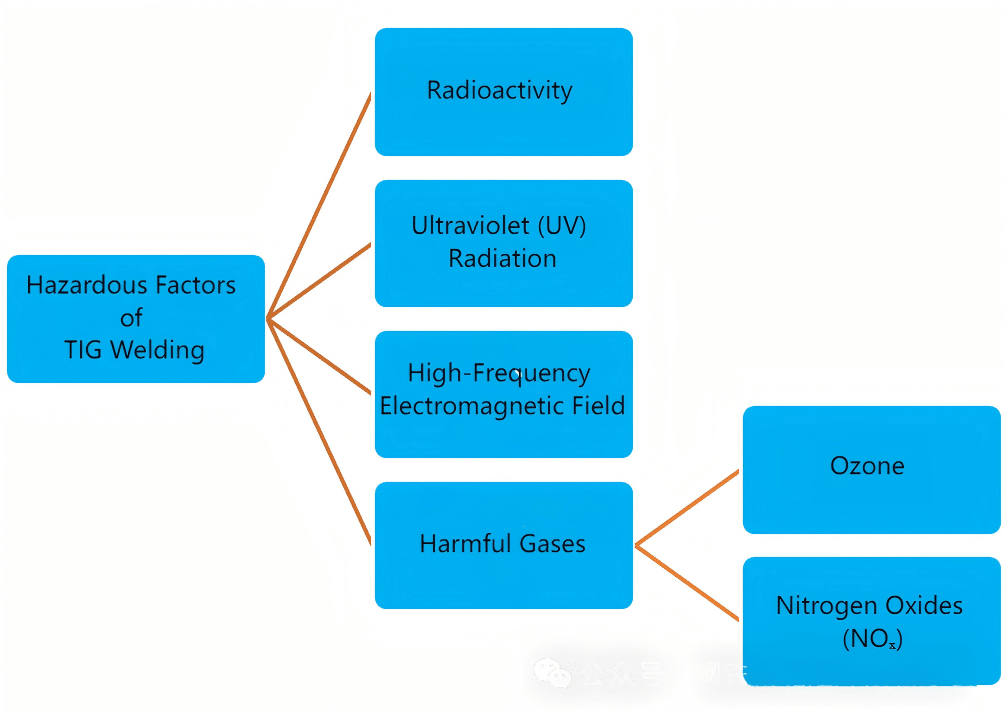
고주파 발진기에서 생성된 고주파 고전압을 이용하여 텅스텐 전극과 작업물 사이의 간극(약 3mm)을 파괴하여 아크를 발생시킵니다. 일반적으로 초기 아크 점화에 사용됩니다. 그러나 고주파 발진기는 인체에 유해하므로 지속적으로 작동시켜서는 안 됩니다.
- 고전압 펄스 점화
텅스텐 전극과 작업물 사이에 고전압 펄스를 인가하여 가스 매질을 이온화하고 아크를 점화합니다. 용접 중 고전압 펄스는 아크를 점화하고 안정화할 수 있습니다. 아크 점화 후, 아크 안정화 펄스가 자동으로 생성되고 점화 펄스는 중단됩니다. 따라서 고전압 펄스 점화가 선호되는 방식입니다.
(2) 용접순서 제어장치
용접 시퀀스 장치는 다음 요구 사항을 충족해야 합니다.
용접 전 1.5~4초간 보호가스를 공급하여 내부공기를 정화합니다.
용접 후 5~15초 동안 가스 차단을 지연시켜 냉각 중인 텅스텐 전극과 용접 풀을 보호합니다.
아크 점화 및 안정화 회로를 자동으로 켜거나 끕니다.
전원 공급 장치의 켜기/끄기를 제어합니다.
크레이터 결함을 제거하고 크레이터 균열을 방지하기 위해 용접 완료 전에 자동으로 전류를 줄입니다. 특히 원주 용접 및 열에 민감한 재료 용접에 매우 중요합니다.
3. 용접 토치
용접 토치는 텅스텐 전극을 고정하고, 용접 전류를 흐르게 하고, 아르곤을 공급하고, 용접기를 시동/정지하는 역할을 합니다. 토치는 소형, 중형, 대형으로 구분되며, 냉각 방식에 따라 공랭식 또는 수냉식으로 구분됩니다. 100A를 초과하는 용접 전류에는 수냉식 토치가 필수입니다.
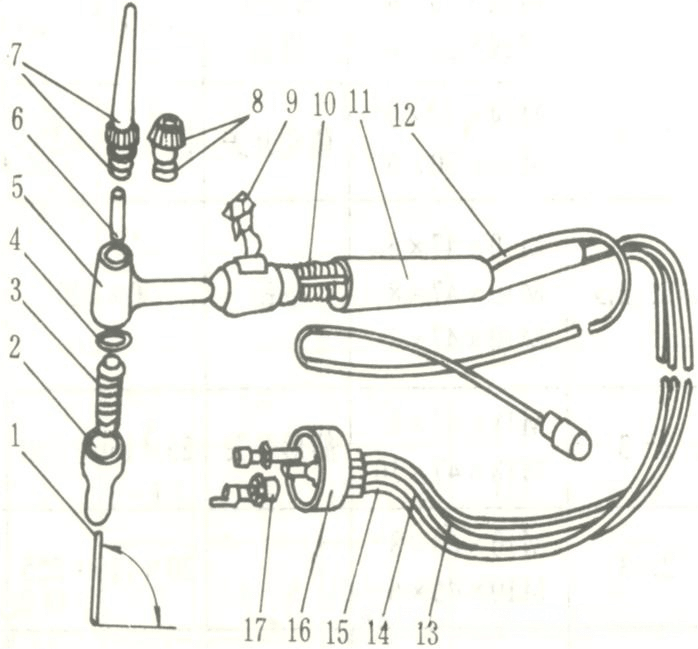
4. 가스 공급 시스템 및 수냉 시스템
(1) 가스 공급 시스템
아르곤 실린더, 아르곤 유량 조절기, 전자기 가스 밸브로 구성되어 있습니다.
- 아르곤 실린더: 외부는 회색으로 도색되었으며, 녹색 페인트로 "Argon"이라고 표시되어 있습니다. 최대 압력: 15MPa, 용량: 40L.
- 전자기 가스 밸브: 시간 지연 릴레이로 조절되어 사전 퍼지 및 사후 흐름 기능을 활성화하여 가스 경로의 켜짐/꺼짐을 제어합니다.
- 아르곤 유량 조절기: 압력을 감소시키고 안정화하며, 아르곤 유량 속도를 조절합니다.
(2) 수냉 시스템
용접 케이블, 토치, 텅스텐 전극을 냉각합니다. 용접 전류가 100A 미만인 경우 수냉은 불필요합니다. 전류가 100A를 초과하는 경우, 수냉이 필수이며, 용접기 가동 전 필요한 압력의 냉각수가 공급되도록 수압 스위치로 제어합니다.
핵심 작동 원리
1. 용접기 작동도

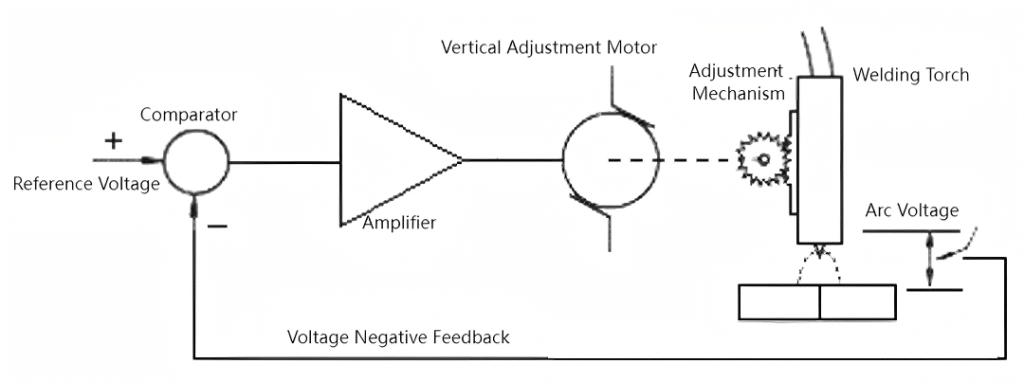
2. 자동 아크 길이 조정 장치:
아크 전압과 아크 길이 사이에는 양호한 선형 상관관계가 있습니다. 아크 전압 피드백 PID 폐루프 제어는 0.3V의 정밀도를 달성합니다. 용접 토치 발진기:
아크 물리적 과정
1. 아크 점화
아크 점화 단계
고주파 펄스는 아르곤을 이온화 → 전자 눈사태 효과 → 플라즈마 채널 형성(저항 <0.1Ω).
고주파 고전압 또는 접촉 점화는 아르곤을 파괴합니다(파괴 전압 ≈2000-5000V), 중성 아르곤 원자를 이온화합니다.
e⁻ + A r → A r ⁺ + 2 e⁻
초기 전자 사태(타운젠드 방전)를 형성합니다.
전자와 이온은 전기장 아래에서 방향을 따라 이동하며 전류 경로를 형성합니다. 아크 전압은 연소를 유지하기 위해 10~20V로 떨어집니다.
2. 음극 영역(텅스텐 전극 팁): 전자 방출의 핵심
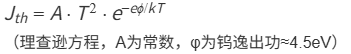
열전자 방출(주요 메커니즘):
텅스텐 전극은 전류에 의해 3000K(>2700℃) 이상으로 가열되어 전자가 열에너지를 얻어 방출될 수 있도록 합니다. 전류 밀도는 10⁶-10⁷ A/m²에 이릅니다.
전계 방출:
음극 팁 근처의 전기장 세기가 10⁹ V/m를 초과하면 양자 터널링 효과로 인해 전자 방출이 증가합니다.
음극 전압 강하:
약 3-15V의 전위 강하가 음극 표면에 형성되어 전자 방출을 유지하기 위해 음극의 이온 폭격을 가속화합니다.
3. 아크 컬럼 영역: 고온 플라즈마 에너지 전달
전자 운동 에너지 → 열 에너지: 고속 전자가 중성 원자/이온과 충돌하여 운동 에너지를 열 에너지로 변환합니다(1차 발열 방식).
복사열전달: 고온 플라즈마는 자외선과 적외선을 방출합니다.
플라즈마 특성:
이온화도 >70%, 온도 6000-8000K, 강렬한 입자 열 운동 및 연속 충격 이온화:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
에너지 전달 메커니즘:
아크 수축 효과:
전자기 수축력(F∝I²/r)과 열 수축으로 인해 아크 기둥 직경이 2~5mm로 줄어들고 에너지 밀도는 최대 10⁴~10⁵ W/cm²가 됩니다.
4. 양극 영역(작업물 표면): 에너지 흡수 및 용접 풀 형성
전자 충격으로 인한 열 생성:
전자 흐름은 운동 에너지(전체 아크 에너지의 약 70%)를 전달하고 양극 표면에 영향을 미쳐 용접 풀 형성을 위한 열 에너지로 변환합니다.

(Va는 양극 전압 강하 ≈0-2V, φ는 재료 일 함수, VT는 전자 열 운동 에너지)
양극 지점:
고온 영역(아크 컬럼 온도보다 약간 낮음)이 집중된 전자 충격 지점에 형성되어 모재 금속을 국부적으로 녹여 용접 풀을 생성합니다.
전자 운동 에너지 → 열 에너지: 고속 전자가 중성 원자/이온과 충돌하여 운동 에너지를 열 에너지로 변환합니다(1차 발열 방식).
복사열전달: 고온 플라즈마는 자외선과 적외선을 방출합니다.
플라즈마 특성:
이온화도 >70%, 온도 6000-8000K, 강렬한 입자 열 운동 및 연속 충격 이온화:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (동적 평형) e + Ar ⇌ A r + 2 e (동적 평형)
에너지 전달 메커니즘:
전자기 수축력(F∝I²/r)과 열 수축으로 인해 아크 기둥 직경이 2~5mm로 줄어들고 에너지 밀도는 최대 10⁴~10⁵ W/cm²가 됩니다.
TIG 용접 모드 비교
| 모드 | 현재 유형 | 적용 재료 | 장점 |
| DC 전극 음극(DCEN) | DCEN(텅스텐 전극 음극) | 스테인리스강/탄소강/구리 합금 | 깊은 용접 침투, 낮은 텅스텐 전극 가열(작업물에 70% 열 발생) |
| DC 전극 양극(DCEP) | DCEP(텅스텐 전극 양극) | 알루미늄-마그네슘 합금(산화막 제거) | 음극세척 효과는 있으나 텅스텐 전극 과열이 심함 |
| 교류 (AC) | AC | 알루미늄/마그네슘 합금(균형 가열) | DCEN/DCEP의 장점을 결합; 아크 안정화 회로 필요 |
음극 세척 효과:
DCEP 또는 AC의 음의 반주기 동안 양이온은 작업물 표면의 산화막(예: Al₂O₃)을 폭격하고 파괴하여 제거합니다.
TIG 용접의 주요 공정 제어 지점
1. 텅스텐 전극 준비
- 얇은 시트(1-3mm): 30° 원뿔 각도 → 집중 호.
- 두꺼운 시트(>6mm): 60-90° 원뿔 각도 → 확산 아크.
팁 각도:
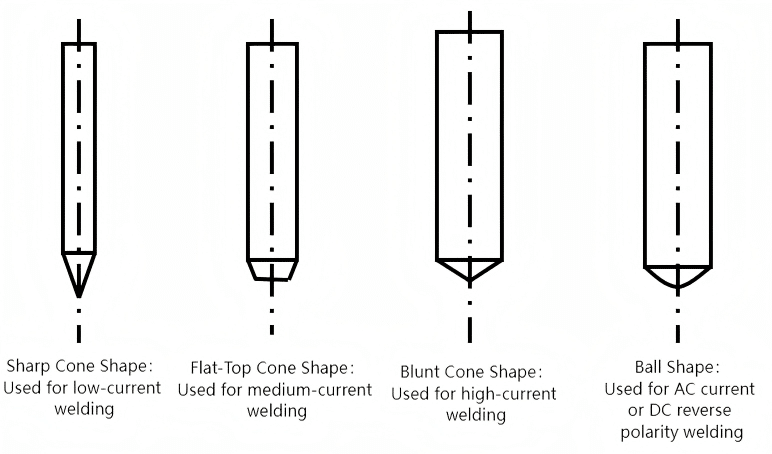
연삭 요구 사항: 전극 축과 평행(방사형 홈으로 인해 아크 발산이 발생함).
2. 향상된 가스 차폐
- 가스 렌즈: 토치 내부의 다층 스테인리스 스틸 메시가 가스 흐름을 층류화합니다(난류를 50% 감소시킵니다).
- 트레일링 실드: 티타늄 합금 용접의 경우, 용접 꼬리 부분의 고온 영역(>400℃)을 덮기 위해 확장된 가스 실드가 추가됩니다.
3. 열 입력 제어:
주파수 1~100Hz → 열 입력을 30%, 변형을 60% 감소시킵니다.
4. 우측 용접 기술 vs. 좌측 용접 기술
- 우측 용접: 두꺼운 소재에 적합합니다. 토치가 왼쪽에서 오른쪽으로 움직이며 아크가 용접 부위를 향하도록 하여 용접 표면을 고온 산화로부터 보호하는 데 효과적입니다.
- 좌향 용접: 얇은 소재에 적합합니다. 토치는 오른쪽에서 왼쪽으로 움직이며, 아크는 예열을 위해 용접되지 않은 부분을 향합니다. 용접 풀 온도를 쉽게 관찰하고 제어할 수 있어 양호한 용접 형성과 간편한 작업을 보장합니다. 일반적으로 좌향 용접이 선호됩니다.
5. 용접 와이어 공급 방법
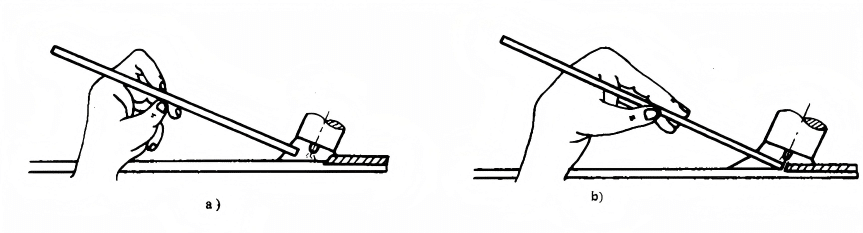
방법 1: 왼손 엄지와 검지로 와이어를 잡고, 중지와 호랑이 입 모양으로 와이어를 지지하여 쉽게 작업할 수 있도록 합니다. 와이어를 넣으려면, 구부러진 엄지와 검지를 곧게 펴서(그림 b 참조) 와이어를 용접부에 안정적으로 넣은 다음, 빠르게 구부려 그립 위치를 조정합니다(그림 a 참조). 용접부를 채울 때까지 이 과정을 반복합니다.
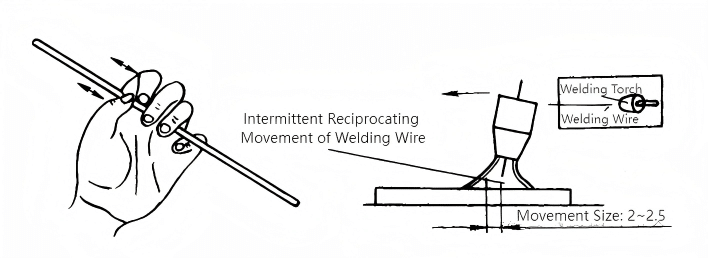
방법 2: 왼손 엄지, 검지, 중지로 와이어를 잡고 약지와 새끼손가락으로 방향을 조절합니다. 팔과 손목을 움직여 와이어 끝의 용융된 물방울을 용접 풀로 공급합니다. 이 방법은 모든 자세 용접에 일반적으로 사용됩니다.
6. TIG 용접 차폐 가스
아르곤(Ar):
- 단일원자 가스, 무색, 무취, 공기보다 25% 더 무거움 - 차폐를 용이하게 함.
- 공기의 약 1%를 차지하며 비용 효율적입니다.
- 용접 순도 요구 사항: 99.9~999%.
- 불활성: 용해되거나 반응하지 않아 용접부에서 합금 원소의 소손을 방지합니다(증발 제외).
- 열전도도가 낮고 연소 안정성이 우수합니다(전압 범위: 8-15V).
헬륨(He):
- 공기의 0.0005%를 차지하며 공기보다 가볍습니다. 차폐 효과가 낮습니다.
- 높은 열전도도, 높은 아크 온도.
- 비싼.
- He+Ar: 두꺼운 판, 높은 열전도도, 높은 녹는점의 금속의 용접에 사용됩니다(이중층 차폐가스).
아르곤-헬륨(Ar+He):
- Ar에 He을 첨가하면 아크 강도와 온도가 증가합니다.
아르곤-산소(Ar+O₂):
- 금속 유동성과 아크 안정성을 향상시킵니다. 스테인리스강 용접에는 저산소 혼합 가스를 사용하고, 탄소강 용접에는 고산소 혼합 가스를 사용합니다.
아르곤-수소(Ar+H₂):
- 2~5%의 H₂ 함량은 매끄러운 용접을 가능하게 하고, 표면 산화를 방지하며, 아크 온도를 높이고 효율을 향상시킵니다. 스테인리스강, 니켈 기반 합금 및 니켈-구리 합금 용접에 적합합니다.
아르곤-질소(Ar+N₂):
구리 합금 용접에 사용됩니다. 2.5% N₂는 상 균형을 유지하기 위해 이중 스테인리스강 용접에 적합합니다.
TIG 용접의 일반적인 결함 및 대책
| 결함 유형 | 활동 | 솔루션 |
| 텅스텐 전극 오염 | 용접 풀 또는 필러 와이어와의 접촉 | 아크 길이를 늘리고(>3mm), 텅스텐 전극을 교체하세요. |
| 다공성 | 아르곤 흐름/공기 침투가 부족합니다 | 가스 파이프 씰을 검사하고 유량을 20% 증가시킵니다. |
| 텅스텐 함유 | 과전류 또는 텅스텐 전극 용융 | 더 두꺼운 텅스텐 전극을 사용하여 전류를 10-15% 줄이십시오. |
주요 TIG 용접 작업 포인트
- 전극 준비: 텅스텐 전극 끝은 아크 집중을 보장하기 위해 특정 각도(예: 20° 테이퍼)로 연마해야 합니다.
- 노즐과 작업물 간 거리: 거리가 멀면 가스 차폐 효과가 떨어지고, 너무 짧으면 시야가 가려지고 텅스텐 전극과 용접 풀 사이의 단락(텅스텐 내포물 발생) 위험이 있습니다. 노즐 팁과 작업물 사이의 최적 거리는 8~14mm입니다.
- 가스 사전 퍼지/사후 흐름: 점화 0.5~1초 전에 보호가스를 공급하고 아크를 소멸시킨 후 2~5초 동안 지연 정지하여 고온 금속을 보호합니다.
- 와이어 공급 기술: 와이어를 용접 풀의 앞쪽 가장자리에 15°~20° 각도로 공급하고 텅스텐 전극과의 접촉을 피합니다(오염 방지).
- 아크 전압: TIG 용접은 일반적으로 짧은 아크를 사용합니다. 즉, 전극 직경의 1.5배보다 짧은 아크 길이가 가장 좋은 결과를 냅니다.
TIG 용접의 일반적인 적용 시나리오
- 항공우주: 티타늄 합금 엔진 구성 요소와 알루미늄 합금 하우징의 용접(100% 비파괴 검사 필요).
- 화학 배관: 스테인리스 스틸/니켈 기반 합금 파이프의 밀봉 용접(높은 내식성 요구 사항).
- 정밀 제조: 얇은 판재(0.5mm 초박형 스테인리스강) 및 핵반응로 연료 탱크(결함 0개 필요)의 용접.
TIG 용접 요약
TIG 용접은 아크 열전달을 위한 고융점 텅스텐 전극과 대기 절연을 위한 아르곤 가스를 통해 정밀 용접을 구현합니다. 핵심 기술은 다음과 같습니다.
- 오염을 방지하기 위한 고주파 비접촉 아크 점화;
- 다양한 소재에 맞게 조정된 DCEN/AC 모드
- 정확한 열 입력 제어를 위한 펄스 기술.
항공우주 파이프라인이나 원자력 발전소 씰 등 매우 높은 용접 품질이 요구되는 시나리오에 적합합니다.