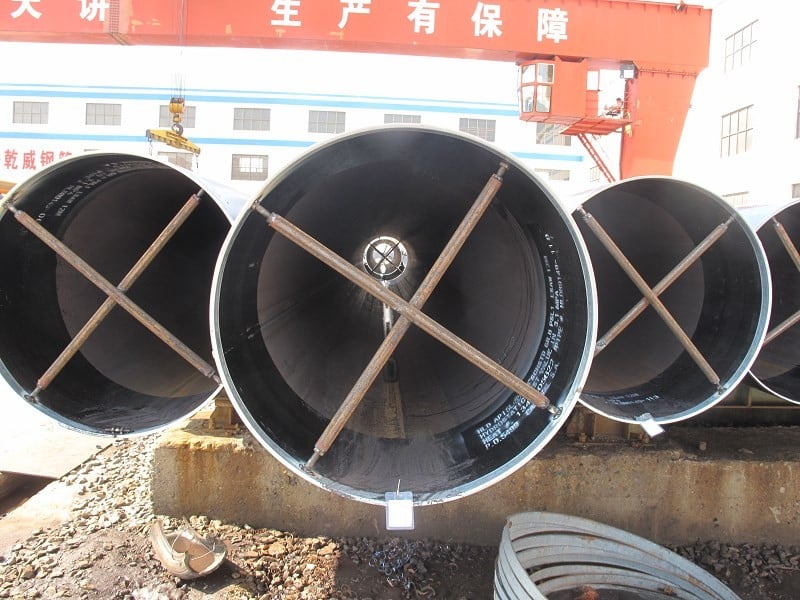
Sim. Tubos de aço ERW (soldados por resistência elétrica) podem ser soldados durante a fabricação ou instalação em campo, desde que o material, o projeto da junta, o procedimento de soldagem e os requisitos de inspeção sejam adequados ao projeto. A questão principal não é simplesmente se o tubo já possui uma costura longitudinal ERW, mas sim se a solda circunferencial ou a solda de fixação é realizada segundo um procedimento qualificado, apropriado à classe do tubo, à espessura da parede, à composição química e às condições de serviço.
Soldabilidade de tubos ERW
Como os tubos ERW são fabricados — e por que isso é importante para a soldagem
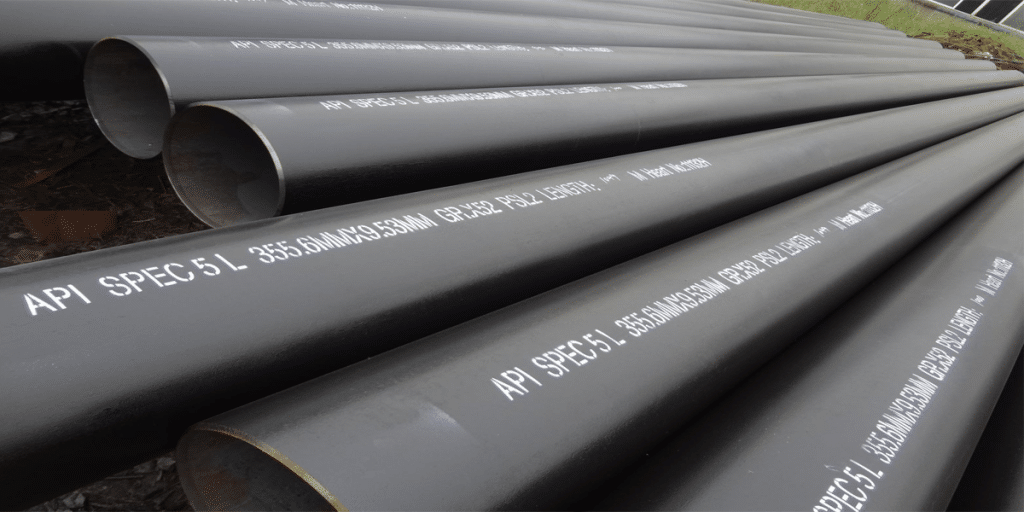
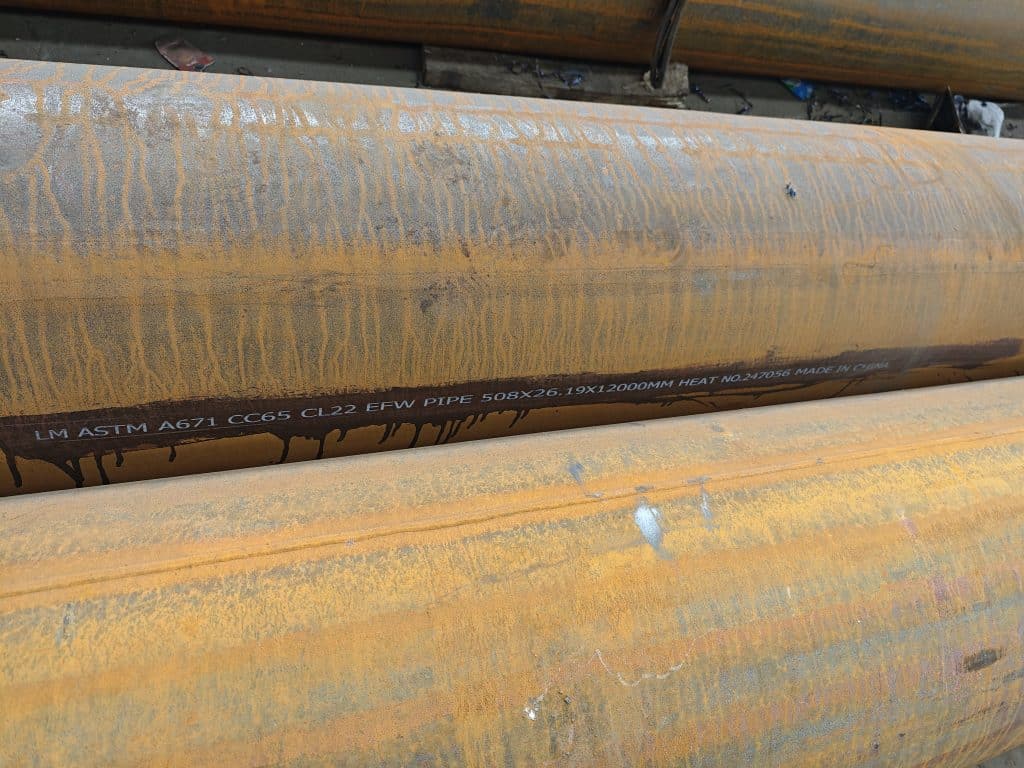
O tubo ERW é produzido conformando-se uma tira ou bobina de aço em formato cilíndrico e unindo as bordas longitudinais por soldagem por resistência elétrica/alta frequência, sem adição de metal de enchimento na junta longitudinal. Os modernos controles de produção HFW/ERW permitem o controle da entrada de calor, do recalque e das propriedades da zona de solda, e as especificações aplicáveis do produto podem exigir tratamento térmico da junta de solda, dependendo da classe e do processo de fabricação.
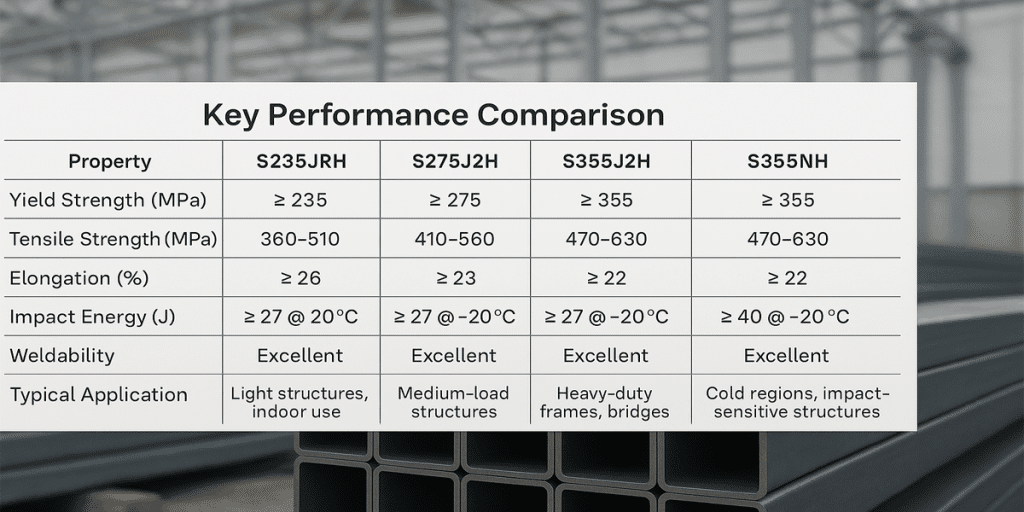
Para tubos ASTM A53/A53M-24 Grau B , a resistência à tração mínima especificada é de 415 MPa (60 ksi) e a resistência ao escoamento mínima especificada é de 240 MPa (35 ksi). Essas propriedades mecânicas são relevantes para a seleção do material, mas a soldabilidade em campo também deve levar em consideração a composição química, o equivalente de carbono, a espessura e o procedimento de soldagem qualificado.
Processos de soldagem de campo compatíveis
Os processos comuns usados para soldas circunferenciais ou de fabricação em tubos ERW de aço carbono incluem:
- SMAW (soldagem a arco metálico protegido): amplamente utilizada para soldagem em campo e na construção civil, onde o WPS (Especificação de Procedimento de Soldagem) qualificado o permite.
- Soldagem GTAW (soldagem a arco de tungstênio com gás): frequentemente escolhida para passes de raiz controlados ou fabricação de diâmetros menores, onde o controle preciso do calor é útil.
- GMAW/FCAW: frequentemente utilizado em fabricação em oficina e soldagem mecanizada ou automatizada de dutos quando qualificado para a aplicação.
O código de soldagem aplicável depende do projeto. A norma API 1104 é comumente usada para soldagem de dutos, enquanto a Seção IX do ASME BPVC fornece regras de procedimento e qualificação de pessoal para aplicações regidas pelos códigos de construção da ASME. A norma AWS D1.1 aplica-se à soldagem de aço estrutural dentro de seu escopo. Esses documentos não são automaticamente intercambiáveis; a especificação do projeto determina qual deles é aplicável.
O pré-aquecimento e a entrada de calor devem provir do procedimento qualificado.
Uma temperatura fixa de pré-aquecimento não deve ser definida unicamente com base na classe do tubo ou em um único valor equivalente de carbono. Os controles de pré-aquecimento e entre passes devem ser estabelecidos pelo WPS qualificado, após considerar a composição química do material (incluindo CE/Pcm, quando aplicável), a espessura da parede, o controle de hidrogênio, a entrada de calor, as condições ambientais e o código ou especificação do projeto vigente. Isso evita tratar um valor como 50 °C como um requisito universal para todos os tubos ERW X65.
Tubos ERW versus tubos sem costura e outros tubos soldados
| Fator | Tubo ERW/HFW | Tubulação sem emenda |
| Costura longitudinal | Presente; produzido por soldagem por resistência/alta frequência | nenhum |
| Soldagem circunferencial em campo | Permitido quando qualificado para o material e serviço. | Permitido quando qualificado para o material e serviço. |
| Adequação da pressão | Determinado pela classificação, dimensões, código de projeto, serviço e especificação do produto. | Determinado pela classificação, dimensões, código de projeto, serviço e especificação do produto. |
| Comportamento dimensional | Geralmente oferece boa consistência dimensional em produções baseadas em bobinas. | Pode apresentar diferentes características de espessura de parede/excentricidade dependendo do método de fabricação. |
| Base de seleção | Especificação do projeto, dimensões, classificação, serviço, testes e economia. | Especificação do projeto, dimensões, classificação, serviço, testes e economia. |
Não é tecnicamente correto afirmar que tubos ERW e tubos sem costura possuem automaticamente a mesma pressão admissível simplesmente porque a classe de resistência e a espessura da parede são as mesmas. A pressão de projeto admissível também depende do diâmetro externo, das normas de projeto, dos fatores de projeto, da temperatura, da margem de corrosão, dos fatores de junta (quando aplicável) e de outros requisitos específicos do projeto.
Tubo ERW galvanizado: precauções adicionais de soldagem
O aço galvanizado pode ser soldado, mas o zinco próximo à área de solda pode vaporizar, gerando fumos e problemas na qualidade da solda. A remoção adequada do revestimento, a ventilação/controle de fumos, a preparação da superfície e a restauração da proteção contra corrosão devem seguir os procedimentos de soldagem e segurança aprovados. Uma distância universal para remoção do revestimento não deve ser estipulada, a menos que conste no procedimento do projeto ou nas instruções do fabricante do revestimento.
Reparo de revestimento após soldagem em campo
A soldagem em campo danifica o revestimento aplicado em fábrica ao redor da junta. Para dutos revestidos, a junta de campo deve ser preparada e revestida novamente utilizando um sistema compatível com o revestimento da tubulação principal e com as especificações do projeto. Os sistemas FBE, 3LPE e outros possuem procedimentos diferentes para juntas de campo; a norma DIN 30670 aplica-se a revestimentos de polietileno e não deve ser apresentada como um padrão universal para revestimento de juntas de campo para todos os sistemas de revestimento.
Verificações de aquisição para tubos ERW soldáveis
- Confirme a especificação e a edição do produto aplicáveis, conforme exigido pelo pedido de compra.
- Consulte a ficha técnica do material (MTC) para verificar a classe, o número da corrida, a composição química e as propriedades mecânicas.
- Verificar o processo de fabricação e os registros de tratamento térmico ou inspeção das juntas de solda.
- Confirme os requisitos de ensaio hidrostático e END (Ensaios Não Destrutivos) especificados pela norma do produto e pelas especificações do projeto.
- Para aplicações em ambientes corrosivos, verifique os requisitos exatos do projeto em relação à composição química, dureza, testes HIC/SSC e qualificação de materiais, em vez de confiar em um limite universal de enxofre ou dureza.
- Confirme se a empresa de soldagem possui um WPS/PQR aprovado e soldadores qualificados de acordo com o código de construção vigente.
Riscos e medidas de controle comuns na soldagem
A fissuração assistida por hidrogênio (também chamada de fissuração por hidrogênio ou fissuração a frio) é uma preocupação relevante em aços de alta resistência e soldas com restrição. Não deve ser confundida com a fissuração induzida por hidrogênio (HIC), que é comumente discutida na qualificação de materiais para serviço em ambientes corrosivos. As medidas de controle incluem o manuseio adequado de consumíveis, o controle de pré-aquecimento/entre passes quando necessário, superfícies de junta limpas, entrada de calor controlada e conformidade com o WPS qualificado.
A porosidade e a falta de fusão podem resultar de contaminação, preparação inadequada da junta, parâmetros inadequados ou técnica incorreta. As soldas acabadas devem ser examinadas utilizando o método de inspeção e os critérios de aceitação exigidos pela norma vigente e pelas especificações do projeto.
Conclusão
A soldagem de tubos ERW pode ser bem-sucedida quando o material do tubo e o procedimento de soldagem em campo são tratados como um sistema de engenharia. As equipes de compras devem verificar a norma do produto correta, o certificado de material (MTC), a rota de fabricação e os registros de inspeção, enquanto as equipes de construção devem usar uma EPS qualificada e o código de soldagem aplicável. Essa abordagem é mais confiável do que aplicar temperaturas de pré-aquecimento, seleções de eletrodos ou reivindicações de pressão universais a todos os tubos ERW.
Perguntas frequentes
- É possível soldar tubos ERW no local?
Sim. A soldagem circunferencial em campo é comum quando o tubo e o procedimento de soldagem atendem aos requisitos do projeto.
- A junta longitudinal ERW é automaticamente mais frágil que o corpo do tubo?
Não se deve tirar conclusões gerais apenas com base na presença da costura. As propriedades e a inspeção necessárias dependem da especificação do produto, da qualidade e do processo de fabricação aplicáveis.
- O que determina a temperatura de pré-aquecimento?
O WPS qualificado e os requisitos aplicáveis do código/projeto, considerando a química, a espessura, o controle de hidrogênio, a entrada de calor e as condições ambientais.
- Tubos ERW podem ser usados em ambientes com presença de sulfeto de hidrogênio?
Pode ser fornecido para projetos em ambientes corrosivos quando os requisitos especificados de material, fabricação, dureza, testes e qualificação forem atendidos. A conformidade deve ser verificada em relação à especificação de compra e aos requisitos aplicáveis para ambientes corrosivos.
Faça parceria com a LONGM
A LONGMA fabrica tubos de aço redondos ERW e LSAW para projetos internacionais. A base de produção abrange aproximadamente 230,000 metros quadrados, com produção anual superior a 500,000 toneladas. O controle de qualidade pode incluir rastreabilidade de materiais, testes hidrostáticos, ensaios não destrutivos (END), ensaios mecânicos e documentação de Certificado de Tipo de Material (CTM), de acordo com os requisitos do pedido. Para requisitos específicos de soldagem, teste, revestimento ou inspeção do projeto, os compradores devem fornecer a especificação pertinente e a ficha técnica para análise antes da produção.