- 1. Por que a qualidade da soldagem de tubos de aço não pode ser avaliada apenas pela aparência da solda?
- 2. Etapa 1: Revisão do pedido e da matéria-prima
- 3. Etapa 2: Controle da borda da chapa e da tira de aço antes da conformação
- 4. Etapa 3: Processos de conformação ERW e LSAW
- 5. Etapa 4: Controle de soldagem ERW de alta frequência
- 6. Etapa 5: Soldagem por arco submerso LSAW interna e externa
- 7. Etapa 6: Qualificação do Procedimento de Soldagem e Qualificações do Pessoal
- 8. Etapa 7: Testes não destrutivos online e offline
- 9. Etapa 8: Teste hidrostático, inspeção dimensional e verificação em laboratório
- 10. Principais riscos que os compradores precisam evitar
- 11. Por que escolher a LONGMA?
- 12. Conclusão
Em projetos de petróleo e gás, abastecimento de água, transmissão de pressão e dutos industriais, a qualidade da solda afeta diretamente a capacidade de suportar pressão dos tubos de aço, a eficiência da instalação no local e a segurança operacional a longo prazo. Para os compradores, a questão fundamental não é simplesmente se o tubo de aço foi soldado, mas se as matérias-primas, o processo de conformação, os parâmetros de soldagem, o tratamento térmico, os ensaios não destrutivos e a documentação de qualidade formam uma cadeia de controle completa e rastreável.
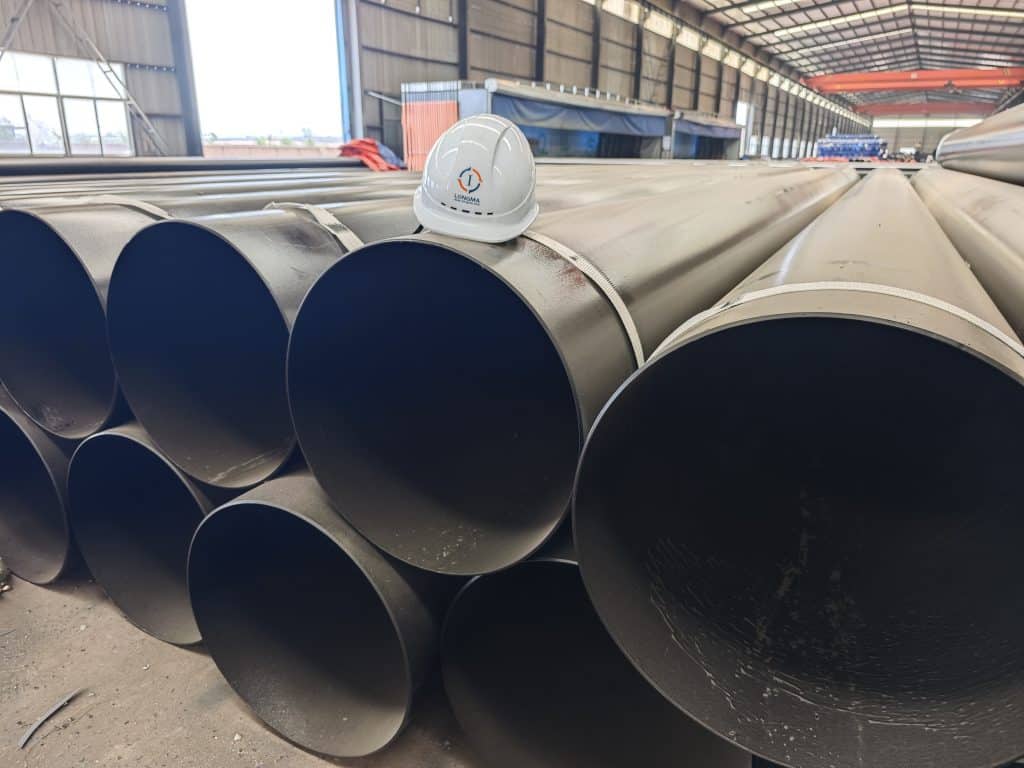
Com mais de 20 anos de experiência no setor, a LONGMA fabrica principalmente tubos de aço soldados ERW e LSAW redondos. Para projetos que exigem conformidade com as normas API 5L, ISO 3183, ASTM A53, ASTM A671 e ASTM A672, a LONGMA desenvolve planos de produção de acordo com a classe do aço, a espessura da parede, a temperatura de serviço e o nível de inspeção. O desempenho do produto é então verificado por meio de seu laboratório interno e instalações de ensaios não destrutivos.
Por que a qualidade da soldagem de tubos de aço não pode ser avaliada apenas pela aparência da solda?
Uma solda com aparência lisa não significa necessariamente que sua qualidade interna seja aceitável. Durante a soldagem, corrente, tensão, velocidade de soldagem, aporte térmico, pressão de compressão e taxa de resfriamento interagem entre si. Desvios nesses parâmetros podem causar falta de fusão, penetração incompleta, inclusões de escória, porosidade, trincas ou deterioração das propriedades da zona afetada pelo calor.
A norma API Spec 5L especifica os requisitos para os materiais, fabricação, inspeção, ensaio, marcação e rastreabilidade de tubos de aço sem costura e soldados utilizados no transporte de petróleo e gás. A API lançou a 47ª edição em junho de 2026, adicionando ou revisando requisitos em mais de 15 áreas técnicas. Portanto, a edição aplicável deve ser claramente indicada em cada novo pedido.
A norma ISO 3183 :2019 especifica tubos de aço sem costura e soldados PSL1 e PSL2 utilizados em sistemas de transporte de petróleo e gás natural por dutos. Ela também complementa os requisitos da API 5L, 46ª edição.
Consequentemente, um processo completo de soldagem de tubos de aço deve começar com a revisão do pedido, e não no momento em que a máquina de solda é ligada.
Etapa 1: Revisão do pedido e da matéria-prima
Antes da produção, a LONGMA confirma:
- Número padrão e edição aplicável;
- Grau, classe ou nível PSL do aço;
- Diâmetro externo, espessura da parede, comprimento e configuração da extremidade do tubo;
- Temperatura do teste de impacto;
- Escopo dos testes hidrostáticos e dos testes não destrutivos;
- Requisitos de inspeção e documentação por terceiros.
Antes que as matérias-primas entrem na linha de produção, o número do lote, a composição química, as propriedades mecânicas e as condições de entrega da chapa ou tira de aço devem ser verificados.
A composição química afeta o equivalente de carbono, a entrada de calor na soldagem e a suscetibilidade à fissuração. Quando apenas a resistência mínima ao escoamento é verificada, ignorando-se o carbono, o manganês e os elementos de micro-liga, pode ocorrer pré-aquecimento insuficiente ou endurecimento anormal da zona afetada pelo calor.
A norma ASTM atualmente lista A671/A671M-20 (2025) para tubos de aço soldados por fusão elétrica destinados a serviços em temperatura atmosférica e baixa, enquanto A672/A672M-19 (2025) aplica-se a tubos de aço soldados por fusão elétrica destinados a serviços em temperatura moderada e alta pressão. As duas normas abrangem aplicações diferentes e não podem ser substituídas uma pela outra simplesmente porque as dimensões dos tubos são as mesmas.
Etapa 2: Controle da borda da chapa e da tira de aço antes da conformação
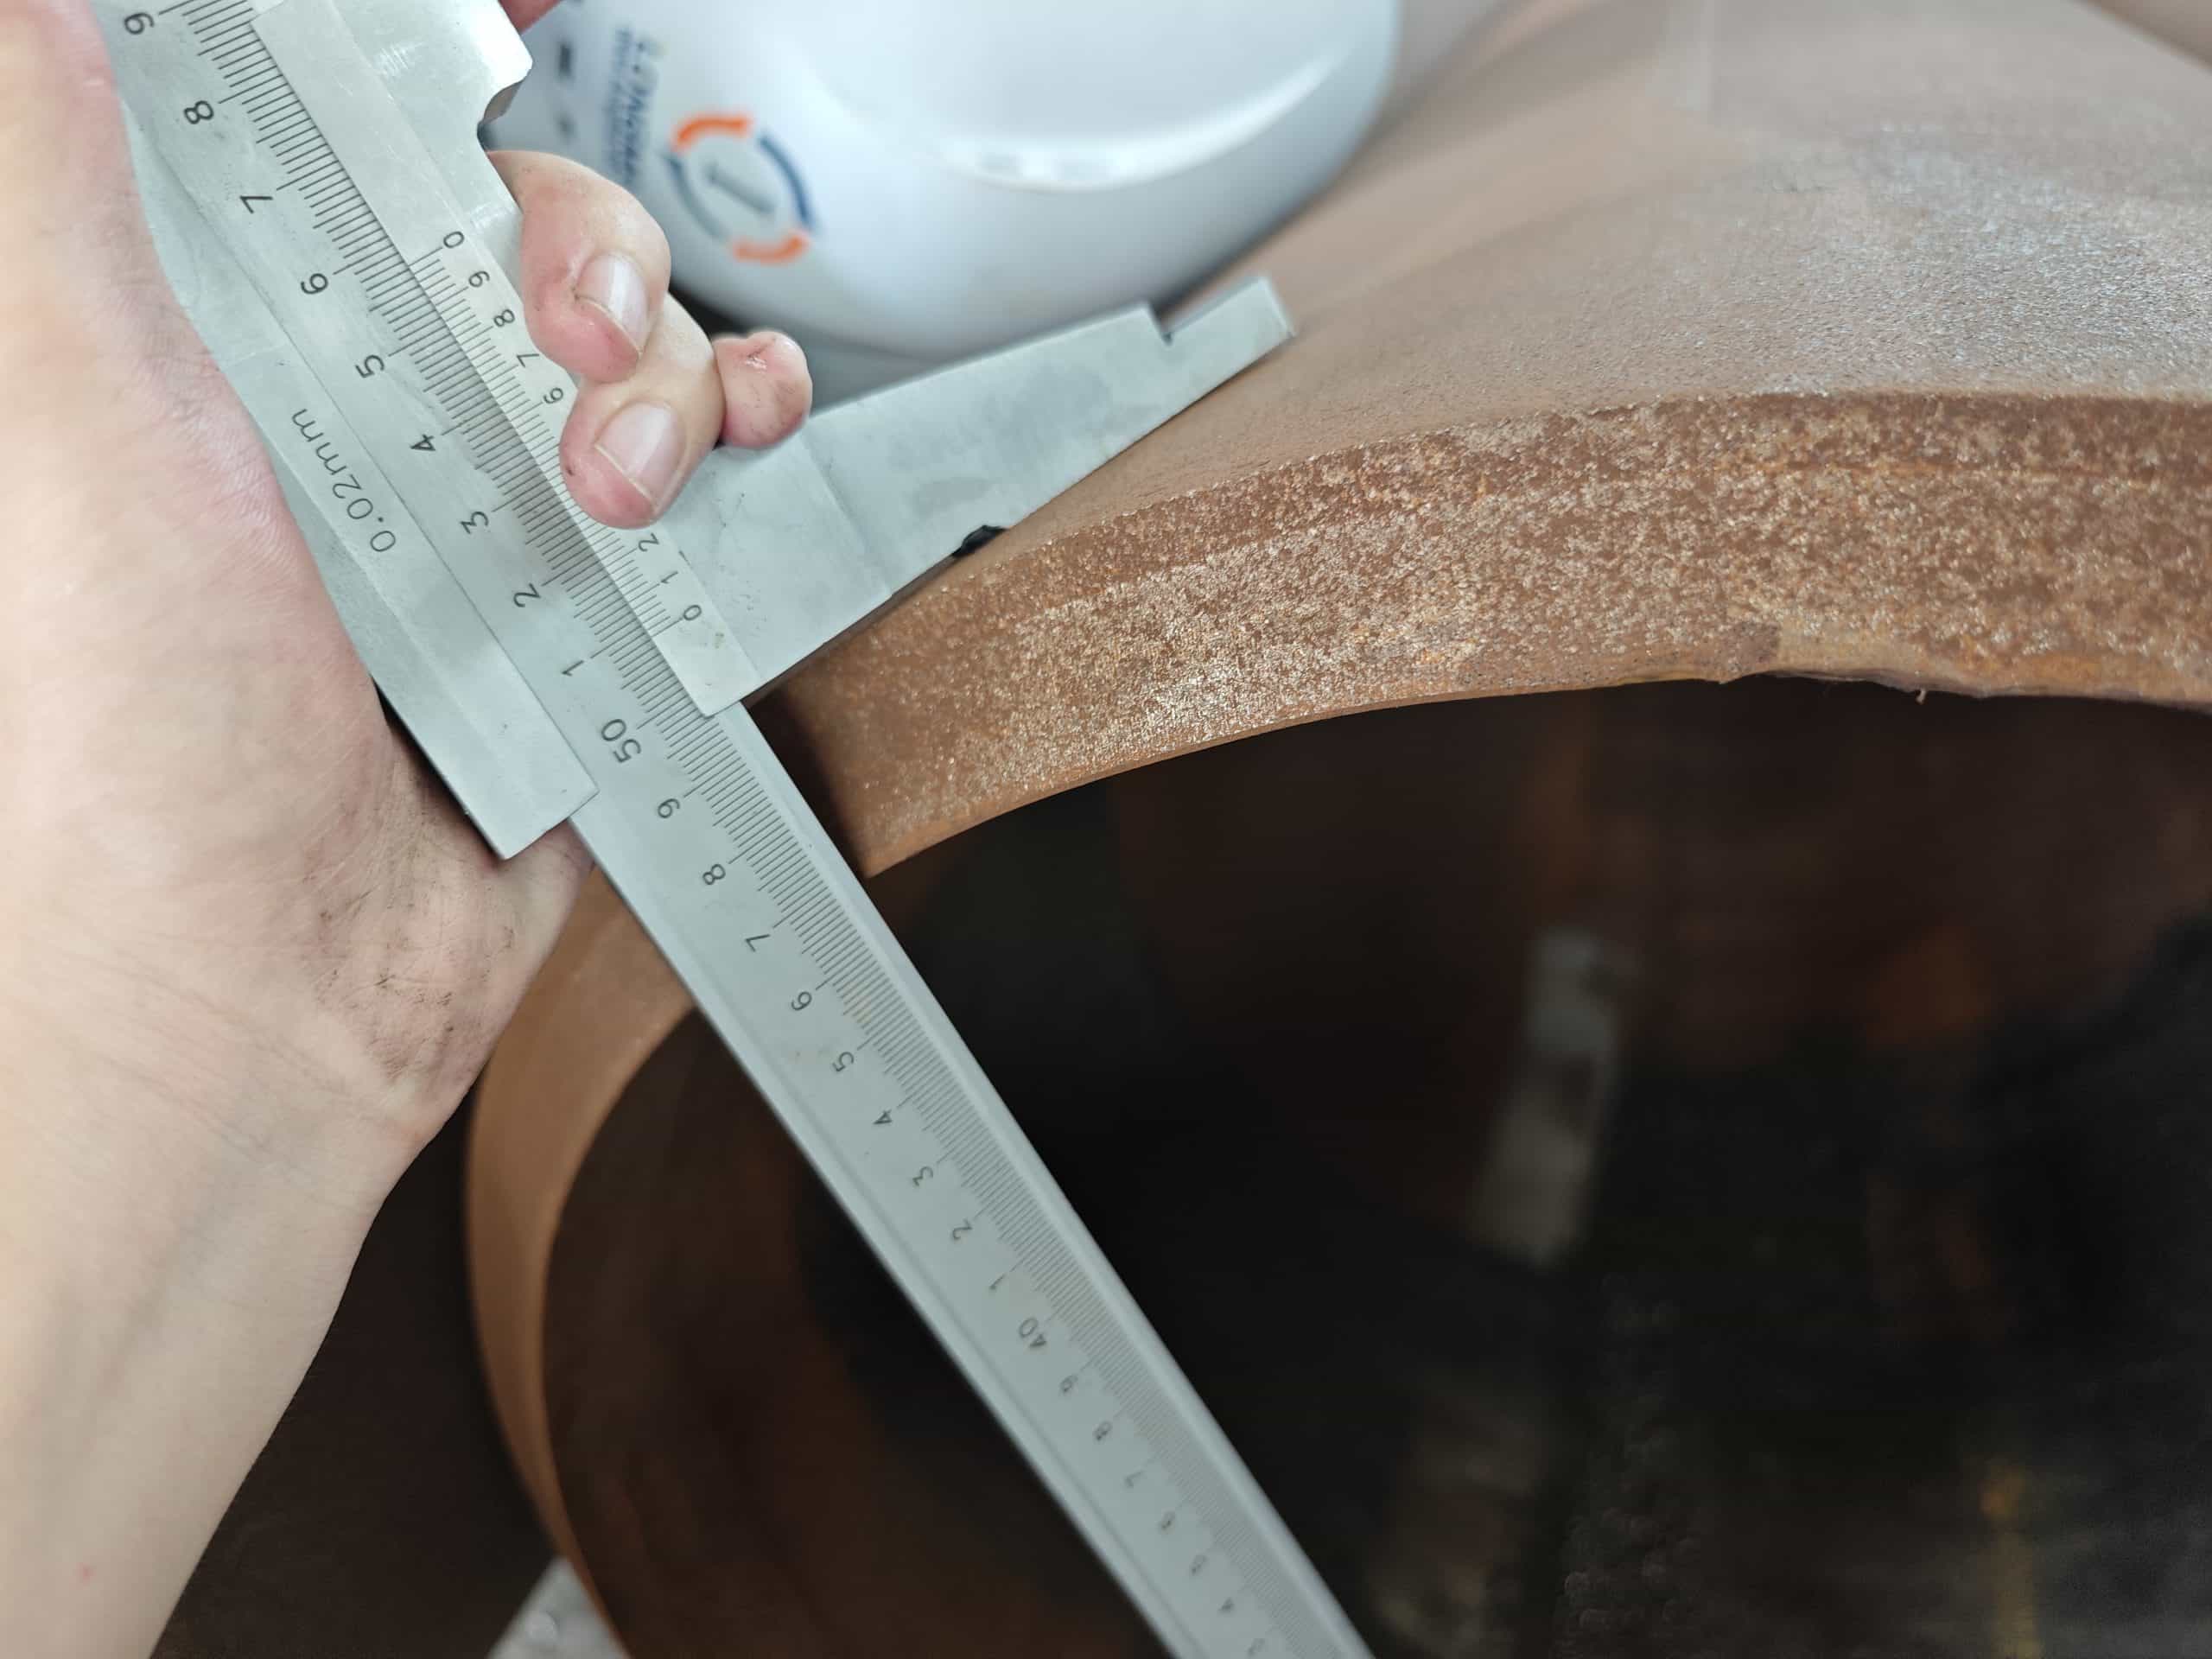
A qualidade da solda depende em grande parte da condição das bordas antes da conformação. Rebarbas, contaminação, danos mecânicos ou variações na largura das bordas da tira de aço podem afetar a estabilidade da soldagem.
Para tubos de aço LSAW, o ângulo de bisel da chapa de aço, as dimensões da face da raiz e a retilineidade da borda influenciam diretamente a penetração e a formação das soldas por arco submerso internas e externas.
Antes da formação, a LONGMA inspeciona:
- Qualidade da superfície da matéria-prima;
- Condição da borda da chapa ou da borda da tira de aço;
- Dimensões do chanfro;
- Espessura e largura da chapa de aço;
- Identificação do calor e do lote e status de rastreabilidade.
Embora esses controles básicos possam não ser tão visíveis quanto os testes do produto final, eles representam a primeira linha de defesa contra defeitos de soldagem.
Etapa 3: Processos de conformação ERW e LSAW
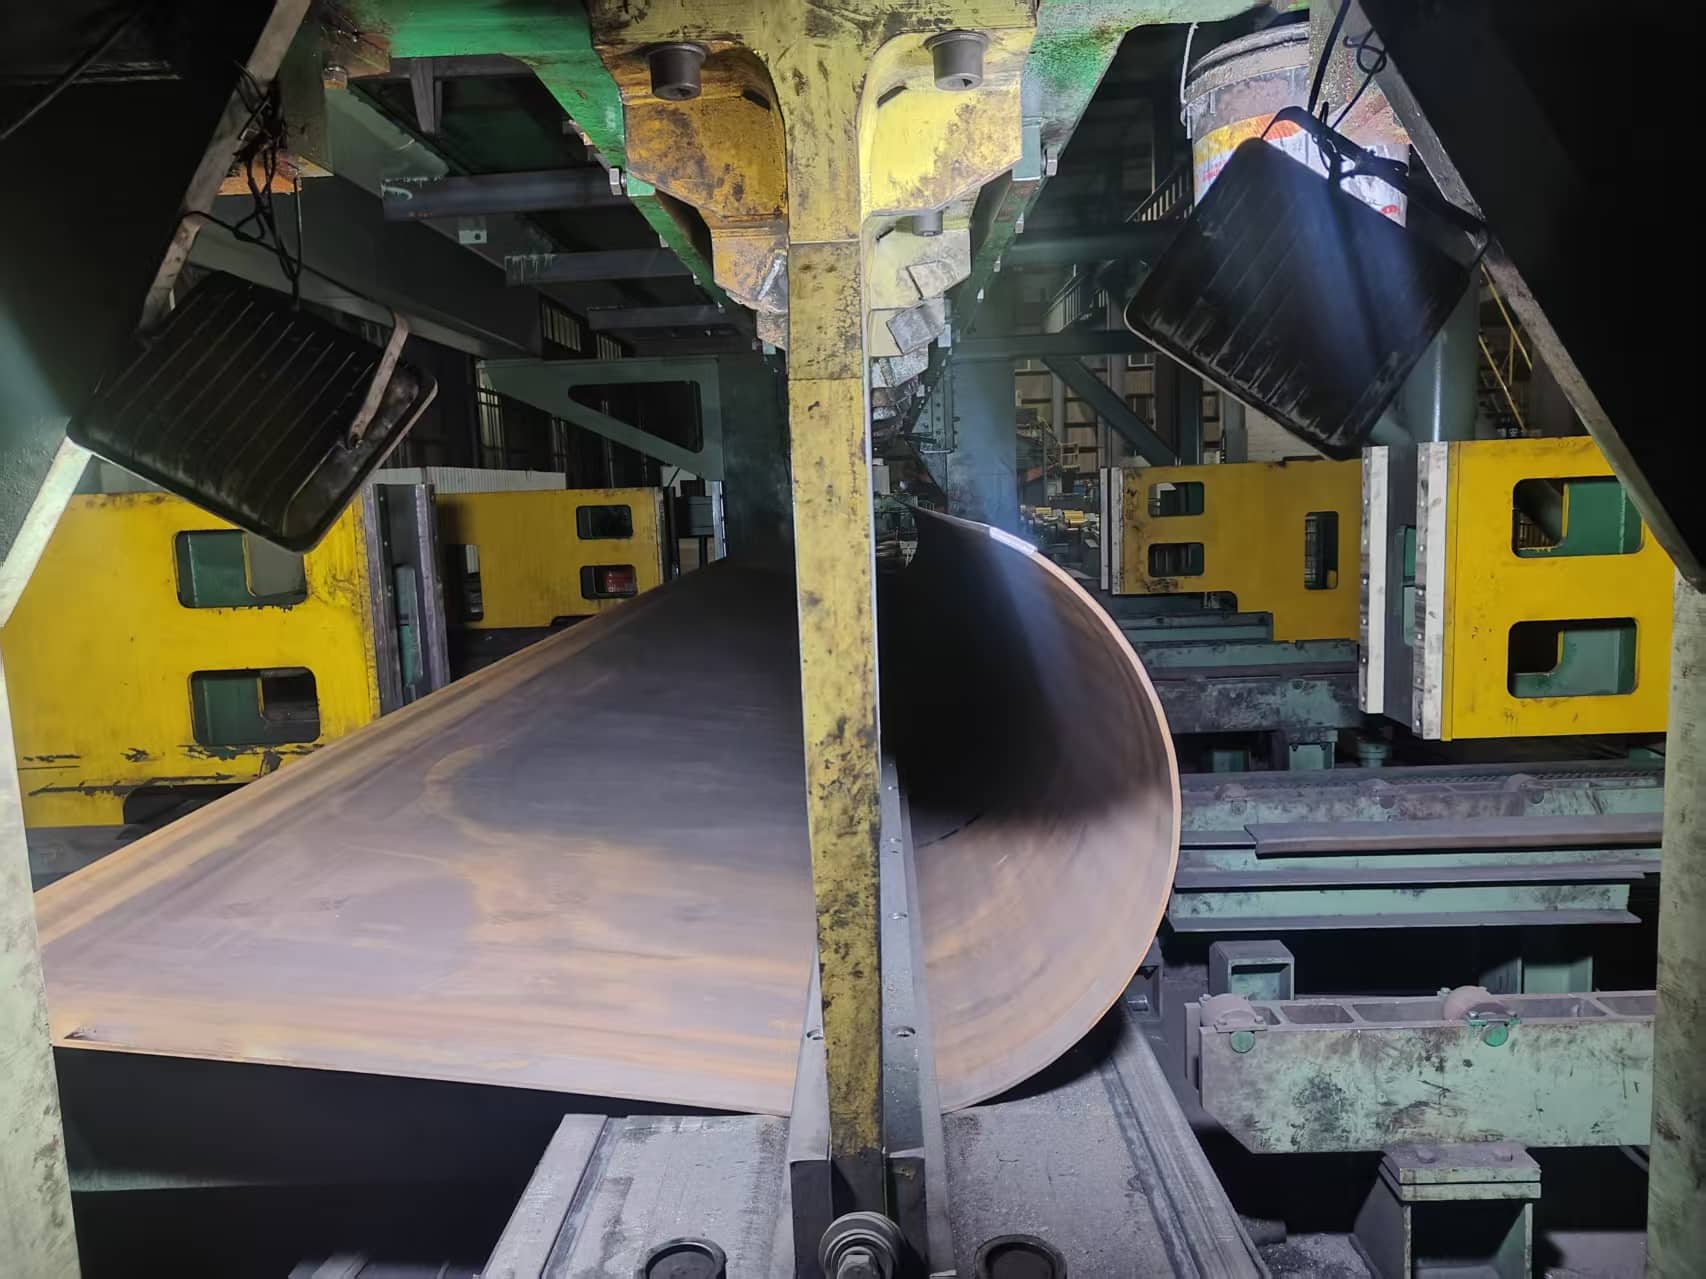
A LONGMA seleciona o método de fabricação apropriado de acordo com o diâmetro do tubo, a espessura da parede, a norma aplicável e a aplicação pretendida.
| Item de comparação | ERW Steel Pipe | Tubo de aço LSAW |
| Matéria-prima primária | Bobina de aço ou tira de aço | Placa de aço individual |
| Método de soldagem | Soldagem por resistência elétrica de alta frequência | Soldagem longitudinal por arco submerso |
| Vantagens comuns | Alta eficiência de produção e boa consistência dimensional. | Adequado para produtos de grande diâmetro, paredes espessas e alta resistência. |
| Foco no processo | Convergência de borda, entrada de calor e pressão de compressão | Preparação do chanfro, parâmetros de soldagem interna e externa e formação da solda. |
| Aplicações típicas | Linhas de coleta, abastecimento de água, aplicações estruturais e tubulações em geral. | Oleodutos de longa distância e oleodutos de pressão de grande diâmetro |
Durante a conformação ERW, as bordas da tira de aço devem convergir de forma constante para evitar desalinhamento das bordas, ondulações ou um ângulo de abertura anormal em forma de V.
Durante a conformação por soldagem a laser de baixa tensão (LSAW), a curvatura progressiva da chapa de aço deve ser controlada para evitar ovalização excessiva do tubo e tensões residuais.
Etapa 4: Controle de soldagem ERW de alta frequência
Os tubos de aço ERW são produzidos utilizando corrente de alta frequência para aquecer as bordas da tira de aço e, em seguida, aplicando rolos de compressão para unir as duas bordas metálicas.
O controle de qualidade não se resume simplesmente a aquecer e prensar as bordas. É preciso controlar simultaneamente a entrada de calor, o ângulo de abertura, a velocidade de soldagem e a pressão de compressão.
Parâmetros-chave e riscos associados
| Parâmetro | Riscos quando muito baixo | Riscos quando muito alto |
| Entrada de calor de alta frequência | Soldagem a frio e falta de fusão | Superaquecimento e aumento da formação de óxidos |
| Aperte a pressão | Adesão insuficiente e resistência reduzida da solda | Extrusão excessiva de metal e geometria de solda anormal. |
| Velocidade de soldagem | Superaquecimento local | Aquecimento insuficiente e instabilidade do processo |
| Ângulo de abertura | Concentração de corrente anormal | Eficiência térmica reduzida |
| Resfriamento pós-soldagem | Transformação microestrutural desigual | Endurecimento anormal na zona afetada pelo calor |
Após a soldagem, os cordões de solda internos e externos devem ser removidos. Dependendo da classe do aço e dos requisitos do pedido, a área soldada também pode ser submetida a tratamento térmico em linha.
O objetivo do tratamento térmico é melhorar a microestrutura da solda e da zona afetada pelo calor, produzindo um desempenho mais uniforme.
Um fornecedor confiável de tubos de aço ERW deve, portanto, manter os principais parâmetros de processo e registros de inspeção, em vez de fornecer apenas um certificado de material após a conclusão da produção.
Etapa 5: Soldagem por arco submerso LSAW interna e externa
Os tubos de aço LSAW normalmente passam por soldagem de fixação ou pré-soldagem para manter a estabilidade do corpo do tubo já formado. Em seguida, são realizadas as soldagens interna e externa.
A soldagem por arco submerso utiliza arame de solda e fluxo para criar um ambiente de soldagem protegido, tornando-a adequada para a produção contínua e eficiente de soldas longitudinais de paredes espessas.
A LONGMA concentra-se no controle de:
- Números de lote do arame de solda e do fluxo;
- Corrente, tensão e velocidade de soldagem;
- Posição do fio de soldagem e extensão do eletrodo;
- A relação de sobreposição entre as passagens de solda internas e externas;
- Reforço da solda, largura e condição de fusão;
- Condições de limpeza entre passes e recuperação do fluxo.
A entrada insuficiente de calor durante a soldagem LSAW pode causar falta de fusão na parede lateral ou penetração incompleta. A entrada excessiva de calor pode aumentar a zona afetada pelo calor, causar o crescimento de grãos e reduzir a resistência ao impacto.
Para projetos PSL2 ou de baixa temperatura, a janela do processo de soldagem também deve ser ajustada de acordo com os resultados do teste de impacto.
Etapa 6: Qualificação do Procedimento de Soldagem e Qualificações do Pessoal
As normas de produto especificam principalmente como os tubos de aço devem ser fabricados e aceitos. No entanto, os processos de soldagem também devem ser respaldados por um sistema de qualificação aplicável.
A Seção IX do ASME BPVC inclui regras para a qualificação de procedimentos e pessoal de soldagem, brasagem e fusão. Ela deve ser usada em conjunto com o código de construção aplicável.
Os documentos típicos incluem:
- Especificação do Procedimento de Soldagem, ou EPS;
- Registro de Qualificação de Procedimento, ou PQR;
- Registros de qualificação de soldadores;
- Registros de lotes e secagem de consumíveis de soldagem;
- Registros de parâmetros de processo e calibração de equipamentos.
É importante observar que um certificado de material API ou ASTM para um tubo de aço não qualifica automaticamente todos os procedimentos de soldagem circunferencial em campo.
As soldas de fabricação e as soldas de instalação em campo devem ser gerenciadas separadamente, de acordo com os respectivos códigos aplicáveis.
Etapa 7: Testes não destrutivos online e offline
A inspeção visual por si só não consegue identificar defeitos internos de solda. A LONGMA utiliza uma combinação de UT, RT, MT ou PT, de acordo com as normas do produto e os requisitos do projeto.
| Método de Teste | Propósito principal | Etapas de execução | Defeitos Típicos |
| UT — Teste Ultrassônico | Detectar descontinuidades internas e planares | Calibração, digitalização, posicionamento, avaliação e registro. | Rachaduras, falta de fusão e inclusões. |
| RT — Exame Radiográfico | Obtenha imagens internas da solda. | Configuração, exposição, aquisição de imagens e interpretação. | Porosidade, inclusões de escória e penetração incompleta. |
| MT — Teste de Partículas Magnéticas | Inspecionar defeitos superficiais e próximos à superfície | Magnetização, aplicação de partículas magnéticas e observação de indicações | Trincas na zona de transição da solda e trincas superficiais |
| PT — Teste de Líquido Penetrante | Inspecionar defeitos superficiais | Limpeza, aplicação de penetrante, remoção do excesso de penetrante e aplicação de revelador. | Fissuras finas e orifícios minúsculos |
Os equipamentos de teste devem ser calibrados utilizando padrões de referência ou blocos de calibração aplicáveis.
Quando uma indicação ultrapassa os critérios de aceitação, ela deve ser localizada, avaliada, reparada e testada novamente.
Os clientes também devem especificar a porcentagem de testes, o nível de aceitação e os pontos de contato de terceiros antes de fazer o pedido.
Etapa 8: Teste hidrostático, inspeção dimensional e verificação em laboratório
Os ensaios não destrutivos são utilizados para identificar descontinuidades, enquanto os ensaios hidrostáticos verificam a integridade da tubulação e da solda sob pressão. Os dois métodos não se substituem mutuamente.
O teste hidrostático normalmente inclui enchimento com água, remoção de ar, pressurização, manutenção da pressão, inspeção e registro.
Durante o teste, é necessário monitorar vazamentos, perda de pressão e deformações anormais.
O laboratório interno da LONGMA também pode realizar os seguintes testes de acordo com os requisitos do pedido.
1. Análise da Composição Química
Após a verificação do número de lote, as amostras são preparadas e equipamentos espectrométricos são utilizados para analisar carbono, manganês, fósforo, enxofre e outros elementos relevantes.
Os resultados são então inseridos no sistema de rastreabilidade.
2. Teste de tração
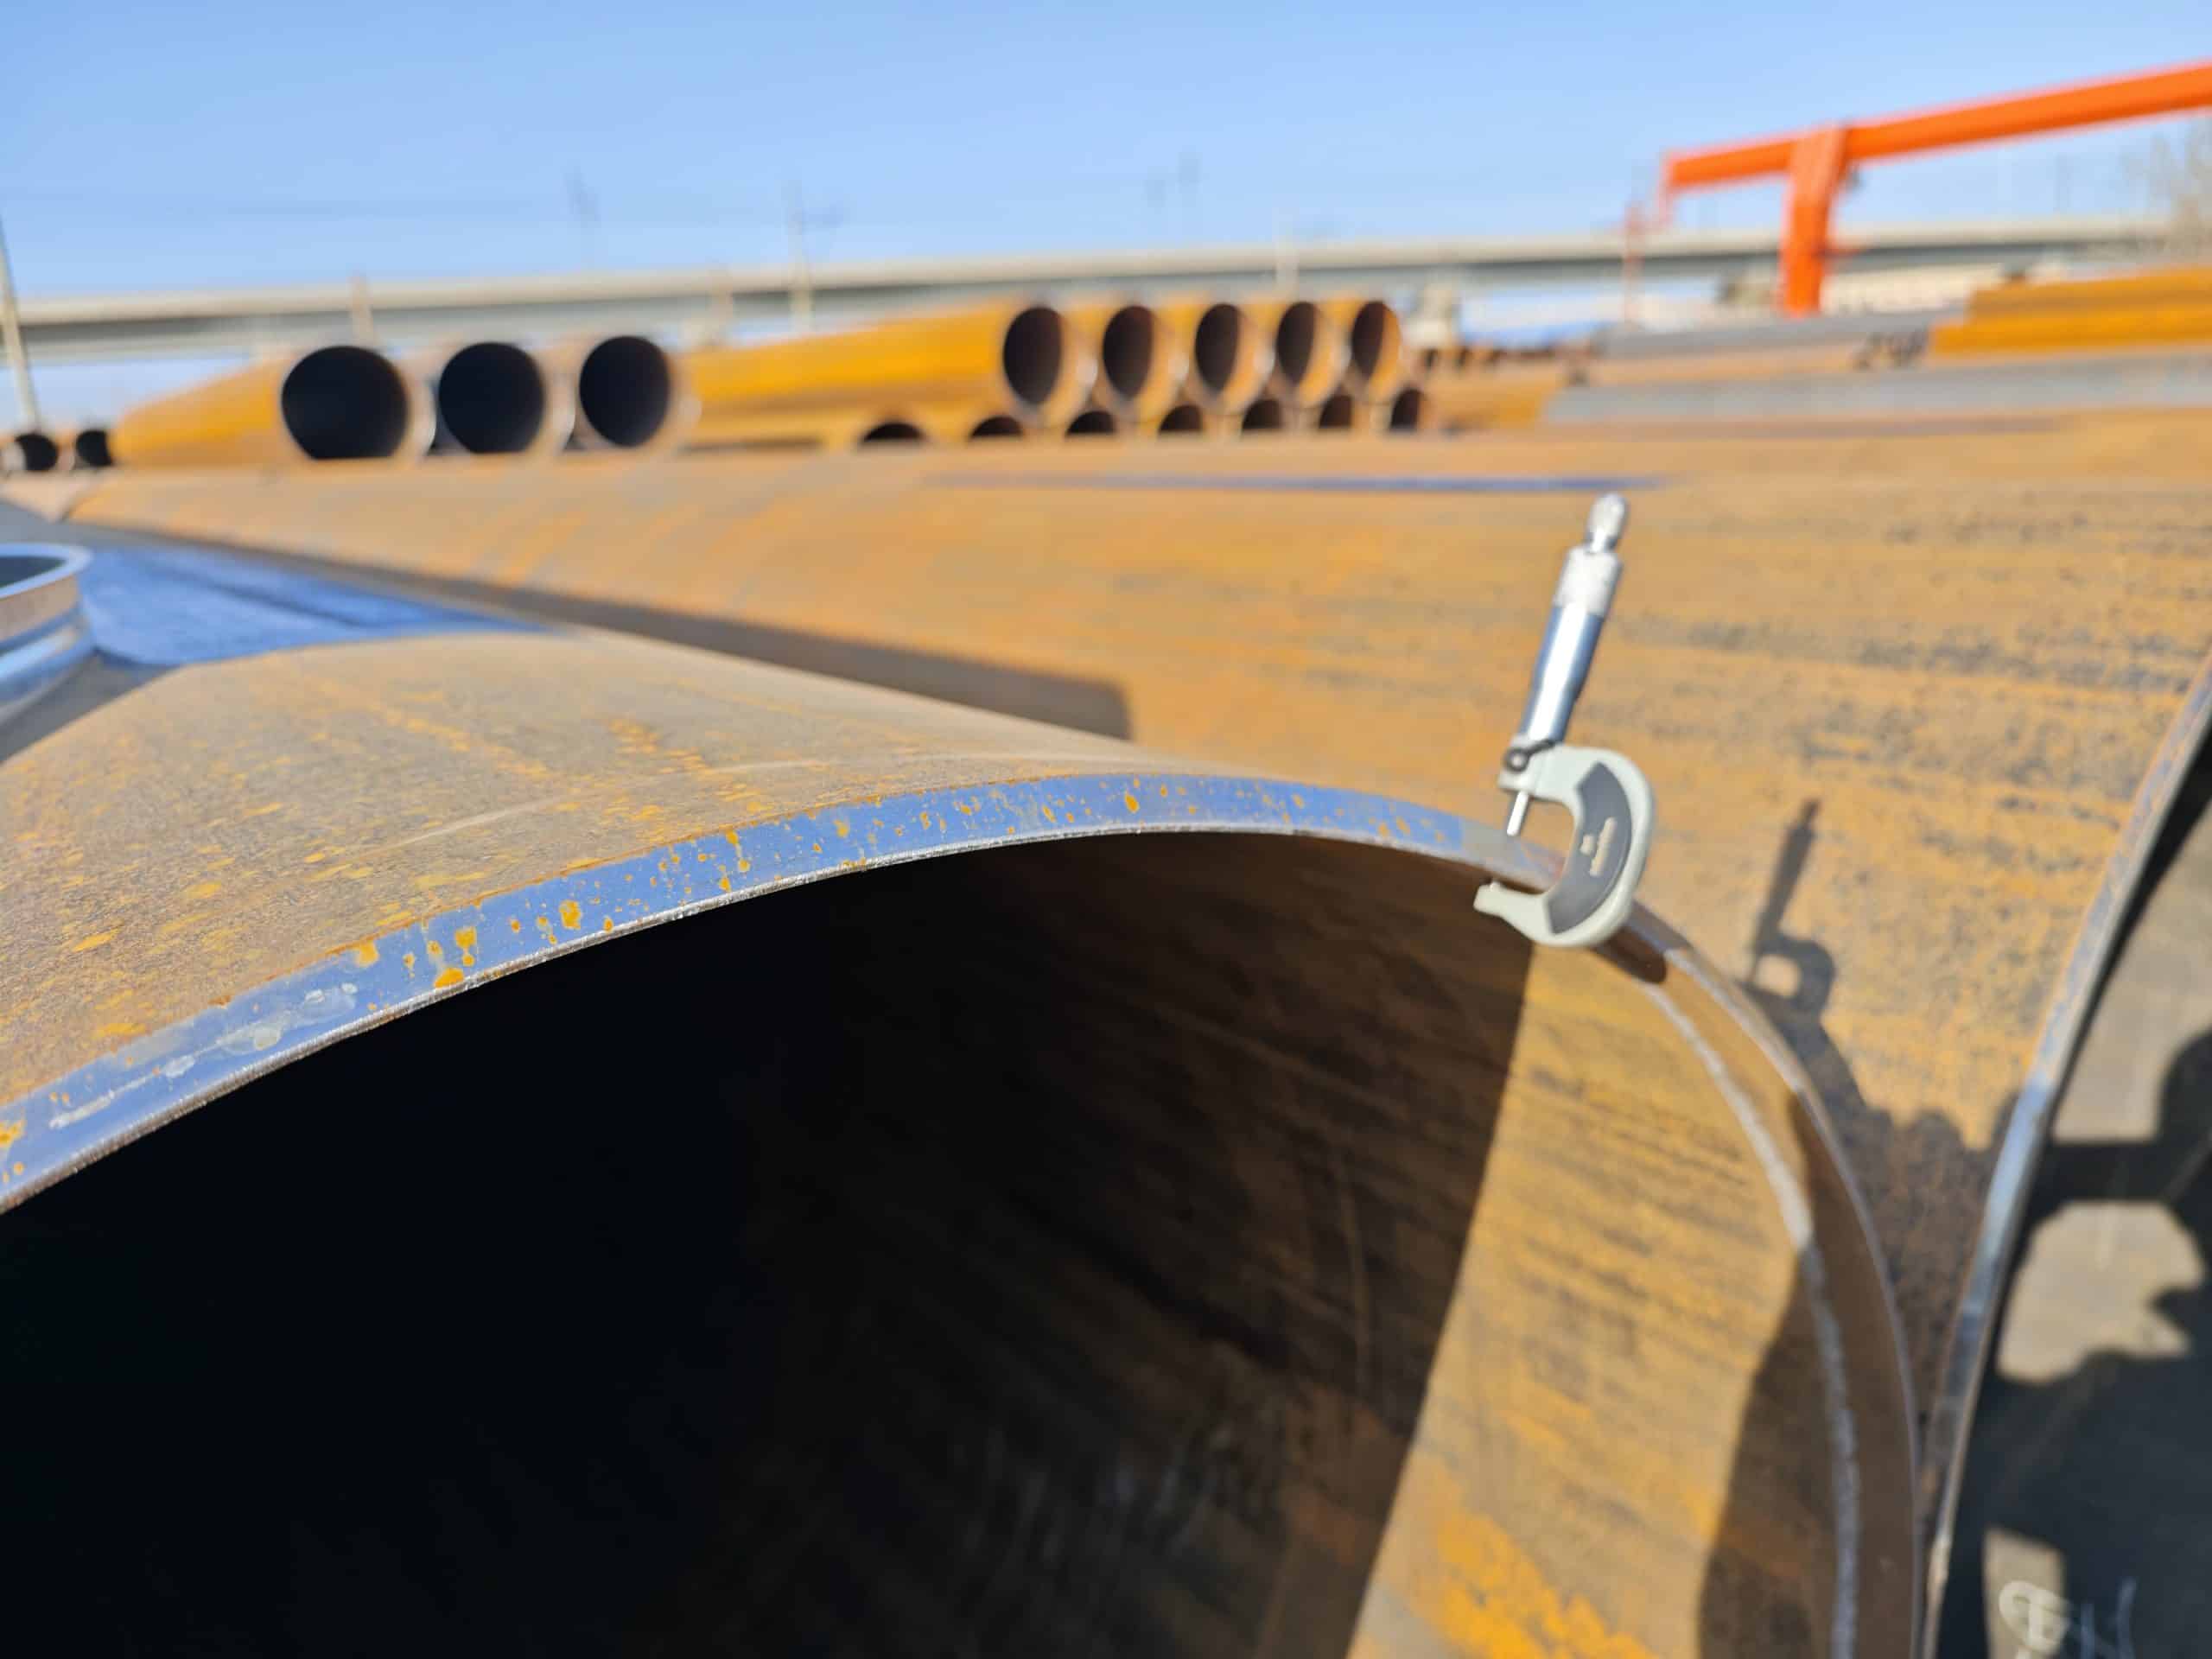
O ensaio de tração verifica o limite de escoamento, a resistência à tração e o alongamento, confirmando o desempenho do tubo de aço acabado e não apenas o da matéria-prima original.
3. Teste de Impacto
O teste de impacto avalia a capacidade do metal base, do metal de solda ou da zona afetada pelo calor de resistir à fratura frágil a uma temperatura específica.
É particularmente importante para projetos PSL2 e de baixa temperatura.
4. Testes de dureza e flexão
Os testes de dureza podem identificar endurecimento anormal na zona afetada pelo calor. Os testes de dobramento ou achatamento são usados para avaliar a ductilidade da solda e a integridade da ligação.
Este sistema de verificação interna transforma o processo de soldagem de tubos de aço, de um conjunto de parâmetros de produção, em dados mensuráveis que os clientes podem revisar e verificar.
Principais riscos que os compradores precisam evitar
Os riscos comuns na compra de tubos de aço soldados incluem:
- Omissão da indicação da edição padrão aplicável no contrato;
- Verificar apenas a qualidade do aço sem confirmar o nível, grau ou classe do PSL;
- Não especificar com antecedência a temperatura do teste de impacto e a porcentagem de END (Ensaios Não Destrutivos);
- Solicitar o testemunho de terceiros somente após a conclusão da produção;
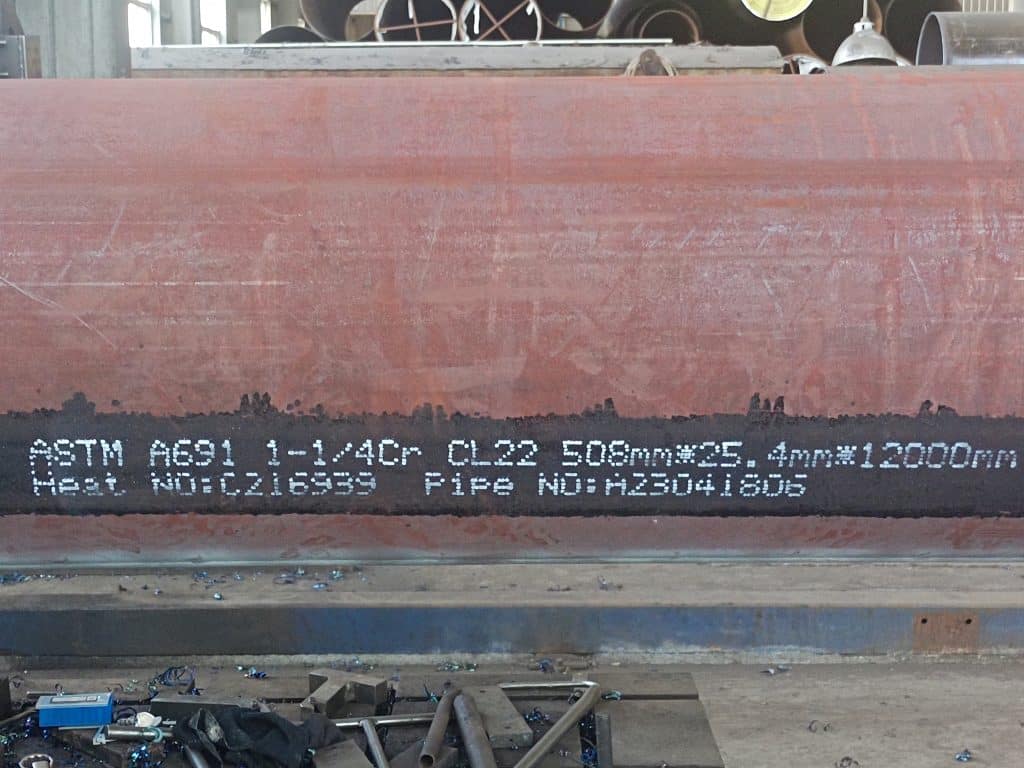
- Documentação MTC que não pode ser vinculada a números de lote de produção, números de tubulação e lotes de lote específicos;
- Comparar apenas os preços unitários, ignorando os custos de reparo, reteste e atrasos no projeto.
Um fornecedor profissional deve resolver esses problemas antes do início da produção.
Por meio da revisão de contratos, planejamento de inspeções e testes e confirmação da lista de documentos, a LONGMA reduz o risco de os produtos serem tecnicamente aceitáveis em geral, mas incapazes de passar pela aceitação do projeto.
Por que escolher a LONGMA?
A LONGMA possui mais de 20 anos de experiência na fabricação de tubos de aço soldados redondos e pode estabelecer planos de fabricação e controle de qualidade separados para tubos de aço ERW e tubos de aço LSAW.
As principais vantagens do LONGMA incluem:
- Rastreabilidade completa desde as matérias-primas até os produtos acabados;
- Controle da entrada de calor, pressão de compressão e tratamento térmico da solda ERW;
- Controle dos parâmetros de soldagem LSAW internos e externos e da formação da solda;
- Capacidade de realizar testes por ultrassom (UT), radiografia (RT), microtomografia computadorizada (MT), líquido penetrante (PT) e hidrostáticos;
- Verificação laboratorial interna por meio de testes químicos, de tração, de impacto e de dureza;
- Suporte para documentação EN 10204 3.1 e inspeção por terceiros;
- Produção organizada de acordo com a edição padrão aplicável e os requisitos técnicos suplementares indicados no pedido.
Conclusão
Um processo completo de soldagem de tubos de aço vai muito além do próprio equipamento de soldagem. É um sistema de qualidade que abrange matérias-primas, conformação, controle de parâmetros, tratamento térmico, ensaios não destrutivos, ensaios hidrostáticos e rastreabilidade de documentos.
Por meio de um processo de soldagem de tubos de aço registrável e verificável , a LONGMA ajuda os clientes a reduzir os riscos de aquisição relacionados a defeitos de solda, retrabalho no local e documentação de aceitação incompleta.
Se um projeto requer tubos de aço ERW de alta eficiência ou tubos de aço LSAW de grande diâmetro e parede espessa, os clientes devem fornecer a edição da norma aplicável, a classe do aço, as dimensões, a espessura da parede, a temperatura de serviço, o escopo da inspeção e o porto de destino durante a fase de consulta.
Com base nessas informações, a LONGMA fornecerá uma análise de viabilidade de fabricação, um plano de controle de qualidade, um cronograma de entrega e uma cotação comercial, garantindo que as decisões de compra sejam baseadas não apenas no preço, mas também na capacidade de fabricação comprovada e em dados de inspeção verificados.