- 1. Por que o tratamento de superfície pré-soldagem é a primeira linha de defesa para a qualidade da solda?
- 2. As quatro etapas principais do tratamento de superfície pré-soldagem
- 3. Quatro métodos críticos de inspeção para limpeza da superfície antes da soldagem
- 4. Controle de Qualidade Interno da LONGMA: Cada Etapa Comprovada por Dados
- 5. Riscos na aquisição de tratamentos de superfície que são frequentemente ignorados
- 6. Perguntas frequentes: Tratamento de superfície pré-soldagem para tubos de aço
- 7. Sobre a LONGMA: uma fabricante de tubos de aço onde cada etapa é respaldada por dados.
Aplicações: Oleodutos e gasodutos · Tubulações pressurizadas · Tubos com revestimento anticorrosivo · Engenharia estrutural · Engenharia offshore
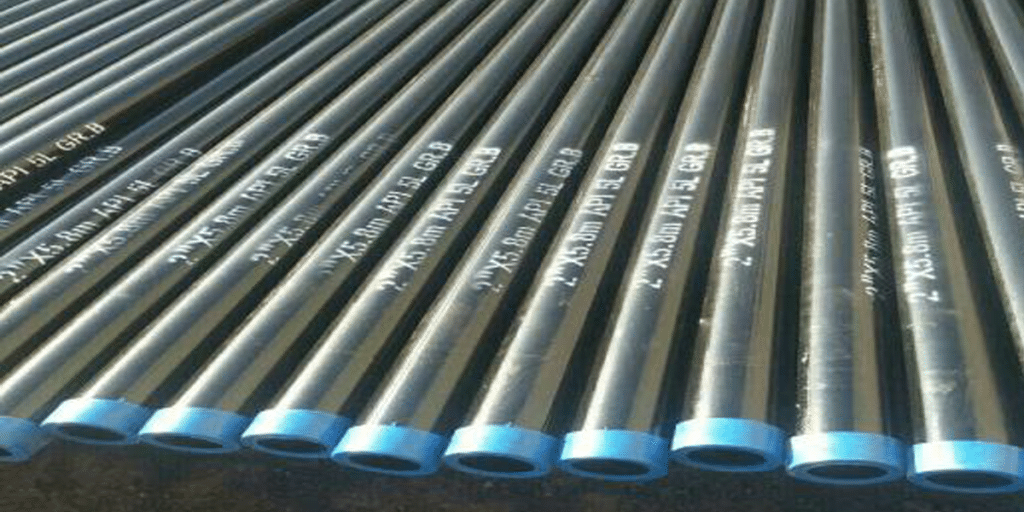
Ao comprar tubos de aço soldados, muitos compradores se concentram exclusivamente na composição química e nas propriedades mecânicas — e negligenciam uma etapa oculta que determina a qualidade final: o tratamento superficial pré-soldagem. A preparação inadequada da superfície causa diretamente porosidade na solda, falta de fusão, falha de adesão e, em alguns casos, lotes inteiros de revestimento anticorrosivo que começam a se desprender poucos meses após entrarem em serviço.
Com mais de 20 anos de experiência na fabricação de tubos de aço, a LONGMA testemunhou inúmeros incidentes de retrabalho e atrasos em projetos causados pela preparação da superfície tratada como uma mera formalidade, em vez de um processo controlado. Este artigo aborda sistematicamente as quatro etapas principais do tratamento de superfície pré-soldagem, os pontos críticos de inspeção e o sistema interno de controle de qualidade da LONGMA — fornecendo aos compradores as ferramentas necessárias para avaliar de fato a capacidade de produção de um fornecedor, em vez de simplesmente aceitar um Certificado de Tipo de Material (MTC) bem formatado sem questionar.
Por que o tratamento de superfície pré-soldagem é a primeira linha de defesa para a qualidade da solda?
A soldagem é um processo de ligação metalúrgica entre metais — qualquer contaminação superficial interrompe diretamente essa ligação. A carepa de laminação causa inclusões de escória; a graxa provoca porosidade; resíduos de sal aceleram a corrosão pós-soldagem; respingos de solda criam defeitos de falta de fusão. Essas falhas variam de cosméticas a catastróficas: na melhor das hipóteses, afetam a aparência da solda; na pior, causam rachaduras e vazamentos em tubulações pressurizadas em operação.
O que torna isso particularmente perigoso é que a maioria desses defeitos está oculta — a superfície da solda parece aceitável, mas defeitos internos já estão presentes, detectáveis apenas por ultrassom ou radiografia. É precisamente por isso que as normas ISO 8501, ISO 8502 e SSPC impõem requisitos rigorosos de preparação da superfície antes da soldagem — em vez de deixar a verificação para a etapa do produto acabado.
| Contaminante de superfície | Efeito na soldagem | Efeito no revestimento anticorrosivo | Método de Detecção |
| Escama de laminação / ferrugem | Inclusões de escória; falta de fusão | Adesão reduzida; formação de bolhas. | Avaliação visual ISO 8501-1 |
| Graxa/óleo | Alto risco de porosidade e fissuras | Descolamento do revestimento; falha de adesão | Inspeção com solvente |
| íons de sal/cloreto | Acelera a corrosão pós-soldagem. | Corrosão da camada inferior; descolamento acelerado | Teste de contaminação por sal ISO 8502-9 |
| Resíduos de respingos de solda | Falta de fusão nas passagens de solda subsequentes. | As saliências causam espessura de revestimento não uniforme. | Inspeção visual + remoção por atrito |
| Pó/resíduos abrasivos | Inclusões na superfície da solda | Inclusões incorporadas reduzem a adesão. | Avaliação de classificação de poeira ISO 8502-3 |
As quatro etapas principais do tratamento de superfície pré-soldagem
Etapa 1: Limpeza mecânica
A limpeza mecânica é a primeira etapa na preparação da superfície antes da soldagem. Seu principal objetivo é remover camadas espessas de ferrugem, revestimentos antigos e grandes depósitos de respingos de solda, criando a condição ideal para a subsequente limpeza por jateamento ou tratamento químico. Os métodos comuns incluem esmerilhamento com esmerilhadeira angular, escovação com escova de aço e jateamento abrasivo.
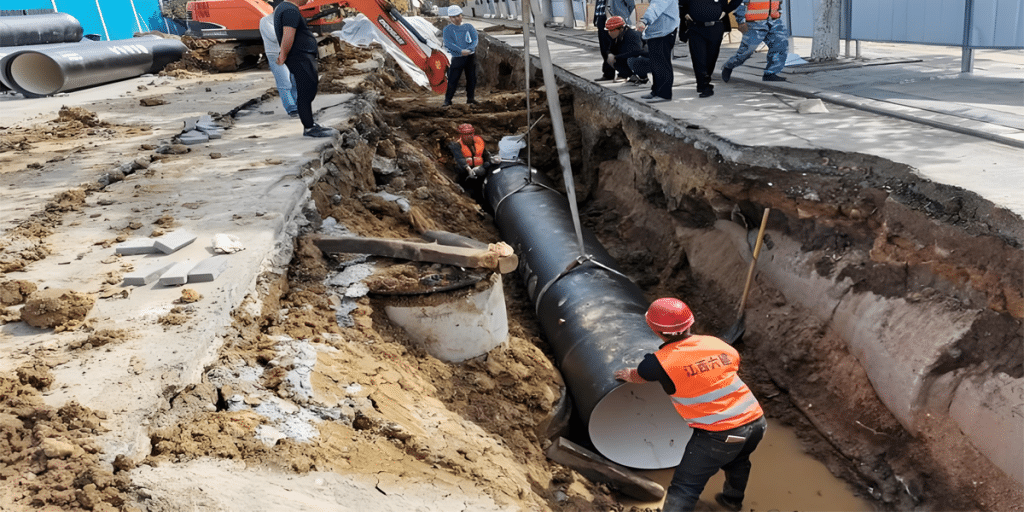
É importante observar que a limpeza mecânica normalmente atinge apenas o grau ISO 8501-1 St3 (limpeza manual ou com ferramentas elétricas). Para tubos de aço de engenharia que requerem revestimento anticorrosivo, esse grau geralmente é insuficiente. A limpeza mecânica é mais aplicável ao pré-tratamento de juntas de solda circunferencial em campo do que à produção em lote em fábrica.
Etapa 2: Limpeza por Jateamento Abrasivo — A Etapa Principal
A limpeza por jateamento abrasivo é a etapa mais crítica do tratamento de superfície em ambiente fabril para a preparação de tubos de aço antes da soldagem. Meios abrasivos de alta velocidade (esferas de aço, granalha de aço ou granada) removem carepa, ferrugem e revestimentos antigos, criando simultaneamente o perfil de rugosidade superficial especificado que proporciona ancoragem mecânica para a soldagem e a aplicação de revestimento anticorrosivo.
| Grau de explosão | Definição da norma ISO 8501-1 | Descrição da condição da superfície | Aplicação Típica |
| sa1 | Limpeza leve por jato de água | Remoção de carepa e ferrugem soltas; não foi feita de forma completa. | Estruturas não críticas; baixa exigência de proteção contra corrosão |
| sa2 | Limpeza completa por jato | A maior parte da carepa de laminação foi removida; restam poucos resíduos. | Proteção geral contra corrosão industrial; requisito médio |
| Sa2½ | Limpeza por jato muito completa | Praticamente sem carepa de laminação; superfície uniformemente branco-acinzentada | Revestimento 3PE/FBE; Tubo soldado API 5L — padrão da indústria |
| sa3 | Jateamento abrasivo para limpeza visual do aço | Completamente livre de carepa; brilho metálico uniforme. | Requisitos de alta pureza; revestimentos especiais |
💡 A grande maioria dos projetos internacionais de proteção anticorrosiva de dutos exige um grau de jateamento de pelo menos Sa2½ com uma rugosidade superficial de Rz 40–100 μm. As linhas de jateamento da LONGMA são equipadas com medição de rugosidade em linha para garantir que cada lote atenda aos requisitos do projeto.
Etapa 3: Limpeza Química
Para tubulações com requisitos rigorosos de limpeza interna — como tubulações que transportam água potável, fluidos de grau alimentício ou produtos químicos especiais — a limpeza por jateamento é seguida por limpeza química para remover resíduos abrasivos, traços de contaminação por óleo e íons cloreto. Os métodos comuns incluem fosfatização, lavagem com solvente e decapagem ácida + passivação (para tubos de aço inoxidável).
O ponto crítico de controle na limpeza química é a seleção do agente de limpeza e a minúcia do enxágue subsequente — o resíduo do agente de limpeza pode comprometer a qualidade da solda. A LONGMA prepara fichas de procedimento de limpeza química específicas para diferentes tipos de tubos, garantindo a rastreabilidade dos resultados da limpeza.
Etapa 4: Secagem e Controle Ambiental
Após a conclusão do tratamento de superfície, a tubulação deve ser submetida à soldagem ou aplicação de revestimento dentro do prazo especificado. As normas internacionais geralmente exigem: revestimento anticorrosivo aplicado em até 4 horas após a limpeza por jateamento (prazo reduzido quando a umidade relativa exceder 85%); a temperatura da superfície da tubulação deve estar pelo menos 3°C acima do ponto de orvalho antes da soldagem — para evitar porosidade induzida por condensação e fissuras induzidas por hidrogênio.
⚠️ Tubos jateados que ficarem expostos em um ambiente úmido começarão a enferrujar rapidamente — normalmente dentro de 4 a 8 horas. Tubos que enferrujaram novamente devem ser jateados novamente antes da soldagem ou aplicação de revestimento. Eles não podem ser processados diretamente.
Quatro métodos críticos de inspeção para limpeza da superfície antes da soldagem
A aceitabilidade do tratamento de superfície deve ser verificada por meio de inspeção sistemática — a avaliação visual baseada apenas na experiência é insuficiente. Os quatro métodos a seguir abrangem todas as dimensões críticas de qualidade exigidas pelas normas internacionais:
Inspeção 1: Avaliação visual do grau de detonação
De acordo com a norma ISO 8501-1, o grau de limpeza por jateamento é avaliado por comparação com painéis de referência fotográficos padrão. Etapas de execução: sob luz natural ou iluminação de pelo menos 500 lux, a superfície do tubo é comparada com os painéis de referência padrão, atribui-se o grau de limpeza, registra-se o resultado e obtém-se a assinatura do inspetor. Os inspetores de qualidade da LONGMA são treinados especificamente na avaliação ISO 8501-1 e todos os resultados são incorporados aos registros de qualidade do lote.
Inspeção 2: Medição da rugosidade superficial
A rugosidade da superfície determina diretamente a eficácia da ancoragem mecânica do revestimento. Etapas de execução: utilizando um medidor de rugosidade superficial calibrado (como o Elcometer 224), realize medições em cinco ou mais pontos ao longo do corpo do tubo, calcule o valor médio de Rz e registre as leituras máxima e mínima. Normas de referência: ISO 8503-2 / ASTM D7127.
Inspeção 3: Teste de Contaminação por Sal (Teste de Sal Solúvel)
A contaminação por sal é a principal fonte oculta de corrosão e formação de bolhas no revestimento inferior — completamente invisível a olho nu. Etapas de execução: aplicar um adesivo Bresle (ISO 8502-6) na superfície do tubo para extrair os sais solúveis → medir a condutividade da solução extraída → converter para equivalente de NaCl. Critério de aceitação: a maioria dos projetos internacionais anticorrosivos exige um teor de sal na superfície ≤ 20 mg/m² (ISO 8502-9).
Inspeção 4: Avaliação da classificação de poeira
Resíduos abrasivos e poeira em suspensão são outra fonte de contaminação pré-soldagem frequentemente negligenciada. Etapas de execução: pressione firmemente uma fita adesiva transparente sobre a superfície do tubo a ser tratado → retire e aplique em um cartão de fundo branco → compare com a escala de referência ISO 8502-3 e atribua uma classificação de poeira (0–5). Uma classificação de poeira ≤ 2 é geralmente necessária.
| Item de Inspeção | Padrão de referência | Critério de Aceitação | Método de controle LONGMA |
| Grau de explosão | ISO-8501 1 | ≥ Sa2½ (para tubos anticorrosivos) | Comparação de inspetores dedicados + registro de lote |
| Rigidez da superfície | ISO 8503-2 / ASTM D7127 | Rz 40–100 μm | Medição multiponto de rugosidade em linha |
| Teor de sal | ISO 8502-6 / ISO 8502-9 | ≤ 20 mg/m² (equivalente a NaCl) | Método de aplicação de Bresle; amostrado por lote |
| Classificação de poeira | ISO-8502 3 | Classificação de poeira ≤ 2 | Método da fita adesiva; avaliação visual |
| Controle de ponto de orvalho | SSPC-PA 1 | Temperatura da superfície do tubo > ponto de orvalho + 3°C | Monitoramento e registro de termohigrômetro em tempo real |
Controle de Qualidade Interno da LONGMA: Cada Etapa Comprovada por Dados
O processo de tratamento de superfície de muitos fornecedores para no nível "visualmente aceitável" — a abordagem da LONGMA é diferente: cada etapa do tratamento é registrada, cada inspeção gera dados e cada lote é rastreável.
Isto não é mera propaganda. A seguir, apresentamos o fluxo de trabalho real de controle de qualidade da LONGMA para o tratamento de superfície pré-soldagem:
| Ponto de verificação de controle de qualidade | Medida de Controle LONGMA | Documentação gerada |
| Inspeção de entrada de abrasivos | Granulometria e dureza verificadas; lotes não conformes rejeitados. | Relatório de inspeção de abrasivos |
| Verificação pré-detonação | Confirme se a superfície do tubo está livre de água parada e óleo; registre a umidade ambiente. | Lista de verificação para inspeção pré-detonação |
| Monitoramento do processo de detonação | Parâmetros de pressão, ângulo e velocidade de deslocamento da explosão monitorados. | Cartão de registro de parâmetros do processo |
| Inspeção imediata pós-detonação | Avaliação de grau + medição de rugosidade; tubulação não conforme jateada novamente. | Registro de inspeção de qualidade da limpeza por jateamento |
| amostragem de contaminação por sal | O teste de sal com adesivo de Bresle foi realizado por lote na taxa de amostragem especificada. | Relatório de teste de contaminação por sal |
| Monitoramento ambiental | Temperatura, umidade e ponto de orvalho registrados em tempo real. | Registro de condições ambientais |
| Controle de tempo de transferência | O tempo de transição entre jateamento e soldagem/revestimento não deve exceder 4 horas (quando a umidade for inferior a 85%). | Registro de aprovação de transferência de tempo |
Todos os registros de inspeção são arquivados com referências cruzadas aos números de lote e podem ser fornecidos juntamente com o Certificado de Teste de Fábrica EN 10204 3.1 para dar suporte à aceitação por terceiros e às auditorias de projeto do cliente. A LONGMA também oferece suporte ao acompanhamento in loco das operações de jateamento abrasivo e inspeção por parte da SGS, BV, TÜV, DNV e outras agências terceirizadas.
Riscos na aquisição de tratamentos de superfície que são frequentemente ignorados
Com base na experiência da LONGMA trabalhando com compradores internacionais ao longo de muitos anos, os seguintes problemas são as fontes mais frequentes de disputas contratuais:
| Gestão de | Manifestação Comum | Recomendação de prevenção |
| Grau de detonação não especificado no contrato | A ordem de compra indica apenas "jateamento abrasivo", sem especificar a qualidade. | Exigir explicitamente Sa2½ com citação da norma aplicável (ISO 8501-1) |
| Requisito de rugosidade ausente | O teste de adesão do revestimento falha na aceitação; não há exigência de rugosidade no contrato. | Indique Rz 40–100 μm na especificação técnica. |
| Não é necessário realizar teste de sal | Após a entrega, surgem bolhas em grande escala no revestimento anticorrosivo. | Exigir relatório de teste de contaminação por sal em PO (≤ 20 mg/m²) |
| Tempo de transferência não documentado | Não é possível comprovar quanto tempo se passou desde a aplicação do revestimento de jateamento. | Exigir que o fornecedor forneça registros de tempo de transferência assinados. |
| Sem testemunhas de terceiros | Foi constatada discrepância entre a qualidade real do tratamento e o relatório apresentado no momento da aceitação. | Providenciar que a SGS/BV acompanhe presencialmente a etapa de jateamento abrasivo. |
Perguntas frequentes: Tratamento de superfície pré-soldagem para tubos de aço
Q1: Qual a diferença entre Sa2½ e Sa3, e os tubos anticorrosivos precisam atingir o nível Sa3?
O padrão Sa2½ exige que praticamente não haja carepa na superfície, que deve apresentar uma coloração cinza-esbranquiçada uniforme — este é o requisito padrão de aceitação para a grande maioria dos projetos de revestimento anticorrosivo de dutos em 3PE e FBE. O padrão Sa3 exige que a superfície esteja completamente livre de carepa, com um brilho metálico uniforme; sua obtenção é mais exigente e dispendiosa, sendo geralmente reservado para revestimentos especiais ou aplicações com requisitos de limpeza extremos, como em usinas nucleares. Para revestimento anticorrosivo de tubos de linha API 5L, o padrão Sa2½ é o principal padrão internacional de aceitação — especificar o padrão Sa3 geralmente é desnecessário e inviável comercialmente.
Q2: De que forma a contaminação por sal afeta a soldagem de maneira diferente do desempenho do revestimento anticorrosivo?
Efeito na soldagem: os íons cloreto se decompõem nas temperaturas de soldagem, aumentando a suscetibilidade à corrosão da zona de solda — um fator particularmente significativo para tubos de aço inoxidável e aço duplex, onde a corrosão por pite induzida por cloreto na zona de solda representa um risco real. Efeito no revestimento anticorrosivo: os resíduos de sal na superfície do tubo criam um gradiente de pressão osmótica sob o revestimento, atraindo umidade e gerando bolhas osmóticas — esta é a principal causa de falha prematura do revestimento em dutos enterrados. Portanto, tanto para tubos soldados quanto para tubos revestidos, o controle da contaminação por sal é um parâmetro de qualidade indispensável.
Q3: Quais documentos de qualidade do tratamento de superfície um fornecedor deve fornecer ao adquirir tubos com revestimento anticorrosivo?
Um conjunto completo de documentos de qualidade para tratamento de superfície deve incluir: ① registro de avaliação do grau de jateamento (com assinatura do inspetor); ② relatório de medição da rugosidade da superfície (com localização e valores dos pontos de medição); ③ relatório do teste de contaminação por sal (método Bresle, com valor de conversão equivalente a NaCl); ④ registro de avaliação da classificação de poeira; ⑤ registro das condições ambientais (temperatura, umidade, ponto de orvalho); ⑥ registro de aprovação do tempo de transferência do jateamento para o revestimento. Todos os documentos devem ser referenciados ao número do documento MTC e rastreáveis ao lote de produção específico.
Q4: Como o padrão de tratamento de superfície para soldas circunferenciais em campo difere da produção em fábrica?
As condições de fábrica são controladas e permitem a limpeza mecanizada por jateamento abrasivo até o nível Sa2½, com controle preciso da rugosidade e do nível de sal. O revestimento de juntas em campo é limitado pelo espaço, disponibilidade de equipamentos e condições climáticas — geralmente restrito à limpeza com ferramentas elétricas (St3) ou jateamento manual localizado, resultando em níveis de limpeza e rugosidade inferiores aos padrões de fábrica. Portanto, as especificações internacionais normalmente permitem materiais de revestimento de juntas em campo adaptados a essas condições (como FBE líquido ou mangas termocontráteis), exigindo, ao mesmo tempo, que a preparação da superfície atinja condições o mais próximas possível de Sa2½, dentro das limitações locais.
Sobre a LONGMA: uma fabricante de tubos de aço onde cada etapa é respaldada por dados.
Na LONGMA, o tratamento de superfície pré-soldagem não é uma mera formalidade — é o primeiro ponto de controle de qualidade que determina a integridade da solda e a vida útil anticorrosiva, e a base sobre a qual construímos uma relação de confiança duradoura com nossos clientes.
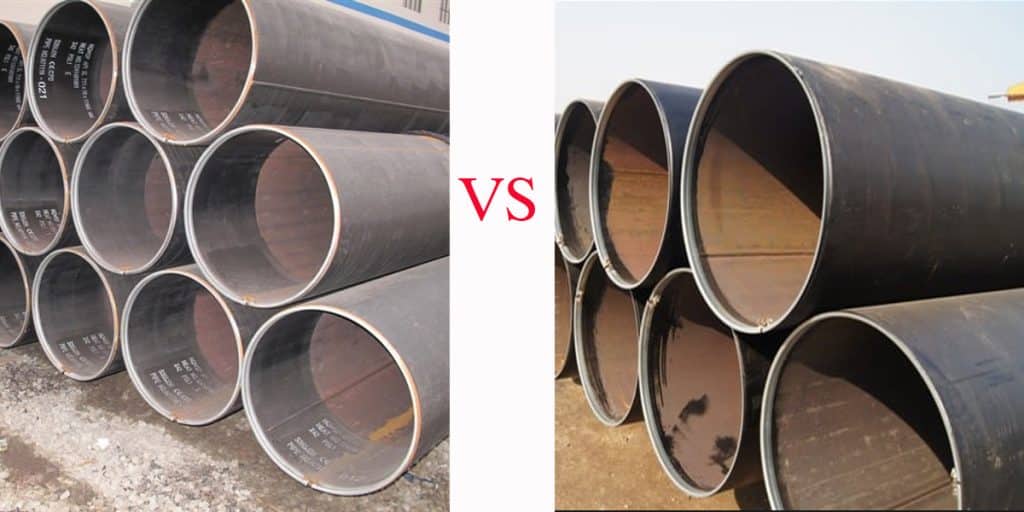
▸ Mais de 20 anos de experiência na fabricação de tubos de aço; linhas de produção duplas ERW e LSAW, atendendo às normas API 5L / ASTM A53 / ASTM A671 e diversas outras.
▸ Linha de produção automatizada de jateamento abrasivo com medição de rugosidade em linha; grau Sa2½ entregue de forma consistente e verificável
▸ Para cada lote: teste de aderência de sal Bresle, avaliação da classificação de poeira e registro das condições ambientais.
▸ Certificados de Teste de Fábrica EN 10204 3.1; registros de tratamento de superfície totalmente referenciados aos números de lote e rastreáveis em todo o processo.
▸ Suporte para inspeção por terceiros: SGS / BV / TÜV / DNV — acompanhamento presencial da etapa de jateamento abrasivo disponível.
▸ Serviço completo de anticorrosão 3PE / FBE / FBE de dupla camada; documentação completa da qualidade do revestimento
Se você procura um fornecedor de tubos de aço com qualidade de tratamento de superfície comprovada e um sistema de documentação completo, entre em contato com a LONGMA para: documentação do processo, relatórios de inspeção de amostras, confirmação de especificações e orçamento do projeto.