- 1. Tubos de aço sem costura versus tubos de aço soldados: onde residem os riscos de defeitos?
- 2. Guia completo de defeitos de solda: classificação de risco, causas principais e métodos de detecção para todos os 5 tipos.
- 3. Comparação de cinco métodos de END (Ensaios Não Destrutivos): Capacidade e cenários de aplicação
- 4. Requisitos da Norma Internacional para Inspeção de Cordões de Solda
- 5. Laboratório interno da LONGMA: Verificação de qualidade em todo o processo, da matéria-prima ao produto final.
- 6. Lista de verificação para controle de riscos de qualidade na aquisição de tubos de aço
- 7. Perguntas frequentes: Defeitos de solda em tubos de aço e inspeção de qualidade
- 8. Sobre a LONGMA: Fabricante de tubos de aço com capacidade abrangente de inspeção de soldas.
Aplicações: Petróleo e Gás · Plantas Petroquímicas · Engenharia de Energia · Fabricação de Estruturas · Engenharia Offshore
Em aplicações de petróleo e gás, petroquímica, geração de energia e engenharia offshore, a solda é consistentemente o local mais propenso a falhas em um sistema de tubulação de aço. Um único defeito oculto na solda pode causar vazamento, ruptura ou paralisação do projeto — com graves consequências financeiras e de segurança.
Este guia fornece uma análise sistemática dos tipos de defeitos em tubos de aço soldados e sem costura, cinco métodos principais de ensaios não destrutivos (END), requisitos de inspeção de acordo com normas internacionais e uma lista de verificação para controle de riscos em aquisições — oferecendo aos compradores e engenheiros B2B uma estrutura completa para avaliar a qualidade dos tubos de aço.
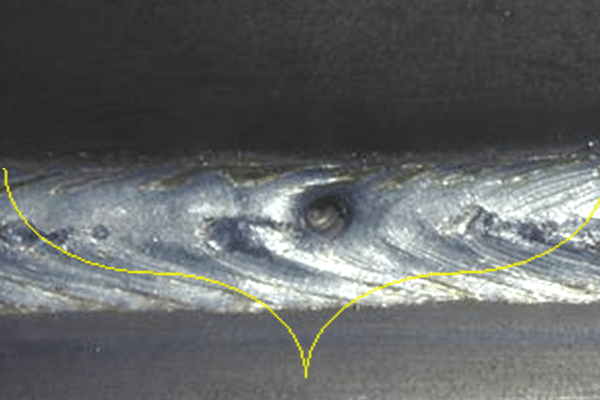
Tubos de aço sem costura versus tubos de aço soldados: onde residem os riscos de defeitos?
Tubos sem costura são produzidos por perfuração e laminação a quente ou trefilação a frio — não há cordão de solda, portanto os defeitos se originam principalmente no próprio material base. Tubos soldados (ERW / LSAW / SSAW) são formados por meio de um processo de soldagem, tornando o cordão de solda e a zona termicamente afetada (ZTA) os principais locais de risco. Os dois tipos de tubos apresentam perfis de risco de defeito distintos:
| Item de comparação | Tubulação sem emenda | Tubos soldados (ERW / LSAW / SSAW) |
| Método de Fabricação | Piercing + rolamento a quente / desenho a frio | Soldagem de alta frequência ERW / Soldagem por arco submerso LSAW / Soldagem espiral SSAW |
| Presença de cordão de solda | Sem costura de solda | Presença de cordão de solda (longitudinal ou espiral) |
| Tipos de defeitos primários | Fissuras, sobreposições, inclusões, variação na espessura da parede | Penetração incompleta, falta de fusão, porosidade, inclusões de escória, fissuras, reentrâncias. |
| Zona de Risco Primário | Material base (corpo do tubo) | Cordão de solda + zona afetada pelo calor (ZAC) |
| Foco de inspeção | integridade do material do corpo do tubo | Integridade da junta de solda + estabilidade microestrutural da ZTA (Zona Termicamente Afetada). |
| Risco de Projeto de Alta Pressão | resistência e tenacidade do material base | Capacidade de pressão da junta de solda e integridade da vedação |
⚠️ Tubos sem costura não possuem costura de solda, mas ainda podem conter defeitos internos como trincas, dobras e inclusões. A compra de tubos sem costura exige a mesma atenção à documentação do Certificado de Tipo de Material (MTC) e aos registros de inspeção por Ensaios Não Destrutivos (END).
Guia completo de defeitos de solda: classificação de risco, causas principais e métodos de detecção para todos os 5 tipos.
Com base nas normas ISO 6520-1 (Classificação de Imperfeições Geométricas em Materiais Metálicos) e AWS D1.1, os defeitos de solda se enquadram nas seguintes cinco categorias — cada uma com uma classificação de risco definida e um método de inspeção correspondente:
Defeito 1: Rachadura — Classificação de risco ★★★★★
Trincas são os defeitos de solda mais perigosos. Sob condições de serviço de alta pressão, elas se propagam rapidamente e podem causar falhas catastróficas na tubulação.
| Dimensão | Detalhes |
| Classificação de risco | ★★★★★ Risco máximo — tolerância zero; inaceitável em qualquer forma |
| Raiz dos problemas | Tensão térmica de soldagem; taxa de resfriamento excessiva; fissuração induzida por hidrogênio (HIC); alto equivalente de carbono (CE) no material base. |
| Locais mais comuns | Linha central da solda; zona afetada pelo calor (ZAC); ponta da solda |
| Impacto no oleoduto | Sob alta pressão, as fissuras se propagam rapidamente, causando diretamente a ruptura ou vazamento da tubulação. |
| Detecção recomendada | UT / TOFD / PAUT (interno); Ensaio por Partículas Magnéticas (trincas superficiais) |
| Padrões de referência | ASME BPVC Seção V / API 5L / ISO 3183 |
Defeito 2: Falta de Fusão — Classificação de Risco ★★★★☆
A falta de fusão ocorre quando o metal de solda não consegue formar uma ligação metalúrgica completa com o material base ou entre as passagens de solda. É um dos defeitos ocultos mais comuns em tubos soldados sob alta pressão.
| Dimensão | Detalhes |
| Classificação de risco | ★★★★☆ Alto risco — requer cobertura de inspeção de 100%. |
| Raiz dos problemas | Entrada de calor insuficiente; velocidade de deslocamento excessiva; limpeza inadequada da ranhura; parâmetros de soldagem instáveis. |
| Locais mais comuns | Interface solda-material base; zonas entre passes em soldas multipasse |
| Impacto no oleoduto | Reduz a capacidade de carga da solda; serve como ponto de iniciação de trincas por fadiga. |
| Detecção recomendada | Teste radiográfico RT / Teste ultrassônico com phased array PAUT / Teste ultrassônico UT |
| Padrões de referência | ASTM A671/ASTM A672/API 5L PSL2 |
Defeito 3: Penetração incompleta — Classificação de risco ★★★★☆
A penetração incompleta ocorre quando a solda não consegue penetrar toda a espessura da seção transversal da junta. É mais comum em tubos de parede espessa e juntas com geometria de ranhura mal projetada.
| Dimensão | Detalhes |
| Classificação de risco | ★★★★☆ Alto risco — não aceitável em serviços de alta pressão |
| Raiz dos problemas | Corrente de soldagem insuficiente; projeto inadequado do ângulo da ranhura; velocidade de deslocamento excessiva. |
| Locais mais comuns | Passe de raiz da solda |
| Impacto no oleoduto | Reduz a capacidade de pressão da seção transversal da solda; a concentração de tensão na raiz leva ao surgimento de fissuras por fadiga. |
| Detecção recomendada | Exame ultrassônico (UT) / Exame radiográfico (RT) |
| Padrões de referência | ASME B31.3/API 5L/ASTM A671 |
Defeito 4: Porosidade — Classificação de Risco ★★★☆☆
A porosidade consiste em vazios de gás aprisionados no metal de solda durante a solidificação. Ela reduz a densidade da solda e compromete o desempenho da vedação.
| Dimensão | Detalhes |
| Classificação de risco | ★★★☆☆ Risco moderado — avaliado de acordo com os critérios de aceitação da norma |
| Raiz dos problemas | Cobertura insuficiente de gás de proteção; umidade no arame de solda; contaminação por óleo ou água na zona de solda. |
| Locais mais comuns | Interior da junta de solda (distribuição isolada ou agrupada) |
| Impacto no oleoduto | Reduz a densidade da solda; acelera a corrosão localizada em meios corrosivos. |
| Detecção recomendada | Exame radiográfico (RT) (indicação visual mais direta) / Exame ultrassonográfico (UT) |
| Padrões de referência | ASTM E94 / ISO 5817 / API 5L |
Defeito 5: Inclusão de Escória — Classificação de Risco ★★★☆☆
Inclusões de escória são partículas de escória de soldagem aprisionadas dentro do metal de solda. Elas são mais comuns em soldas multipasse e na soldagem a arco submerso LSAW.
| Dimensão | Detalhes |
| Classificação de risco | ★★★☆☆ Risco moderado — reduz a fadiga e a vida útil do produto |
| Raiz dos problemas | Remoção incompleta de escória entre passes; velocidade de deslocamento excessiva; baixa fluidez da poça de fusão. |
| Locais mais comuns | Entre passes em soldas multipasse; interior de cordões de solda LSAW. |
| Impacto no oleoduto | Cria pontos de concentração de tensão; reduz a resistência ao impacto; serve como ponto de iniciação de trincas. |
| Detecção recomendada | Exame radiográfico RT / Exame ultrassônico UT |
| Padrões de referência | AWS D1.1 / ISO 5817 / ASTM A671 |
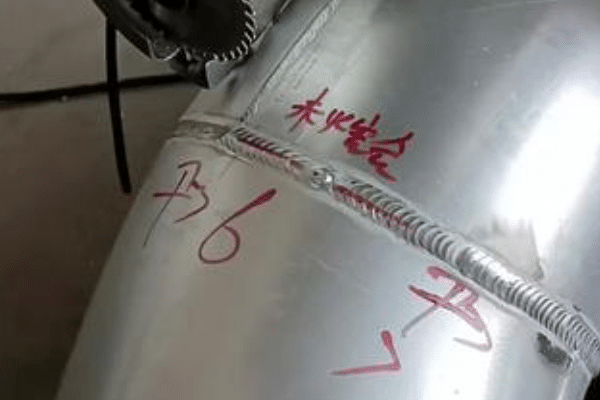
Comparação de cinco métodos de END (Ensaios Não Destrutivos): Capacidade e cenários de aplicação
Diferentes métodos de END (Ensaios Não Destrutivos) detectam diferentes tipos de defeitos e não podem ser substituídos uns pelos outros. Eles devem ser selecionados e combinados com base no tipo de tubulação, nas características do defeito e nos requisitos das normas do projeto.
| Método NDT | Princípio de Detecção | Defeitos detectáveis | Cenário de aplicação | Vantagem Chave |
| Teste ultrassônico (UT) | Análise de reflexão de ondas acústicas | Fissuras internas, falta de fusão, delaminações, penetração incompleta. | Tubos de linha ERW / LSAW / API | Alta eficiência; capacidade de dimensionamento quantitativo |
| Teste radiográfico (RT) | Imagem de transmissão de raios X/raios gama | Porosidade, inclusões de escória, penetração incompleta (imagem visual direta) | ASTM A671 / tubo soldado de alta pressão | As imagens dos defeitos podem ser arquivadas e reavaliadas. |
| Ultrassom de matriz faseada (PAUT) | Varredura de feixe de matriz multiangular | Defeitos complexos de solda interna (imagens 3D) | Projetos de alta tecnologia para petróleo e gás com soldagem LSAW de paredes espessas | Maior precisão de detecção; dados totalmente arquiváveis. |
| Teste de Partículas Magnéticas (MT) | O fluxo de fuga magnética atrai partículas ferromagnéticas. | Rachaduras superficiais e próximas à superfície, reentrâncias | Superfície da junta de solda em materiais ferromagnéticos | Alta sensibilidade; operação simples. |
| Teste de corrente parasita (ET) | A indução eletromagnética detecta variações de condutividade. | Descontinuidades próximas à superfície | Inspeção rápida em linha de tubos ERW | Alta velocidade; ideal para aplicações em linha. |
💡 Para oleodutos e gasodutos de alta pressão, a abordagem recomendada é combinar UT (defeitos internos) + RT (registros de imagem) + MT (superfície) — nenhum método de END isolado deve ser usado como substituto de um sistema de inspeção completo.
PAUT (Phased Array UT): O método preferido para tubos LSAW de parede espessa
O ultrassom convencional apresenta pontos cegos de cobertura quando aplicado a geometrias de solda complexas. O PAUT (Phased Array Ultrassonic Testing) utiliza feixes de ultrassom multiangulares para gerar imagens tridimensionais, permitindo a detecção simultânea em múltiplos ângulos com registro automático de dados. É particularmente adequado para tubos LSAW de paredes espessas e projetos de petróleo e gás de alta especificação. Um número crescente de projetos API 5L PSL2 agora designa o PAUT como método de inspeção obrigatório.
Requisitos da Norma Internacional para Inspeção de Cordões de Solda
Diferentes normas de produto especificam diferentes métodos de inspeção, requisitos de abrangência e critérios de aceitação. A tabela a seguir compara os principais requisitos de inspeção das normas mais comumente referenciadas:
| Padrão | Produto Aplicável | Requisitos Essenciais de Inspeção | Cláusula-chave |
| API 5L PSL1 | Tubulação de linha de transmissão de petróleo e gás | Ensaios não destrutivos + teste hidrostático (requisitos PSL1 relativamente flexíveis) | Seção 10 |
| API 5L PSL2 | Tubulação de transmissão de petróleo e gás de alta pressão | Obrigatório: Ensaio ultrassônico + teste hidrostático + teste de impacto Charpy + controle CE | Seção 10 / Anexo H |
| ISO 3183 | Tubulação de linha internacional | Classificação PSL1/PSL2; PSL2 requer END abrangente. | Cláusula 10 |
| ASTM A53 | Tubo de aço industrial geral | Teste hidrostático ou teste elétrico não destrutivo (ET) | Seção 9–10 |
| ASTM A671 | Tubo de aço EFW de alta pressão | 100% de cordão de solda RT/UT + teste hidrostático | Classificado de acordo com a designação da turma. |
| ASTM A672 | Tubo EFW para alta temperatura e alta pressão | RT + UT + teste de pressão | Classificado de acordo com a designação da turma. |
⚠️ A norma API 5L PSL2 impõe requisitos obrigatórios quanto ao equivalente de carbono (CE), à temperatura do ensaio de impacto Charpy e à porcentagem de cobertura de ensaios não destrutivos (END). Especificar apenas “API 5L” sem indicar o nível PSL pode resultar em um produto que não atenda aos requisitos do projeto.
Laboratório interno da LONGMA: Verificação de qualidade em todo o processo, da matéria-prima ao produto final.
A qualidade confiável de tubos de aço não pode se basear apenas nas garantias do fornecedor — ela precisa ser comprovada com dados. O laboratório interno da LONGMA abrange todos os pontos críticos de inspeção, desde a matéria-prima recebida até o envio do produto acabado:
| Amostra de Ensaio | Equipamento/Método | Objetivo do Controle de Qualidade |
| Análise de composição química | Espectrômetro de emissão óptica (OES) | Verifica a qualidade do aço e o equivalente em carbono; confirma a soldabilidade. |
| Teste de Tração | Máquina de teste universal | Verifica a resistência ao escoamento, a resistência à tração e o alongamento. |
| Teste de Impacto Charpy | Equipamento para ensaio de impacto Charpy | Avalia a resistência a baixas temperaturas; obrigatório para projetos PSL2 e de baixa temperatura. |
| Teste de dureza | Testador de dureza Rockwell/Brinell | Distribuição da dureza na ZTA (Zona Termicamente Afetada); previne fissuras a frio. |
| Análise Metalográfica | microscópio metalográfico | Análise da estrutura granular; verifica a eficácia do tratamento térmico. |
| Inspeção de espessura de parede e diâmetro externo | Sistema de medição a laser / medidor ultrassônico | Medição multiponto; confirma a conformidade dimensional com o pedido e o padrão. |
| Teste hidrostático | Máquina de teste hidrostático | Verificação da integridade da vedação do produto acabado por tubo ou por lote. |
| Inspeção UT em linha | Equipamento automatizado para testes ultrassônicos | Inspeção de cordão de solda em linha a 100%; minimiza o risco de defeitos ocultos. |
Um Certificado de Teste de Fábrica (MTC) EN 10204 3.1 está disponível para cada lote. A LONGMA oferece suporte para acompanhamento presencial por agências de inspeção terceirizadas como SGS, BV, TÜV, DNV e outras, ajudando os compradores a reduzir os riscos de aceitação e desembaraço aduaneiro.
Lista de verificação para controle de riscos de qualidade na aquisição de tubos de aço
A lista de verificação abaixo resume os pontos de risco mais frequentemente negligenciados por compradores internacionais. Ela pode ser usada diretamente para avaliação de fornecedores ou na elaboração de uma solicitação de cotação (RFQ):
| Tipo de risco | Problema comum | Ação recomendada |
| Padrão e Edição | Nome padrão indicado sem ano de edição ou nível PSL | Indique o ano da edição e o nível PSL na ordem de compra, por exemplo, API 5L 2018 PSL2. |
| Cobertura insuficiente de END (Ensaios Não Destrutivos) | Apenas teste hidrostático necessário; não é especificado UT ou RT. | Exigir explicitamente END (Ensaios Não Destrutivos) em 100% das juntas de solda; especificar o método de inspeção e os critérios de aceitação. |
| Rastreabilidade MTC | O número de lote no MTC não corresponde ao produto físico. | Exigir EN 10204 3.1; verificar os números de lote em relação à lista de embalagem. |
| Teste de impacto omitido | Projeto para baixas temperaturas sem necessidade de teste de impacto Charpy | Indique a temperatura de teste e os requisitos mínimos de energia no documento de compra. |
| Inspeção por terceiros ausente | Não há serviço de inspeção presencial da SGS/BV/TÜV agendado. | Indique o organismo de inspeção e os pontos de retenção de inspeção na Ordem de Compra. |
| Valor CE não confirmado | Dados de equivalência de carbono do fornecedor MTC não foram verificados. | Exigir que o valor CE seja declarado no MTC; verificar em relação ao limite superior padrão. |
| Comparação baseada apenas em preços | Sistema de gestão da qualidade, equipamentos e capacidade de inspeção ignorados. | Exigir que o fornecedor forneça WPS/PQR, comprovante de qualificação laboratorial e histórico de MTCs. |
Perguntas frequentes: Defeitos de solda em tubos de aço e inspeção de qualidade
P1: Os tubos de aço soldados são inerentemente de qualidade inferior aos tubos sem costura?
Não. Tubos soldados de alta qualidade — como os tubos ERW ou LSAW produzidos de acordo com a norma API 5L PSL2 — são plenamente capazes de atender aos requisitos de transmissão de alta pressão quando fabricados sob rigoroso controle do processo de soldagem e inspeção NDT de 100%. A escolha entre tubos soldados e sem costura deve ser baseada em uma avaliação abrangente do diâmetro, espessura da parede, classificação de pressão, fluido e custo — e não simplesmente na presença ou não de uma solda.
Q2: Qual é melhor — exame radiográfico (RT) ou exame ultrassonográfico (UT)?
Ambos os métodos possuem vantagens distintas e não podem ser substituídos um pelo outro. A radiografia (RT) produz um registro permanente da imagem do interior da solda, tornando mais intuitivo o processo de identificação de porosidade e inclusões de escória — e as imagens podem ser armazenadas e reavaliadas indefinidamente. O ultrassom (UT) é mais sensível a defeitos planares, como trincas e falta de fusão, oferece maior eficiência de inspeção e não envolve radiação. Projetos de alta pressão geralmente exigem o uso combinado de ambos os métodos; o ultrassom phased array (PAUT) oferece uma atualização avançada que pode superar as limitações de ambos.
P3: Como posso verificar se um fornecedor realmente possui capacidade para END (Ensaios Não Destrutivos)?
Avalie sob diversas perspectivas: solicite a lista de equipamentos de END (Ensaios Não Destrutivos) e os registros de calibração do fornecedor; revise o sistema de numeração dos relatórios de END e a lógica de rastreabilidade do número de lote; solicite amostras de certificados de teste de materiais (MTCs) e relatórios de END para verificação cruzada; e providencie uma auditoria de fábrica ou um acompanhamento pré-embarque por uma agência terceirizada, como a SGS, BV ou TÜV — este é o método de verificação mais direto e confiável.
Q4: Um teste hidrostático pode substituir os ensaios não destrutivos?
Não. O teste hidrostático verifica a integridade geral da vedação e a capacidade de pressão do produto acabado, mas não consegue localizar ou caracterizar defeitos internos. Os métodos de END (Ensaios Não Destrutivos) — particularmente o ultrassom (UT) e a radiografia (RT) — são capazes de detectar pequenas descontinuidades internas na junta de solda. Os dois são complementares, não intercambiáveis; projetos de alta pressão exigem a execução de ambos.
Q5: Qual é a diferença entre um MTC EN 10204 3.1 e um MTC 3.2?
Um Certificado de Teste de Fábrica (MTC) EN 10204 3.1 é emitido e assinado pelo representante de inspeção autorizado do próprio fabricante — sendo o formato mais comum para projetos de exportação internacional. Um MTC 3.2 exige a assinatura conjunta de um organismo de inspeção independente (como TÜV, BV ou DNV) ou do representante autorizado do comprador. O MTC 3.2 representa um nível de certificação superior e geralmente é exigido para projetos de energia nuclear, certificação de sociedades classificadoras ou projetos com requisitos específicos do proprietário.
Sobre a LONGMA: Fabricante de tubos de aço com capacidade abrangente de inspeção de soldas.
A LONGMA possui mais de 20 anos de experiência na fabricação de tubos de aço soldados ERW e LSAW. Nossa principal força reside em um sistema de controle de qualidade verificável e completo:
▸ Produção multi-padrão: API 5L (PSL1/PSL2), ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ Inspeção UT de cordões de solda em linha a 100%; teste hidrostático de lote completo; aplicação combinada de RT / MT / ET
▸ Capacidade de inspeção por phased array da PAUT para tubos LSAW de parede espessa e projetos de petróleo e gás de alta especificação
▸ Laboratório próprio: cobertura completa de ensaios químicos, de tração, impacto, dureza, metalográficos e não destrutivos
▸ Certificados de teste de fábrica EN 10204 3.1 com rastreabilidade completa do número de lote em toda a cadeia de suprimentos
▸ Suporte para inspeção por terceiros: SGS / BV / TÜV / DNV — acompanhamento no local e inspeção pré-embarque disponíveis
Se você está avaliando fornecedores de tubos de aço ou tem uma necessidade para um projeto de gasoduto de alta pressão, entre em contato com a LONGMA para: amostras de Certificados de Tipo de Material (MTCs), relatórios de Ensaios Não Destrutivos (END), organização de auditorias de fábrica, orçamentos para projetos e orientação técnica para seleção.