- 1. Por que as normas de materiais alteram os parâmetros de soldagem?
- 2. Comparação dos efeitos de normas comuns em procedimentos de soldagem
- 3. Como a qualificação de procedimentos de soldagem se relaciona com os padrões de materiais?
- 4. Como o laboratório interno da LONGMA verifica a qualidade da solda?
- 5. Cinco riscos mais frequentemente ignorados pelos compradores
- 6. Por que escolher a LONGMA?
- 7. Conclusão
Em projetos de dutos para petróleo, gás natural, transmissão de água e sistemas de pressão industrial, muitos compradores se concentram em verificar a qualidade do aço, o diâmetro externo e a espessura da parede, mas podem negligenciar um aspecto crítico: diferentes normas para aço em dutos afetam diretamente os parâmetros do procedimento de soldagem.
Embora API 5L X52 , ASTM A53 Grau B e ASTM A672 C65 sejam todos materiais de tubos de aço carbono, eles podem ter requisitos diferentes quanto ao controle da composição química, condições de entrega, faixa de resistência, tenacidade ao impacto e inspeção. Se o empreiteiro da construção aplicar diretamente os mesmos parâmetros de soldagem a todos esses materiais, podem ocorrer problemas, incluindo endurecimento da zona afetada pelo calor, fissuração a frio, falta de fusão, redução da tenacidade ao impacto ou incompatibilidade na resistência da junta soldada.
Portanto, um fornecedor confiável de tubos de aço não deve fornecer aos clientes apenas especificações e orçamentos. Deve também auxiliar os clientes na confirmação da norma do material, da classe do aço, do equivalente de carbono e da adequação da soldagem. Com mais de 20 anos de experiência na fabricação de tubos de aço soldados, a LONGMA reduz os riscos gerais associados à aquisição de tubos de aço e à soldagem em campo por meio de análise de materiais, controle do processo de soldagem, ensaios não destrutivos e verificação em laboratório.
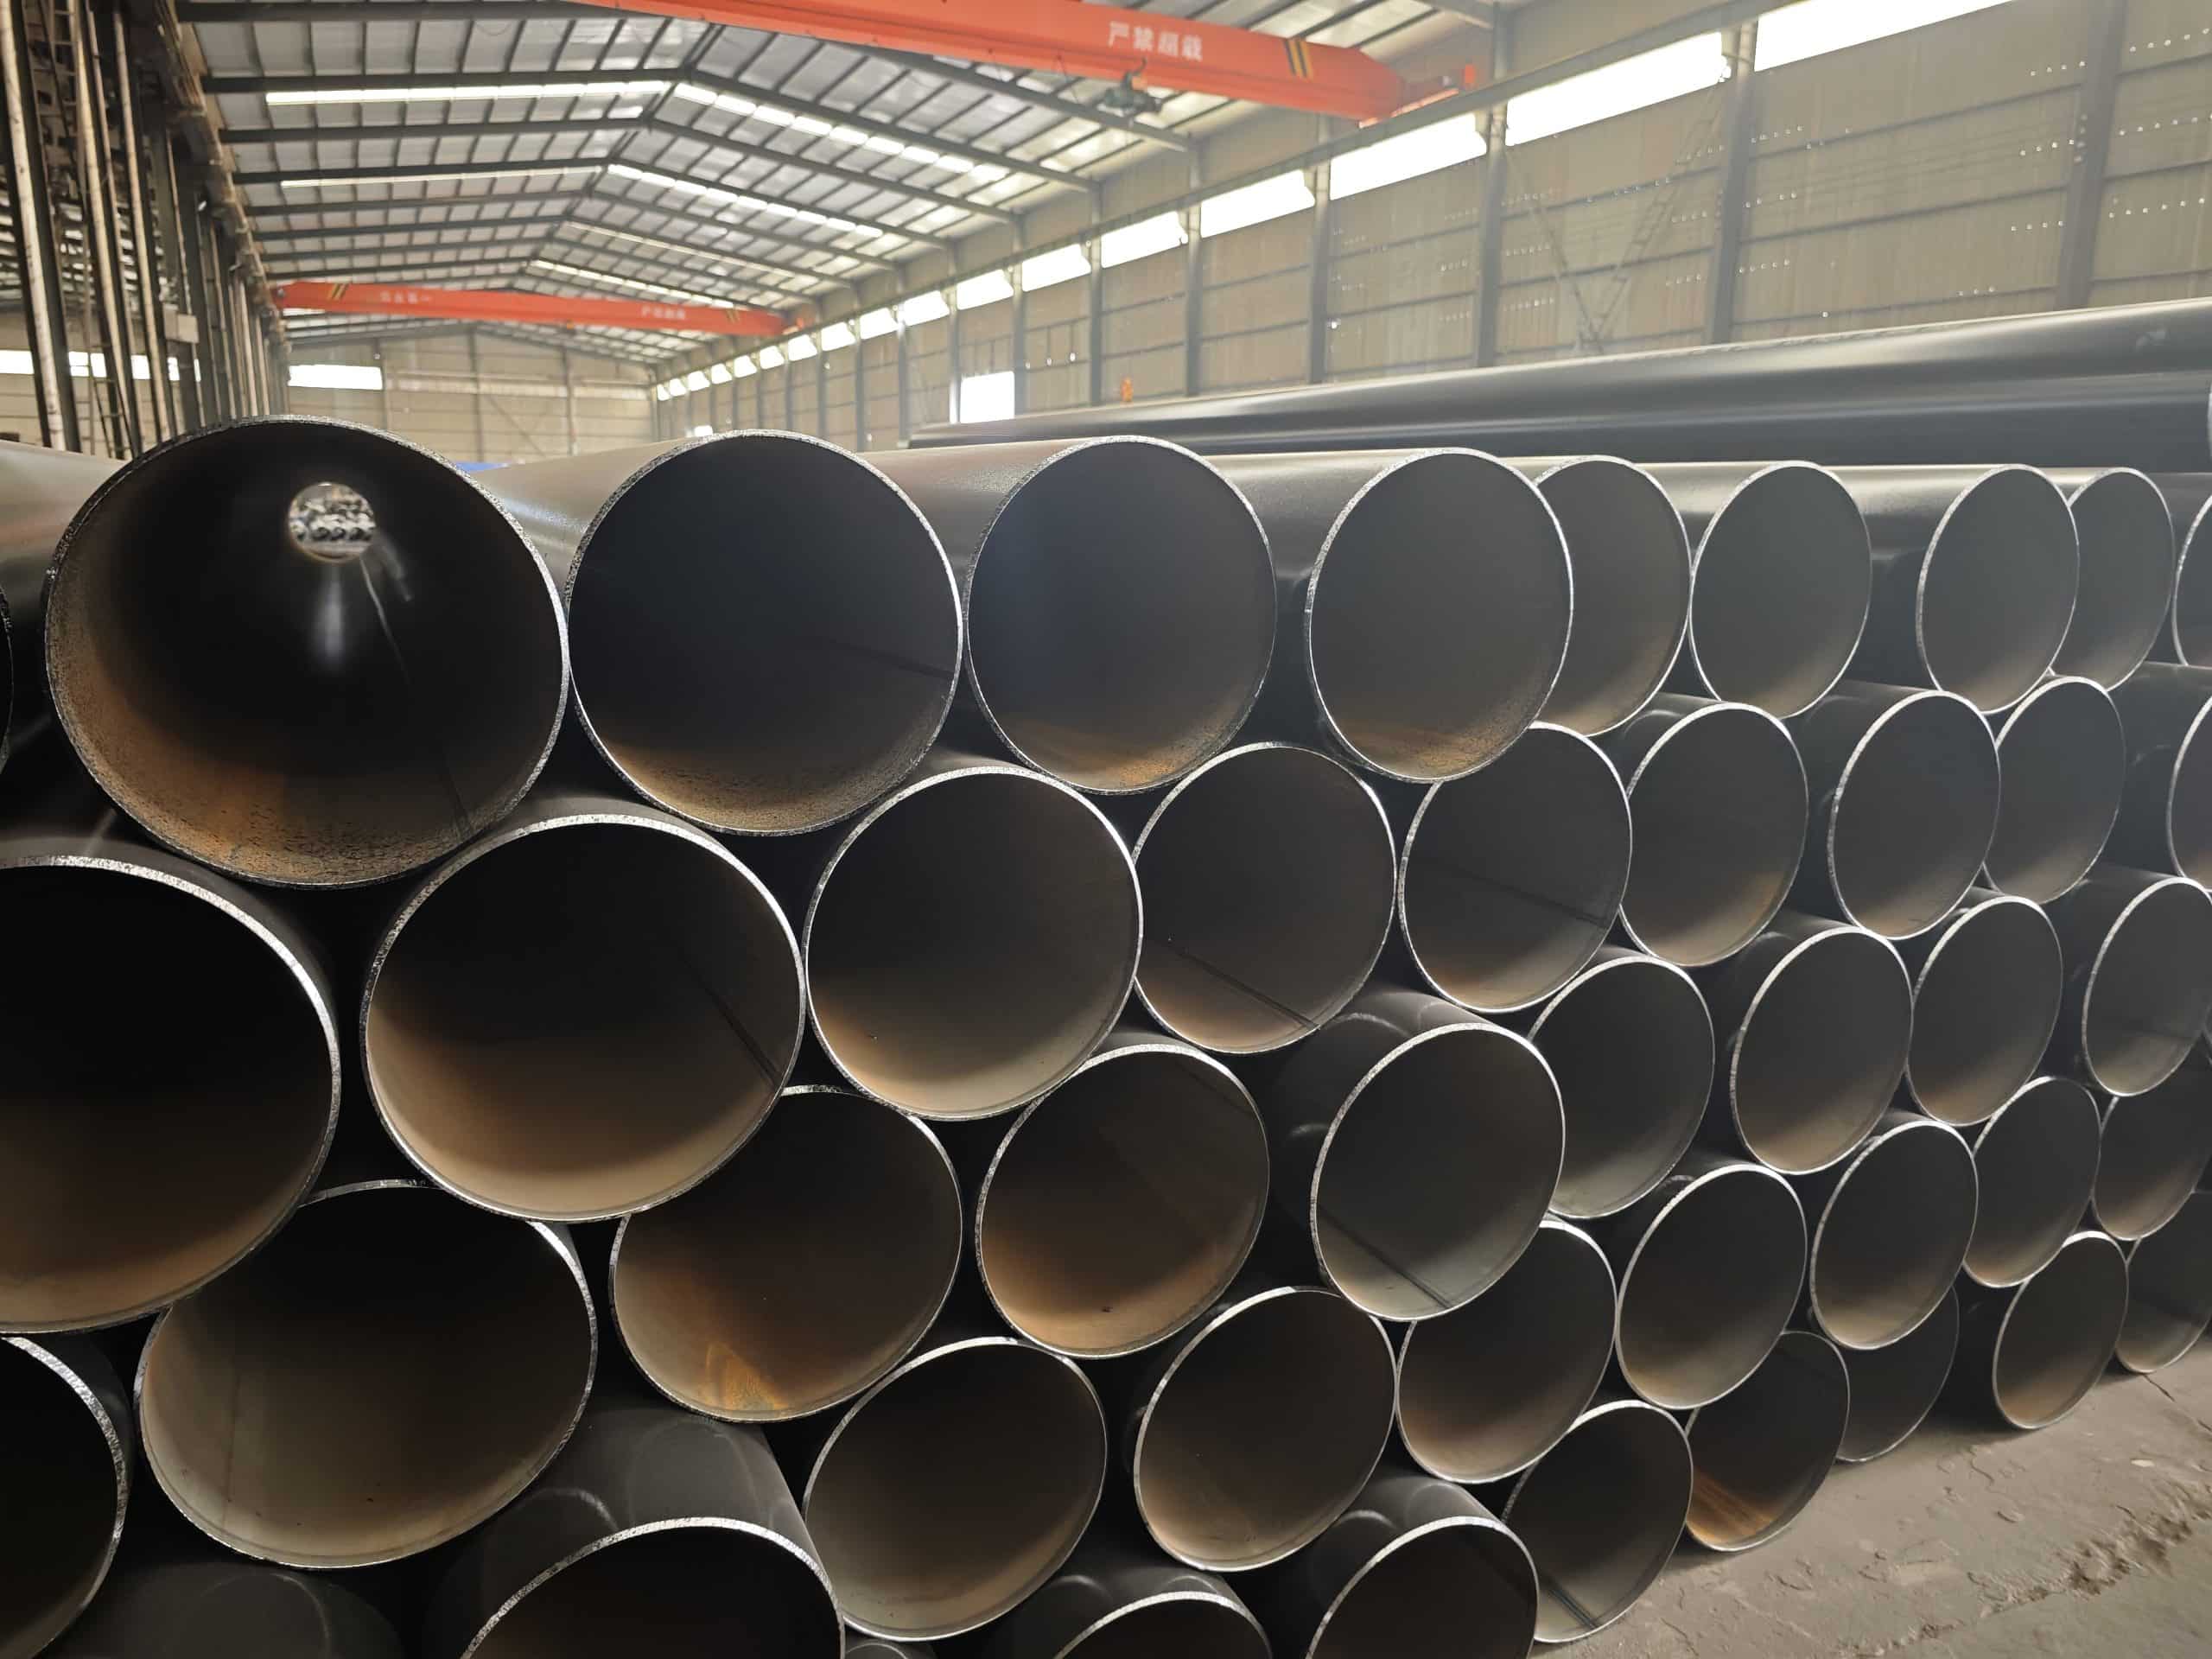
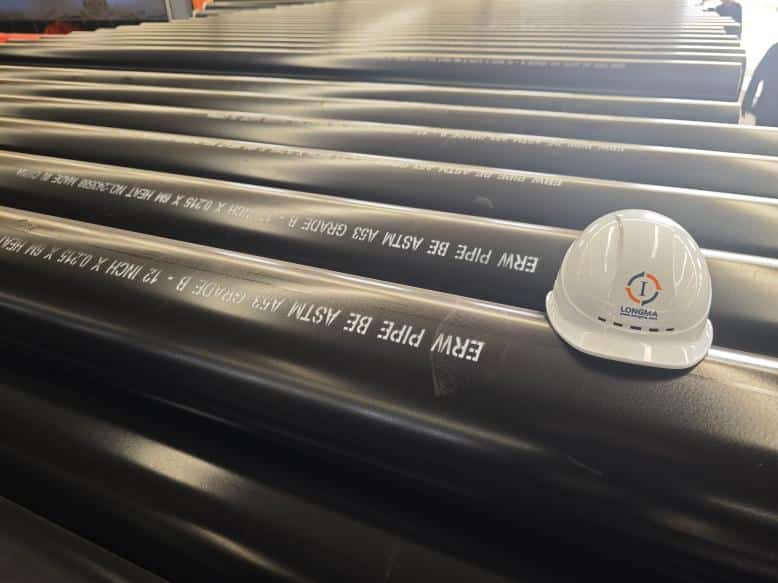
Por que as normas de materiais alteram os parâmetros de soldagem?
A soldagem é essencialmente um processo de aquecimento e resfriamento rápidos e localizados. Diferenças na composição química, espessura da parede, grau de resistência e microestrutura original de um tubo de aço resultam em diferentes transformações microestruturais na zona afetada pelo calor após a soldagem.
Os principais fatores materiais que afetam o procedimento de soldagem incluem:
- Teor de carbono, manganês e elementos de liga;
- Equivalente de carbono e sensibilidade a fissuras;
- Grau do aço e limite de escoamento mínimo;
- Condições de entrega como normalizado, temperado e revenido ou laminado termomecanicamente;
- Diâmetro do tubo, espessura da parede e grau de restrição da junta;
- Requisitos de temperatura para testes de impacto e resistência a baixas temperaturas;
- PSL1, PSL2 ou outras condições técnicas específicas do projeto.
A norma ISO 3183:2019 especifica tubos de aço sem costura e soldados PSL1 e PSL2 utilizados em sistemas de transporte por dutos para as indústrias de petróleo e gás natural, complementando os requisitos da 46ª edição da API 5L. A API lançou a 47ª edição da Especificação API 5L em junho de 2026 e atualizou diversas áreas técnicas, incluindo o controle de qualidade de tubos soldados por alta frequência. Portanto, a edição da norma aplicável deve ser claramente indicada no contrato de compra. Não basta especificar apenas “tubo de aço API 5L”.
Comparação dos efeitos de normas comuns em procedimentos de soldagem
| Tubo de aço padrão ou material | Aplicação Típica | Considerações importantes sobre os parâmetros de soldagem | Principal risco de aquisição |
| ASTM A53 Grau B | Serviço geral de pressão, aplicações mecânicas e tubulações de estação. | Controle a entrada de calor e a penetração; utilize consumíveis de soldagem de aço carbono convencionais. | Substituição direta do API 5L em dutos de transmissão de longa distância. |
| API 5L Grau B/X42 | oleodutos e gasodutos para coleta e transmissão de petróleo e gás | Controle do equivalente de carbono, pré-aquecimento, temperatura entre passes e tenacidade da solda. | Ignorando o nível PSL e a edição padrão |
| API 5L X52/X65 | Oleodutos e gasodutos de média e alta pressão | Controle mais rigoroso da entrada de calor, da taxa de resfriamento e do teor de hidrogênio. | À medida que a resistência aumenta, os riscos de fissuras a frio e amolecimento tornam-se mais significativos. |
| ASTM A671 | Tubos soldados por fusão elétrica para serviço em temperatura ambiente e baixas temperaturas. | Desenvolver o WPS de acordo com a qualidade da chapa, o tratamento térmico e os requisitos de impacto. | Verificar apenas a turma, sem verificar a nota. |
| ASTM A672 | Tubos soldados por fusão elétrica para serviços em temperaturas moderadas e altas pressões. | Foco no tratamento térmico pós-soldagem, resistência da solda e categoria de END (Ensaios Não Destrutivos). | Ignorando o tratamento térmico e o escopo de inspeção associados à Classe |
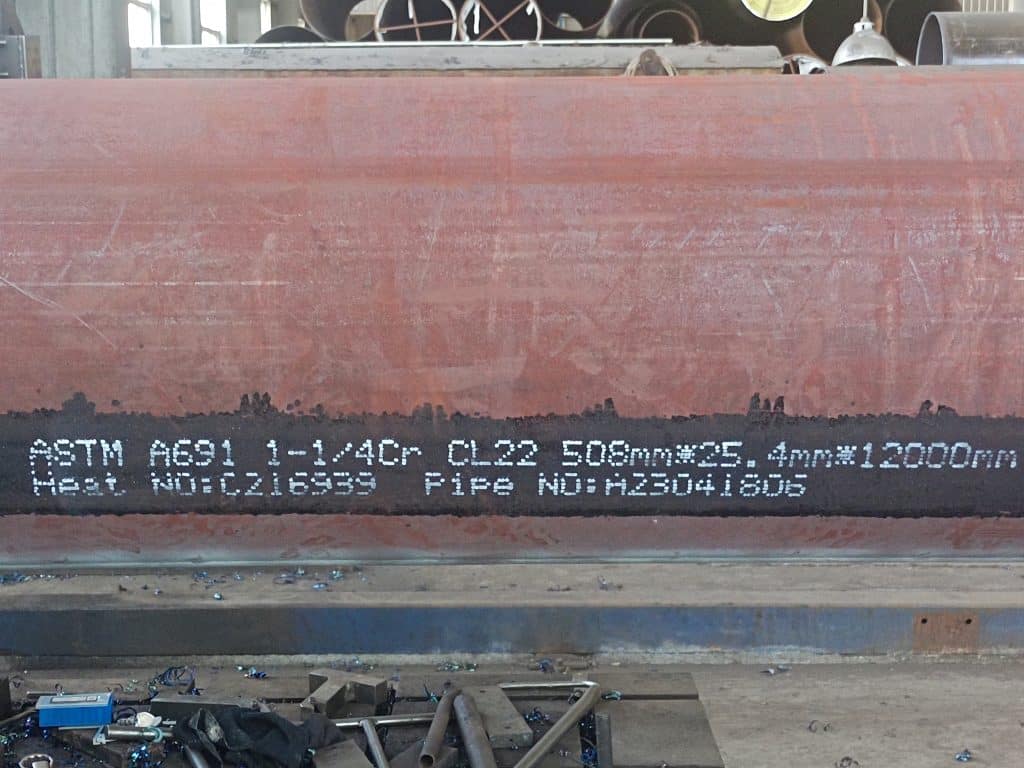
A norma ASTM A53/A53M-24 abrange tubos de aço preto soldados e sem costura, bem como tubos de aço galvanizado a quente, em tamanhos de NPS 1/8 a NPS 26. As normas ASTM A671 e ASTM A672 destinam-se, respectivamente, a tubos de aço soldados por fusão elétrica utilizados em serviços à temperatura ambiente ou baixa e em serviços de alta pressão e temperatura moderada. Seus escopos de aplicação são diferentes, e uma norma não pode ser substituída pela outra simplesmente porque as dimensões dos tubos são as mesmas.
- O equivalente de carbono determina o pré-aquecimento e o controle do craqueamento de hidrogênio.
O equivalente de carbono é um dos principais indicadores utilizados para avaliar a soldabilidade do aço. Geralmente, à medida que o teor de carbono e de elementos de liga aumenta, a zona afetada pelo calor tende a desenvolver microestruturas de alta dureza, e o risco de fissuração a frio induzida por hidrogênio também aumenta.
O aço carbono comum, com um equivalente de carbono relativamente baixo e uma pequena espessura de parede, geralmente apresenta uma faixa de parâmetros de soldagem mais ampla. Tubos de linha de alta resistência, tubos de aço de parede espessa ou juntas altamente restringidas podem exigir:
- Aumentar a temperatura de pré-aquecimento;
- Limitar rigorosamente o teor de hidrogênio difusível dos consumíveis de soldagem;
- Controlar a temperatura entre passes;
- Reduzir a taxa de resfriamento pós-soldagem;
- Prolongar o tempo de isolamento das juntas ou implementar o tratamento térmico pós-soldagem especificado.
Contudo, uma temperatura de pré-aquecimento mais elevada nem sempre é melhor. Temperaturas excessivas podem aumentar a zona afetada pelo calor, reduzir a eficiência da produção e até mesmo prejudicar as propriedades locais do aço laminado termomecanicamente. Portanto, a temperatura de pré-aquecimento deve ser determinada por meio da qualificação do procedimento de soldagem, em vez de ser selecionada apenas com base em tabelas empíricas.
Os compradores devem exigir que os fornecedores apresentem a composição química real no certificado do material e os dados de equivalência de carbono aplicáveis, de acordo com a norma do pedido de compra. A simples afirmação de que um produto "está em conformidade com a norma X52", sem fornecer uma análise química específica para cada tratamento térmico, não é suficiente para fundamentar o projeto do procedimento de soldagem em campo.
- A qualidade do aço afeta a entrada de calor e a compatibilidade da resistência dos consumíveis de soldagem.
À medida que a classificação do aço API 5L aumenta de grau B e X42 para X52, X65 ou até mesmo um grau superior, a resistência, o projeto da liga e o método de controle microestrutural do material também mudam.
Se a entrada de calor na soldagem for muito baixa, podem ocorrer fusão insuficiente, taxa de resfriamento excessivamente rápida e endurecimento da zona afetada pelo calor. Se a entrada de calor for muito alta, pode causar crescimento de grãos, redução da tenacidade da solda e amolecimento da zona afetada pelo calor em certos aços de alta resistência.
| Parâmetro do procedimento | Riscos quando o parâmetro é muito baixo | Riscos quando o parâmetro é muito alto |
| Corrente de soldagem | Penetração incompleta, falta de fusão e arco instável. | Perfuração do material, aumento de respingos e uma poça de fusão excessivamente grande. |
| Tensão do arco | Cordão de solda estreito e fusão insuficiente da parede lateral. | Cordão de solda excessivamente largo e aporte térmico aumentado |
| Velocidade de soldagem | Aumento da entrada de calor e granulação mais grossa | Penetração insuficiente, reentrância ou falta de fusão. |
| Temperatura de pré-aquecimento | Resfriamento excessivamente rápido e aumento do risco de craqueamento por hidrogênio | Zona afetada pelo calor ampliada e eficiência reduzida. |
| Temperatura entre passes | Resfriamento excessivamente rápido das passagens de solda subsequentes. | Redução da tenacidade e engrossamento microestrutural |
| Taxa de fluxo de gás de proteção | Risco de porosidade e oxidação | A turbulência pode puxar ar para a zona de proteção e reduzir a eficácia da mesma. |
A seleção de consumíveis de soldagem não deve seguir simplesmente o princípio de que “maior resistência é mais segurança”. O metal de solda deve atender aos requisitos de resistência do projeto, mas o sobrecorrespondência excessiva pode aumentar a dureza da junta e a suscetibilidade a trincas. Para dutos de baixa temperatura, a resistência ao impacto tanto do metal de solda quanto da zona afetada pelo calor também deve ser considerada.
- A espessura da parede e o diâmetro do tubo alteram o ciclo térmico da soldagem.
Com o aumento da espessura da parede, a taxa de dissipação de calor, a restrição da junta e o número de passes de soldagem também se alteram. Tubulações de paredes espessas geralmente exigem uma temperatura de pré-aquecimento mais elevada, um controle mais rigoroso da temperatura entre passes e um procedimento de soldagem multicamadas e multipasses.
As soldas circunferenciais em campo em tubos de aço LSAW de grande diâmetro também envolvem uma longa circunferência de bisel, desvios de ajuste acumulados e posições de soldagem em constante mudança. Se a ovalização do tubo, o esquadro das extremidades ou as dimensões do bisel forem instáveis, podem ocorrer folgas de raiz irregulares, desalinhamento excessivo ou falta de fusão localizada no local da obra, mesmo quando a qualificação do procedimento de soldagem for aceitável.
Portanto, ao adquirir produtos fabricados de acordo com uma norma para aço de tubulação, os seguintes itens também devem ser verificados:
- Diâmetro externo e ovalização da extremidade do tubo;
- Tolerância negativa à espessura da parede;
- Ângulo de bisel e face da raiz;
- Esquadria das extremidades do tubo;
- Retidão e deformação de transporte;
- Se foi reservada uma verba para usinagem em campo.
Na produção de tubos de aço redondos ERW e LSAW, a LONGMA combina a inspeção dimensional com o controle de qualidade da solda para ajudar os clientes a melhorar a eficiência da montagem em campo e reduzir o retrabalho de soldagem causado por desvios dimensionais nos tubos de aço.
- O nível PSL afeta a resistência ao impacto e a verificação da soldagem.
As normas API 5L e ISO 3183 estabelecem dois Níveis de Especificação de Produto: PSL1 e PSL2. Em comparação com o PSL1, o PSL2 geralmente inclui requisitos mais rigorosos para composição química, propriedades mecânicas, equivalente de carbono, tenacidade, rastreabilidade e ensaios não destrutivos. A norma ISO 3183:2019 abrange explicitamente ambos os Níveis de Especificação de Produto.
Quando um projeto exige PSL2, desempenho em impacto a baixas temperaturas ou aplicação em uma área de alto risco, a qualificação do procedimento de soldagem não pode verificar apenas a resistência à tração. Também pode ser necessário coletar corpos de prova de impacto Charpy com entalhe em V da solda, da linha de fusão e da zona afetada pelo calor.
Isso significa que a corrente de soldagem, a voltagem, a velocidade de deslocamento, a largura de oscilação e a temperatura entre passes podem se tornar variáveis essenciais que exigem controle.
Como a qualificação de procedimentos de soldagem se relaciona com os padrões de materiais?
As normas para tubos de aço especificam principalmente como o tubo de aço é fabricado e aceito, enquanto as soldas circunferenciais em campo também devem estar em conformidade com o código de construção adotado pelo projeto. A Seção IX da ASME BPVC é utilizada para o procedimento de soldagem e qualificação do desempenho do soldador. Sua estrutura principal inclui:
- Série QW-200: Qualificação de procedimentos de soldagem e requisitos de WPS/PQR;
- Série QW-250: Variáveis essenciais para diferentes processos de soldagem;
- Série QW-300: Qualificação de desempenho de soldador;
- Série QW-400: Variáveis relacionadas a metais de base, metais de adição, características elétricas, gases e técnicas de soldagem.
As informações oficiais da ASME afirmam que a Seção IX é usada para a qualificação de procedimentos e pessoal de soldagem, brasagem e fusão, e que deve ser usada em conjunto com o código de construção aplicável.
Um conjunto completo de documentos de soldagem geralmente inclui:
- Especificação do procedimento de soldagem: Especifica o intervalo de parâmetros a serem usados no campo;
- Registro de qualificação do procedimento: Registra os parâmetros reais e os resultados dos testes do cupom de qualificação;
- Certificado de Qualificação de Soldador: Demonstra que o soldador consegue utilizar o processo especificado para produzir uma junta aceitável;
- Certificados de materiais base e consumíveis de soldagem: Confirme a rastreabilidade do metal base, dos eletrodos ou do arame de solda;
- Registros de inspeção: Demonstrar que a solda atende aos requisitos de inspeção visual, ensaios não destrutivos (END) e propriedades mecânicas.
Os compradores devem prestar atenção especial a um ponto: um certificado de material API ou ASTM para o tubo de aço não significa automaticamente que o procedimento de soldagem em campo foi qualificado.
Como o laboratório interno da LONGMA verifica a qualidade da solda?
Em comparação com declarações promocionais genéricas, os registros de testes de laboratório fornecem evidências mais robustas de que um fornecedor realmente compreende a relação entre os parâmetros do procedimento de soldagem e o desempenho do material.
- Análise de composição química
Objetivo: Confirmar a composição química específica para cada faixa de temperatura e avaliar a soldabilidade.
Procedimento: Verificar o número do lote, preparar a amostra, realizar a análise espectrométrica, revisar os resultados e inserir os dados no sistema de rastreabilidade.
Valor de aquisição: Impede que os riscos de pré-aquecimento e craqueamento por hidrogênio sejam subestimados quando a composição química estiver próxima do limite superior permitido pela norma.
- Ensaios de tração e flexão
Objetivo: Verificar a resistência da solda, a ductilidade e a integridade da junta.
Procedimento: Retire amostras dos locais especificados, usine-as, realize ensaios de tração ou de flexão guiada e registre o local da fratura e os resultados dos ensaios.
Valor de aquisição: Confirma que a solda não é apenas visualmente aceitável, apresentando desempenho mecânico inadequado.
- Teste de Impacto
Objetivo: Avaliar a capacidade do metal base, da solda e da zona afetada pelo calor de resistir à fratura frágil na temperatura especificada.
Procedimento: Confirme a localização do entalhe, condicione o corpo de prova à temperatura de teste necessária, realize o teste de impacto e registre os valores individuais e médios.
Valor de aquisição: Particularmente importante para produtos PSL2, projetos em regiões frias e serviços em baixas temperaturas.
- Teste de dureza
Os testes de dureza ajudam a identificar o endurecimento anormal na zona afetada pelo calor. Uma dureza local excessivamente alta pode indicar uma taxa de resfriamento muito rápida, pré-aquecimento insuficiente ou controle inadequado da entrada de calor.
- Teste não destrutivo
| Método de Teste | Propósito principal | Procedimento Básico | Defeitos Típicos |
| UT — Teste Ultrassônico | Detectar descontinuidades planares internas | Calibração, digitalização, posicionamento, avaliação e registro. | Falta de fusão, fissuras e inclusões. |
| RT — Exames Radiográficos | Produza uma imagem do interior da solda. | Configuração, exposição, aquisição de imagens e interpretação. | Porosidade, inclusões de escória e penetração incompleta. |
| MT — Teste de Partículas Magnéticas | Detectar defeitos superficiais e próximos à superfície | Magnetização, aplicação de partículas magnéticas e observação de indicações. | Trincas na zona de transição da solda e trincas superficiais |
| PT—Ensaio por Líquido Penetrante | Detectar defeitos de abertura superficial | Limpeza, aplicação de penetrante, remoção do excesso de penetrante e desenvolvimento. | Fissuras finas e orifícios minúsculos |
A norma API 5L inclui requisitos para fabricação, aceitação, inspeção, testes e marcação de produtos. Os projetos reais também devem ser executados de acordo com a edição especificada no contrato e o procedimento de ensaios não destrutivos do projeto. A 47ª edição, lançada em 2026, adicionou ou revisou mais de 15 áreas técnicas. Portanto, novos pedidos devem confirmar se o cliente está utilizando a 46ª ou a 47ª edição.
Cinco riscos mais frequentemente ignorados pelos compradores
Primeiramente, a norma e a classe do aço são fornecidas sem especificar a edição da norma. Edições diferentes podem afetar os requisitos de fabricação e inspeção.
Em segundo lugar, apenas a resistência mínima ao escoamento é analisada, enquanto a composição química real, o equivalente de carbono e as condições de entrega não são verificados.
Em terceiro lugar, o certificado do produto de tubo de aço é erroneamente tratado como um certificado de qualificação de procedimento de soldagem em campo.
Em quarto lugar, os testes de impacto a baixas temperaturas, os ensaios não destrutivos adicionais ou o testemunho de terceiros só são solicitados após a conclusão da produção.
Em quinto lugar, a atenção se concentra apenas no preço unitário, sem avaliar os custos ocultos causados por desvios dimensionais, falta de documentação e retrabalho de soldagem em campo.
Um fornecedor profissional de tubos de aço API 5L deve identificar esses problemas durante a fase de revisão do contrato, em vez de lidar com disputas após a chegada dos produtos ao local da obra.
Por que escolher a LONGMA?
A LONGMA possui mais de 20 anos de experiência na fabricação de tubos de aço soldados e produz principalmente tubos de aço redondos ERW e LSAW. Para projetos de dutos de petróleo e gás natural, transmissão de água, estruturas e indústrias, a LONGMA pode organizar a produção e a inspeção de acordo com o padrão do material, a classe do aço, a espessura da parede e o ambiente de serviço.
As vantagens da LONGMA incluem:
- Fabricação de acordo com as normas API 5L, ISO 3183 e normas ASTM aplicáveis;
- Manter a rastreabilidade dos números de lote, composição química e propriedades mecânicas das chapas ou tiras de aço;
- Controle da entrada de calor na soldagem ERW, da pressão de compressão e do tratamento térmico da solda;
- Controlar os parâmetros de formação e soldagem de soldas LSAW internas e externas;
- Oferecemos serviços de análise química, ensaio de tração, ensaio de impacto, ensaio de dureza, ensaio hidrostático e ensaios não destrutivos (END);
- Apoio à documentação EN 10204 3.1 e à inspeção por terceiros;
- Revisar as condições técnicas suplementares antes da produção para reduzir o risco de alterações no projeto.
Conclusão
As normas para aço em dutos não apenas determinam a classe do material do tubo de aço, mas também afetam a entrada de calor na soldagem, a temperatura de pré-aquecimento, a temperatura entre passes, a seleção de consumíveis de soldagem e o planejamento da inspeção pós-soldagem. Uma decisão de aquisição verdadeiramente confiável deve considerar a norma do material, a fabricação do tubo de aço, a qualificação do procedimento de soldagem e a construção em campo como um sistema integrado.
Como fornecedora experiente de tubos de aço API 5L , a LONGMA não se limita a fornecer orçamentos. Com base na classe do aço, nível PSL, dimensões, espessura da parede, temperatura de operação, requisitos de impacto e escopo de inspeção, auxiliamos nossos clientes a esclarecer as condições de fabricação e entrega de seus tubos de aço.
Ao submeter uma consulta, os compradores devem fornecer a norma e edição do material, a classe do aço, o diâmetro externo, a espessura da parede, a quantidade, o comprimento, a temperatura de projeto, os requisitos de impacto, o escopo dos ensaios não destrutivos (END), a configuração da extremidade do tubo e o porto de destino. Informações técnicas completas permitem à LONGMA fornecer uma solução de fabricação, um plano de qualidade, um cronograma de entrega e uma cotação comercial mais precisos.