- 1. Vantagens e desvantagens da soldagem TIG
- 2. Fonte de alimentação para soldagem TIG
- 3. Princípio de funcionamento básico
- 4. Processo físico do arco
- 5. Comparação dos modos de soldagem TIG
- 6. Pontos-chave de controle do processo de soldagem TIG
- 7. Defeitos típicos e contramedidas na soldagem TIG
- 8. Pontos-chave da operação de soldagem TIG
- 9. Cenários típicos de aplicação da soldagem TIG
- 10. Resumo da soldagem TIG
A soldagem TIG (Tungsten Inert Gas) é um processo de soldagem a arco que gera calor entre um eletrodo não consumível e a peça de trabalho. A vareta do eletrodo, a poça de fusão, o arco e a área aquecida adjacente à peça são protegidos por um meio gasoso para evitar a contaminação atmosférica. Essa proteção é fornecida por um único gás ou mistura de gases, que deve oferecer proteção completa — mesmo uma pequena infiltração de ar pode contaminar o cordão de solda. Como um processo de soldagem com eletrodo não consumível e proteção por gás inerte, a soldagem TIG/GTAW opera com base no princípio fundamental de ignição e manutenção de um arco por meio de um eletrodo de tungstênio, fundindo o metal base ou o arame de adição sob proteção de argônio para obter soldas de alta qualidade.
Segue abaixo uma análise sistemática: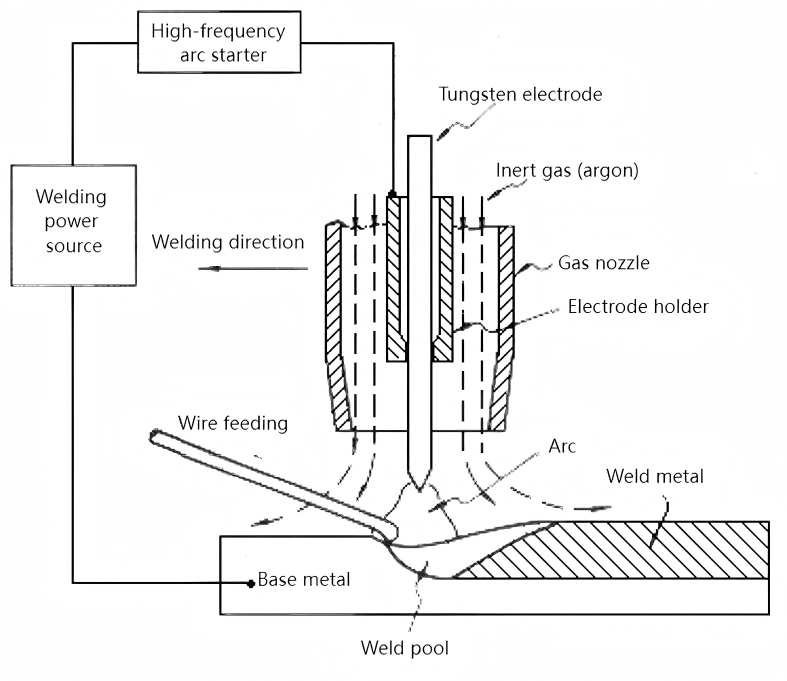
Vantagens e desvantagens da soldagem TIG
1. Vantagens
(1) O argônio isola eficazmente o ar ambiente, não se dissolve nem reage com metais e remove automaticamente as películas de óxido da superfície da poça de fusão. Assim, ele pode soldar com sucesso metais não ferrosos, aços inoxidáveis e várias ligas que são propensas à oxidação e altamente reativas quimicamente.
(2) O arco do eletrodo de tungstênio é estável — mesmo com correntes de soldagem muito baixas (<10 A), ele pode queimar de forma constante. É particularmente adequado para soldagem de chapas finas e ultrafinas. A soldagem em todas as posições é viável; a soldagem TIG pulsada pode reduzir a entrada de calor, permitindo a soldagem de aço inoxidável com 0.1 mm de espessura.
(3) A fonte de calor e o arame de enchimento podem ser controlados independentemente, facilitando o ajuste da entrada de calor. Suporta soldagem em várias posições e é um método ideal para soldagem unilateral com conformação bilateral.
(4) Como as gotas de arame de enchimento não passam pelo arco, não são gerados respingos, resultando em um cordão de solda esteticamente agradável.
2. Desvantagens
(1) Penetração de solda rasa, baixa taxa de deposição e produtividade relativamente baixa.
(2) Os eletrodos de tungstênio têm capacidade limitada de condução de corrente. Correntes excessivamente altas podem causar fusão e evaporação do eletrodo, com micropartículas potencialmente entrando na poça de solda e causando contaminação (inclusão de tungstênio).
(3) Os gases inertes (argônio, nitrogênio) são relativamente caros, resultando em custos de produção mais elevados em comparação com outros métodos de soldagem a arco (por exemplo, soldagem a arco manual CA, soldagem a arco submerso, soldagem protegida com gás CO₂).
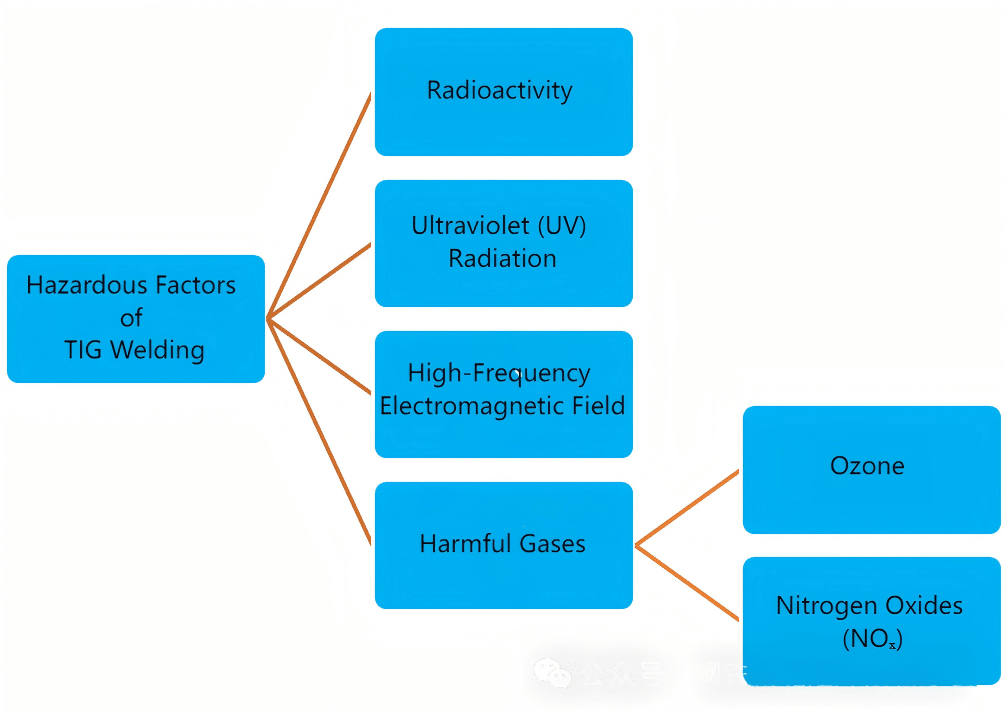
Fonte de alimentação para soldagem TIG
| Componente | função | Pontos Técnicos |
| Eletrodo de tungstênio | Acende e mantém o arco (ponto de fusão 3422℃, não consumível) | O cério-tungstênio (CeO₂) possui baixa função de trabalho eletrônico, reduzindo a tensão de ignição do arco em 20%. |
| Sistema de blindagem de argônio | Forma uma barreira de gás inerte | Pureza ≥99.99%, vazão de 8 a 15 L/min |
| Oscilador de alta frequência | Quebra as ligações do ar para iniciar o arco (alta frequência de 5-15kV) | Distância de ionização ≤3 mm; evita danos à peça por contato. |
| Fonte de alimentação de corrente constante | Mantém corrente estável (flutuação <±3%) | Controlado por uma curva característica externa com queda acentuada |
1. Fonte de alimentação
Para minimizar e eliminar as flutuações de corrente causadas por alterações no comprimento do arco, a soldagem TIG requer uma fonte de alimentação com característica de queda de tensão externa. Os tipos de corrente utilizados na soldagem TIG incluem: corrente contínua com eletrodo negativo (CCEN), corrente contínua com eletrodo positivo (CCEP) e corrente alternada (CA). As máquinas de solda TIG CC mais comuns incluem os modelos WS-250 e WS-400; as máquinas de solda TIG CA incluem os modelos WSJ-150 e WSJ-500; as máquinas de solda TIG CA/CC incluem os modelos WSE-150 e WSE-400. (W – Tungstênio; S – Multiuso.)
DCEN significa que a peça de trabalho é conectada ao terminal positivo e o eletrodo de tungstênio ao terminal negativo. O eletrodo de tungstênio gera menos calor, tem menor probabilidade de superaquecer e possui forte capacidade de emissão termoiónica, resultando em um arco estável e concentrado. Para o mesmo diâmetro de eletrodo, pode-se utilizar uma corrente maior. A peça de trabalho absorve uma quantidade significativa de calor, produzindo uma poça de fusão profunda e estreita, com alta produtividade e mínima contração e deformação da peça. DCEP opera de maneira oposta. Portanto, DCEN é adequado para a maioria dos metais. Para soldagem de alumínio, magnésio, suas ligas e ligas de cobre propensas à oxidação (por exemplo, bronze de alumínio), a soldagem TIG CA é preferível.
2. Caixa de Controle
(1) Dispositivos de ignição e estabilização de arco
- Ignição por curto-circuito
Ao encostar o eletrodo de tungstênio na superfície da peça em um ângulo quase perpendicular, levante-o rapidamente para iniciar a soldagem após a ignição. Devido ao contato em curto-circuito, são geradas correntes elevadas, causando desgaste significativo do eletrodo de tungstênio — esse método deve ser usado com moderação.
- Ignição de alta frequência
Utiliza alta tensão de alta frequência gerada por um oscilador de alta frequência para romper a lacuna (aproximadamente 3 mm) entre o eletrodo de tungstênio e a peça de trabalho para ignição do arco. Geralmente é usado para a ignição inicial do arco. No entanto, osciladores de alta frequência são prejudiciais ao corpo humano e não devem ser deixados ligados continuamente.
- Ignição por pulso de alta tensão
Aplica-se um pulso de alta tensão entre o eletrodo de tungstênio e a peça de trabalho para ionizar o gás e iniciar o arco. Durante a soldagem, os pulsos de alta tensão podem tanto iniciar quanto estabilizar o arco. Após a ignição do arco, pulsos de estabilização são gerados automaticamente, enquanto os pulsos de ignição cessam. Portanto, a ignição por pulso de alta tensão é um método preferencial.
(2) Dispositivo de controle de sequência de soldagem
O dispositivo de sequência de soldagem deve atender aos seguintes requisitos:
Forneça gás de proteção com 1.5 a 4 segundos de antecedência antes da soldagem para eliminar o ar interno;
Após a soldagem, aguarde de 5 a 15 segundos para interromper o fornecimento de gás e proteger o eletrodo de tungstênio e a poça de fusão, que ainda estão em processo de resfriamento.
Ligar/desligar automaticamente os circuitos de ignição e estabilização do arco;
Controlar o ligar/desligar da fonte de alimentação;
Reduzir automaticamente a corrente antes da conclusão da soldagem para eliminar defeitos na cratera e evitar fissuras na mesma — um fator especialmente crítico para soldagem circunferencial e soldagem de materiais sensíveis ao calor.
3. Maçarico de solda
A tocha de soldagem tem a função de segurar o eletrodo de tungstênio, conduzir a corrente de soldagem, fornecer o fluxo de argônio e ligar/desligar a máquina de solda. As tochas são classificadas como pequenas, médias ou grandes, e quanto ao método de resfriamento, como refrigeradas a ar ou a água. Tochas refrigeradas a água são obrigatórias para correntes de soldagem superiores a 100 A.
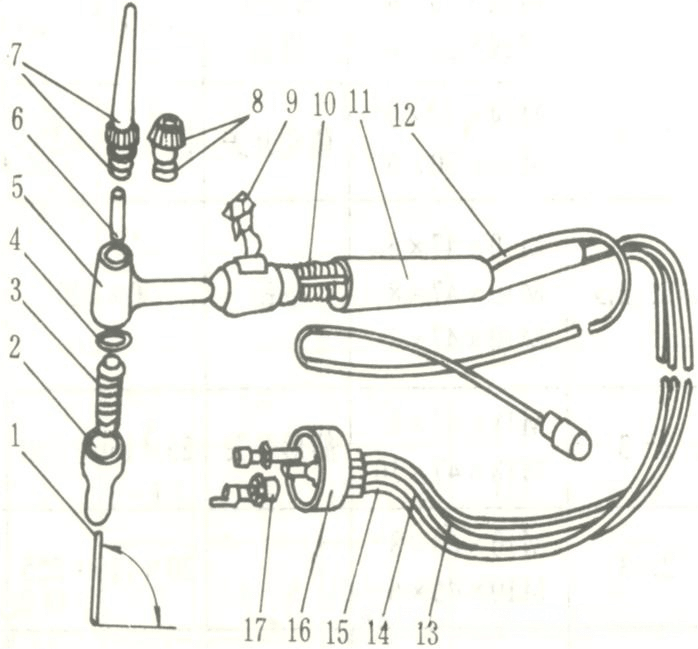
4. Sistema de Fornecimento de Gás e Sistema de Resfriamento a Água
(1) Sistema de fornecimento de gás
Composto por um cilindro de argônio, um regulador de fluxo de argônio e uma válvula eletromagnética de gás.
- Cilindro de argônio: Pintado externamente de cinza com a inscrição “Argônio” em tinta verde. Pressão máxima: 15 MPa; volume: 40 L.
- Válvula eletromagnética de gás: Controla a abertura e o fechamento do fluxo de gás, regulada por um relé de retardo para permitir as funções de pré-purga e pós-fluxo.
- Regulador de fluxo de argônio: Reduz e estabiliza a pressão, além de ajustar a vazão de argônio.
(2) Sistema de refrigeração a água
Resfria o cabo de soldagem, a tocha e o eletrodo de tungstênio. O resfriamento a água é desnecessário para correntes de soldagem <100A. Para correntes >100A, o resfriamento a água é obrigatório, controlado por um pressostato para garantir que a água de resfriamento seja fornecida na pressão necessária antes de ligar a máquina de solda.
Princípio de funcionamento básico
1. Diagrama de operação da máquina de solda

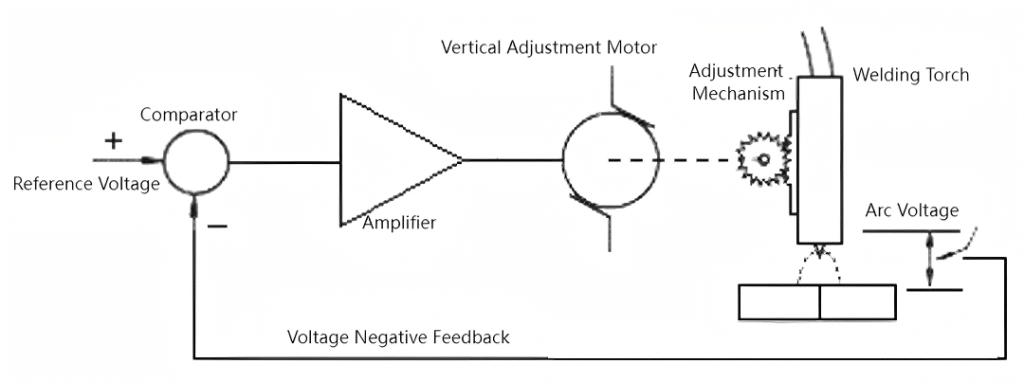
2. Dispositivo de ajuste automático do comprimento do arco:
Existe uma boa correlação linear entre a tensão do arco e o comprimento do arco. O controle PID em malha fechada com realimentação da tensão do arco atinge uma precisão de 0.3 V. Oscilador da tocha de soldagem:
Processo físico do arco
1. Ignição por arco
Estágio de ignição por arco
Pulsos de alta frequência ionizam o argônio → efeito de avalanche de elétrons → formação de um canal de plasma (resistência <0.1Ω).
A ignição por contato ou alta frequência e alta tensão rompe o argônio (tensão de ruptura ≈2000-5000V), ionizando átomos de argônio neutro:
e⁻ + Ar → Ar⁺ + 2e⁻ e
formando uma avalanche inicial de elétrons (descarga de Townsend).
Elétrons e íons se movem direcionalmente sob a ação do campo elétrico, formando um caminho para a corrente. A tensão do arco cai para 10-20V para manter a combustão.
2. Região do cátodo (ponta do eletrodo de tungstênio): núcleo de emissão de elétrons
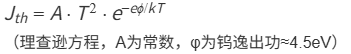
Emissão Termiônica (Mecanismo Dominante):
O eletrodo de tungstênio é aquecido por corrente elétrica a uma temperatura superior a 3000 K (>2700 °C), permitindo que os elétrons adquiram energia térmica e escapem. A densidade de corrente atinge 10⁶-10⁷ A/m².
Emissão de campo:
Quando a intensidade do campo elétrico próximo à ponta do cátodo excede 10⁹ V/m, o efeito de tunelamento quântico aumenta a emissão de elétrons.
Queda de tensão no cátodo:
Uma queda de potencial de aproximadamente 3 a 15 V se forma na superfície do cátodo, acelerando o bombardeio iônico do cátodo para sustentar a emissão de elétrons.
3. Região da Coluna de Arco: Transferência de Energia de Plasma de Alta Temperatura
Energia cinética dos elétrons → Energia térmica: Elétrons de alta velocidade colidem com átomos/íons neutros, convertendo energia cinética em energia térmica (principal método de geração de calor).
Transferência de calor por radiação: O plasma de alta temperatura emite raios ultravioleta e infravermelhos.
Características do plasma:
Grau de ionização >70%, temperatura 6000-8000K, intenso movimento térmico das partículas e ionização contínua por impacto:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻
Mecanismo de transferência de energia:
Efeito de constrição do arco:
A força de constrição eletromagnética (F∝I²/r) e a constrição térmica reduzem o diâmetro da coluna do arco para apenas 2-5 mm, com uma densidade de energia tão alta quanto 10⁴-10⁵ W/cm².
4. Região do ânodo (superfície da peça): Absorção de energia e formação da poça de fusão
Geração de calor por bombardeio de elétrons:
O fluxo de elétrons transporta energia cinética (aproximadamente 70% da energia total do arco) e impacta a superfície do ânodo, convertendo-a em energia térmica para a formação da poça de fusão:

(Va é a queda de tensão no ânodo ≈0-2V, φ é a função trabalho do material, VT é a energia cinética térmica do elétron)
Ponto anódico:
Uma zona de alta temperatura (ligeiramente inferior à temperatura da coluna do arco) se forma no ponto de impacto concentrado dos elétrons, fundindo localmente o metal base para criar a poça de fusão.
Energia cinética dos elétrons → Energia térmica: Elétrons de alta velocidade colidem com átomos/íons neutros, convertendo energia cinética em energia térmica (principal método de geração de calor).
Transferência de calor por radiação: O plasma de alta temperatura emite raios ultravioleta e infravermelhos.
Características do plasma:
Grau de ionização >70%, temperatura 6000-8000K, intenso movimento térmico das partículas e ionização contínua por impacto:
e⁻ + Ar ⇌ Ar⁺ + 2e⁻ (Equilíbrio dinâmico) e + A r ⇌ A r + 2 e (Equilíbrio dinâmico)
Mecanismo de transferência de energia:
A força de constrição eletromagnética (F∝I²/r) e a constrição térmica reduzem o diâmetro da coluna do arco para apenas 2-5 mm, com uma densidade de energia tão alta quanto 10⁴-10⁵ W/cm².
Comparação dos modos de soldagem TIG
| Moda | Tipo atual | Materiais aplicáveis | Vantagens |
| Eletrodo CC Negativo (DCEN) | DCEN (eletrodo de tungstênio negativo) | Aço inoxidável/aço carbono/ligas de cobre | Penetração profunda da solda, baixo aquecimento do eletrodo de tungstênio (70% do calor na peça de trabalho) |
| Eletrodo CC Positivo (DCEP) | DCEP (eletrodo de tungstênio positivo) | Ligas de alumínio-magnésio (remoção da película de óxido) | Efeito de limpeza catódica, mas com superaquecimento severo do eletrodo de tungstênio. |
| Corrente Alternada (AC) | AC | Ligas de alumínio/magnésio (aquecimento balanceado) | Combina as vantagens de DCEN/DCEP; requer circuito de estabilização de arco. |
Efeito de limpeza catódica:
Durante a eletroerosão CC ou o semiciclo negativo da corrente alternada, os íons positivos bombardeiam e quebram as películas de óxido (por exemplo, Al₂O₃) na superfície da peça de trabalho, removendo-as.
Pontos-chave de controle do processo de soldagem TIG
1. Preparação do eletrodo de tungstênio
- Chapas finas (1-3mm): ângulo do cone de 30° → arco concentrado.
- Chapas espessas (>6mm): ângulo do cone de 60-90° → arco difuso.
Ângulos de ponta:
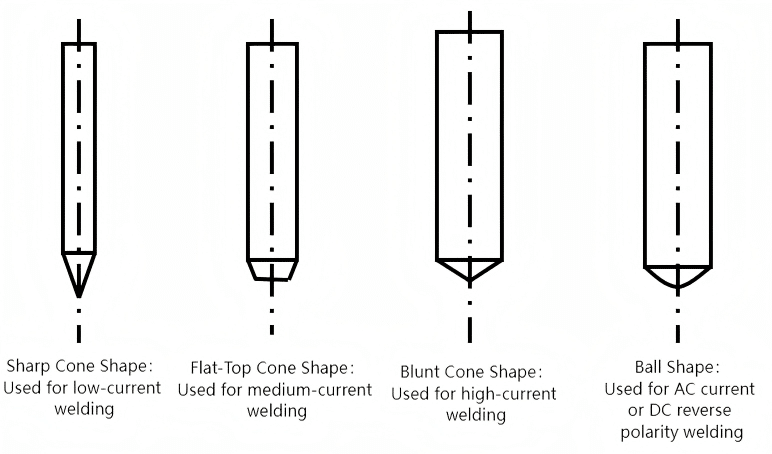
Requisito de retificação: Paralelo ao eixo do eletrodo (ranhuras radiais causam divergência do arco).
2. Blindagem a gás aprimorada
- Lente de gás: Malha de aço inoxidável multicamadas dentro da tocha lamina o fluxo de gás (reduz a turbulência em 50%).
- Proteção de cauda: Para soldagem de liga de titânio, uma proteção gasosa estendida é adicionada para cobrir áreas de alta temperatura (>400℃) na extremidade da solda.
3. Controle de entrada de calor:
Frequência de 1 a 100 Hz → reduz a entrada de calor em 30% e a deformação em 60%.
4. Técnicas de soldagem para a direita versus para a esquerda
- Soldagem para a direita: Adequada para peças de trabalho espessas. A tocha move-se da esquerda para a direita, com o arco apontando para a área a ser soldada, facilitando a proteção da superfície da solda contra a oxidação em alta temperatura pelo argônio.
- Soldagem para a esquerda: Adequada para peças finas. A tocha move-se da direita para a esquerda, com o arco apontando para a área não soldada para pré-aquecimento. Permite fácil observação e controle da temperatura da poça de fusão, resultando em boa formação da solda e operação simplificada. A soldagem para a esquerda é geralmente preferida.
5. Métodos de alimentação de arame de solda
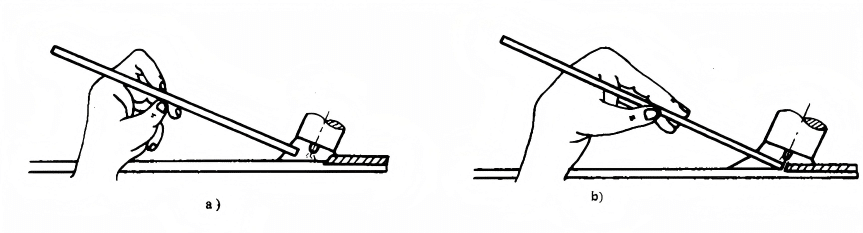
Método 1: Segure o arame com o polegar e o indicador da mão esquerda, apoiando-o com o dedo médio e a ponta do dedo indicador para facilitar a operação. Para alimentar o arame, estique o polegar e o indicador curvados (como mostrado na Figura b) para alimentar o arame de forma constante na solda e, em seguida, dobre-os rapidamente para reposicionar a pegada (como mostrado na Figura a). Repita o processo para preencher a solda.
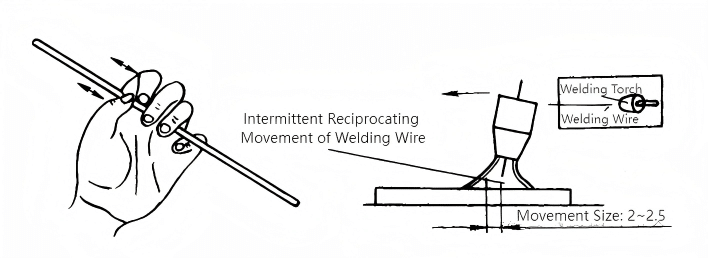
Método 2: Segure o arame com o polegar, o indicador e o dedo médio da mão esquerda para alimentá-lo, enquanto usa o anelar e o mínimo para controlar a direção. Use movimentos do braço e do pulso para alimentar as gotas de metal fundido na poça de fusão a partir da ponta do arame. Este método é comumente usado para soldagem em todas as posições.
6. Gases de proteção para soldagem TIG
Argônio (Ar):
- Gás monoatômico, incolor e inodoro, 25% mais pesado que o ar — facilita a blindagem.
- Representa cerca de 1% do ar, com boa relação custo-benefício.
- Requisito de pureza da soldagem: 99.9 a 999%.
- Inerte: Não se dissolve nem reage, impedindo a queima dos elementos de liga na solda (exceto por evaporação).
- Baixa condutividade térmica, excelente estabilidade de combustão (faixa de tensão: 8-15V).
Hélio (Ele):
- Representa 0.0005% do ar, mais leve que o ar — efeito de proteção fraco.
- Alta condutividade térmica, alta temperatura do arco.
- Caro.
- He+Ar: Utilizado para soldagem de chapas grossas, metais com alta condutividade térmica e alto ponto de fusão (gás de proteção de dupla camada).
Argônio-Hélio (Ar+He):
- A adição de hélio ao argônio aumenta a potência e a temperatura do arco.
Argônio-Oxigênio (Ar+O₂):
- Melhora a fluidez do metal e a estabilidade do arco. Misturas com baixo teor de oxigênio para soldagem de aço inoxidável; misturas com alto teor de oxigênio para soldagem de aço carbono.
Argônio-Hidrogênio (Ar+H₂):
- Um teor de H₂ de 2 a 5% resulta em soldas lisas, previne a oxidação da superfície, aumenta a temperatura do arco e melhora a eficiência. Adequado para soldagem de aço inoxidável, ligas à base de níquel e ligas de níquel-cobre.
Argônio-Nitrogênio (Ar+N₂):
Utilizado para soldagem de ligas de cobre. A concentração de 2.5% de N₂ é adequada para soldagem de aço inoxidável duplex, a fim de manter o equilíbrio de fases.
Defeitos típicos e contramedidas na soldagem TIG
| Tipo de defeito | destaque | Soluções |
| contaminação do eletrodo de tungstênio | Contato com a poça de fusão ou arame de enchimento | Aumente o comprimento do arco (>3 mm), substitua o eletrodo de tungstênio. |
| Porosidade | Fluxo insuficiente de argônio/infiltração de ar | Inspecione as vedações dos tubos de gás e aumente a vazão em 20%. |
| Inclusão de tungstênio | Corrente excessiva ou fusão do eletrodo de tungstênio | Utilize um eletrodo de tungstênio mais espesso e reduza a corrente em 10-15%. |
Pontos-chave da operação de soldagem TIG
- Preparação do eletrodo: A ponta do eletrodo de tungstênio deve ser afiada em um ângulo específico (por exemplo, conicidade de 20°) para garantir a concentração do arco.
- Distância entre o bocal e a peça: Uma distância maior degrada a proteção gasosa, enquanto uma distância excessivamente pequena obstrui a visibilidade e aumenta o risco de curto-circuito entre o eletrodo de tungstênio e a poça de fusão (causando inclusão de tungstênio). A distância ideal entre a ponta do bocal e a peça é de 8 a 14 mm.
- Pré-purga/pós-fluxo de gás: Forneça gás de proteção de 0.5 a 1 segundo antes da ignição e atrase o desligamento por 2 a 5 segundos após a extinção do arco para proteger metais de alta temperatura.
- Técnica de alimentação do arame: Alimente o arame na borda frontal da poça de fusão em um ângulo de 15° a 20°, evitando o contato com o eletrodo de tungstênio (para evitar contaminação).
- Tensão do arco: A soldagem TIG normalmente utiliza arcos curtos — um comprimento de arco inferior a 1.5 vezes o diâmetro do eletrodo produz os melhores resultados.
Cenários típicos de aplicação da soldagem TIG
- Aeroespacial: Soldagem de componentes de motores em liga de titânio e carcaças em liga de alumínio (requer 100% de testes não destrutivos).
- Tubulações Químicas: Soldagem de vedação de tubos de aço inoxidável/liga à base de níquel (requisitos de alta resistência à corrosão).
- Fabricação de precisão: Soldagem de chapas finas (aço inoxidável ultrafino de 0.5 mm) e tanques de combustível para reatores nucleares (com exigência de zero defeitos).
Resumo da soldagem TIG
A soldagem TIG permite a soldagem de precisão através de eletrodos de tungstênio com alto ponto de fusão para transferência de calor por arco e gás argônio para isolamento atmosférico. Suas principais tecnologias incluem:
- Ignição por arco sem contato de alta frequência para evitar contaminação;
- Modos DCEN/AC adaptados a diferentes materiais;
- Tecnologia de pulso para controle preciso da entrada de calor.
É adequado para cenários que exigem altíssima qualidade de solda, como em dutos aeroespaciais e vedações de usinas nucleares.