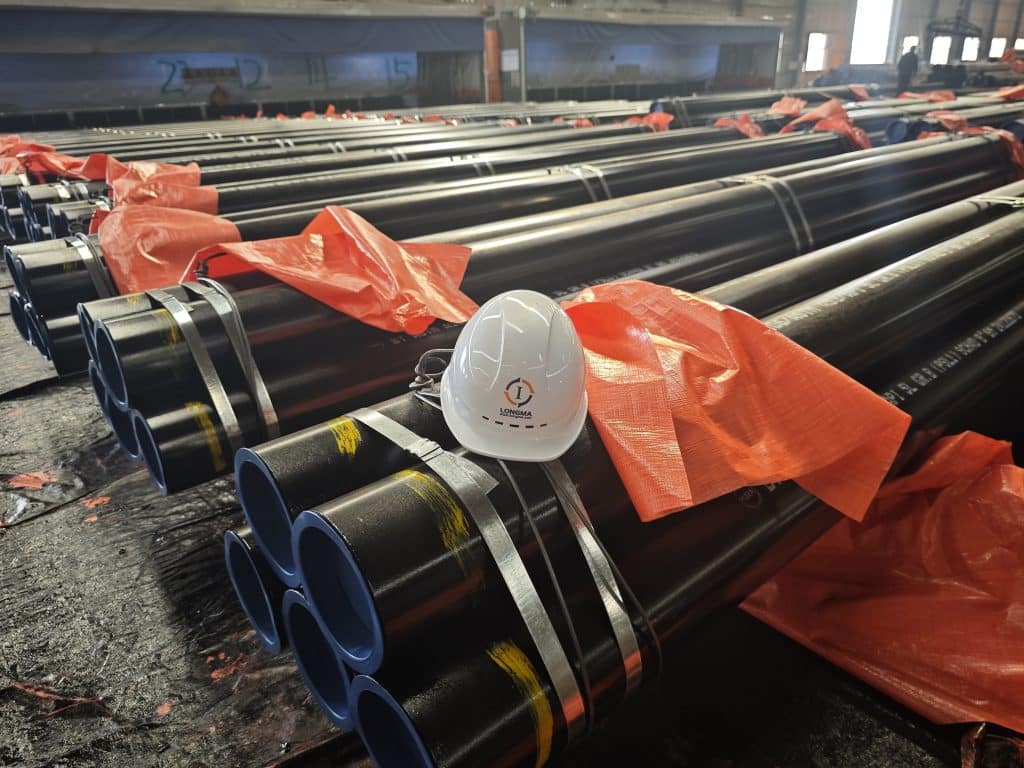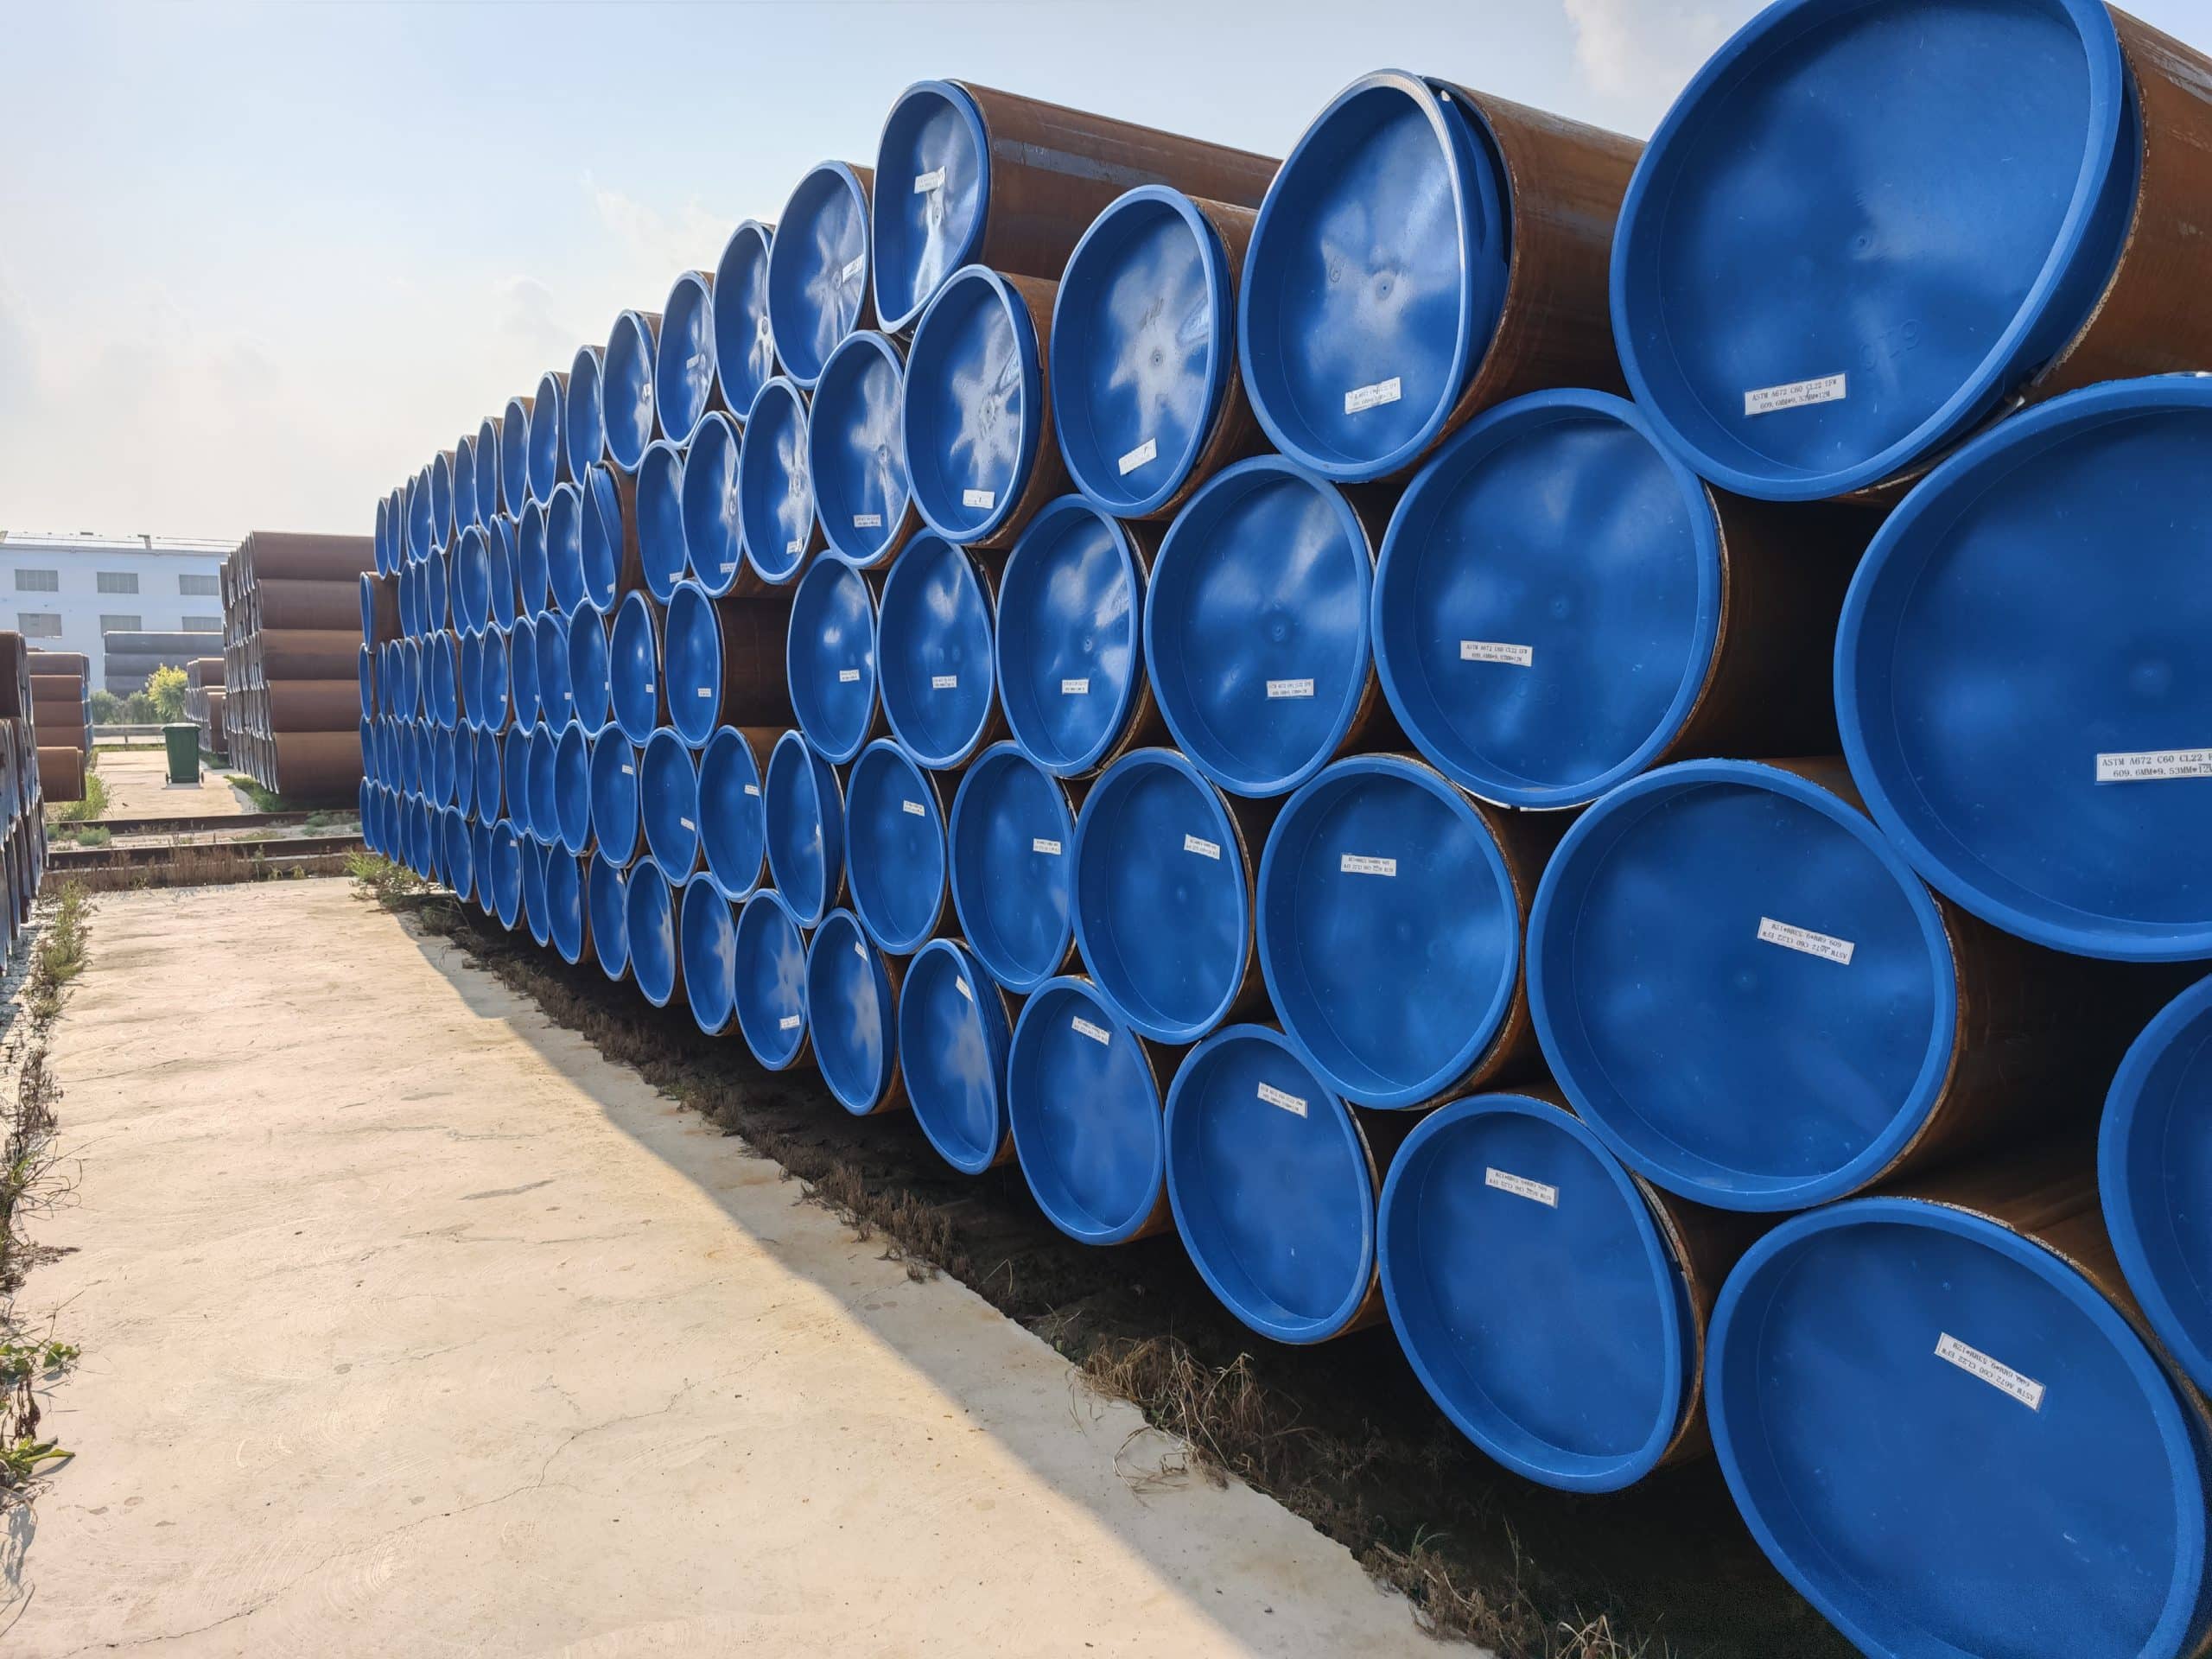
- 1. Почему антикоррозионное покрытие напрямую определяет срок службы трубопровода?
- 2. Шесть распространенных типов антикоррозионных покрытий: краткий справочник
- 3. Подробное описание семи типов дефектов покрытий: идентификация, первопричины и оценка риска.
- 4. Три основные причины дефектов антикоррозионных покрытий
- 5. Четыре метода контроля антикоррозионной стойкости: этапы выполнения и стандарты.
- 6. Матрица принятия решений по устранению дефектов покрытия
- 7. Собственная лаборатория LONGMA: полный контроль качества антикоррозионной обработки на всех этапах процесса.
- 8. Контрольный список для оценки поставщика антикоррозионных труб
- 9. Часто задаваемые вопросы: Антикоррозионное покрытие стальных труб — распространенные вопросы по закупкам
- 10. О компании LONGMA: Поставщик стальных труб с комплексным контролем качества и антикоррозионной стойкостью.
Области применения: нефтегазовая отрасль · Муниципальное водоснабжение · Нефтехимические заводы · Энергетика · Морская нефтегазовая отрасль · Трубопроводы большой протяженности
Данные отраслевой статистики показывают, что более 60% отказов стальных труб в мире связаны с коррозией, и значительная часть этих отказов происходит из-за дефектов антикоррозионного покрытия. Даже микроскопическое отверстие размером менее 1 мм достаточно для начала сильной локальной коррозии и преждевременного выхода трубопровода из строя. Высококачественное антикоррозионное покрытие продлевает срок службы стальных труб до 30–50 лет и существенно снижает общие затраты на техническое обслуживание.
Данное руководство содержит систематический анализ 7 распространенных типов дефектов покрытий с указанием первопричин, описание 4 методов неразрушающего контроля с этапами выполнения, матрицу решений по ремонту и контрольный список для оценки поставщиков — предоставляя покупателям полную основу для оценки качества антикоррозионных покрытий.
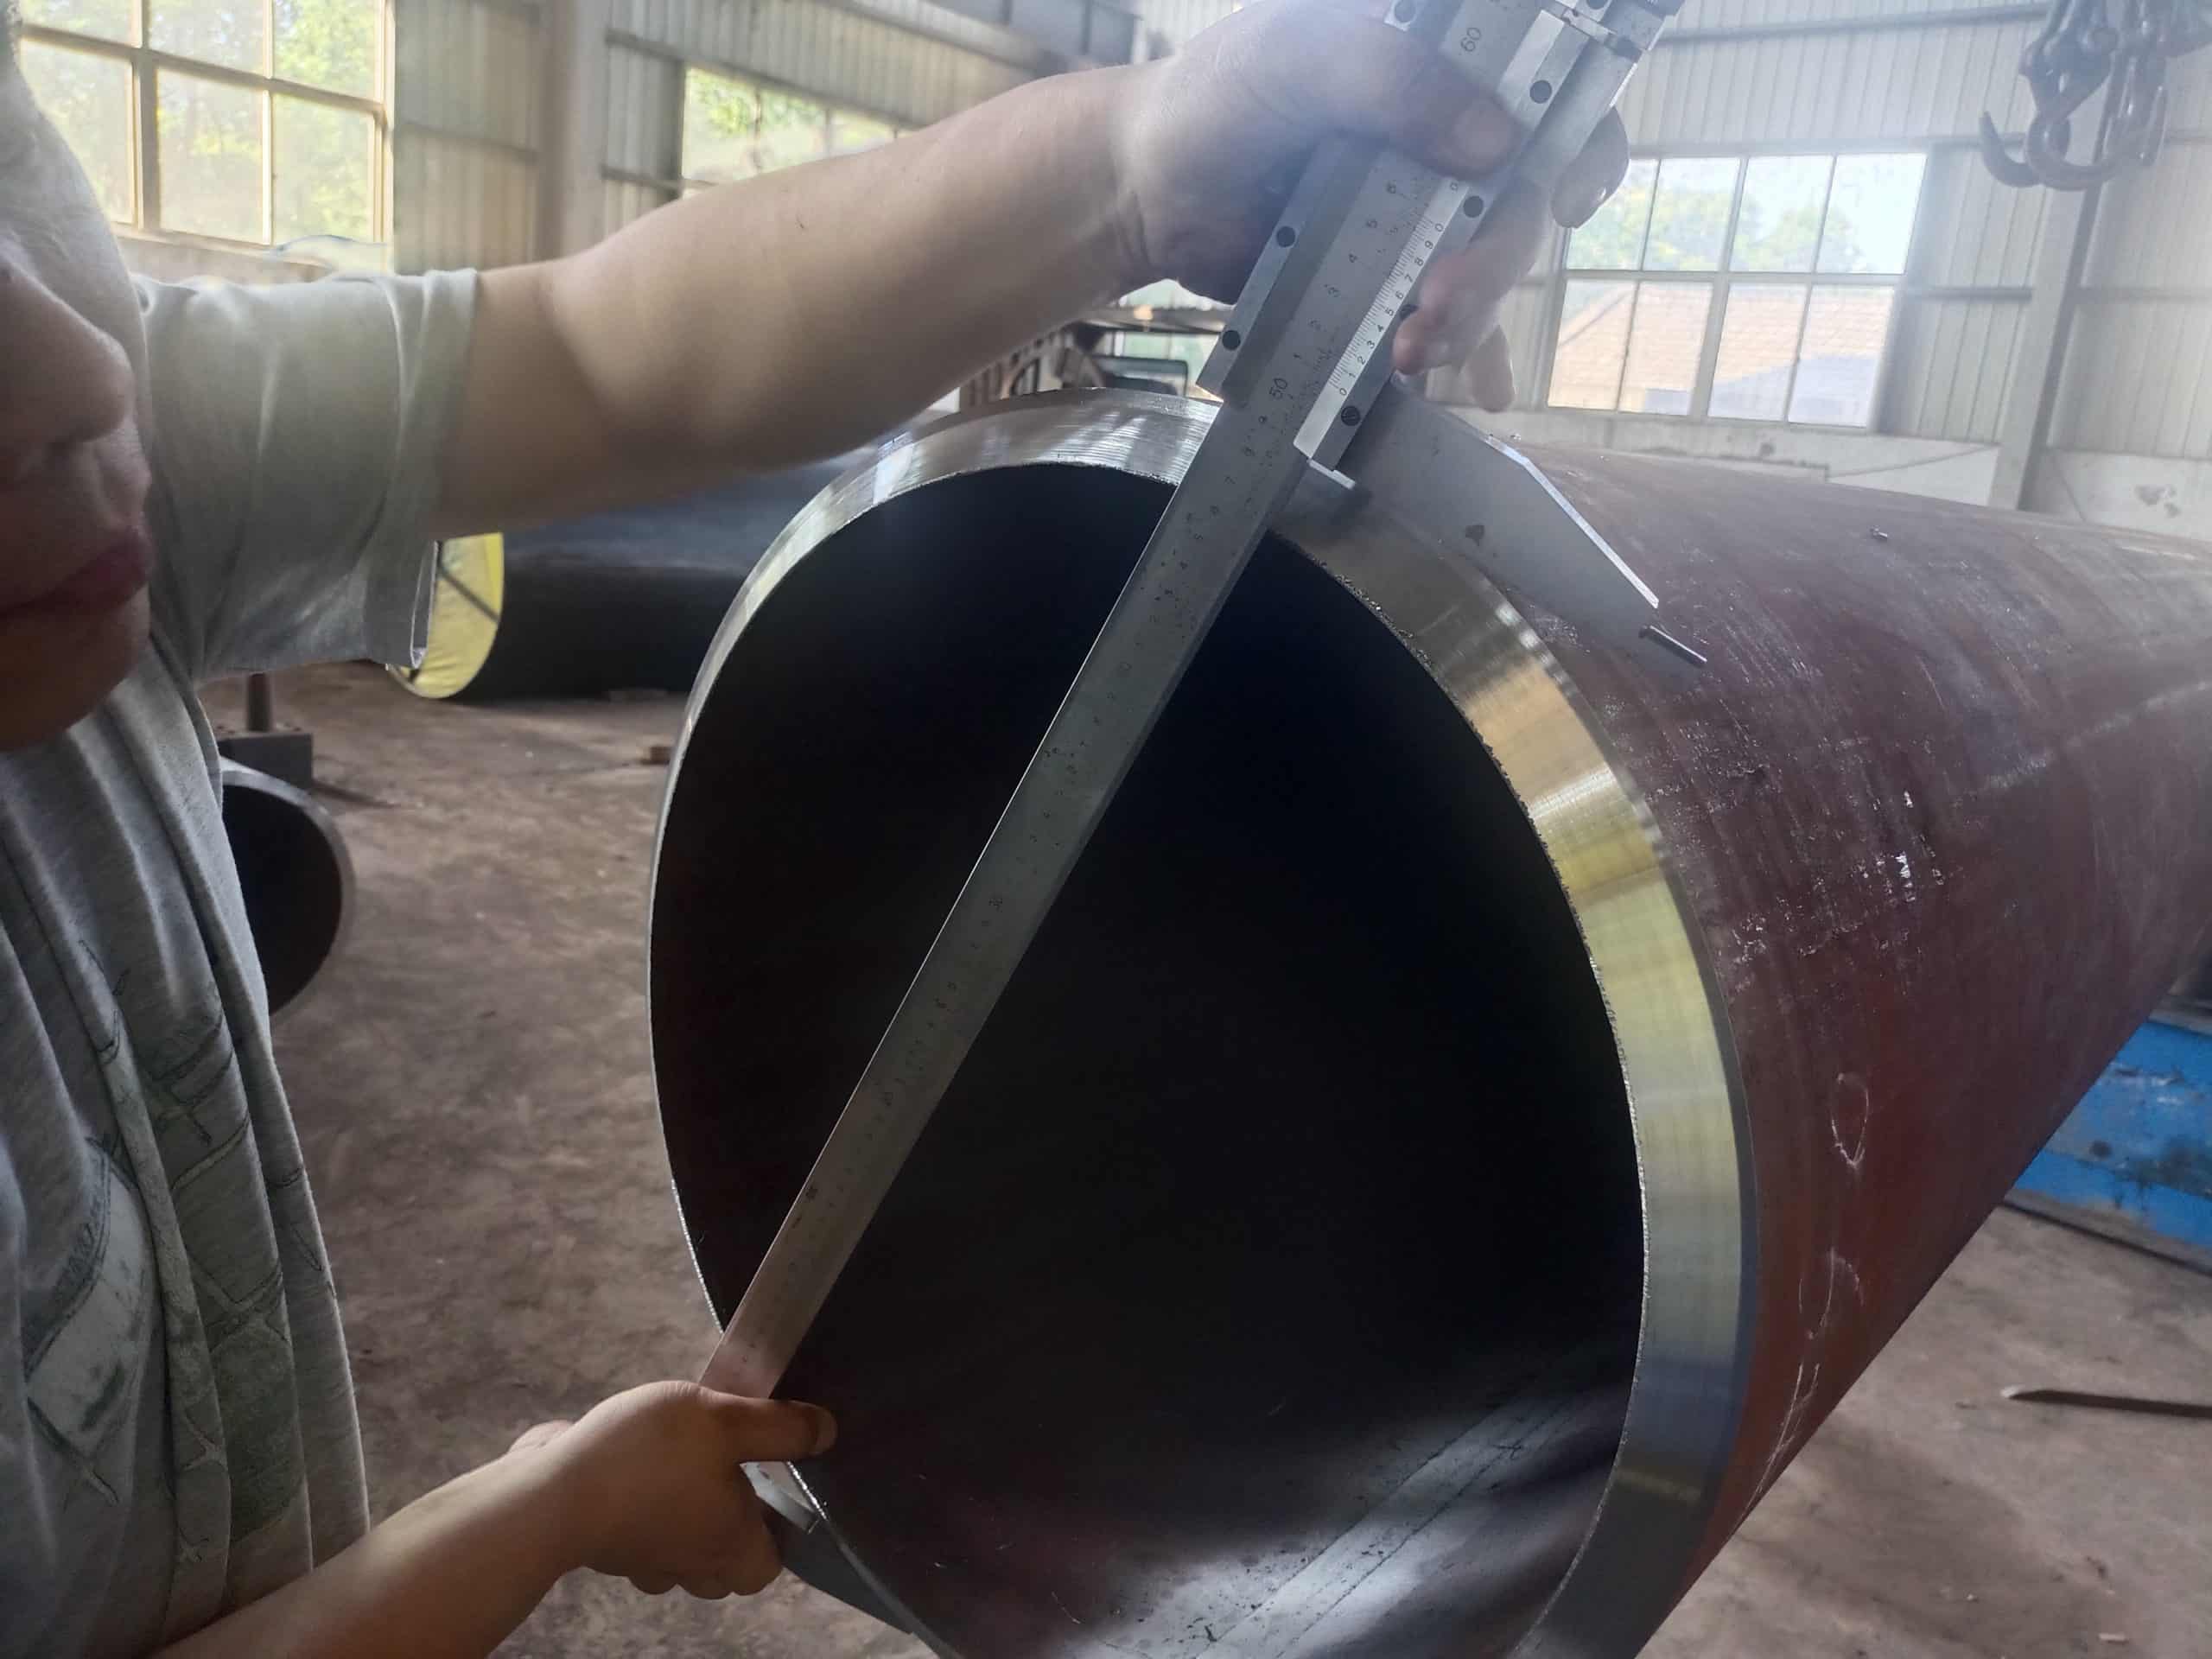
Почему антикоррозионное покрытие напрямую определяет срок службы трубопровода?
Стальные трубы десятилетиями эксплуатируются во влажных, подземных, морских, высокотемпературных или химически агрессивных средах. После разрушения покрытия запускается следующая цепочка отказов:
| Режим отказа | Условие срабатывания | Влияние на трубопровод |
| Коррозия/образование точечных повреждений на наружных стенах | Повреждение покрытия; дефекты, возникшие в результате дефектов покрытия. | Уменьшение толщины стенок; снижение несущей способности. |
| Коррозионное растрескивание под напряжением (SCC) | Сильное напряжение и агрессивная среда действуют совместно. | Внезапный хрупкий перелом; крайне тяжелые последствия. |
| Отслоение покрытия / образование пузырей | Недостаточная адгезия; неполное отверждение. | Большая незащищенная площадь; ускоренное распространение коррозии. |
| Катодное расслоение | Чрезмерно отрицательный потенциал CP + низкое качество покрытия | Коррозия ускоряется в зоне, где не сработала катодная защита. |
| Утечка из передаваемой среды | Коррозионное сквозное повреждение стенки трубы. | Остановка производства; экологический инцидент; крупные финансовые потери |
Шесть распространенных типов антикоррозионных покрытий: краткий справочник
Для разных условий эксплуатации требуются разные системы покрытий. В таблице ниже представлены шесть типов покрытий, наиболее часто используемых в международных проектах по строительству трубопроводов:
| Тип покрытия | Ключевые характеристики | Типичное применение | Ключевой стандарт |
| 3PE (трехслойный полиэтилен) | Превосходная устойчивость к механическим повреждениям; лучшие общие характеристики; наиболее широко используется в мире. | Подземные трубопроводы большой протяженности (нефть, газ, вода) | DIN 30670 / ISO 21809-1 |
| FBE (эпоксидная смола, склеиваемая плавлением) | Обладает хорошим сцеплением с бетоном; используется как для внутренних, так и для наружных покрытий. | Изгибы, полевые соединения, внутренняя облицовка, водопроводные трубы | CSA Z245.20 / ISO 21809-2 |
| Двухслойная пленка FBE (DL-FBE) | Интегрированный слой грунтовки и клея; превосходная устойчивость к катодному отслоению. | Высококоррозионные грунты; подводные трубопроводы | ЦСА Z245.20 |
| Угольная смола эпоксидная | Низкая стоимость; хорошая водостойкость; подходит для некритичных применений. | Трубопроводы общего назначения, проложенные под землей; днища резервуаров. | SY / T 0447 |
| Полиуретановое изоляционное покрытие | Сочетает в себе защиту от коррозии и теплоизоляцию. | Переправы через дороги/реки; изолированные нефтепроводы | ISO-21809 3 |
| Жидкая эпоксидная смола (для внутренней облицовки) | Гладкая поверхность внутренней поверхности; снижает сопротивление потоку; предотвращает внутреннюю коррозию. | Внутренняя поверхность газопровода; труба для питьевой воды | стандартами качества ISO 15741 |
Подробное описание семи типов дефектов покрытий: идентификация, первопричины и оценка риска.
В соответствии со стандартом ISO 21809 и применимыми стандартами ASTM, дефекты антикоррозионных покрытий подразделяются на семь категорий, каждая из которых имеет свой уровень риска и стратегию устранения:
Дефект 1: Отсутствует покрытие (неравномерность нанесения) — Степень риска ★★★★★
| Размеры | Описание |
| Коренные причины | Неполное распыление; загрязнение поверхности, вызывающее разрыв покрытия; механические повреждения при транспортировке. |
| Визуальные характеристики | Обычно невидимы невооруженным глазом; обнаруживаются только при искровом тестировании. |
| Влияние на трубопровод | Пустота размером менее 1 мм создает локальную гальваническую ячейку, инициируя точечную коррозию и перфорацию. |
| Метод обнаружения | Испытание на искробезопасность (искровое испытание) — ASTM G62 / ISO 21809-3 |
| Метод ремонта | Ремонтный эпоксидный карандаш или жидкий эпоксидный заплаточный слой; повторная проверка после затвердевания. |
Дефект 2: Волдырь — Рейтинг риска ★★★★★
| Размеры | Описание |
| Коренные причины | Загрязнение поверхности трубы влагой или солью; чрезмерно высокая температура нанесения; неполное отвердевание. |
| Визуальные характеристики | Поверхность покрытия приподнята в виде куполов различного размера. |
| Влияние на трубопровод | При разрыве пузырьков стальная основа обнажается; адгезия нарушается, и коррозия быстро распространяется. |
| Метод обнаружения | Визуальный контроль (ВК) + тест на адгезию при отрыве |
| Метод ремонта | Зачистить до чистого металла; очистить и высушить; повторно нанести покрытие. |
Дефект 3: Расщепление — Рейтинг риска ★★★★★
| Размеры | Описание |
| Коренные причины | Подготовка поверхности ниже Sa2½; неполное отвердевание; грунтовка недостаточно смачивала основание. |
| Визуальные характеристики | Покрытие отделяется от основания трубы; его можно отслоить. |
| Влияние на трубопровод | Потеря антикоррозионной защиты на большой площади; ускоряет общую коррозию по всей зоне. |
| Метод обнаружения | Испытание на отрыв адгезии (ASTM D4541) + испытание на катодное отслоение |
| Метод ремонта | Удалить весь отслоившийся материал; повторно обработать пескоструйным аппаратом до степени Sa2½; нанести новое покрытие. |
Дефект 4: Трещина — Рейтинг риска ★★★★★
| Размеры | Описание |
| Коренные причины | Чрезмерное термическое напряжение (аномальная температура отверждения); слишком толстый слой покрытия; охрупчивание при нанесении при низких температурах. |
| Визуальные характеристики | На поверхности покрытия или в поперечном сечении видны линейные трещины. |
| Влияние на трубопровод | Распространение трещин приводит к обнажению стальной основы; коррозионные среды непосредственно контактируют со стенкой трубы. |
| Метод обнаружения | Визуальное тестирование (ВТ) + Тестирование на праздничные дни |
| Метод ремонта | Локализованные трещины: вырезать и заделать ремонтным слоем. Обширные трещины: отправить на завод для полного повторного нанесения покрытия. |
Дефект 5: Микроскопическое отверстие — Рейтинг риска ★★★★★
| Размеры | Описание |
| Коренные причины | Чрезмерная скорость распыления; слишком высокая вязкость; недостаточная толщина покрытия. |
| Визуальные характеристики | Плотный узор из крошечных игольчатых отверстий по всей поверхности покрытия. |
| Влияние на трубопровод | Создает множество одновременных очагов начала коррозии; ускоряет истончение стенок. |
| Метод обнаружения | Праздничный тест (тест на искру) |
| Метод ремонта | Нанесите дополнительный слой для достижения заданной минимальной толщины; повторно проверьте после высыхания и отверждения. |
Дефект 6: Неравномерная толщина — Рейтинг риска ★★★★☆
| Размеры | Описание |
| Коренные причины | Отклонение параметров распылительного оборудования; нестабильная техника оператора; неравномерная скорость вращения трубы. |
| Визуальные характеристики | Участки с меньшей толщиной могут выглядеть полупрозрачными. |
| Влияние на трубопровод | Тонкие участки обладают пониженной ударопрочностью и подвержены повреждению камнем после обратной засыпки. |
| Метод обнаружения | Многоточечное измерение толщины с помощью магнитного толщиномера (ASTM D7091 / ISO 19840) |
| Метод ремонта | Нанесите дополнительный слой в зонах, где толщина покрытия меньше требуемой, чтобы достичь заданного диапазона толщины. |
Дефект 7: Провисание — Рейтинг риска ★★★☆☆
| Размеры | Описание |
| Коренные причины | Нанесено слишком толстое покрытие; температура окружающей среды при нанесении слишком низкая; скорость отверждения слишком низкая |
| Визуальные характеристики | Покрытие подтекает или растекается, образуя полосы в форме капель или неровности поверхности. |
| Влияние на трубопровод | Влияет на внешний вид и равномерность толщины; сильное провисание может привести к растрескиванию покрытия. |
| Метод обнаружения | Визуальный осмотр + проверка толщиномера |
| Метод ремонта | Зашлифуйте провисший участок до ровной поверхности; нанесите дополнительный слой для восстановления равномерной толщины. |
Три основные причины дефектов антикоррозионных покрытий
4.1 Недостаточная подготовка поверхности
Наиболее распространенная причина разрушения покрытия. Стандарт ISO 8501-1 требует степени пескоструйной очистки Sa2½ с шероховатостью поверхности 40–100 мкм. Любое из следующих состояний поверхности снизит адгезию:
| Дефект поверхности | Стандартное требование | Воздействие на покрытие |
| Остатки окалины | Эффективность удаления ≥ 95% (Sa2½) | Препятствует сцеплению между покрытием и подложкой. |
| Загрязнение нефтью/солью | ISO 8502-9: содержание соли ≤ 20 мг/м² | Вызывает образование волдырей и отслоение. |
| Пыли | ISO 8502-3: степень пылезащиты ≤ 2 | Создает встроенные включения внутри слоя покрытия. |
| Недостаточная шероховатость | Целевой диапазон Rz: 40–100 мкм | Неудовлетворительные характеристики крепления; низкая прочность сцепления. |
4.2 Толщина покрытия вышла из-под контроля
Как недостаточная, так и избыточная толщина материала приводят к дефектам, но в разных направлениях разрушения:
| Тип покрытия | Стандартный диапазон толщин | Слишком худой: Риск | Слишком толстый: Риск |
| НЭП | 300 – 500 мкм | Подвержен перфорации; обладает низкой ударопрочностью. | Неравномерное отверждение; внутреннее растрескивание под напряжением. |
| 3PE Внешний полиэтиленовый слой | 2.0–4.5 мм (зависит от диаметра) | Сниженная устойчивость к механическим повреждениям | Высокое напряжение усадки при термической обработке; склонность к растрескиванию. |
| Внутренняя облицовка из жидкой эпоксидной смолы | 50 – 200 мкм | Сниженная износостойкость | Провисание; неполное затвердевание |
4.3 Аномальная температура отверждения
FBE — это термореактивный материал, температура отверждения напрямую определяет конечные характеристики покрытия. Современные производственные линии должны быть оснащены системой управления температурой с обратной связью на основе ПЛК:
| Отклонение температуры | Влияние на покрытие | Меры контроля |
| Слишком низкий уровень (неполное излечение) | Сниженная адгезия; плохая химическая стойкость; повышенный риск образования волдырей. | Инфракрасная термометрия + автоматическая компенсация температуры |
| Слишком высокая температура (перетвердевание) | Деградация смолы; снижение гибкости; хрупкое разрушение при низких температурах. | Сигнализация превышения предельной температуры ПЛК и защита от отключения |
| Нестабильный / колеблющийся | Неравномерные свойства покрытия; высокий разброс локальных характеристик. | Датчик температуры по всей линии с записью в реальном времени. |
Четыре метода контроля антикоррозионной стойкости: этапы выполнения и стандарты.
Качество покрытия необходимо проверять посредством систематического осмотра — одной лишь визуальной оценки недостаточно. Следующие четыре метода охватывают все критически важные аспекты качества:
| Метод проверки | Цель | Сводка выполнения | Ключевые стандарты |
| Измерение толщины покрытия | Убедитесь, что толщина антикоррозионного слоя соответствует проектной. | Чистая зона контроля → многоточечное измерение с помощью магнитного манометра (≥ 5 точек/труба) → запись максимальных/минимальных/средних значений | АСТМ Д7091/ИСО 19840 |
| Праздничный тест (тест на искру) | Обнаруживает микроскопические отверстия и пустоты, невидимые невооруженному глазу. | Подключите высоковольтное питание → проведите сканирование электродами всей поверхности трубы → отметьте места искрообразования как неисправные → выполните ремонт и повторное тестирование | ASTM G62 / ISO 21809-3 |
| Тест на адгезию при отрыве | Проверьте прочность сцепления между покрытием и стальной подложкой. | Испытательная платформа для проверки сцепления → гидравлическое отрывное соединение → регистрация нагрузки и характера разрушения → оценка соответствия критериям приемки | АСТМ Д4541/ИСО 4624 |
| Испытание на ударопрочность | Убедитесь, что покрытие выдерживает удары при транспортировке и строительстве. | Сброс груза с заданной энергией на образец трубы → Проверка на наличие дефектов в точке удара → пройдено, если дефекты не обнаружены | ASTM G14 / ISO 21809 |
⚠️ Проверка на наличие дефектов — это наиболее важная проверка на коррозионную стойкость в нефтегазовой отрасли. Она должна проводиться на 100% каждой трубы — выборочная проверка недопустима. Любой отремонтированный дефект должен быть повторно проверен перед приемкой трубы.
Матрица принятия решений по устранению дефектов покрытия
Выбор оптимальной стратегии ремонта зависит от типа дефекта, затронутой области и степени его серьезности. Приведенная ниже матрица может быть использована непосредственно для принятия решений о дальнейшей судьбе дефекта на месте:
| Тип дефекта | Область / Степень тяжести | Метод ремонта | Ремонт в полевых условиях? | Обязательная проверка после ремонта |
| Выходные | Одноточечное / рассеянное | Эпоксидный ремонтный карандаш или жидкая эпоксидная заплатка | ✓ Да | Повторная проверка в праздничные дни |
| волдырь | Локализованный (< 5%) | Шлифовка до чистого металла + повторное нанесение покрытия | ✓ Да | Тест толщины + праздника |
| волдырь | Обширный (> 20%) | Для полного повторного нанесения покрытия необходимо обратиться на завод. | ✗ Возврат на завод | Полный набор приемочных тестов |
| Лишение членства в браке | Локализованный | Удалить отслоившийся участок + заплатка | ✓ Да | Тест на адгезию + праздничный тест |
| Лишение членства в браке | Обширное | Для полного повторного нанесения покрытия необходимо обратиться на завод. | ✗ Возврат на завод | Полный набор приемочных тестов |
| Crack | Мелкие поверхностные трещины | Вырезать пораженный участок + заплатка | ✓ Зависит от ситуации | Повторная проверка в праздничные дни |
| Crack | Сквозные трещины | Для полного повторного нанесения покрытия необходимо обратиться на завод. | ✗ Возврат на завод | Полный набор приемочных тестов |
| Недостаточная толщина | Локализованный | Дополнительный слой для достижения заданной толщины. | ✓ Да | Тест толщины + праздника |
| провисание | Локализованный | Шлифовка до плоской поверхности + нанесение дополнительного слоя | ✓ Да | Контроль толщины |
Собственная лаборатория LONGMA: полный контроль качества антикоррозионной обработки на всех этапах процесса.
Для крупных международных проектов выборочного контроля готовой продукции явно недостаточно. Компания LONGMA создала комплексную систему контроля качества антикоррозионной защиты, охватывающую все этапы, от поступления сырья до отгрузки готовой продукции:
| Этап проверки | Проверенные предметы | Цель |
| Поступающее сырье | Химический состав / механические свойства / содержание солей / шероховатость поверхности | Проверьте качество основания трубы и эффективность пескоструйной очистки. |
| Нанесение покрытия в процессе производства | Температура отверждения (регистрируется ПЛК) / контроль толщины в потоке / скорость распыления | Обнаружение и устранение отклонений в процессе в режиме реального времени. |
| Готовый продукт — полный объем работ | Испытание на прочность в праздничные дни / адгезия / ударопрочность / катодное отслоение / коррозия в солевом тумане / характеристики изгиба | Комплексная проверка качества готового покрытия. |
| Архивирование документов | Протоколы процесса нанесения покрытия / отчеты об инспекции / EN 10204 3.1 MTC | Поддерживает прием документов третьими сторонами и таможенное оформление экспорта. |
Компания LONGMA поставляет изоляционные покрытия 3PE, FBE, двухслойные FBE и полиуретановые изоляционные покрытия различных типов. Поддерживается независимое подтверждение качества независимыми экспертами, такими как SGS, BV, TÜV и DNV. Отчеты о проверке покрытий полностью сверяются с номерами партий труб и документами MTC.
Контрольный список для оценки поставщика антикоррозионных труб
Приведенные ниже критерии оценки могут быть непосредственно использованы при составлении запросов предложений и оценке квалификации поставщиков:
| Пункт оценки | Рекомендуемое требование | Как проверить |
| Соответствие стандартам покрытия | ISO 21809/DIN 30670/CSA Z245.20 | Запросите сертификационные документы и отчеты о результатах исторических проверок. |
| возможности подготовки поверхности | Пескоструйная очистка Sa2½; Rz 40–100 мкм | Запросить записи о калибровке измерителя шероховатости |
| Контроль толщины | Система измерения в потоке; ≥ 5 точек на трубу | Просмотрите протоколы осмотра и перечень оборудования. |
| Возможность проведения праздничных тестов | Полное сканирование всей трубы на 100%; напряжение устанавливается в зависимости от толщины покрытия. | Запросить документацию на испытательное оборудование и исторические отчеты. |
| Результаты теста на адгезию | ≥ 10 МПа (FBE) / ≥ 14 МПа (промежуточный слой 3PE) | Запросить данные для испытания на отрыв |
| тест на катодное отслоение | 28 дней / 65°C (стандарт DL-FBE) | Запросить отчет о тестировании |
| Сторонняя инспекция | SGS / BV / TÜV / DNV | Укажите название инспекционного органа и пункты ожидания в почтовом отделении. |
| отслеживаемость MTC | EN 10204 3.1; номер партии указан в соответствии с данными о нанесении покрытия. | Запросите образец MTC для проверки. |
Часто задаваемые вопросы: Антикоррозионное покрытие стальных труб — распространенные вопросы по закупкам
В1: Что лучше для подземных нефте- и газопроводов — 3PE или FBE?
Они выполняют разные функции и не взаимозаменяемы. 3PE является предпочтительным материалом для подземных магистральных трубопроводов для транспортировки нефти и газа: его трехслойная структура (грунтовка FBE + клей + внешний слой PE) сочетает в себе превосходную адгезию и механическую защиту, обеспечивая наилучшие общие характеристики. FBE используется для полевых соединений, отводов и внутренней облицовки, а также служит грунтовочным слоем в системе 3PE. Для высококоррозионных грунтов или подводных трубопроводов двухслойная FBE (DL-FBE) является лучшим вариантом благодаря лучшей устойчивости к катодному отслоению.
Вопрос 2: Как определяется напряжение при проведении теста на праздничный период?
Испытательное напряжение должно рассчитываться исходя из толщины покрытия в соответствии с применимым стандартом. Общие эталонные значения: FBE (300–500 мкм) — приблизительно 1,500–2,500 В; 3PE (2.0–4.5 мм) — приблизительно 10,000–25,000 В. Точное значение следует определять по формуле расчета в ASTM G62 или ISO 21809-3, а фактическое использованное напряжение должно быть зафиксировано в протоколе контроля.
В3: Какие меры предосторожности необходимо соблюдать при транспортировке стальных труб с покрытием?
Наиболее распространенные повреждения антикоррозионных покрытий при транспортировке возникают из-за ударов о концы труб и трения при перекатывании корпуса трубы. Рекомендуемые меры: установить пластиковые заглушки на концы труб; разделить трубы резиновыми или деревянными прокладками между слоями; закрепить обвязку с контролируемым натяжением — чрезмерное натяжение сжимает покрытие; при доставке осмотреть концы и корпус труб на наличие царапин на покрытии и немедленно провести повторную проверку методом «теста на стойкость покрытия» на любых участках с подозрением на повреждение.
Вопрос 4: Что измеряет тест на катодное отслоение?
Испытание на катодное отслоение (CD) имитирует склонность покрытия к отслоению от подложки трубы под воздействием системы катодной защиты. Стандартное испытание обычно проводится при температуре 65°C в течение 28 дней (в соответствии со спецификацией DL-FBE), при этом измеряется радиус отслоения от места отслоения. Меньший радиус отслоения указывает на лучшую устойчивость к катодному отслоению и большую пригодность для длительной эксплуатации в подземных условиях рядом с системой катодной защиты.
В5: Как я могу проверить антикоррозионные свойства продукции поставщика на этапе закупки?
Проверка должна проводиться по следующим параметрам: ① Запросить исторические отчеты о тестировании на отслаивание и данные испытаний на адгезию методом отрыва; ② Проверить записи о температуре отверждения FBE/3PE (записи, созданные с помощью ПЛК, более достоверны, чем записи, сделанные вручную); ③ Подтвердить данные об уровне пескоструйной обработки и измерениях шероховатости; ④ Запросить отчеты об испытаниях на катодное отслаивание (обязательно для DL-FBE); ⑤ Организовать наблюдение за процессом нанесения покрытия на месте с помощью SGS, BV или TÜV — это наиболее прямой и надежный доступный метод проверки.
О компании LONGMA: Поставщик стальных труб с комплексным контролем качества и антикоррозионной стойкостью.
Компания LONGMA имеет более чем 20-летний опыт в производстве стальных труб, предоставляя услуги по антикоррозионной защите с использованием покрытий 3PE, FBE, двухслойных FBE и полиуретановой изоляции:
▸ Стандарты покрытия: ISO 21809 / DIN 30670 / CSA Z245.20 / SY/T 0413 — полное покрытие системы.
▸ Пескоструйная очистка: класс Sa2½; шероховатость Rz 40–100 мкм; содержание солей соответствует стандарту ISO 8502-9
▸ 100% проверка на отслоение + измерение толщины всей трубы + проверка адгезии / катодного отслоения
▸ Автоматическое управление температурой с помощью ПЛК и полная регистрация температуры отверждения; полная отслеживаемость параметров процесса нанесения покрытия.
▸ EN 10204 3.1 MTC с отчетами о проверке покрытия, имеющими перекрестные ссылки на номера партий труб.
▸ Поддержка сторонних инспекций: SGS / BV / TÜV / DNV — контроль в процессе производства и предотгрузочная инспекция доступны.
▸ Доступны материалы для покрытия стыков; индивидуальные решения по транспортной упаковке.
Если вы закупаете стальные трубы с покрытием 3PE, трубы с покрытием FBE или у вас есть вопросы по антикоррозионным свойствам, свяжитесь с компанией LONGMA для получения: рекомендаций по выбору типа покрытия, отчетов об инспекции образцов, документации по процессу нанесения покрытия, коммерческого предложения по проекту.