- 1. Бесшовные и сварные стальные трубы: где кроются риски дефектов?
- 2. Полное руководство по дефектам сварных швов: оценка риска, первопричины и методы обнаружения для всех 5 типов дефектов.
- 3. Сравнение пяти методов неразрушающего контроля: возможности и сценарии применения.
- 4. Международные стандартные требования к контролю сварных швов
- 5. Собственная лаборатория LONGMA: полный контроль качества на всех этапах производства, от сырья до готовой продукции.
- 6. Контрольный список рисков качества при закупке стальных труб
- 7. Часто задаваемые вопросы: Дефекты сварных швов стальных труб и контроль качества.
- 8. О компании LONGMA: Производитель стальных труб с широкими возможностями контроля качества сварных швов.
Области применения: нефтегазовая отрасль · Нефтехимические заводы · Энергетика · Изготовление металлоконструкций · Морская инженерия
В нефтегазовой, нефтехимической, энергетической и морской инженерной отраслях сварной шов неизменно является наиболее подверженным поломкам местом в стальных трубопроводных системах. Один-единственный скрытый дефект сварного шва может привести к утечке из трубопровода, его разрыву или остановке проекта — с серьезными последствиями для безопасности и финансовыми потерями.
Данное руководство содержит систематическую информацию о типах дефектов сварных и бесшовных стальных труб, пять основных методов неразрушающего контроля (НК), требования к контролю качества в соответствии с международными стандартами, а также контрольный список для управления рисками при закупках — предоставляя покупателям и инженерам, работающим в сегменте B2B, полную основу для оценки качества стальных труб.
Бесшовные и сварные стальные трубы: где кроются риски дефектов?
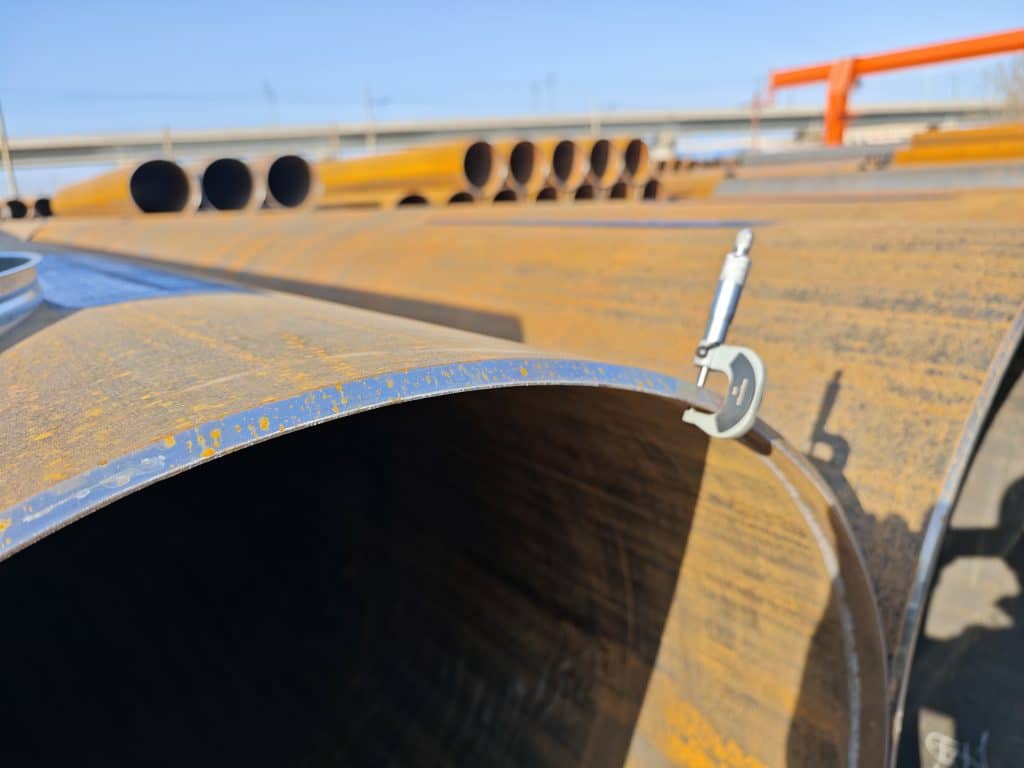
Бесшовные трубы изготавливаются методом пробивки и горячей прокатки или холодной вытяжки — сварного шва нет, поэтому дефекты возникают в основном в самом основном материале. Сварные трубы (ERW / LSAW / SSAW) формируются в процессе сварки, поэтому сварной шов и зона термического воздействия (ЗТВ) являются основными местами повышенного риска. Два типа труб имеют совершенно разные профили риска возникновения дефектов:
| Элемент сравнения | бесшовная труба | Сварные трубы (ERW / LSAW / SSAW) |
| Способ изготовления | Пирсинг + горячая прокатка / холодная вытяжка | Высокочастотная сварка ERW / Дуговая сварка под флюсом LSAW / Спиральная сварка SSAW |
| Присутствует сварной шов | Нет сварного шва | Присутствует сварной шов (продольный или спиральный). |
| Основные типы дефектов | Трещины, нахлесты, включения, неравномерность толщины стенок. | Неполное проплавление, отсутствие сплавления, пористость, шлаковые включения, трещины, подрез. |
| Первичная зона риска | Основной материал (корпус трубы) | Сварной шов + зона термического воздействия (ЗТВ) |
| Инспекция Фокус | целостность материала корпуса трубы | Целостность сварного шва + микроструктурная стабильность зоны термического воздействия |
| Риск проекта, сопряженный с высоким давлением | Прочность и ударная вязкость основного материала | Прочность сварного шва на давление и герметичность. |
⚠️ Бесшовные трубы не имеют сварного шва, но могут содержать внутренние дефекты, такие как трещины, нахлесты и включения. При покупке бесшовных труб необходимо соблюдать те же требования к документации MTC и протоколам неразрушающего контроля.
Полное руководство по дефектам сварных швов: оценка риска, первопричины и методы обнаружения для всех 5 типов дефектов.
В соответствии со стандартами ISO 6520-1 (Классификация геометрических дефектов металлических материалов) и AWS D1.1, дефекты сварных швов подразделяются на пять категорий, каждая из которых имеет определенный уровень риска и соответствующий метод контроля:
Дефект 1: Трещина — Рейтинг риска ★★★★★
Трещины — наиболее опасные дефекты сварных швов. В условиях эксплуатации под высоким давлением они быстро распространяются и могут привести к катастрофическому разрушению трубы.
| Размеры | Описание |
| Уровень риска | ★★★★★ Максимальный риск — нулевая терпимость; неприемлемо в любой форме |
| Коренные причины | Сварочные термические напряжения; чрезмерная скорость охлаждения; водородное растрескивание (HIC); высокое содержание углеродного эквивалента (CE) в основном материале. |
| Наиболее распространенные местоположения | Центральная линия сварного шва; зона термического воздействия (ЗТВ); край сварного шва |
| Влияние на трубопровод | Под высоким давлением трещины быстро распространяются, непосредственно вызывая разрыв трубы или утечку. |
| Рекомендуемое обнаружение | УЗ-контроль / ТЭФФ / ПАУТ (внутренний); МТ-магнитопорошковый контроль (поверхностные трещины) |
| Справочные стандарты | ASME BPVC, раздел V / API 5L / ISO 3183 |
Дефект 2: Отсутствие слияния — Рейтинг риска ★★★★☆
Непроплавление происходит, когда сварочный металл не обеспечивает полного металлургического соединения с основным материалом или между сварочными проходами. Это один из наиболее распространенных скрытых дефектов в сварных трубах, изготовленных под высоким давлением.
| Размеры | Описание |
| Уровень риска | ★★★★☆ Высокий риск — требуется 100% охват инспекции |
| Коренные причины | Недостаточный подвод тепла; чрезмерная скорость перемещения; плохая чистота канавки; нестабильные параметры сварки. |
| Наиболее распространенные местоположения | Граница раздела сварного шва и основного материала; межпроходные зоны в многопроходных сварных швах. |
| Влияние на трубопровод | Снижает несущую способность сварного шва; служит местом зарождения усталостных трещин. |
| Рекомендуемое обнаружение | Рентгенографический контроль RT / Фазированная решетка PAUT / Ультразвуковой контроль UT |
| Справочные стандарты | ASTM A671/ASTM A672/API 5L PSL2 |
Дефект 3: Неполное проникновение — Рейтинг риска ★★★★☆
Неполное проплавление происходит, когда сварной шов не проникает на всю толщину поперечного сечения соединения. Чаще всего это встречается в толстостенных трубах и соединениях с плохо спроектированной геометрией канавки.
| Размеры | Описание |
| Уровень риска | ★★★★☆ Высокий риск — неприемлемо в условиях работы в условиях высокого давления. |
| Коренные причины | Недостаточный сварочный ток; неправильная конструкция угла канавки; чрезмерная скорость перемещения. |
| Наиболее распространенные местоположения | Корневой шов |
| Влияние на трубопровод | Снижает несущую способность поперечного сечения сварного шва; концентрация напряжений в корне шва приводит к усталостному растрескиванию. |
| Рекомендуемое обнаружение | Ультразвуковой контроль / Рентгенографический контроль |
| Справочные стандарты | ASME B31.3/API 5L/ASTM A671 |
Дефект 4: Пористость — Рейтинг риска ★★★☆☆
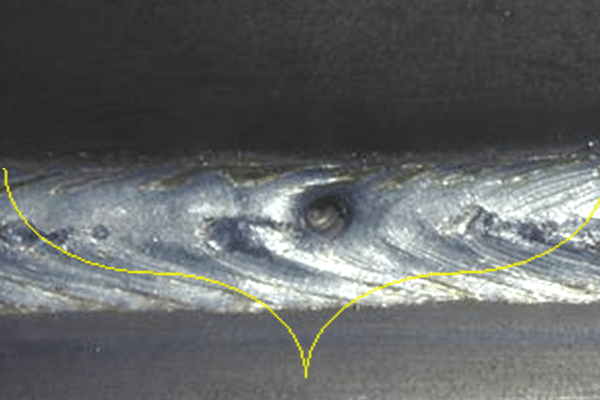
Пористость представляет собой газовые пустоты, захваченные в сварочном шве в процессе затвердевания. Она снижает плотность сварного шва и ухудшает герметизирующие свойства.
| Размеры | Описание |
| Уровень риска | ★★★☆☆ Умеренный риск — оценен в соответствии с критериями приемлемости согласно стандарту. |
| Коренные причины | Недостаточное покрытие защитным газом; влага в сварочной проволоке; загрязнение зоны сварки маслом или водой. |
| Наиболее распространенные местоположения | Внутренняя поверхность сварного шва (изолированное или кластерное распределение) |
| Влияние на трубопровод | Снижает плотность сварного шва; ускоряет локальную коррозию в агрессивных средах. |
| Рекомендуемое обнаружение | Рентгенографическое исследование (наиболее прямой визуальный признак) / Ультразвуковое исследование |
| Справочные стандарты | ASTM E94 / ISO 5817 / API 5L |
Дефект 5: Присутствие шлака — Рейтинг риска ★★★☆☆
Шлаковые включения — это частицы сварочного шлака, застрявшие в металле сварного шва. Они наиболее часто встречаются при многопроходной сварке и дуговой сварке под флюсом (LSAW).
| Размеры | Описание |
| Уровень риска | ★★★☆☆ Умеренный риск — сокращает срок службы из-за усталости. |
| Коренные причины | Неполное удаление шлака между проходами; чрезмерная скорость перемещения; плохая текучесть расплавленной ванны. |
| Наиболее распространенные местоположения | Между проходами при многопроходной сварке; внутренняя часть сварных швов, выполненных методом LSAW. |
| Влияние на трубопровод | Создает точки концентрации напряжений; снижает ударную вязкость; служит местом зарождения трещин. |
| Рекомендуемое обнаружение | Рентгенографический контроль / Ультразвуковой контроль |
| Справочные стандарты | AWS D1.1 / ISO 5817 / ASTM A671 |
Сравнение пяти методов неразрушающего контроля: возможности и сценарии применения.
Различные методы неразрушающего контроля позволяют выявлять разные типы дефектов и не могут заменять друг друга. Их выбор и сочетание должны основываться на типе трубы, характеристиках дефекта и требованиях стандарта проекта.
| Метод НК | Принцип обнаружения | Обнаруживаемые дефекты | Сценарий применения | Ключевое преимущество |
| Ультразвуковой контроль (UT) | Анализ отражения акустических волн | Внутренние трещины, недостаточная прочность соединения, расслоение, неполное проплавление. | Трубы ERW / LSAW / API | Высокая эффективность; возможность количественного определения размеров. |
| Радиографическое тестирование (RT) | Рентгеновская/гамма-лучевая трансмиссионная визуализация | Пористость, включения шлака, неполное проникновение (прямое визуальное изображение) | ASTM A671 / труба, сваренная под высоким давлением | Изображения дефектов можно архивировать и повторно оценивать. |
| Фазированная антенная решетка (PAUT) | Многоугловое сканирование луча с помощью массива | Сложные внутренние дефекты сварных швов (3D-визуализация) | Проекты по сварке толстостенных труб методом LSAW / высокотехнологичные проекты в нефтегазовой отрасли | Повышенная точность обнаружения; данные полностью архивируемы. |
| Магнитопорошковый контроль (МТ) | Магнитный поток утечки притягивает ферромагнитные частицы. | Поверхностные и приповерхностные трещины, подрезы | Поверхность сварного шва на ферромагнитных материалах | Высокая чувствительность; простота в использовании. |
| Вихретоковый контроль (ET) | Электромагнитная индукция обнаруживает изменения проводимости. | Приповерхностные разрывы | Экспресс-инспекция сварных труб в линию | Высокая скорость; хорошо подходит для поточного применения. |
💡 Для нефтегазопроводов высокого давления рекомендуется использовать комбинацию ультразвукового контроля (внутренние дефекты) + рентгенографии (визуализация) + магнитотехнологий (поверхностная диагностика) — ни один отдельный метод неразрушающего контроля не должен заменять комплексную систему контроля.
PAUT (фазированная ультразвуковая дефектоскопия): предпочтительный метод для труб с толстыми стенками, изготовленных методом LSAW.
Традиционный ультразвуковой контроль имеет «слепые зоны» при применении к сложным геометрическим формам сварных швов. Ультразвуковой контроль с фазированной решеткой (PAUT) использует многоугловые лучи для создания трехмерного изображения, что позволяет одновременно проводить контроль под разными углами с автоматической записью данных. Он особенно хорошо подходит для толстостенных труб, изготовленных методом дуговой сварки под малым углом (LSAW), и для высокотехнологичных проектов в нефтегазовой отрасли. Все больше проектов по стандарту API 5L PSL2 теперь предусматривают использование PAUT в качестве обязательного метода контроля.
Международные стандартные требования к контролю сварных швов
Различные стандарты на продукцию устанавливают разные методы контроля, требования к охвату и критерии приемки. В следующей таблице сравниваются основные требования к контролю наиболее часто упоминаемых стандартов:
| Стандарт | Применимый продукт | Основные требования к проверке | Ключевое положение |
| API 5 л PSL1 | Трубопроводы для транспортировки нефти и газа | Неразрушающий контроль + гидростатические испытания (требования стандарта PSL1 относительно гибкие) | Раздел 10 |
| API 5 л PSL2 | Трубопровод высокого давления для транспортировки нефти и газа | Обязательные ультразвуковой контроль + гидростатические испытания + ударные испытания по Шарпи + контроль соответствия стандартам CE. | Раздел 10 / Приложение H |
| стандартами качества ISO 3183 | Международная магистральная труба | Поэтапная система PSL1/PSL2; для PSL2 требуется комплексный неразрушающий контроль. | Статья 10 |
| ASTM A53 | Трубы из стали общего назначения для промышленного применения | Гидростатический контроль или неразрушающий электротехнический контроль (ЭТ) | Раздел 9–10 |
| ASTM A671 | Стальная труба высокого давления, изготовленная методом электросварки под давлением | 100% рентгенография/ультразвуковая дефектоскопия сварного шва + гидростатические испытания | Оценивается по классам. |
| ASTM A672 | Труба EFW для высокотемпературной и высоконапорной сварки | RT + UT + испытание под давлением | Оценивается по классам. |
⚠️ Стандарт API 5L PSL2 устанавливает обязательные требования к углеродному эквиваленту (CE), температуре испытания на ударную вязкость по Шарпи и проценту покрытия при неразрушающем контроле. Указание только «API 5L» без указания уровня PSL может привести к поставке, не соответствующей требованиям проекта.
Собственная лаборатория LONGMA: полный контроль качества на всех этапах производства, от сырья до готовой продукции.
Надежное качество стальных труб не может основываться только на заверениях поставщика — оно должно быть подтверждено данными. Собственная лаборатория LONGMA охватывает все критически важные этапы контроля, начиная с поступления сырья и заканчивая отгрузкой готовой продукции:
| объект испытания | Оборудование / Метод | Цель контроля качества |
| Анализ химического состава | Оптический эмиссионный спектрометр (ОЭС) | Проверяет марку стали и эквивалентное содержание углерода; подтверждает свариваемость. |
| Тест на растяжку | Универсальная испытательная машина | Проверяет предел текучести, предел прочности на разрыв и относительное удлинение. |
| Испытание на удар по Шарпи | Оборудование для испытаний на ударную вязкость по Шарпи | Оценивает прочность при низких температурах; обязательно для проектов уровня PSL2 и низкотемпературных проектов. |
| Испытание на твердость | Твердомер Роквелла/Бринелля | Распределение твердости в зоне термического влияния; предотвращает образование холодных трещин. |
| Металлографический анализ | Металлографический микроскоп | Анализ структуры зерна; проверка эффективности термической обработки. |
| Контроль толщины стенки и внешнего диаметра. | Лазерная измерительная система / ультразвуковой измеритель | Многоточечное измерение; подтверждает соответствие размеров заказу и стандарту. |
| Гидростатический тест | Машина для гидростатических испытаний | Проверка герметичности готовой продукции для каждой трубы или партии. |
| Встроенный ультразвуковой контроль | Автоматизированное ультразвуковое испытательное оборудование | 100% контроль сварных швов в режиме реального времени; минимизирует риск скрытых дефектов. |
Для каждой партии предоставляется сертификат соответствия стандарту EN 10204 3.1 Mill Test Certificate (MTC). Компания LONGMA поддерживает выездную проверку качества продукции сторонними инспекционными агентствами, такими как SGS, BV, TÜV, DNV и другими, что помогает покупателям снизить риски приемки и таможенного оформления.
Контрольный список рисков качества при закупке стальных труб
Приведенный ниже контрольный список суммирует наиболее часто упускаемые из виду международными покупателями факторы риска. Его можно использовать непосредственно для оценки поставщиков или при составлении запроса предложений (RFQ):
| Тип риска | Общая проблема | Рекомендуемое действие |
| Стандартное издание | Название стандарта указано без года издания или уровня PSL. | Укажите год выпуска и уровень PSL в заказе на поставку, например: API 5L 2018 PSL2 |
| Недостаточное покрытие неразрушающего контроля. | Требуется только гидростатическое испытание; ультразвуковое или рентгенологическое исследование не требуется. | Необходимо четко установить требование о 100% неразрушающем контроле сварных швов; указать метод контроля и критерии приемки. |
| Отслеживаемость MTC | Номер партии на сертификате MTC не соответствует фактическому изделию. | Требуется соответствие стандарту EN 10204 3.1; номера партий сверяются с упаковочным листом. |
| Испытание на ударопрочность не проводилось. | Проект для работы при низких температурах, не требующий испытаний на ударную вязкость по Шарпи. | Укажите температуру испытаний и минимальные требования к энергопотреблению в документе о закупке. |
| Отсутствие независимой инспекции | Присутствие представителей SGS / BV / TÜV на месте не предусмотрено. | Укажите в заказе на поставку орган, осуществляющий проверку, и пункты контроля качества. |
| Значение CE не подтверждено | Данные об эквиваленте углерода в сертификате MTC поставщика не подтверждены. | Необходимо указывать значение CE в MTC; сверить его со стандартным верхним пределом. |
| Сравнение только цен | Система управления качеством, оборудование и возможности контроля были проигнорированы. | Требовать от поставщика предоставления WPS/PQR, подтверждения квалификации лаборатории и исторических сертификатов MTC. |
Часто задаваемые вопросы: Дефекты сварных швов стальных труб и контроль качества.
В1: Является ли сварная стальная труба по своей природе менее качественной, чем бесшовная?
Нет. Высококачественные сварные трубы — такие как трубы, изготовленные методом электросварки (ERW) или электросварки под малым давлением (LSAW) в соответствии со стандартом API 5L PSL2 — полностью способны соответствовать требованиям передачи высокого давления при условии строгого контроля процесса сварки и 100% неразрушающего контроля. Выбор между сварными и бесшовными трубами должен основываться на всесторонней оценке диаметра, толщины стенки, номинального давления, рабочей среды и стоимости, а не просто на наличии сварного шва.
В2: Что лучше — рентгенографическое исследование или ультразвуковое исследование?
Оба метода обладают distinctными преимуществами и не могут заменить друг друга. Радиочастотная томография (РТ) создает постоянное изображение внутренней поверхности сварного шва, что делает ее более интуитивно понятной для выявления пористости и шлаковых включений, а полученные пленки можно хранить и повторно оценивать неограниченно долго. Ультразвуковая томография (УЗТ) более чувствительна к плоскостным дефектам, таким как трещины и непроплавление, обеспечивает более высокую эффективность контроля и не предполагает использования излучения. В проектах с высоким давлением обычно требуется использовать оба метода в сочетании; фазированная антенная решетка PAUT предлагает усовершенствованное решение, позволяющее устранить ограничения обоих методов.
В3: Как я могу убедиться, что поставщик действительно обладает возможностями неразрушающего контроля?
Проведите оценку с нескольких сторон: запросите у поставщика список оборудования для неразрушающего контроля и записи о калибровке; изучите систему нумерации отчетов по неразрушающему контролю и логику отслеживания номеров партий; запросите образцы сертификатов качества материалов и отчетов по неразрушающему контролю для перекрестной проверки; и организуйте заводской аудит или предпродажную проверку сторонней организацией, такой как SGS, BV или TÜV — это наиболее прямой и надежный метод проверки.
Вопрос 4: Может ли гидростатическое испытание заменить неразрушающий контроль?
Нет. Гидростатическое испытание проверяет общую герметичность и грузоподъемность готового изделия, но оно не может обнаружить или охарактеризовать внутренние дефекты. Методы неразрушающего контроля — в частности, ультразвуковой и рентгеноконтрастный — способны обнаруживать небольшие внутренние дефекты в сварном шве. Эти два метода дополняют друг друга, а не взаимозаменяемы; в проектах, связанных с высоким давлением, необходимо применять оба метода.
В5: В чем разница между сертификатом огнестойкости EN 10204 3.1 MTC и сертификатом огнестойкости 3.2 MTC?
Сертификат EN 10204 3.1 MTC выдается и подписывается уполномоченным представителем производителя по контролю качества — это наиболее распространенная форма сертификата заводских испытаний для международных экспортных проектов. Для сертификата 3.2 MTC требуется совместная подпись независимого стороннего инспекционного органа (например, TÜV, BV или DNV) или уполномоченного представителя покупателя. Сертификат 3.2 MTC представляет собой более высокий уровень сертификации и обычно требуется для атомной энергетики, сертификации классификационным обществом или проектов со специальными требованиями заказчика.
О компании LONGMA: Производитель стальных труб с широкими возможностями контроля качества сварных швов.
Компания LONGMA имеет более чем 20-летний опыт производства сварных стальных труб, изготовленных методами электросварки (ERW) и электросварки под флюсом (LSAW). Наша главная сила заключается в поддающейся проверке комплексной системе контроля качества:
▸ Многостандартное производство: API 5L (PSL1/PSL2), ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ 100% ультразвуковой контроль сварного шва в режиме реального времени; гидростатические испытания всей партии; комбинированное применение РТ / МТ / ЭТ
▸ Возможность фазированной антенной решетки PAUT для контроля толстостенных труб, изготовленных методом LSAW, и для высокотехнологичных проектов в нефтегазовой отрасли.
▸ Собственная лаборатория: полный спектр химических, испытательных, ударных, твердомерных, металлографических и неразрушающих методов контроля.
▸ Сертификаты заводских испытаний EN 10204 3.1 с полной прослеживаемостью номера партии по всей цепочке поставок.
▸ Поддержка инспекций сторонними организациями: SGS / BV / TÜV / DNV — возможен выездной контроль и предэкспортная инспекция.
Если вы оцениваете поставщиков стальных труб или у вас есть потребность в проекте трубопровода высокого давления, свяжитесь с LONGMA для получения: образцов сертификатов технического осмотра (MTC), отчетов о неразрушающем контроле (NDT), организации заводских аудитов, коммерческих предложений по проекту, рекомендаций по техническому выбору.