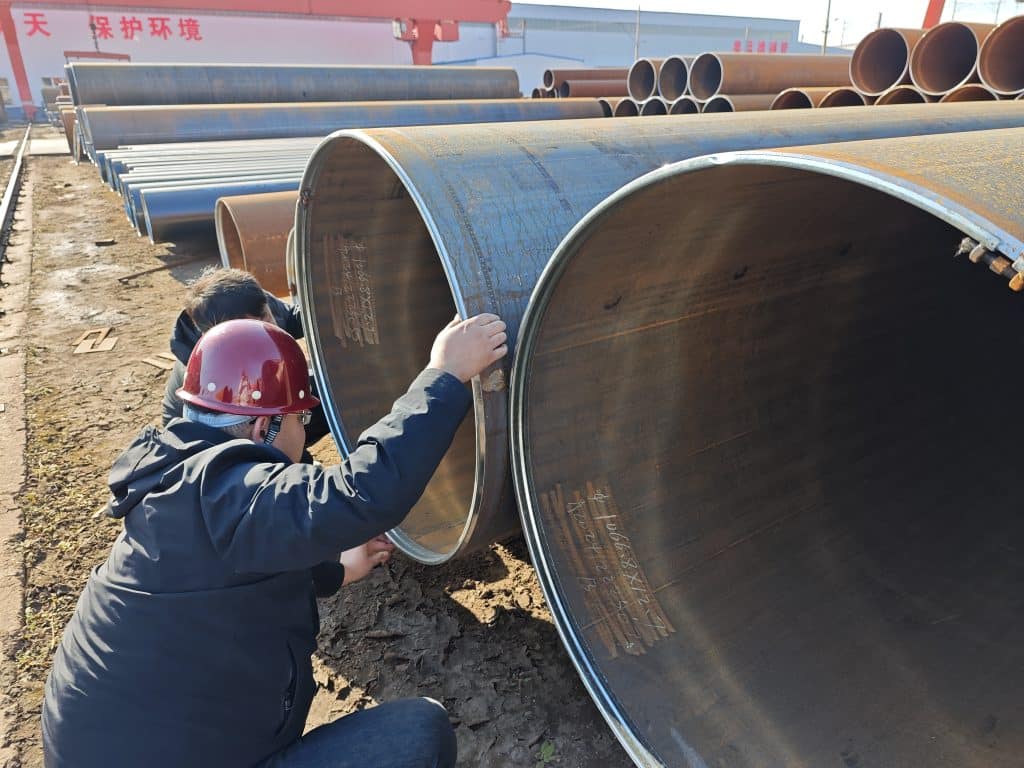
Có. Ống thép hàn điện trở (ERW) có thể được hàn trong quá trình chế tạo hoặc lắp đặt tại công trường nếu vật liệu, thiết kế mối nối, quy trình hàn và yêu cầu kiểm tra phù hợp với dự án. Điều quan trọng không chỉ là liệu ống đã có sẵn mối hàn ERW dọc hay chưa, mà là liệu mối hàn chu vi hoặc mối hàn nối có được thực hiện theo quy trình đạt tiêu chuẩn phù hợp với mác ống, độ dày thành ống, thành phần hóa học và điều kiện sử dụng hay không.
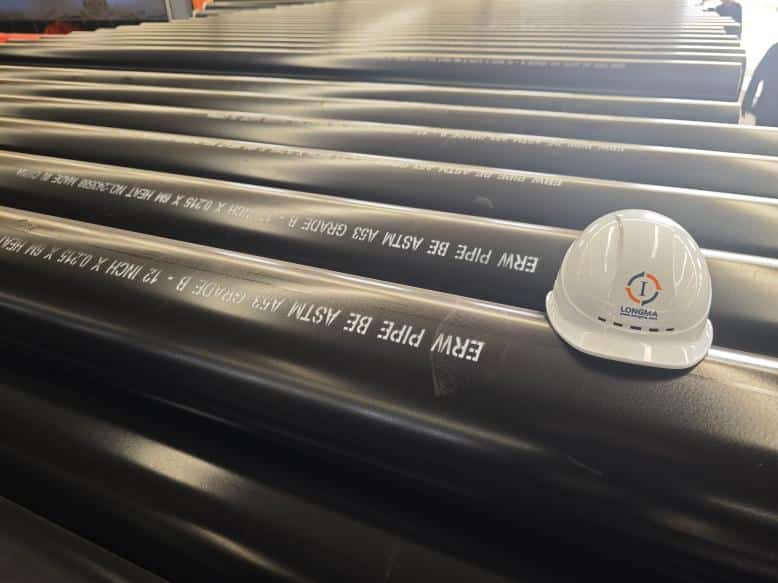
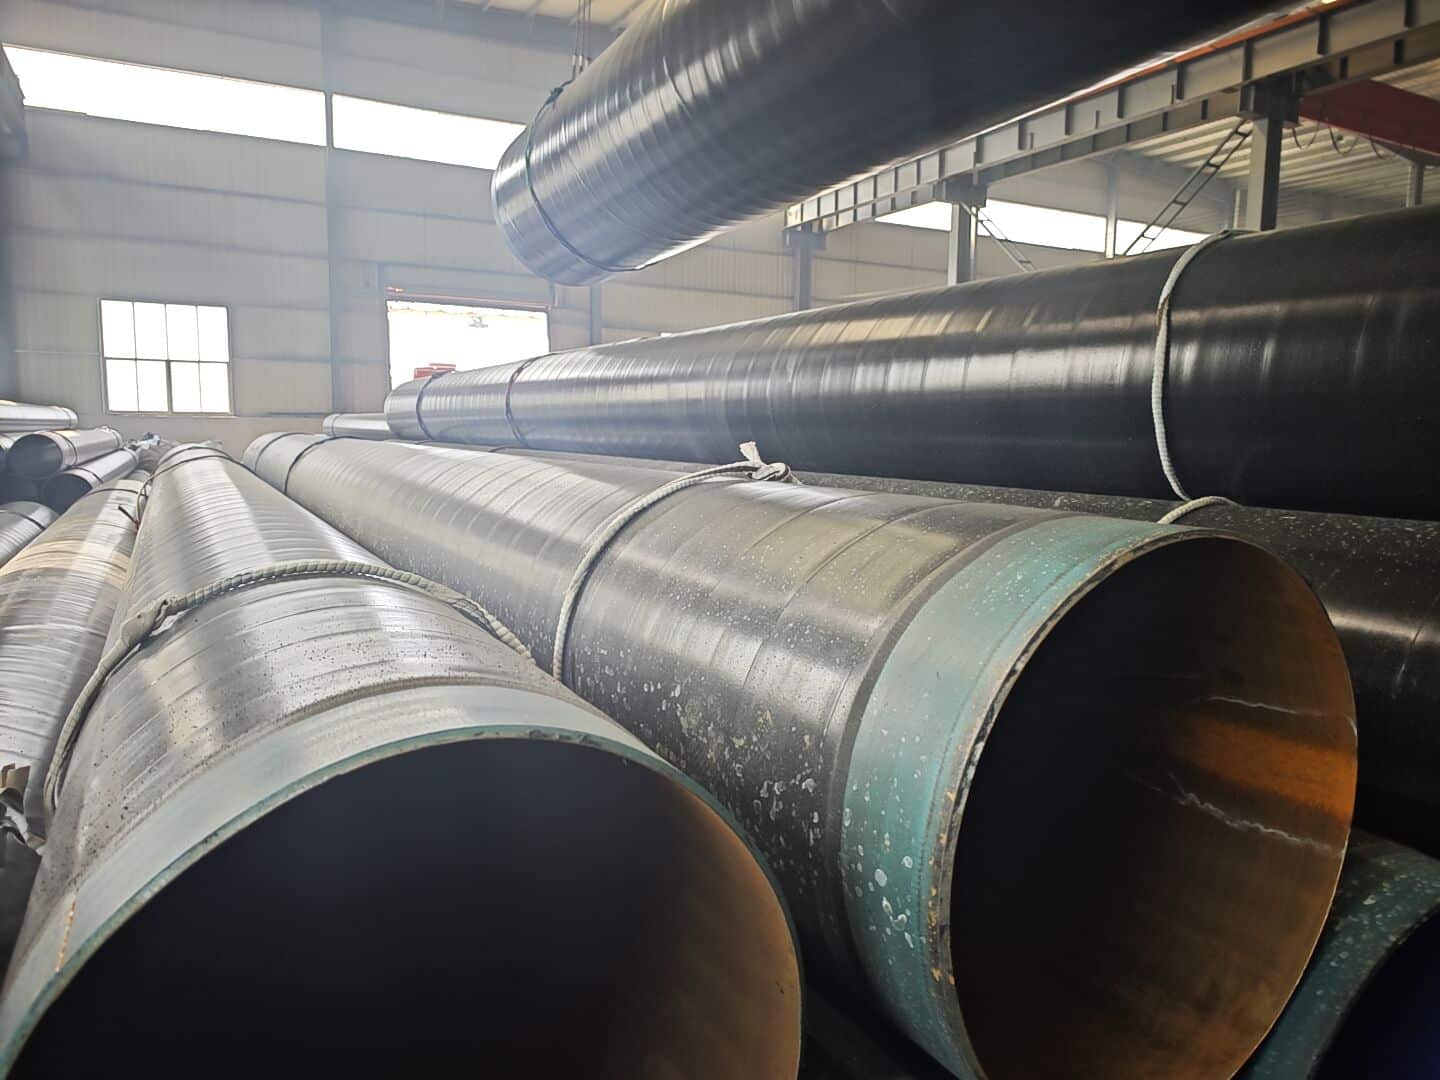
Khả năng hàn ống ERW
Ống hàn điện trở (ERW) được chế tạo như thế nào và tại sao điều đó lại quan trọng đối với công nghệ hàn.
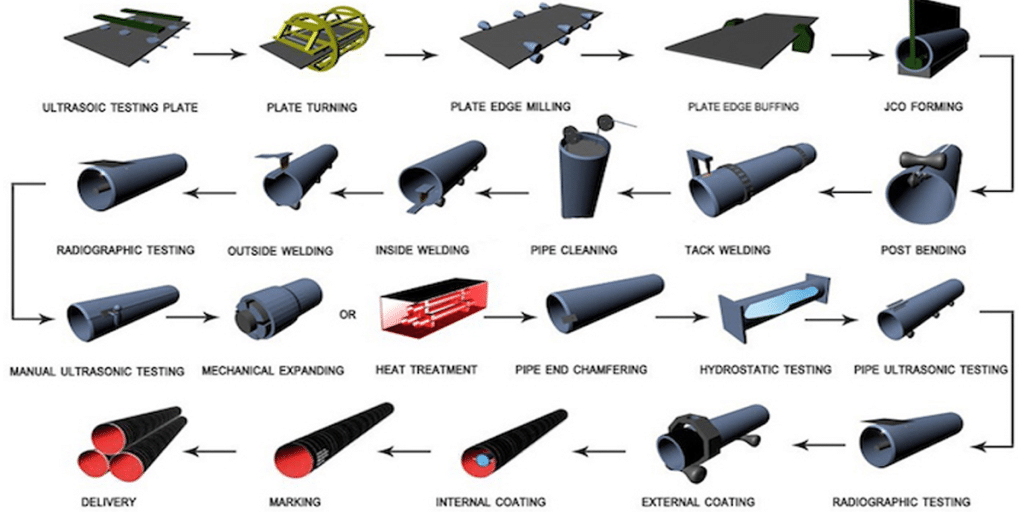
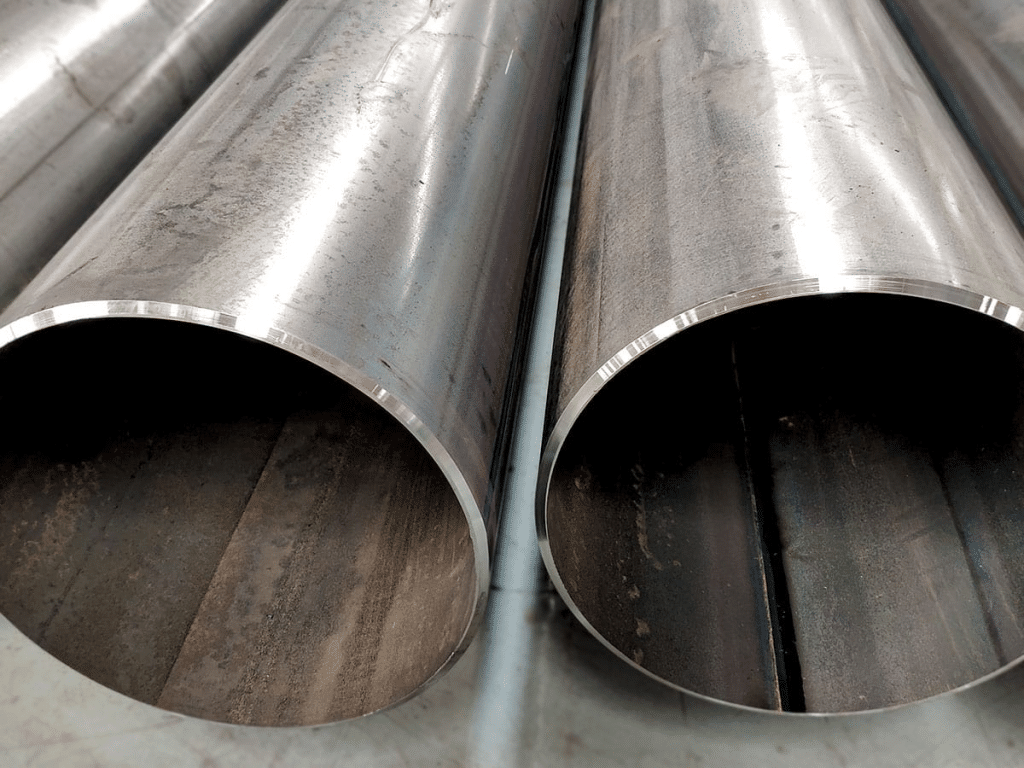
Ống ERW được sản xuất bằng cách uốn dải thép hoặc cuộn thép thành hình trụ và nối các cạnh dọc bằng phương pháp hàn điện trở/tần số cao mà không cần thêm kim loại phụ tại đường hàn dọc. Quy trình sản xuất HFW/ERW hiện đại kiểm soát lượng nhiệt đầu vào, độ biến dạng và các đặc tính vùng hàn, và các thông số kỹ thuật sản phẩm áp dụng có thể yêu cầu xử lý nhiệt đường hàn tùy thuộc vào mác thép và phương pháp sản xuất.
Đối với ống ASTM A53/A53M-24 cấp B , cường độ kéo tối thiểu quy định là 415 MPa (60 ksi) và giới hạn chảy tối thiểu quy định là 240 MPa (35 ksi). Các đặc tính cơ học này rất quan trọng trong việc lựa chọn vật liệu, nhưng khả năng hàn tại công trường cũng cần xem xét thành phần hóa học, hàm lượng cacbon tương đương, độ dày và quy trình hàn đạt tiêu chuẩn.
Các quy trình hàn tại hiện trường tương thích
Các quy trình thường được sử dụng cho các mối hàn chu vi hoặc mối hàn gia công trên ống thép cacbon ERW bao gồm:
- Hàn hồ quang kim loại được che chắn (SMAW): được sử dụng rộng rãi trong hàn tại công trường và xây dựng, nơi mà quy trình hàn (WPS) cho phép.
- Hàn GTAW (hàn hồ quang vonfram khí): thường được lựa chọn cho các mối hàn gốc cần kiểm soát nhiệt độ hoặc gia công các chi tiết có đường kính nhỏ hơn, nơi việc kiểm soát nhiệt độ chính xác là rất quan trọng.
- Hàn GMAW/FCAW: thường được sử dụng trong gia công cơ khí tại xưởng và hàn đường ống tự động hoặc cơ giới hóa khi đáp ứng đủ điều kiện cho ứng dụng đó.
Tiêu chuẩn hàn áp dụng phụ thuộc vào dự án. API 1104 thường được sử dụng cho hàn đường ống, trong khi ASME BPVC Mục IX cung cấp các quy trình và quy tắc về trình độ nhân viên cho các ứng dụng tuân theo các tiêu chuẩn xây dựng của ASME. AWS D1.1 áp dụng cho hàn kết cấu thép trong phạm vi của nó. Các tài liệu này không thể tự động thay thế cho nhau; đặc tả dự án sẽ xác định tiêu chuẩn nào được áp dụng.
Việc làm nóng sơ bộ và cung cấp nhiệt phải được thực hiện theo quy trình đạt tiêu chuẩn.
Nhiệt độ nung nóng sơ bộ cố định không nên chỉ dựa vào mác ống hoặc một giá trị tương đương cacbon duy nhất. Việc kiểm soát nhiệt độ nung nóng sơ bộ và nhiệt độ giữa các lớp hàn cần được thiết lập bởi chuyên gia hàn đủ điều kiện sau khi xem xét thành phần hóa học của vật liệu (bao gồm CE/Pcm nếu có), độ dày thành ống, kiểm soát hydro, lượng nhiệt đầu vào, điều kiện môi trường xung quanh và quy chuẩn hoặc đặc điểm kỹ thuật của dự án. Điều này tránh việc coi một giá trị như 50°C là yêu cầu chung cho tất cả các loại ống hàn điện trở X65.
So sánh ống hàn điện trở (ERW) với ống liền mạch và các loại ống hàn khác.
| Hệ số | Ống ERW/HFW | Ống nước liền mạch |
| Đường may dọc | Hiện tại; được tạo ra bằng phương pháp hàn điện trở/tần số cao. | Không áp dụng |
| Hàn chu vi trường | Được phép khi đáp ứng các điều kiện về vật liệu và dịch vụ. | Được phép khi đáp ứng các điều kiện về vật liệu và dịch vụ. |
| Khả năng chịu áp suất | Được xác định bởi cấp độ, kích thước, mã thiết kế, dịch vụ và thông số kỹ thuật sản phẩm. | Được xác định bởi cấp độ, kích thước, mã thiết kế, dịch vụ và thông số kỹ thuật sản phẩm. |
| Hành vi chiều | Thường mang lại độ ổn định kích thước tốt từ quá trình sản xuất dạng cuộn. | Có thể thể hiện các đặc tính về độ dày thành/độ lệch tâm khác nhau tùy thuộc vào phương pháp sản xuất. |
| Cơ sở lựa chọn | Thông số kỹ thuật dự án: quy mô, cấp độ, dịch vụ, thử nghiệm và kinh tế. | Thông số kỹ thuật dự án: quy mô, cấp độ, dịch vụ, thử nghiệm và kinh tế. |
Về mặt kỹ thuật, không thể khẳng định rằng ống ERW và ống liền mạch tự động có cùng áp suất cho phép chỉ vì mác thép và độ dày thành ống giống nhau. Áp suất thiết kế cho phép còn phụ thuộc vào đường kính ngoài, tiêu chuẩn thiết kế, hệ số an toàn, nhiệt độ, dung sai ăn mòn, hệ số mối nối (nếu có) và các yêu cầu cụ thể khác của dự án.
Ống ERW mạ kẽm: Các biện pháp phòng ngừa bổ sung khi hàn
Thép mạ kẽm có thể hàn được, nhưng kẽm gần khu vực hàn có thể bay hơi và tạo ra khói, gây ra các vấn đề về chất lượng mối hàn. Việc loại bỏ lớp phủ, thông gió/kiểm soát khói, chuẩn bị bề mặt và phục hồi khả năng chống ăn mòn cần tuân theo các quy trình hàn và an toàn đã được phê duyệt. Không nên quy định khoảng cách loại bỏ lớp phủ chung trừ khi nó được nêu trong quy trình dự án hoặc hướng dẫn của nhà sản xuất lớp phủ.
Sửa chữa lớp phủ sau khi hàn tại công trường
Hàn tại công trường làm hư hại lớp phủ được nhà máy thi công xung quanh mối nối. Đối với đường ống được phủ lớp bảo vệ, mối nối tại công trường phải được chuẩn bị và phủ lại bằng hệ thống tương thích với lớp phủ đường ống chính và thông số kỹ thuật của dự án. Hệ thống FBE, 3LPE và các hệ thống khác có quy trình xử lý mối nối tại công trường khác nhau; tiêu chuẩn DIN 30670 áp dụng cho lớp phủ polyetylen và không nên được coi là tiêu chuẩn phủ lớp bảo vệ mối nối tại công trường chung cho mọi hệ thống lớp phủ.
Kiểm tra quy trình mua sắm ống ERW có thể hàn
- Xác nhận thông số kỹ thuật và phiên bản sản phẩm phù hợp theo yêu cầu của đơn đặt hàng.
- Kiểm tra MTC để biết cấp độ, số lô, thành phần hóa học và tính chất cơ học.
- Xác minh quy trình sản xuất và các hồ sơ xử lý nhiệt hoặc kiểm tra mối hàn cần thiết.
- Xác nhận các yêu cầu về thử nghiệm thủy tĩnh và kiểm tra không phá hủy (NDT) được quy định trong tiêu chuẩn sản phẩm và đặc tả dự án.
- Đối với môi trường có tính axit, cần xác minh chính xác các yêu cầu của dự án về thành phần hóa học, độ cứng, thử nghiệm HIC/SSC và tiêu chuẩn vật liệu thay vì chỉ dựa vào một giới hạn độ cứng hoặc hàm lượng lưu huỳnh chung.
- Xác nhận rằng nhà thầu hàn có WPS/PQR được phê duyệt và thợ hàn đủ tiêu chuẩn theo quy định xây dựng hiện hành.
Các rủi ro và biện pháp kiểm soát thường gặp trong hàn
Nứt do hydro (còn gọi là nứt do hydro hoặc nứt nguội) là một vấn đề đáng quan tâm trong các loại thép cường độ cao và các mối hàn chịu lực. Không nên nhầm lẫn hiện tượng này với nứt do hydro gây ra (HIC), thường được thảo luận trong quá trình thẩm định vật liệu cho môi trường ăn mòn. Các biện pháp kiểm soát bao gồm xử lý vật liệu tiêu hao đúng cách, kiểm soát nhiệt độ trước/giữa các lớp hàn khi cần thiết, làm sạch bề mặt mối hàn, kiểm soát lượng nhiệt đầu vào và tuân thủ quy trình hàn (WPS) đã được thẩm định.
Rỗ khí và thiếu liên kết có thể là do nhiễm bẩn, chuẩn bị mối hàn kém, thông số không phù hợp hoặc kỹ thuật không đạt yêu cầu. Các mối hàn hoàn thiện cần được kiểm tra bằng phương pháp kiểm tra và tiêu chí chấp nhận theo quy định của tiêu chuẩn hiện hành và đặc tả dự án.
Kết luận
Ống ERW có thể được hàn thành công khi vật liệu ống và quy trình hàn tại công trường được coi là một hệ thống kỹ thuật thống nhất. Các nhóm mua sắm nên xác minh tiêu chuẩn sản phẩm, MTC, quy trình sản xuất và hồ sơ kiểm tra chính xác, trong khi các nhóm thi công nên sử dụng WPS đủ điều kiện và mã hàn áp dụng. Cách tiếp cận này đáng tin cậy hơn so với việc áp dụng nhiệt độ nung nóng trước, lựa chọn điện cực hoặc yêu cầu áp suất chung cho tất cả các loại ống ERW.
FAQ
- Ống ERW có thể được hàn tại công trường không?
Đúng vậy. Hàn chu vi tại công trường là phương pháp phổ biến khi đường ống và quy trình hàn đáp ứng các yêu cầu của dự án.
- Liệu mối hàn ERW dọc có tự động yếu hơn thân ống không?
Không nên đưa ra kết luận chung chỉ dựa trên sự hiện diện của đường nối. Các đặc tính cần thiết và việc kiểm tra đường nối phụ thuộc vào thông số kỹ thuật sản phẩm, cấp độ và quy trình sản xuất áp dụng.
- Điều gì quyết định nhiệt độ làm nóng trước?
WPS đạt tiêu chuẩn và đáp ứng các yêu cầu mã/dự án áp dụng, có xét đến thành phần hóa học, độ dày, kiểm soát hydro, lượng nhiệt đầu vào và điều kiện môi trường xung quanh.
- Ống ERW có thể sử dụng trong môi trường có môi trường ăn mòn không?
Sản phẩm này có thể được cung cấp cho các dự án sử dụng trong môi trường ăn mòn khi đáp ứng các yêu cầu về vật liệu, sản xuất, độ cứng, thử nghiệm và chứng nhận đã được quy định. Việc tuân thủ cần được xác minh dựa trên thông số kỹ thuật mua hàng và các yêu cầu sử dụng trong môi trường ăn mòn hiện hành.
Hợp tác với LONGMA
LONGMA sản xuất ống thép tròn ERW và LSAW cho các dự án quốc tế. Cơ sở sản xuất có diện tích khoảng 230,000 mét vuông, với sản lượng hàng năm vượt quá 500,000 tấn. Kiểm soát chất lượng có thể bao gồm truy xuất nguồn gốc vật liệu, thử nghiệm thủy tĩnh, kiểm tra không phá hủy (NDT), thử nghiệm cơ học và chứng từ MTC theo yêu cầu đặt hàng. Đối với các yêu cầu hàn, thử nghiệm, phủ hoặc kiểm tra cụ thể của dự án, người mua cần cung cấp thông số kỹ thuật và bảng dữ liệu kỹ thuật để xem xét trước khi sản xuất.