- 1. Vì sao chất lượng hàn ảnh hưởng trực tiếp đến an toàn đường ống dẫn áp suất cao
- 2. Kiểm soát chất lượng hàn ống thép áp suất cao: Giải thích đầy đủ 8 giai đoạn
- 3. Sáu rủi ro thường bị bỏ qua nhất trong việc mua sắm ống dẫn áp suất cao
- 4. Câu hỏi thường gặp: Kiểm soát chất lượng hàn ống thép áp suất cao
- 5. Giới thiệu về LONGMA: Kiểm soát chất lượng hàn toàn diện cho ống thép chịu áp lực cao.
Ứng dụng: Đường ống dẫn dầu khí · Lọc dầu và hóa dầu · Lò hơi nhà máy điện · Hơi nước áp suất cao · Kỹ thuật ngoài khơi
Kiểm soát chất lượng hàn là yếu tố quan trọng nhất quyết định sự an toàn, độ tin cậy và tuổi thọ của hệ thống đường ống thép áp suất cao. Trong các ứng dụng dầu khí, hóa dầu, sản xuất điện và kỹ thuật ngoài khơi, mối hàn luôn là vị trí dễ xảy ra lỗi nhất trong đường ống — và khi xảy ra lỗi, hậu quả có thể từ việc ngừng hoạt động đột xuất đến các sự cố an toàn nghiêm trọng và tổn thất dự án đáng kể.
Hướng dẫn này cung cấp phân tích chi tiết về 8 giai đoạn chính của kiểm soát chất lượng hàn ống thép áp suất cao, bao gồm ảnh hưởng của các thông số hàn, phương pháp kiểm tra không phá hủy, xác minh trong phòng thí nghiệm và danh sách kiểm tra rủi ro khi mua sắm — cung cấp cho người mua và kỹ sư EPC một khuôn khổ hoàn chỉnh để đánh giá năng lực của nhà cung cấp.
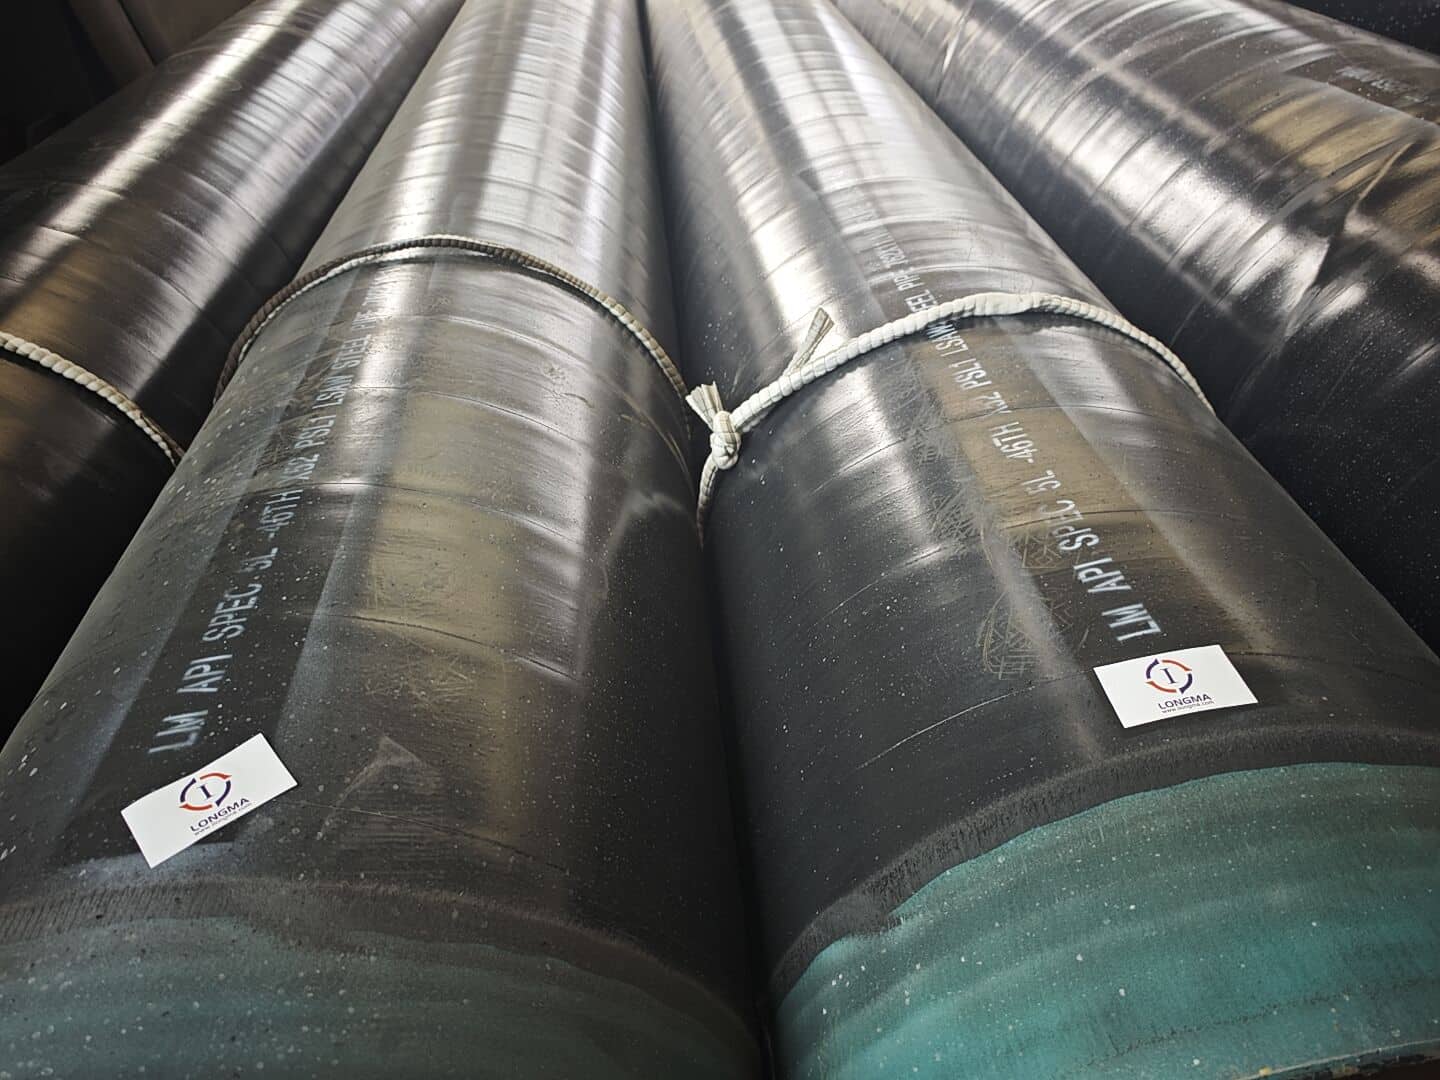
Vì sao chất lượng hàn ảnh hưởng trực tiếp đến an toàn đường ống dẫn áp suất cao
Việc kiểm soát không đầy đủ lượng nhiệt đầu vào, tốc độ di chuyển, nhiệt độ làm nóng sơ bộ, nhiệt độ giữa các lớp hàn hoặc tốc độ làm nguội trong quá trình hàn có thể gây ra các khuyết tật mối hàn nghiêm trọng. Sau đây là các kiểu hỏng mối hàn phổ biến nhất trong đường ống áp suất cao:
| Loại khiếm khuyết | Nguyên nhân gốc rễ | Tác động lên đường ống áp suất cao |
| Thâm nhập không đầy đủ | Lượng nhiệt cung cấp không đủ; tốc độ di chuyển quá nhanh | Giảm khả năng chịu tải của mặt cắt ngang mối hàn; đóng vai trò là điểm khởi phát vết nứt. |
| Thiếu sự hợp nhất | Rãnh hàn không sạch; thông số hàn không ổn định | Mối hàn và vật liệu nền không đạt được liên kết luyện kim đáng tin cậy. |
| Nứt | Tốc độ làm lạnh quá mức; hệ số tương đương carbon (CE) cao | Các vết nứt lan nhanh dưới điều kiện áp suất cao, dẫn đến hư hỏng đường ống. |
| Độ xốp | Khí bảo vệ không đủ; hơi ẩm trong vật liệu nền | Làm giảm mật độ mối hàn; ảnh hưởng đến tính toàn vẹn của mối hàn. |
| Bao gồm xỉ | Loại bỏ xỉ giữa các lớp không hoàn toàn | Tạo ra sự tập trung ứng suất; làm giảm khả năng chịu va đập. |
| Làm cứng HAZ | Tốc độ làm nguội quá mức trong vùng ảnh hưởng nhiệt | Hiện tượng giòn cục bộ; nguy cơ gãy giòn khi hoạt động ở nhiệt độ thấp. |
Tiêu chuẩn API Spec 5L quy định các yêu cầu về sản xuất, kiểm tra, thử nghiệm và ghi nhãn đối với ống thép được sử dụng trong vận chuyển dầu khí. Tiêu chuẩn ISO 3183 định nghĩa chi tiết hơn các yêu cầu kiểm soát chất lượng theo từng cấp độ PSL1 và PSL2. Đối với các dự án truyền tải áp suất cao — đặc biệt là các sản phẩm PSL2 — việc kiểm soát chất lượng hàn phải được tích hợp xuyên suốt toàn bộ quy trình sản xuất, chứ không chỉ giới hạn ở khâu kiểm tra cuối cùng.
Kiểm soát chất lượng hàn ống thép áp suất cao: Giải thích đầy đủ 8 giai đoạn
LONGMA xây dựng hệ thống kiểm soát chất lượng hàn ống thép áp suất cao theo 8 giai đoạn được xác định rõ ràng, mỗi giai đoạn có các yêu cầu kiểm soát cụ thể và hồ sơ chất lượng bắt buộc:
Giai đoạn 1: Kiểm soát chất lượng nguyên liệu thô
Chất lượng hàn bắt đầu từ chất lượng vật liệu cơ bản. Các hạng mục sau đây phải được xác nhận riêng lẻ trước khi bắt đầu sản xuất:
| Mục xác nhận | Yêu cầu kiểm soát | Rủi ro trong mua sắm nếu bị bỏ qua |
| Kỷ lục số đợt nóng | Thép tấm/cuộn có thể truy xuất nguồn gốc theo chứng từ MTC. | MTC không thể truy xuất nguồn gốc theo số lô sản xuất; quá trình chấp nhận thất bại. |
| Thành phần hóa học | Tuân thủ các yêu cầu của API 5L / ASTM | Thành phần không đạt tiêu chuẩn làm giảm khả năng hàn. |
| Carbon tương đương (CE) | Giá trị CE nằm trong giới hạn quy cách của dự án. | Nồng độ CE cao làm tăng nguy cơ nứt nguội. |
| Thuộc tính cơ học | Độ bền kéo, độ bền chảy, độ giãn dài | Chỉ tập trung vào độ bền kéo mà bỏ qua thành phần cấu tạo là một điểm mù phổ biến. |
| Điều kiện giao hàng | Cán nóng, tôi luyện, TMCP, v.v. | Điều kiện giao hàng ảnh hưởng đến việc thiết lập thông số hàn ở các công đoạn tiếp theo. |
| Mác thép và phiên bản tiêu chuẩn | Phù hợp với chứng từ mua hàng. | Phân loại sai dẫn đến sự không phù hợp về độ bền. |
Giai đoạn 2: Xử lý sơ bộ tấm và dải
Một mối hàn chất lượng bắt đầu từ chất lượng tạo hình nhất quán. LONGMA kiểm tra các hạng mục sau trước khi hàn — bất kỳ khuyết tật nào ở mép hàn đều có thể ảnh hưởng đến độ ổn định của mối hàn ở các bước tiếp theo:
| Mục trước điều trị | Tiêu chí kiểm soát | Tác động nếu không tuân thủ |
| Chất lượng cạnh | Không có gờ, vết nứt và nếp gấp. | Ảnh hưởng đến hình dạng mối hàn và chất lượng mối hàn. |
| Tính nhất quán về chiều rộng dải | Sai lệch nằm trong phạm vi dung sai cho phép. | Ảnh hưởng đến độ chính xác đường kính ngoài và sự thẳng hàng của đường hàn. |
| Lớp oxit bề mặt | đã loại bỏ vảy thép và rỉ sét. | Ngăn ngừa sự hình thành lỗ rỗng và các tạp chất. |
| Góc rãnh | Tuân thủ quy trình hàn theo tiêu chuẩn kỹ thuật. | Xác định trực tiếp độ sâu và hình dạng mối hàn. |
| Độ lệch độ dày tấm | Trong phạm vi dung sai tiêu chuẩn | Ảnh hưởng đến khả năng tương thích với thiết lập thông số hàn. |
| Tính chất bằng | Đáp ứng các yêu cầu của thiết bị tạo hình | Ảnh hưởng đến độ chính xác khi tạo hình và chất lượng ép lăn. |
Giai đoạn 3: Kiểm soát quy trình hàn ERW và LSAW
Các quy trình sản xuất khác nhau đòi hỏi các chiến lược kiểm soát chất lượng khác nhau. LONGMA vận hành cả dây chuyền sản xuất ERW và LSAW:
| Mục so sánh | Ống ERW | Ống LSAW |
| Nguyên liệu | Thép cuộn cán nóng | Tấm thép |
| Phương pháp hàn | Hàn điện trở tần số cao (không cần kim loại phụ) | Hàn hồ quang chìm hai mặt (có sử dụng que hàn) |
| Phạm vi áp dụng | Đường kính nhỏ đến trung bình; sản xuất số lượng lớn. | Đường kính lớn, thành dày; chịu áp suất cao và hoạt động bền bỉ. |
| Điểm kiểm soát cốt lõi | Lượng nhiệt đầu vào HF, áp suất nén, góc mở chữ V | Các thông số hàn, chất lượng rãnh hàn, quản lý thuốc hàn |
| Xử lý nhiệt trực tuyến | Chuẩn hóa vùng hàn | Thực hiện theo yêu cầu của dự án. |
Giai đoạn 4: Kiểm soát thông số hàn chính xác
Bất kỳ sự sai lệch nào trong các thông số hàn đều có thể ảnh hưởng trực tiếp đến chất lượng mối hàn. Bảng dưới đây cho thấy những rủi ro điển hình khi các thông số chính quá thấp hoặc quá cao:
| Tham số | Quá thấp: Rủi ro | Quá cao: Rủi ro | Phương pháp kiểm soát LONGMA |
| Current | Thiếu sự hợp nhất | Đốt cháy | Thiết lập phạm vi hàn dựa trên cấp độ và độ dày thành. |
| điện áp | Mối hàn quá hẹp | Hạt hàn quá rộng | Được điều chỉnh đồng bộ với tình hình hiện tại. |
| Đầu vào nhiệt | hợp nhất không hoàn chỉnh | Hạt thô hơn; mất độ dai | Được thực thi theo đặc tả WPS |
| Tốc độ du lịch | Quá nhiệt cục bộ | Độ sâu xuyên thấu không đủ | Giám sát tốc độ trực tuyến |
| Làm nóng trước nhiệt độ | Nguy cơ nứt nguội | Vùng nguy hiểm mở rộng (Extended HAZ) | Được tính toán từ giá trị CE |
| Nhiệt độ Interpass | Giảm độ cứng | Sự thô ráp vi cấu trúc | Đo và ghi lại nhiệt độ giữa các lượt đi |
💡 LONGMA duy trì cơ sở dữ liệu quy trình hàn được tổ chức theo mác thép, độ dày thành ống và môi trường sử dụng — đảm bảo mọi kích thước ống đều được sản xuất bằng các thông số hàn đạt tiêu chuẩn và đã được kiểm chứng trước.
Giai đoạn 5: Thẩm định quy trình hàn (WPS / PQR)
Sản xuất ống thép chịu áp lực cao không chỉ phải đáp ứng các tiêu chuẩn sản phẩm mà còn phải đáp ứng các yêu cầu về trình độ hàn. Một hệ thống tài liệu quy trình hàn hoàn chỉnh bao gồm:
| Loại tài liệu | Mục đích | Tiêu chuẩn tham chiếu |
| WPS (Đặc điểm kỹ thuật quy trình hàn) | Xác định phạm vi thông số hàn cho phép và các yêu cầu vận hành. | ASME BPVC Phần IX / AWS |
| PQR (Hồ sơ thẩm định thủ tục) | Chứng minh rằng WPS đã được xác minh thông qua thử nghiệm vật lý. | ASME BPVC Phần IX |
| Hồ sơ trình độ thợ hàn | Xác nhận thợ hàn đủ điều kiện để thực hiện quy trình cụ thể. | Thông số kỹ thuật dự án / ASME |
| Hồ sơ lô hàng tiêu hao | Đối chiếu số lô dây dẫn và chất trợ hàn với dữ liệu kiểm tra. | API 5L / ISO 3183 |
| Hồ sơ hiệu chuẩn thiết bị hàn | Xác nhận độ chính xác của thiết bị đáp ứng các yêu cầu của quy trình. | Hệ thống quản lý chất lượng nội bộ |
⚠️ Lưu ý quan trọng: Ống có chứng chỉ kiểm định API hoặc ASTM không có nghĩa là quy trình hàn lắp đặt tại công trường tự động được chứng nhận. Hai yêu cầu này phải được xác nhận độc lập.
Giai đoạn 6: Công nghệ kiểm soát chất lượng trực tuyến
Sản xuất ống hàn hiện đại không còn chỉ dựa vào kinh nghiệm của người vận hành. LONGMA áp dụng các công nghệ điều khiển trực tuyến sau đây để phát hiện và khắc phục các sai lệch trong quy trình theo thời gian thực:
| Công nghệ nội tuyến | Mục tiêu kiểm soát | Giá trị chất lượng |
| Theo dõi đường hàn tự động | Duy trì vị trí đường hàn ổn định. | Ngăn ngừa các khuyết tật do sai lệch gây ra, dẫn đến thiếu sự kết dính. |
| Điều khiển công suất HF tự động | Ổn định lượng nhiệt đầu vào khi hàn | Giảm thiểu các lỗi do sự dao động nhiệt lượng đầu vào gây ra. |
| Giám sát nhiệt độ thời gian thực | Theo dõi nhiệt độ làm nóng sơ bộ và nhiệt độ giữa các lớp. | Ngăn ngừa nứt nguội và sự thô ráp vi cấu trúc. |
| Đo chiều rộng mối hàn tự động | Kiểm soát tính nhất quán về chiều rộng đường hàn | Đảm bảo hình dạng mối hàn đáp ứng thông số kỹ thuật. |
| Kiểm tra kích thước bằng laser | Giám sát trực tuyến đường kính ngoài và độ dày thành ống. | Giúp phát hiện kịp thời các sai lệch về kích thước. |
| Kiểm tra siêu âm nội tuyến | Phát hiện các khuyết tật bên trong đường hàn | Giảm nguy cơ các khuyết tật tiềm ẩn xâm nhập vào thực tế. |
Giai đoạn 7: Thử nghiệm toàn diện trong phòng thí nghiệm nội bộ
Dữ liệu kiểm nghiệm trong phòng thí nghiệm tạo dựng niềm tin của khách hàng bền vững hơn bất kỳ lời quảng cáo nào. Phòng thí nghiệm nội bộ của LONGMA thực hiện tất cả các hạng mục kiểm tra sau:
| Kiểm tra hàng | Nội dung kiểm tra | Giá trị của ống áp suất cao |
| Phân tích thành phần hóa học | Phân tích quang phổ của C, Mn, P, S, Si và các nguyên tố khác. | Xác nhận khả năng hàn và tính nhất quán của vật liệu so với các yêu cầu thiết kế. |
| Kiểm tra đồ bền | Độ bền kéo, độ bền chảy, độ giãn dài | Kiểm tra xem ống có còn đáp ứng các yêu cầu cơ học sau khi hàn hay không. |
| Kiểm tra va đập Charpy | Kiểm tra va đập ở nhiệt độ thấp đối với kim loại nền, mối hàn và vùng ảnh hưởng nhiệt (HAZ). | Kiểm định bắt buộc đối với sản phẩm PSL2 và các ứng dụng nhiệt độ thấp. |
| Kiểm tra độ cứng | phân bố độ cứng HAZ | Kiểm tra tính phù hợp của lượng nhiệt đầu vào; ngăn ngừa hiện tượng nứt nguội. |
| Thử nghiệm làm phẳng | Kiểm tra độ dẻo của mối hàn | Kiểm tra chất lượng liên kết giữa mối hàn và thân ống. |
| Kiểm tra thủy tĩnh | Tính theo từng đường ống hoặc từng lô theo yêu cầu. | Kiểm tra trực tiếp tính toàn vẹn kín áp suất của sản phẩm hoàn thiện |
Giai đoạn 8: Kiểm tra không phá hủy tích hợp (NDT)
Các phương pháp kiểm tra không phá hủy (NDT) khác nhau phát hiện các loại khuyết tật khác nhau và không thể thay thế cho nhau. Chúng phải được áp dụng kết hợp dựa trên tiêu chuẩn sản phẩm và yêu cầu dự án hiện hành:
| Phương pháp NDT | Mục đích | Các lỗi thường gặp được phát hiện | Kịch bản áp dụng |
| Kiểm tra siêu âm (UT) | Phát hiện các khuyết tật thể tích bên trong | Các vết nứt, tạp chất, thiếu sự kết dính, sự phân lớp. | Bắt buộc theo API 5L / ISO 3183 |
| Thử nghiệm chụp ảnh phóng xạ (RT) | Thu thập hình ảnh mối hàn bên trong | Độ rỗng, tạp chất xỉ, sự thâm nhập không hoàn toàn | Ống hàn áp suất cao ASTM A671 |
| Kiểm tra hạt từ tính (MT) | Phát hiện các khuyết tật trên bề mặt và gần bề mặt | Các vết nứt trên bề mặt, phần lõm | Bề mặt đường hàn trên vật liệu từ tính |
| Kiểm tra thẩm thấu chất lỏng (PT) | Phát hiện các khuyết tật bề mặt hở | Các vết nứt nhỏ, lỗ kim | Thép Austenit hoặc vật liệu không từ tính |
| Kiểm tra dòng điện xoáy (ET) | Kiểm tra nhanh chóng trực tuyến | Các gián đoạn gần bề mặt | Kiểm tra trực tuyến ống ERW |
Sáu rủi ro thường bị bỏ qua nhất trong việc mua sắm ống dẫn áp suất cao
Các rủi ro sau đây được rút ra từ các trường hợp mua sắm thực tế. Mỗi rủi ro đều có khả năng dẫn đến việc thông quan thất bại, từ chối nhận hàng hoặc các sự cố an toàn tại chỗ:
| Loại rủi ro | Biểu hiện cụ thể | Phòng ngừa được khuyến nghị |
| Phiên bản tiêu chuẩn không xác định | Đặt hàng “API 5L” mà không xác nhận năm sản xuất. | Ghi rõ năm sản xuất trong đơn đặt hàng, ví dụ: API 5L 2018. |
| Mức PSL bị bỏ qua | Chỉ nêu mác thép mà không chỉ rõ PSL1 hay PSL2. | Nêu rõ cấp độ PSL; PSL2 yêu cầu thử nghiệm va đập Charpy. |
| Nhiệt độ thử nghiệm va đập không được xác định | Dự án nhiệt độ thấp không xác định nhiệt độ thử nghiệm Charpy. | Ghi rõ nhiệt độ thử nghiệm và yêu cầu năng lượng tối thiểu trong tài liệu mua hàng. |
| Không cần kiểm tra bởi bên thứ ba. | Không yêu cầu chứng nhận tại chỗ của SGS / BV / TÜV. | Ghi rõ đơn đặt hàng (PO) về cơ quan kiểm định và các điểm dừng kiểm định. |
| MTC không thể truy vết | Mã số lô sản xuất MTC không tương ứng với sản phẩm thực tế. | Yêu cầu tài liệu EN 10204 3.1; xác minh số lô so với đường ống thực tế. |
| So sánh chỉ dựa trên giá | Bỏ qua hệ thống quản lý chất lượng và khả năng kiểm tra. | Yêu cầu nhà cung cấp cung cấp WPS/PQR và bằng chứng chứng nhận năng lực phòng thí nghiệm. |
Câu hỏi thường gặp: Kiểm soát chất lượng hàn ống thép áp suất cao
Câu 1: Các yêu cầu về chất lượng hàn giữa API 5L PSL1 và PSL2 khác nhau như thế nào?
Tiêu chuẩn PSL1 thiết lập các yêu cầu cơ bản về thành phần hóa học và tính chất cơ học, nhưng các yêu cầu về kiểm tra không phá hủy (NDT) và thử nghiệm va đập tương đối linh hoạt. Tiêu chuẩn PSL2 áp đặt các biện pháp kiểm soát thành phần hóa học nghiêm ngặt hơn (bao gồm cả giới hạn tương đương carbon), thử nghiệm va đập Charpy bắt buộc, phạm vi kiểm tra NDT toàn diện hơn và tài liệu quy trình đầy đủ hơn. Các dự án truyền tải áp suất cao thường yêu cầu tiêu chuẩn PSL2.
Câu 2: Loại ống nào phù hợp hơn cho các ứng dụng áp suất cao — ống ERW hay LSAW?
Cả hai phương pháp đều phù hợp với ứng dụng áp suất cao; sự lựa chọn phụ thuộc vào đường kính, độ dày thành ống và thông số kỹ thuật của dự án. Hàn điện trở (ERW) rất phù hợp với đường kính nhỏ đến trung bình (thường là NPS 2–24), mang lại độ chính xác kích thước cao và sản xuất hàng loạt hiệu quả. Hàn hồ quang chìm (LSAW) phù hợp hơn với đường kính lớn (NPS 16 trở lên), thành dày, ứng dụng áp suất cao — mối hàn hồ quang chìm đạt được sự kết dính luyện kim hoàn chỉnh hơn, làm cho nó phù hợp hơn với các sản phẩm cao cấp hơn như API 5L X65 và X70.
Câu 3: Phương pháp thử thủy tĩnh có thể thay thế phương pháp kiểm tra không phá hủy (NDT) được không?
Không — chúng phục vụ các chức năng khác nhau và bổ sung cho nhau. Thử nghiệm thủy tĩnh xác minh tính toàn vẹn của lớp niêm phong và khả năng chịu áp suất của sản phẩm hoàn thiện, nhưng nó không thể xác định chính xác vị trí hoặc mô tả các khuyết tật bên trong. Các phương pháp kiểm tra không phá hủy (NDT) — đặc biệt là siêu âm (UT) và chụp cắt lớp (RT) — có khả năng phát hiện các khuyết tật nhỏ bên trong đường hàn. Cả hai đều cần thiết cho các dự án áp suất cao; không phương pháp nào có thể thay thế cho phương pháp kia.
Câu 4: Giấy chứng nhận kiểm tra tại nhà máy (MTC) cần bao gồm những nội dung liên quan đến hàn nào?
Chứng nhận vật liệu EN 10204 3.1 cho ống hàn áp suất cao cần ghi lại: số lô và thành phần hóa học của tấm thép, kết quả thử nghiệm cơ học (kéo/va đập/độ cứng), mã số quy trình hàn, số tham chiếu báo cáo kiểm tra không phá hủy (NDT), hồ sơ thử nghiệm thủy tĩnh, hồ sơ xử lý nhiệt (nếu có), dữ liệu kiểm tra kích thước và tuyên bố tuân thủ tiêu chuẩn. Báo cáo kiểm tra của bên thứ ba cũng cần được đính kèm đối với các dự án xuất khẩu.
Câu 5: Chỉ số tương đương cacbon (CE) ảnh hưởng như thế nào đến chất lượng hàn ống áp suất cao?
Chỉ số tương đương cacbon (CE) là chỉ số chính để đánh giá khả năng hàn của thép. Giá trị CE càng cao, nguy cơ nứt nguội trong quá trình hàn càng lớn — điều này thường đòi hỏi nhiệt độ nung nóng trước cao hơn, kiểm soát nhiệt độ giữa các lớp hàn chặt chẽ hơn và tốc độ làm nguội chậm hơn. Tiêu chuẩn API 5L PSL2 quy định giới hạn trên cụ thể của CE cho từng loại thép. Giá trị CE phải được xác nhận trên chứng chỉ vật liệu (MTC) ở giai đoạn mua sắm.
Giới thiệu về LONGMA: Kiểm soát chất lượng hàn toàn diện cho ống thép chịu áp lực cao.
Với hơn 20 năm kinh nghiệm trong lĩnh vực sản xuất ống thép hàn, thế mạnh cốt lõi của LONGMA không chỉ nằm ở hiệu quả sản xuất mà còn ở hệ thống kiểm soát chất lượng toàn diện, có thể kiểm chứng được:
▸ Khả năng sản xuất đa tiêu chuẩn: API 5L, ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ Hai dây chuyền sản xuất — ERW và LSAW — đáp ứng nhu cầu ống có đường kính từ nhỏ đến trung bình cho đến đường kính lớn và thành dày.
▸ Cơ sở dữ liệu quy trình hàn hoàn chỉnh (WPS/PQR) với các thông số phù hợp với mác thép và độ dày thành ống.
▸ Kiểm tra siêu âm trực tuyến + thử nghiệm thủy tĩnh + đo kích thước bằng laser — giám sát liên tục trong suốt quá trình sản xuất
▸ Phòng thí nghiệm nội bộ: thực hiện đầy đủ các thử nghiệm hóa học, độ bền kéo, độ bền va đập, độ cứng, độ phẳng và kiểm tra không phá hủy (NDT).
▸ Chứng nhận kiểm định nhà máy EN 10204 3.1 với khả năng truy xuất nguồn gốc số lô sản xuất đầy đủ trong toàn bộ chuỗi cung ứng
▸ Hỗ trợ kiểm định của bên thứ ba: SGS / BV / TÜV / DNV — có sẵn dịch vụ chứng kiến trước khi giao hàng.
Nếu bạn đang tìm nguồn cung cấp ống thép chịu áp lực cao và cần một nhà cung cấp đáng tin cậy, hãy liên hệ với LONGMA để được: xác nhận thông số kỹ thuật dự án · kế hoạch quy trình hàn · chương trình kiểm soát chất lượng · báo giá · báo cáo kiểm tra mẫu.