- 1. Tại sao lớp phủ chống ăn mòn lại quyết định trực tiếp tuổi thọ của đường ống?
- 2. Sáu loại lớp phủ chống ăn mòn phổ biến: Tham khảo nhanh
- 3. Giải thích đầy đủ bảy loại khuyết tật lớp phủ: Nhận diện, nguyên nhân gốc rễ và đánh giá rủi ro.
- 4. Ba nguyên nhân gốc rễ gây ra các khuyết tật của lớp phủ chống ăn mòn
- 5. Bốn phương pháp kiểm tra chống ăn mòn: Các bước thực hiện và tiêu chuẩn
- 6. Ma trận quyết định sửa chữa lỗi lớp phủ
- 7. Phòng thí nghiệm nội bộ của LONGMA: Kiểm soát chất lượng chống ăn mòn toàn diện
- 8. Danh sách kiểm tra đánh giá nhà cung cấp ống chống ăn mòn
- 9. Câu hỏi thường gặp: Lớp phủ chống ăn mòn cho ống thép — Các câu hỏi thường gặp khi mua hàng
- 10. Giới thiệu về LONGMA: Nhà cung cấp ống thép với hệ thống kiểm soát chất lượng chống ăn mòn toàn diện.
Ứng dụng: Dầu khí · Cấp nước đô thị · Nhà máy hóa dầu · Kỹ thuật điện · Kỹ thuật ngoài khơi · Đường ống dẫn dầu khí đường dài
Dữ liệu ngành cho thấy hơn 60% các sự cố hư hỏng đường ống thép trên toàn cầu có liên quan đến ăn mòn — và một tỷ lệ đáng kể trong số đó bắt nguồn từ các khuyết tật trong lớp phủ chống ăn mòn. Một lỗ nhỏ hơn 1 mm cũng đủ để gây ra hiện tượng ăn mòn cục bộ nghiêm trọng và dẫn đến hư hỏng đường ống sớm. Lớp phủ chống ăn mòn chất lượng cao giúp kéo dài tuổi thọ của đường ống thép lên 30-50 năm và giảm đáng kể chi phí bảo trì trọn vòng đời.
Hướng dẫn này cung cấp phân tích chi tiết về 7 loại lỗi lớp phủ phổ biến kèm theo phân tích nguyên nhân gốc, 4 phương pháp kiểm tra không phá hủy (NDT) với các bước thực hiện, ma trận quyết định sửa chữa và danh sách kiểm tra đánh giá nhà cung cấp — mang đến cho người mua một khuôn khổ hoàn chỉnh để đánh giá chất lượng lớp phủ chống ăn mòn.
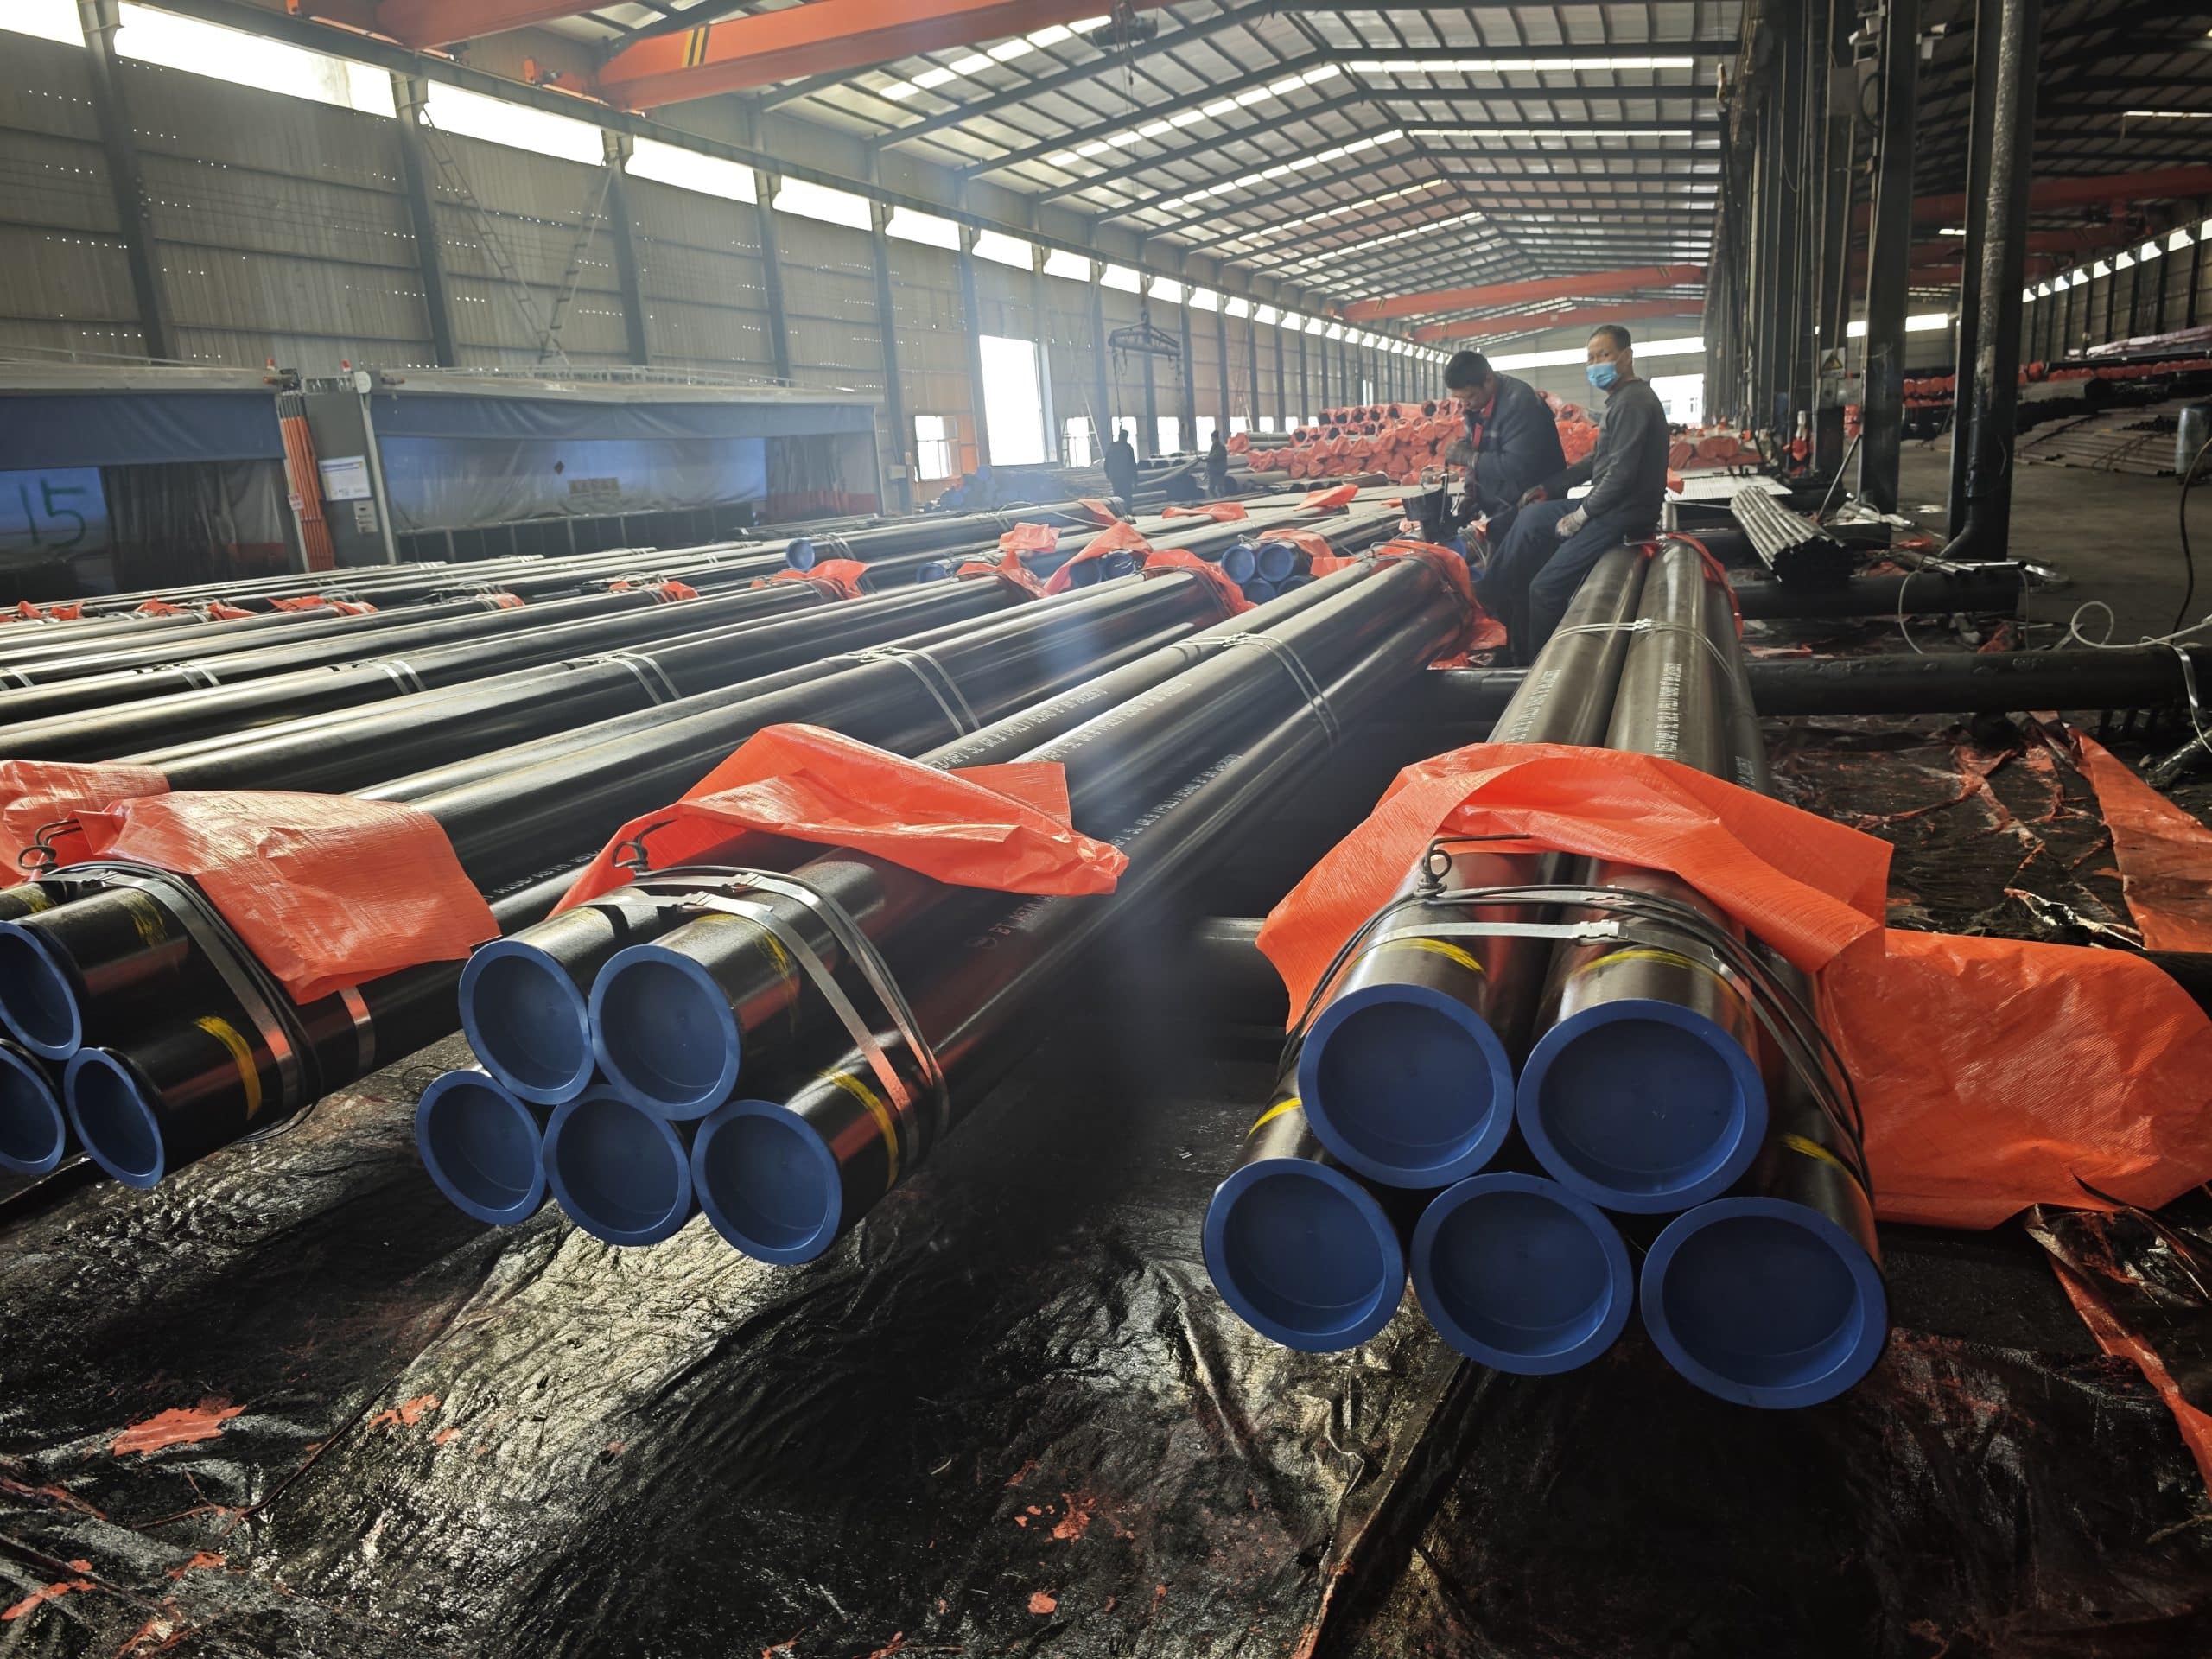
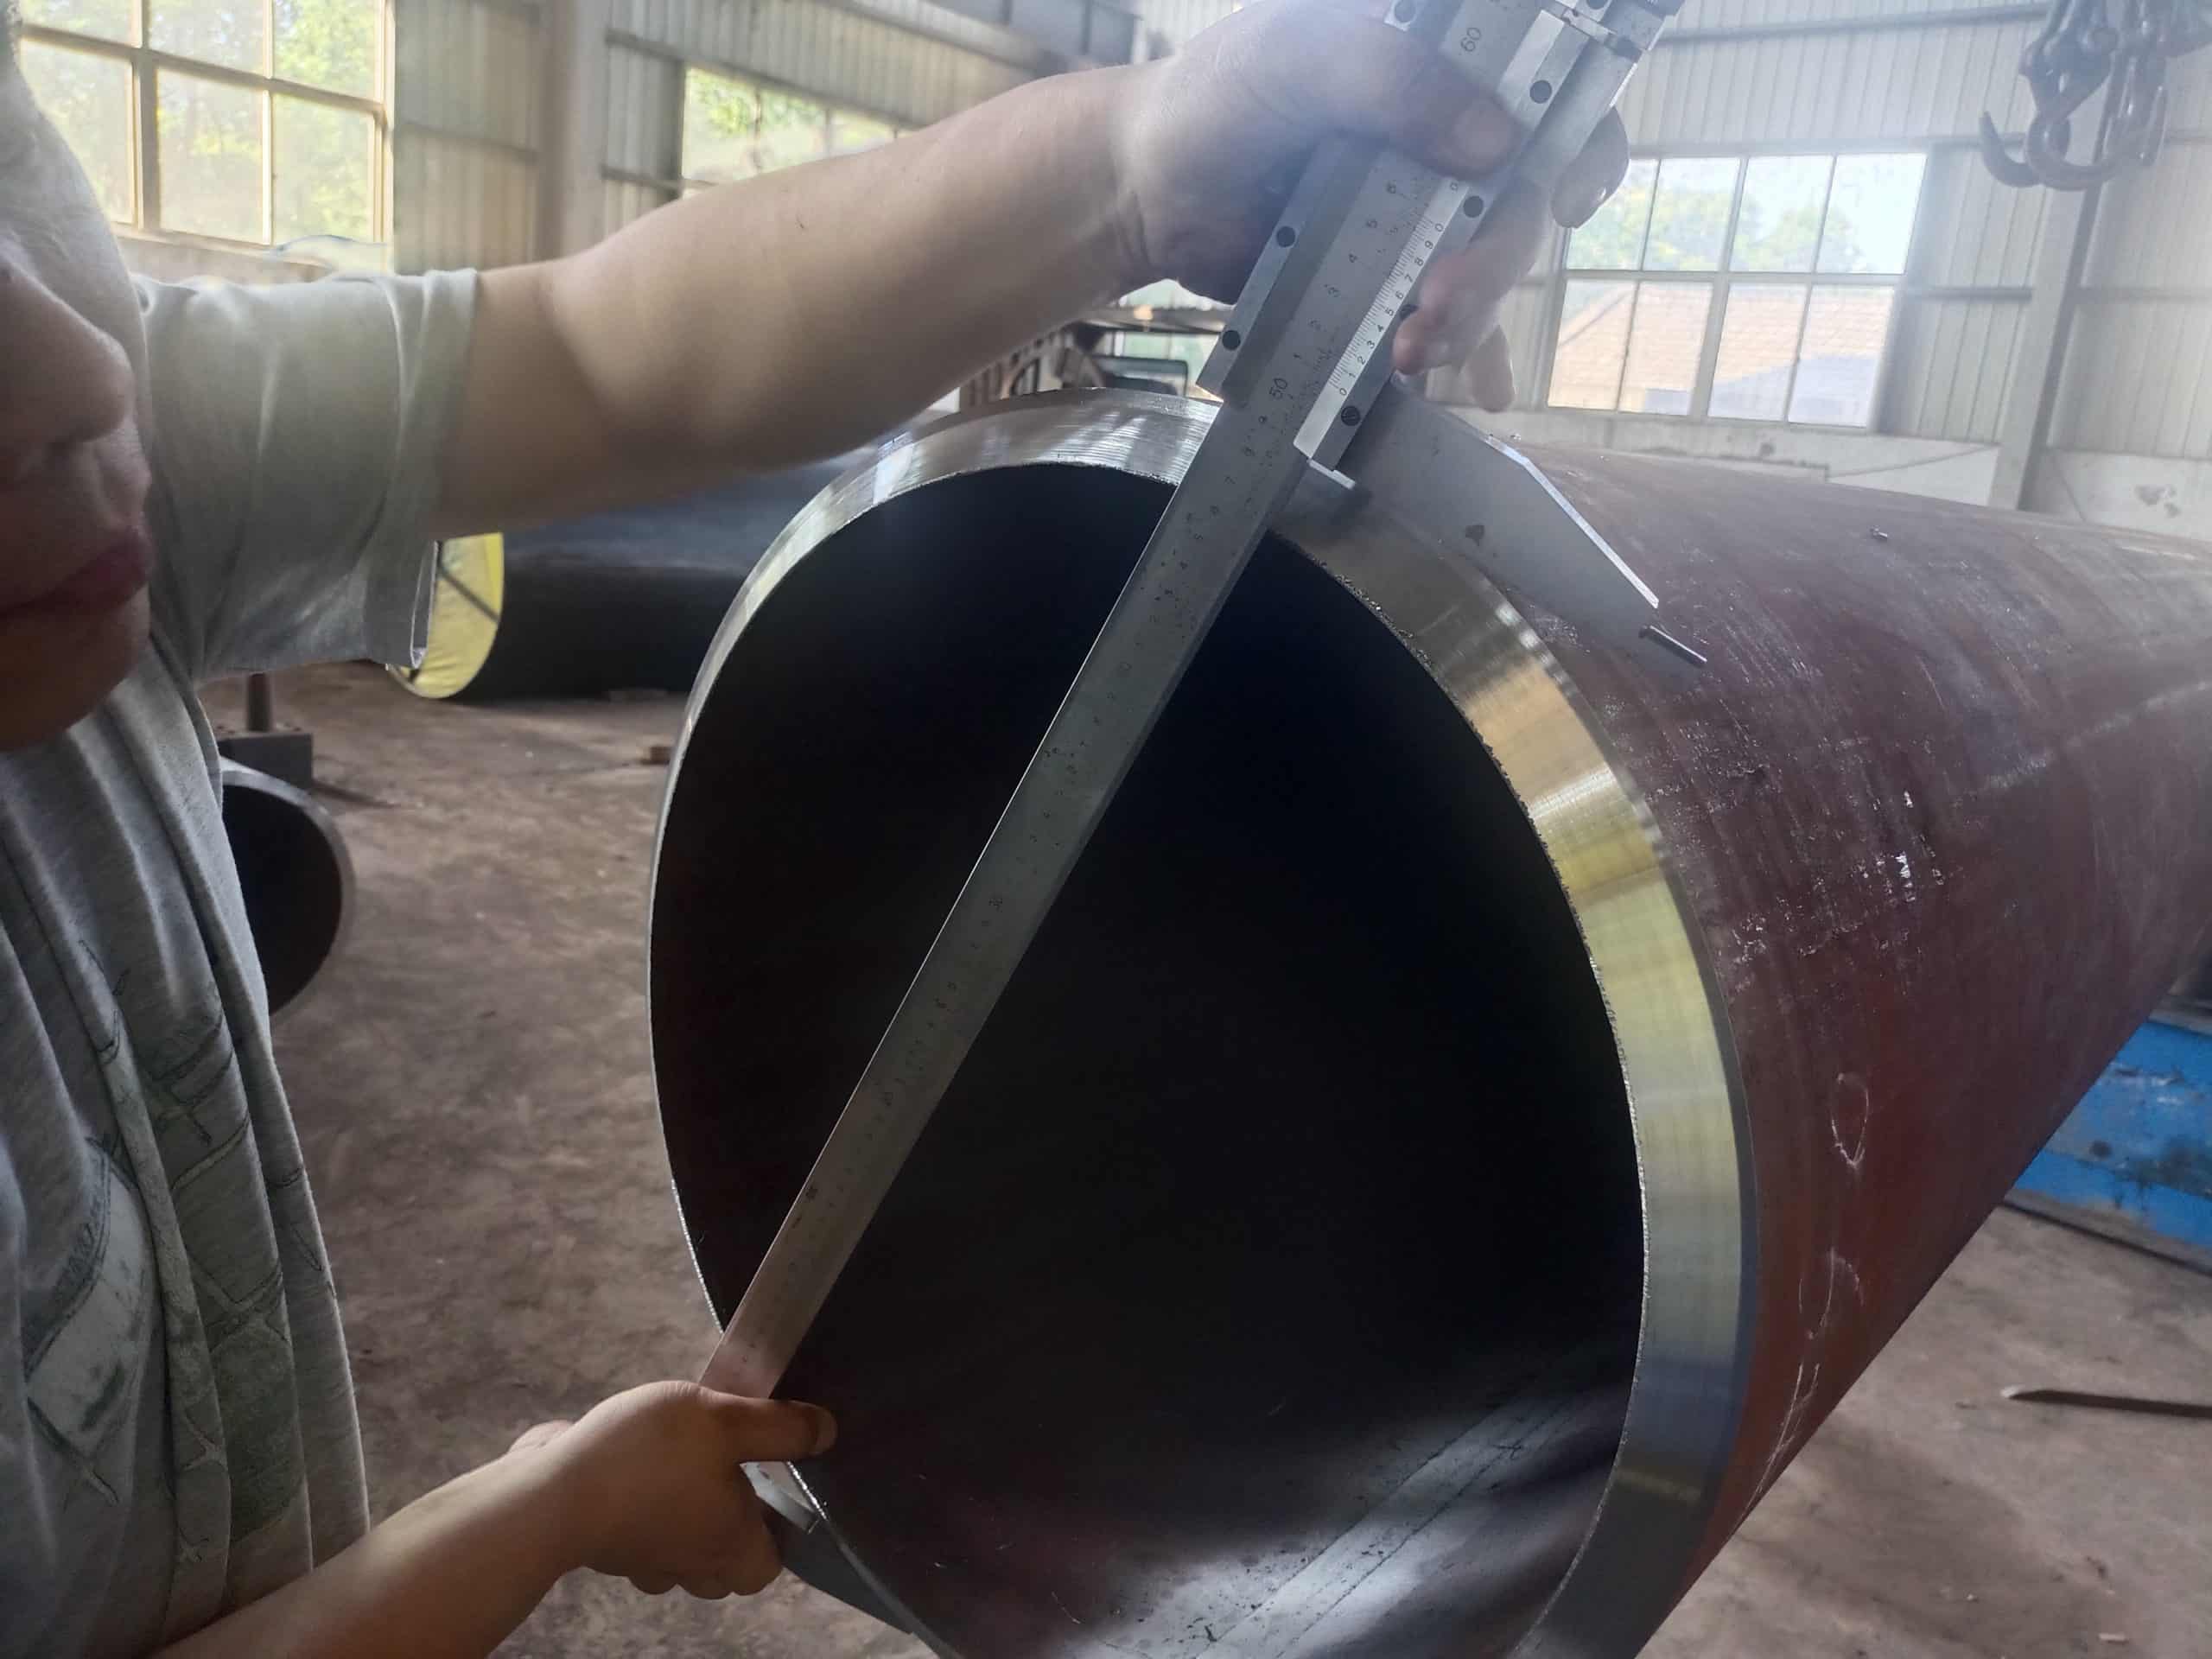
Tại sao lớp phủ chống ăn mòn lại quyết định trực tiếp tuổi thọ của đường ống?
Ống thép hoạt động hàng chục năm trong môi trường ẩm ướt, chôn dưới đất, biển, nhiệt độ cao hoặc có tính ăn mòn hóa học. Khi lớp phủ bị hỏng, chuỗi hư hỏng sau đây sẽ bắt đầu:
| Chế độ thất bại | Tình trạng kích hoạt | Tác động đến đường ống |
| Ăn mòn/rỗ bề mặt tường ngoài | Hư hỏng lớp phủ; Lỗi do ngày lễ | Thành mỏng; khả năng chịu áp lực giảm. |
| Nứt do ăn mòn ứng suất (SCC) | Áp suất cao kết hợp với môi trường ăn mòn | Gãy xương giòn đột ngột; hậu quả cực kỳ nghiêm trọng. |
| Lớp phủ bị bong tróc/phồng rộp | Độ bám dính không đủ; quá trình đóng rắn chưa hoàn tất | Diện tích không được bảo vệ lớn; sự lan truyền ăn mòn diễn ra nhanh hơn. |
| Sự tách rời catốt | Điện thế CP âm quá mức + chất lượng lớp phủ kém | Quá trình ăn mòn diễn ra nhanh hơn ở khu vực mà hệ thống bảo vệ catốt bị lỗi. |
| Rò rỉ môi chất truyền dẫn | Lỗ thủng do ăn mòn xuyên qua thành ống | Ngừng hoạt động; sự cố môi trường; thiệt hại tài chính lớn. |
Sáu loại lớp phủ chống ăn mòn phổ biến: Tham khảo nhanh
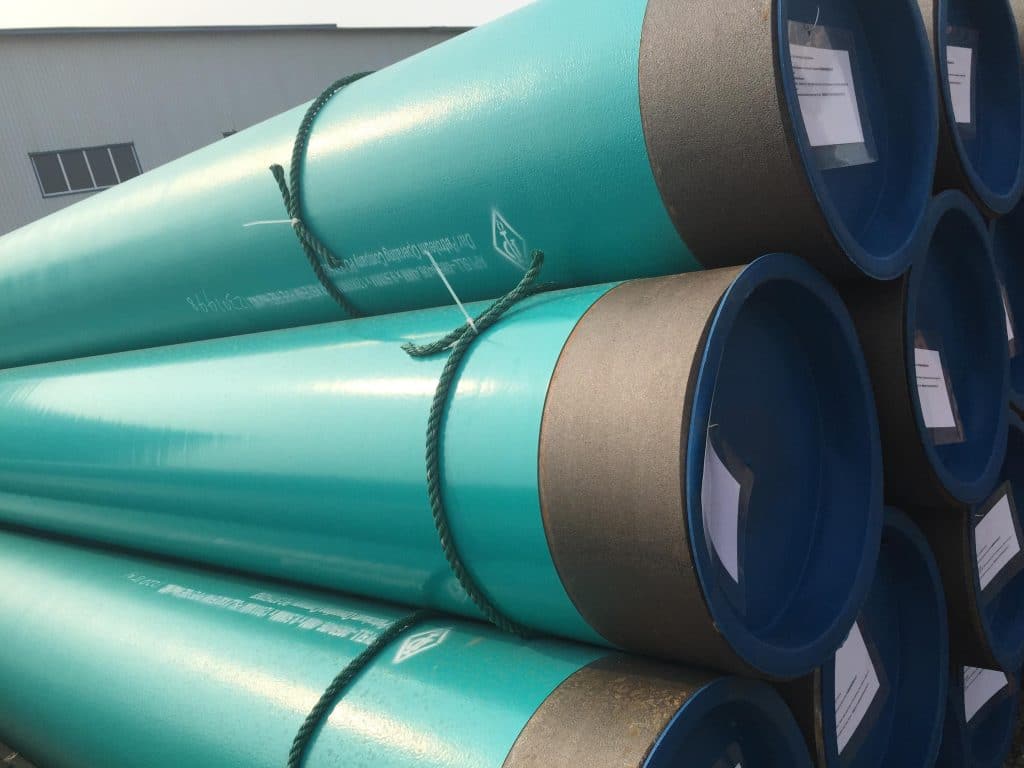
Môi trường vận hành khác nhau đòi hỏi các hệ thống lớp phủ khác nhau. Bảng sau đây liệt kê sáu loại lớp phủ được sử dụng phổ biến nhất trong các dự án đường ống quốc tế:
| Loại sơn | Đặc điểm chính | Ứng dụng tiêu biểu | Tiêu chuẩn chính |
| 3PE (Polyethylene ba lớp) | Khả năng chống hư hại cơ học tuyệt vời; hiệu suất tổng thể tốt nhất; được sử dụng rộng rãi nhất trên toàn cầu. | Các đường ống dẫn dầu, khí đốt, nước chôn ngầm đường dài. | DIN 30670 / ISO 21809-1 |
| FBE (Nhựa epoxy liên kết nhiệt) | Độ bám dính tốt với bê tông; được sử dụng cho cả lớp phủ bên trong và bên ngoài. | Các đoạn uốn cong, mối nối tại công trường, lớp lót bên trong, ống nước | CSA Z245.20 / ISO 21809-2 |
| FBE hai lớp (DL-FBE) | Lớp sơn lót + lớp keo tích hợp; khả năng chống bong tróc do ăn mòn điện hóa vượt trội. | Đất có tính ăn mòn cao; đường ống dẫn dầu dưới biển | CSAZ245.20 |
| Epoxy Tar than | Giá thành thấp; khả năng chống nước tốt; phù hợp cho các ứng dụng không đòi hỏi độ chính xác cao. | Ống ngầm nói chung; đáy bể chứa | SY / T 0447 |
| Lớp phủ cách nhiệt polyurethane | Kết hợp khả năng chống ăn mòn và cách nhiệt. | Các đoạn đường giao nhau với sông/đường bộ; ống dẫn dầu cách nhiệt | ISO-21809 3 |
| Keo epoxy lỏng (lớp lót bên trong) | Bề mặt lòng ống nhẵn mịn; giảm sức cản dòng chảy; ngăn ngừa ăn mòn bên trong. | Bên trong đường ống dẫn khí đốt tự nhiên; đường ống dẫn nước uống | ISO 15741 |
Giải thích đầy đủ bảy loại khuyết tật lớp phủ: Nhận diện, nguyên nhân gốc rễ và đánh giá rủi ro.
Dựa trên tiêu chuẩn ISO 21809 và các tiêu chuẩn ASTM hiện hành, các khuyết tật của lớp phủ chống ăn mòn được phân loại thành bảy nhóm sau — mỗi nhóm có mức độ rủi ro và chiến lược sửa chữa riêng biệt:
Lỗi 1: Lỗ hổng (Khoảng trống lớp phủ) — Mức độ rủi ro ★★★★★
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Lớp sơn phủ không đều; chất bẩn trên bề mặt gây nứt lớp phủ; hư hỏng cơ học trong quá trình xử lý. |
| Đặc điểm thị giác | Thường không thể nhìn thấy bằng mắt thường; chỉ phát hiện được bằng phương pháp kiểm tra tia lửa điện. |
| Tác động đến đường ống | Một lỗ rỗng nhỏ hơn 1 mm tạo ra một tế bào điện hóa cục bộ, khởi phát quá trình ăn mòn rỗ và thủng. |
| Phương pháp phát hiện | Thử nghiệm Holiday (thử nghiệm tia lửa điện) — ASTM G62 / ISO 21809-3 |
| Phương pháp sửa chữa | Keo epoxy dạng thỏi hoặc lớp phủ vá epoxy dạng lỏng; kiểm tra lại sau khi khô. |
Lỗi 2: Vết phồng rộp — Mức độ rủi ro ★★★★★
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Độ ẩm hoặc tạp chất muối trên bề mặt ống; nhiệt độ thi công quá cao; quá trình đóng rắn chưa hoàn tất. |
| Đặc điểm thị giác | Bề mặt lớp phủ được nâng lên thành các vòm có kích thước khác nhau. |
| Tác động đến đường ống | Khi các vết phồng rộp vỡ ra, lớp nền thép bị lộ ra; độ bám dính bị phá vỡ và sự ăn mòn lan rộng nhanh chóng. |
| Phương pháp phát hiện | Kiểm tra trực quan (VT) + Kiểm tra độ bám dính kéo |
| Phương pháp sửa chữa | Mài sạch đến lớp kim loại trần; làm sạch và lau khô; phủ lớp sơn mới. |
Lỗi 3: Bong tróc — Mức độ rủi ro ★★★★★
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Chuẩn bị bề mặt dưới mức Sa2½; quá trình đóng rắn chưa hoàn tất; lớp sơn lót không làm ướt bề mặt đúng cách. |
| Đặc điểm thị giác | Lớp phủ tách rời khỏi bề mặt ống; có thể bóc ra được. |
| Tác động đến đường ống | Mất khả năng chống ăn mòn trên diện tích lớn; làm tăng tốc độ ăn mòn tổng thể trên toàn bộ khu vực. |
| Phương pháp phát hiện | Thử nghiệm độ bám dính kéo (ASTM D4541) + Thử nghiệm bong tróc catốt |
| Phương pháp sửa chữa | Loại bỏ tất cả vật liệu bị bong tróc; phun cát lại đến độ nhám Sa2½; phủ lớp sơn mới. |
Lỗi 4: Vết nứt — Mức độ rủi ro ★★★★★
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Ứng suất nhiệt quá mức (nhiệt độ đóng rắn bất thường); lớp phủ quá dày; hiện tượng giòn do thi công ở nhiệt độ thấp. |
| Đặc điểm thị giác | Các vết nứt dạng đường thẳng có thể nhìn thấy trên bề mặt lớp phủ hoặc trong mặt cắt ngang. |
| Tác động đến đường ống | Sự lan truyền vết nứt làm lộ lớp thép nền; môi trường ăn mòn tiếp xúc trực tiếp với thành ống. |
| Phương pháp phát hiện | Kiểm tra thị lực (VT) + Kiểm tra ngày lễ |
| Phương pháp sửa chữa | Vết nứt cục bộ: cắt bỏ phần bị nứt và sơn lại. Vết nứt lan rộng: gửi lại nhà máy để sơn lại toàn bộ. |
Lỗi 5: Lỗ kim — Mức độ rủi ro ★★★★★
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Tốc độ phun quá nhanh; độ nhớt quá cao; độ dày lớp phủ không đủ |
| Đặc điểm thị giác | Lớp phủ có hoa văn dày đặc gồm các lỗ nhỏ li ti như kim trên bề mặt. |
| Tác động đến đường ống | Tạo ra nhiều điểm khởi phát ăn mòn đồng thời; đẩy nhanh quá trình làm mỏng thành ống. |
| Phương pháp phát hiện | Bài kiểm tra kỳ nghỉ (bài kiểm tra tia lửa) |
| Phương pháp sửa chữa | Phủ thêm lớp sơn để đạt độ dày tối thiểu quy định; kiểm tra lại sau khi sơn khô và đóng rắn. |
Lỗi 6: Độ dày không đồng đều — Mức độ rủi ro ★★★★☆
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Sai lệch thông số thiết bị phun; kỹ thuật vận hành không ổn định; tốc độ quay ống không đều. |
| Đặc điểm thị giác | Các vùng dưới lớp mô có thể trông hơi trong suốt. |
| Tác động đến đường ống | Các khu vực mỏng có khả năng chịu va đập giảm; dễ bị hư hại do đá sau khi lấp đất. |
| Phương pháp phát hiện | Máy đo độ dày từ tính đo đa điểm (ASTM D7091 / ISO 19840) |
| Phương pháp sửa chữa | Thi công thêm lớp phủ ở những vùng chưa đủ độ dày để đạt được phạm vi độ dày quy định. |
Lỗi 7: Bị chảy xệ — Mức độ rủi ro ★★★☆☆
| kích thước | Chi Tiết |
| Nguyên nhân sâu sa | Lớp phủ quá dày; nhiệt độ môi trường thi công quá thấp; tốc độ đóng rắn quá chậm |
| Đặc điểm thị giác | Lớp phủ bị nhỏ giọt hoặc chảy lem, tạo thành các vệt hình giọt nước hoặc bề mặt không đều. |
| Tác động đến đường ống | Ảnh hưởng đến hình thức và độ đồng đều về độ dày; hiện tượng chảy xệ nghiêm trọng có thể dẫn đến nứt lớp phủ. |
| Phương pháp phát hiện | Kiểm tra trực quan + xác minh bằng máy đo độ dày |
| Phương pháp sửa chữa | Mài phẳng vùng bị võng; phủ thêm lớp sơn để khôi phục độ dày đồng đều. |
Ba nguyên nhân gốc rễ gây ra các khuyết tật của lớp phủ chống ăn mòn
4.1 Chuẩn bị bề mặt không đầy đủ
Nguyên nhân gốc rễ phổ biến nhất gây ra hỏng lớp phủ. Tiêu chuẩn ISO 8501-1 yêu cầu cấp độ làm sạch bằng phun cát là Sa2½, với độ nhám bề mặt từ 40–100 μm. Bất kỳ điều kiện bề mặt nào sau đây đều sẽ làm giảm độ bám dính:
| Khiếm khuyết bề mặt | Yêu cầu tiêu chuẩn | Tác động lên lớp phủ |
| Cặn cặn từ quá trình nghiền | Tỷ lệ loại bỏ ≥ 95% (Sa2½) | Ngăn chặn sự liên kết giữa lớp phủ và chất nền |
| Ô nhiễm dầu/muối | ISO 8502-9: hàm lượng muối ≤ 20 mg/m² | Gây phồng rộp và bong tróc. |
| Bụi bẩn | ISO 8502-3: mức độ bụi ≤ 2 | Tạo ra các phần tử lồng ghép bên trong lớp phủ. |
| Độ nhám không đủ | Rz mục tiêu: 40–100 μm | Cấu hình neo kém; độ bám dính thấp |
4.2 Độ dày lớp phủ vượt tầm kiểm soát
Cả tình trạng thiếu độ dày và thừa độ dày đều gây ra khuyết tật — nhưng theo các hướng hư hỏng khác nhau:
| Loại sơn | Phạm vi độ dày tiêu chuẩn | Quá gầy: Rủi ro | Quá dày: Rủi ro |
| FBE | 300–500μm | Dễ bị thủng; khả năng chống va đập kém | Quá trình đóng rắn không đồng đều; nứt do ứng suất bên trong. |
| Lớp PE bên ngoài (3PE) | 2.0–4.5 mm (tùy thuộc vào đường kính) | Khả năng chống hư hại cơ học giảm | Ứng suất co ngót nhiệt cao; dễ bị nứt. |
| Lớp lót bên trong bằng epoxy lỏng | 50–200μm | Khả năng chống mài mòn giảm | Bị chảy xệ; quá trình đóng rắn chưa hoàn tất |
4.3 Nhiệt độ đóng rắn bất thường
FBE là vật liệu nhiệt rắn — nhiệt độ đóng rắn quyết định trực tiếp hiệu suất lớp phủ cuối cùng. Các dây chuyền sản xuất hiện đại nên được trang bị hệ thống điều khiển nhiệt độ vòng kín PLC:
| Độ lệch nhiệt độ | Tác động lên lớp phủ | Biện pháp kiểm soát |
| Quá thấp (điều trị không hoàn toàn) | Độ bám dính giảm; khả năng kháng hóa chất kém; nguy cơ phồng rộp tăng cao. | Đo nhiệt độ bằng hồng ngoại + bù nhiệt tự động |
| Quá cao (quá liều) | Sự xuống cấp của nhựa; giảm độ dẻo; gãy giòn trong điều kiện làm việc ở nhiệt độ thấp. | Cảnh báo giới hạn nhiệt độ trên và bảo vệ tắt máy PLC |
| Không ổn định / biến động | Đặc tính lớp phủ không đồng nhất; độ phân tán cao về hiệu suất cục bộ. | Cảm biến nhiệt độ toàn dải với chức năng ghi dữ liệu thời gian thực. |
Bốn phương pháp kiểm tra chống ăn mòn: Các bước thực hiện và tiêu chuẩn
Chất lượng lớp phủ phải được xác minh thông qua kiểm tra có hệ thống — chỉ đánh giá bằng mắt thường là không đủ. Bốn phương pháp sau đây bao gồm tất cả các khía cạnh chất lượng quan trọng:
| Phương pháp kiểm tra | Mục đích | Tóm tắt quá trình thực hiện | Tiêu chuẩn chính |
| Đo độ dày lớp phủ | Xác nhận lớp chống ăn mòn đáp ứng độ dày thiết kế. | Làm sạch khu vực kiểm tra → đo đa điểm bằng đồng hồ đo từ tính (≥ 5 điểm/ống) → ghi lại giá trị tối đa / tối thiểu / trung bình | ASTM D7091 / ISO 19840 |
| Bài kiểm tra kỳ nghỉ (Bài kiểm tra tia lửa) | Phát hiện các lỗ nhỏ và khoảng trống không thể nhìn thấy bằng mắt thường. | Kết nối nguồn điện cao áp → điện cực quét 100% bề mặt ống → đánh dấu vị trí tia lửa điện là các vùng bị lỗi → sửa chữa và kiểm tra lại. | ASTM G62 / ISO 21809-3 |
| Thử nghiệm độ bám dính kéo ra | Kiểm tra độ bền liên kết giữa lớp phủ và chất nền thép. | Thử nghiệm độ bền liên kết bằng xe đẩy → kéo thủy lực → ghi lại tải trọng gây hỏng và kiểu hỏng → đánh giá theo tiêu chí chấp nhận | ASTM D4541 / ISO 4624 |
| Kiểm tra khả năng chống va đập | Kiểm tra xem lớp phủ có chịu được tác động trong quá trình vận chuyển và xây dựng hay không. | Thả vật nặng với năng lượng xác định lên mẫu ống → Kiểm tra khe hở tại điểm va chạm → đạt nếu không phát hiện khe hở nào. | ASTM G14 / ISO 21809 |
⚠️ Thử nghiệm độ hở (Holiday Test) là khâu kiểm tra chống ăn mòn quan trọng nhất trong ngành dầu khí. Nó phải được thực hiện trên 100% mọi đường ống — việc kiểm tra ngẫu nhiên không phải là phương án thay thế chấp nhận được. Bất kỳ vết hở nào đã được sửa chữa đều phải được kiểm tra lại trước khi đường ống được chấp nhận.
Ma trận quyết định sửa chữa lỗi lớp phủ
Chiến lược sửa chữa phù hợp phụ thuộc vào loại hư hỏng, khu vực bị ảnh hưởng và mức độ nghiêm trọng. Ma trận dưới đây có thể được sử dụng trực tiếp để đưa ra quyết định xử lý tại chỗ:
| Loại khiếm khuyết | Khu vực / Mức độ nghiêm trọng | Phương pháp sửa chữa | Sửa chữa tại chỗ? | Kiểm tra bắt buộc sau sửa chữa |
| Ngày lễ | Điểm đơn / Phân tán | Que sửa chữa epoxy hoặc miếng vá epoxy lỏng | ✓ Có | Kiểm tra lại kỳ nghỉ |
| bỏng rộp | Khu trú (< 5%) | Mài đến lớp kim loại trần + phủ lại lớp sơn | ✓ Có | Độ dày + Thử nghiệm trong kỳ nghỉ |
| bỏng rộp | Rộng rãi (> 20%) | Gửi về nhà máy để sơn lại toàn bộ. | ✗ Trả lại nhà máy | Bộ kiểm thử chấp nhận đầy đủ |
| Sự tách rời | Địa phương | Loại bỏ phần bị bong tróc + trám lại lớp sơn. | ✓ Có | Kiểm tra độ bám dính + Kỳ nghỉ |
| Sự tách rời | Sâu rộng | Gửi về nhà máy để sơn lại toàn bộ. | ✗ Trả lại nhà máy | Bộ kiểm thử chấp nhận đầy đủ |
| vết nứt | các vết nứt nhỏ trên bề mặt | Cắt bỏ vùng bị ảnh hưởng + vá lại. | ✓ Tùy thuộc vào tình huống | Kiểm tra lại kỳ nghỉ |
| vết nứt | Các vết nứt xuyên suốt chiều dày | Gửi về nhà máy để sơn lại toàn bộ. | ✗ Trả lại nhà máy | Bộ kiểm thử chấp nhận đầy đủ |
| Độ dày dưới mức trung bình | Địa phương | Thêm lớp sơn để đạt độ dày quy định. | ✓ Có | Độ dày + Thử nghiệm trong kỳ nghỉ |
| Chảy xệ | Địa phương | Mài phẳng bề mặt + phủ thêm một lớp sơn | ✓ Có | Kiểm tra độ dày |
Phòng thí nghiệm nội bộ của LONGMA: Kiểm soát chất lượng chống ăn mòn toàn diện
Đối với các dự án quốc tế quy mô lớn, việc lấy mẫu sản phẩm cuối cùng là chưa đủ. LONGMA đã thiết lập một hệ thống kiểm soát chất lượng chống ăn mòn hoàn chỉnh, bao gồm mọi giai đoạn từ nguyên liệu đầu vào đến khi sản phẩm hoàn thiện được vận chuyển:
| giai đoạn kiểm tra | Các mặt hàng đã được kiểm tra | Mục đích |
| Nguyên liệu đầu vào | Thành phần hóa học / tính chất cơ học / hàm lượng muối / độ nhám bề mặt | Kiểm tra chất lượng vật liệu nền đường ống và hiệu quả của việc làm sạch bằng phương pháp phun cát. |
| Ứng dụng lớp phủ trong quá trình sản xuất | Nhiệt độ đóng rắn (được ghi lại bằng PLC) / giám sát độ dày trực tuyến / tốc độ phun | Phát hiện và khắc phục các sai lệch quy trình trong thời gian thực. |
| Sản phẩm hoàn thiện — Phạm vi đầy đủ | Kiểm tra độ bám dính / khả năng chống va đập / sự bong tróc catốt / ăn mòn phun muối / hiệu suất uốn cong | Kiểm tra toàn diện chất lượng lớp phủ hoàn thiện |
| Lưu trữ tài liệu | Hồ sơ quy trình sơn phủ / báo cáo kiểm tra / EN 10204 3.1 MTC | Hỗ trợ thủ tục chấp nhận của bên thứ ba và thông quan xuất khẩu. |
LONGMA cung cấp lớp phủ cách nhiệt 3PE, FBE, FBE hai lớp và polyurethane với nhiều loại lớp phủ khác nhau. Chúng tôi hỗ trợ chứng nhận của bên thứ ba từ SGS, BV, TÜV và DNV. Báo cáo kiểm tra lớp phủ được đối chiếu đầy đủ với số lô ống và tài liệu MTC.
Danh sách kiểm tra đánh giá nhà cung cấp ống chống ăn mòn
Các tiêu chí đánh giá dưới đây có thể được sử dụng trực tiếp để soạn thảo yêu cầu báo giá (RFQ) và đánh giá năng lực nhà cung cấp:
| Mục đánh giá | Yêu cầu được đề xuất | Cách xác minh |
| Tuân thủ tiêu chuẩn lớp phủ | ISO 21809 / DIN 30670 / CSA Z245.20 | Yêu cầu cung cấp các tài liệu chứng nhận và báo cáo kiểm tra trước đây. |
| Khả năng chuẩn bị bề mặt | Làm sạch bằng phương pháp phun cát Sa2½; Rz 40–100 μm | Yêu cầu hồ sơ hiệu chuẩn thước đo độ nhám |
| Kiểm soát độ dày | Hệ thống đo lường trực tuyến; ≥ 5 điểm trên mỗi đường ống | Xem xét lại hồ sơ kiểm tra và danh sách thiết bị. |
| Khả năng kiểm tra ngày lễ | Quét toàn bộ đường ống 100%; điện áp được thiết lập theo độ dày lớp phủ. | Yêu cầu tài liệu về thiết bị thử nghiệm và báo cáo lịch sử. |
| Kết quả kiểm tra độ bám dính | ≥ 10 MPa (FBE) / ≥ 14 MPa (lớp trung gian 3PE) | Yêu cầu dữ liệu thử nghiệm kéo đứt |
| Thử nghiệm tách lớp catốt | 28 ngày / 65°C (tiêu chuẩn DL-FBE) | Yêu cầu báo cáo thử nghiệm |
| Kiểm tra của bên thứ ba | SGS / BV / TÜV / DNV | Ghi rõ đơn vị kiểm định và các điểm dừng trong đơn đặt hàng. |
| Khả năng truy xuất nguồn gốc MTC | EN 10204 3.1; số lô được đối chiếu với hồ sơ lớp phủ | Yêu cầu mẫu MTC để xác minh. |
Câu hỏi thường gặp: Lớp phủ chống ăn mòn cho ống thép — Các câu hỏi thường gặp khi mua hàng
Câu 1: Vật liệu nào tốt hơn cho đường ống dẫn dầu khí chôn ngầm — 3PE hay FBE?
Chúng đảm nhiệm các vai trò khác nhau và không thể thay thế cho nhau. 3PE là lựa chọn hàng đầu cho các đường ống dẫn dầu khí ngầm: cấu trúc ba lớp của nó (lớp lót FBE + chất kết dính + lớp ngoài PE) kết hợp khả năng bám dính và bảo vệ cơ học tuyệt vời, mang lại hiệu suất tổng thể tốt nhất. FBE được sử dụng cho các mối nối, đoạn uốn cong và lớp lót bên trong – và cũng đóng vai trò là lớp lót trong hệ thống 3PE. Đối với đất có tính ăn mòn cao hoặc đường ống dưới biển, FBE hai lớp (DL-FBE) là lựa chọn ưu việt hơn do khả năng chống bong tróc catốt tốt hơn.
Câu 2: Điện áp kiểm tra trong kỳ nghỉ được xác định như thế nào?
Điện áp thử nghiệm phải được tính toán dựa trên độ dày lớp phủ theo tiêu chuẩn hiện hành. Các giá trị tham khảo thông thường: FBE (300–500 μm) — khoảng 1,500–2,500 V; 3PE (2.0–4.5 mm) — khoảng 10,000–25,000 V. Giá trị chính xác phải được xác định bằng công thức tính toán trong ASTM G62 hoặc ISO 21809-3, và điện áp thực tế sử dụng phải được ghi lại trong báo cáo kiểm tra.
Câu 3: Cần lưu ý những biện pháp phòng ngừa nào khi vận chuyển ống thép phủ lớp bảo vệ?
Hư hỏng thường gặp nhất đối với lớp phủ chống ăn mòn trong quá trình vận chuyển là do va đập vào đầu ống và ma sát lăn giữa thân ống. Các biện pháp được khuyến nghị: lắp đặt nắp bịt bằng nhựa vào đầu ống; ngăn cách các ống bằng lớp đệm cao su hoặc gỗ giữa các lớp; buộc dây với lực căng được kiểm soát — siết quá chặt sẽ làm nén lớp phủ; khi nhận hàng, kiểm tra đầu ống và thân ống xem có vết xước trên lớp phủ không, và tiến hành kiểm tra lại ngay lập tức bằng phương pháp kiểm tra khe hở (Holiday Test) đối với bất kỳ khu vực nào nghi ngờ bị hư hỏng.
Câu 4: Thử nghiệm tách lớp catốt đo lường điều gì?
Thử nghiệm bong tróc do ăn mòn điện hóa (Cathodic Disbondment - CD) mô phỏng xu hướng lớp phủ tách khỏi chất nền của ống dưới tác động của hệ thống bảo vệ ăn mòn điện hóa. Thử nghiệm tiêu chuẩn thường được tiến hành ở 65°C trong 28 ngày (theo tiêu chuẩn DL-FBE), đo bán kính bong tróc từ điểm dừng thử nghiệm. Bán kính bong tróc càng nhỏ cho thấy khả năng chống bong tróc do ăn mòn điện hóa càng tốt — và càng phù hợp hơn cho việc sử dụng lâu dài dưới lòng đất cùng với hệ thống bảo vệ ăn mòn điện hóa.
Câu 5: Làm thế nào tôi có thể xác minh chất lượng chống ăn mòn của nhà cung cấp ở giai đoạn mua hàng?
Xác minh từ các khía cạnh sau: ① Yêu cầu báo cáo kiểm tra độ bền trong kỳ nghỉ và dữ liệu kiểm tra độ bám dính kéo; ② Xem xét hồ sơ nhiệt độ đóng rắn FBE / 3PE (hồ sơ do PLC tạo ra đáng tin cậy hơn nhật ký thủ công); ③ Xác nhận cấp độ làm sạch bằng phun cát và hồ sơ đo độ nhám; ④ Yêu cầu báo cáo kiểm tra bong tróc catốt (bắt buộc đối với DL-FBE); ⑤ Sắp xếp việc giám sát tại chỗ quá trình sơn phủ bởi SGS, BV hoặc TÜV — đây là phương pháp xác minh trực tiếp và đáng tin cậy nhất hiện có.
Giới thiệu về LONGMA: Nhà cung cấp ống thép với hệ thống kiểm soát chất lượng chống ăn mòn toàn diện.
LONGMA có hơn 20 năm kinh nghiệm trong sản xuất ống thép, cung cấp các dịch vụ chống ăn mòn bao gồm 3PE, FBE, FBE hai lớp và lớp phủ cách nhiệt polyurethane:
▸ Tiêu chuẩn lớp phủ: ISO 21809 / DIN 30670 / CSA Z245.20 / SY/T 0413 — phủ toàn bộ hệ thống
▸ Làm sạch bằng phun cát: Cấp độ Sa2½; độ nhám Rz 40–100 μm; hàm lượng muối tuân thủ tiêu chuẩn ISO 8502-9
▸ Kiểm tra 100% độ bền khi đi nghỉ lễ + đo độ dày toàn bộ ống + kiểm tra độ bám dính / bong tróc catốt
▸ Hệ thống điều khiển nhiệt độ tự động PLC với chức năng ghi lại đầy đủ nhiệt độ đóng rắn; các thông số quy trình sơn phủ được truy xuất nguồn gốc đầy đủ.
▸ Tiêu chuẩn EN 10204 3.1 MTC với báo cáo kiểm tra lớp phủ được đối chiếu với số lô ống xuyên suốt.
▸ Hỗ trợ kiểm định của bên thứ ba: SGS / BV / TÜV / DNV — có sẵn dịch vụ giám sát trong quá trình sản xuất và kiểm tra trước khi giao hàng.
▸ Có sẵn các vật liệu phủ mối nối tại công trường; giải pháp đóng gói vận chuyển tùy chỉnh
Nếu bạn đang tìm nguồn cung cấp ống thép phủ 3PE, ống thép phủ FBE, hoặc có thắc mắc về chất lượng chống ăn mòn, hãy liên hệ với LONGMA để được: hướng dẫn lựa chọn loại lớp phủ · báo cáo kiểm tra mẫu · tài liệu quy trình phủ · báo giá dự án.