- 1. Ống thép liền mạch so với ống thép hàn: Rủi ro hư hỏng nằm ở đâu?
- 2. Cẩm nang toàn diện về khuyết tật mối hàn: Đánh giá rủi ro, nguyên nhân gốc rễ và phương pháp phát hiện cho cả 5 loại.
- 3. So sánh năm phương pháp kiểm tra không phá hủy (NDT): Khả năng và các kịch bản ứng dụng
- 4. Các yêu cầu tiêu chuẩn quốc tế về kiểm tra đường hàn
- 5. Phòng thí nghiệm nội bộ của LONGMA: Kiểm định chất lượng toàn diện từ nguyên liệu thô đến thành phẩm.
- 6. Danh sách kiểm tra rủi ro chất lượng khi mua ống thép
- 7. Câu hỏi thường gặp: Các khuyết tật mối hàn ống thép và kiểm tra chất lượng
- 8. Giới thiệu về LONGMA: Nhà sản xuất ống thép với khả năng kiểm tra mối hàn toàn diện.
Ứng dụng: Dầu khí · Nhà máy hóa dầu · Kỹ thuật điện · Chế tạo kết cấu · Kỹ thuật ngoài khơi
Trong các ứng dụng dầu khí, hóa dầu, sản xuất điện và kỹ thuật ngoài khơi, mối hàn luôn là vị trí dễ xảy ra sự cố nhất trong hệ thống đường ống thép. Một khuyết tật mối hàn ẩn duy nhất có thể gây ra rò rỉ, vỡ đường ống hoặc ngừng hoạt động dự án — với những hậu quả nghiêm trọng về an toàn và tài chính.
Hướng dẫn này cung cấp phân tích có hệ thống về các loại khuyết tật trong ống thép hàn và ống thép liền mạch, năm phương pháp kiểm tra không phá hủy (NDT) cốt lõi, các yêu cầu kiểm tra theo tiêu chuẩn quốc tế và danh sách kiểm tra kiểm soát rủi ro khi mua sắm — cung cấp cho người mua và kỹ sư B2B một khuôn khổ hoàn chỉnh để đánh giá chất lượng ống thép.
Ống thép liền mạch so với ống thép hàn: Rủi ro hư hỏng nằm ở đâu?
Ống liền mạch được sản xuất bằng cách đục lỗ và cán nóng hoặc kéo nguội — không có đường hàn, do đó các khuyết tật chủ yếu phát sinh từ chính vật liệu cơ bản. Ống hàn (ERW / LSAW / SSAW) được tạo thành thông qua quá trình hàn, khiến đường hàn và vùng ảnh hưởng nhiệt (HAZ) trở thành những vị trí có nguy cơ hư hỏng cao nhất. Hai loại ống này có hồ sơ rủi ro khuyết tật khác nhau rõ rệt:
| Mục so sánh | Ống nước liền mạch | Ống hàn (ERW / LSAW / SSAW) |
| Phương pháp sản xuất | Đục lỗ + cán nóng / kéo nguội | Hàn tần số cao ERW / Hàn hồ quang chìm LSAW / Hàn xoắn ốc SSAW |
| Đường hàn hiện diện | Không có đường hàn | Có đường hàn (dọc hoặc xoắn ốc) |
| Các loại khuyết tật chính | Các vết nứt, mối nối, tạp chất, sự thay đổi độ dày thành | Xâm nhập không hoàn toàn, thiếu sự kết dính, độ rỗ, tạp chất xỉ, vết nứt, vết lõm. |
| Khu vực rủi ro chính | Vật liệu cơ bản (thân ống) | Đường hàn + vùng ảnh hưởng nhiệt (HAZ) |
| Tiêu điểm kiểm tra | Tính toàn vẹn vật liệu thân ống | Độ bền đường hàn + Độ ổn định cấu trúc vi mô vùng ảnh hưởng nhiệt |
| Rủi ro dự án áp lực cao | Độ bền và độ dẻo dai của vật liệu cơ bản | Khả năng chịu áp lực của mối hàn và độ kín khít của mối hàn |
⚠️ Ống liền mạch không có mối hàn, nhưng vẫn có thể chứa các khuyết tật bên trong như vết nứt, mối nối chồng và tạp chất. Việc mua ống liền mạch đòi hỏi phải kiểm tra kỹ lưỡng tài liệu MTC và hồ sơ kiểm tra NDT.
Cẩm nang toàn diện về khuyết tật mối hàn: Đánh giá rủi ro, nguyên nhân gốc rễ và phương pháp phát hiện cho cả 5 loại.
Dựa trên tiêu chuẩn ISO 6520-1 (Phân loại các khuyết tật hình học trong vật liệu kim loại) và AWS D1.1, các khuyết tật mối hàn được phân loại thành năm nhóm sau — mỗi nhóm có mức độ rủi ro xác định và phương pháp kiểm tra tương ứng:
Lỗi 1: Vết nứt — Mức độ rủi ro ★★★★★
Các vết nứt là khuyết tật mối hàn nguy hiểm nhất. Trong điều kiện vận hành dưới áp suất cao, chúng lan rộng nhanh chóng và có thể gây ra sự cố vỡ đường ống nghiêm trọng.
| kích thước | Chi Tiết |
| Đánh giá rủi ro | ★★★★★ Rủi ro tối đa — không khoan nhượng; không thể chấp nhận dưới bất kỳ hình thức nào |
| Nguyên nhân sâu sa | Ứng suất nhiệt khi hàn; tốc độ làm nguội quá mức; nứt do hydro (HIC); hàm lượng cacbon tương đương (CE) cao trong vật liệu cơ bản |
| Các địa điểm phổ biến nhất | Đường tâm mối hàn; vùng ảnh hưởng nhiệt (HAZ); mép mối hàn |
| Tác động đến đường ống | Dưới áp suất cao, các vết nứt lan rộng nhanh chóng, trực tiếp gây ra vỡ hoặc rò rỉ đường ống. |
| Phát hiện được đề xuất | UT / TOFD / PAUT (bên trong); MT (Kiểm tra hạt từ tính) (vết nứt bề mặt) |
| Tiêu chuẩn tham chiếu | ASME BPVC Phần V / API 5L / ISO 3183 |
Lỗi 2: Thiếu sự kết dính — Mức độ rủi ro ★★★★☆
Hiện tượng thiếu liên kết xảy ra khi kim loại hàn không đạt được liên kết luyện kim hoàn toàn với vật liệu nền hoặc giữa các lớp hàn. Đây là một trong những khuyết tật tiềm ẩn phổ biến nhất trong ống hàn áp suất cao.
| kích thước | Chi Tiết |
| Đánh giá rủi ro | ★★★★☆ Rủi ro cao — yêu cầu kiểm tra toàn diện 100% |
| Nguyên nhân sâu sa | Nhiệt lượng đầu vào không đủ; tốc độ di chuyển quá nhanh; rãnh hàn không sạch; thông số hàn không ổn định |
| Các địa điểm phổ biến nhất | Giao diện giữa mối hàn và vật liệu nền; vùng giữa các lớp hàn trong các mối hàn nhiều lớp. |
| Tác động đến đường ống | Làm giảm khả năng chịu tải của mối hàn; là điểm khởi phát vết nứt do mỏi. |
| Phát hiện được đề xuất | Kiểm tra chụp X-quang RT / Kiểm tra mảng pha PAUT / Kiểm tra siêu âm UT |
| Tiêu chuẩn tham chiếu | ASTM A671 / ASTM A672 / API 5L PSL2 |
Lỗi 3: Xâm nhập không hoàn toàn — Mức độ rủi ro ★★★★☆
Hiện tượng hàn không hoàn toàn xảy ra khi mối hàn không xuyên suốt toàn bộ chiều dày của mặt cắt ngang mối nối. Hiện tượng này thường gặp nhất ở các ống thành dày và các mối nối có thiết kế rãnh kém.
| kích thước | Chi Tiết |
| Đánh giá rủi ro | ★★★★☆ Rủi ro cao — không thể chấp nhận được trong môi trường dịch vụ áp lực cao |
| Nguyên nhân sâu sa | Dòng hàn không đủ; thiết kế góc rãnh không phù hợp; tốc độ di chuyển quá cao |
| Các địa điểm phổ biến nhất | Đường hàn gốc |
| Tác động đến đường ống | Làm giảm khả năng chịu áp lực của mặt cắt ngang mối hàn; sự tập trung ứng suất tại chân mối hàn dẫn đến nứt do mỏi. |
| Phát hiện được đề xuất | Xét nghiệm siêu âm UT / Xét nghiệm chụp X-quang RT |
| Tiêu chuẩn tham chiếu | ASME B31.3 / API 5L / ASTM A671 |
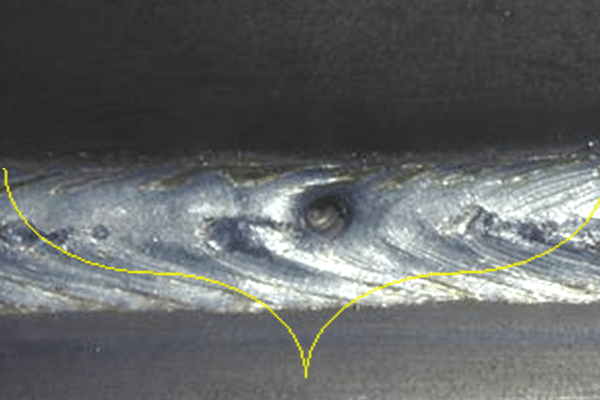
Lỗi 4: Độ xốp — Mức độ rủi ro ★★★☆☆
Rỗ khí bao gồm các lỗ khí bị mắc kẹt bên trong kim loại mối hàn trong quá trình đông đặc. Nó làm giảm mật độ mối hàn và ảnh hưởng đến hiệu quả làm kín.
| kích thước | Chi Tiết |
| Đánh giá rủi ro | ★★★☆☆ Rủi ro trung bình — được đánh giá dựa trên tiêu chí chấp nhận theo tiêu chuẩn |
| Nguyên nhân sâu sa | Lớp khí bảo vệ không đủ; hơi ẩm trong dây hàn; dầu hoặc nước lẫn vào vùng hàn. |
| Các địa điểm phổ biến nhất | Bên trong đường hàn (phân bố riêng lẻ hoặc tập trung) |
| Tác động đến đường ống | Làm giảm mật độ mối hàn; đẩy nhanh quá trình ăn mòn cục bộ trong môi trường ăn mòn. |
| Phát hiện được đề xuất | RT (Kiểm tra chụp X-quang - dấu hiệu trực quan rõ ràng nhất) / UT (Kiểm tra siêu âm) |
| Tiêu chuẩn tham chiếu | ASTM E94 / ISO 5817 / API 5L |
Lỗi 5: Tạp chất xỉ — Mức độ rủi ro ★★★☆☆
Các tạp chất xỉ hàn là các hạt xỉ hàn bị kẹt bên trong kim loại mối hàn. Chúng thường xuất hiện nhất trong các mối hàn nhiều lớp và hàn hồ quang chìm LSAW.
| kích thước | Chi Tiết |
| Đánh giá rủi ro | ★★★☆☆ Rủi ro trung bình — làm giảm tuổi thọ sử dụng do mỏi. |
| Nguyên nhân sâu sa | Loại bỏ xỉ giữa các lớp hàn không hoàn toàn; tốc độ di chuyển quá nhanh; độ lưu động của vũng chảy kém. |
| Các địa điểm phổ biến nhất | Giữa các đường hàn trong mối hàn nhiều lớp; bên trong các đường hàn LSAW |
| Tác động đến đường ống | Tạo ra các điểm tập trung ứng suất; làm giảm độ bền va đập; là điểm khởi phát vết nứt. |
| Phát hiện được đề xuất | Kiểm tra chụp X-quang RT / Kiểm tra siêu âm UT |
| Tiêu chuẩn tham chiếu | AWS D1.1 / ISO 5817 / ASTM A671 |
So sánh năm phương pháp kiểm tra không phá hủy (NDT): Khả năng và các kịch bản ứng dụng
Các phương pháp kiểm tra không phá hủy (NDT) khác nhau phát hiện các loại khuyết tật khác nhau và không thể thay thế cho nhau. Chúng phải được lựa chọn và kết hợp dựa trên loại đường ống, đặc điểm khuyết tật và yêu cầu tiêu chuẩn của dự án:
| Phương pháp NDT | Nguyên tắc phát hiện | Các khuyết tật có thể phát hiện được | Kịch bản ứng dụng | Lợi thế chính |
| Kiểm tra siêu âm (UT) | Phân tích phản xạ sóng âm | Các vết nứt bên trong, thiếu sự kết dính, sự phân lớp, sự thâm nhập không hoàn toàn | Ống ERW / LSAW / API | Hiệu quả cao; khả năng định cỡ định lượng |
| Thử nghiệm chụp ảnh phóng xạ (RT) | Chụp ảnh truyền tia X / tia gamma | Độ rỗng, tạp chất xỉ, sự thâm nhập không hoàn toàn (hình ảnh trực tiếp) | Ống hàn áp suất cao ASTM A671 | Hình ảnh về khuyết tật có thể được lưu trữ và đánh giá lại. |
| Mảng pha siêu âm (PAUT) | Quét chùm tia mảng đa góc | Các khuyết tật phức tạp bên trong mối hàn (hình ảnh 3D) | Công trình LSAW thành dày / các dự án dầu khí cao cấp | Độ chính xác phát hiện cao hơn; dữ liệu có thể lưu trữ đầy đủ. |
| Kiểm tra hạt từ tính (MT) | Từ thông rò rỉ hút các hạt sắt từ. | Các vết nứt trên bề mặt và gần bề mặt, vết lõm | Bề mặt đường hàn trên vật liệu từ tính | Độ nhạy cao; dễ sử dụng |
| Kiểm tra dòng điện xoáy (ET) | Cảm ứng điện từ phát hiện sự thay đổi độ dẫn điện. | Các gián đoạn gần bề mặt | Kiểm tra nhanh đường ống ERW trực tuyến | Tốc độ nhanh; rất phù hợp cho ứng dụng trực tuyến. |
💡 Đối với đường ống dẫn dầu khí áp suất cao, phương pháp được khuyến nghị là kết hợp UT (kiểm tra khuyết tật bên trong) + RT (ghi hình ảnh) + MT (kiểm tra bề mặt) — không nên sử dụng bất kỳ phương pháp NDT đơn lẻ nào để thay thế cho một hệ thống kiểm tra hoàn chỉnh.
PAUT (Kiểm tra siêu âm theo pha): Phương pháp ưu tiên cho ống LSAW thành dày
Phương pháp siêu âm thông thường (UT) có những vùng mù khi áp dụng cho các hình dạng mối hàn phức tạp. Phương pháp siêu âm mảng pha (PAUT) sử dụng các chùm tia mảng đa góc để tạo ra hình ảnh ba chiều, cho phép phát hiện đồng thời trên nhiều góc độ với khả năng ghi dữ liệu tự động. Phương pháp này đặc biệt phù hợp cho ống LSAW thành dày và các dự án dầu khí có tiêu chuẩn cao. Ngày càng nhiều dự án API 5L PSL2 hiện nay chỉ định PAUT là phương pháp kiểm tra bắt buộc.
Các yêu cầu tiêu chuẩn quốc tế về kiểm tra đường hàn
Các tiêu chuẩn sản phẩm khác nhau quy định các phương pháp kiểm tra, yêu cầu về phạm vi kiểm tra và tiêu chí chấp nhận khác nhau. Bảng sau đây so sánh các yêu cầu kiểm tra cốt lõi của các tiêu chuẩn được tham chiếu phổ biến nhất:
| Tiêu chuẩn | Sản phẩm áp dụng | Các yêu cầu kiểm tra cốt lõi | Điều khoản chính |
| API 5L PSL1 | Ống dẫn dầu khí | Kiểm tra không phá hủy (NDT) + kiểm tra thủy tĩnh (yêu cầu PSL1 tương đối linh hoạt) | Mục 10 |
| API 5L PSL2 | Ống dẫn dầu khí áp suất cao | Kiểm tra bắt buộc bằng siêu âm (UT) + kiểm tra thủy tĩnh + kiểm tra va đập Charpy + kiểm soát CE. | Mục 10 / Phụ lục H |
| ISO 3183 | Đường ống quốc tế | Phân loại PSL1/PSL2; PSL2 yêu cầu kiểm tra không phá hủy toàn diện. | Khoản 10 |
| ASTM A53 | Ống thép công nghiệp thông dụng | Thử nghiệm thủy tĩnh hoặc thử nghiệm điện không phá hủy (ET) | Phần 9–10 |
| ASTM A671 | Ống thép EFW áp suất cao | Kiểm tra mối hàn 100% bằng phương pháp RT/UT + kiểm tra thủy tĩnh. | Được chấm điểm theo từng hạng mục |
| ASTM A672 | Ống EFW nhiệt độ cao áp suất cao | Kiểm tra RT + UT + áp suất | Được chấm điểm theo từng hạng mục |
⚠️ Tiêu chuẩn API 5L PSL2 quy định bắt buộc về hệ số tương đương carbon (CE), nhiệt độ thử nghiệm va đập Charpy và tỷ lệ bao phủ NDT. Việc chỉ ghi “API 5L” mà không nêu rõ cấp độ PSL có thể dẫn đến việc giao hàng không đáp ứng yêu cầu của dự án.
Phòng thí nghiệm nội bộ của LONGMA: Kiểm định chất lượng toàn diện từ nguyên liệu thô đến thành phẩm.
Chất lượng ống thép đáng tin cậy không chỉ dựa vào sự đảm bảo của nhà cung cấp mà còn phải được chứng minh bằng dữ liệu. Phòng thí nghiệm nội bộ của LONGMA bao gồm tất cả các khâu kiểm tra quan trọng, từ nguyên liệu thô đầu vào đến khi sản phẩm hoàn thiện được vận chuyển:
| Kiểm tra hàng | Thiết bị / Phương pháp | Mục đích kiểm soát chất lượng |
| Phân tích thành phần hóa học | Máy quang phổ phát xạ quang học (OES) | Kiểm tra mác thép và hàm lượng cacbon; xác nhận khả năng hàn. |
| Kiểm tra đồ bền | Máy kiểm tra đa năng | Kiểm tra giới hạn chảy, độ bền kéo và độ giãn dài. |
| Kiểm tra va đập Charpy | Thiết bị thử nghiệm va đập Charpy | Đánh giá độ bền ở nhiệt độ thấp; bắt buộc đối với các dự án PSL2 và nhiệt độ thấp. |
| Kiểm tra độ cứng | Máy đo độ cứng Rockwell/Brinell | Phân bố độ cứng vùng ảnh hưởng nhiệt (HAZ); ngăn ngừa nứt nguội. |
| Phân tích kim loại học | kính hiển vi kim loại | Phân tích cấu trúc hạt; xác minh hiệu quả xử lý nhiệt. |
| Kiểm tra độ dày thành và đường kính ngoài | Hệ thống đo bằng laser / đồng hồ đo siêu âm | Đo đa điểm; xác nhận sự phù hợp về kích thước với đơn đặt hàng và tiêu chuẩn. |
| Kiểm tra thủy tĩnh | Máy thử thủy tĩnh | Kiểm tra tính toàn vẹn của lớp niêm phong sản phẩm hoàn thiện theo từng đường ống hoặc từng lô sản phẩm |
| Kiểm tra siêu âm nội tuyến | Thiết bị kiểm tra siêu âm tự động | Kiểm tra đường hàn trực tuyến 100%; giảm thiểu rủi ro khuyết tật ẩn. |
Mỗi lô hàng đều có Giấy chứng nhận kiểm định chất lượng EN 10204 3.1 (MTC). LONGMA hỗ trợ giám sát tại chỗ bởi SGS, BV, TÜV, DNV và các cơ quan kiểm định bên thứ ba khác, giúp người mua giảm thiểu rủi ro khi chấp nhận hàng và thông quan.
Danh sách kiểm tra rủi ro chất lượng khi mua ống thép
Danh sách kiểm tra dưới đây tóm tắt các điểm rủi ro thường bị người mua quốc tế bỏ qua nhất. Danh sách này có thể được sử dụng trực tiếp để đánh giá nhà cung cấp hoặc khi soạn thảo yêu cầu báo giá (RFQ):
| Loại rủi ro | Vấn đề thường gặp | Hành động được đề xuất |
| Phiên bản tiêu chuẩn và phiên bản | Tên tiêu chuẩn được nêu mà không có năm xuất bản hoặc cấp độ PSL. | Ghi rõ năm sản xuất và cấp độ PSL trong đơn đặt hàng, ví dụ: API 5L 2018 PSL2 |
| Phạm vi kiểm tra không phá hủy (NDT) không đầy đủ | Chỉ cần kiểm tra thủy tĩnh; không cần kiểm tra siêu âm hoặc chụp cắt lớp. | Yêu cầu rõ ràng việc kiểm tra không phá hủy (NDT) 100% đường hàn; chỉ định phương pháp kiểm tra và tiêu chí chấp nhận. |
| Khả năng truy xuất nguồn gốc MTC | Số mẻ sản xuất trên MTC không tương ứng với sản phẩm thực tế. | Yêu cầu tuân thủ tiêu chuẩn EN 10204 3.1; đối chiếu số lô sản xuất với danh sách đóng gói. |
| Bài kiểm tra va đập bị bỏ qua | Dự án nhiệt độ thấp không yêu cầu thử nghiệm va đập Charpy. | Ghi rõ nhiệt độ thử nghiệm và yêu cầu năng lượng tối thiểu trong tài liệu mua hàng. |
| Không có sự kiểm tra của bên thứ ba. | Không có dịch vụ chứng nhận tại chỗ của SGS / BV / TÜV được sắp xếp. | Ghi rõ đơn đặt hàng (PO) về cơ quan kiểm định và các điểm dừng kiểm định. |
| Giá trị CE chưa được xác nhận | Dữ liệu về lượng khí thải carbon tương đương của nhà cung cấp MTC chưa được xác minh. | Yêu cầu ghi rõ giá trị CE trên MTC; đối chiếu với giới hạn trên tiêu chuẩn. |
| So sánh chỉ dựa trên giá | Hệ thống quản lý chất lượng, thiết bị và năng lực kiểm tra bị bỏ qua. | Yêu cầu nhà cung cấp cung cấp WPS/PQR, bằng chứng thẩm định phòng thí nghiệm và lịch sử MTC. |
Câu hỏi thường gặp: Các khuyết tật mối hàn ống thép và kiểm tra chất lượng
Câu 1: Ống thép hàn có chất lượng thấp hơn ống thép liền mạch không?
Không. Ống hàn chất lượng cao — chẳng hạn như ống ERW hoặc LSAW được sản xuất theo tiêu chuẩn API 5L PSL2 — hoàn toàn có khả năng đáp ứng các yêu cầu truyền tải áp suất cao khi được sản xuất dưới sự kiểm soát quy trình hàn nghiêm ngặt và kiểm tra không phá hủy 100%. Việc lựa chọn giữa ống hàn và ống liền mạch nên dựa trên đánh giá toàn diện về đường kính, độ dày thành ống, định mức áp suất, môi chất và chi phí — chứ không chỉ đơn thuần dựa vào việc có mối hàn hay không.
Câu 2: Phương pháp nào tốt hơn — chụp X-quang RT hay siêu âm UT?
Cả hai phương pháp đều có những ưu điểm riêng biệt và không thể thay thế cho nhau. RT tạo ra bản ghi hình ảnh vĩnh viễn về bên trong mối hàn, giúp dễ dàng hơn trong việc xác định độ rỗ và tạp chất xỉ — và các phim này có thể được lưu trữ và đánh giá lại vô thời hạn. UT nhạy hơn với các khuyết tật phẳng như vết nứt và thiếu liên kết, mang lại hiệu quả kiểm tra cao hơn và không sử dụng bức xạ. Các dự án áp suất cao thường yêu cầu sử dụng cả hai phương pháp kết hợp; PAUT phased array cung cấp một bản nâng cấp tiên tiến có thể khắc phục những hạn chế của cả hai phương pháp.
Câu 3: Làm thế nào tôi có thể xác minh rằng nhà cung cấp thực sự có khả năng kiểm tra không phá hủy (NDT)?
Đánh giá từ nhiều góc độ: yêu cầu nhà cung cấp liệt kê thiết bị kiểm tra không phá hủy (NDT) và hồ sơ hiệu chuẩn; xem xét hệ thống đánh số của báo cáo NDT và logic truy xuất nguồn gốc số lô; yêu cầu mẫu chứng nhận vật liệu (MTC) và báo cáo NDT để đối chiếu; và sắp xếp kiểm toán nhà máy hoặc giám sát trước khi giao hàng bởi một cơ quan bên thứ ba như SGS, BV hoặc TÜV — đây là phương pháp xác minh trực tiếp và đáng tin cậy nhất.
Câu 4: Thử nghiệm thủy tĩnh có thể thay thế thử nghiệm không phá hủy (NDT) được không?
Không. Thử nghiệm thủy tĩnh xác minh tính toàn vẹn của lớp niêm phong và khả năng chịu áp suất của sản phẩm hoàn thiện, nhưng nó không thể xác định vị trí hoặc mô tả các khuyết tật bên trong. Các phương pháp kiểm tra không phá hủy (NDT) — đặc biệt là siêu âm (UT) và chụp cắt lớp (RT) — có khả năng phát hiện các khuyết tật nhỏ bên trong đường hàn. Hai phương pháp này bổ sung cho nhau, không thể thay thế cho nhau; các dự án áp suất cao yêu cầu phải thực hiện cả hai.
Câu 5: Sự khác biệt giữa EN 10204 3.1 MTC và 3.2 MTC là gì?
Chứng chỉ kiểm định nhà máy EN 10204 3.1 được cấp và ký bởi đại diện kiểm định được ủy quyền của nhà sản xuất — đây là hình thức chứng chỉ kiểm định nhà máy phổ biến nhất cho các dự án xuất khẩu quốc tế. Chứng chỉ kiểm định nhà máy 3.2 yêu cầu chữ ký đồng thời của một tổ chức kiểm định độc lập bên thứ ba (như TÜV, BV hoặc DNV) hoặc đại diện được ủy quyền của người mua. Chứng chỉ 3.2 thể hiện mức độ chứng nhận cao hơn và thường được yêu cầu đối với các dự án điện hạt nhân, chứng nhận của các tổ chức phân loại hoặc các dự án có yêu cầu đặc biệt từ chủ đầu tư.
Giới thiệu về LONGMA: Nhà sản xuất ống thép với khả năng kiểm tra mối hàn toàn diện.
LONGMA có hơn 20 năm kinh nghiệm sản xuất ống thép hàn ERW và LSAW. Thế mạnh cốt lõi của chúng tôi nằm ở hệ thống kiểm soát chất lượng toàn diện, có thể kiểm chứng được:
▸ Sản xuất đa tiêu chuẩn: API 5L (PSL1/PSL2), ISO 3183, ASTM A53, ASTM A671, ASTM A672
▸ Kiểm tra siêu âm (UT) đường hàn trực tuyến 100%; thử nghiệm thủy tĩnh toàn bộ lô hàng; ứng dụng kết hợp RT / MT / ET
▸ Khả năng kiểm tra bằng mảng pha PAUT cho ống LSAW thành dày và các dự án dầu khí có thông số kỹ thuật cao
▸ Phòng thí nghiệm nội bộ: cung cấp đầy đủ các dịch vụ kiểm tra hóa học, độ bền kéo, độ bền va đập, độ cứng, phân tích cấu trúc kim loại và kiểm tra không phá hủy (NDT).
▸ Chứng nhận kiểm định nhà máy EN 10204 3.1 với khả năng truy xuất nguồn gốc số lô sản xuất đầy đủ trong toàn bộ chuỗi cung ứng
▸ Hỗ trợ kiểm định của bên thứ ba: SGS / BV / TÜV / DNV — có sẵn dịch vụ chứng kiến tại chỗ và kiểm tra trước khi giao hàng.
Nếu bạn đang đánh giá các nhà cung cấp ống thép hoặc có nhu cầu về dự án đường ống áp suất cao, hãy liên hệ với LONGMA để được: tư vấn về: chứng nhận vật liệu mẫu · báo cáo kiểm tra không phá hủy (NDT) · sắp xếp kiểm toán nhà máy · báo giá dự án · hướng dẫn lựa chọn kỹ thuật.