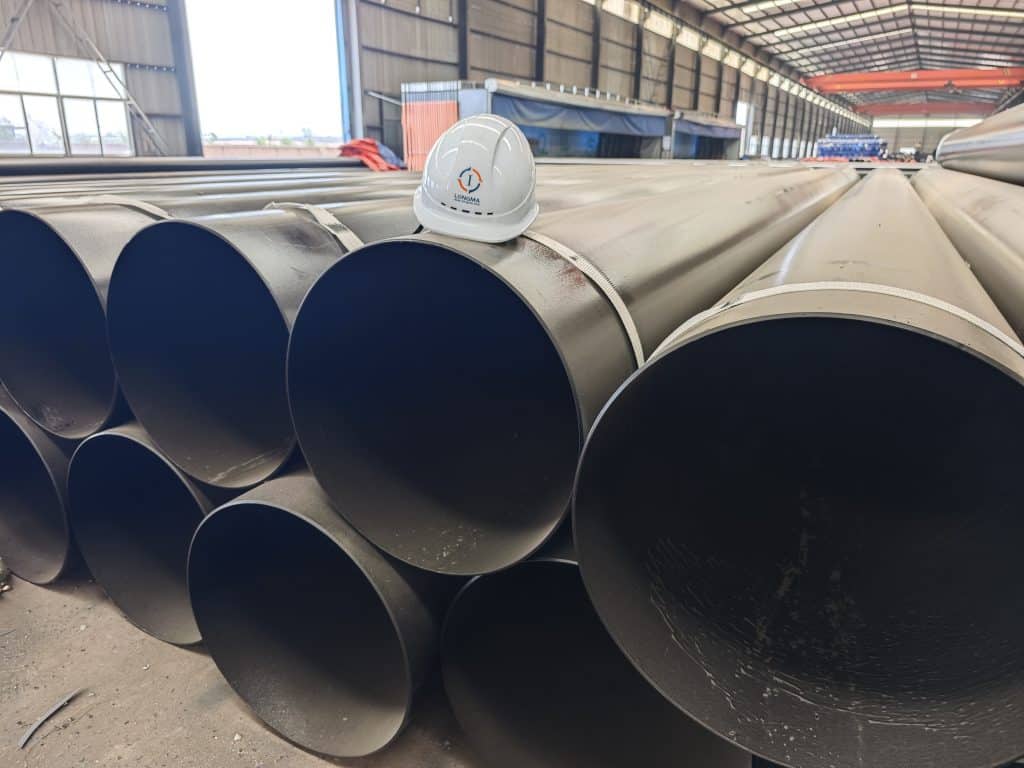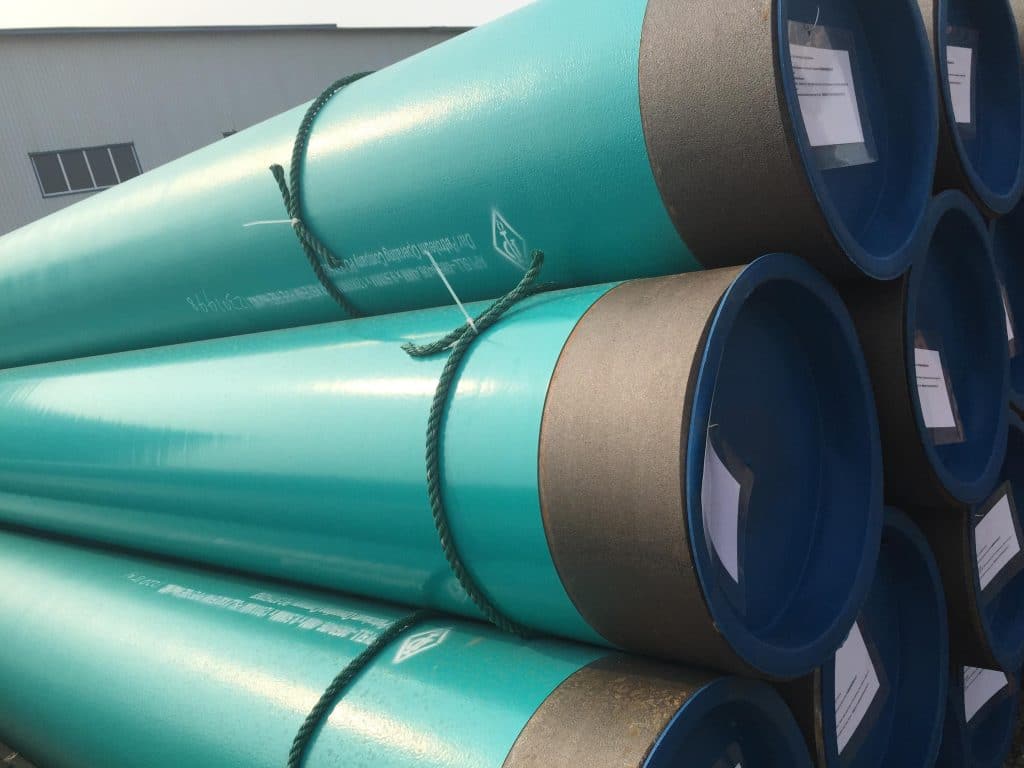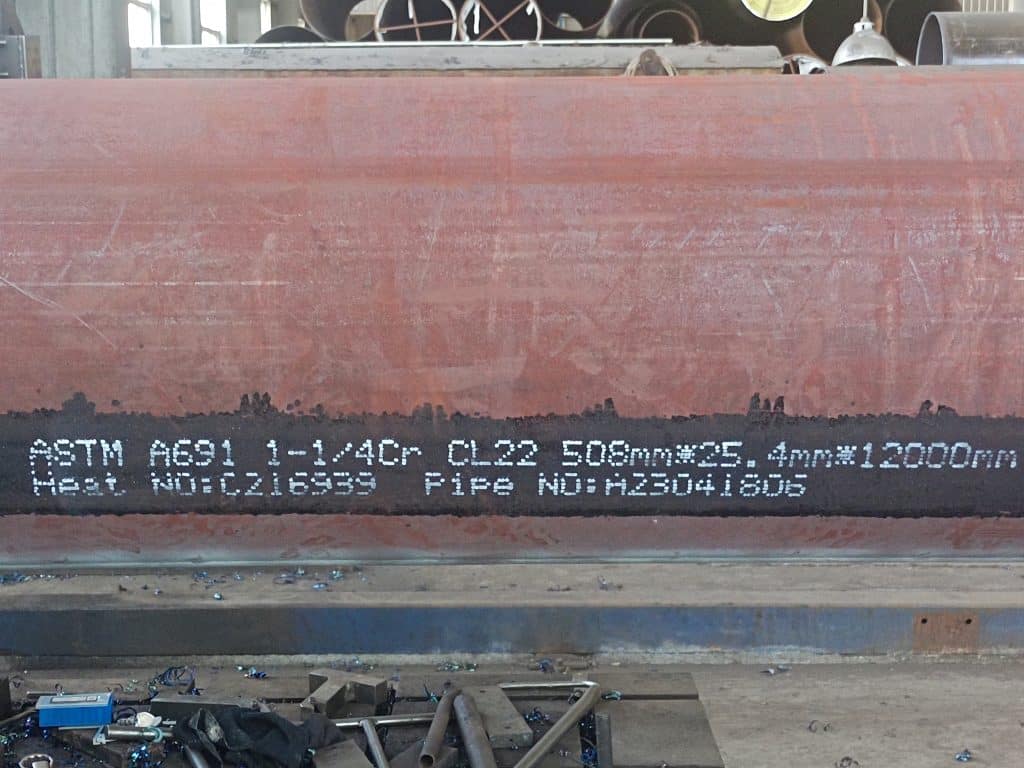
适用领域:石油天然气、压力容器、化工、电力工程、海洋工程、结构工程
在石油天然气、压力容器、化工、电力和海洋工程等行业,焊接质量直接决定钢管的安全性、耐久性和项目运营成本。电弧焊和埋弧焊(SAW)是钢管制造中最常用的两种焊接技术——前者具有灵活性强的优势,而后者由于其高度自动化和焊接质量稳定,已成为生产大直径、高压钢管的主流工艺。
本文提供了一份全面的技术参考资料,涵盖工艺原理、性能比较、4个关键子工艺分析、焊接质量风险、无损检测标准以及选型决策——旨在帮助采购经理和工程师降低选型风险,并做出明智的采购决策。
电弧焊和埋弧焊:工艺原理概述
1.1 电弧焊及其4个主要子工艺
电弧焊利用电弧产生的高温熔化母材和填充材料,形成永久性连接。根据具体施工方法,电弧焊主要分为以下4类:
| 子流程 | 姓名 | 特征: | 典型应用 |
| 手工电弧焊 | 焊条电弧焊(焊条) | 设备简单,灵活性高,但高度依赖焊工技术。 | 现场焊接、维护、小批量制造 |
| 汽车制造商协会 | 熔化极气体保护焊 (MIG/MAG) | 效率更高,飞溅更少,适用于半自动化 | 钢结构、储罐、管道安装 |
| 侠盗猎车手 | 钨极气体保护焊 (TIG) | 焊接质量最高,焊接速度最慢,成本较高。 | 不锈钢精密管,高洁净度系统 |
| 电弧焊 | 药芯焊丝电弧焊 | 高效全位置焊接,适用于厚板焊接 | 重型钢结构、造船、桥梁 |
1.2 埋弧焊 (SAW) 及 LSAW/SSAW 的区别
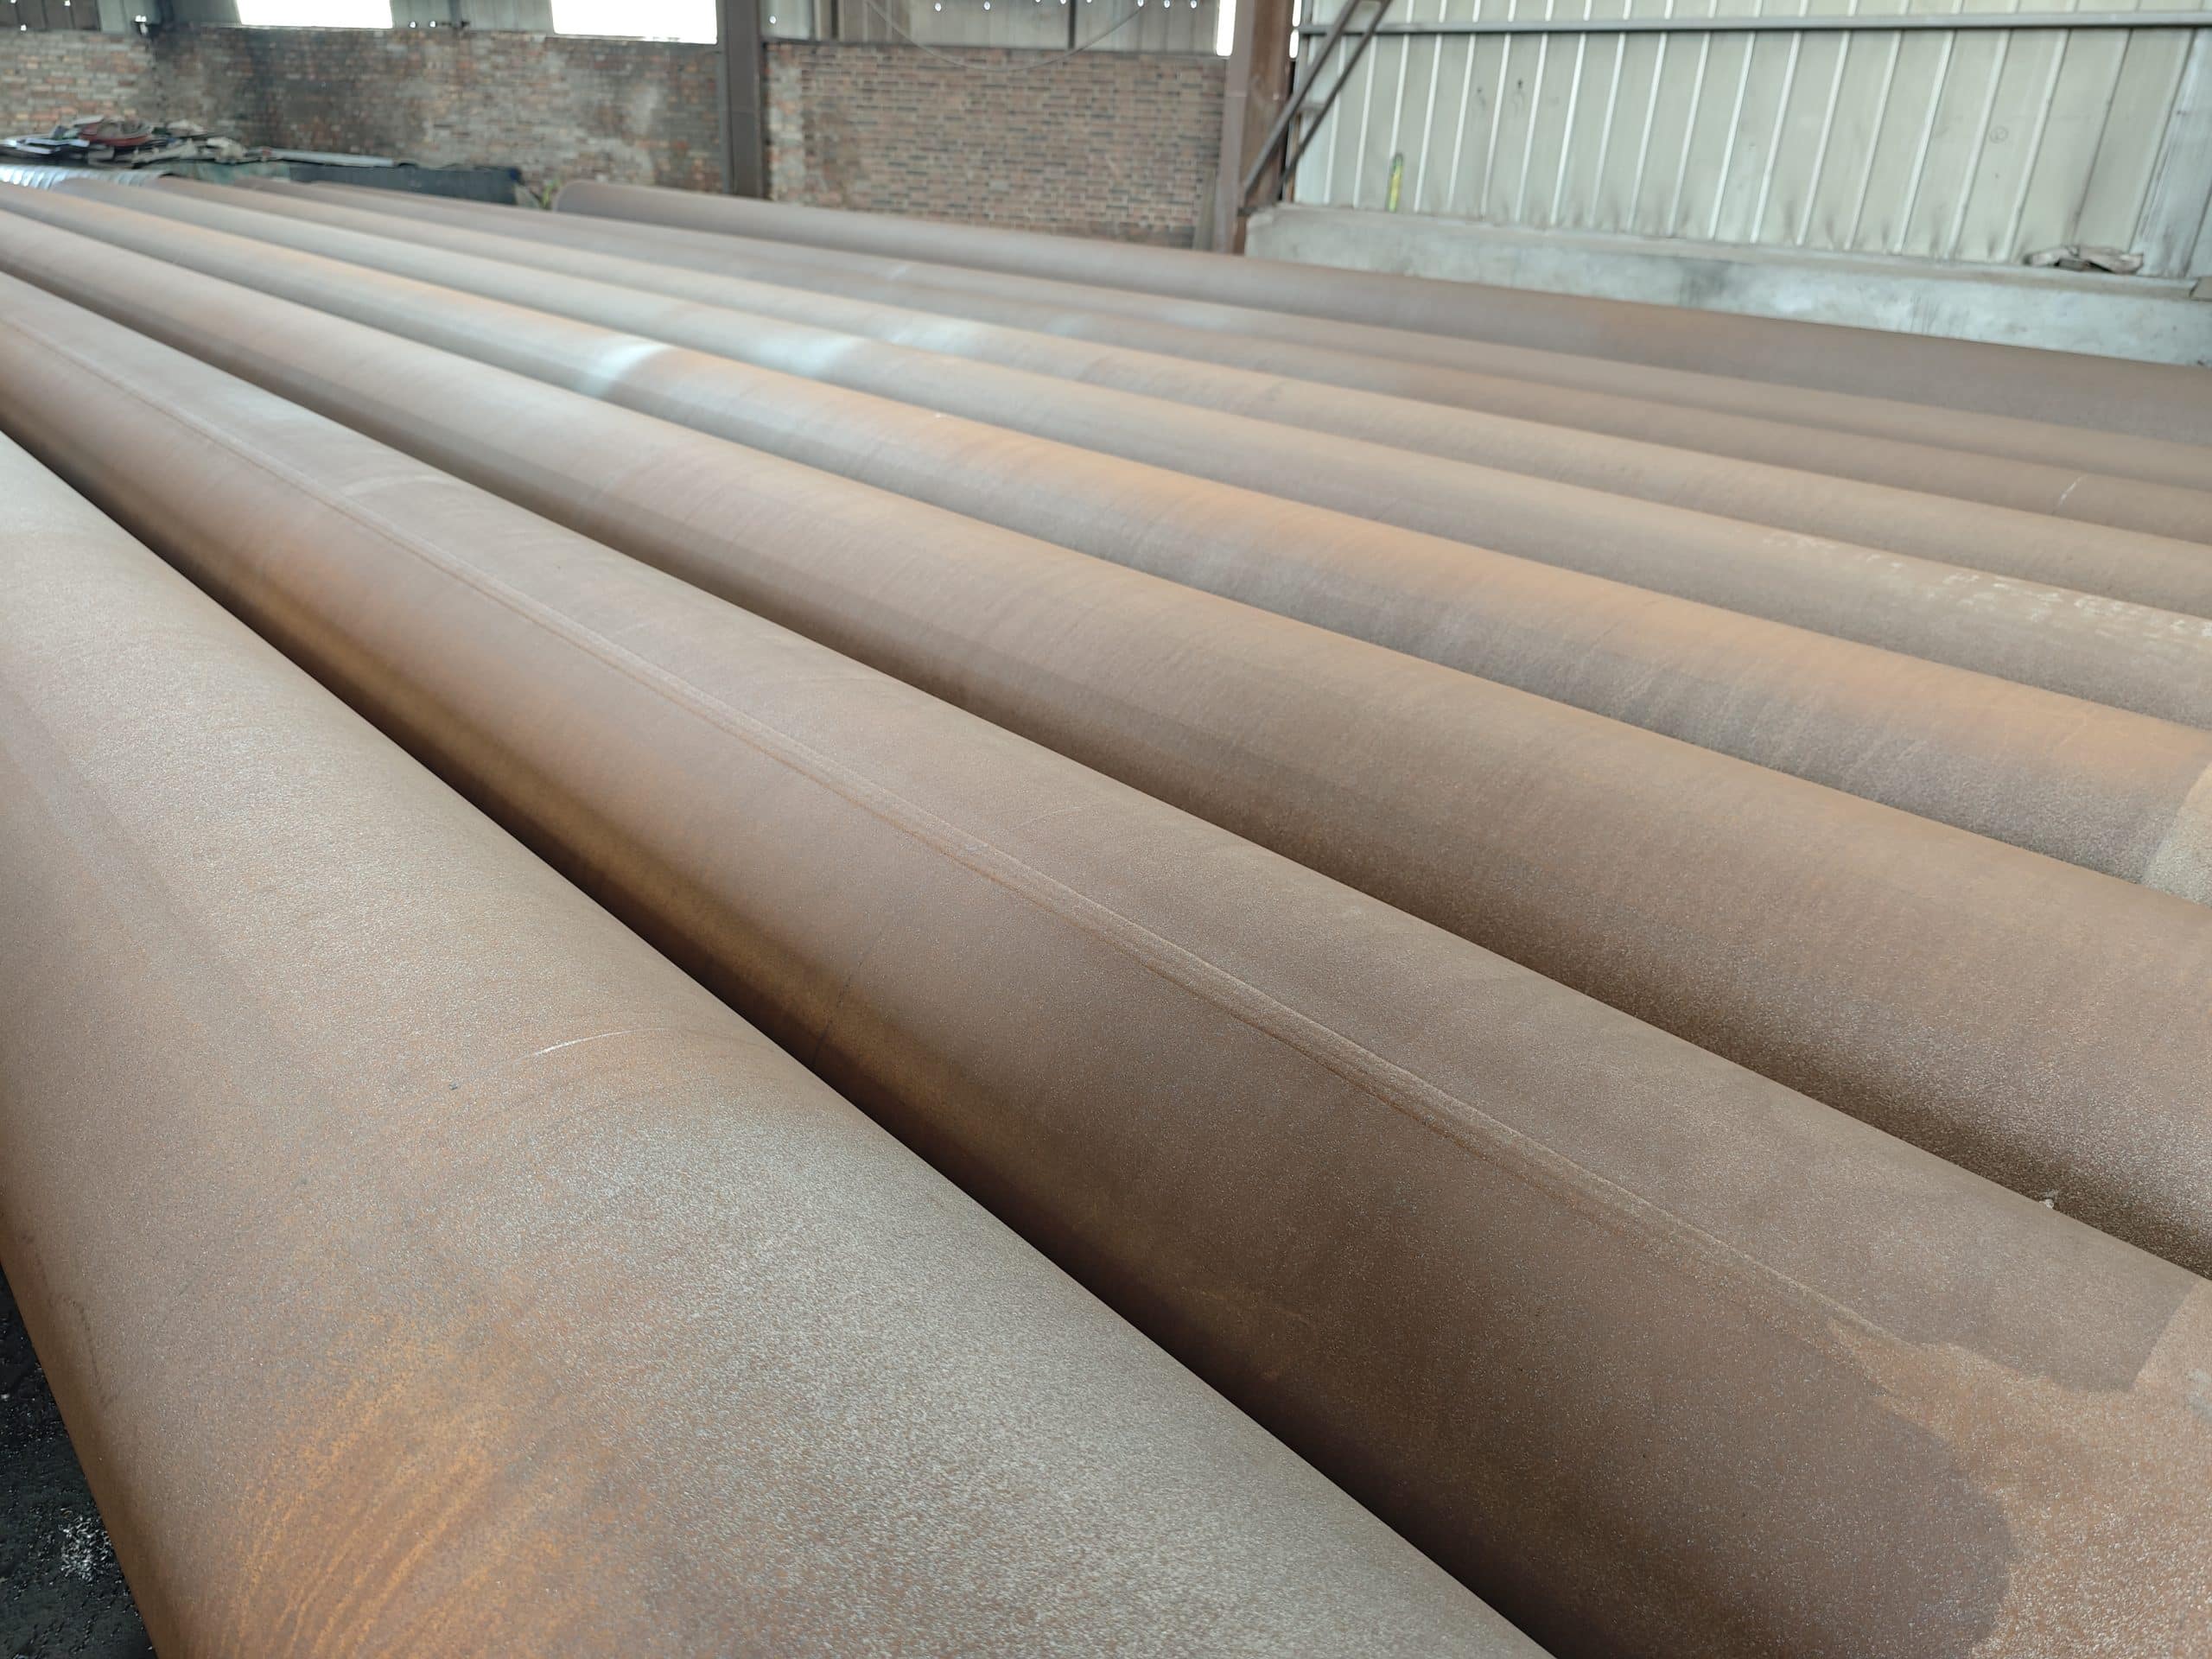
埋弧焊是在一层颗粒状焊剂的保护层下进行的。电弧不可见,热输入均匀,焊缝质量稳定,因此是工业大口径钢管生产的首选工艺。
| 类型 | 焊缝形状 | 主要优势 | 适用场景 |
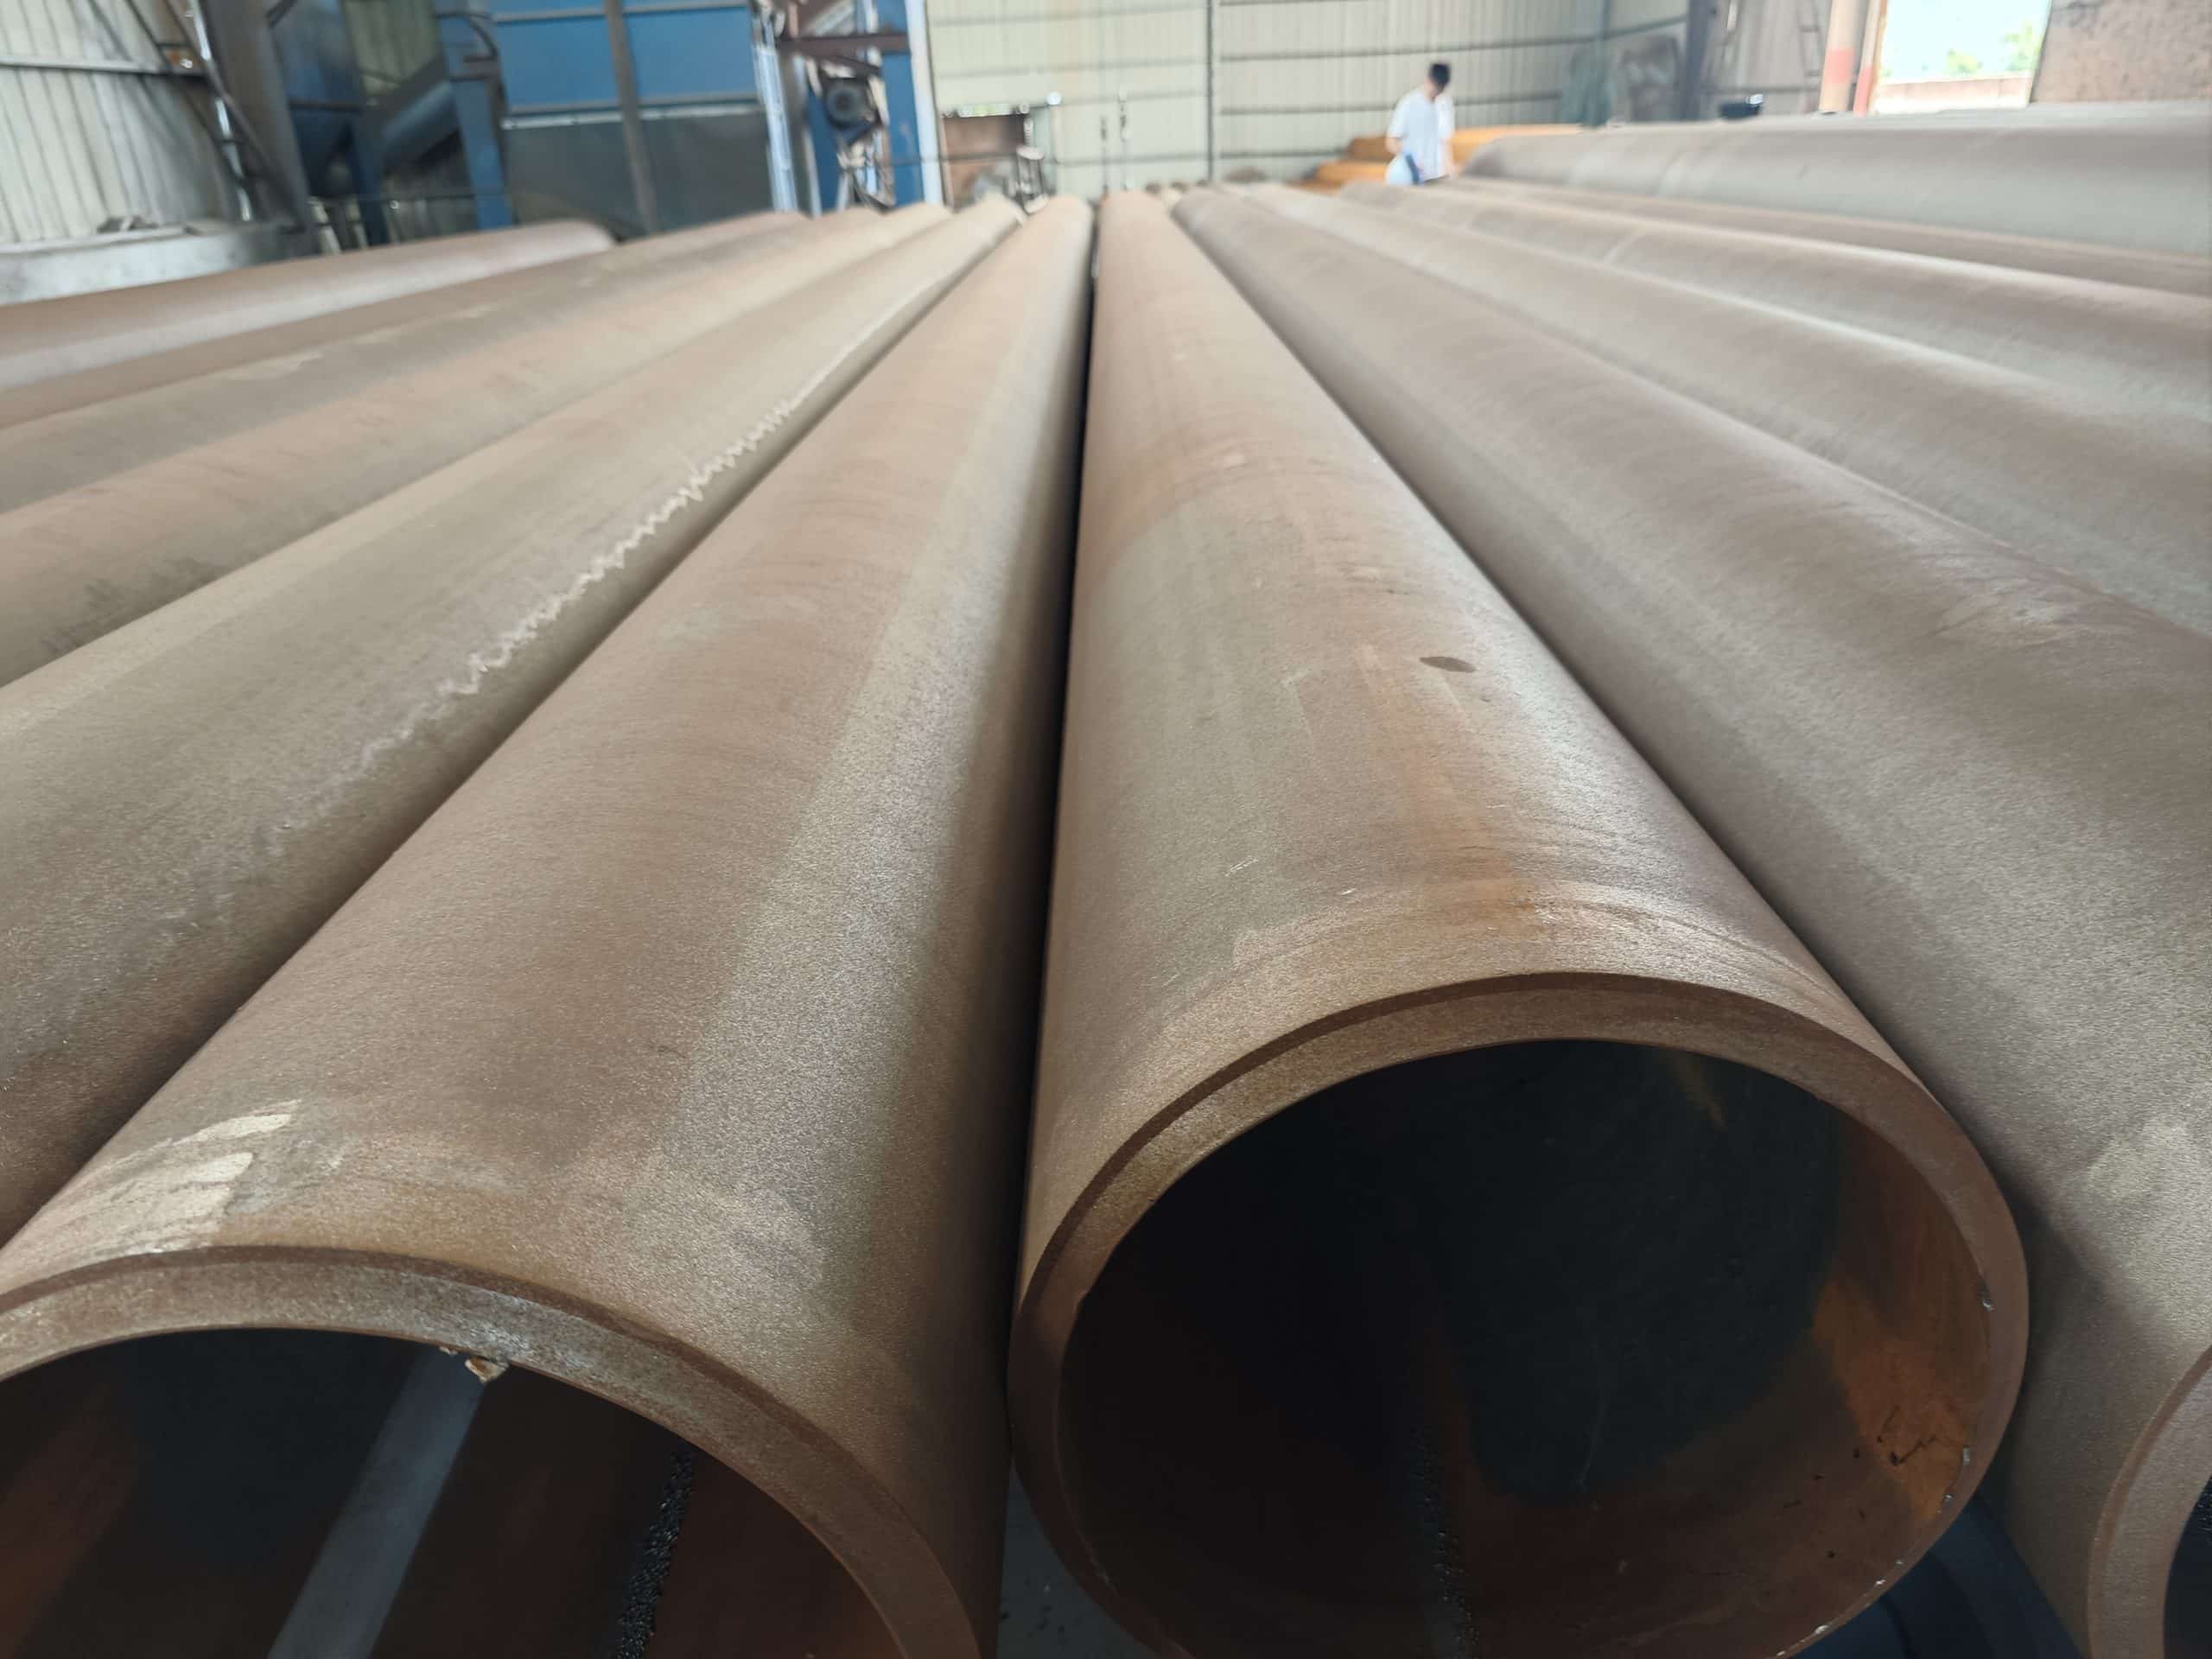
| 直缝埋弧焊 | 纵缝 | 尺寸精度高,壁厚均匀,焊缝长度短 | 高压管道 API 5L X65/X70液化天然气 |
| 埋弧焊 | 螺旋缝 | 灵活制造,可从同一板材宽度生产多种直径。 | 水利、非高压输送、大口径结构管道 |
典型适用标准: ASTM A358 / ASTM A671 / ASTM A672 / ASTM A691 / API 5L PSL1/PSL2 / ISO 3183
电弧焊与埋弧焊:十大核心参数对比
以下对比表涵盖了采购决策中最关键的 10 个维度,旨在用于供应商评估和项目选择:
| 比较项目 | 电弧焊接 | 埋弧焊 (SAW) | 采购重点 |
| 焊接方式 | 开弧式,手动或半自动 | 通量覆盖,全自动 | SAW 具有更高的一致性 |
| 自动化水平 | 手动/半自动 | 全自动 | SAW批次质量更稳定 |
| 焊接速度 | 中 | 高 | SAW 提供更高的输送效率 |
| 飞溅程度 | 有飞溅物,需要后续处理 | 几乎没有飞溅 | SAW 可产生更清洁的表面 |
| 焊接一致性 | 受焊工技能的显著影响 | 稳定一致 | 批量生产优选使用表面锯 |
| 适用壁厚 | 主要为薄至中等厚度的板材 | 中等厚度至特厚的盘子 | 选择埋弧焊 (SAW) 用于厚壁高压管道 |
| 适用管径 | 柔韧性好,各种直径 | 最适合中等至较大直径的物体 | 大直径工件最好采用线性埋弧焊 (LSAW)。 |
| 机械性能 | 好,这取决于焊工的技能水平。 | 优异的、可控的参数 | 选择 SAW 用于高压临界工况 |
| 生产成本 | 设备成本低 | 初期设备投资高 | SAW 在批量采购方面具有更低的总成本优势 |
| 量产能力 | 展会 | (卓越)等级 | 表面锯更适合大型项目 |
深入探讨焊接性能:优势与风险控制
3.1 电弧焊接接头:优点和常见风险
电弧焊技术成熟且适应性强,是现场安装和复杂结构焊接的首选方法。然而,人工操作造成的质量波动是其面临的最大挑战:
| 品质维度 | 企业优势 | 常见风险 | 预防措施 |
| 焊接灵活性 | 全方位焊接,可适应复杂接头 | - | 选择合适的子工艺(GTAW 精度最高) |
| 焊工依赖性 | - | 焊工技能对焊接一致性影响很大 | 严格执行焊接工艺规程/焊接工艺评定记录和焊工资格评定 |
| 孔隙率风险 | - | 如果屏蔽不足,则容易出现孔隙。 | 检查保护气体纯度和电极储存条件 |
| 破解风险 | - | 当冷却速度过快时就会发生这种情况 | 控制预热和层间温度 |
| 溅 | - | 飞溅过多会增加治疗后的工作量。 | 优化药芯焊丝电弧焊/熔化极气体保护焊参数 |
| 自动化潜力 | GMAW/FCAW 可以实现半自动化 | - | 提高重复性和精确度 |
3.2 埋弧焊接头:优点和常见风险
埋弧焊在工业化大规模生产中表现出色,但完全自动化并不意味着零风险。焊前鉴定和实时参数监控仍然必不可少:
| 品质维度 | 企业优势 | 常见风险 | 预防措施 |
| 焊缝形成 | 均匀一致的受控强化 | - | 定期校准定型辊和缝边跟踪传感器 |
| 穿透深度 | 深度渗透,关节强度高 | - | 严格执行WPS中规定的参数。 |
| 机械性能 | 具有优异的冲击韧性,适用于低温环境 | - | 管理焊接材料批次的可追溯性 |
| 孔隙率风险 | 助焊剂保护,极低的孔隙率 | 湿通量可能导致孔隙率 | 加强助焊剂干燥和储存管理 |
| 夹渣风险 | 单道焊接风险低 | 多道焊接中焊渣清除不彻底 | 严格执行层间炉渣清理检查 |
| 破解风险 | - | 如果参数不当,就会发生热裂解。 | 核实预热温度和碳当量 (CE) 值 |
⚠️ 重要采购须知
采购埋弧焊钢管时,不要仅仅依赖钢厂检验合格证(MTC)。您必须同时索取焊接工艺规程/焊接工艺评定文件(WPS/PQR)和无损检测报告——这三份文件都至关重要。
行业应用场景:如何选择工艺流程?
电弧焊和埋弧焊之间没有绝对的优劣之分;关键在于根据具体项目要求选择合适的工艺:
| 应用场景 | 推荐流程 | 核心原理 |
| 结构钢工程 | 电弧焊(SMAW/GMAW) | 高灵活性、设备简单、现场施工效率高 |
| 管道现场安装 | 电弧焊(GTAW/SMAW) | 现场作业不受空间限制,具备全方位焊接能力 |
| 不锈钢精密管 | 弧焊(GTAW) | TIG焊可提供最高的焊接质量,适用于高洁净度要求。 |
| 储罐/设备维修 | 电弧焊(SMAW/FCAW) | SAW设备不适合现场部署的维修场景 |
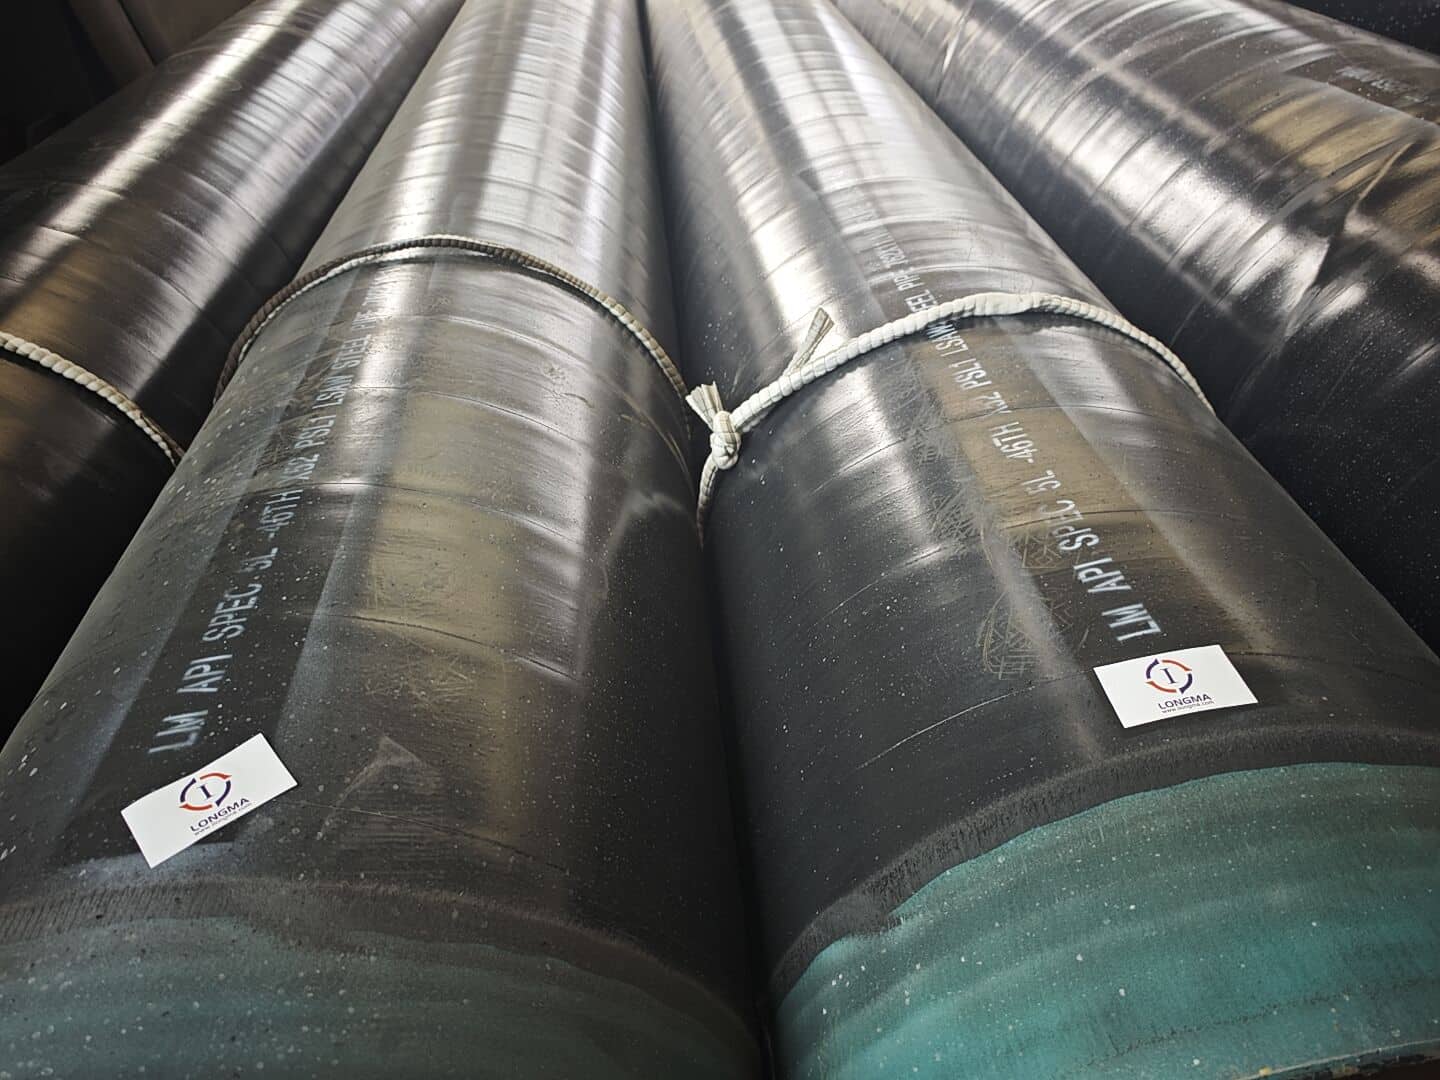
| 石油和天然气输送管线 | 锯(LSAW) | API 5L PSL2,高压;LSAW焊缝可靠性无与伦比 |
| 高压蒸汽/锅炉管 | 锯(LSAW) | ASTM A671/A672,厚壁,大直径;必须采用埋弧焊 (SAW) 工艺。 |
| 液化天然气/低温工程 | 锯(LSAW) | 严格的低温冲击要求;SAW韧性更可靠。 |
| 海上平台/海底管道 | 锯(LSAW) | 高压和腐蚀的双重挑战;SAW 具有更强的长期耐久性。 |
| 核工程/特殊工程 | SAW + 严格无损检测 | 最高安全等级,100% 无损检测,最大程度的焊接可追溯性 |
| 超大直径(外径 > 600 毫米) | 表面锯(LSAW/SSAW) | 在这个直径范围内,电弧焊无法实现工业化大规模生产。 |
焊接检验:国际标准与龙马控制系统
5.1 主要无损检测方法及适用标准
| 检验方法 | 目的 | 小学标准 | 适用流程 |
| 视觉测试(VT) | 焊缝表面轮廓、几何缺陷 | ISO 17637 / ASTM A530 | 电弧焊 + 埋弧焊 |
| 超声波检测(UT) | 内部裂纹、未熔合、分层 | ASTM E213 / ISO 10893-10 | 电弧焊 + 埋弧焊 |
| 射线照相测试(RT) | 孔隙率、炉渣、不完全渗透的图像记录 | ASTM E94 / ISO 10893-7 | 主要用于表面声波 |
| 涡流检测 (ECT) | 表面和近表面裂纹 | ASTM E309 / ISO 10893-2 | 主要用于在线ERW |
| 静水压测试 | 密封性和承压能力的验证 | ASTM A999 / API 5L | 电弧焊 + 埋弧焊 |
| 拉伸试验 | 验证焊接强度和延伸率 | ASTM A370 | 电弧焊 + 埋弧焊 |
| 弯曲测试 | 验证焊接塑性变形能力 | ASTM A370 | 电弧焊 + 埋弧焊 |
| 夏比V型缺口冲击试验(CVN) | 低温韧性验证 | ASTM A370 / API 5L PSL2 | 主要用于埋弧焊高压管道 |
💡 专业提示
API 5L PSL2 ASTM A672 标准强制规定了无损检测覆盖率、冲击试验温度和碳当量 (CE) 限值。采购过程中若仅指定标准名称而未明确产品级别,可能导致测试要求低于实际项目需求。
5.2 龙马内部实验室全过程质量控制
可靠的焊接钢管质量必须通过数据验证,而不能仅凭口碑。龙马的内部实验室涵盖从原材料入库到成品出货的每一个关键环节:
| 检查阶段 | 测试项目 | 质量控制目标 |
| 原材料接收 | 化学成分(OES光谱)/ PMI/ 力学性能/ 金相分析 | 核实钢材等级、碳当量和焊接性能 |
| 在线焊接工艺 | 电流/电压/速度/热输入/焊剂质量/焊接轮廓 | 实时参数监测,确保每条焊缝完全符合规范 |
| 成品测试 | 水压试验/超声波检测/射线检测/电化学检测/拉伸试验/弯曲试验/冲击试验/尺寸 | 对成品焊缝和管体质量进行全面验证 |
| 文档和可追溯性 | EN 10204 3.1 MTC / 无损检测报告 / 水压测试记录 / 焊接工艺规程/焊接质量报告 | 支持第三方验收、项目审核和出口清关 |
LONGMA 支持 SGS、BV、TÜV 和 DNV 等第三方机构进行见证检验,提供 EN 10204 3.1 / 3.2 材料测试证书,以满足各种项目和业主严格的文档要求。
选择决策:快速锁定正确流程的 5 个问题
采购前回答以下5个问题将有助于您快速确定需要的是电弧焊还是埋弧焊(SAW)钢管:
| 关键问题 | 答案 → 电弧焊接 | 答案 → 埋弧焊 (SAW) |
| 应用领域:工厂生产还是现场安装? | 现场安装/维修 | 工厂批量生产 |
| 管道直径和壁厚? | 适用于各种直径(大多为细到中等直径) | 中等至大直径/中等厚度至特厚 |
| 设计压力等级? | 低压至中压通用流体 | 高压(API 5L X65/X70 及以上) |
| 是否需要进行低温冲击试验? | 无低温要求 | 规定的冲击温度和能量要求 |
| 适用标准? | ASTM A53 / AWS D1.1 / 结构标准 | ASTM A671/A672 / API 5L PSL2 / ISO 3183 |
💡 决策规则
如果至少有三个答案指向埋弧焊,那么LSAW通常是更好的选择。如果现场施工是主要条件,那么电弧焊(GTAW/SMAW)的灵活性是无可替代的。
常见问题解答:常见采购问题
问题1:SAW钢管的质量总是比电弧焊钢管好吗?
不一定。埋弧焊因其卓越的焊缝一致性,在工业批量生产、大直径厚壁管道和高压应用中具有明显的优势。而电弧焊则在现场安装、不规则接头和小批量加工方面提供了无可替代的灵活性。选择焊接工艺应基于具体的项目需求,而非简单的工艺排名。
Q2:LSAW 和 SSAW 哪种更适合高压输送管道?
高压长距离管道通常优先选择LSAW焊接工艺。LSAW管道具有尺寸精度高、焊缝短、壁厚均匀以及双面埋弧焊熔合性能更佳等优点,因此非常适合API 5L X65/X70等高等级钢材。虽然SSAW焊接工艺具有制造灵活性和成本更低的优势,但其螺旋焊缝较长,并且某些高压项目规范对SSAW焊接工艺有额外的限制。
Q3:除材料测试证书 (MTC) 外,采购 SAW 钢管还需要哪些文件?
一套完整的SAW钢管采购文件包应包括:
1. EN 10204 3.1 材料测试证书 (MTC)(涵盖化学成分和机械性能)
2. 焊接工艺规程/工艺评定记录 (WPS/PQR)
3. 无损检测报告(根据适用标准/等级进行超声波检测/射线检测/电化学检测)
4. 水压试验记录
5. 尺寸检验报告
6. 热处理记录(如等级规范要求)
*对于出口项目,还应附上第三方检验报告(TPI)。*
Q4:API 5L PSL1 和 PSL2 在焊接检验要求方面有何不同?
PSL1规定了基本的化学和机械性能要求,并包含相对灵活的无损检测和冲击试验规则。PSL2则强制要求碳当量(CE)控制、100%焊缝超声波探伤、在特定温度和最低能量水平下进行夏比V型缺口冲击试验,并对化学成分设定了更严格的上限。高压油气项目应始终采用PSL2标准,以确保交付标准能够满足项目需求。
Q5:买方如何验证供应商是否真正具备 API 5L PSL2 SAW 焊接能力?
您可以通过以下步骤验证功能:
• 请求有效的WPS/PQR文件(包括相关的PQR测试记录)。
• 检查历史无损检测报告编号逻辑和炉次编号可追溯性。
• 确认生产设备具备焊接参数自动记录功能。
• 索取 API 5L PSL2 产品的历史材料测试证书样本。
• 通过 SGS、BV 或 TÜV 等第三方机构安排工厂审核或装运前见证检验,以进行直接验证。
关于龙马:专业的弧焊及埋弧焊钢管供应商
龙马拥有超过20年的ERW和LSAW钢管制造经验,其核心优势在于可验证的端到端质量控制体系:
- 多标准认证: ASTM A53 / A358 / A671 / A672 / A691 / API 5L (PSL1/PSL2) / ISO 3183
- 大规模LSAW生产: 大规模生产涵盖 API 5L X52 至 X70 钢种的大直径厚壁钢管
- 全面的内部测试: 全面涵盖化学成分分析/PMI/机械性能/金相分析/超声波检测/射线检测/电化学检测/水压试验
- 完整的焊接资质: 完整的WPS/PQR文档与钢材牌号和壁厚精确匹配
- 可追溯文档: EN 10204 3.1 / 3.2 材料测试证书,具有完整的炉号可追溯性
- 第三方证人检验: 完全支持SGS、BV、TÜV和DNV的现场见证和装运前测试。
- 定制服务: 防腐涂层、端部处理、特殊包装和OEM项目支持
如果您目前正在为您的项目选择电弧焊或埋弧焊钢管,请联系龙马公司以获取:工艺选择建议、规格确认、样品材料检验报告、无损检测报告、项目报价。