- 1. ERW管焊接性能
- 2. ERW焊管与无缝焊管及其他焊接管的比较
- 3. 可焊接ERW管的采购检查
- 4. 常见焊接风险及控制措施
- 5. 结语
- 6. 常见问题解答
- 7. 与龙马合作
是的。当材料、接头设计、焊接工艺和检验要求符合项目要求时,电阻焊(ERW)钢管可以在制造或现场安装过程中进行焊接。关键不仅在于钢管本身是否已存在纵向ERW焊缝,更在于环焊缝或连接焊缝是否采用符合钢管等级、壁厚、化学成分和使用条件的合格工艺进行焊接。
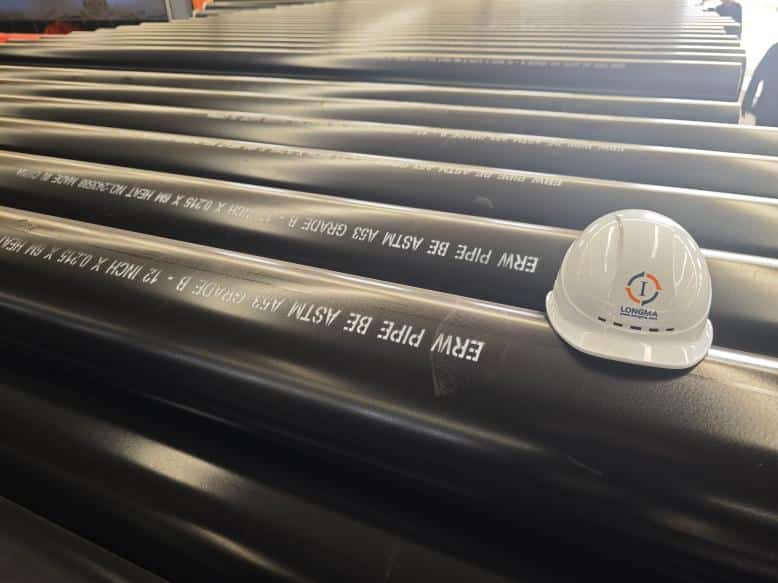
ERW管焊接性能
ERW焊管的制造过程——以及它对焊接的重要性
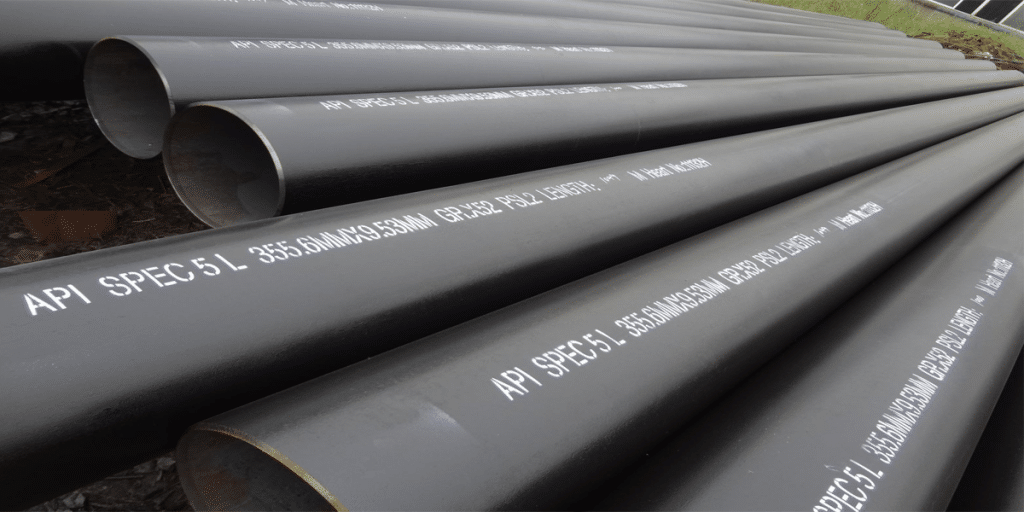
ERW钢管的生产方法是将钢带或钢卷成型为圆柱形,然后通过电阻焊/高频焊将纵向边缘连接起来,无需在纵向焊缝处添加填充金属。现代高频焊/ERW生产工艺能够控制热输入、顶锻和焊缝区域的性能,根据钢种和制造工艺的不同,适用的产品规范可能要求对焊缝进行热处理。
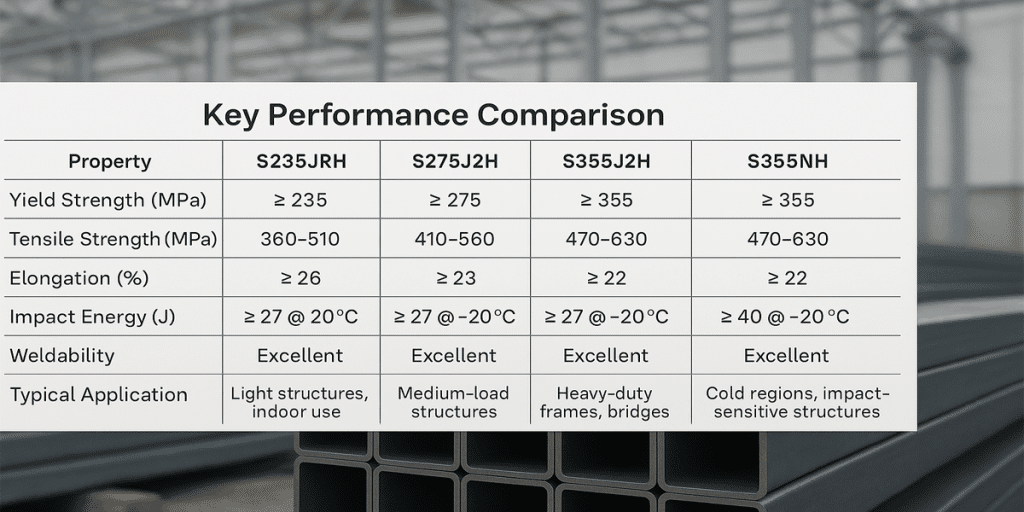
对于符合ASTM A53/A53M-24 B 级标准的钢管,其规定的最小抗拉强度为 415 MPa (60 ksi),最小屈服强度为 240 MPa (35 ksi)。这些力学性能与材料选择密切相关,但现场焊接性能还必须考虑化学成分、碳当量、壁厚以及合格的焊接工艺。
兼容的现场焊接工艺
碳钢ERW管环焊或加工焊缝常用的工艺包括:
- SMAW(手工电弧焊):广泛用于现场和建筑焊接,前提是合格的焊接工艺规程允许。
- GTAW(气体钨极电弧焊):常用于可控根焊或小直径工件加工,在这些情况下需要精确的热控制。
- GMAW/FCAW:当符合应用要求时,常用于车间制造和机械化或自动化管道焊接。
适用的焊接规范取决于项目。API 1104 通常用于管道焊接,而 ASME BPVC 第 IX 卷则规定了 ASME 建筑规范适用范围内的焊接工艺和人员资质要求。AWS D1.1 适用于其范围内的结构钢焊接。这些规范并非自动互换,项目规范将决定适用哪一项。
预热和热输入必须来自合格的程序。
不应仅根据管材等级或单一碳当量值来设定固定的预热温度。预热和层间控制应由合格的焊接工艺规程 (WPS) 制定,并应考虑材料化学成分(包括适用的碳当量/碳当量)、壁厚、氢气控制、热输入、环境条件以及相关规范或项目要求。这样可以避免将诸如 50°C 之类的数值视为所有 X65 ERW 焊管的通用要求。
ERW焊管与无缝焊管及其他焊接管的比较
| 因素 | ERW/HFW管道 | 无缝管 |
| 纵缝 | 存在;采用电阻/高频焊接工艺制造 | 没有 |
| 现场环焊 | 具备相关材料和服务资质时方可允许 | 具备相关材料和服务资质时方可允许 |
| 压力适用性 | 由等级、尺寸、设计规范、服务和产品规格决定 | 由等级、尺寸、设计规范、服务和产品规格决定 |
| 维度行为 | 通常能从卷材生产中获得良好的尺寸一致性。 | 根据制造工艺的不同,可能表现出不同的壁厚/偏心特性。 |
| 选择依据 | 项目规格、规模、等级、用途、测试和经济性 | 项目规格、规模、等级、用途、测试和经济性 |
仅仅因为等级和壁厚相同就断言ERW焊管和无缝管的允许压力也相同,这种说法在技术上是不成立的。允许设计压力还取决于外径、设计规范、设计系数、温度、腐蚀裕量、接头系数(如适用)以及其他项目特定要求。
镀锌ERW管:额外的焊接注意事项
镀锌钢可以焊接,但焊缝附近的锌会汽化,产生烟雾并导致焊接质量问题。应遵循已批准的焊接和安全规程,进行适当的涂层去除、通风/烟雾控制、表面处理和防腐保护恢复。除非项目规程或涂料制造商的说明中另有规定,否则不应规定通用的涂层去除距离。
现场焊接后涂层修复
现场焊接会损坏接头周围的工厂涂层。对于涂层管道,必须使用与主线涂层和项目规范兼容的体系对现场接头进行处理和重新涂层。FBE、3LPE 和其他体系的现场接头处理程序各不相同;DIN 30670 适用于聚乙烯涂层,不应作为适用于所有涂层体系的通用现场接头涂层标准。
可焊接ERW管的采购检查
- 确认采购订单要求的适用产品规格和版本。
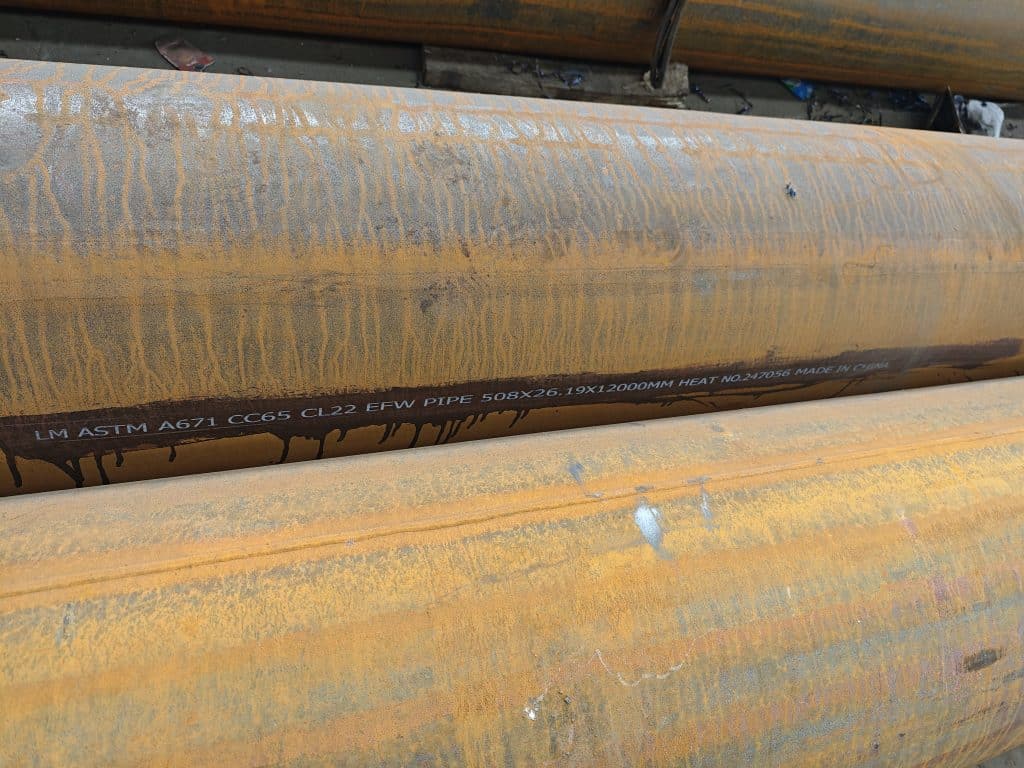
- 查看材料技术证书(MTC),了解牌号、炉号、化学成分和机械性能。
- 核实制造工艺和所需的焊缝热处理或检验记录。
- 确认符合产品标准和项目规范中规定的水压试验和无损检测要求。
- 对于酸性环境,应核实化学成分、硬度、HIC/SSC 测试和材料鉴定的具体项目要求,而不是依赖一个通用的硫或硬度限制。
- 确认焊接承包商拥有经批准的焊接工艺规程/焊接质量评定记录,并且焊工具备符合相关建筑规范的资质。
常见焊接风险及控制措施
氢致裂纹(也称氢裂纹或冷裂纹)是高强度钢和约束焊接中需要重点关注的问题。它不应与氢致裂纹(HIC)混淆,后者通常在酸性环境材料鉴定中讨论。控制措施包括:妥善处理焊材、必要时进行预热/层间控制、保持焊缝表面清洁、控制热输入以及遵守合格的焊接工艺规程(WPS)。
气孔和未熔合可能是由污染、接头准备不良、参数不合适或工艺不当造成的。成品焊缝应按照相关规范和项目要求的检验方法和验收标准进行检验。
结语
当管道材料和现场焊接工艺被视为一个工程系统时,ERW管道的焊接才能成功。采购团队应核实正确的产品标准、材料测试证书(MTC)、制造工艺和检验记录,而施工团队应使用合格的焊接工艺规程(WPS)和适用的焊接规范。这种方法比对所有ERW管道采用统一的预热温度、焊条选择或压力要求更为可靠。
常见问题解答
- ERW钢管可以在现场焊接吗?
是的。当管道和焊接工艺符合项目相关要求时,现场环焊是一种常见的焊接方法。
- 纵向ERW焊缝的强度是否必然低于管体?
仅凭接缝的存在不能得出普遍结论。其所需性能和检验方法取决于适用的产品规格、等级和制造工艺。
- 预热温度由什么决定?
合格的焊接工艺规程和适用的规范/项目要求,考虑化学成分、厚度、氢气控制、热输入和环境条件。
- ERW钢管可以在酸性环境中使用吗?
当满足规定的材料、制造、硬度、测试和认证要求时,该产品可用于酸性环境项目。应根据采购规范和适用的酸性环境要求验证其是否符合要求。
与龙马合作
龙马为国际项目生产圆形ERW和LSAW钢管。生产基地占地约230,000万平方米,年产量超过500,000万吨。质量控制可根据订单要求进行,包括材料追溯、水压试验、无损检测、力学性能测试和材料测试证书(MTC)等。对于项目特定的焊接、测试、涂层或检验要求,买方应在生产前提供相关规范和技术数据表以供审核。