应用领域:石油天然气输送管道、炼油和石化、电厂锅炉、高压蒸汽、海洋工程
焊接质量控制是决定高压钢管系统安全性、可靠性和使用寿命的最关键因素。在石油天然气、石化、发电和海洋工程等行业,焊缝始终是管道中最容易出现故障的部位——一旦出现缺陷,后果可能包括计划外停机、重大安全事故以及项目重大损失。
本指南系统地分解了高压钢管焊接质量控制的 8 个关键阶段,涵盖焊接参数的影响、无损检测方法、实验室验证和采购风险清单——为 EPC 买家和工程师提供了一个评估供应商能力的完整框架。
为什么焊接质量直接决定高压管道安全
焊接过程中,热输入、焊接速度、预热温度、层间温度或冷却速率控制不当都可能导致严重的焊接缺陷。以下是高压管道中最常见的焊接失效模式:
| 缺陷类型 | 根本原因 | 对高压管道的影响 |
| 不完全渗透 | 热输入不足;行驶速度过快 | 焊缝截面承载能力降低;易成为裂纹萌生点。 |
| 缺乏融合 | 焊缝清洁度差;焊接参数不稳定 | 焊缝与母材未能形成可靠的冶金结合。 |
| 开裂 | 冷却速率过高;碳当量(CE)过高 | 在高压工况下,裂纹会迅速扩展,最终导致管道失效。 |
| 多孔性 | 保护气体不足;基材含水量高 | 降低焊接密度;损害密封完整性 |
| 夹渣 | 层间渣清除不彻底 | 造成应力集中;降低冲击韧性 |
| 热影响区硬化 | 热影响区冷却速率过高 | 局部脆性;低温服役下存在脆性断裂风险 |
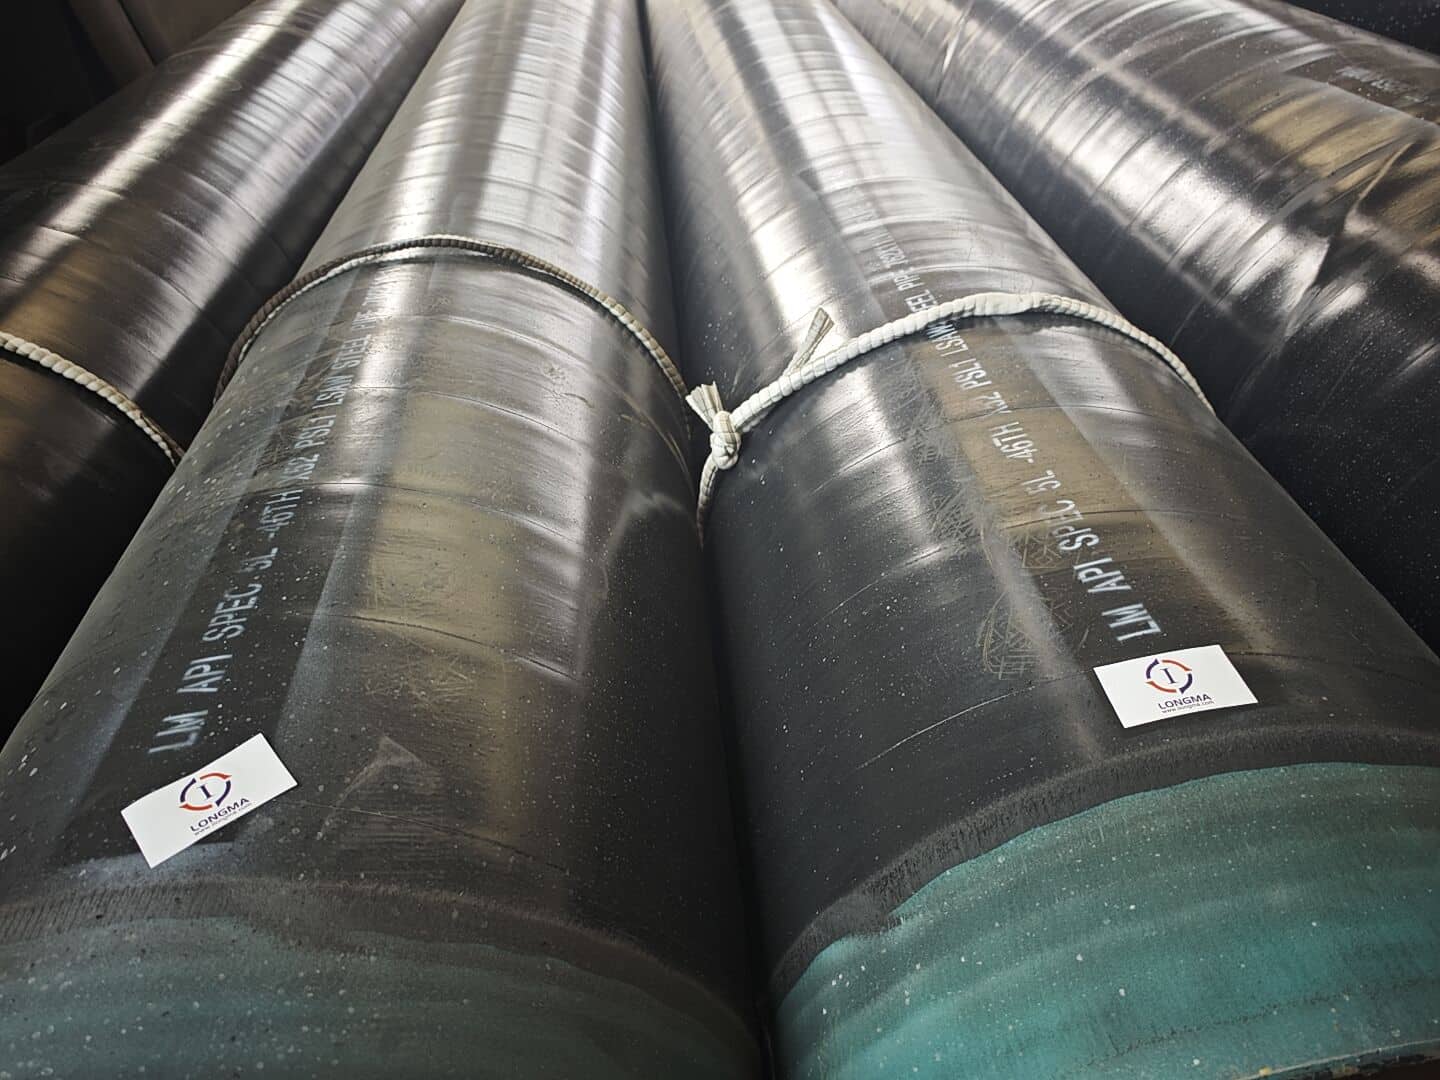
API Spec 5L 规定了用于石油和天然气输送的钢管的制造、检验、测试和标记要求。ISO 3183进一步定义了 PSL1 和 PSL2 等级下的质量控制要求。对于高压输送项目(尤其是 PSL2 产品),焊接质量控制必须贯穿整个制造过程,而不仅仅局限于最终检验。
高压钢管焊接质量控制:八个阶段详解
龙马将高压钢管焊接质量控制分为 8 个明确的阶段,每个阶段都有具体的控制要求和强制性的质量记录:
第一阶段:原材料质量控制
焊接质量始于原材料质量。以下各项必须在生产开始前逐一确认:
| 确认项目 | 控制要求 | 采购风险若被忽视 |
| 比赛场次记录 | 钢板/钢卷可追溯至MTC文件 | MTC无法追溯到炉次;验收失败 |
| 化学成分 | 符合 API 5L / ASTM 要求 | 成分不符会降低焊接性能 |
| 碳当量 (CE) | CE值在项目规范限制范围内 | CE升高会增加冷裂风险 |
| 机械性能 | 屈服强度、抗拉强度、伸长率 | 只关注屈服强度而忽略成分是一种常见的盲点。 |
| 交货条件 | 热轧、正火、TMCP 等。 | 交货条件会影响下游焊接参数的设置 |
| 钢材等级及标准版 | 与采购文件一致 | 等级错误会导致强度不匹配 |
第二阶段:板材和条带预处理
优质焊接始于稳定的成型质量。龙马在焊接前会对以下项目进行检验——任何边缘缺陷都可能影响后续焊接的稳定性:
| 预处理项目 | 控制准则 | 不合规的影响 |
| 边缘质量 | 无毛刺、裂纹和褶皱 | 影响焊缝轮廓和熔合质量 |
| 条带宽度一致性 | 偏差在规定公差范围内 | 影响外径精度和焊缝对齐 |
| 表面氧化层 | 去除氧化皮和锈迹 | 防止孔隙和夹杂物 |
| 槽角 | 符合焊接工艺规程 | 直接确定焊缝熔深和轮廓 |
| 板材厚度偏差 | 在标准公差范围内 | 影响与焊接参数设置的兼容性 |
| 平坦度 | 符合成型设备要求 | 影响成型精度和辊压质量 |
第三阶段:ERW和LSAW焊接工艺控制
不同的制造工艺需要不同的质量控制策略。龙马同时运营ERW和LSAW生产线:
| 比较项目 | ERW管 | 直缝埋弧焊管 |
| 原料 | 热轧钢卷 | 铁盘子 |
| 焊接方式 | 高频电阻焊(无填充金属) | 双面埋弧焊(带填充金属) |
| 适用范围 | 中小直径;大批量生产 | 大直径、厚壁;高压重载工况 |
| 核心控制点 | 高频热输入、挤压压力、V形开口角 | 焊接参数、焊缝质量、焊剂管理 |
| 在线热处理 | 焊缝区正火 | 根据项目要求执行 |
第四阶段:精确焊接参数控制
焊接参数的任何偏差都会直接影响焊接质量。下表列出了关键参数过低或过高时可能出现的风险:
| 参数 | 风险过低:风险 | 风险过高:风险 | 龙马控制方法 |
| 电流 | 缺乏融合 | 烧穿 | 根据钢等级和壁厚设置焊接窗口 |
| 电压 | 焊缝过窄 | 焊缝过宽 | 与当前情况同步调整 |
| 热量输入 | 不完全融合 | 晶粒粗化;韧性下降 | 按照WPS规范执行 |
| 行驶速度 | 局部过热 | 穿透深度不足 | 在线速度监测 |
| 预热温度 | 冷裂风险 | 扩大的热影响区 | 根据CE值计算得出 |
| 道间温度 | 韧性降低 | 微观结构粗化 | 层间温度测量和记录 |
💡 LONGMA 维护着一个按钢材等级、壁厚和使用环境分类的焊接工艺数据库——确保每种尺寸的管道都是使用合格的、预先验证的焊接参数生产的。
第五阶段:焊接工艺评定(WPS/PQR)
高压钢管制造不仅要满足产品标准,还要满足焊接工艺评定要求。一套完整的焊接工艺文件体系包括:
| 文件类型 | 目的 | 参考标准 |
| WPS(焊接工艺规范) | 定义了允许的焊接参数范围和操作要求 | ASME BPVC 第 IX 卷 / AWS |
| PQR(程序资格记录) | 证明WPS已通过物理测试验证。 | ASME BPVC 第 IX 节 |
| 焊工资格记录 | 确认焊工具备执行特定焊接工艺的资质。 | 项目规范/ASME |
| 耗材批次记录 | 追溯焊丝和焊剂批号与检验数据的关系 | API 5L / ISO 3183 |
| 焊接设备校准记录 | 确认设备精度符合程序要求 | 内部质量管理体系 |
⚠️ 重要提示:管道附有 API 或 ASTM 工厂测试证书并不意味着现场安装焊接工艺已自动合格。这两项要求必须分别确认。
第六阶段:在线质量控制技术
现代焊接管材生产不再仅仅依赖操作人员的经验。龙马采用以下在线控制技术,实时检测并纠正工艺偏差:
| 在线技术 | 控制目标 | 品质价值 |
| 自动焊缝跟踪 | 保持焊缝位置稳定 | 防止错位引起的融合缺陷 |
| 自动高频功率控制 | 稳定焊接热输入 | 减少由热输入波动引起的缺陷 |
| 实时温度监测 | 监测预热温度和层间温度 | 防止冷裂纹和微观组织粗化 |
| 自动焊缝宽度测量 | 控制焊缝宽度一致性 | 确保焊缝几何形状符合规范 |
| 激光尺寸检测 | 在线监测外径和壁厚 | 能够及时检测尺寸偏差 |
| 在线超声波检测 | 检测内部焊缝缺陷 | 降低隐蔽缺陷到达现场的风险 |
第七阶段:全面内部实验室测试
实验室测试数据比任何营销宣传都能更持久地赢得客户的信任。龙马的内部实验室涵盖以下所有检测项目:
| 测试项目 | 测试内容 | 高压管道的价值 |
| 化学成分分析 | 对C、Mn、P、S、Si和其他元素进行光谱分析 | 确认焊接性能和材料一致性是否符合设计要求 |
| 拉伸测试 | 屈服强度、抗拉强度、伸长率 | 验证管道焊接后是否仍然满足机械性能要求 |
| 简支梁冲击试验 | 对母材、焊缝和热影响区进行低温冲击试验 | PSL2产品和低温应用的强制性验证 |
| 硬度测试 | 热影响区硬度分布 | 验证热输入是否合适;防止冷裂 |
| 压扁试验 | 焊接延展性验证 | 检查焊接处与管体之间的连接质量 |
| 静水压试验 | 按管道或批次按需 | 直接验证成品耐压完整性 |
第八阶段:综合无损检测(NDT)
不同的无损检测方法检测不同的缺陷类型,不能互相替代。必须根据适用的产品标准和项目要求,将各种无损检测方法结合使用:
| 无损检测方法 | 目的 | 检测到的典型缺陷 | 适用场景 |
| 超声波检测(UT) | 检测内部容积缺陷 | 裂纹、夹杂物、未熔合、分层 | 根据 API 5L / ISO 3183 标准强制执行 |
| 射线照相测试(RT) | 获取内部焊缝图像 | 孔隙率、夹渣、渗透不完全 | ASTM A671 / 高压焊接管 |
| 磁粉测试(MT) | 检测表面和近表面缺陷 | 表面裂纹,缺口 | 铁磁材料上的焊缝表面 |
| 液体渗透检测 (PT) | 检测开放表面缺陷 | 微裂纹、针孔 | 奥氏体钢或非磁性材料 |
| 涡流检测 (ET) | 快速在线检测 | 近地表不连续性 | ERW焊管的在线检测 |
高压管道采购中最常被忽视的六大采购风险
以下风险均来自真实的采购案例。每项风险都可能导致清关失败、验收被拒或现场安全事故:
| 风险类型 | 具体表现 | 建议预防措施 |
| 未指定标准版 | 订购“API 5L”时未确认年份版本 | 请在采购订单中注明版本年份,例如 API 5L 2018。 |
| PSL级别省略 | 仅说明钢材等级,不具体说明PSL1或PSL2 | 明确标明PSL等级;PSL2需要进行夏比冲击试验 |
| 冲击试验温度未定义 | 低温项目,未指定夏比冲击试验温度 | 采购文件中应注明测试温度和最低能量要求。 |
| 无需第三方检验 | 无需SGS/BV/TÜV现场见证 | 采购订单中应列明检验机构和检验扣留点。 |
| MTC 无法追踪 | MTC炉号与实际产品不符 | 需要符合 EN 10204 3.1 标准的文件;核对炉次编号与实际管道情况。 |
| 仅价格比较 | 忽视质量管理体系和检验能力 | 要求供应商提供焊接工艺规程/工艺质量记录和实验室资质证明 |
常见问题解答:高压钢管焊接质量控制
Q1: API 5L PSL1 和 PSL2在焊接质量要求方面有什么区别?
PSL1规定了化学成分和力学性能的基准要求,但其对无损检测和冲击试验的要求相对灵活。PSL2则实施了更严格的化学成分控制(包括碳当量限值)、强制性夏比冲击试验、更全面的无损检测范围以及更完整的程序文件。高压输电项目通常需要符合PSL2标准。
Q2:ERW 管和 LSAW 管哪种更适合高压应用?
两者都适用于高压应用;具体选择取决于直径、壁厚和项目规格。ERW 焊接非常适合中小直径(通常为 NPS 2–24)的工件,具有尺寸精度高、批量生产效率高等优点。LSAW 焊接更适合大直径(NPS 16 及以上)、厚壁、高压应用——其埋弧焊缝可实现更充分的冶金熔合,因此更适合生产 API 5L X65 和 X70 等高等级产品。
Q3:水压试验能否取代无损检测(NDT)?
不,它们功能不同且互补。水压试验验证成品的整体密封完整性和耐压能力,但无法精确定位或表征内部缺陷。无损检测方法——特别是超声波检测和射线检测——能够检测焊缝内部的微小缺陷。高压工程需要这两种方法,二者不可替代。
Q4:工厂测试证书(MTC)应包含哪些与焊接相关的内容?
高压焊接管材的EN 10204 3.1材料技术证书(MTC)应包含以下内容:板材炉号和化学成分、力学性能测试结果(拉伸/冲击/硬度)、焊接工艺规程、无损检测报告编号、水压试验记录、热处理记录(如适用)、尺寸检验数据以及标准符合性声明。出口项目还应附上第三方检验报告。
Q5:碳当量(CE)如何影响高压管道焊接质量?
碳当量是评估钢材焊接性能的主要指标。碳当量值越高,焊接过程中发生冷裂纹的风险就越大——这通常需要更高的预热温度、更严格的层间温度控制和更慢的冷却速度。API 5L PSL2 标准对每种钢材等级都规定了明确的碳当量上限。采购阶段必须在材料测试证书 (MTC) 上确认碳当量值。
关于龙马:高压钢管全过程焊接质量控制
龙马拥有超过20年的焊接钢管生产经验,其核心优势不仅在于生产效率,更在于可验证的端到端质量控制体系:
▸ 多标准生产能力:API 5L、ISO 3183、ASTM A53、ASTM A671、ASTM A672
▸ 双生产线——ERW 和 LSAW——涵盖小口径、中口径到大口径厚壁管材
▸ 包含与钢材等级和壁厚相匹配的参数的完整焊接工艺数据库(WPS/PQR)
▸ 在线超声波检测 + 水压试验 + 激光尺寸测量 — 整个生产过程的连续监控
▸ 内部实验室:全面涵盖化学成分测试、拉伸试验、冲击试验、硬度测试、压扁试验和无损检测。
▸ EN 10204 3.1 工厂测试证书,可在整个供应链中追溯完整的炉号
▸ 第三方检验支持:SGS / BV / TÜV / DNV — 可提供装运前见证服务
如果您正在寻找高压钢管供应商,并且需要一位值得信赖的供应商,请联系 LONGMA 获取:项目规格确认 · 焊接工艺规程 · 质量控制程序 · 报价 · 样品检验报告。