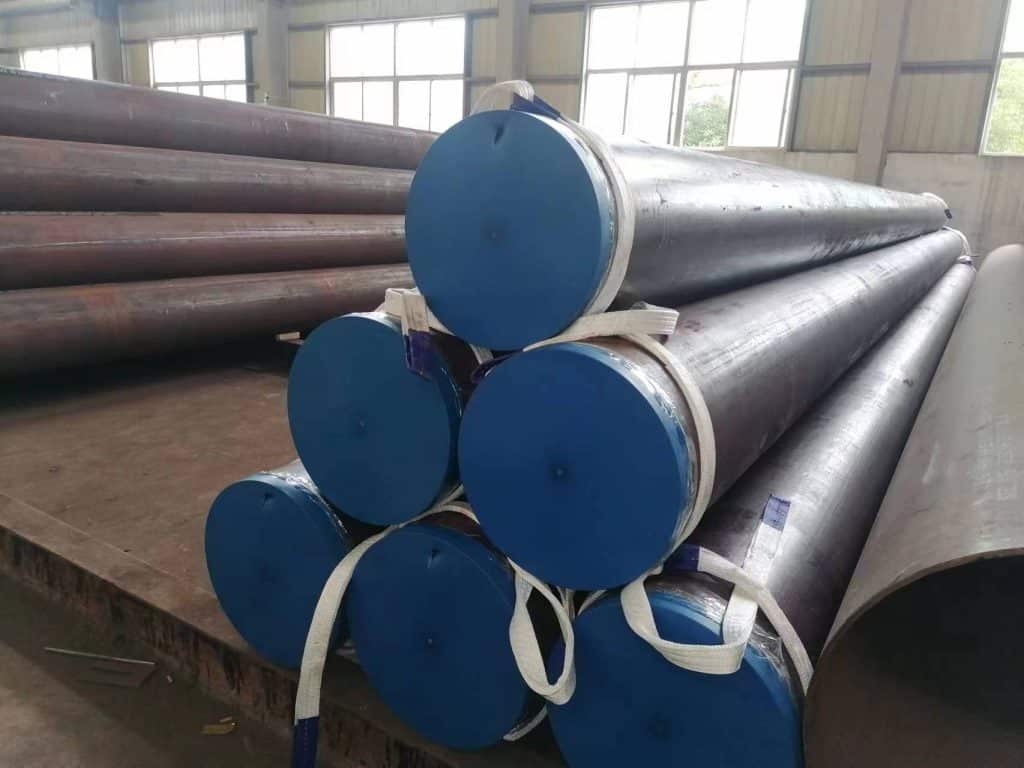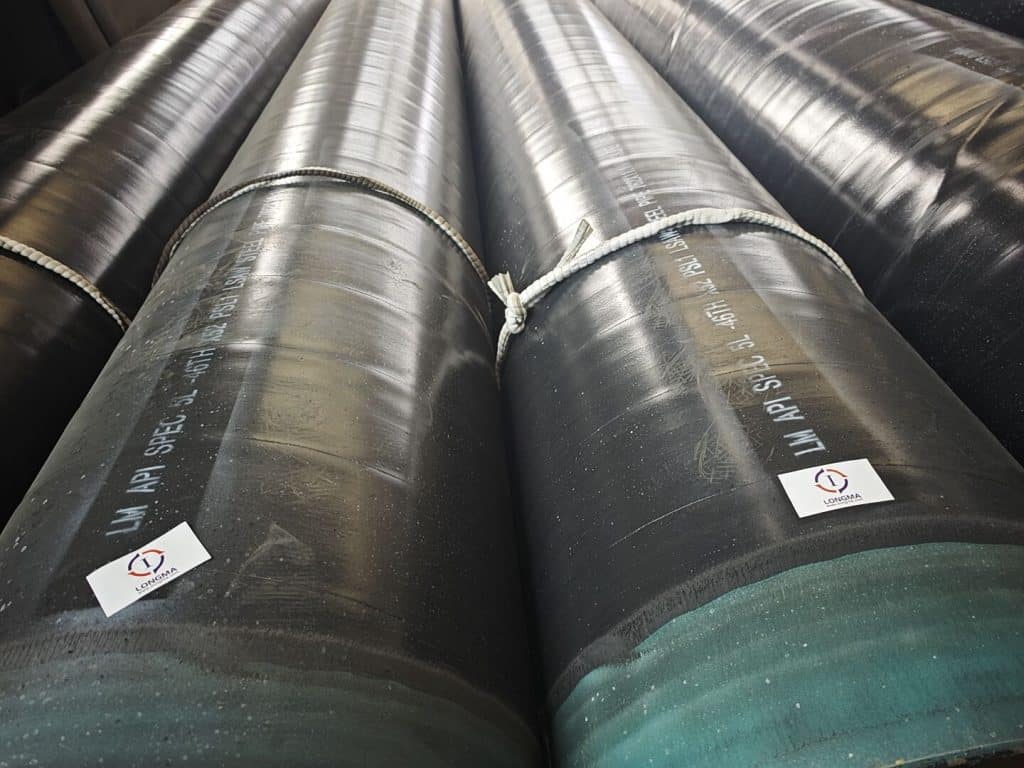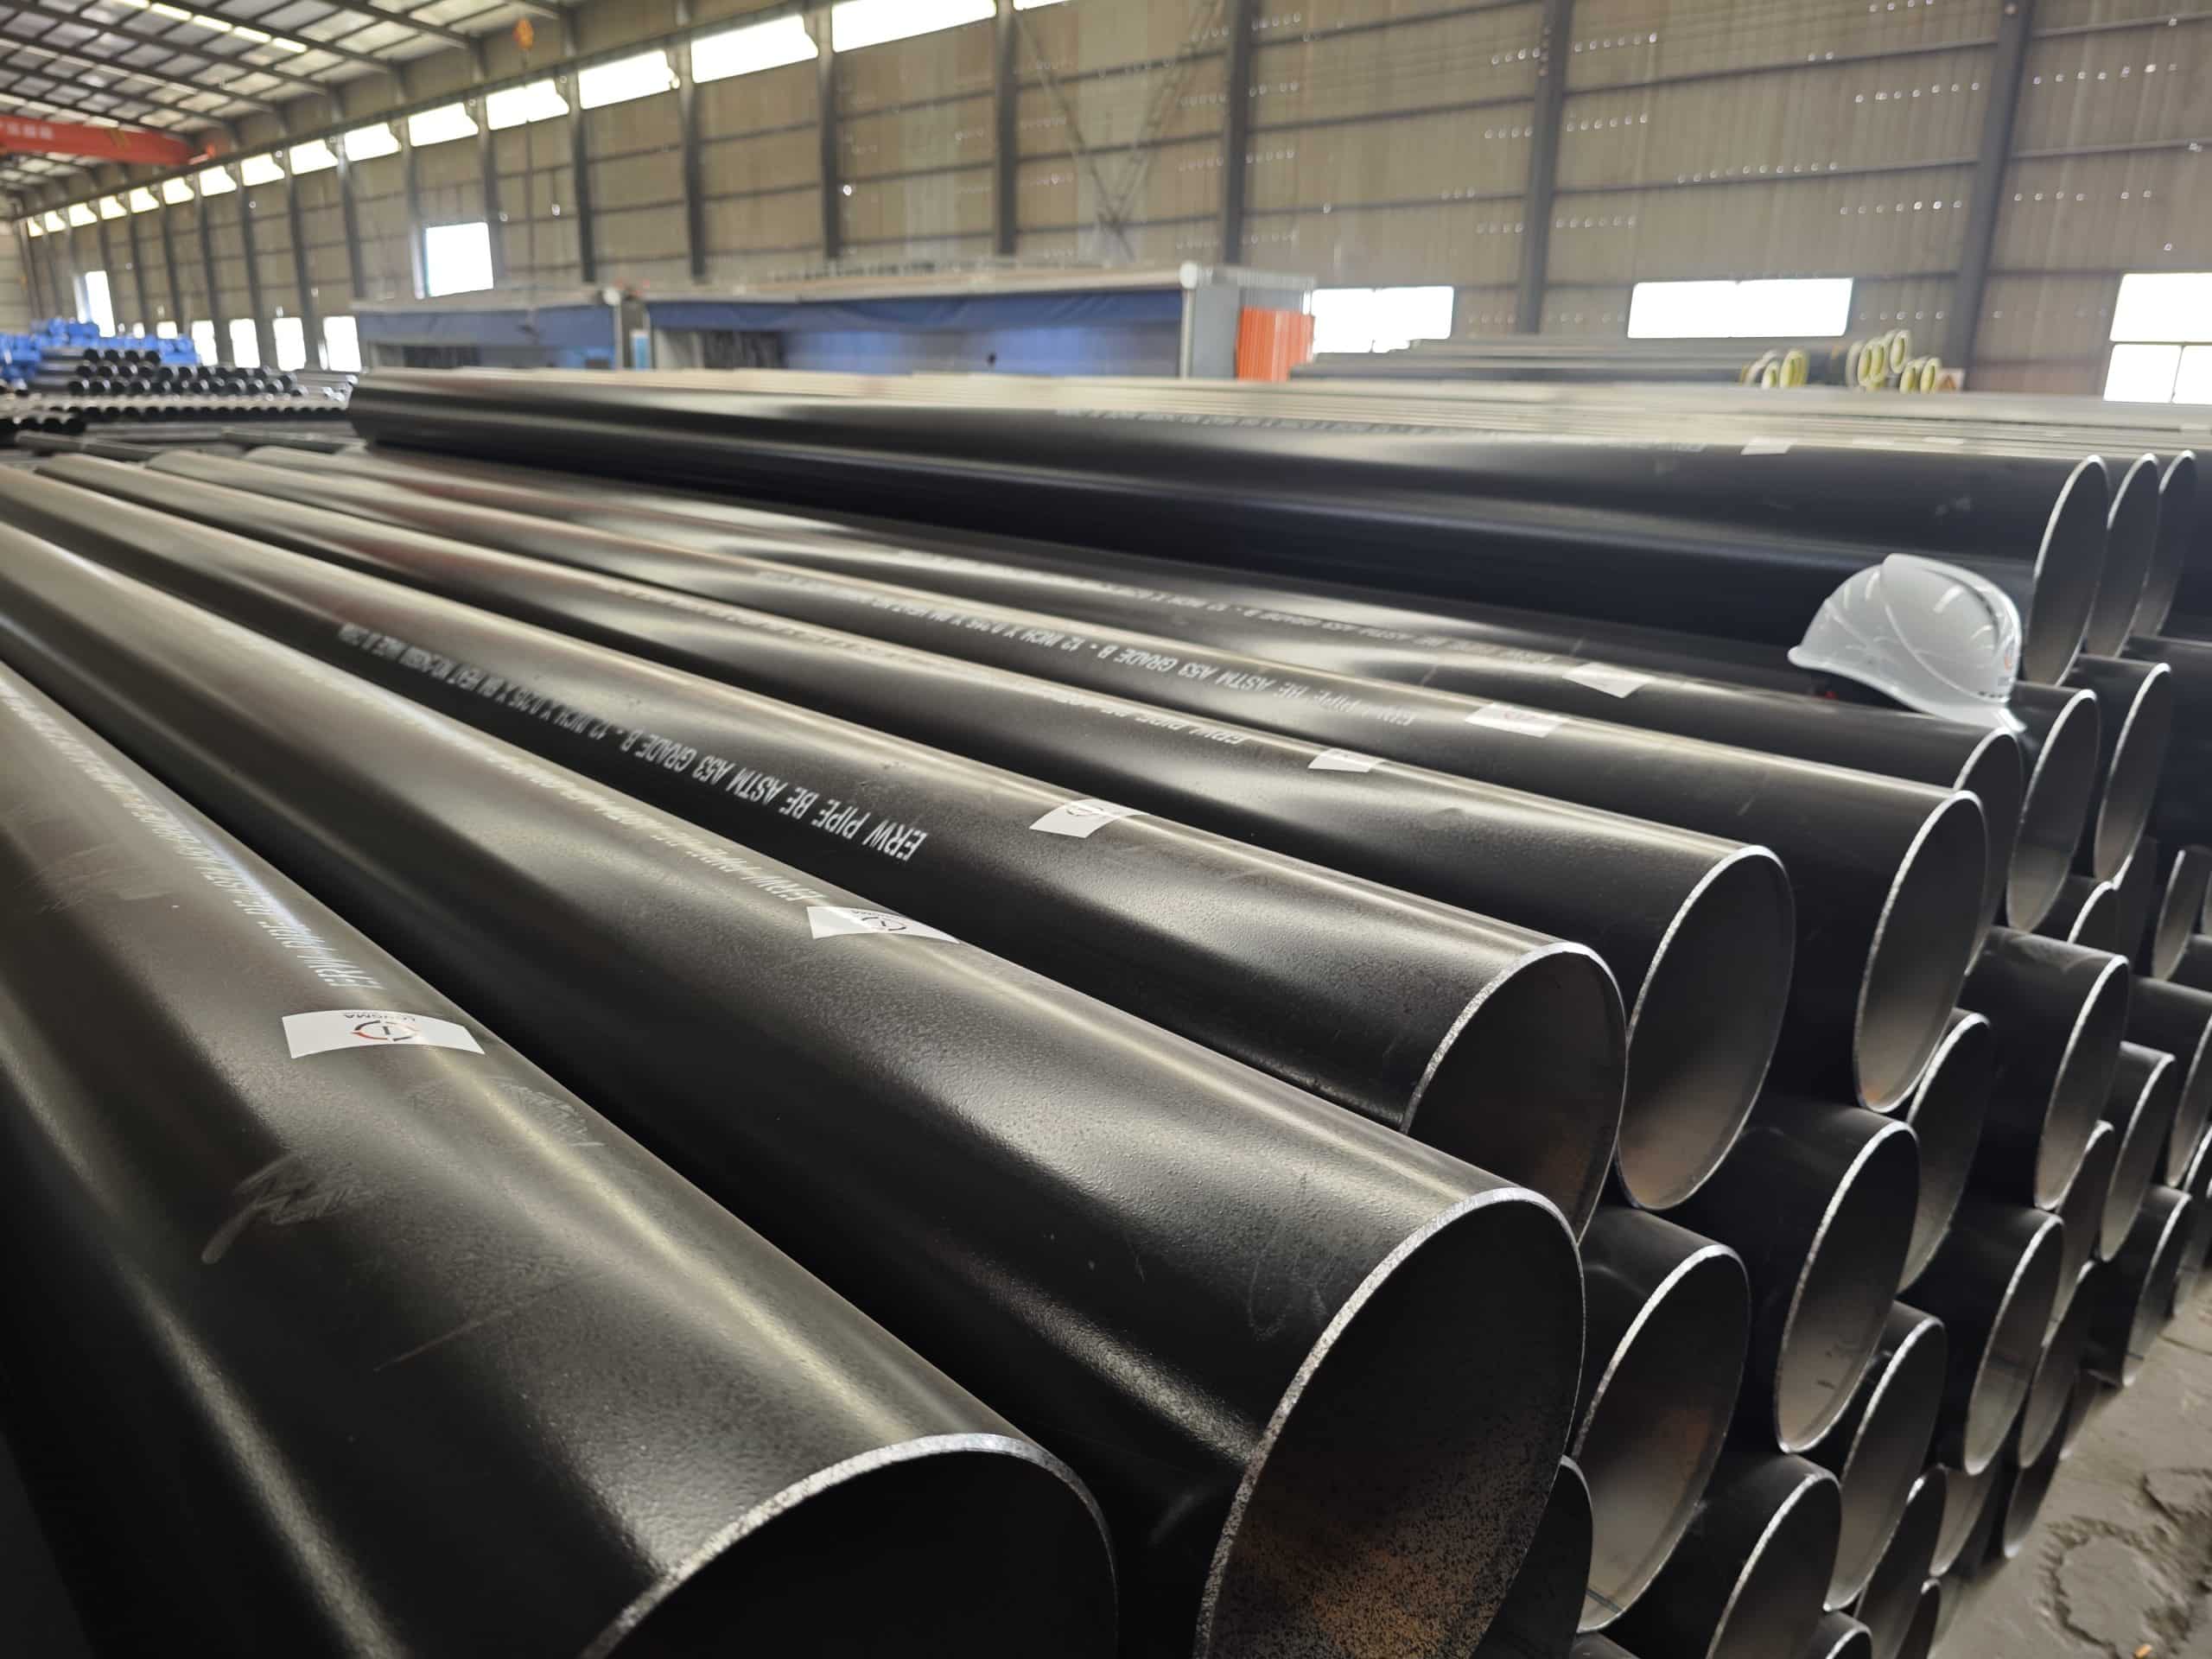
对于石油天然气管道、输水系统、化工设施及其他工业应用而言,耐腐蚀性是决定焊接钢管长期可靠性的重要因素。虽然钢材等级、化学成分、使用环境以及内外防腐蚀措施都发挥着重要作用,但焊接质量也不容忽视。
焊接参数会影响焊缝的热循环、焊缝几何形状、微观结构、残余应力以及焊接缺陷的形成。在特定的使用条件下,这些因素会影响焊接接头的腐蚀行为。
然而,必须避免一个常见的误解:管道的耐腐蚀性并非仅取决于焊接参数。可靠的评估需要考虑材料、焊接工艺、焊缝完整性和实际使用环境等因素。
因此,对于钢管买家而言,关键问题不仅仅是“你们使用哪些焊接参数?”,而是:
焊接参数是否针对预期用途进行了适当的控制、鉴定、检验和追溯?
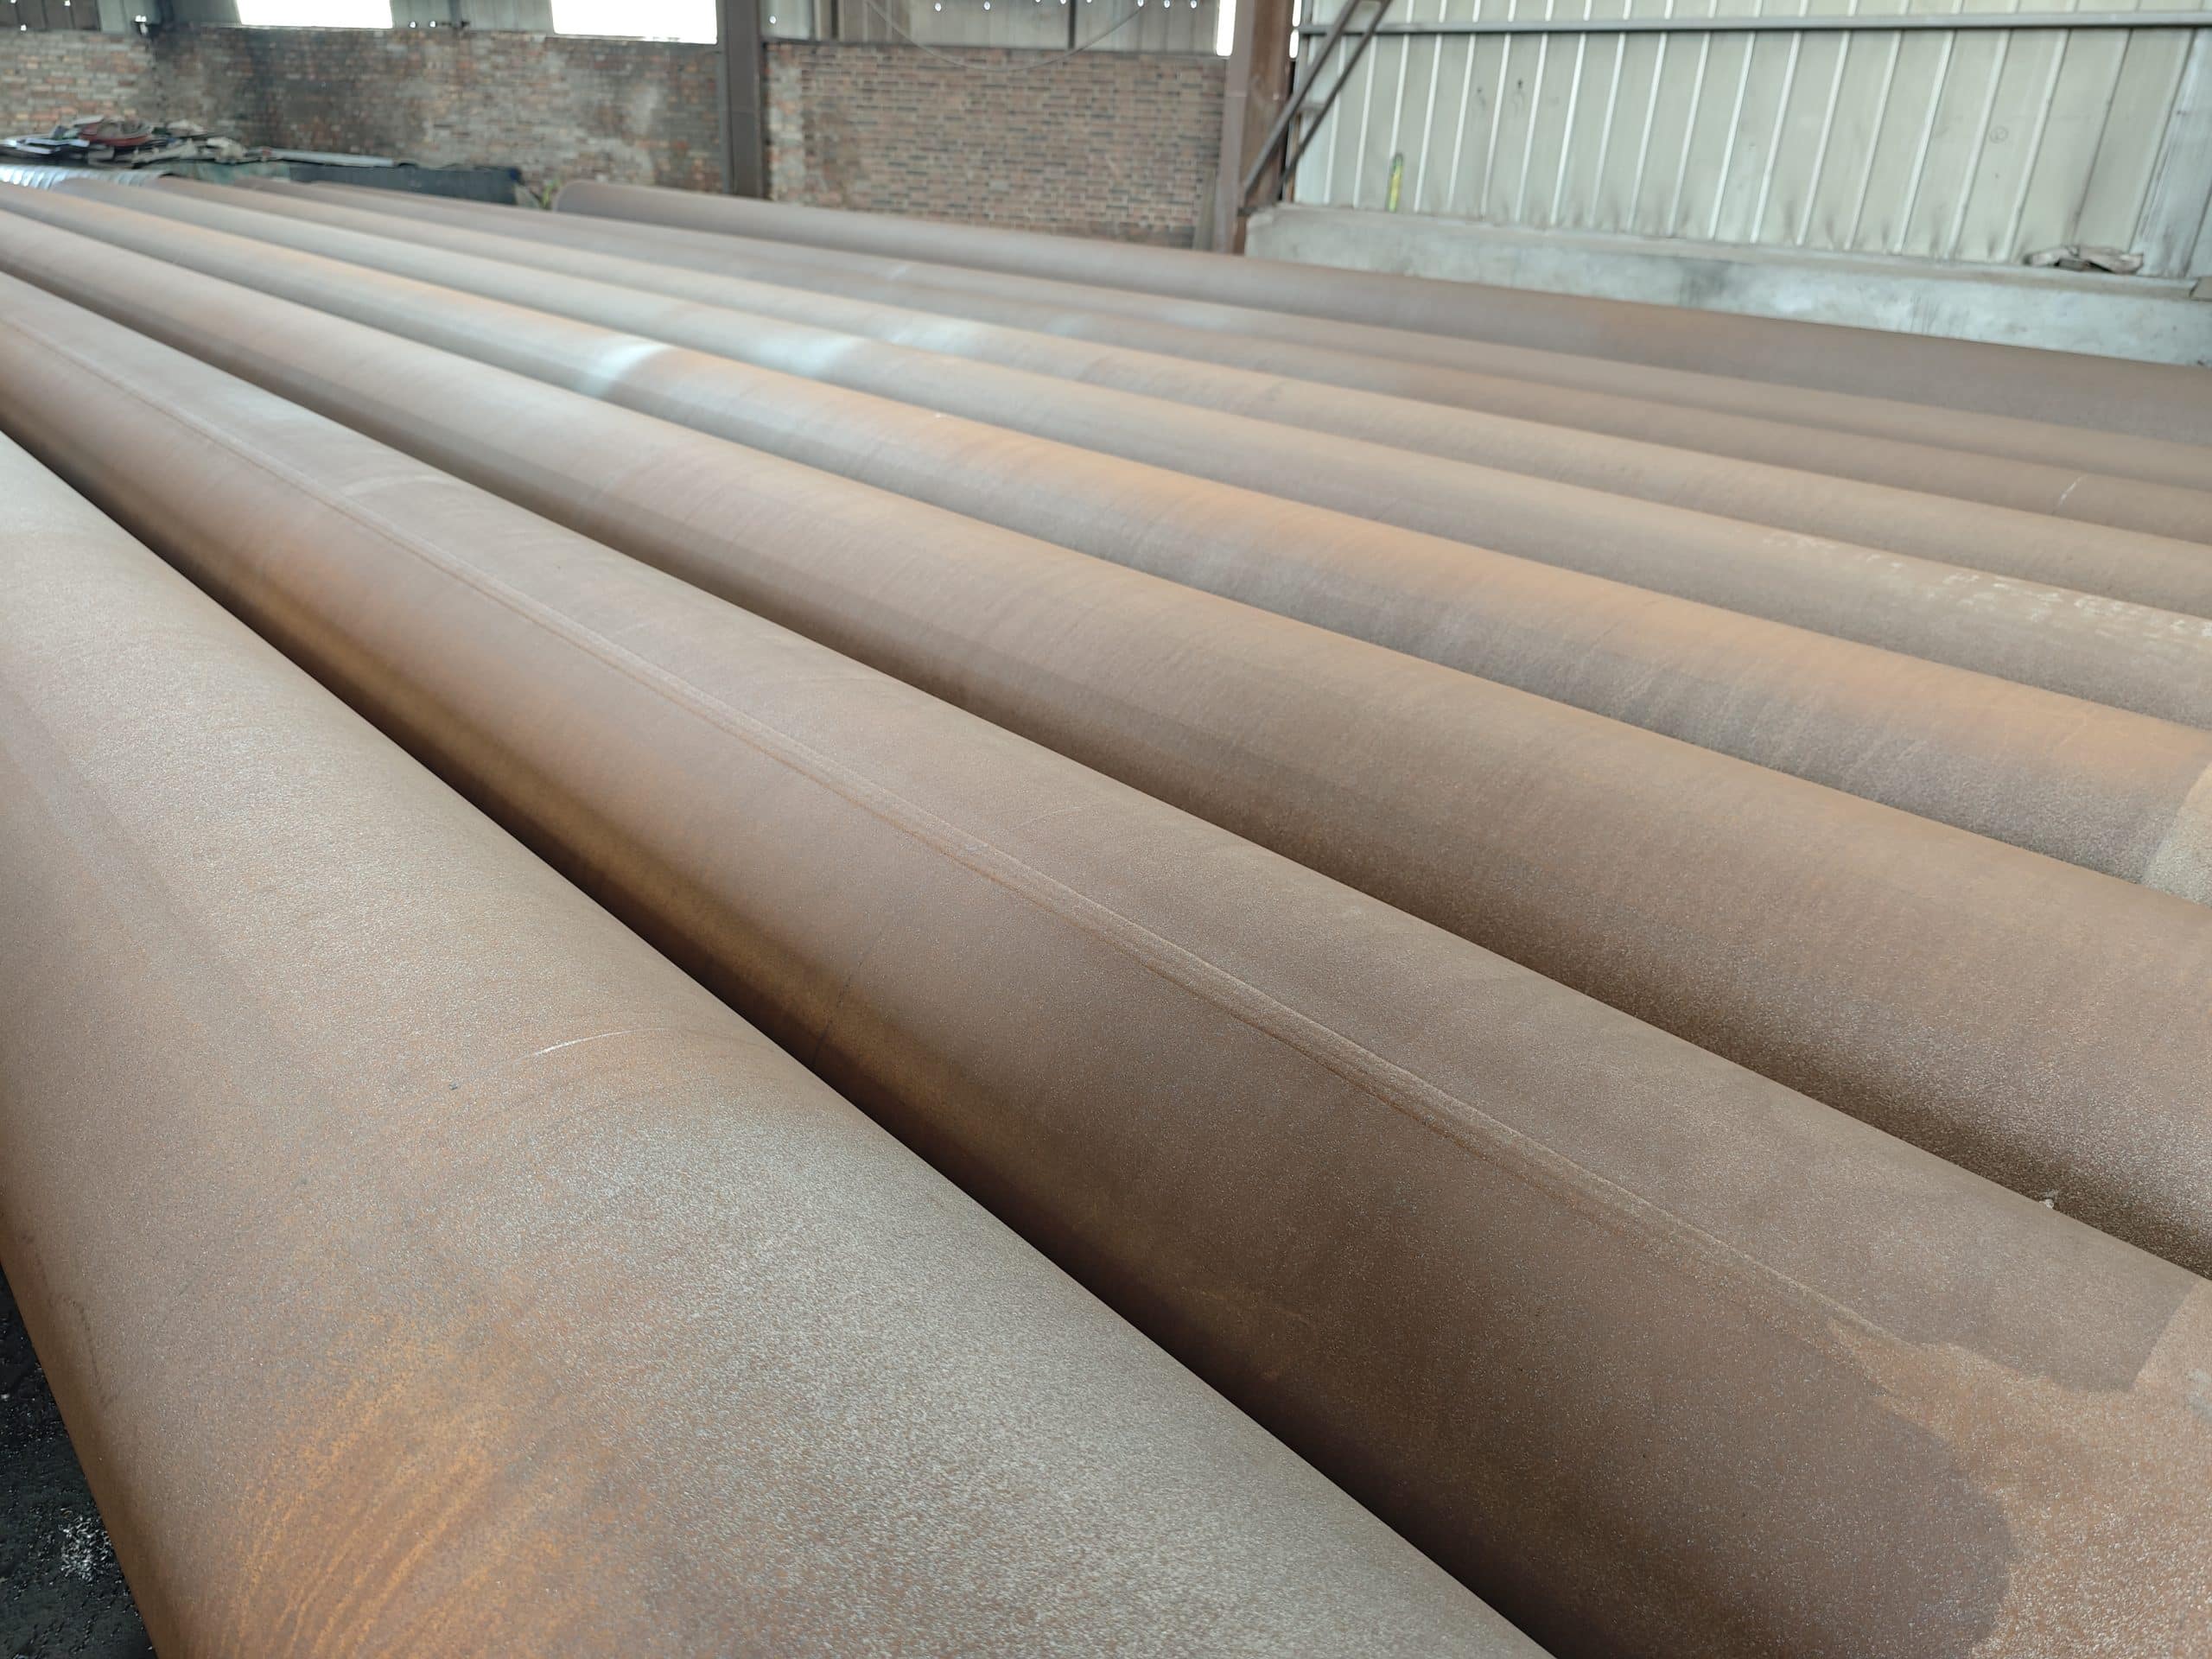
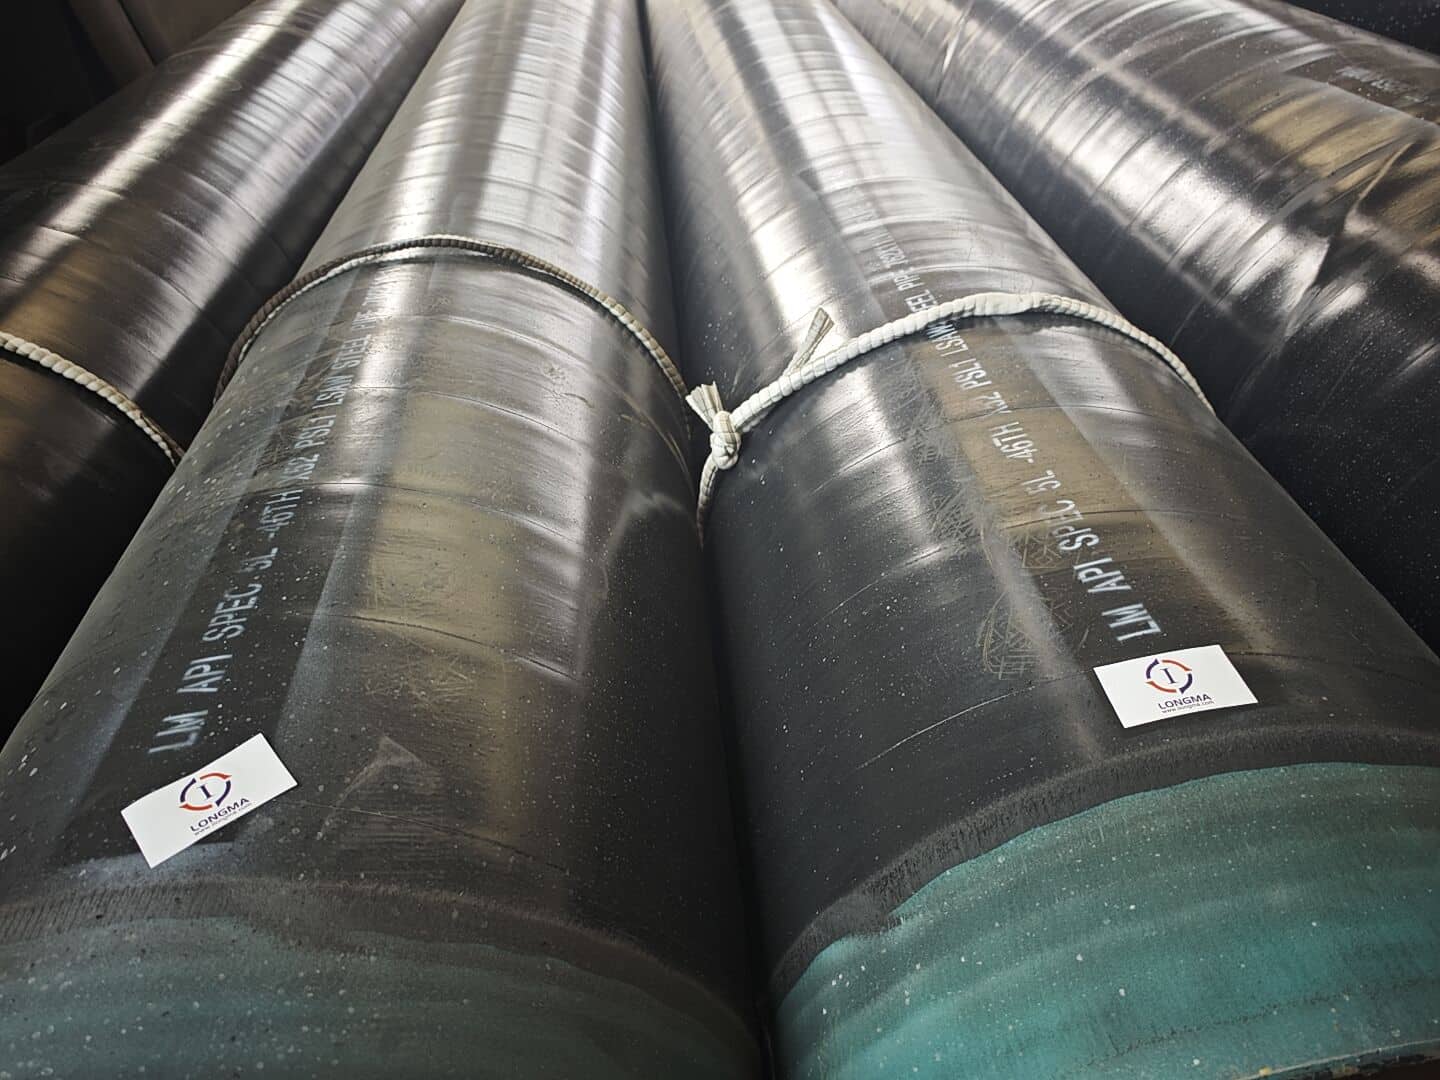
为什么焊接参数对耐腐蚀性有影响?
焊接过程中,局部加热和冷却会产生热循环,从而改变焊缝金属和热影响区 (HAZ) 的微观结构和性能。
根据材料和焊接工艺的不同,重要参数可能包括:
- 适用于各种电弧焊接工艺的焊接电流和电压
- 焊接速度
- 热量输入
- 层间温度
- 预热或焊后热处理(如适用)
- ERW/HFW生产的焊接频率和线速度
- 挤压压力和其他工艺特定参数
这种关系并非简单的“热输入越低越好”或“热输入越高越差”。合适的工艺窗口取决于钢材牌号、壁厚、焊接工艺、接头设计以及预期用途。
对于熔焊应用,ISO 15614-1:2017 提供了一个焊接工艺评定测试框架。其目的是证明所提出的焊接工艺能够产生满足特定要求的焊接接头;它并非腐蚀试验标准。ISO 目前将 ISO 15614-1:2017 列为已发布版本,同时适用 2019 年修订版 1。
因此,目标不是盲目地减少热输入,而是保持适合特定应用的合格且可控的焊接参数范围。
ERW/HFW 和 LSAW 需要不同的参数控制
评价焊接钢管时,最重要的考虑因素之一是制造工艺。
直缝埋弧焊管
LSAW管材采用纵向埋弧焊工艺生产。根据生产配置的不同,工艺控制可能涉及以下参数:
- 焊接电流
- 电弧电压
- 焊接速度
- 热量输入
- 通量和电极条件
- 预热和层间温度(如适用)
这些参数的变化会影响焊缝熔深、熔合、焊缝轮廓、热循环以及由此产生的焊缝和热影响区特性。
ERW/HFW钢管
ERW/HFW 管材采用电阻焊而非传统的埋弧焊生产。因此,工艺控制侧重于不同的参数,包括:
- 电力或热输入
- 焊接频率
- 线速度
- 边缘条件
- 挤压压力
- 加热和成型稳定性
因此,如果不考虑 ERW/HFW 和 LSAW 不同的焊接机制,就将相同的参数框架应用于它们,这在技术上是不准确的。
这一区别对于当前的管线采购尤为重要。美国石油学会 (API) 于 2026 年 6 月发布了第 47 版 API 5L 规范,其中更新的要求涵盖 15 个以上的领域,包括高流量水管道质量、无损检测人员认证、酸性环境要求、硫化物应力开裂试验和二氧化碳输送管道。
焊接缺陷如何影响腐蚀风险?
稳定的焊接工艺有助于降低出现重大焊接缺陷的可能性,例如:
- 裂纹
- 缺乏融合
- 不完全渗透
- 多孔性
- 底切
- 异常焊接几何形状
这些不连续性并不一定意味着管道会发生腐蚀。然而,根据其类型、位置、尺寸和使用环境,它们可能会造成局部应力集中、缝隙或腐蚀性介质积聚的区域。
ISO 5817:2023 规定了钢、镍、钛及其合金熔焊接头缺陷的质量等级。该标准定义了B、C 和 D三个质量等级,其中 B 级代表对成品焊缝的最高要求。该标准考虑了不同类型的载荷,包括腐蚀载荷和压力载荷。
然而,不应将ISO 5817视为独立的管道耐腐蚀标准。焊接质量达到一定水平本身并不能证明管道适用于所有腐蚀性环境。
更准确的工程方法是:
焊接参数 → 热循环和焊缝完整性 → 焊缝/热影响区特性 → 与服役环境的相互作用 → 腐蚀行为
哪些检验方法有助于控制焊接质量?
检查至关重要,因为仅凭肉眼观察无法发现所有类型的缺陷。
视觉测试 — VT
目视检测通常是焊缝检验的第一级。它可以识别出诸如以下可见缺陷:
- 异常焊缝轮廓
- 表面裂纹
- 底切
- 火山口形成
- 其他可见的表面不规则性
ISO 17637:2016 规定了金属材料熔焊接头的目视检测方法。ISO 于 2022 年确认了该版本,因此仍然有效。
磁粉检测——MT
磁粉探伤适用于铁磁性材料,用于检测表面和近表面缺陷,包括焊接区和热影响区。
ISO 17638:2016 规定了磁粉检测技术,但本身并未设定验收标准。验收标准可参考 ISO 23278 或适用的产品或应用标准。
渗透检测——PT
PT 用于检测与表面相通的不连续性,例如裂缝、叠层、褶皱、孔隙和某些未熔合情况。
ISO 3452-1:2021 规定了渗透检测的一般原则,但明确指出它不适用于验收标准。
超声波检测 (UT)
超声波检测可用于检测特定的内部或近表面缺陷。对于焊接钢管,ISO 10893-11:2011涵盖了埋弧焊和电阻/感应焊钢管焊缝的自动超声波检测。
值得注意的是,ISO 10893-11:2011 有2020 年修订版 1,该修订版更改了超声波检测频率和验收标准。因此,在引用此标准时应考虑该修订版。
| 检验方法 | 主要目的 | 腐蚀相关值 |
| VT | 表面和焊缝轮廓检测 | 识别可见的表面状况 |
| MT | 铁磁材料的表面和近表面检测 | 有助于检测可能影响焊缝完整性的缺陷 |
| PT | 表面开口不连续性 | 可用于检测表面裂纹及类似迹象 |
| UT | 内部和特定近表面缺陷 | 有助于识别内部焊接缺陷 |
适用的检验方法、检验范围和验收标准应始终由产品标准和项目规范确定。
耐腐蚀性也取决于使用环境
如果不考虑实际运行环境,讨论管道的耐腐蚀性是具有误导性的。
同一根焊接钢管在不同的服役条件下可能表现出不同的性能。重要因素包括:
- 二氧化碳浓度
- 硫化氢暴露
- 氯化物浓度
- pH
- 温度
- 压力
- 溶解氧
- 流动条件
- 内部或外部防腐蚀保护
例如,对于酸性环境应用,材料选择和抗硫化物应力开裂性能是重要的考虑因素。API 第 47 版专门包含了与酸性环境和硫化物应力开裂测试相关的更新要求。
因此,买家不应仅根据焊接参数选择管道,还应综合评估材料、制造工艺、使用环境、腐蚀控制策略以及适用的产品要求。
龙马的质量控制方法:从工艺参数到可追溯性
对于钢管生产商而言,可靠的质量控制始于成品钢管到达检验阶段之前。
龙马拥有超过20年的钢管制造经验,专注于ERW和LSAW圆钢管的生产。其质量控制体系涵盖生产的关键环节,包括:
原材料 → 成型 → 焊接 → 尺寸检验 → 无损检测 → 最终检验 → 文件记录和可追溯性
对于适用的项目,可以使用龙马的内部质量控制和检验流程来监控生产质量,并验证产品是否符合约定的技术要求。
对买家而言,重要的不仅仅是供应商是否拥有检验设备,而是制造商能否保持一致的过程控制并提供可追溯的质量记录。
例如,购买者应该问:
- 焊接工艺规程是否已妥善制定和控制?
- 生产参数是否在合格范围内?
- 焊缝是否按照适用规范要求的方法进行检验?
- 能否追溯原材料炉号和生产批次?
- 检验记录是否与成品关联?
- 供应商能否提供所需的质量文件?
这种方法比泛泛地声称“高质量”更能有力地证明制造能力。
买家如何降低与焊接和腐蚀相关的采购风险?
购买焊接钢管时,买家应避免仅依赖单一参数或检验结果。
一份实用的采购清单应包括:
| 购买商品 | 买家应该确认什么 |
| 产品标准 | 标准名称和适用版本 |
| 制造工艺 | ERW/HFW 或 LSAW |
| 钢等级 | 等级、交货条件和材料要求 |
| 焊接程序 | 适用的合格程序和过程控制 |
| NDT | 方法、覆盖范围和验收标准 |
| 焊接质量 | 适用的焊接缺陷要求 |
| 腐蚀环境 | 二氧化碳、硫化氢、氯化物、温度、压力等。 |
| 文件记录 | MTC 和所需检查记录 |
| 可追溯分析仪 | 炉号和生产批次可追溯性 |
| 第三方检验 | 如适用,需说明范围和证人要求。 |
对于API 5L管线管,应明确标明适用版本。鉴于第47版已发布,这一点尤为重要。API Spec 5L规定了无缝和焊接管线管在材料、制造、检验、测试、标记和可追溯性方面的要求。
例如这样的规格:
“管道应符合API 5L标准。”
精度不如:
“管道应符合 API Spec 5L 的指定版本,包括所需的等级、PSL、制造工艺、检验、测试和验收要求。”
明确的采购需求有助于防止买卖双方产生误解。
为什么选择龙马焊接钢管?
选择焊接钢管供应商最终是为了管理长期项目风险,而不仅仅是比较单价。
龙马拥有二十多年的制造经验,专注于ERW和LSAW圆形钢管,并注重工艺控制、尺寸检验、焊接检验、质量文件和产品可追溯性。
对于以耐腐蚀性为关键考虑因素的项目,龙马可根据适用的产品标准和项目规范,帮助客户选择和制造合适的焊接钢管。
关键原则很简单:
良好的耐腐蚀性能始于合适的材料选择和可控的制造工艺,但必须结合焊接完整性和实际使用环境进行评估。
通过结合可控焊接工艺、适用的无损检测、质量文件和可追溯性,龙马旨在让买家对其钢管供应的一致性和可靠性更有信心。
结语
焊接参数是焊接钢管质量控制的重要组成部分,但绝不应将其视为管道耐腐蚀性的唯一决定因素。
当前的工程实践需要更广泛的方法:
材料选择 + 焊接工艺控制 + 焊缝完整性 + 无损检测 + 使用环境 + 可追溯性
对于 ERW/HFW 和 LSAW 钢管,相应的工艺参数和检验要求有所不同,应根据适用的产品标准、制造工艺、材料和项目条件来确定。
对于买家而言,最可靠的供应商不一定是价格最低的供应商,而是能够证明其拥有可控的生产流程、合格的程序、适当的检验、可追溯的文件和稳定的产品质量的供应商。
龙马拥有20多年的焊接钢管制造经验,为要求严苛的工业和基础设施应用提供ERW和LSAW圆形钢管,质量控制符合适用的项目要求。